מבחן מה"ט חלקי מכונות ותהליכי עיבוד שבבי 97002 - אביב 2024 מועד ב'
הנדסת מכונות · סמל 97002 · 18 שאלות · פתרון מלא לכל סעיף
מבחן הגמר הממלכתי של מה"ט בחלקי מכונות ותהליכי עיבוד שבבי, אביב 2024 מועד ב', כל 18 השאלות כמו בשאלון. לכל סעיף יש תשובה סופית ופתרון מלא ומוסבר, צעד אחרי צעד. נסו לפתור לבד, ואז פתחו את הפתרון.
הנחיות הבחינה
משך הבחינה: ארבע שעות.
מבנה השאלון: חלק א' (80 נקודות) – שמונה שאלות פתוחות, יש לענות על ארבע שאלות:
שאלות 4-1 בנושא חלקי מכונות.
שאלות 8-5 בנושא תהליכי עיבוד שבבי.
ערך כל שאלה 20 נקודות.
חלק ב' (20 נקודות) – עשר שאלות ברירה – יש לבחור 8 שאלות מתוך 10.
שאלות 13-9 בנושא חלקי מכונות.
שאלות 18-14 בנושא תהליכי עיבוד שבבי.
ערך כל שאלה 2.5 נקודות.
חומר עזר: מחשבון מדעי (אין להשתמש במחשב כף יד או במחשבון עם תקשורת חיצונית).
מותר לשימוש: קלסר אחד בלבד עם חומר ההרצאות. אין להוציא דפים מהקלסר.
שלושה ספרי לימוד.
נוסחאון מה"ט בחלקי מכונות ועיבוד שבבי - להורדה ב-PDF, 505 עמודים.
שאלה 1 · גלגל מניע אחד ושני צרכנים: חוזק לכפיפה
בממסרת גלגלי השיניים הישרות המוצגת באיור לשאלה 1 מסתובב הגלגל המניע (1) במהירות של 1,500 סל"ד ומניע שני גלגלי שיניים (2, 3) המחוברים לשני צרכנים בנפרד.
נתונים:
•מודול השיניים –
•קוטרי הגלגלים – ,
•מאמץ הכפיפה המותר בשיניים –
•מקדם אורך השן –
•מקדם תנאי עבודה –
•גלגלי השיניים מיוצרים בעיבוד שבבי
הערה: הזניחו הפסדים בממסרה.
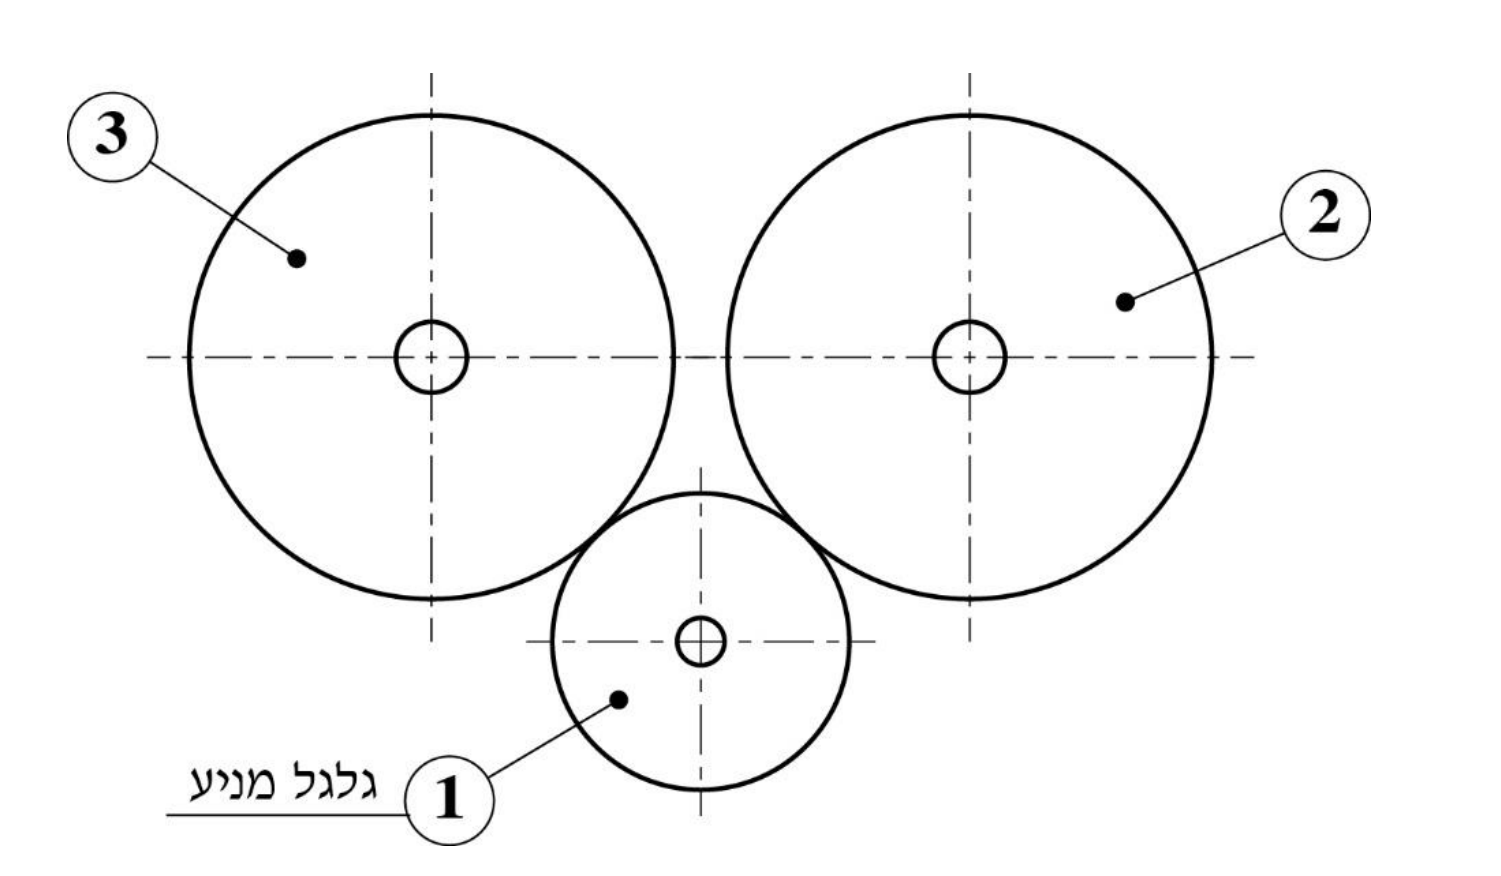
חשבו את המומנט המרבי המועבר לכל אחד מהצרכנים (חשבו לחוזק לכפיפה בלבד).
חשבו את המומנט המרבי הנדרש מהגלגל המניע (1).
איזה גלגל שיניים מבין שלושת הגלגלים יהיה בעל אורך החיים הגבוה ביותר, ואיזה גלגל יהיה בעל אורך החיים הקצר ביותר? הסבירו ללא חישוב.
נדרש להגדיל את ההספק שמעבירה הממסרה. הציעו לפחות שני שינויים בתכנון או בנתוני הממסרה. איזה מהשינויים שהצעתם ישפיע ביותר על הגדלת ההספק? הסבירו ללא חישוב.
◂ פתרון מלא לשאלה 1
סעיף א
לכל צרכן (המומנט הכולל על הגלגל המניע , חצי לכל תשלובת).
נתון: , , , , , , , שיניים בעיבוד שבבי, בלי הפסדים.
מבוקש: המומנט הגדול ביותר שכל צרכן יכול לקבל, כך שמאמץ הכפיפה בשיניים לא יעבור את המותר.
איזה גלגל קובע. שלושת הגלגלים באותו מודול ובאותו רוחב. על כל זוג שיניים בתשלובת פועל אותו כוח היקפי, ולכן השן החלשה היא של הגלגל עם מספר השיניים הקטן (מקדם צורת שן קטן). זה הגלגל המניע 1. חוץ מזה, גלגל 1 משתלב עם שני הגלגלים, ולכן הוא העמוס ביותר. מחשבים את החוזק לפיו.
גלגל מניע עם שני צרכנים. לפי הנוסחאון, כשהגלגל המניע מחובר ליותר מגלגל אחד, המומנט בנוסחה הוא סכום המומנטים על הגלגל המניע. לכן הנוסחה נותנת את המומנט הכולל , והוא מתחלק בין שתי התשלובות.
1. מספרי השיניים:
,
2. המהירות ההיקפית של הגלגל המניע:
3. מקדם המהירות לשיניים בעיבוד שבבי:
4. מקדם חלוקת העומס בין השיניים (תשלובת חיצונית):
5. מקדם צורת השן (לואיס) מהטבלה בנוסחאון: עבור , .
6. המומנט המרבי הכולל על הגלגל המניע, מנוסחת "מומנט מרבי" בנוסחאון:
7. שני הצרכנים זהים (אותו קוטר גלגל), ולכן כל תשלובת מקבלת חצי מהמומנט של הגלגל המניע:
הכוח ההיקפי בכל תשלובת:
8. המומנט על כל צרכן. יחס התמסורת , ובלי הפסדים המומנט גדל פי 3:
(בדרך אחרת: .)
הערה: אם מניחים שכל שן של גלגל 1 נושאת בכל רגע עומס של תשלובת אחת בלבד, וכל תשלובת מחושבת לבדה, מתקבל מומנט כפול לכל צרכן (כ-). הנוסחאון מורה לחבר את המומנטים על הגלגל המניע, ולכן התשובה כאן היא לפי הסכום, והיא גם השמרנית.
תשובה: לכל אחד מהצרכנים .
סעיף ב
(בהספק של כ-).
מבוקש: המומנט שהגלגל המניע צריך לספק כששני הצרכנים מקבלים את המומנט המרבי מסעיף א.
1. הגלגל המניע מעביר מומנט לשתי תשלובות, והמומנט הנדרש ממנו הוא סכום שני החלקים:
2. בדיקה מכיוון הצרכנים: בלי הפסדים ההספק נשמר. כל צרכן מסתובב ב-, ולכן:
3. ההספק המתאים:
(בנוסחת ההספק המרבי, עם הקבוע 265, מתקבל ; ההפרש נובע מעיגול הקבוע.)
הערה: בקריאה החלופית מסעיף א (כל תשלובת מחושבת לבדה, לכל אחת) המומנט הנדרש מהגלגל המניע כפול: .
תשובה: .
סעיף ג
הקצר ביותר: הגלגל המניע 1. הארוך ביותר: הגלגלים 2 ו-3 (זהים זה לזה).
אורך החיים של גלגל שיניים נקבע בעיקר לפי העומס על כל שן ולפי מספר הפעמים שהשן מועמסת (מספר מחזורי העומס).
1. גלגל 1 – אורך החיים הקצר ביותר:
•הוא מסתובב מהר פי 3 מהגלגלים 2 ו-3 (1500 מול 500 סל"ד).
•כל שן שלו משתלבת בכל סיבוב פעמיים: פעם עם גלגל 2 ופעם עם גלגל 3. לכן בפרק זמן נתון שן של גלגל 1 מועמסת פי פעמים יותר משן של גלגל 2 או 3.
•יש לו מעט שיניים (20), ולכן מקדם צורת השן שלו קטן ( מול ) והמאמץ בשן שלו גדול יותר באותו כוח.
2. גלגלים 2 ו-3 – אורך החיים הגבוה ביותר, וזהה בשניהם: הם זהים בקוטר ובמספר השיניים, מסתובבים באותה מהירות, כל שן שלהם משתלבת פעם אחת בסיבוב, והם מעבירים אותו מומנט (הצרכנים זהים).
תשובה: לגלגל המניע 1 אורך החיים הקצר ביותר; לגלגלים 2 ו-3 אורך החיים הגבוה ביותר, ושווה בשניהם.
סעיף ד
להגדיל את מודול השן, להגדיל את רוחב השן (b/m), לבחור חומר חזק יותר או טיפול תרמי (מאמץ מותר גבוה יותר), להשחיז את השיניים. ההשפעה הגדולה ביותר: הגדלת המודול.
לפי נוסחת ההספק המרבי בנוסחאון, , ההספק גדל עם כל אחד מהגורמים במונה. שינויים אפשריים:
1. הגדלת מודול השן . השן גדולה וחזקה יותר.
2. הגדלת רוחב השן (מקדם גדול יותר): הכוח מתחלק על שן רחבה יותר.
3. חומר חזק יותר או טיפול תרמי (שיפור, הקשיה): מאמץ כפיפה מותר גבוה יותר.
4. השחזת השיניים במקום עיבוד שבבי בלבד: מקדם המהירות גדל (בנוסחאון 78 במקום 50).
מה משפיע ביותר: הגדלת המודול. המודול מופיע בנוסחה בחזקה שלישית. גם אם שומרים על קוטרי הגלגלים (ואז מספר השיניים קטן), ההספק גדל בערך עם ריבוע המודול, ואילו שאר הגורמים משפיעים רק באופן יחסי (קווי). למשל, הגדלת המודול מ-5 ל-6 מגדילה את ההספק בכ-40% עד 70%, בעוד הגדלה דומה של הרוחב מגדילה אותו ב-20% בלבד.
תשובה: הגדלת המודול, הגדלת רוחב השן, חומר חזק יותר או טיפול תרמי, השחזת השיניים. הגדלת המודול משפיעה ביותר, כי ההספק תלוי בו בחזקה.
שאלה 2 · רצועה שטוחה ורצועות טריזיות: רוחב ומספר
בממסרת הרצועה השטוחה שבאיור לשאלה 2, מניע גלגל 1 את גלגל 2, גלגל 2 מחובר לצרכן.
המנוע מסתובב במהירות של ומעביר הספק של .
קוטר הגלגל המניע הוא . יחס התמסורת הוא 1:2.5, זווית החביקה בגלגל המניע 1 היא .
נתוני הרצועה השטוחה: עובי הרצועה – , המאמץ המותר – , מקדם החיכוך ברצועה – , מודול האלסטיות – .
נתוני הרצועות הטריזיות: גובה – , שטח החתך – , זווית הטריז – .
שאר הנתונים כמו ברצועה השטוחה.
הערה: בסעיפים א' ו-ב' הזניחו הפסדים בממסרה.
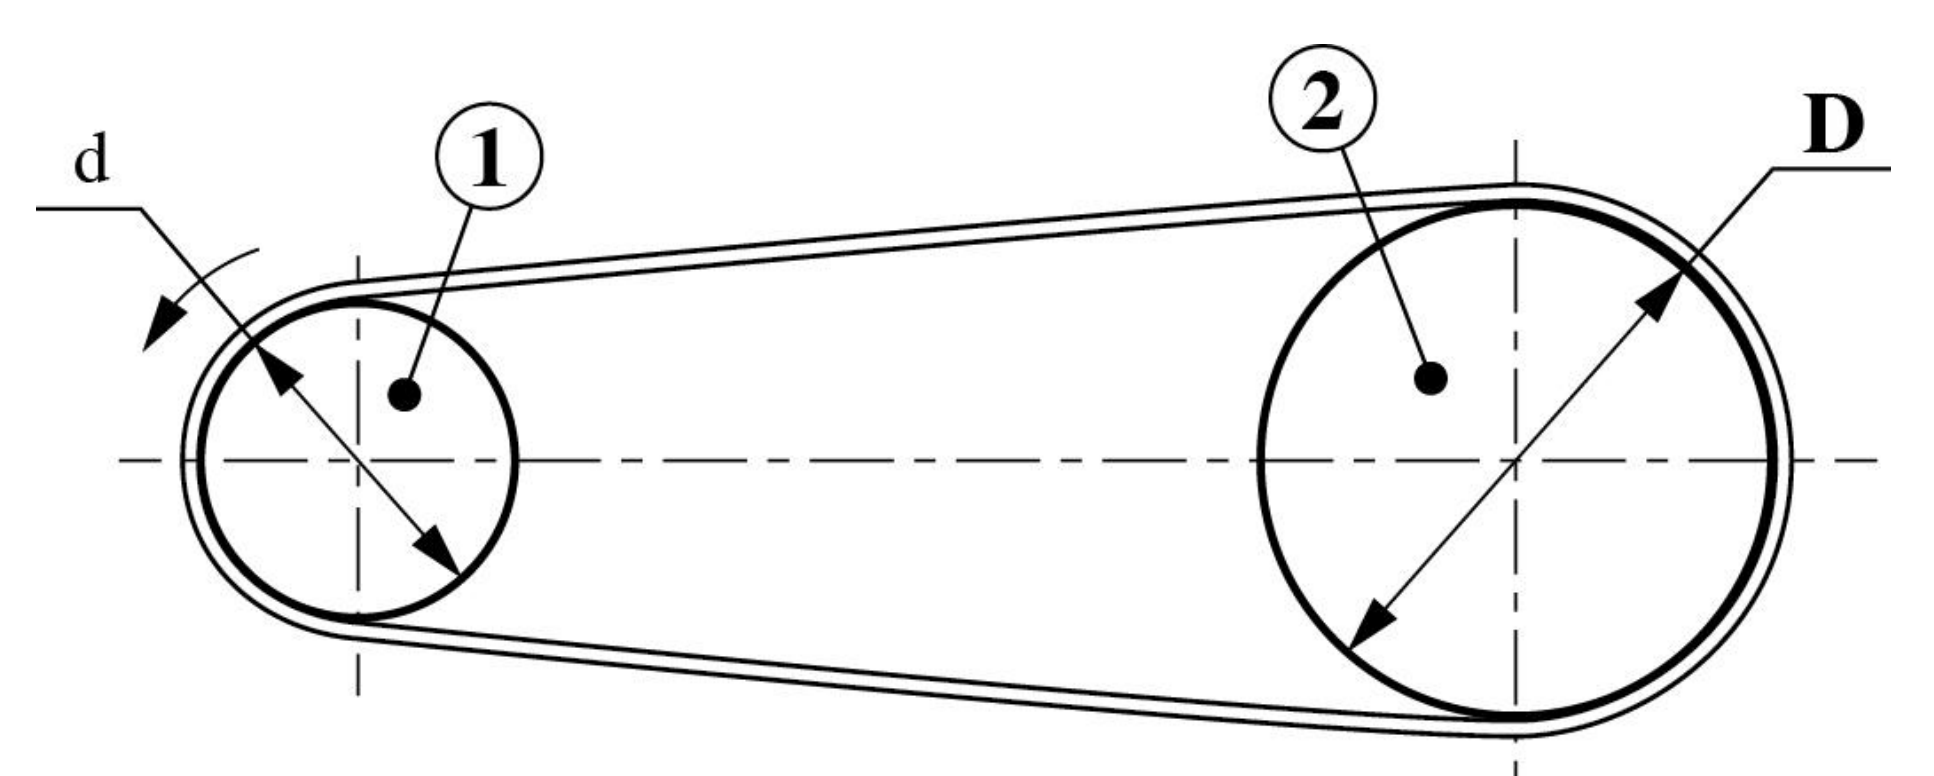
חשבו את רוחב הרצועה השטוחה הנדרש.
חשבו את הכמות הנדרשת של רצועות טריזיות במקום הרצועה השטוחה.
חשבו את המומנט המועבר לצרכן, אם נצילות הממסרת היא 85%.
◂ פתרון מלא לשאלה 2
סעיף א
, בפועל (למשל רצועה ברוחב ).
נתון: , , , זווית חביקה , , , , .
מבוקש: רוחב הרצועה , כך שהמאמץ המרבי ברצועה לא יעבור את המותר.
המאמץ המרבי נוצר בענף הפעיל, במקום שבו הרצועה מתכופפת על הגלגל הקטן: .
1. המהירות ההיקפית של הרצועה:
המהירות קטנה מ-, ולכן המאמץ הצנטריפוגלי זניח: .
2. הכוח ההיקפי (המשיקי) שהרצועה מעבירה:
3. זווית החביקה ברדיאנים:
יחס המתיחויות (נוסחת אוילר):
4. כוח המתיחה בענף הפעיל:
5. מאמץ הכפיפה ברצועה על הגלגל הקטן:
למתיחה נשאר:
6. רוחב הרצועה:
מעגלים כלפי מעלה: (או רוחב תקני קרוב מעליו, למשל ).
בדיקה עם : .
תשובה: , כלומר רצועה ברוחב לפחות.
סעיף ב
, כלומר 5 רצועות טריזיות.
נתון: לרצועה טריזית , , (כלומר ), ושאר הנתונים כמו ברצועה השטוחה: , , . הכוח ההיקפי לא השתנה: , , .
מבוקש: מספר הרצועות הטריזיות .
1. ברצועה טריזית הרצועה נדחקת לחריץ, והחיכוך האפקטיבי גדל. ביחס המתיחויות מחלקים את המעריך ב-:
2. כוח המתיחה בענף הפעיל של כל הרצועות יחד:
3. מאמץ הכפיפה ברצועה טריזית (גובה ):
4. הכוח המרבי שרצועה טריזית אחת יכולה לשאת בענף הפעיל:
5. מספר הרצועות:
מספר הרצועות חייב להיות שלם ומעוגל כלפי מעלה: .
הערה: עם 4 רצועות המאמץ יוצא , מעט מעל המותר. החריגה זעירה (כ-0.1%), ובפועל יש מי שיסתפק ב-4 רצועות; לפי תנאי החוזק כלשונו נדרשות 5.
תשובה: , כלומר 5 רצועות טריזיות.
סעיף ג
(ב-, הספק ).
נתון: , , יחס תמסורת 1:2.5, נצילות .
1. מהירות הסיבוב של גלגל 2 (הצרכן):
2. ההספק שמגיע לצרכן:
3. המומנט ( ב-kW, ב-rpm, התוצאה ב-Nm):
תשובה: .
שאלה 3 · זוויתן על ארבעה ברגים: החלקה והתהפכות
זוויתן פלדה 1 מהודק לבסיס פלדה רתום 2, באמצעות ארבעה בורגי הידוק A, B, C, D. כמוצג באיור לשאלה 3.
על הזוויתן פועל כוח אופקי . הכוח פועל בציר הסימטריה של הזוויתן, במקביל לציר X.
נתונים:
•מקדם הביטחון בחישוב הברגים:
•דרגת החוזק של הבורג: 5.8
•מקדם החיכוך בתבריג: 0.12
•מקדם החיכוך בין המשטחים המהודקים: 0.30
•מקדם החלקה:
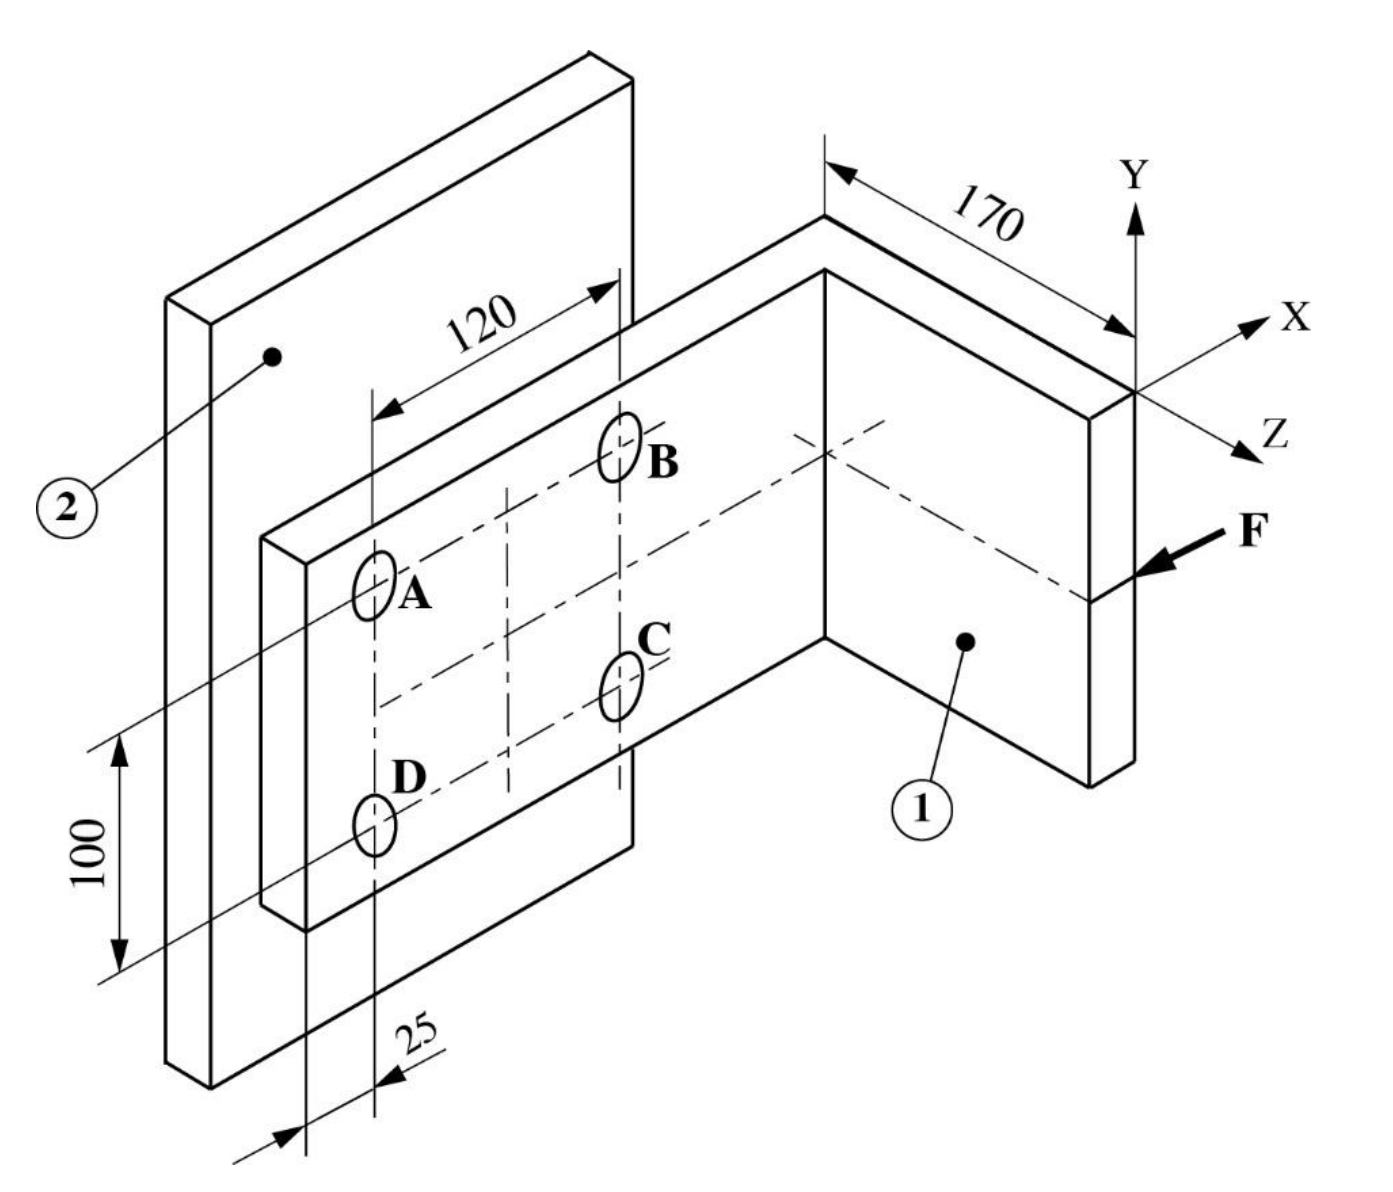
חשבו את כוח ההידוק המרבי הנדרש בברגים. הסבירו באילו ברגים נדרש כוח הדוק זה.
חשבו ובחרו בורג מתאים. בצעו את החישוב למאמץ מורכב בבורג.
הניחו שכוח ההידוק בבורג הוא .
כיצד תשפיע הגדלת דרגת החוזק של הברגים על הדברים הבאים:
כוח ההידוק הנדרש בברגים.
מידות הבורג (קוטר ופסיעה).
◂ פתרון מלא לשאלה 3
סעיף א
, בברגים B ו-C (הרחוקים ביותר מציר ההתהפכות, שעובר בקצה הזוויתן מצד A ו-D).
נתון: , ארבעה ברגים (), משטח מגע אחד (), , . מהאיור: המרחק בין עמודת הברגים A, D לעמודת הברגים B, C הוא , ומעמודת A, D עד קצה הזוויתן . הכוח פועל בקצה הכנף הבולטת, ממישור הברגים.
מבוקש: כוח ההידוק הגדול ביותר, ובאילו ברגים.
קריאת האיור. כנף הזוויתן עם הברגים צמודה לבסיס 2, במישור של הצירים X ו-Y. הכנף השנייה בולטת מהבסיס בכיוון Z. הכוח פועל בקצה הכנף הבולטת, במקביל לציר X, כלומר במקביל למישור ההידוק ובכיוון של A (מצד B, C לכיוון A, D). הוא פועל בגובה מרכז הברגים (ציר הסימטריה), ולכן אינו מסובב את הזוויתן במישור ההידוק.
מה הכוח עושה למחבר. זה המקרה בנוסחאון שבו קו פעולת הכוח מקביל למישור ההידוק ומרוחק ממנו :
•החלקה: הכוח מנסה להחליק את הזוויתן על הבסיס בכיוון X.
•התהפכות: הכוח פועל מהבסיס, ולכן יוצר מומנט שמנסה לסובב את הזוויתן סביב ציר אנכי. כשקצה הכנף נדחף לכיוון A, הזוויתן נלחץ אל הבסיס בקצה שלו מצד A ו-D, ומתנתק מהבסיס בצד של B ו-C. ציר ההתהפכות הוא אפוא הקצה האנכי של הזוויתן מצד A ו-D.
1. כוח ההידוק למניעת החלקה (שווה בכל הברגים):
2. מומנט ההתהפכות:
3. המרחקים של שורות הברגים מציר ההתהפכות: A ו-D ב-, B ו-C ב-. בכל שורה 2 ברגים:
4. כוח ההידוק למניעת התהפכות, בשורה הרחוקה ביותר (B, C):
(בברגים A ו-D: .)
5. כוח ההידוק המרבי:
הכוח המרבי נדרש בברגים B ו-C, כי הם הרחוקים ביותר מציר ההתהפכות, ושם הזוויתן מנסה להתנתק מהבסיס.
הערה: את המרחק לוקחים כזרוע של הכוח ממישור ההידוק, כמו שהוא מודד באיור. עובי הכנף הצמודה לבסיס לא נתון, והוא משנה את התוצאה רק מעט. התוצאה מתאימה לכוח שנתון בסעיף ב.
תשובה: , בברגים B ו-C.
סעיף ב
בורג M12 (פסיעה ) בדרגת חוזק 5.8: .
נתון: , דרגת חוזק 5.8, , מקדם חיכוך בתבריג .
מבוקש: לבחור בורג ולבדוק אותו למאמץ מורכב (מתיחה מכוח ההידוק יחד עם פיתול בזמן ההידוק).
1. המאמץ המותר. מטבלת Din 898 בנוסחאון, לדרגה 5.8: .
2. שטח הקנה המזערי (המקדם 1.25 מביא בחשבון את תוספת הפיתול):
3. בחירה מטבלת התבריגים המטריים (תבריג רגיל): ל-M10 שטח של , קטן מדי. בוחרים M12:
, , ,
4. מאמץ המתיחה בקנה:
5. זווית המעלה:
זווית החיכוך המתוקנת:
, ולכן מתקיים תנאי הנעילה העצמית.
6. מאמץ הפיתול בקנה בזמן ההידוק:
7. המאמץ המורכב:
8. בדיקה: . מקדם הביטחון בפועל: .
תשובה: בורג M12 (תבריג רגיל, פסיעה ) בדרגת חוזק 5.8; .
סעיף ג
לא ישתנה.
כוח ההידוק הנדרש נקבע לפי העומס החיצוני (), מקדם החיכוך בין המשטחים, מקדם ההחלקה, מספר הברגים ומיקומם ( בסעיף א). דרגת החוזק היא תכונה של חומר הבורג, ואינה מופיעה בחישוב הזה.
תשובה: כוח ההידוק הנדרש לא ישתנה.
יקטנו: מאמץ הכניעה והמאמץ המותר גדלים, ולכן נדרש שטח קנה קטן יותר, כלומר בורג בקוטר קטן יותר (ובתבריג רגיל גם בפסיעה קטנה יותר).
בדרגת חוזק גבוהה יותר מאמץ הכניעה של חומר הבורג גבוה יותר, ולכן גם המאמץ המותר . שטח הקנה הנדרש קטן, ולכן אפשר לבחור בורג בקוטר קטן יותר. בתבריג מטרי רגיל לבורג קטן יותר יש גם פסיעה קטנה יותר.
לדוגמה, בדרגה 8.8: , , ומספיק בורג M10 (פסיעה ) במקום M12 (פסיעה ).
תשובה: קוטר הבורג והפסיעה שלו יקטנו.
שאלה 4 · מוט מכופף מרותך: מאמצים בתפר היקפי
מוט פלדה AB שקוטרו מכופף לצורה של רבע עיגול, ומרותך לבסיס B בריתוך מילאת (פינתי) היקפי, בקצה המוט בנקודה A פועלים כוחות . הכוחות פועלים במקביל לצירים Y ו-Z כמוצג באיור.
הכוחות אינם פועלים ביחד. בשלב ראשון פועל כוח בלבד (ראו סעיפים א'-ג'), בשלב שני פועל כוח בלבד (ראו סעיף ד').
המאמץ המותר בתפר הריתוך הוא .
הערה: הזניחו את משקל המוט.
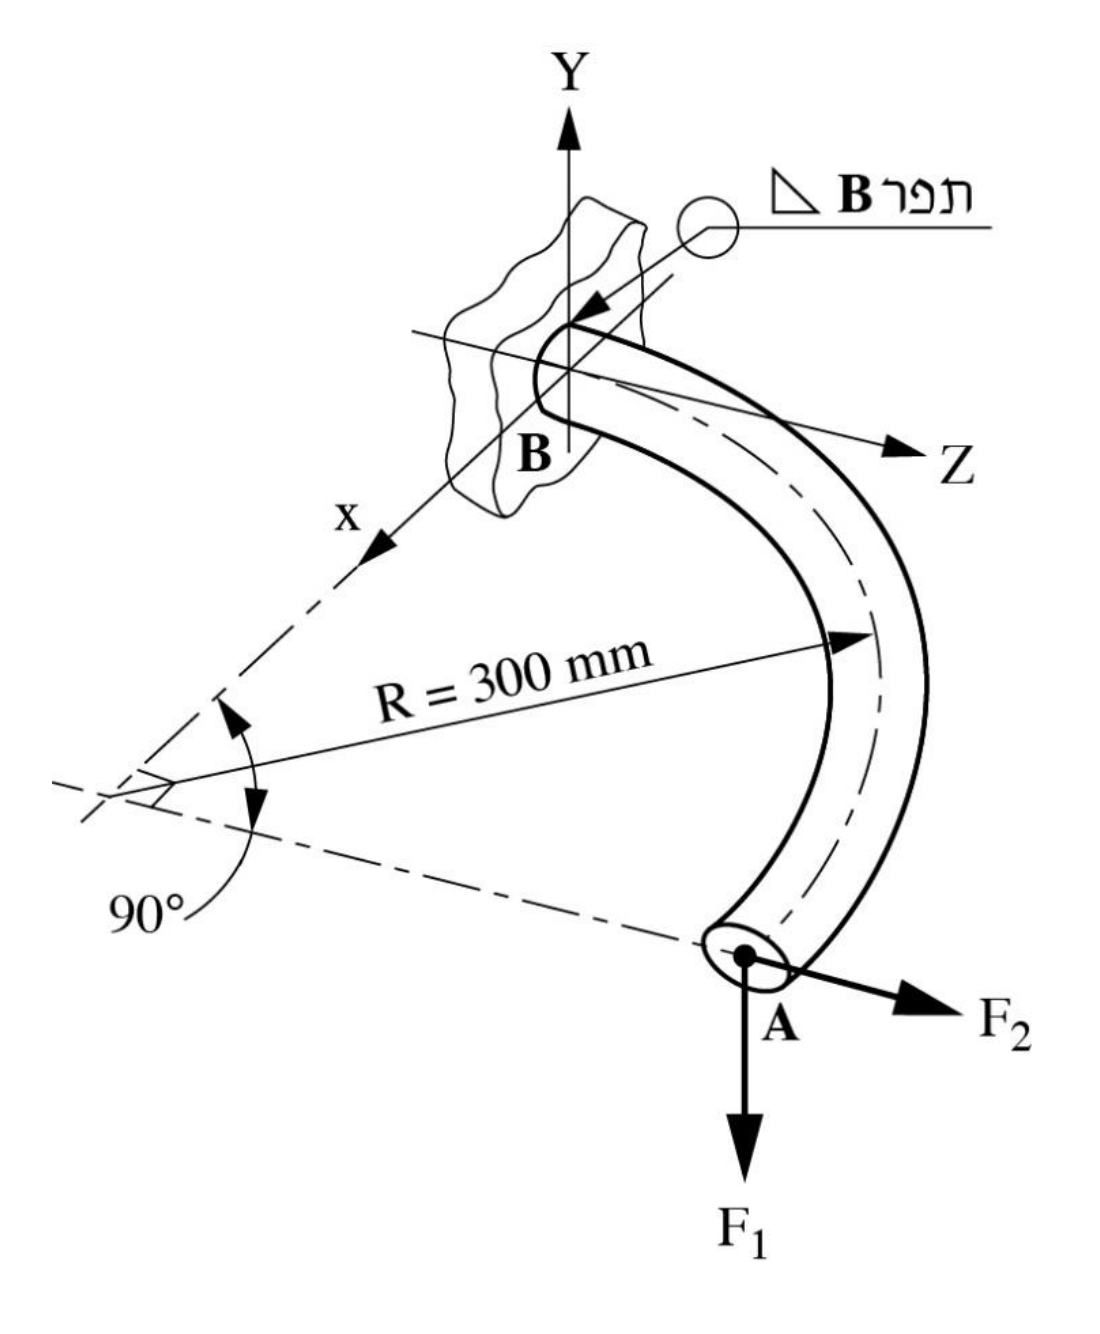
חשבו את המאמצים הקיימים בתפר הריתוך מפעולת כוח בלבד.
סרטטו את תרשים המאמצים הקיימים בתפר הריתוך מפעולת כוח בלבד.
חשבו את המאמץ המרבי ואת עובי תפר הריתוך הנדרש מפעולת כוח בלבד. היכן קיים מאמץ זה?
חשבו את המאמץ המרבי שנוצר מפעולת כוח בלבד.
◂ פתרון מלא לשאלה 4
סעיף א
(גזירה), (כפיפה), (פיתול).
נתון: בכיוון ציר Y (כלפי מטה), קוטר המוט והתפר , רדיוס הכיפוף .
מבוקש: המאמצים בתפר מפעולת . עובדים בשיטת המאמץ הקווי (כוח ליחידת אורך של התפר, ב-).
הגיאומטריה. המוט יוצא מהבסיס בכיוון ציר Z ומתעקל ברבע עיגול במישור האופקי (מישור הצירים x ו-Z). מרכז העיגול נמצא על ציר x, מ-B. לכן הנקודה A רחוקה ממרכז התפר B:
• בכיוון Z (בניצב לבסיס),
• בכיוון x (במקביל לבסיס).
מה עושה לתפר. מעבירים את למרכז התפר:
•כוח גזירה במישור התפר (כלפי מטה).
•מומנט כפיפה, כי הכוח רחוק מהבסיס בכיוון Z: . הוא מנסה לכופף את המוט כלפי מטה.
•מומנט פיתול סביב ציר המוט שב-B (ציר Z), כי הכוח רחוק מציר זה בכיוון x: .
נתוני התפר (טבלת נתוני תפרי ריתוך בנוסחאון, תפר עגול):
•היקף:
•מומנט התנגדות קווי:
•מומנט התמד קוטבי קווי:
1. מאמץ גזירה (שווה בכל התפר, בכיוון ):
2. מאמץ כפיפה (מרבי בנקודה העליונה ובנקודה התחתונה של התפר):
3. מאמץ פיתול (שווה בכל היקף התפר, בכיוון המשיק):
תשובה: , , .
סעיף ב
במעגל התפר: כלפי מטה בכל הנקודות; משיקי בכל ההיקף; מתיחה בנקודה העליונה (1) ולחיצה בתחתונה (3), אפס בנקודות הצד (2, 4).
מסרטטים את התפר כמעגל בקוטר במישור הבסיס, עם ציר Y אנכי וציר x אופקי דרך המרכז. מסמנים ארבע נקודות: 1 למעלה, 3 למטה, 2 ו-4 בצדדים (על ציר x). בכל נקודה מסרטטים את המאמצים מסעיף א:
1. : חץ כלפי מטה (בכיוון ) בכל ארבע הנקודות.
2. : חץ משיק למעגל בכל נקודה, כולם באותו כיוון סיבוב. בנקודות 1 ו-3 הוא אופקי (ניצב ל-). בנקודות 2 ו-4 הוא אנכי: באחת מהן באותו כיוון כמו ובשנייה בכיוון ההפוך.
3. : ניצב למישור התפר. מכופף את המוט כלפי מטה, ולכן בנקודה 1 (למעלה) המאמץ יוצא מהבסיס (מתיחה, עיגול עם נקודה), ובנקודה 3 (למטה) הוא נכנס לבסיס (לחיצה, עיגול עם איקס). בנקודות 2 ו-4, שנמצאות על הציר הניטרלי, מאמץ הכפיפה אפס.
סיכום לפי נקודות:
תשובה: אחיד כלפי מטה; משיקי ואחיד בכל ההיקף; מרבי בנקודה העליונה (מתיחה) ובתחתונה (לחיצה), ואפס בנקודות הצד.
סעיף ג
בנקודה העליונה ובנקודה התחתונה של התפר; , גובה רגל .
מבוקש: המאמץ הקווי המורכב המרבי, עובי התפר, והמקום.
1. המקום. מאמץ הכפיפה, שהוא הגדול מבין השלושה, מרבי בנקודות 1 ו-3. שם אופקי ו- אנכי, ושניהם במישור התפר ובניצב ל- וזה לזה. לכן המאמץ המורכב:
2. בדיקה בנקודות הצד (2, 4): אין כפיפה, ו- ו- מתחברים בנקודה אחת: . זה פחות. לכן המאמץ המרבי בנקודות 1 ו-3.
3. עובי התפר, מתנאי החוזק :
4. גובה רגל התפר:
תשובה: , בנקודה העליונה (מתיחה) ובנקודה התחתונה (לחיצה) של התפר. עובי התפר , גובה רגל .
סעיף ד
(מתיחה, בצד התפר הפונה למרכז הקשת); בתפר מסעיף ג: .
נתון: בכיוון ציר Z, כלומר בניצב למישור התפר, והלאה מהבסיס.
מבוקש: המאמץ המרבי בתפר מפעולת .
מה עושה לתפר. מעבירים את למרכז התפר:
•כוח מתיחה בניצב למישור התפר: הכוח מושך את המוט מהבסיס.
•מומנט כפיפה, כי קו הפעולה של רחוק ממרכז התפר בכיוון x (במקביל לבסיס): .
•אין פיתול ואין גזירה: ניצב למישור התפר וחותך את ציר המוט שב-B.
1. מאמץ מתיחה (שווה בכל התפר):
2. מאמץ כפיפה (מרבי בנקודות הצד של התפר, על ציר x):
3. שני המאמצים ניצבים למישור התפר, ולכן מחברים אותם. בצד התפר הפונה לכיוון A (למרכז הקשת), הכפיפה מותחת, כמו כוח המתיחה:
בצד הנגדי: (לחיצה).
4. המאמץ בתפר שתוכנן בסעיף ג ():
התפר עומד גם בעומס הזה, כי אינו יוצר פיתול.
תשובה: (מתיחה, בצד התפר הפונה למרכז הקשת). בתפר מסעיף ג המאמץ הוא כ-, פחות מ-.
שאלה 5 · כרסום מדרגה בכרסום אצבע: מהלכים, זמן והספק
בחלק המוצג באיור לשאלה 5 נדרש לכרסם מדרגה ברוחב ובגובה . החלק עשוי מפלדה בקשיות 300 HB, יש לבצע עיבוד מוקדם ועיבוד גמר.
המידות החיצוניות של החלק – .
העיבוד מבוצע באמצעות כרסום אצבע מתק"ש בקוטר . לכרסום יש ארבע שיניים.
נתוני היגש לעיבוד: עיבוד מוקדם , עיבוד גמר
ההתנגדות הסגולית של החומר לכרסום היא .
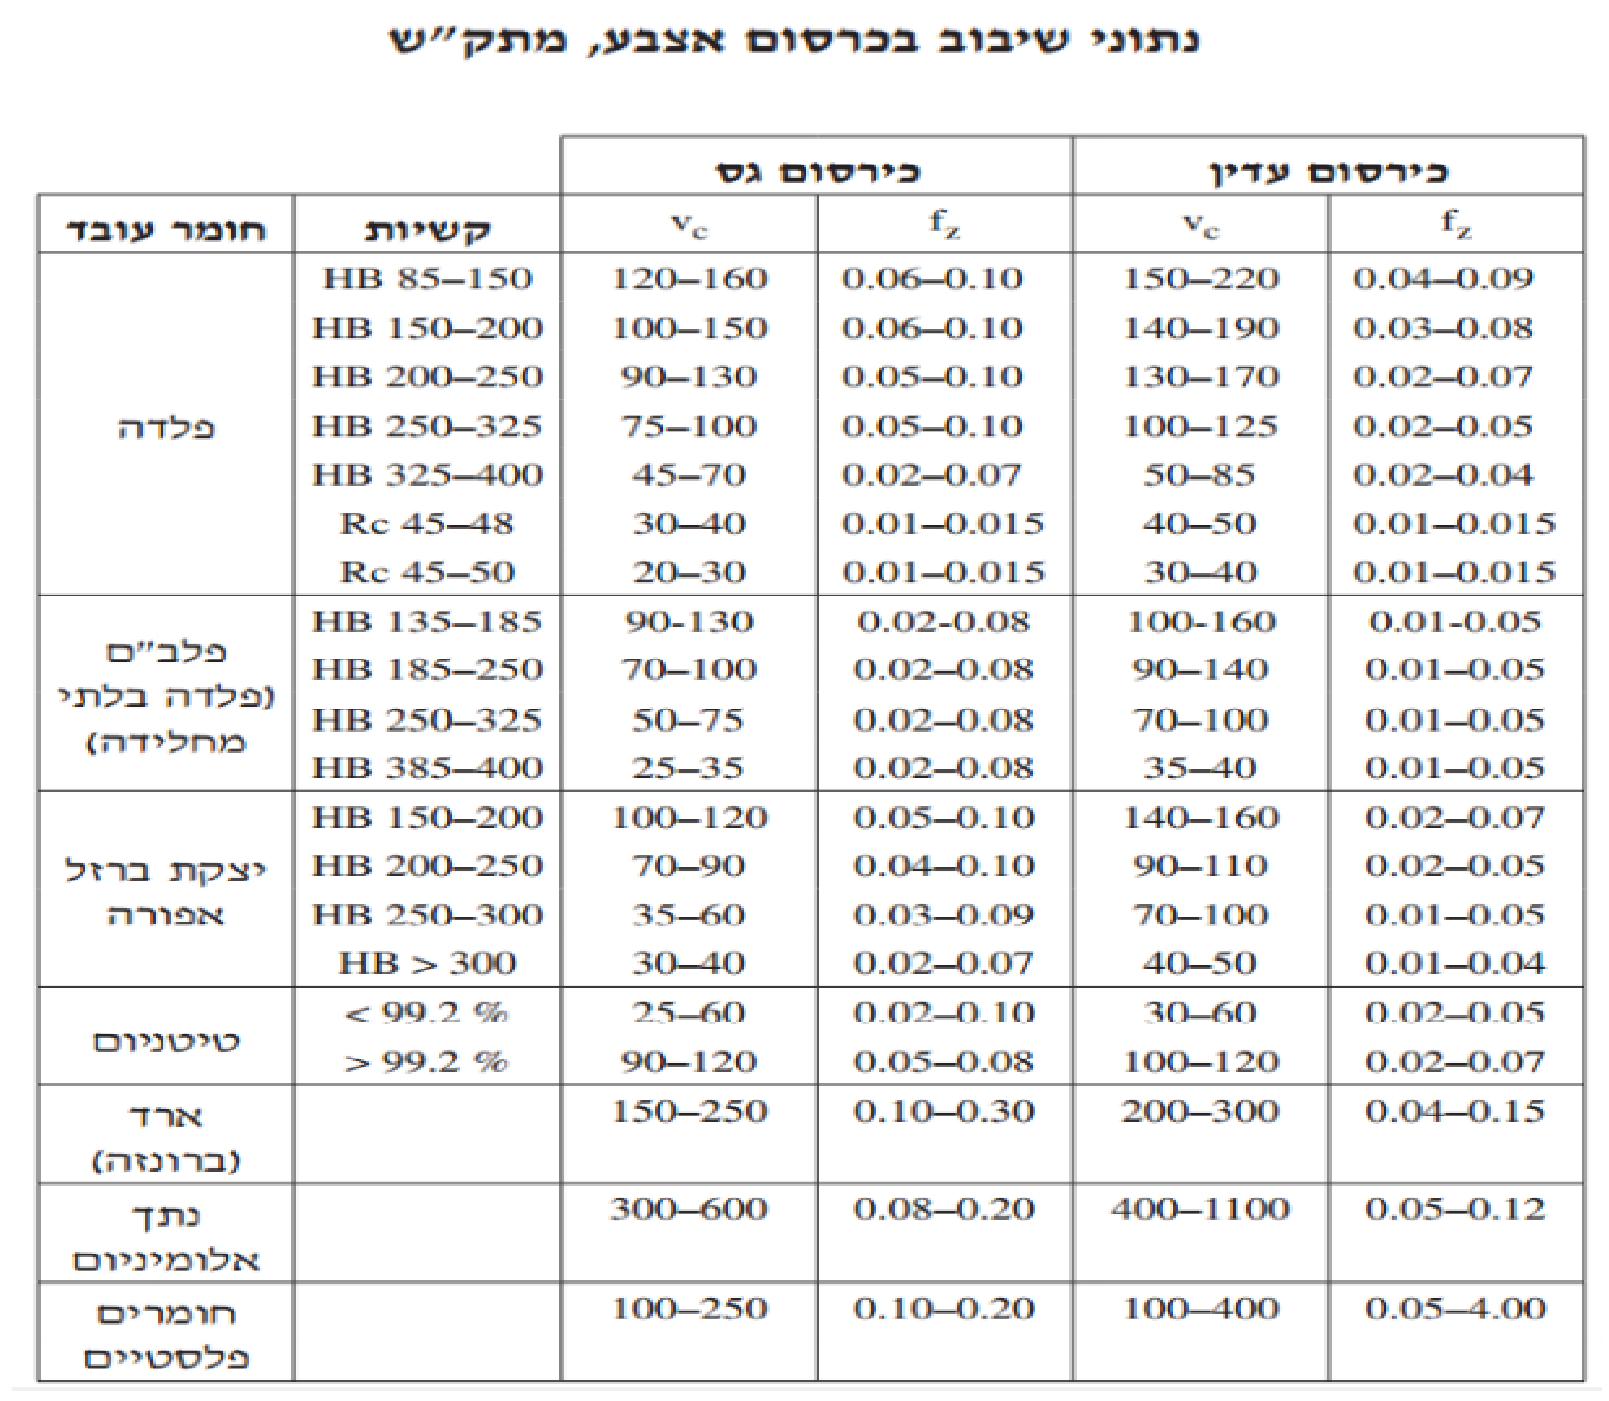
היעזרו בנספח תנאי שיבוב בכרסום.
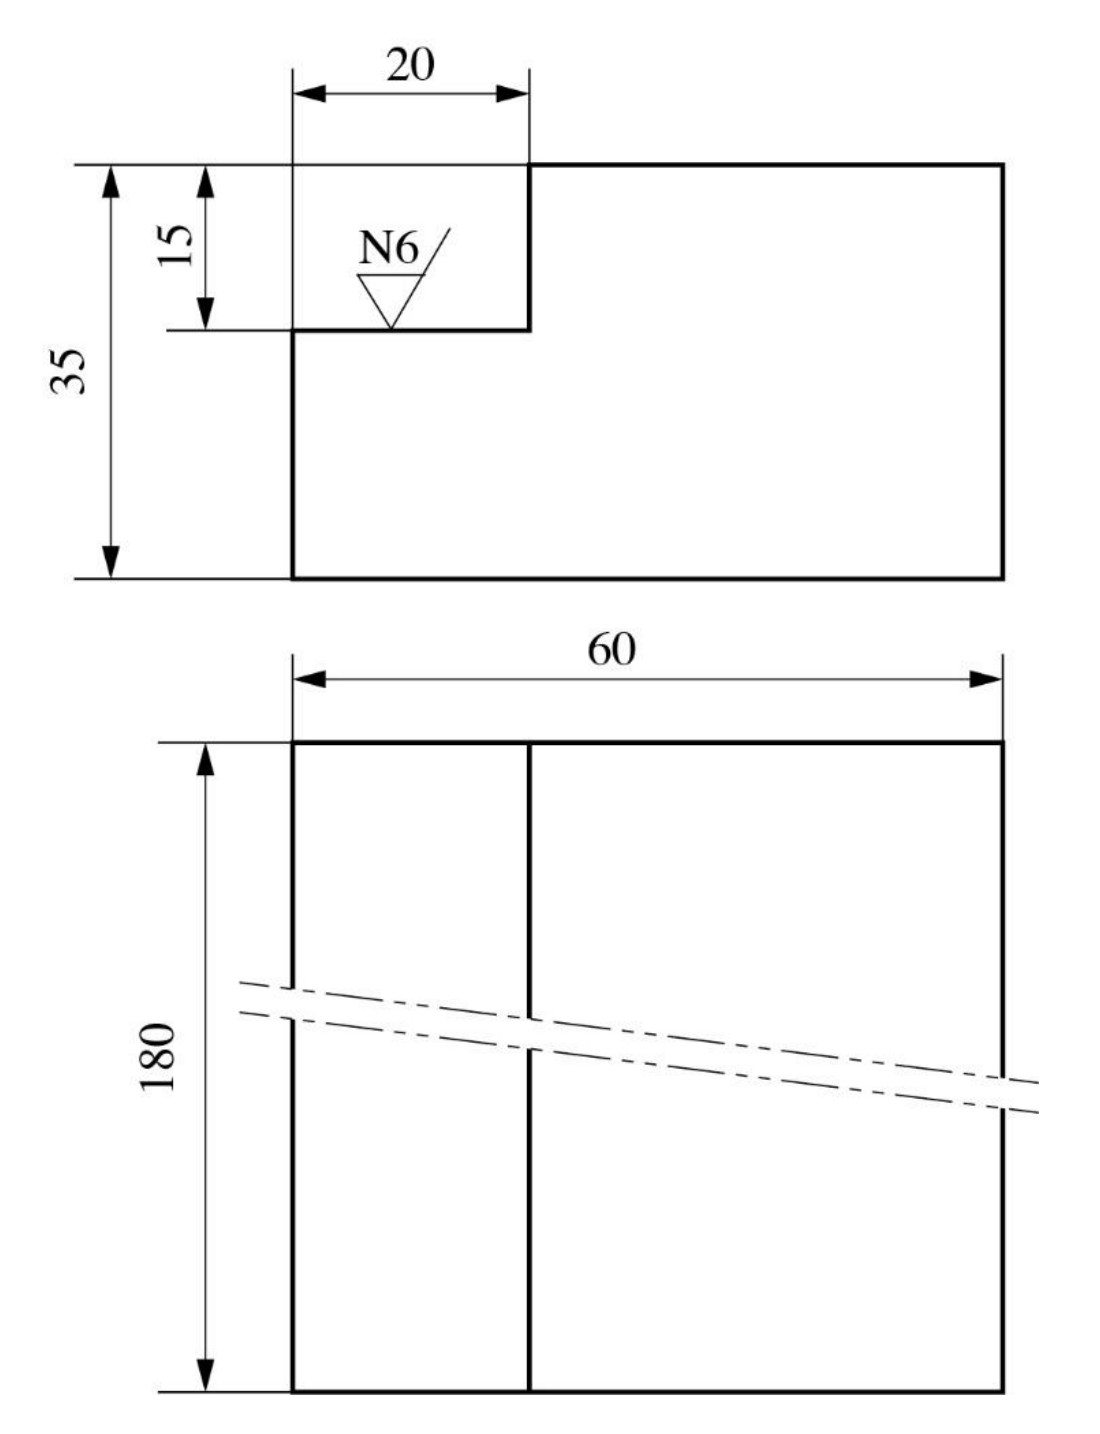
תארו את תהליך העיבוד, ואת שלבי העיבוד באופן שבו מספר מהלכי העיבוד יהיה הנמוך ביותר.
חשבו את זמן העיבוד הכולל (עיבוד מוקדם ועיבוד גמר).
חשבו את הספק הכרסומת הנדרש, אם נצילות הכרסומת היא 80%.
באיזה שלב עיבוד (עיבוד מוקדם או עיבוד גמר), ידרש הספק גבוה יותר? הסבירו ללא חישוב.
◂ פתרון מלא לשאלה 5
סעיף א
כל מהלך במלוא רוחב המדרגה (הכרסום רחב מ-20): 5 מהלכים מוקדמים בהיגש ומהלך גמר אחד בהיגש . סך הכול 6 מהלכים.
נתון: מדרגה ברוחב ובעומק לכל אורך החלק (), טיב שטח N6 בתחתית המדרגה. כרסום אצבע עם 4 שיניים. היגש: עד במוקדם, בגמר.
מבוקש: תהליך עם מספר המהלכים הקטן ביותר.
רוחב. קוטר הכרסום () גדול מרוחב המדרגה (), והמדרגה פתוחה לצד החלק. לכן מציבים את ציר הכרסום מקו הדופן של המדרגה, כך ש- מהכרסום בולטים מחוץ לחלק, וכל מהלך מסיר את כל רוחב המדרגה. אין צורך במהלכים זה לצד זה.
עומק. מתחילים מהגמר: מהלך אחד בהיגש . נשאר לעיבוד מוקדם:
, ו-, כלומר 5 מהלכים, בהיגש שווה של כל אחד.
1. דופנים את החלק במלחציים על שולחן כרסומת אנכית, עם הצד של המדרגה כלפי מעלה ופתוח לכלי.
2. עיבוד מוקדם: 5 מהלכים לכל אורך החלק, בהיגש כל אחד, עד עומק .
3. עיבוד גמר: מהלך אחד בהיגש , בתנאי שיבוב של עיבוד עדין, לקבלת המידה 15 וטיב שטח N6.
תשובה: 5 מהלכים מוקדמים בהיגש ומהלך גמר אחד בהיגש , כל מהלך במלוא רוחב המדרגה. סך הכול 6 מהלכים.
סעיף ב
כ-: מוקדם (, ), גמר (, ), . בחירה אחרת בתוך טווחי הנספח תשנה את התוצאה.
מבוקש: זמן העיבוד של 5 המהלכים המוקדמים ושל מהלך הגמר.
בכל שלב מחשבים: מהירות סיבוב , מהירות קידמה , וזמן ( אורך המהלך, מספר המהלכים).
תנאי השיבוב. מהנספח "נתוני שיבוב בכרסום אצבע, מתק"ש", חומר פלדה, שורת הקשיות HB 250-325 (הקשיות 300 HB בתוכה):
•כירסום גס: עד , עד . בוחרים , .
•כירסום עדין: עד , עד . בוחרים , (קידמה נמוכה לטיב שטח N6).
אורך המהלך. הכרסום מתחיל מחוץ לחלק ויוצא ממנו כולו. בשאלה לא נתונה תוספת מהלך, ולכן מניחים לכניסה ו- ליציאה:
1.
2.
3.
4.
5.
6.
7.
הערות:
•בנספח יש טווחים, וכל בחירה בתוכם נכונה; הזמן משתנה בהתאם.
•בנוסחאון יש גם נוסחה מפורטת למהלך בכרסום מדרגה: , עם ותוספות כניסה ויציאה של . לפיה והזמן הכולל כ-. שתי הדרכים מקובלות; כאן נבחרה הדרך שבה עובדים הפתרונות הרשמיים של השאלון ().
•טבלת כרסום האצבע מופיעה בנספח פעמיים, ובאחת מהן הכותרות "כירסום גס" ו"כירסום עדין" מוחלפות. בעיבוד גס עובדים במהירות חיתוך נמוכה ובקידמה גבוהה, ולכן נלקחה הטבלה שבה עד ו- עד הם של הכירסום הגס (הטבלה שבאיור).
תשובה: כ- (עיבוד מוקדם , עיבוד גמר ).
סעיף ג
כ- (בעיבוד המוקדם, שהוא הקובע; בגמר כ-).
נתון: , , ותנאי השיבוב מסעיף ב.
מבוקש: ההספק שהמנוע צריך לספק. מחשבים לשלב שבו הוא גדול יותר, העיבוד המוקדם, ולהשוואה גם לגמר.
כוח החיתוך המשיקי:
( רוחב העיבוד, ההיגש, הקידמה לשן, מספר השיניים, קוטר הכרסום.)
וההספק:
עיבוד מוקדם: , , , , , .
1.
2.
עיבוד גמר (לבדיקה): , , .
3.
4.
ההספק הנדרש מהכרסומת נקבע לפי העיבוד המוקדם.
תשובה: כ-.
סעיף ד
בעיבוד המוקדם: ההיגש והקידמה לשן גדולים בהרבה, ולכן כוח החיתוך גדול בהרבה, יותר ממה שמהירות החיתוך בגמר גבוהה.
ההספק הוא כוח החיתוך כפול מהירות החיתוך. כוח החיתוך גדל עם שטח חתך השבב, כלומר עם מכפלת ההיגש בקידמה לשן.
•בעיבוד המוקדם ההיגש גדול בהרבה ( מול ).
•גם הקידמה לשן גדולה יותר בעיבוד המוקדם (בגמר בוחרים קידמה קטנה כדי לקבל טיב שטח N6).
•לכן כוח החיתוך בעיבוד המוקדם גדול פי כמה.
•מהירות החיתוך בגמר אמנם גבוהה יותר, אבל רק במעט (בנספח עד מול עד ), והיא אינה מפצה על הירידה הגדולה בכוח.
תשובה: בעיבוד המוקדם, כי ההיגש והקידמה לשן גדולים בהרבה, ולכן כוח החיתוך וההספק גדולים יותר.
שאלה 6 · פין מזלג: מידה מתקבלת, מידה טכנולוגית ומקבילות
באיור לשאלה 6 מוצג החלק פין מזלג (רק חלק מהמידות מוצגות).
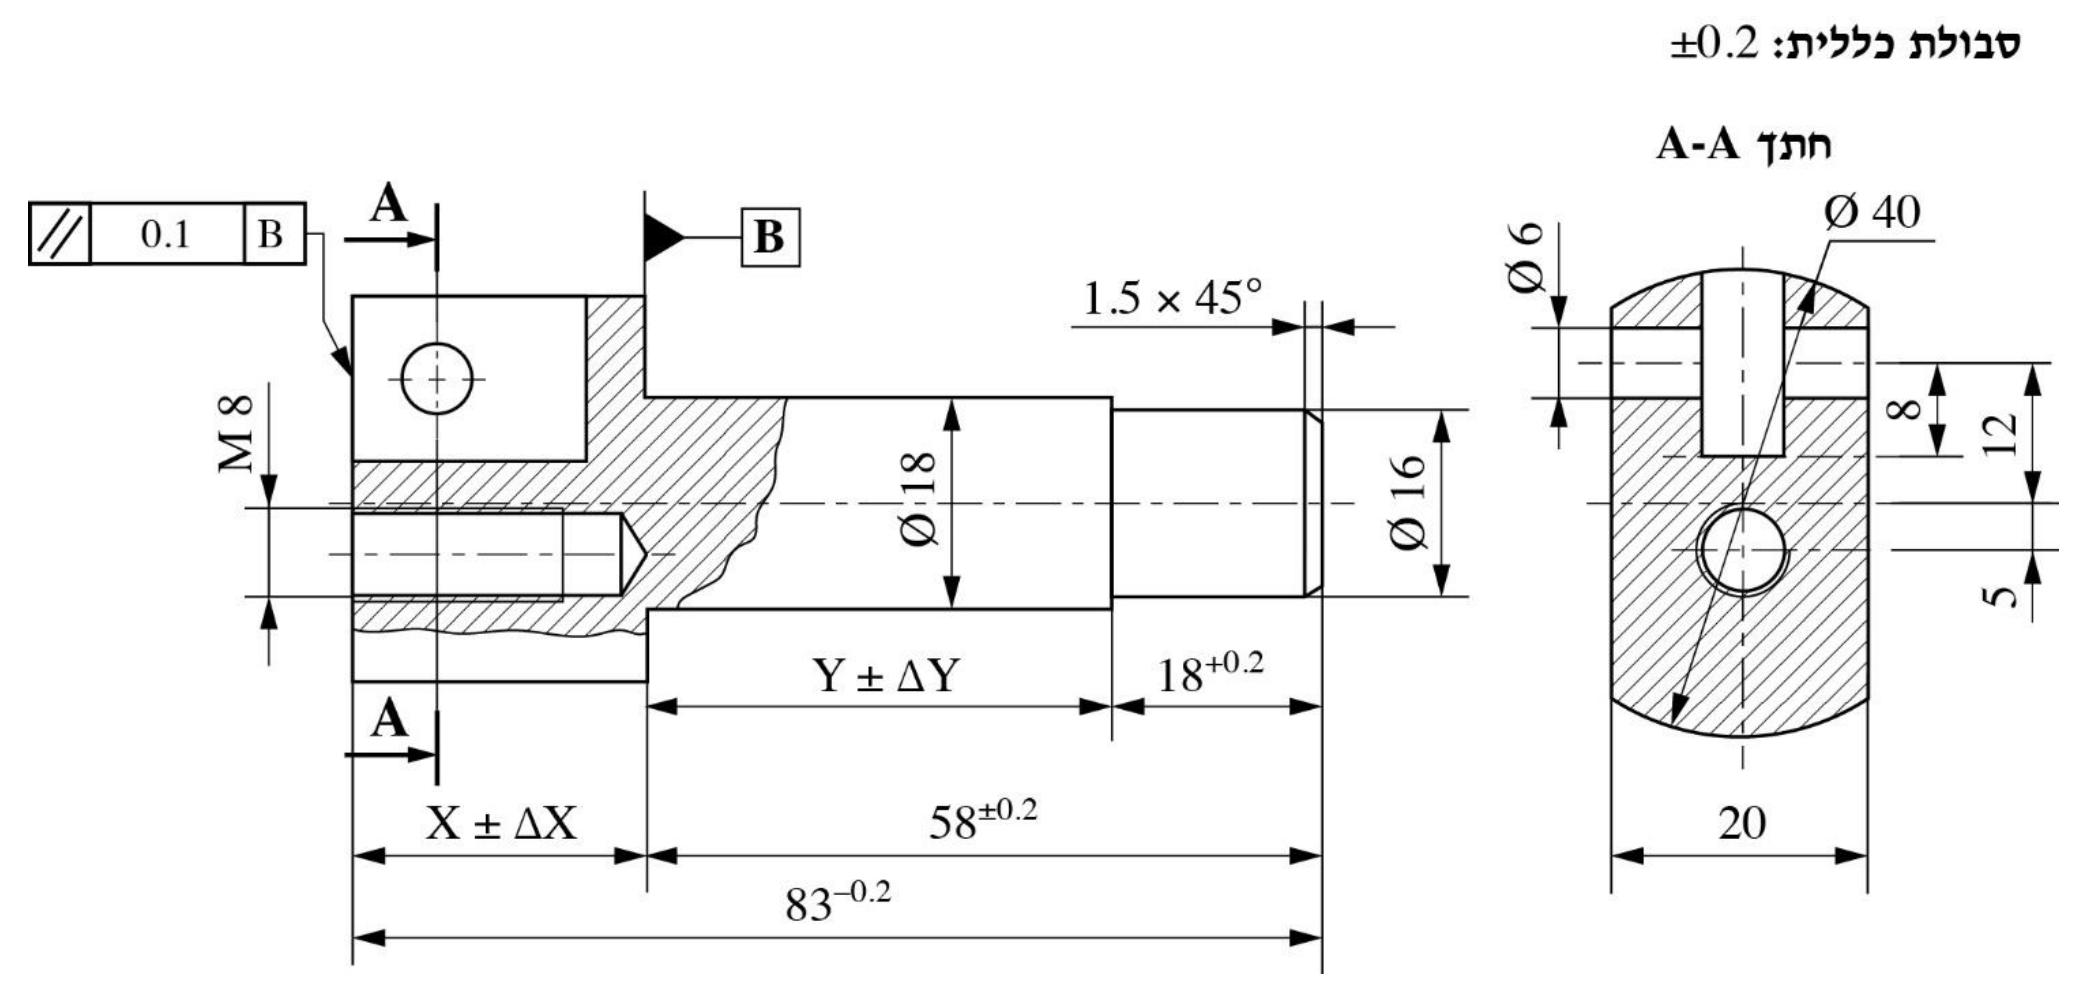
חשבו את המידה המתקבלת .
חשבו את המידה הטכנולוגית .
ביחס לדרישה , הסבירו את הדברים הבאים:
מהי משמעות הדרישה?
כיצד בודקים בביקורת איכות את ביצוע הדרישה? אילו אמצעים נדרשים לשם כך?
◂ פתרון מלא לשאלה 6
סעיף א
, כלומר (בין ל-).
מבוקש: המידה המתקבלת , אורך ראש הפין (מהקצה השמאלי עד הכתף של המדרגה ). מידה מתקבלת נסגרת מעצמה על ידי המידות האחרות בשרשרת.
1. שרשרת המידות לפי האיור: האורך הכולל מחולק ל- ול-:
•: בין ל-.
•: בין ל-.
2. המידה הנומינלית:
3. המידה המרבית (מידה שבחיבור במרבית, מידה שבחיסור במזערית):
4. המידה המזערית:
5. הכתיבה: . תחום הסבולת , והאמצע , ולכן בכתיבה סימטרית:
בדיקה: תחום הסבולת של () שווה לסכום התחומים של המידות בשרשרת: .
תשובה: , כלומר .
סעיף ב
, כלומר .
מבוקש: המידה הטכנולוגית , אורך הקטע (מהכתף עד המדרגה של ). מידה טכנולוגית (חליפית) היא מידת ייצור שמחליפה מידה מהסרטוט, וצריך לבחור לה סבולת כך שהמידה המוחלפת תתקבל בתחום שלה.
1. שרשרת המידות לפי האיור:
•: מהכתף עד הקצה הימני (תחום ).
•: אורך הקטע (תחום ).
2. איזו מידה מוחלפת? המידה , שתחום הסבולת שלה הגדול בשרשרת. בייצור מבצעים את ואת , והמידה מתקבלת מהן:
(נומינלי)
3. הגבולות של , כך שהמידה תישאר בגבולותיה גם במקרים הקיצוניים:
4. הכתיבה: . בכתיבה סימטרית, סביב האמצע :
בדיקה: תחום המידה המוחלפת שווה לסכום התחומים שבשרשרת: . הסבולת של () צרה מהסבולת הכללית (, תחום ), כצפוי ממידה טכנולוגית.
תשובה: , כלומר .
סעיף ג
דרישת מקבילות: מצח הקצה של ראש הפין חייב להימצא בין שני מישורים המקבילים למשטח הייחוס B (מצח הכתף), שהמרחק ביניהם .
מסגרת הסבולת כוללת שלושה תאים:
•הסמל : דרישת מקבילות (דרישת תנוחה).
•: גודל הסבולת ב-mm.
•B: משטח הייחוס. לפי האיור, B הוא מצח הכתף של ראש הפין (המשטח שממנו יוצא הקטע ).
החץ של המסגרת מצביע על המצח השמאלי של ראש הפין (קצה החלק). המשמעות: כל נקודות המצח הזה חייבות להימצא בין שני מישורים מקבילים למשטח B, שהמרחק ביניהם . כלומר שני המצחים של הראש מקבילים זה לזה בסטייה של עד לאורך כל המשטח.
תשובה: דרישת מקבילות: המצח של קצה הראש חייב להיות מקביל למשטח הייחוס B (מצח הכתף) בתוך תחום של .
מניחים את משטח B על שולחן ביקורת (על שני גושי מקבילות משני צדי הקטע ), ומעבירים חוגן על מעמד לאורך המצח הנבדק; ההפרש בין הקריאה הגדולה לקטנה עד . אמצעים: שולחן ביקורת, גושי מקבילות, חוגן (אינדיקטור) על מעמד.
הבדיקה משווה את המצח הנבדק למשטח הייחוס B:
1. מניחים את החלק כך שמשטח B שוכב על משטח ייחוס מדויק: שולחן ביקורת (שולחן גרניט או פלדה). הקטע בולט מ-B, ולכן מניחים את B על שני גושי מקבילות זהים משני צדי הקטע, או על לוחית עם קדח שהקטע עובר דרכו. כך המצח השמאלי של הראש פונה כלפי מעלה.
2. מציבים חוגן (אינדיקטור, שעון מדידה) על מעמד שעומד על שולחן הביקורת, ומצמידים את המחוג למצח הנבדק.
3. מזיזים את החוגן (או את החלק) על פני כל שטח המצח, וקוראים את המחוג.
4. ההפרש בין הקריאה הגדולה לקטנה הוא הסטייה מהמקבילות. החלק תקין אם ההפרש עד .
אמצעים נדרשים: שולחן ביקורת, גושי מקבילות (או לוחית תמיכה), חוגן עם מעמד.
תשובה: מניחים את B על שולחן ביקורת (על גושי מקבילות), ומעבירים חוגן על מעמד על פני המצח הנבדק; תנועת המחוג לא תעלה על .
שאלה 7 · סעפת יניקה: חומר גלם, תהליך ומרכזיות
באיור לשאלה 7, מסורטט החלק סעפת יניקה, העשוי מפלדה SAE1040.
החלק מיוצר בכמויות קטנות, באמצעות מכונות חריטה וכרסום בלבד.
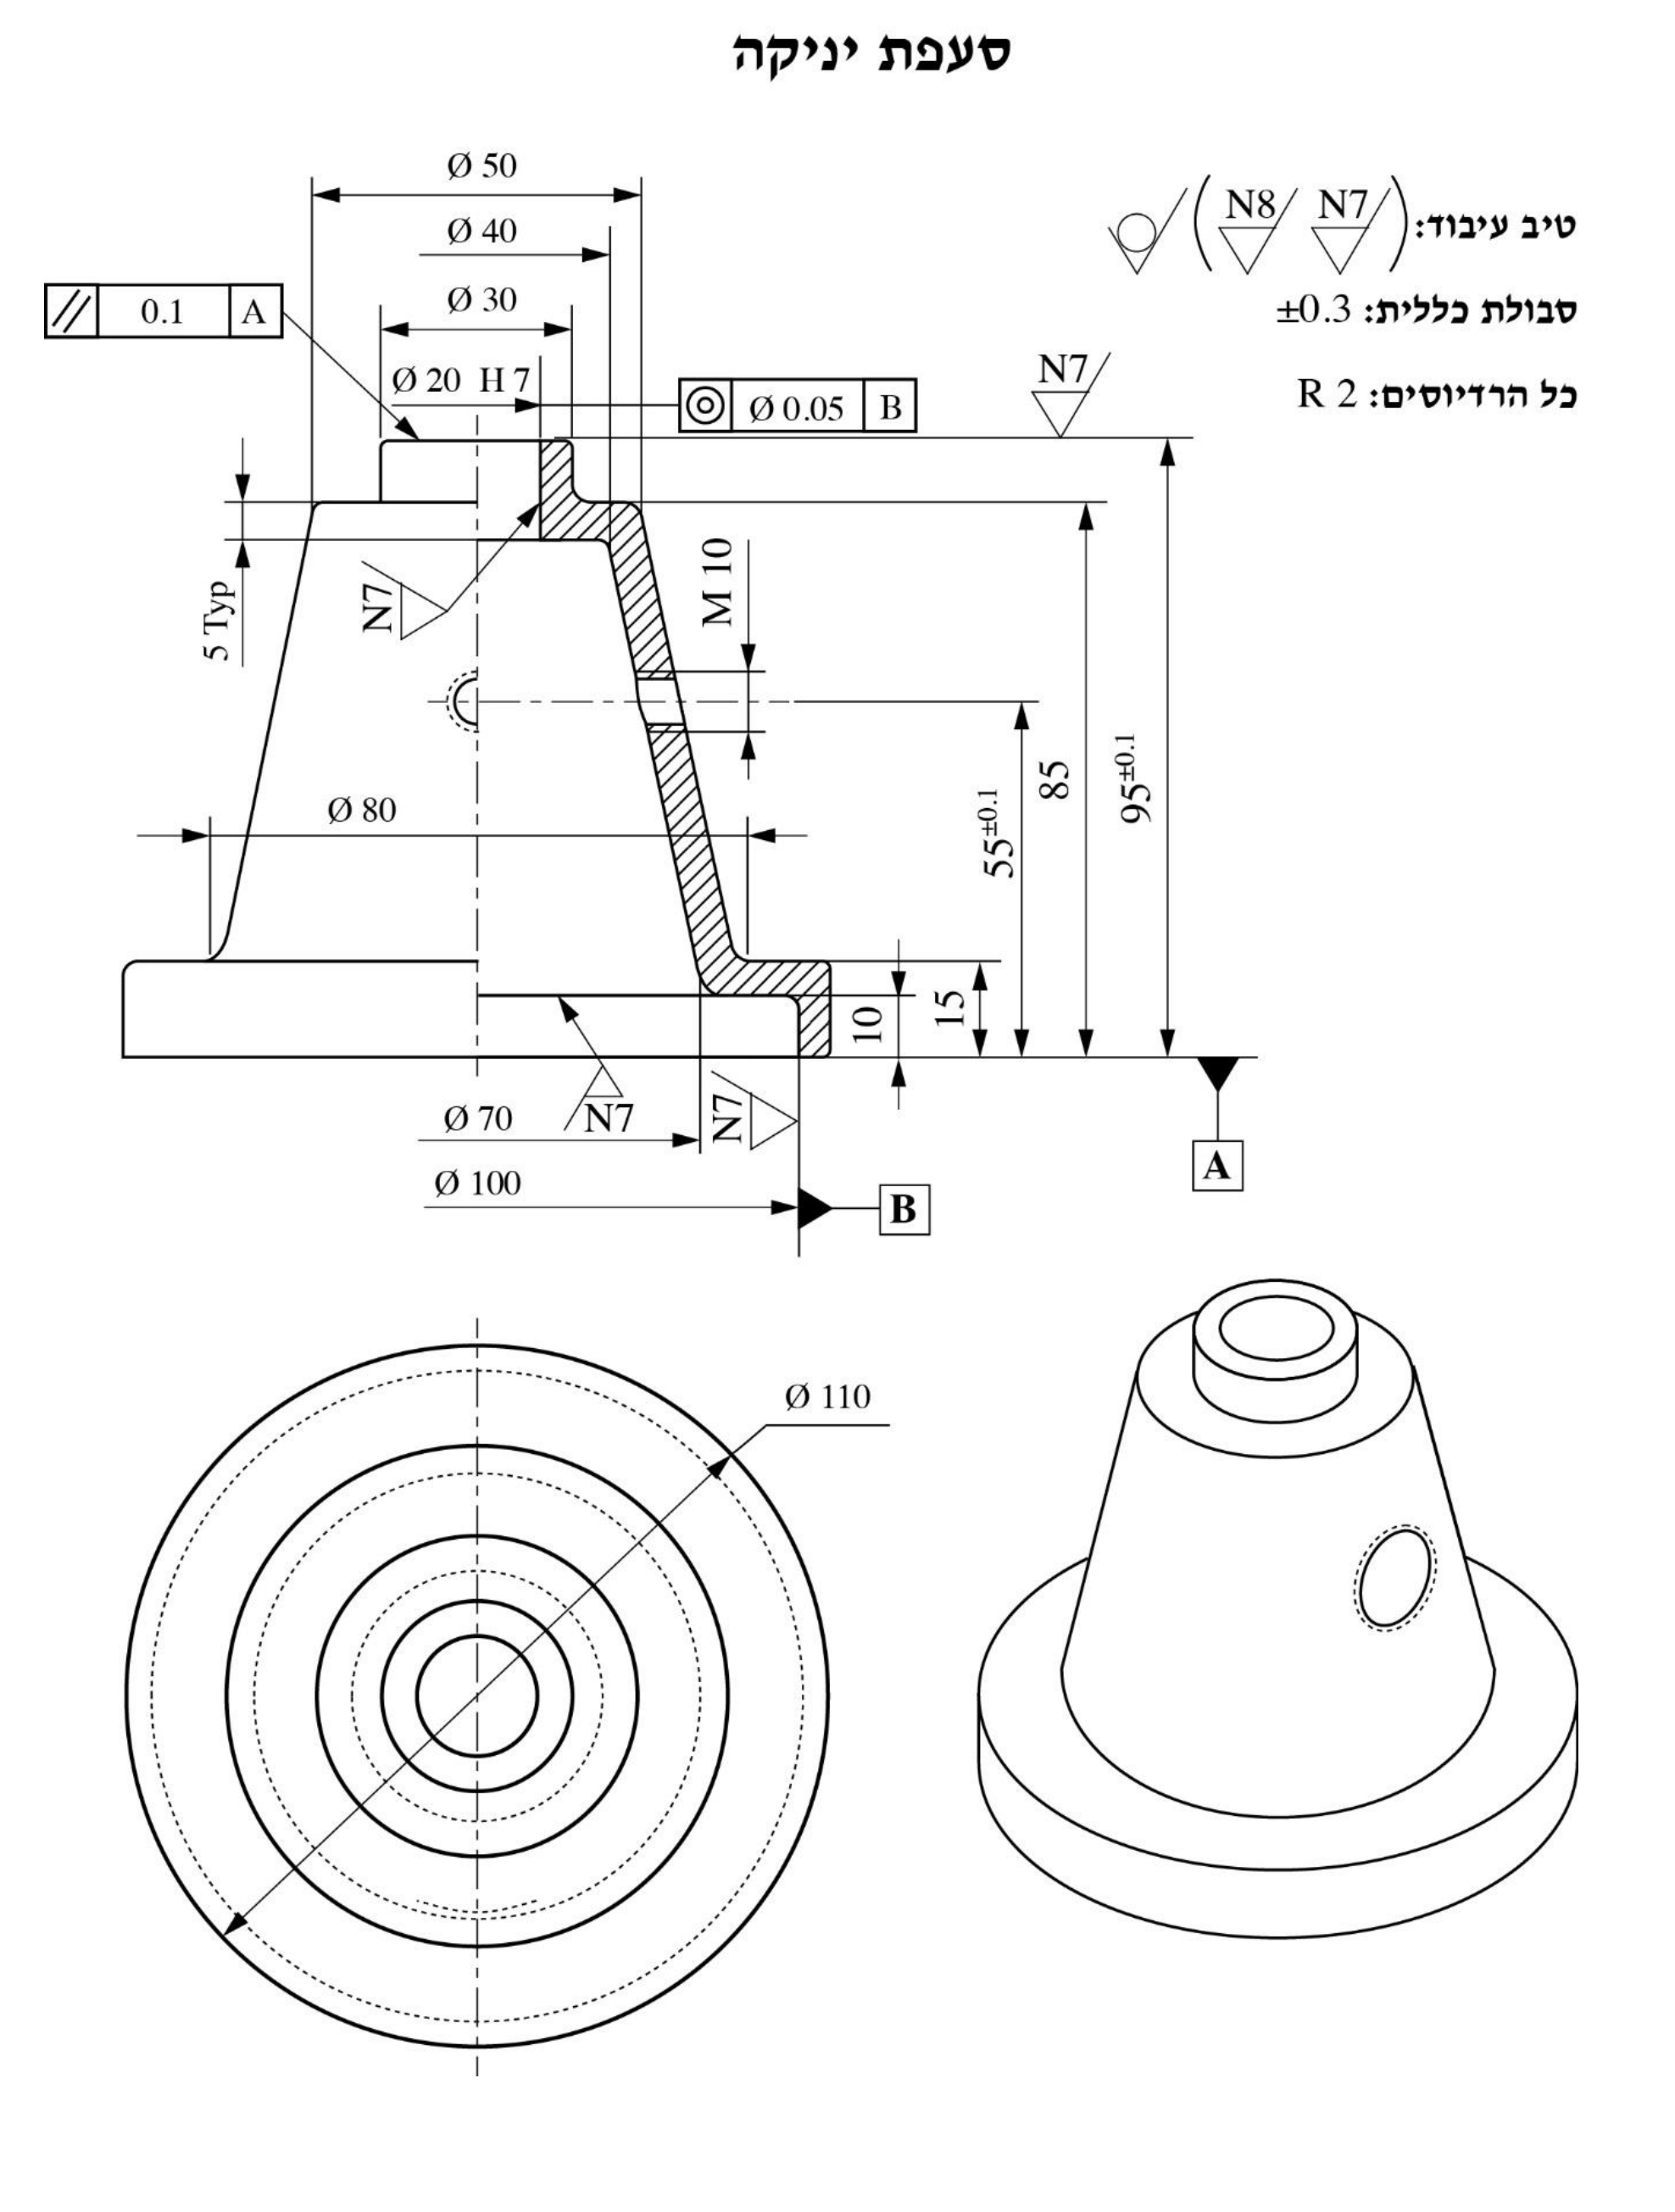
פרטו את השיקולים לבחירת הצורה הגאומטרית של חומר הגלם. מה יהיו מידות חומר הגלם?
פרטו במחברת את סדר הפעולות הנדרש לייצור החלק. אין צורך בתיאור מפורט של כל פעולה בנפרד.
מהי שיטת הייצור המומלצת לייצור החלק בייצור המוני? אפשר לבחור יותר משיטה אחת.
הסבירו את תשובתכם.
הסבירו כיצד מבטיחים את העמידה בדרישה במהלך הייצור.
◂ פתרון מלא לשאלה 7
סעיף א
מוט עגול מפלדה SAE1040 בקוטר ובאורך כ- (הקוטר הגדול והגובה , בתוספת עיבוד).
1. צורת החלק: החלק הוא גוף סיבובי (אוגן, קונוס, צוואר וקדחים על ציר אחד). לכן חומר הגלם המתאים הוא מוט עגול, שמעבדים אותו במחרטה.
2. אמצעי הייצור: מותר להשתמש במחרטה ובכרסומת בלבד, ולכן אין אפשרות ליציקה או לחישול. משתמשים בחומר גלם מסחרי: מוט עגול מלא.
3. כמות קטנה: אין הצדקה לחומר גלם מיוחד (צינור בהזמנה, יציקה, חישול). מנסרים קטעים ממוט מסחרי.
4. המידות: הקוטר הגדול בחלק (האוגן), והגובה הכולל . מוסיפים תוספת עיבוד בקוטר (כדי לחרוט את האוגן למשטח נקי) ובאורך (לחריטת שני המצחים ולתפיסה במלחציים).
•קוטר: (קוטר מסחרי קרוב).
•אורך: .
תשובה: מוט עגול מפלדה SAE1040, .
סעיף ב
ניסור ; חריטה בדפינה ראשונה (צד האוגן): מצח A, קוטר , קידוח וקידוח הרחבה, חריטה פנימית של השקע , של החלל והקונוס הפנימי עד , קדח ; חריטה בדפינה שנייה (תפיסה פנימית על , מצח A צמוד): מצח לגובה 95, צוואר , מצח 85, קונוס חיצוני עד , פני האוגן בגובה 15, רדיוסים R2; כרסומת: הכנת משטח, קידוח והברזת M10 בגובה 55; הסרת גרדים וביקורת.
קריאת הסרטוט. אוגן בעובי , ובצדו התחתון שקע (בסיס B) בעומק כ-. מעליו קונוס חלול: מבחוץ מ- (בגובה 15) עד (בגובה 85), בעובי דופן (מבפנים מ- עד ). בראש צוואר עד גובה , ובו קדח . בדופן הקונוס קדח מתוברג M10 בגובה . המצח התחתון הוא בסיס A. כל הרדיוסים R2, סבולת כללית .
1. ניסור מוט לאורך .
חריטה, דפינה ראשונה (תופסים את המוט בלסתות, הצד של האוגן כלפי חוץ):
2. חריטת מצח: המצח התחתון של האוגן (בסיס A, N7).
3. חריטת הקוטר החיצוני לאורך האוגן.
4. קידוח מרכוז, קידוח בקוטר הולך וגדל, וקידוח הרחבה (הכנה לחריטה פנימית).
5. חריטה פנימית: השקע (בסיס B, N7) בעומק 10, ומצח השקע (N7).
6. חריטה פנימית של החלל: מ- עד בצורת קונוס, ותקרת החלל, עם רדיוסי R2.
7. קידוח, חריטה פנימית וקידוד (ריימר) של הקדח דרך תקרת החלל (N7). הקדח והשקע מעובדים באותה דפינה, וכך מתקיימת דרישת המרכזיות (סעיף ד).
חריטה, דפינה שנייה (הופכים את החלק; תופסים אותו בתפיסה פנימית על השקע , או בלסתות רכות, כשהמצח A צמוד ללסתות):
8. חריטת מצח לגובה (N7). כשהמצח A צמוד לתפסן, המצח העליון יוצא מקביל לו (דרישת המקבילות 0.1 ביחס ל-A).
9. חריטת הצוואר עד גובה 85.
10. חריטת המצח בגובה 85 (פני הקונוס העליונים, ).
11. חריטת הקונוס החיצוני מ- עד , בהטיית המגלשה העליונה בזווית .
12. חריטת הפנים העליונות של האוגן בגובה 15, והרדיוסים R2 (במעבר בין הקונוס לאוגן ובפינות).
13. שבירת פינות.
כרסומת (החלק דפון על האוגן, בראש חלוקה או במלחציים עם פריזמה):
14. כרסום משטח קטן (שקע ישר) בדופן המשופעת, בגובה , כדי שהמקדח ייכנס בניצב ולא יחליק.
15. קידוח מרכוז, קידוח דרך הדופן, פאזה, והברזת תבריג M10.
16. הסרת גרדים, וביקורת מידות, טיב שטח ודרישות התנוחה.
תשובה: ניסור; חריטה בדפינה ראשונה (מצח A, , קידוחים, שקע , חלל פנימי וקונוס פנימי, קדח ); חריטה בדפינה שנייה על ומצח A (מצח לגובה 95, צוואר , מצח 85, קונוס חיצוני, פני האוגן, רדיוסים); כרסומת: משטח, קידוח והברזת M10; הסרת גרדים וביקורת.
סעיף ג
יציקה מדויקת (או חישול בתבנית) לצורה קרובה לסופית, ואחריה עיבוד שבבי במחרטת CNC רק של המשטחים המדויקים (A, B, , מצח 95) והתבריג M10.
בייצור מהמוט רוב החומר הופך לשבבים: החלק חלול, ועובי הדופן שלו רק , וזמן העיבוד ארוך. בייצור המוני כדאי לייצר צורה קרובה לסופית ולעבד רק את מה שחייב דיוק.
1. יציקה מדויקת (יציקת פלדה): מתאימה לצורה חלולה עם קונוס ודופן דקה, וגם הרדיוסים R2 נוצרים מעצמם. בסרטוט מופיע גם הסימן הכללי "ללא הסרת חומר" עם יוצאים מן הכלל N7 ו-N8, כלומר המשטחים שלא סומנו יכולים להישאר כפי שהם מתקבלים מתהליך עיצוב.
2. חישול בתבנית (חישול חם) ואחריו עיבוד: אפשרות נוספת, מתאימה לפלדה SAE1040 ונותנת חוזק טוב, אבל חלל פנימי עמוק קשה יותר לקבל בחישול.
3. עיבוד גמר במחרטת CNC ובמרכז עיבוד: רק של המשטחים המדויקים (המצח A, השקע , הקדח , המצח בגובה 95) ושל התבריג M10. מכונות CNC נותנות זמן מחזור קצר ואחידות בסדרה גדולה.
ההשקעה בתבנית משתלמת רק בכמויות גדולות, ולכן בכמויות קטנות (כמו בשאלה) מייצרים מהמוט.
תשובה: יציקה מדויקת (או חישול בתבנית), ואחריה עיבוד שבבי ב-CNC של המשטחים המדויקים והתבריג.
סעיף ד
מעבדים את הקדח ואת השקע (בסיס B) באותה דפינה במחרטה, כך ששניהם נחרטים סביב אותו ציר סיבוב. אם אי אפשר, דופנים את החלק לעיבוד הקדח על הבסיס B עצמו (תפיסה פנימית מדויקת על ) ובודקים בחוגן לפני העיבוד.
המשמעות. זו דרישת מרכזיות: הציר של הקדח חייב להימצא בתוך גליל דמיוני בקוטר שהציר שלו הוא הציר של השקע (בסיס B). כלומר הסטה של עד בין הצירים.
1. מעבדים את שני הקטרים באותה דפינה (דפינה ראשונה בסעיף ב): קודם את השקע , ומיד אחריו, בלי לשחרר את החלק, את הקדח דרך החלל הפנימי. כך שניהם נחרטים סביב ציר הסיבוב של אותו ציר מחרטה, והסטייה ביניהם תלויה רק בדיוק המכונה.
2. אם הקדח מעובד בדפינה אחרת, דופנים את החלק על הבסיס B עצמו: תפיסה פנימית (לסתות מתרחבות או מתקן עם פין מרכוז) בתוך , ומצח A צמוד לתפסן. לפני העיבוד מאפסים בחוגן את הריצה של .
3. מסיימים את הקדח בחריטה פנימית ובקידוד (ריימר) אחרי הקידוח, כי מקדח עלול לסטות מהמרכז; החריטה הפנימית מתקנת את מיקום הציר.
תשובה: מעבדים את ואת באותה דפינה במחרטה (או דופנים את החלק על עצמו), ומסיימים את הקדח בחריטה פנימית ובקידוד, כך ששני הצירים מתלכדים.
שאלה 8 · עיבוד שבבי מול חישול: עלויות ונקודת איזון
מפעל קיבל הזמנה לייצור ולאספקה של 3,000 יחידות סיפון מורכב.
המפעל שוקל שתי שיטות ייצור למוצר, לביצוע בשני קווי ייצור נפרדים: עיבוד שבבי מלא או שילוב של חישול עם עיבוד שבבי.
להלן טבלה המפרטת את העלויות בכל אחת משיטות הייצור:
חשבו את עלות הייצור ליחידה בכל אחת משיטות הייצור ללא הוצאות ההכנה והמתקנים.
חשבו את עלות הייצור הכוללת של הזמנת 3,000 יחידות בכל אחת משיטות ייצור.
חשבו את נקודת האיזון בין שתי שיטות הייצור. באיזו שיטת ייצור עדיף לייצר? הסבירו.
בכמה זמן תבוצע ההזמנה בשיטת הייצור העדיפה?
◂ פתרון מלא לשאלה 8
סעיף א
עיבוד שבבי: כ- ₪ ליחידה. חישול ועיבוד שבבי: כ- ₪ ליחידה.
מבוקש: העלות המשתנה של יחידה תקינה אחת, , בכל שיטה.
העלות ליחידה כוללת חומר גלם ושכר עבודה. חלק מהיחידות נפסלות, ולכן כדי לקבל יחידה תקינה צריך לייצר יותר מיחידה אחת: כשאחוז הפסולים , מכפילים ב-.
1. עיבוד שבבי:
•שכר עבודה: ₪
•חומר גלם: ₪
₪
2. חישול ועיבוד שבבי:
•שכר עבודה: ₪
•חומר גלם: ₪
₪
תשובה: עיבוד שבבי: ₪ ליחידה. חישול ועיבוד שבבי: ₪ ליחידה.
סעיף ב
עיבוד שבבי: כ- ₪. חישול ועיבוד שבבי: כ- ₪.
העלות הכוללת של הזמנה: , כאשר הוצאות ההכנה והמתקנים ו- יחידות.
1. עיבוד שבבי:
₪
2. חישול ועיבוד שבבי:
₪
בהזמנה של 3,000 יחידות החישול זול בכ- ₪.
תשובה: עיבוד שבבי: כ- ₪. חישול ועיבוד שבבי: כ- ₪.
סעיף ג
יחידות. עד כ-1227 יחידות עדיף עיבוד שבבי, ומעל זה חישול ועיבוד שבבי. להזמנה של 3,000 יחידות עדיף החישול.
בנקודת האיזון העלות הכוללת של שתי השיטות שווה:
1. , כלומר כ-1228 יחידות.
2. ההסבר:
•לעיבוד השבבי הוצאות הכנה נמוכות ( ₪) אבל עלות יחידה גבוהה. בכמויות קטנות הוא זול יותר.
•לחישול השקעה גבוהה בתבניות ובמתקנים ( ₪) אבל עלות יחידה נמוכה בהרבה. ההשקעה מחזירה את עצמה רק בכמות גדולה.
•עד כ-1227 יחידות עדיף עיבוד שבבי; מכ-1228 יחידות ומעלה עדיף חישול ועיבוד שבבי.
3. ההזמנה היא 3,000 יחידות, הרבה מעל נקודת האיזון, ולכן עדיף לייצר בחישול ועיבוד שבבי. זה מתאים לתוצאה של סעיף ב.
תשובה: נקודת האיזון כ-1228 יחידות. להזמנה של 3,000 יחידות עדיף חישול ועיבוד שבבי.
סעיף ד
כ- שעות עבודה (3,093 יחידות כולל פסולים, 22 דקות ליחידה), כ-142 ימי עבודה של 8 שעות במשמרת אחת.
מבוקש: משך הייצור של 3,000 יחידות תקינות בשיטה העדיפה, חישול ועיבוד שבבי, בקו ייצור אחד.
1. בגלל 3% פסולים צריך לייצר יותר מ-3,000 יחידות:
, כלומר 3,093 יחידות.
2. זמן הייצור (22 דקות ליחידה):
3. בימי עבודה, בהנחה של משמרת אחת של 8 שעות ביום:
ימי עבודה (כ-6.5 חודשים של 22 ימי עבודה).
הערה: בלי להביא בחשבון את הפסולים מתקבל .
תשובה: כ-1134 שעות עבודה, כלומר כ-142 ימי עבודה של 8 שעות.
שאלה 9 · תנאי עצירה עצמית בבורג הידוק
כדי שתהיה עצירה עצמית בבורג הידוק נדרש:
א. שזווית המעלה תהיה גדולה מזווית החיכוך.
ב. שזווית השן בתבריג תהיה קטנה מזווית החיכוך.
ג. שזווית המעלה תהיה קטנה מזווית החיכוך
ד. שלבורג תהיה עצירה לאחר ההידוק.
◂ פתרון מלא לשאלה 9
פתרון
ג. שזווית המעלה תהיה קטנה מזווית החיכוך
עצירה עצמית (נעילה עצמית) פירושה שהבורג לא יסתובב לאחור מעצמו תחת הכוח הצירי. זה קורה כשהחיכוך בתבריג חזק מהנטייה של השיפוע לסובב את הבורג, כלומר כשזווית המעלה של התבריג קטנה מזווית החיכוך:
, כאשר ו-.
בבורגי הידוק מטריים רגילים הוא בערך עד ו- בערך , ולכן התנאי מתקיים.
למה האחרות לא נכונות:
•א: הפוך. כשזווית המעלה גדולה מזווית החיכוך, הבורג משתחרר מעצמו.
•ב: זווית השן (זווית הפרופיל, בתבריג מטרי) אינה התנאי. היא משפיעה על זווית החיכוך המתוקנת, אבל ההשוואה היא בין זווית המעלה לזווית החיכוך.
•ד: זה רק חוזר על המילים "עצירה עצמית" ואינו אומר מה נדרש כדי שתתקיים.
תשובה: ג.
שאלה 10 · השפעת המודול על מאמץ הכפיפה בשן
מהו המשפט הנכון ביחס למאמץ כפיפה בשיני גלגל שיניים?
א. ככל שמודול השן יגדל – מאמצי הכפיפה יגדלו.
ב. ככל שנגדיל את מהירות הסיבוב של גלגל השיניים מאמצי הכפיפה יגדלו.
ג. ככל שמודול השן יגדל – מאמצי הכפיפה יקטנו.
ד. שינוי במודול השן לא ישפיע על מאמצי הכפיפה.
◂ פתרון מלא לשאלה 10
פתרון
ג. ככל שמודול השן יגדל – מאמצי הכפיפה יקטנו.
לפי תנאי החוזק לכפיפה בנוסחאון:
המודול נמצא במכנה (בחזקה שלישית). מודול גדול פירושו שן גבוהה, רחבה ועבה יותר, עם שטח חתך גדול בבסיסה. לכן באותו עומס מאמץ הכפיפה בשן קטן.
למה האחרות לא נכונות:
•א: הפוך מהנכון.
•ב: באותו הספק, מהירות סיבוב גבוהה יותר פירושה מומנט קטן יותר וכוח היקפי קטן יותר, ולכן מאמץ כפיפה קטן יותר ולא גדול יותר. (מקדם המהירות מקטין מעט את ההשפעה, אבל לא הופך אותה.)
•ד: המודול הוא הגורם המשפיע ביותר על מאמץ הכפיפה.
תשובה: ג.
שאלה 11 · מתיחה מוקדמת: רצועות טריזיות מול שטוחה
מהו המשפט הנכון ביחס לממסרת רצועות טריזית וממסרת רצועה שטוחה שמעבירות הספק זהה?
א. החיכוך בין הרצועה לגלגל בממסרת רצועה שטוחה גדול מזה שבממסרת טריזית.
ב. כוח המתיחה המוקדמת הנדרש בממסרה שטוחה קטן מזה הנדרש מממסרה טריזית.
ג. כוח המתיחה המוקדמת הנדרש בממסרה טריזית קטן מזה הנדרש בממסרה שטוחה.
ד. הנצילות של כל אחת ממסרות אלה היא נמוכה מ- 80%.
◂ פתרון מלא לשאלה 11
פתרון
ג. כוח המתיחה המוקדמת הנדרש בממסרה טריזית קטן מזה הנדרש בממסרה שטוחה.
רצועה טריזית נדחקת לתוך החריץ של הגלגל, ולכן החיכוך האפקטיבי שלה גדול: ביחס המתיחויות המעריך מחולק ב- (עבור , בערך פי 3). כשיחס המתיחויות גדול, אותו כוח היקפי מועבר במתיחה קטנה יותר בענפי הרצועה. לכן כוח המתיחה המוקדמת הנדרש בממסרה טריזית קטן יותר.
(בשאלה 2 בשאלון רואים זאת במספרים: ברצועה השטוחה מול ברצועות הטריזיות.)
למה האחרות לא נכונות:
•א: הפוך. החיכוך האפקטיבי ברצועה טריזית גדול יותר.
•ב: הפוך מהנכון.
•ד: הנצילות של ממסרות רצועה גבוהה, בדרך כלל בסביבות 95% ויותר.
תשובה: ג.
שאלה 12 · מצמד חיכוך קוני מול מצמד שטוח
מהו המשפט הנכון ביחס למצמד חיכוך קוני ומצמד חיכוך שטוח בעלי קטרים זהים?
א. ככל שמאמץ המגע המותר קטן יותר אפשר להעביר בעזרת המצמדים מומנט גדול יותר.
ב. במצמד חיכוך קוני אפשר להעביר מומנט גבוה יותר מאשר במצמד חיכוך שטוח.
ג. במצמד חיכוך שטוח אפשר להעביר מומנט גבוה יותר מאשר במצמד חיכוך קוני.
ד. המומנט שאפשר להעביר בשני המצמדים הוא זהה.
◂ פתרון מלא לשאלה 12
פתרון
ב. במצמד חיכוך קוני אפשר להעביר מומנט גבוה יותר מאשר במצמד חיכוך שטוח.
במצמד קוני המשטחים נטויים בזווית (חצי זווית הקונוס) לציר. כוח ההצמדה הצירי יוצר על המשטח הנטוי כוח ניצב גדול יותר, , ולכן גם כוח החיכוך גדול יותר. באותם קטרים (ובאותו כוח הצמדה), המומנט במצמד הקוני גדול פי מבמצמד השטוח: מול . גם שטח המגע של הקונוס גדול יותר מזה של טבעת שטוחה באותם קטרים, ולכן גם בחישוב לפי לחץ המגע המותר המצמד הקוני מעביר יותר.
למה האחרות לא נכונות:
•א: הפוך. המומנט שאפשר להעביר גדל עם לחץ המגע המותר.
•ג: הפוך מהנכון.
•ד: המומנטים שונים, בגלל השפעת זווית הקונוס.
תשובה: ב.
שאלה 13 · המאמצים בבורג הנעה
מהו המשפט הנכון ביחס למאמצים הקימים בבורג הנעה?
א. בלב הבורג קיימים מאמצי מתיחה וכפיפה.
ב. בשיני התבריג קיימים מאמצי מתיחה וגזירה.
ג. בשיני התבריג קיימים מאמצי לחיצה וגזירה.
ד. בלב הבורג קיימים מאמצי לחיצה וגזירה.
◂ פתרון מלא לשאלה 13
פתרון
ג. בשיני התבריג קיימים מאמצי לחיצה וגזירה.
בבורג הנעה (בורג כוח) מבחינים בין שני מקומות:
•לב הבורג (הקנה): מאמץ מתיחה או לחיצה מהכוח הצירי, ומאמץ פיתול מהמומנט שמסובב את הבורג. לכן בודקים אותו למאמץ מורכב, ובבורג ארוך גם לקריסה.
•שיני התבריג: השיניים של הבורג נלחצות אל שיני האום. נוצר בהן לחץ מגע (מאמץ מעיכה, כלומר לחיצה), שמגבילים אותו כדי למנוע שחיקה, ומאמץ גזירה בבסיס השן.
לכן המשפט הנכון הוא ג.
למה האחרות לא נכונות:
•א: בלב הבורג יש מתיחה (או לחיצה) ופיתול, לא כפיפה.
•ב: בשיני התבריג השיניים נלחצות זו אל זו; אין בהן מתיחה.
•ד: הצירוף הנכון בלב הבורג הוא לחיצה (או מתיחה) עם פיתול. מאמץ הגזירה האופייני לתבריג נמצא בשיניים, ובלב הבורג מדברים על פיתול.
תשובה: ג.
שאלה 14 · טיב שטח בעיבוד שבבי
מהו המשפט הנכון ביחס לטיב השטח המתקבל בעיבוד שבבי?
א. ככל שטיב השטח גבוה יותר, הקורוזיה בחלק תהיה קטנה יותר.
ב. ככל שהקדמה בעיבוד השבבי גדולה יותר טיב השטח יהיה טוב יותר.
ג. ככל שההגש בעיבוד השבבי גדול יותר טיב השטח טוב יותר.
ד. ככל שנמעיט להשתמש בנוזל קירור, נקבל טיב שטח טוב יותר.
◂ פתרון מלא לשאלה 14
פתרון
א. ככל שטיב השטח גבוה יותר, הקורוזיה בחלק תהיה קטנה יותר.
משטח חלק (טיב שטח גבוה, חספוס נמוך) הוא בעל שטח פנים אמיתי קטן יותר, ואין בו חריצים ושקעים שבהם מצטברים לחות ולכלוך. לכן הוא עמיד יותר בפני קורוזיה. זה משפט א.
למה האחרות לא נכונות:
•ב: קידמה גדולה משאירה סימני כלי עמוקים ורחוקים זה מזה, וטיב השטח יורד. לגמר עובדים בקידמה קטנה.
•ג: היגש גדול מגדיל את כוחות החיתוך ואת הרעידות, וטיב השטח יורד. לגמר עובדים בהיגש קטן.
•ד: נוזל קירור מקטין חום וחיכוך ומונע הצטברות חומר על הלהב, ולכן משפר את טיב השטח. צמצום השימוש בו פוגע בטיב השטח.
תשובה: א.
שאלה 15 · כלי חיתוך H.S.S מול מתק"ש
מהו המשפט הנכון ביחס לכלי חיתוך מסוג H.S.S ומסוג מתק"ש?
א. בייצור חלק זהה, ב-H.S.S נדרשת מהירות חיתוך גבוהה יותר מאשר במתק"ש.
ב. אורך החיים של מתק"ש גבוה יותר מאורך החיים של H.S.S.
ג. המחיר של כלי מתק"ש גבוה באופן ניכר ממחיר כלי H.S.S.
ד. בשימוש ב-H.S.S יתקבל טיב פני שטח טוב יותר מאשר במתק"ש.
◂ פתרון מלא לשאלה 15
פתרון
ג. המחיר של כלי מתק"ש גבוה באופן ניכר ממחיר כלי H.S.S.
מתכת קשה (מתק"ש, קרבידים) קשה ועמידה בחום בהרבה מפלדת כלים מהירה (H.S.S), אבל הייצור שלה (מטלורגיית אבקות, סינטור) והחומרים שבה (טונגסטן, קובלט) יקרים. לכן כלי מתק"ש יקר באופן ניכר מכלי H.S.S. זה משפט ג.
למה האחרות לא נכונות:
•א: הפוך. מתק"ש עמיד בחום, ולכן עובדים בו במהירות חיתוך גבוהה פי כמה מ-H.S.S.
•ב: אורך החיים של כלי תלוי בתנאי השיבוב. כל כלי עובד במהירות המתאימה לו, ותנאי השיבוב לכלי מתק"ש נקבעים לאורך חיים קצר יחסית (בנספח, ), כדי לנצל את המהירות הגבוהה. לכן המשפט אינו נכון באופן כללי.
•ד: בדרך כלל להפך: במתק"ש עובדים במהירות חיתוך גבוהה, ומתקבל טיב שטח טוב יותר.
תשובה: ג.
שאלה 16 · טיב שטח בקידוח ובקידוד
מהו המשפט הנכון ביחס לפעולות קידוח וקידוד של קדח?
א. טיב פני השטח המתקבל בקידוח הוא N8 – N10.
ב. טיב פני השטח המתקבל בקידוח הוא N5 – N7.
ג. טיב פני השטח המתקבל בקידוד הוא N8 – N10.
ד. פעולת הקידוח מבוצעת לאחר פעולת הקידוד.
◂ פתרון מלא לשאלה 16
פתרון
א. טיב פני השטח המתקבל בקידוח הוא N8 – N10.
קידוח במקדח לולייני הוא פעולה גסה יחסית: המקדח מתכופף מעט, השבבים מתחככים בדופן הקדח, ומתקבל טיב שטח של N8 עד N10 (חספוס של בערך 3.2 עד ). קידוד (ריימר) הוא פעולת גמר שמורידה שכבה דקה מדופן הקדח, ונותנת קוטר מדויק וטיב שטח של בערך N6 עד N7.
למה האחרות לא נכונות:
•ב: N5 עד N7 הוא טיב שטח של פעולת גמר (קידוד, השחזה), לא של קידוח.
•ג: N8 עד N10 הוא טיב השטח של קידוח. קידוד נותן טיב שטח טוב יותר.
•ד: הפוך. קודם קודחים קדח מכין בקוטר מעט קטן, ואחר כך מקדדים אותו למידה הסופית.
תשובה: א.
שאלה 17 · מהו מברז
מהו מברז?
א. תבנית לייצור ברזים.
ב. כלי לייצור תבריג חיצוני בבורג.
ג. כלי לייצור תבריג פנימי בקדח.
ד. כלי לביצוע השחזה פנימית.
◂ פתרון מלא לשאלה 17
פתרון
ג. כלי לייצור תבריג פנימי בקדח.
מברז הוא כלי חיתוך בצורת בורג עם חריצים לאורכו. מכניסים אותו לקדח מכין (למשל עבור M10) ומסובבים אותו, והשיניים שלו חותכות תבריג פנימי בדופן הקדח. הפעולה נקראת הברזה.
למה האחרות לא נכונות:
•א: למרות הדמיון במילים, למברז אין קשר לייצור ברזים.
•ב: תבריג חיצוני מייצרים במברזה (לוחית חיתוך עגולה), בחריטה או בגלגול.
•ד: השחזה פנימית מבצעים באבן השחזה במשחזת פנימית.
תשובה: ג.
שאלה 18 · בדיקת מקבילות בין שני משטחים
במה משתמשים לבדיקת דרישת מקבילות בין שני שטחים?
א. מיקרומטר.
ב. מד זחיח (זחון, קליבר).
ג. חוגן (אינדיקטור).
ד. מד זווית.
◂ פתרון מלא לשאלה 18
פתרון
ג. חוגן (אינדיקטור).
את המקבילות בודקים כשמשטח הייחוס מונח על שולחן ביקורת, וחוגן (אינדיקטור) על מעמד מועבר על פני המשטח הנבדק. החוגן מראה את ההפרש בין הנקודה הגבוהה לנמוכה, וזו הסטייה מהמקבילות. החוגן מתאים לכך כי הוא מודד שינוי ולא מידה מוחלטת, והוא סורק את כל המשטח.
למה האחרות לא נכונות:
•א: מיקרומטר מודד עובי בנקודות בודדות. אפשר להסיק ממנו משהו על המקבילות, אבל הוא אינו הכלי לבדיקת דרישה כזו לאורך כל המשטח.
•ב: מד זחיח מודד מידות אורך, ודיוקו (בדרך כלל עד ) אינו מספיק לבדיקת סבולות תנוחה.
•ד: מד זווית בודק זוויות בין משטחים, לא מקבילות בדיוק של מאיות מילימטר.
תשובה: ג.