מבחן מה"ט חלקי מכונות ותהליכי עיבוד שבבי 97002 - קיץ 2024 מועד א'
הנדסת מכונות · סמל 97002 · 18 שאלות · פתרון מלא לכל סעיף
מבחן הגמר הממלכתי של מה"ט בחלקי מכונות ותהליכי עיבוד שבבי, קיץ 2024 מועד א', כל 18 השאלות כמו בשאלון. לכל סעיף יש תשובה סופית ופתרון מלא ומוסבר, צעד אחרי צעד. נסו לפתור לבד, ואז פתחו את הפתרון.
הנחיות הבחינה
משך הבחינה: ארבע שעות.
מבנה השאלון: חלק א' (80 נקודות) – 8 שאלות פתוחות, יש לענות על 4 שאלות:
שאלות 4-1 בנושא חלקי מכונות.
שאלות 8-5 בנושא תהליכי עיבוד שבבי.
ערך כל שאלה 20 נקודות.
חלק ב' (20 נקודות) – 10 שאלות ברירה – יש לבחור 8 שאלות מתוך 10.
שאלות 13-9 בנושא חלקי מכונות.
שאלות 18-14 בנושא תהליכי עיבוד שבבי.
ערך כל שאלה 2.5 נקודות.
חומר עזר: 1. מחשבון מדעי (אין להשתמש במחשב כף יד או במחשבון עם תקשורת חיצונית).
2. קלסר אחד בלבד עם חומר ההרצאות. אין להוציא דפים מהקלסר.
3. שלושה ספרי לימוד.
4. נוסחאון מצורף לבחינה.
נוסחאון מה"ט בחלקי מכונות ועיבוד שבבי - להורדה ב-PDF, 505 עמודים.
שאלה 1 · בורגי הידוק בעומס אקסצנטרי: כוח הידוק ודרגת חוזק
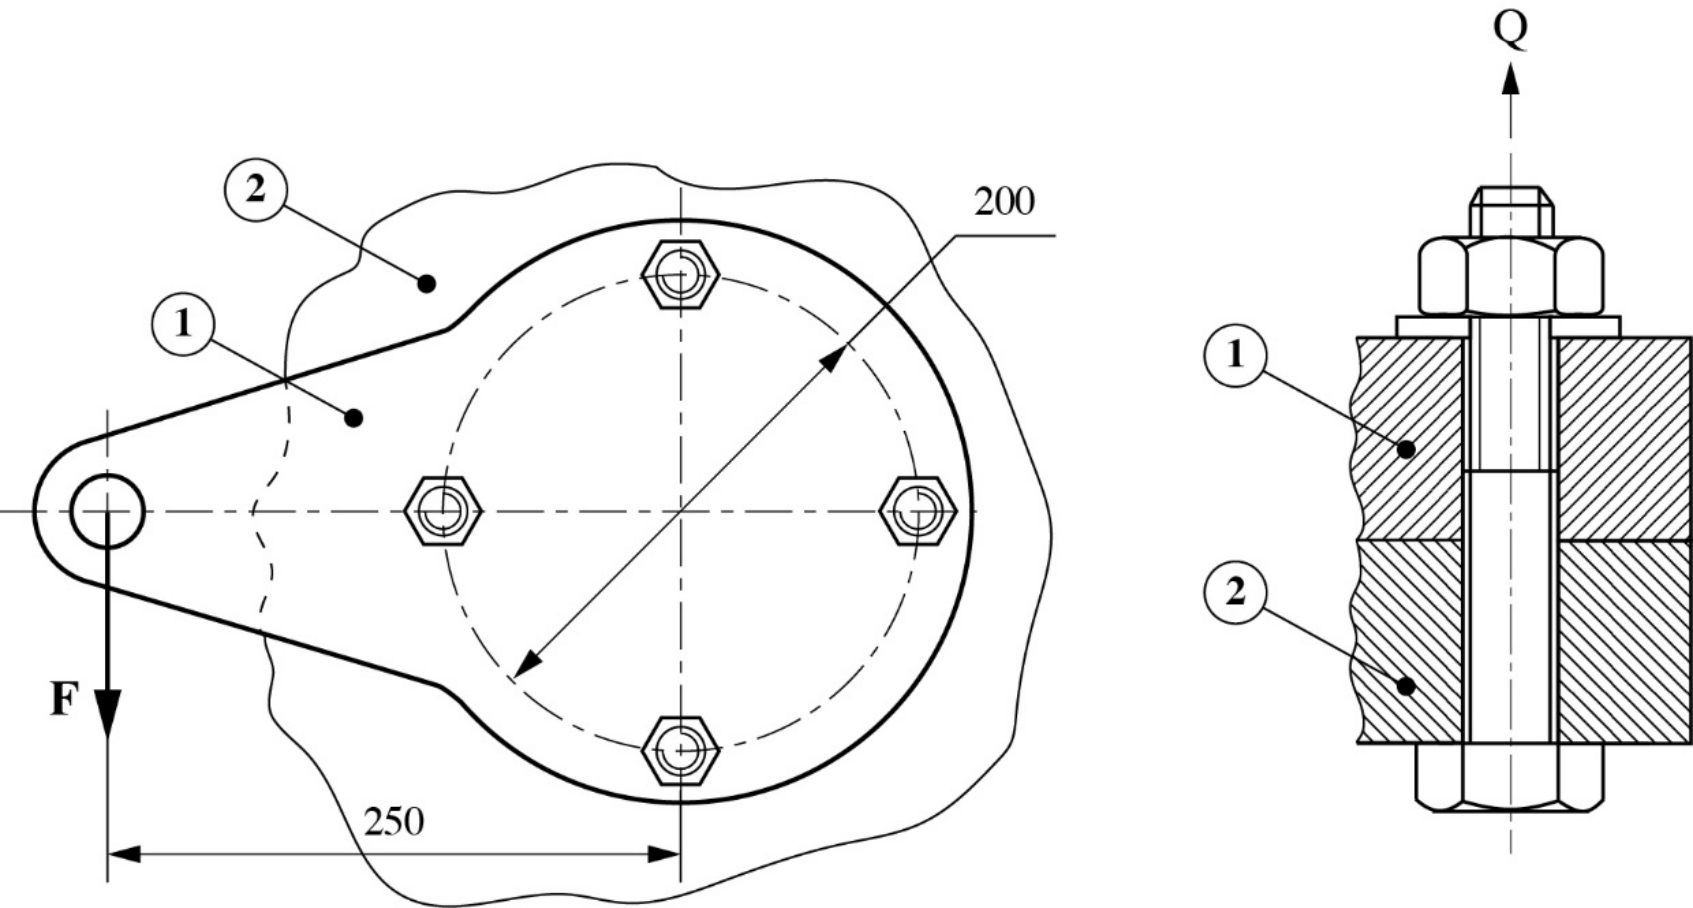
לוח פלדה (1) מחובר לבסיס פלדה רתום (2) באמצעות ארבעה בורגי הידוק M12x1.75 כמוצג באיור לשאלה 1.
על לוח (1) מופעל כוח אנכי .
נתונים:
•מקדם הביטחון בחישוב הבורג: .
•מקדם החיכוך בתבריג: 0.12.
•מקדם החיכוך בין חלקי המבנה: 0.3.
•מקדם מניעת החלקה בין הלוחות: .
חשבו את כוח המתיחה (ההידוק) המרבי הנדרש בכל אחד מהברגים.
בהנחה שכוח המתיחה הקיים בברגים הוא :
(7 נק') חשבו את המאמץ השקול הקיים בברגים.
(5 נק') חשבו ובחרו דרגת חוזק מתאימה לברגים.
◂ פתרון מלא לשאלה 1
סעיף א
( למניעת החלקה, למניעת סיבוב).
נתון: , ארבעה ברגים () על מעגל בקוטר , כלומר ברדיוס ממרכז המעגל. מקדם החיכוך בין הלוחות , מקדם ההחלקה . שני חלקים מהודקים זה לזה, ולכן יש משטח מגע אחד ().
מבוקש: הכוח הצירי (כוח ההידוק) שצריך להיות בקנה של כל בורג.
קריאת האיור. הכוח פועל במישור של לוח (1), כלומר במקביל למישור ההידוק, וקו הפעולה שלו עובר במרחק ממרכז מעגל הברגים. מרכז המעגל הוא מרכז הכובד של קבוצת הברגים.
מה הכוח מנסה לעשות למחבר. זה המקרה בנוסחאון שבו קו פעולת הכוח מקביל למישור הברגים ועובר במרחק ממרכז הברגים. לכוח שתי השפעות:
•החלקה: הכוח מנסה להחליק את הלוח כלפי מטה על הבסיס.
•סיבוב: הכוח מנסה לסובב את הלוח סביב מרכז הברגים, במומנט .
הברגים אינם אמורים להיגזר. כוח ההידוק מצמיד את הלוח לבסיס, והחיכוך בין המשטחים הוא שמונע את ההחלקה ואת הסיבוב. לכן מחשבים כוח הידוק לכל אחת מההשפעות, ומחברים.
1. כוח ההידוק למניעת החלקה:
( מספר הברגים, מספר משטחי המגע, מקדם החיכוך בין הלוחות, מקדם ההחלקה.)
2. מומנט הסיבוב סביב מרכז הברגים:
3. כוח ההידוק למניעת הסיבוב. כל ארבעת הברגים נמצאים באותו מרחק מהמרכז, :
( מרחק הבורג ממרכז הסיבוב, סכום ריבועי המרחקים של כל הברגים.)
4. כוח ההידוק הנדרש:
5. באיזה בורג הכוח הזה נדרש בפועל? בבורג שקרוב לכוח (הבורג שעל ציר הלוח, בצד של ) החיכוך צריך להתנגד להחלקה ולסיבוב באותו כיוון, ולכן שם הדרישות מתחברות במלואן ומתקבל . בבורג העליון ובבורג התחתון שתי הדרישות ניצבות זו לזו (כ-), ובבורג הרחוק מהכוח הן מנוגדות (). את כל הברגים מהדקים באותו כוח, ולכן קובע הבורג העמוס ביותר.
תשובה: בכל אחד מהברגים נדרש כוח הידוק ( למניעת החלקה ועוד למניעת סיבוב).
סעיף ב
(מתיחה , פיתול ).
נתון: , בורג M12x1.75, מקדם החיכוך בתבריג .
מבוקש: המאמץ השקול (המורכב) בקנה הבורג. בזמן ההידוק הבורג גם נמתח בכוח וגם מתפתל, כי צריך להתגבר על החיכוך בתבריג. לכן מחשבים מאמץ מתיחה ומאמץ פיתול, ומשלבים אותם.
1. נתוני התבריג M12 (תבריג רגיל) מטבלת התבריגים המטריים בנוסחאון:
, , ,
( הפסיעה, שטח החתך למתיחה, הקוטר הפנימי של הקנה, הקוטר האפקטיבי.)
2. מאמץ המתיחה בקנה:
3. זווית המעלה של התבריג:
4. זווית החיכוך המתוקנת (חצי זווית הפרופיל בתבריג מטרי היא ):
, ולכן מתקיים תנאי הנעילה העצמית: הבורג לא ישתחרר מעצמו.
5. מאמץ הפיתול בקנה:
6. המאמץ השקול:
אפשר לכתוב את אותו חישוב בנוסחה אחת:
תשובה:
דרגת חוזק 8.8: נדרש , ולדרגה 8.8 .
נתון: המאמץ השקול בבורג (מהסעיף הקודם), מקדם הביטחון .
מבוקש: דרגת חוזק שבה מאמץ הכניעה של חומר הבורג גדול מספיק.
1. מאמץ הכניעה המזערי הדרוש. המאמץ השקול צריך להיות קטן ממאמץ הכניעה פי לפחות:
2. בחירה מטבלת דרגות החוזק (Din 898) בנוסחאון. מחפשים את הדרגה הנמוכה ביותר שמאמץ הכניעה שלה שווה ל- או גדול ממנו:
3. בדיקה: בדרגה 8.8 המאמץ המותר הוא , והמאמץ הקיים קטן ממנו. מקדם הביטחון בפועל: .
תשובה: דרגת חוזק 8.8 ().
שאלה 2 · ממסרה דו-שלבית: הספק לפי חוזק השן וכוחות שילוב
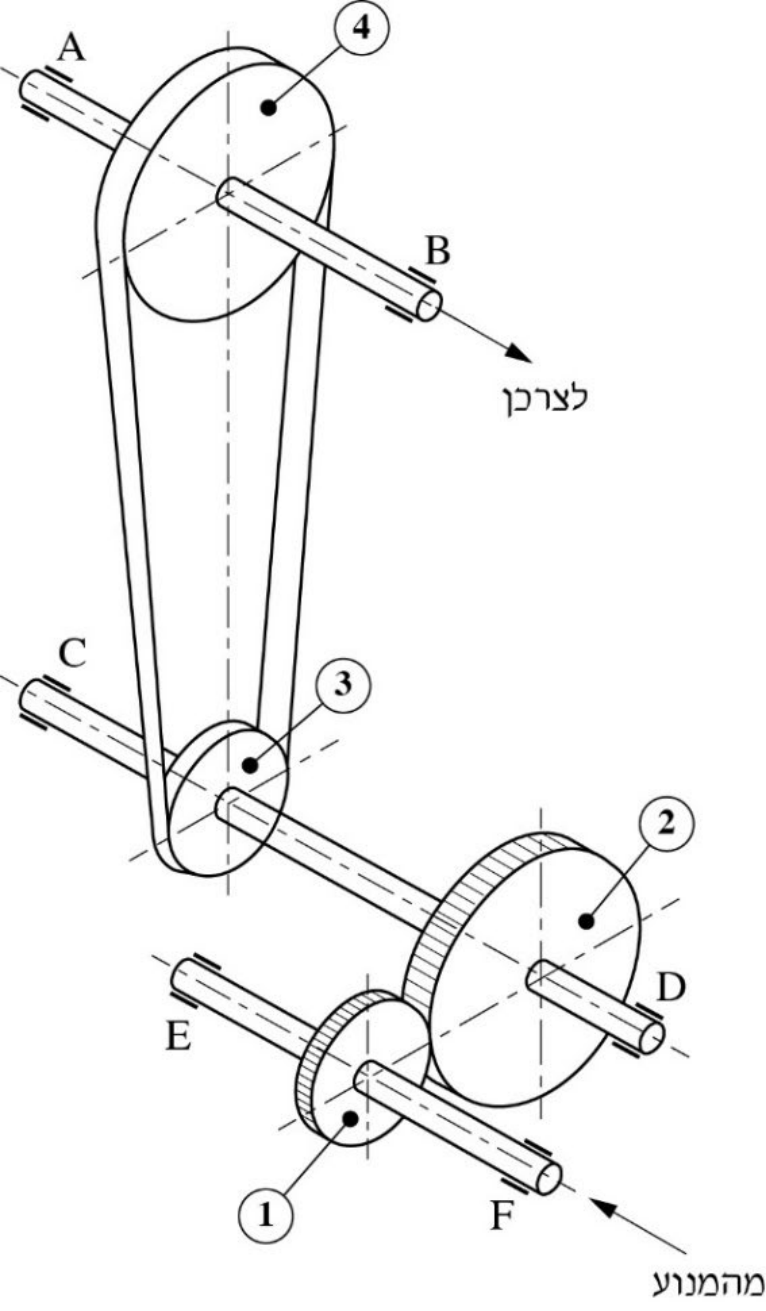
באיור לשאלה 2 מוצגת ממסרה המורכבת מזוג גלגלי שיניים ישרות (1) ו-(2) ותמסורת רצועה-גלגלים (3) ו-(4). המנוע מסתובב במהירות של 1,450.
יחס ההפחתה בכל תמסורת הוא 1:2.5.
נתונים:
קוטר הגלגל המניע – , מודול השן – , כמות השיניים – .
מקדם רוחב השן – .
•מאמץ הכפיפה המותר בשיניים – .
•מקדם תנאי העבודה בעבודת גלגלי השיניים – 1.8.
•גלגלי השיניים מיוצרים בעיבוד שבבי.
הערה: בסעיפים א' ב' ג' הזניחו הפסדים בממסרה.
חשבו את ההספק שניתן להעביר בתמסורת גלגלי השיניים (חשבו לחוזק לכפיפה בלבד).
חשבו את כוחות השילוב הפועלים בין גלגלי השיניים.
כיצד תשפיע הגדלת מאמץ הכפיפה המותר על כוחות השילוב, ועל המומנט המועבר בתמסורת? הסבירו ללא חישוב.
חשבו מהו המומנט המרבי המועבר לצרכן אם נתונים (בסעיף זה בלבד):
הספק המנוע הוא , הנצילות של תמסורת גלגלי השיניים היא 0.96, נצילות תמסורת הרצועות היא 0.92?
◂ פתרון מלא לשאלה 2
סעיף א
(, , , ).
נתון: (בשאלון היחידה לא מודפסת; מהירות של מנוע נמדדת בסיבובים לדקה), , , , , מקדם תנאי העבודה , שיניים בעיבוד שבבי, יחס ההפחתה 1:2.5.
מבוקש: ההספק הגדול ביותר שזוג גלגלי השיניים יכול להעביר, כך שמאמץ הכפיפה בשן לא יעבור את המותר.
מהלך הכוח. לפי האיור המנוע מחובר לגל של גלגל 1. גלגל 1 מניע את גלגל 2, שיושב על אותו גל עם גלגל הרצועה 3, והרצועה מסובבת את גלגל 4 שמחובר לצרכן. לכן בתמסורת גלגלי השיניים הגלגל המניע הוא 1, והוא מסתובב במהירות המנוע.
1. מספר השיניים של הגלגל המונע. ביחס הפחתה 1:2.5 הגלגל המונע גדול פי 2.5:
(בדיקה: , כמו שנתון.)
2. המהירות ההיקפית של הגלגל המניע:
3. מקדם המהירות לשיניים שיוצרו בעיבוד שבבי:
4. מקדם חלוקת העומס בין השיניים (תשלובת חיצונית):
5. מקדם צורת השן (לואיס) מהטבלה בנוסחאון: עבור , .
6. ההספק המרבי לפי תנאי החוזק לכפיפה:
( המודול, מהירות הסיבוב של הגלגל המניע, מקדם רוחב השן, מספר שיני הגלגל המניע, מקדם צורת השן, מקדם המהירות, מקדם חלוקת העומס, מאמץ הכפיפה המותר, מקדם תנאי העבודה.)
7. למה מספיק לבדוק את גלגל 1: על שני הגלגלים פועל אותו כוח היקפי, והם באותו מודול ורוחב. לגלגל 2 יש יותר שיניים, ולכן מקדם הצורה שלו גדול יותר ( עבור ) והמאמץ בשיניו קטן יותר. השן החלשה היא של הגלגל הקטן.
הערה: אם מעגלים את המקדמים לשתי ספרות (, ) מתקבל . ההפרש הוא עניין של עיגול בלבד.
תשובה:
סעיף ב
, (הכוח השקול בין השיניים כ-). בעיגול המקדמים של סעיף א לשתי ספרות: ו-.
מבוקש: הכוחות שפועלים בין השיניים של גלגל 1 וגלגל 2 כשהתמסורת מעבירה את ההספק מסעיף א, .
בגלגלי שיניים ישרות הכוח בין השיניים מתפרק לשני רכיבים: כוח היקפי (משיקי) , שמעביר את המומנט, וכוח רדיאלי , שדוחף את הגלגלים זה מזה. כוח צירי אין.
1. מומנט הסיבוב על הגלגל המניע:
2. הכוח ההיקפי פועל על מעגל החלוקה, ברדיוס :
3. הכוח הרדיאלי. זווית השילוב התקנית היא :
4. הכוח השקול, שפועל בניצב לפני השן:
על גלגל 2 פועלים אותם כוחות בכיוונים הפוכים.
הערות:
•עם המקדמים המעוגלים של סעיף א () מתקבל , , .
•אפשר לחשב את המומנט גם ישירות בנוסחת המומנט המרבי שבנוסחאון, . ההפרש (כ-2.5%) נובע מעיגול הקבוע 265 בנוסחת ההספק. שתי הדרכים מקובלות.
תשובה: , .
סעיף ג
המומנט שהתמסורת יכולה להעביר יגדל, ואיתו יגדלו גם כוחות השילוב, באותו יחס שבו גדל המאמץ המותר.
כשמגדילים את מאמץ הכפיפה המותר (למשל בוחרים חומר חזק יותר לגלגלים), השן יכולה לשאת עומס גדול יותר.
1. המומנט המועבר. בתנאי החוזק לכפיפה, ההספק המרבי והמומנט המרבי נמצאים ביחס ישר למאמץ המותר : כל שאר הגדלים בנוסחה (מודול, מספר שיניים, רוחב, מקדמים, מהירות) אינם משתנים. לכן הגדלת המאמץ המותר מגדילה באותו יחס את המומנט שהתמסורת יכולה להעביר.
2. כוחות השילוב. הכוח ההיקפי הוא המומנט חלקי רדיוס מעגל החלוקה, , והקוטר לא השתנה. לכן כשהמומנט המועבר גדל, הכוח ההיקפי גדל באותו יחס. הכוח הרדיאלי גדל יחד איתו.
3. חשוב להבין את הכיוון: המאמץ המותר אינו "יוצר" כוחות. הוא קובע את התקרה. אם ינצלו את התקרה החדשה ויעבירו בתמסורת מומנט גדול יותר, הכוחות בין השיניים יהיו גדולים יותר.
תשובה: המומנט שאפשר להעביר בתמסורת יגדל, וכתוצאה מכך יגדלו גם כוחות השילוב ו-, שתלויים במומנט המועבר.
סעיף ד
נתון: הספק המנוע , , שני שלבי הפחתה של 1:2.5, (גלגלי השיניים), (הרצועה).
מבוקש: המומנט על הגל של גלגל 4, שמחובר לצרכן.
1. המומנט שהמנוע מספק לגל של גלגל 1:
2. מה קורה למומנט בדרך לצרכן. בכל שלב הפחתה המהירות קטנה פי 2.5 והמומנט גדל פי 2.5, אבל חלק מההספק הולך לאיבוד, ולכן מכפילים גם בנצילות של השלב:
3. בדיקה דרך ההספק. ההספק שמגיע לצרכן: . מהירות הצרכן: . ולכן:
תשובה:
שאלה 3 · תפר ריתוך היקפי בכפיפה, פיתול וגזירה
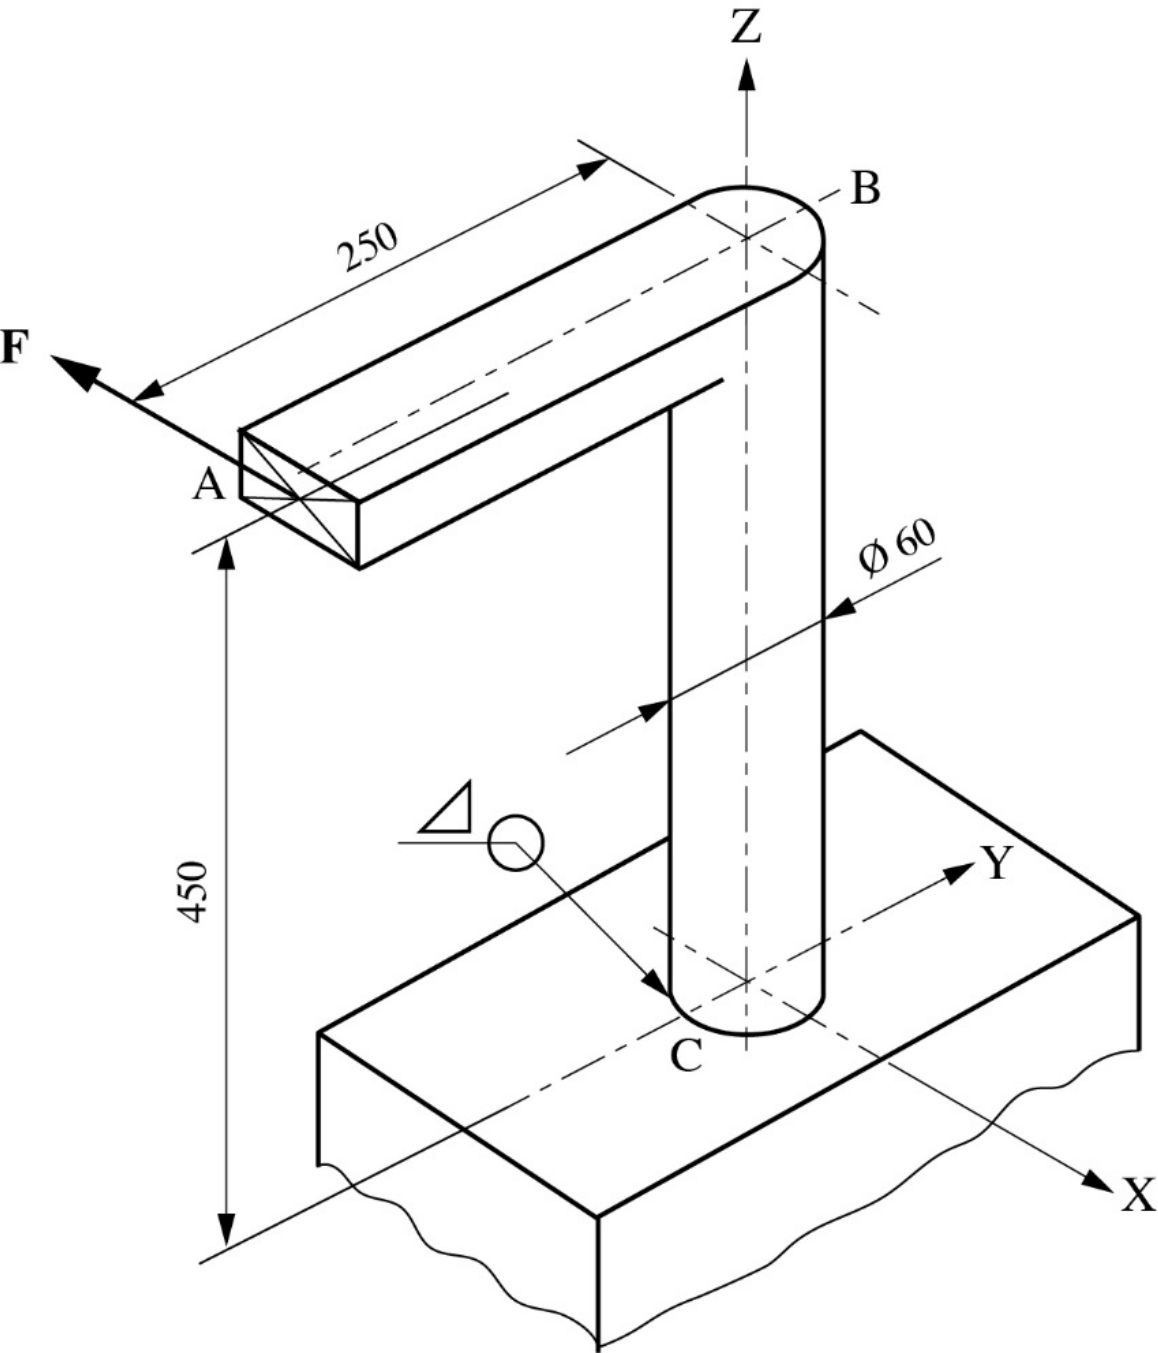
באיור לשאלה 3 מוצג מבנה פלדה ABC, המורכב ממוט מלבני AB ומוט עגול מלא BC המחוברים ביניהם.
המבנה מרותך לבסיס C בריתוך מילאת (פינתי) היקפי, קוטר מוט BC הוא .
בקצה A של המוט פועל כוח . הכוח F פועל במקביל לציר X כמוצג באיור.
המאמץ המותר בתפר הריתוך הוא .
הערה: הזניחו את משקל המוט.
חשבו את המאמצים הקיימים בתפר הריתוך.
סרטטו את תרשים המאמצים הקיימים בתפר הריתוך.
חשבו את המאמץ המרבי בתפר ואת עובי תפר הריתוך הנדרש.
באיזו נקודה או באילו נקודות בתפר נמצא המאמץ המרבי?
האם ישפיע שינוי החתך של מוט BC, מחתך מלא לחלול, על התשובות בסעיפים א' ו-ג'? הסבירו.
◂ פתרון מלא לשאלה 3
סעיף א
מאמץ גזירה קווי , מאמץ כפיפה קווי , מאמץ פיתול קווי .
נתון: , תפר היקפי סביב מוט עגול בקוטר , גובה המוט , אורך המוט .
מבוקש: המאמצים הקוויים שהכוח יוצר בתפר. מאמץ קווי () הוא הכוח ליחידת אורך של התפר, כאילו עובי התפר הוא יחידה אחת. את העובי מחשבים רק בסוף (סעיף ג).
קריאת האיור. התפר נמצא במישור XY, סביב הנקודה C. המוט BC ניצב למישור הזה (בכיוון Z), והמוט AB יוצא מ-B במקביל לציר Y. הכוח פועל בנקודה A במקביל לציר X. לכן:
•הכוח מקביל למישור התפר.
•קו הפעולה שלו נמצא בגובה מעל מישור התפר.
•קו הפעולה שלו עובר במרחק מהציר של המוט BC, שעובר דרך מרכז הכובד של התפר.
מה הכוח עושה לתפר. מעבירים את הכוח למרכז הכובד של התפר, ומתקבלות שלוש השפעות. זה המקרה בנוסחאון שבו קו פעולת הכוח מרוחק ממישור הריתוך ו- ממרכז הכובד של התפר:
•גזירה: הכוח עצמו מנסה להזיז את המוט על הבסיס בכיוון X.
•כפיפה: המומנט מנסה להטות את המוט BC סביב ציר Y.
•פיתול: המומנט מנסה לסובב את המוט BC סביב הציר שלו (ציר Z).
נתוני התפר (תפר בצורת מעגל, מטבלת נתוני תפרי הריתוך בנוסחאון):
•אורך התפר:
•מומנט ההתנגדות הקווי:
•מומנט ההתמד הקוטבי הקווי:
1. מאמץ הגזירה הקווי. הוא שווה בכל נקודה בתפר, וכיוונו ככיוון הכוח:
2. מאמץ הכפיפה הקווי:
זה הערך המרבי, בשתי הנקודות של התפר שהכי רחוקות מהציר הניטרלי (ציר Y). בצד אחד התפר נמתח ובצד השני הוא נלחץ.
3. מאמץ הפיתול הקווי. בתפר מעגלי כל הנקודות באותו מרחק מהמרכז, :
הוא שווה בכל נקודה בתפר, וכיוונו משיק למעגל.
תשובה: (גזירה), (כפיפה), (פיתול).
סעיף ב
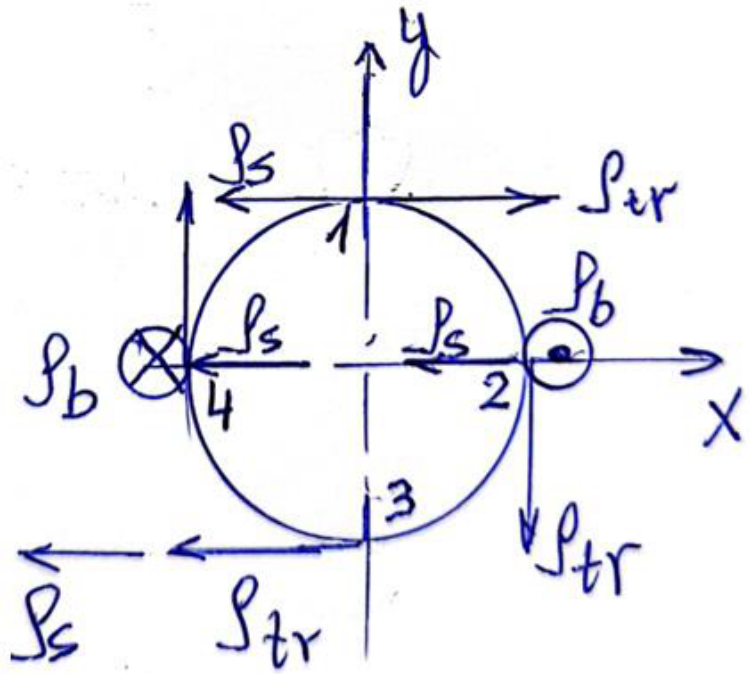
מעגל התפר במבט מלמעלה (מישור XY) עם ארבע נקודות: בכל נקודה במקביל לציר X, בכל נקודה משיק למעגל, ו- בניצב למישור התפר, מרבי בשתי הנקודות שעל ציר X (מתיחה בצד אחד, לחיצה בצד השני) ואפס בשתי הנקודות שעל ציר Y.
מסרטטים את התפר במבט מלמעלה: מעגל בקוטר במישור XY, שמרכזו בנקודה C. מסמנים עליו ארבע נקודות: 1 ו-3 על ציר Y, 2 ו-4 על ציר X. בכל נקודה מסרטטים את שלושת המאמצים מסעיף א.
1. מאמץ הגזירה : חץ באותו גודל ובאותו כיוון בכל ארבע הנקודות, במקביל לציר X, בכיוון שבו פועל הכוח .
2. מאמץ הפיתול : חץ באותו גודל בכל ארבע הנקודות, משיק למעגל, וכל החצים מקיפים את המעגל באותו כיוון סיבוב (הכיוון שבו מנסה לסובב את המוט סביב ציר Z). בנקודות 1 ו-3 החץ מקביל לציר X, ובנקודות 2 ו-4 הוא מקביל לציר Y.
3. מאמץ הכפיפה : פועל בניצב למישור התפר (בכיוון Z), ולכן במבט מלמעלה מסמנים אותו בנקודה (מאמץ שיוצא מהדף, מתיחה) או באיקס (מאמץ שנכנס לדף, לחיצה). הכפיפה היא סביב ציר Y, ולכן:
•בנקודות 1 ו-3, שנמצאות על ציר Y (הציר הניטרלי): .
•בנקודות 2 ו-4, הרחוקות ביותר מציר Y: . הכוח דוחף את ראש המוט בכיוון שלו, ולכן הצד של התפר שממנו הכוח מתרחק נמתח (נקודה 2), והצד שאליו הכוח פונה נלחץ (נקודה 4).
4. מה רואים בתרשים:
•בנקודות 2 ו-4 שלושת המאמצים ניצבים זה לזה: בכיוון Z, בכיוון X, ו- בכיוון Y.
•בנקודות 1 ו-3 אין כפיפה, ו- ו- נמצאים על אותו קו: בנקודה 3 הם באותו כיוון ומתחברים (), ובנקודה 1 הם מנוגדים ().
תשובה: התרשים הוא מעגל התפר במבט מלמעלה עם ארבע נקודות, ובכל אחת מהן (מקביל ל-X), (משיק למעגל) ו- (ניצב למישור: מרבי בנקודות 2 ו-4, אפס בנקודות 1 ו-3).
סעיף ג
, בשתי הנקודות של התפר שעל ציר X (נקודות 2 ו-4 בתרשים). עובי התפר , כלומר גובה רגל , בפועל .
מבוקש: המאמץ הקווי המורכב הגדול ביותר בתפר, המקום שבו הוא מתקבל, וממדי התפר שנדרשים כדי לעמוד במאמץ המותר .
1. איפה המאמץ מרבי. מאמץ הכפיפה גדול בהרבה משני האחרים, והוא מגיע לשיא בנקודות 2 ו-4 של התרשים מסעיף ב: שתי הנקודות שבהן ציר X חותך את התפר, כלומר הנקודות הרחוקות ביותר מהציר הניטרלי של הכפיפה. לכן שם גם המאמץ המורכב מרבי.
2. המאמץ המורכב בנקודות האלה. בגוף עגול שלושת המאמצים ניצבים זה לזה (הזווית שבנוסחת הנוסחאון היא ), ולכן:
3. השוואה לנקודות האחרות: בנקודות 1 ו-3 אין כפיפה, והמאמץ המורכב הוא רק או . לכן נקודות 2 ו-4 הן הקובעות.
4. עובי התפר הנדרש, לפי תנאי החוזק :
( עובי התפר, כלומר גובה המשולש של חתך התפר; המאמץ המותר בתפר.)
5. גובה הרגל של תפר המילאת:
מעגלים כלפי מעלה: .
תשובה: המאמץ המרבי מתקבל בנקודות 2 ו-4, שתי הנקודות של התפר שעל ציר X, שבהן מאמץ הכפיפה מרבי. נדרש תפר בעובי , כלומר ברגל של , ובפועל .
סעיף ד
לא. המאמצים בתפר תלויים בכוח, בזרועות שלו ובצורת קו התפר (מעגל בקוטר 60 מ"מ סביב המוט), וכל אלה לא משתנים כשהמוט חלול.
לא ישפיע, כל עוד הקוטר החיצוני של המוט נשאר והתפר נשאר היקפי סביבו.
1. ממה מורכבות התשובות של סעיפים א ו-ג:
•העומסים: הכוח והזרועות שלו ( ו-). הם אינם תלויים בחתך של המוט.
•נתוני התפר: , , . כולם תלויים רק בקוטר של קו התפר, שהוא הקוטר החיצוני של המוט.
2. התפר הוא קו שמקיף את המוט מבחוץ. מה שנמצא בתוך המעגל, חומר מלא או חלל, אינו משתתף בהעברת הכוח לבסיס: כל הכוח עובר דרך התפר.
3. מה כן ישתנה: המאמצים במוט BC עצמו. לחתך חלול שטח ומומנטי התנגדות קטנים יותר, ולכן המאמצים במוט יגדלו. זו בדיקה נפרדת של המוט, והיא אינה חלק מחישוב התפר. צריך גם לוודא שעובי הדופן של הצינור מספיק לריתוך של תפר ברגל .
תשובה: לא. המאמצים בתפר (סעיף א) והמאמץ המרבי ועובי התפר (סעיף ג) תלויים רק בעומס ובצורת התפר, ושניהם לא משתנים כשהמוט חלול.
שאלה 4 · רצועות טריזיות מול רצועה שטוחה: הספק ומאמצים
באיור לשאלה 4 מוצגת ממסרה המורכבת מזוג גלגלי שיניים ישרות (1) ו-(2) ותמסורת רצועות טריזיות גלגלים (3) ו-(4), הכוללת ארבע רצועות. המנוע מסתובב במהירות של 1,000 RPM.
יחס ההפחתה בכל תמסורת הוא 1:2.
נתונים:
קוטר גלגל רצועה (3) – , זווית החביקה בגלגל (3) – .
נתוני הרצועה השטוחה:
•עובי הרצועה – .
•רוחב הרצועה – .
•המאמץ המותר – .
•מקדם החיכוך ברצועה – .
•מודול האלסטיות – .
נתוני הרצועות הטריזיות:
•גובה – .
•שטח החתך – .
•זווית הטריז – .
•כמות הרצועות – 4.
•שאר הנתונים כמו ברצועה השטוחה.
הערה: הזניחו הפסדים בממסרה.
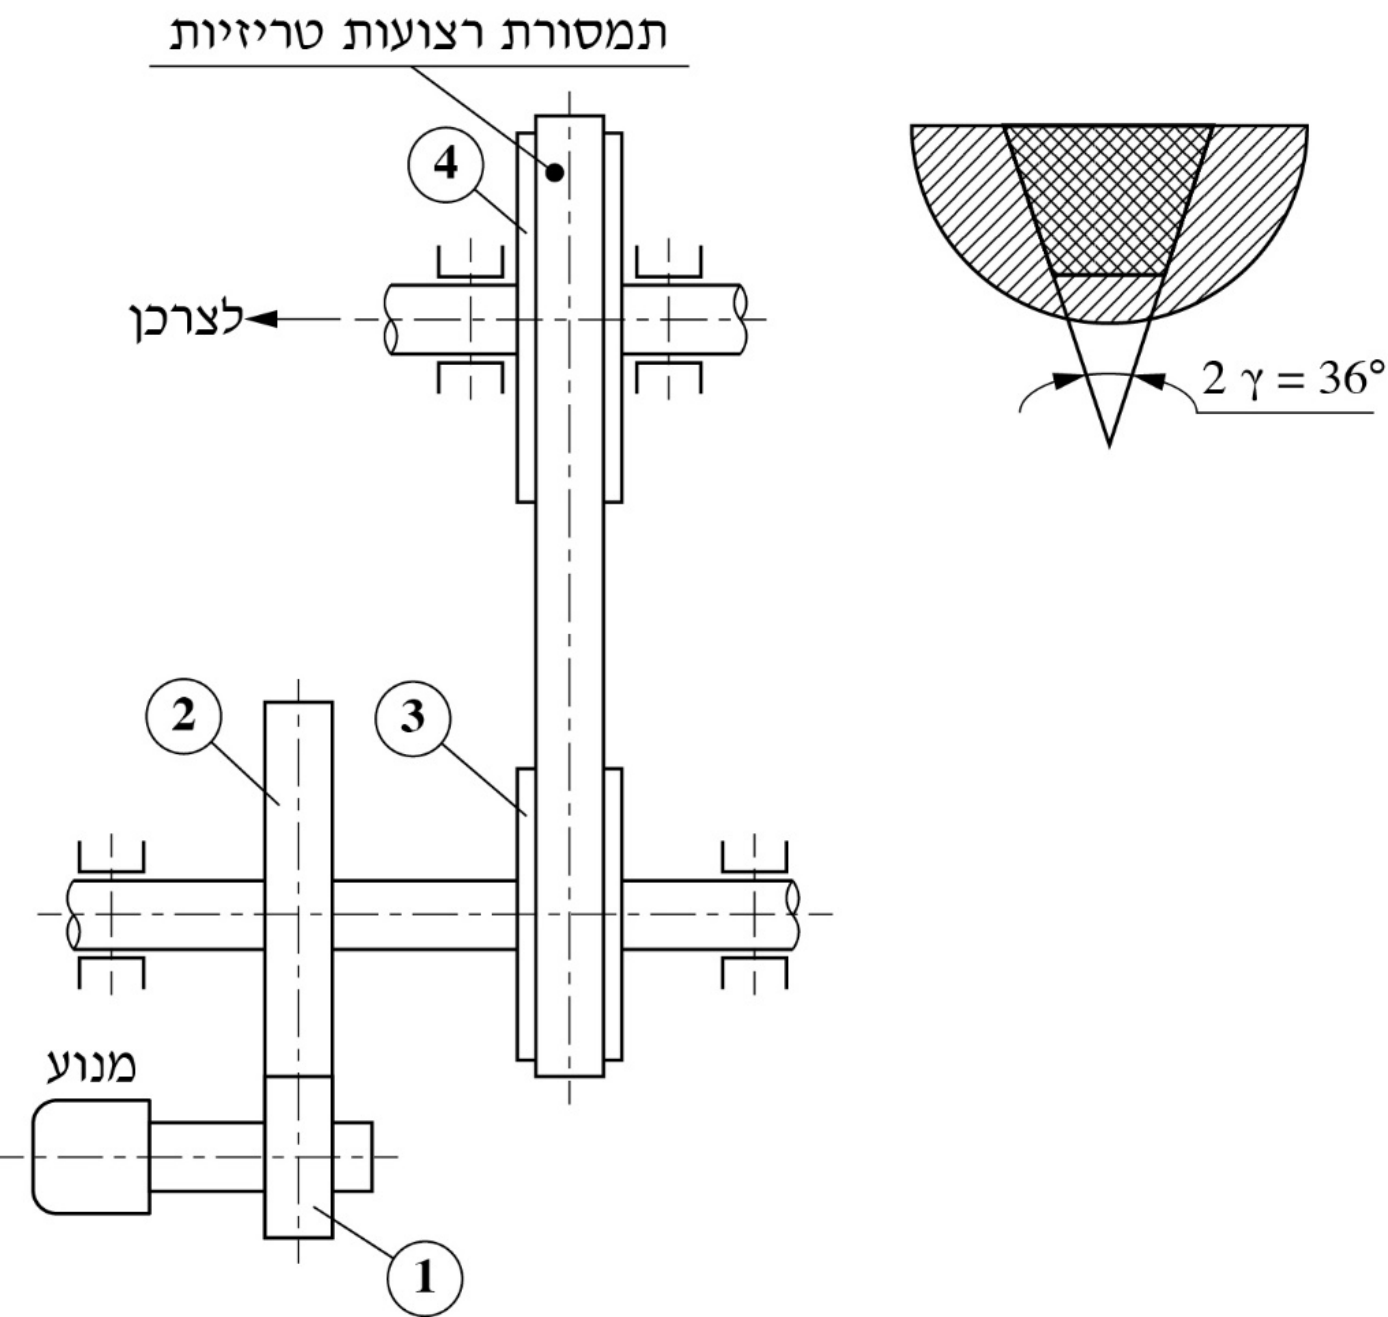
חשבו את ההספק שאפשר להעביר לצרכן בתמסורת הרצועות הטריזיות.
מחליפים את הרצועות הטריזיות ברצועה שטוחה.
חשבו את המאמץ המרבי ברצועה השטוחה.
האם הרצועה השטוחה תעמוד בדרישות החוזק? הניחו כי ההספק המועבר הוא ?
האם המתיחות המוקדמת הנדרשת בתמסורת הרצועה השטוחה תהיה קטנה, גדולה, או שווה לזו שבתמסורת הרצועות הטריזיות, בהנחה שההספק המועבר זהה?
הסבירו ללא חישוב מדוע.
◂ פתרון מלא לשאלה 4
סעיף א
(כ-; , , ).
נתון: , הפחתה של 1:2 בגלגלי השיניים, , זווית חביקה . ארבע רצועות טריזיות: , , , ומהרצועה השטוחה: , , .
מבוקש: ההספק הגדול ביותר שארבע הרצועות יכולות להעביר בלי לעבור את המאמץ המותר. אין הפסדים, ולכן זה גם ההספק שמגיע לצרכן.
1. מהירות הסיבוב של גלגל הרצועה המניע. גלגל 3 יושב על הגל של גלגל השיניים 2, שמסתובב לאט פי 2 מהמנוע:
2. המהירות ההיקפית של הרצועה:
3. המאמצים שמנצלים חלק מהמאמץ המותר:
•מאמץ הכפיפה של הרצועה סביב הגלגל הקטן:
•המאמץ הצנטריפוגלי: , ולכן .
למתיחה נשאר:
4. כוח המתיחה המרבי המותר בענף הפעיל, בכל ארבע הרצועות יחד:
( שטח החתך של רצועה אחת, מספר הרצועות.)
5. יחס המתיחויות בין הענף הפעיל לענף הרפוי (נוסחת אוילר לרצועה טריזית). זווית החביקה ברדיאנים: .
החלוקה ב- מבטאת את אפקט הטריז: הרצועה נלחצת אל דפנות החריץ, והחיכוך האפקטיבי גדל.
6. הכוח המשיקי המרבי שהרצועות יכולות להעביר:
7. ההספק המרבי:
(עם הערכים המעוגלים, , מתקבל .)
תשובה: (כ-).
סעיף ב
. הרצועה השטוחה עומדת בדרישות החוזק.
נתון: רצועה שטוחה , , , , , על אותם גלגלים (, , זווית חביקה ). ההספק המועבר .
מבוקש: המאמץ המרבי ברצועה, והשוואה למאמץ המותר. המאמץ המרבי מתקבל בענף הפעיל, במקום שבו הרצועה עולה על הגלגל הקטן: שם מתחברים מאמץ המתיחה ומאמץ הכפיפה.
1. המהירות ההיקפית, כמו בסעיף א: .
2. הכוח המשיקי הדרוש להעברת ההספק:
3. יחס המתיחויות ברצועה שטוחה (בלי אפקט הטריז):
4. כוח המתיחה בענף הפעיל:
5. מאמץ המתיחה:
6. מאמץ הכפיפה סביב הגלגל הקטן:
7. המאמץ הצנטריפוגלי: , ולכן .
8. המאמץ המרבי ותנאי החוזק:
(עם מעוגל מתקבל ו-, והמאמץ אותו מאמץ: .)
תשובה: המאמץ המרבי ברצועה השטוחה , קטן מהמאמץ המותר . הרצועה עומדת בדרישות החוזק.
סעיף ג
גדולה יותר. ברצועה שטוחה אין אפקט טריז, החיכוך האפקטיבי קטן יותר, ולכן כדי להעביר אותו כוח משיקי בלי החלקה כוחות המתיחה בשני הענפים, ואיתם המתיחות המוקדמת, חייבים להיות גדולים יותר.
המתיחות המוקדמת ברצועה השטוחה תהיה גדולה יותר.
1. מה קובע את המתיחות המוקדמת. הרצועה מעבירה כוח בחיכוך. הכוח המשיקי הוא ההפרש בין כוחות המתיחה בשני הענפים, , והמתיחות המוקדמת היא בערך הממוצע שלהם. ההספק והמהירות זהים בשתי התמסורות, ולכן גם זהה.
2. מה שונה: יחס המתיחויות .
•ברצועה טריזית הרצועה נלחצת בין דפנות החריץ, והחיכוך האפקטיבי גדל פי (כאן יותר מפי 3). יחס המתיחויות גדול, כלומר הענף הרפוי כמעט אינו צריך להיות מתוח.
•ברצועה שטוחה אין אפקט טריז, ויחס המתיחויות קטן בהרבה.
3. המסקנה. כשיחס המתיחויות קטן, כדי לקבל אותו הפרש שני הכוחות חייבים להיות גדולים יותר. לכן ברצועה השטוחה גם הענף הפעיל וגם הענף הרפוי מתוחים יותר, והמתיחות המוקדמת שצריך לתת לרצועה גדולה יותר. התוצאה המעשית: עומס גדול יותר על הגלים ועל המסבים.
להמחשה, עם הערכים שכבר התקבלו בסעיפים הקודמים: ברצועה השטוחה לעומת ברצועות הטריזיות.
תשובה: גדולה יותר. ברצועה השטוחה החיכוך האפקטיבי קטן יותר (אין אפקט טריז), ולכן כוחות המתיחה בענף הפעיל ובענף הרפוי, ואיתם המתיחות המוקדמת, גדולים יותר.
שאלה 5 · חריטת ציר: מעברים, זמן גמר והספק
באיור לשאלה 5 מוצג ציר העשוי מפלדת SAE 1040.
הציר מיוצר בעיבוד שבבי מתוך מוט. מידות חומר הגלם .
העיבוד מבוצע בשני שלבים – עיבוד מוקדם ועיבוד גמר. חומר כלי העיבוד – מתק"ש.
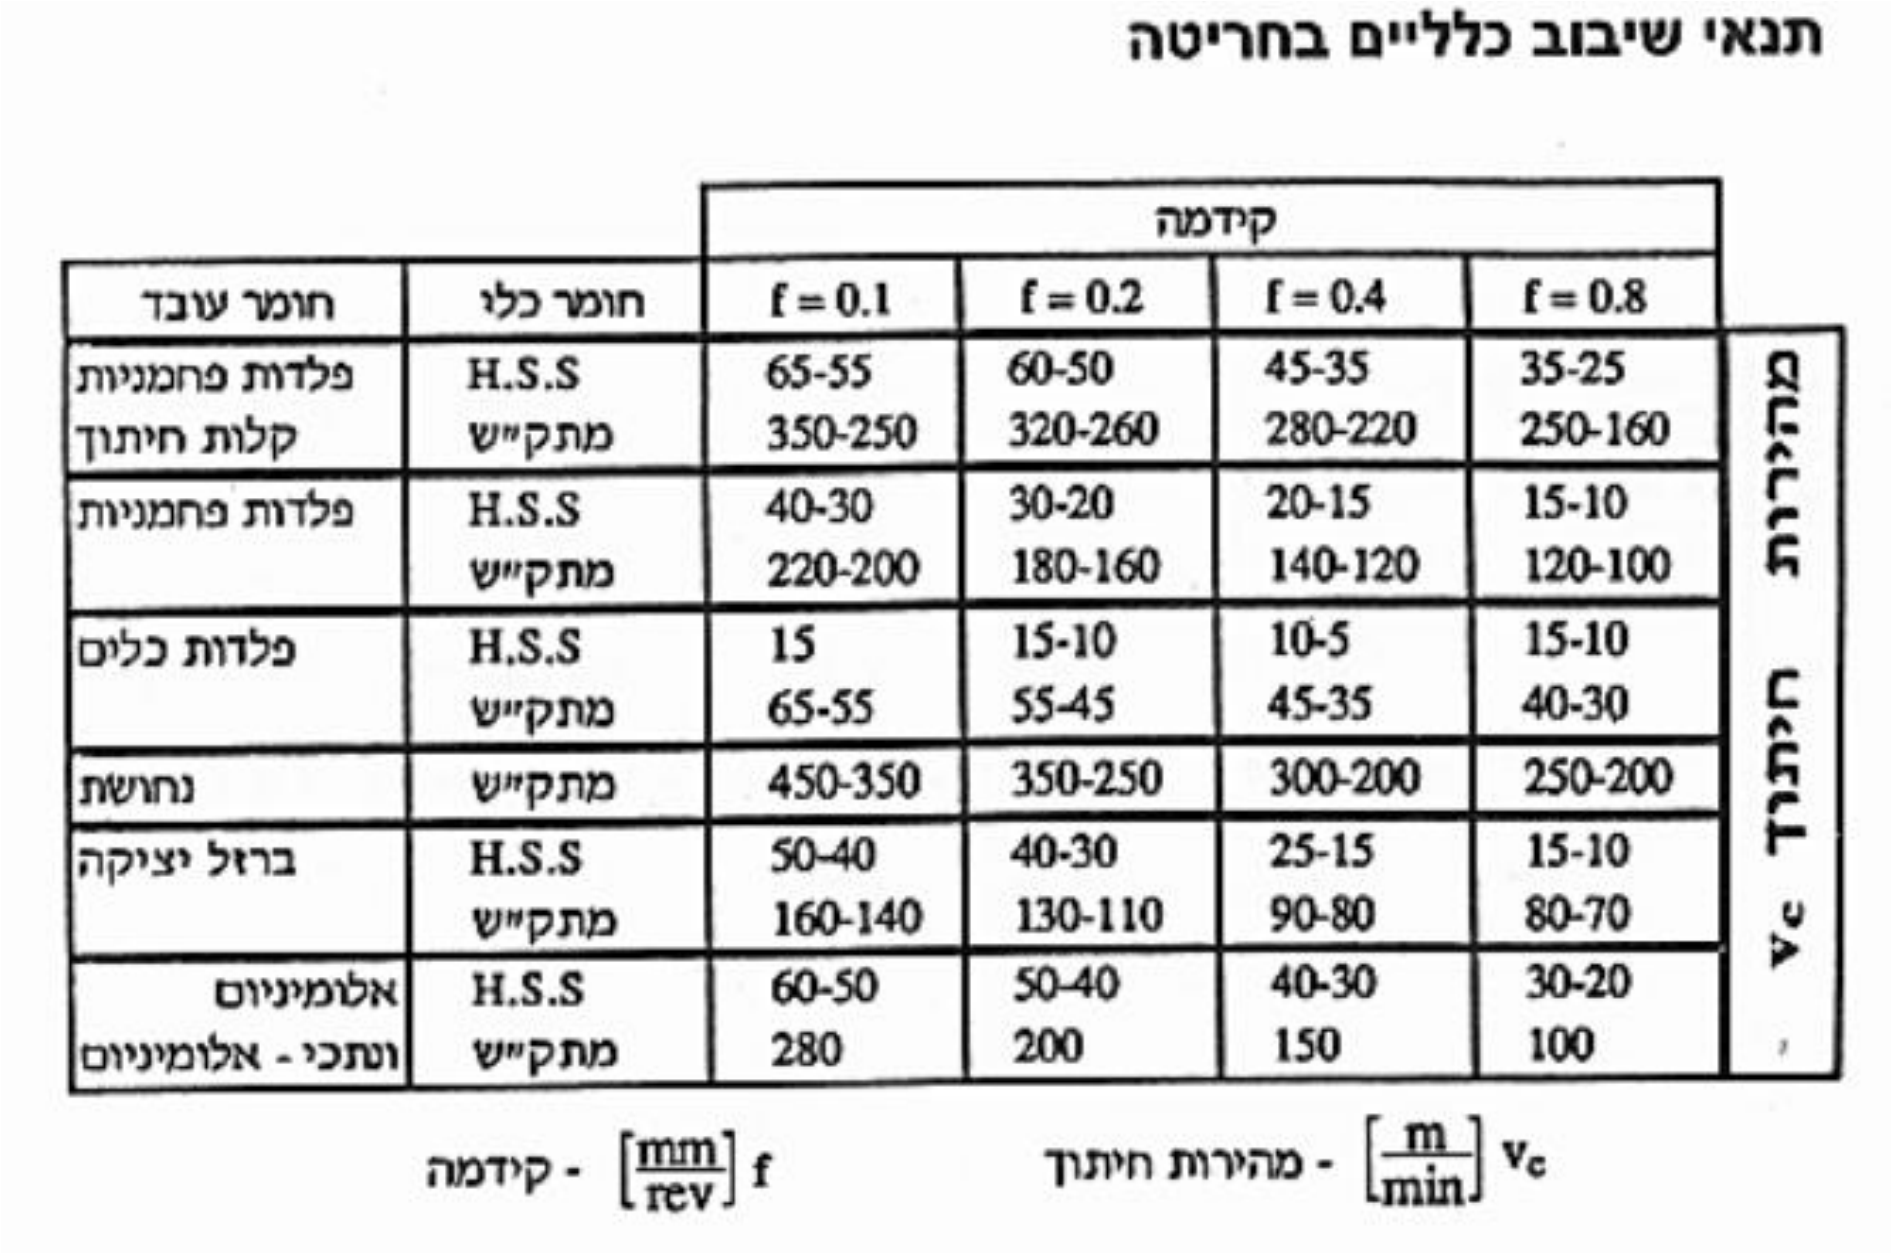
היעזרו בנספח תנאי שיבוב כלליים בחריטה.
נתונים:
•נצילות המחרטה – 80%.
•התנגדות סגולית – .
•קדמה: בשלב העיבוד המוקדם – , בשלב העיבוד הסופי – .
•הגש מרבי: בשלב העיבוד המוקדם – , בשלב העיבוד הסופי – .
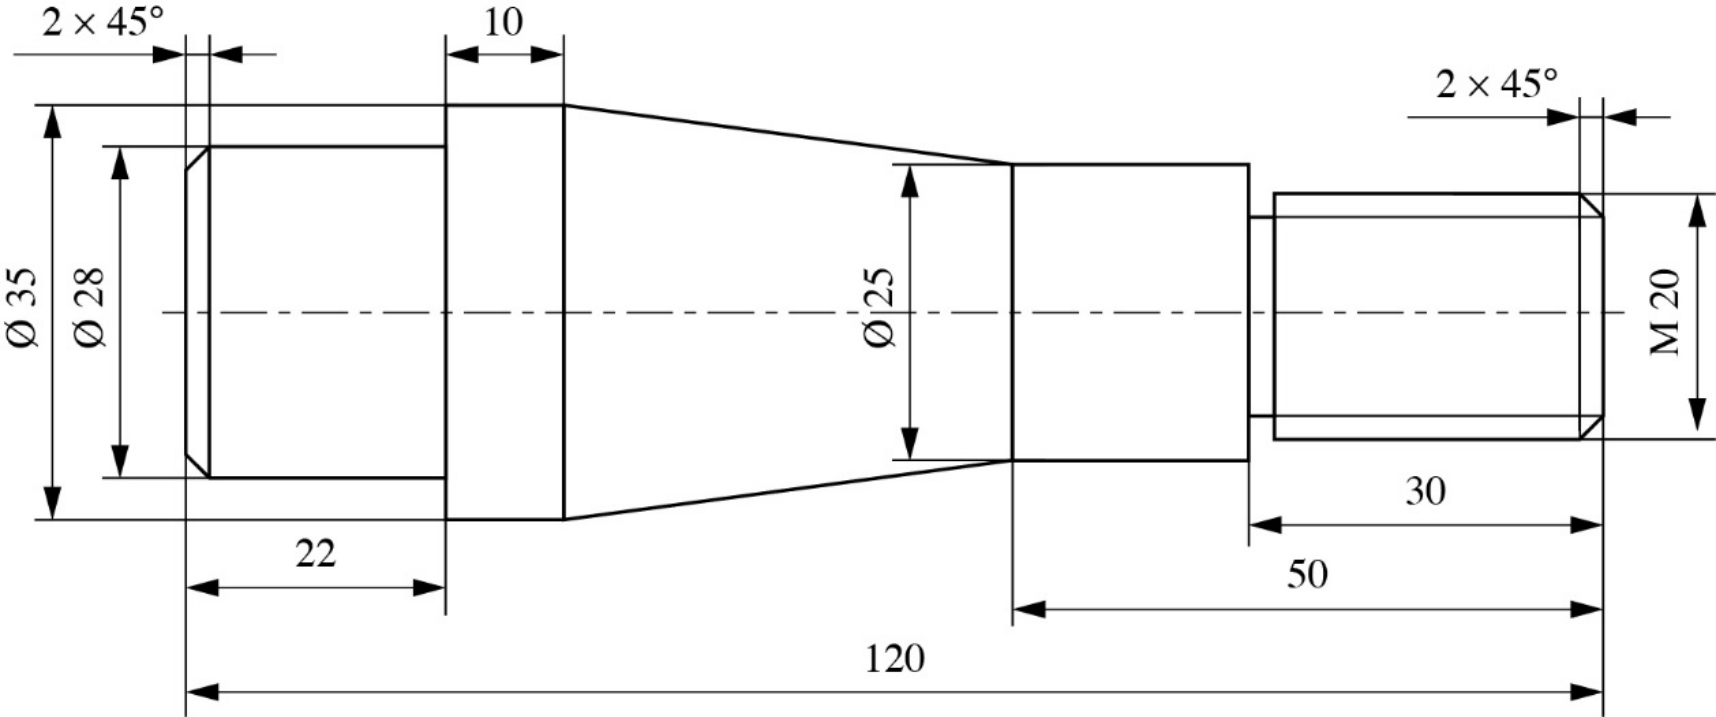
תארו והסבירו את תהליך העיבוד ואת מספר המעברים בכל שלב.
חשבו את מהירות החיתוך, ואת הזמן הנדרש לשלב עיבוד הגמר של החלק, לפני ביצוע התבריג. הזניחו את השחרור הנדרש לתבריג.
חשבו את ההספק המרבי הנדרש מהמחרטה בשלב העיבוד המוקדם.
האם ההספק הנדרש בשלב עיבוד הגמר יהיה גדול, קטן או שווה לזה המחושב בסעיף ג'? הסבירו מדוע.
◂ פתרון מלא לשאלה 5
סעיף א
עיבוד מוקדם שמשאיר בקוטר ( לצד) לגמר: מצחים לאורך 121; לכל האורך (מעבר 1); לאורך 22 (2 מעברים); לאורך 50 (2 מעברים); לאורך 30 (מעבר 1); חרוט לאורך 38. עיבוד גמר: מעבר אחד בהגש לאורך כל הצורה, מצחים לאורך 120, פאזות, ואחר כך תבריג M20.
נתון: חומר גלם , החלק המוגמר באורך ובקטרים , , ו-M20, וחרוט בין ל-. הגש מרבי בעיבוד מוקדם , בגמר .
מבוקש: סדר העיבוד ומספר המעברים בכל שלב.
העיקרון. ההגש הוא עומק החיתוך בצד אחד, ולכן במעבר אחד הקוטר קטן ב-. בגמר מורידים לצד, כלומר העיבוד המוקדם צריך להשאיר כל קוטר גדול ב- מהמידה הסופית: , , , . גם באורך משאירים תוספת, וחורטים את המצחים לאורך . מספר המעברים בכל מדרגה הוא עומק החיתוך הכולל לצד חלקי , מעוגל כלפי מעלה.
החלק מעובד בשתי תפיסות: בתפיסה הראשונה מעבדים את הצד של (תפיסה על המוט בצד השני), ובתפיסה השנייה הופכים ותופסים את ומעבדים את הצד של התבריג (או עובדים בין עוקצים אחרי קידוח מרכוז בשני הצדדים).
שלב 1 – עיבוד מוקדם (קדמה ):
1. חריטת מצחים בשני הקצוות, מ- ל- ( בכל צד).
2. חריטה חיצונית מ- ל- לאורך כל החלק: עומק , מעבר אחד.
3. מ- ל- לאורך : עומק , ולכן 2 מעברים (למשל כל אחד).
4. מ- ל- לאורך (הקטע של והתבריג): עומק , 2 מעברים של .
5. מ- ל- לאורך (קטע התבריג): עומק , מעבר אחד.
6. חריטת החרוט מ- ל- לאורך (בסיבוב הסופורט העליון בזווית החרוט, או בתנועה משולבת ב-CNC). העומק משתנה מ-0 עד , ולכן 2 מעברים.
שלב 2 – עיבוד גמר (קדמה , הגש ):
1. חריטת המצחים לאורך הסופי .
2. מעבר אחד לאורך כל הצורה: , , החרוט, ו- (הקוטר החיצוני של התבריג), כי בכל מקום נשאר בדיוק לצד.
3. פאזות בשני הקצוות, וחריץ השחרור לתבריג.
4. חריטת התבריג M20 בכמה מעברים של סכין תבריג.
הערה על מספר המעברים: בפתרון הרשמי רשומים 3 מעברים ל-, 4 מעברים ל- ו-2 מעברים ל-. המספרים האלה מתקבלים אם מורידים בכל מעבר מהקוטר (כלומר לצד). גם תוכנית כזו מותרת, כי אף מעבר אינו עובר את ההגש המרבי, אבל היא איטית יותר. ההגש הוא עומק החיתוך לצד (כך הוא משמש גם בנוסחת כוח החיתוך בסעיף ג), ולכן המספר המזערי של מעברים הוא זה שחושב כאן.
תשובה: עיבוד מוקדם שמשאיר בקוטר לגמר: מעבר אחד ל-, 2 מעברים ל-, 2 מעברים ל-, מעבר אחד ל- ו-2 מעברים בחרוט. עיבוד גמר: מעבר אחד לאורך כל הצורה, ואחריו תבריג.
סעיף ב
, , , .
נתון: פלדה פחמנית SAE 1040, כלי מתק"ש, קדמה בגמר .
מבוקש: מהירות החיתוך בגמר, וזמן המעבר של הסכין לאורך כל הצורה.
1. מהירות החיתוך מנספח תנאי שיבוב כלליים בחריטה: שורת "פלדות פחמניות", כלי מתק"ש, עמודת : התחום –. בוחרים את האמצע:
2. מהירות הסיבוב. מחשבים לפי הקוטר הגדול, , כדי שבשום מקום מהירות החיתוך לא תעבור את הערך מהטבלה:
3. אורך המהלך של הסכין בגמר. הסכין עוברת על כל קווי המתאר של החלק, מימין לשמאל לפי האיור, כולל המצחים והמדרגות, ועוד כניסה ו- יציאה:
•כניסה:
•מצח הקצה של התבריג (מהמרכז עד ):
•קטע התבריג:
•מדרגה מ- ל-:
•קטע :
•החרוט: אורך צירי () ועוד הפרש רדיוסים
•קטע :
•מדרגה מ- ל-:
•קטע :
•מצח הקצה השני:
•יציאה:
4. זמן העיבוד:
(בחרוט חיברנו את האורך הצירי ואת הפרש הרדיוסים, וזו הערכה מעט גבוהה. המהלך המדויק לאורך דופן החרוט הוא , ואז ו-, כמעט אותו זמן.)
תשובה: , , זמן הגמר (כ-50 שניות).
סעיף ג
; עם (הקצה העליון של התחום לקדמה ) נדרש . (בפתרון הרשמי , עם של עמודת הקדמה .)
נתון: התנגדות סגולית , בעיבוד מוקדם והגש מרבי , נצילות המחרטה .
מבוקש: ההספק שהמנוע של המחרטה צריך לספק במעבר הכבד ביותר של העיבוד המוקדם.
1. כוח החיתוך. ההספק מרבי במעבר שבו ההגש מרבי, :
( ההתנגדות הסגולית לחיתוך, שטח החתך של השבב.)
2. מהירות החיתוך בעיבוד המוקדם, מהנספח: פלדות פחמניות, מתק"ש, עמודת : התחום –. מבקשים את ההספק המרבי, ולכן לוקחים את הקצה העליון:
3. ההספק הנדרש מהמחרטה (כולל הנצילות):
הערה: בפתרון הרשמי הוצב , הערך של עמודת הקדמה , וקיבלו . לקדמה הנספח נותן –, ולכן כאן (באמצע התחום, , מתקבל ).
תשובה: (, ).
סעיף ד
קטן בהרבה (כ-, בערך פי 10 פחות): כוח החיתוך יחסי ל-, ובגמר לעומת במוקדם, קטן פי 12.
ההספק הנדרש הוא , וכוח החיתוך הוא . החומר והכלי זהים, ולכן ו- לא משתנים. מה שמשתנה הוא שטח החתך של השבב :
•עיבוד מוקדם:
•עיבוד גמר: , קטן פי 12.
1. כוח החיתוך בגמר: (לעומת ).
2. מהירות החיתוך בגמר גבוהה מעט יותר ( לעומת ), אבל זה לא מקזז את הירידה בכוח:
תשובה: ההספק בגמר יהיה קטן בהרבה, כ- (פי 10 בערך פחות), כי שטח השבב בגמר קטן פי 12 משטח השבב בעיבוד המוקדם.
שאלה 6 · חלק טובלן לשסתום: שרשרת מידות, מרכזיות ומדידה
באיור לשאלה 6 מוצג החלק טובלן לשסתום (רק חלק מהמידות מוצגות).
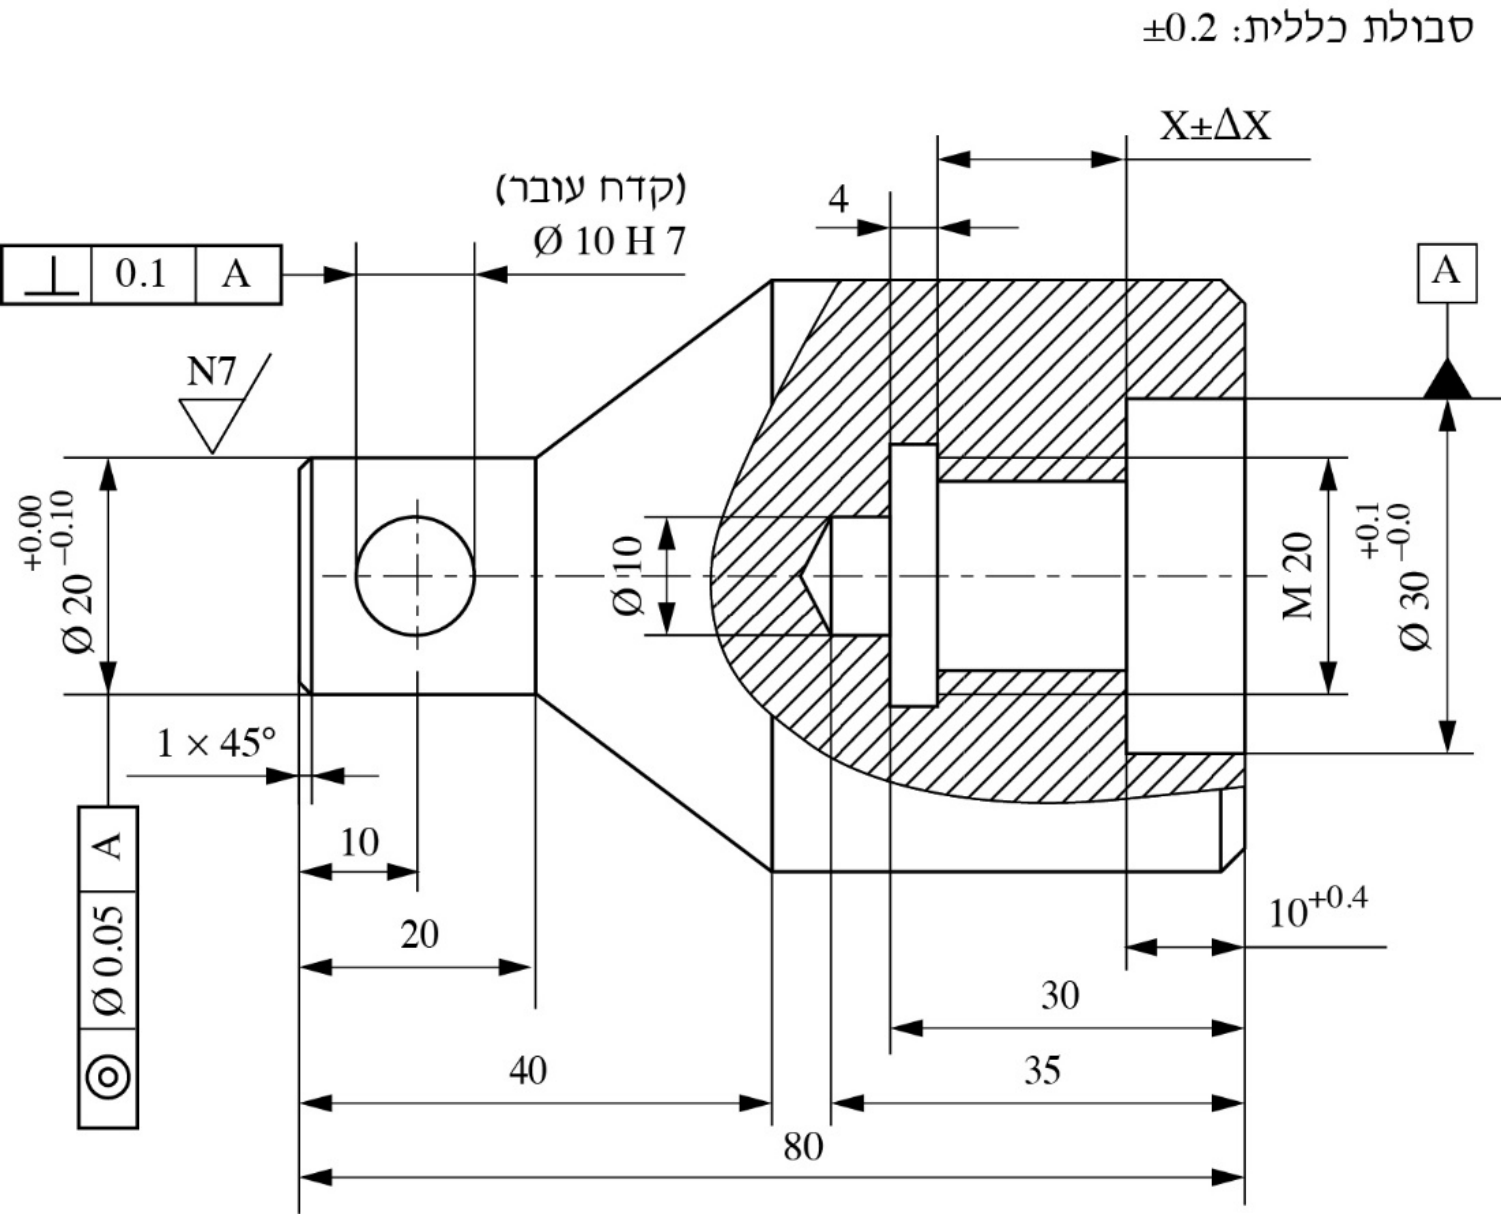
חשבו את המידה המתקבלת .
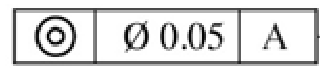
ביחס לדרישה (מסגרת הסבולת: סמל מרכזיות, , A), הסבירו את הדברים הבאים:
מהי משמעות הדרישה?
כיצד מבטיחים את ביצועה במהלך הייצור?
כיצד בודקים בביקורת איכות את ביצוע הדרישה? ואילו אמצעי בדיקה נדרשים לשם כך?
באיזה כלי מדידה נשתמש לבדיקת כל אחת מהמידות הבאות? הסבירו מדוע.
, ,
◂ פתרון מלא לשאלה 6
סעיף א
(בין ל-).
נתון (מהאיור): המידה מהמצח הימני עד הדופן השמאלית של החריץ, רוחב החריץ , ועומק השקע הוא . למידות ו- אין סבולת רשומה, ולכן חלה עליהן הסבולת הכללית .
מבוקש: המידה , אורך קטע התבריג בין החריץ לתחתית השקע, שנוצרת מהמידות האחרות.
היא החוליה הסוגרת בשרשרת: מתחילים במצח הימני, הולכים שמאלה, חוזרים (החריץ) ועוד (השקע):
1. המידה הנומינלית:
2. המידה המרבית. מקבלים אותה כשהמידה שמוסיפים מרבית, והמידות שמחסירים מזעריות:
3. המידה המזערית. להפך: המידה שמוסיפים מזערית, והמידות שמחסירים מרביות:
4. הסבולת ומרכז התחום:
, ובדיקה: (סכום הסבולות של שלוש החוליות).
מרכז התחום: , וחצי סבולת: .
תשובה: (אפשר גם ).
סעיף ב
דרישת מרכזיות (קו-ציריות): הציר של חייב להימצא בתוך גליל בקוטר שצירו הוא ציר הבסיס A, ציר הקדח .
הסמל של שני עיגולים קונצנטריים הוא סמל מרכזיות (קו-ציריות). מסגרת הסבולת מחוברת לקוטר , ולכן זה האלמנט שנבדק. האות A מפנה לבסיס, וסימון הבסיס A מחובר לקוטר (השקע בצד הימני של החלק). כלומר הבסיס הוא הציר של .
הסימן לפני אומר שאזור הסבולת הוא גליל: הציר של חייב לעבור כולו בתוך גליל בקוטר , שצירו הוא ציר הבסיס A. במילים פשוטות: ציר יכול לסטות מציר לכל היותר לכל כיוון.
תשובה: הציר של צריך להיות בתוך גליל בקוטר סביב הציר של (בסיס A).
מעבדים את ואת באותה תפיסה במחרטה, או מגמרים את כשהחלק תפוס על הבסיס עצמו (ציר מתרחב בתוך ).
כל פעם שמשחררים חלק ותופסים אותו מחדש בפוטרפטר, נוצרת סטייה בין הציר הקודם לציר החדש, ובפוטרפטר רגיל היא יכולה להיות גדולה מ-. לכן:
1. הדרך הטובה ביותר היא לגמר את שני הקטרים, ו-, באותה תפיסה (דפינה אחת) במחרטה. אז שניהם נחרטים סביב אותו ציר סיבוב של הציר הראשי, והמרכזיות מתקבלת מעצמה.
2. אם אי אפשר לעבד את שניהם בתפיסה אחת: מגמרים קודם את הבסיס , ואחר כך תופסים את החלק על הבסיס (ציר מתרחב, מנדרל, בתוך ) ומגמרים את סביב הציר של הבסיס.
תשובה: חריטת ו- בתפיסה אחת, או גימור בתפיסה על הבסיס .
בחוגן (אינדיקטור) על מעמד: מרכזים את החלק על הבסיס (ציר מתרחב במרכזים או בפריזמה), מצמידים את החוגן ל- ומסובבים סיבוב שלם; הפרש הקריאות לא יעלה על .
הבדיקה מדמה את ציר הבסיס, ומודדת כמה הציר של "מתנדנד" סביבו.
אמצעים: משטח מדידה (שולחן גרניט), ציר מתרחב (מנדרל) או התקן בין מרכזים, וחוגן (אינדיקטור) על מעמד.
1. מכניסים לקדח ציר מתרחב, ומעמידים אותו בין שני מרכזים (או בפריזמה). כך ציר הסיבוב של החלק הוא בדיוק ציר הבסיס A.
2. מצמידים את מחט החוגן לקוטר , בניצב לפני השטח, ומאפסים.
3. מסובבים את החלק סיבוב שלם וקוראים את ההפרש בין הקריאה הגבוהה לנמוכה.
4. חוזרים על הבדיקה בכמה חתכים לאורך .
אם הציר של מוזז ב- מציר הבסיס, החוגן ינוע . לכן הדרישה מתקיימת כשהתנועה הכוללת של החוגן בכל חתך אינה עולה על (כלומר ). בבדיקה מדויקת יותר משתמשים במכונת מדידה (CMM) או במכשיר למדידת עגילות.
בפתרון הרשמי מתוארת בדיקה פשוטה יותר בבית המלאכה: מניחים את על פריזמה (בלוק V), מצמידים את החוגן לקדח הבסיס A ומסובבים את החלק; תנועת החוגן לא תעלה על . כשהסטייה היא היסט פשוט בין שני הצירים, שתי הדרכים נותנות אותה קריאה (). הדרך שתוארה כאן, שבה החלק מסתובב סביב הבסיס, היא המדויקת לפי ההגדרה, כי ציר הבסיס הוא שקובע את ציר הייחוס.
תשובה: בחוגן: החלק מסתובב סביב ציר הבסיס , החוגן נוגע ב-, ותנועת החוגן בסיבוב שלם לא תעלה על .
סעיף ג
– מיקרומטר חיצוני (דיוק ); – מד פקק עובר/לא עובר (GO/NO GO); – מד עומק (זחון עומק).
כלל אצבע: כלי המדידה צריך להיות מדויק בערך פי 10 מהסבולת של המידה, ובמידות של קדחים בהתאמה תקנית בודקים במדים קבועים.
1. : קוטר חיצוני עם סבולת (בין ל-). בזחון שדיוקו – אי אפשר להבחין בתוך תחום כזה. מיקרומטר חיצוני (0–25 מ"מ) מודד בדיוק , ולכן הוא מתאים.
2. : קדח עובר בהתאמה. ב-H7 לקוטר 10 הסבולת היא עד , קטנה מאוד. את הקדח בודקים במד פקק עובר/לא עובר (GO/NO GO): הצד "עובר" () חייב להיכנס לקדח, והצד "לא עובר" () אסור שייכנס. הבדיקה מהירה, לא תלויה בכישורי הבודק, ומתאימה לסדרות.
3. : עומק השקע , בין ל-. הסבולת גדולה (), ולכן מספיק מד עומק (זחון עומק) שדיוקו –. מניחים את בסיס המד על המצח הימני ומורידים את המוט עד תחתית השקע.
תשובה: – מיקרומטר חיצוני; – מד פקק GO/NO GO; – זחון עומק.
שאלה 7 · תהליך ייצור של ציר מרכזי
באיור לשאלה 7, הנמצא בעמוד הבא, מסורטט החלק ציר מרכזי, העשוי מפלדה SAE1030.
החלק מיוצר בכמויות קטנות, באמצעות מכונות חריטה וכרסום.
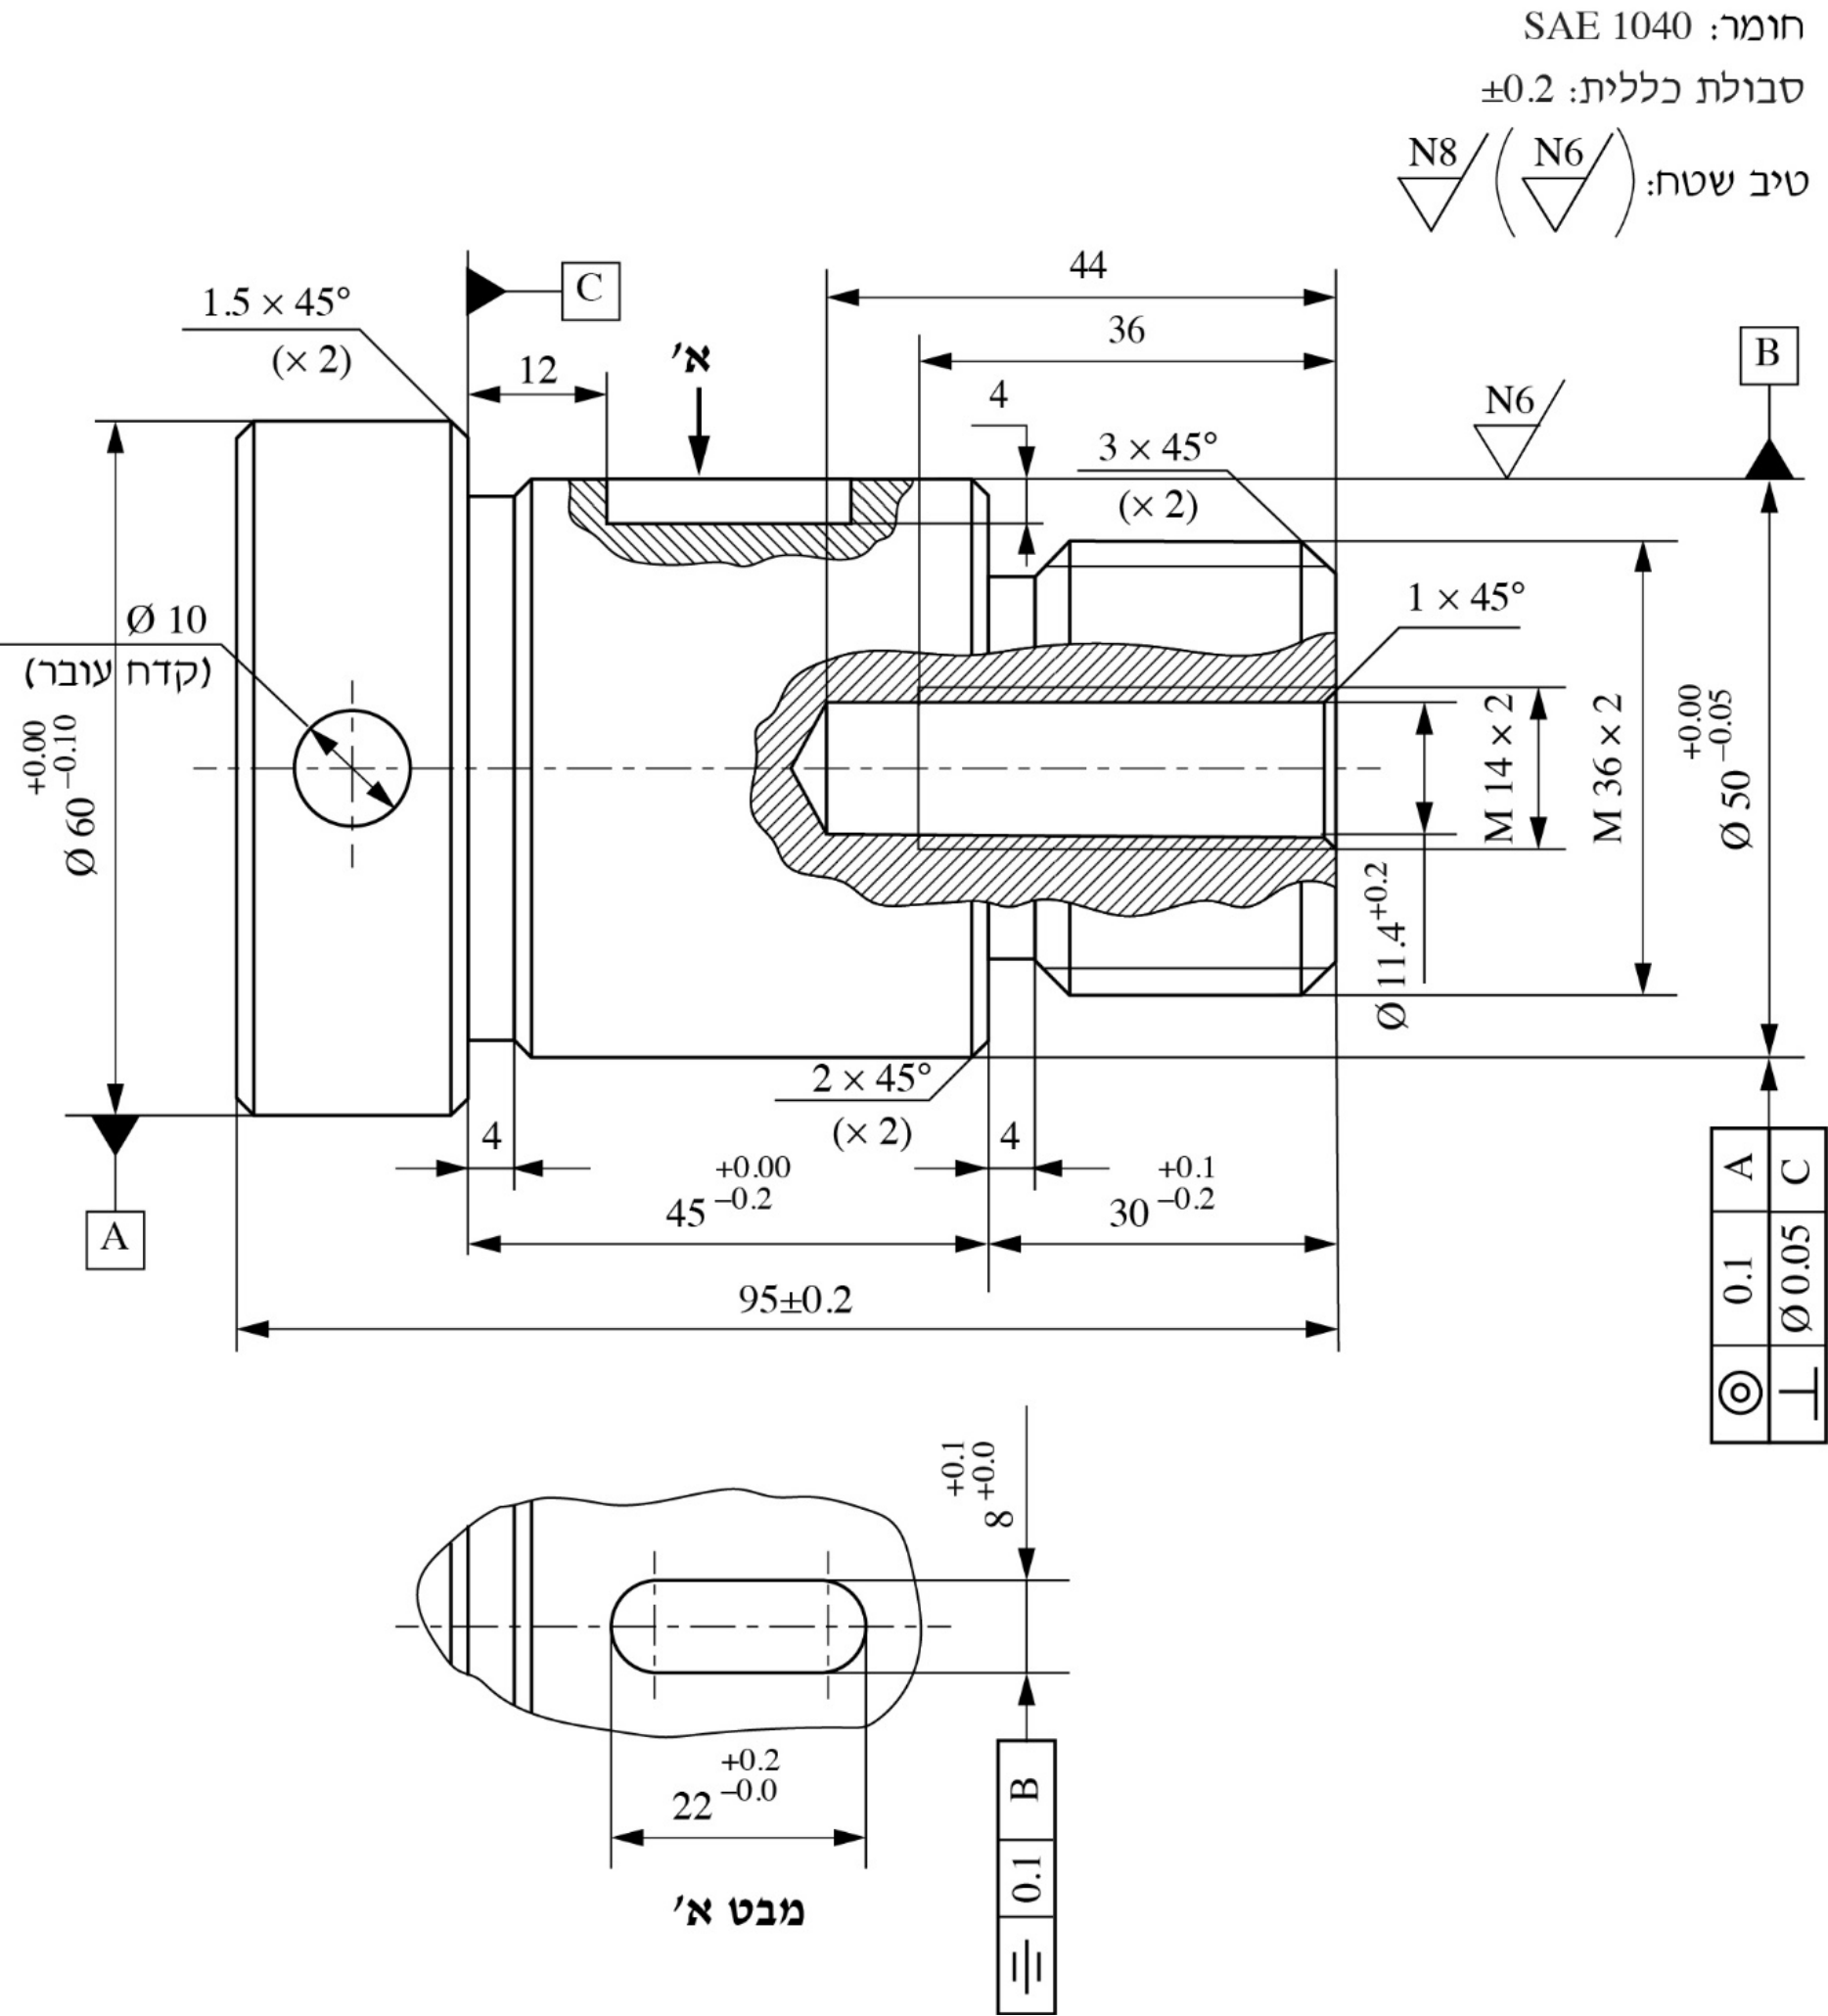
פרטו את השיקולים לבחירת הצורה הגאומטרית של חומר הגלם. מהן מידות חומר הגלם?
פרטו במחברת את סדר הפעולות הנדרש לייצור החלק. אין צורך בתיאור מפורט של כל פעולה.
מהי שיטת הייצור המומלצת בייצור המוני? הסבירו.
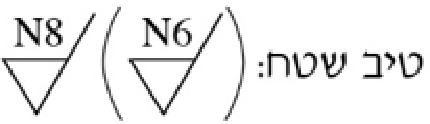
הסבירו את משמעות הדרישה שבסרטוט: (טיב שטח: N8 ובסוגריים N6).
◂ פתרון מלא לשאלה 7
סעיף א
השיקולים: צורת החלק (גוף סיבובי), כמות הייצור (כמויות קטנות – חומר גלם מסחרי מהמדף), דרישות הדיוק ותוספת העיבוד. חומר הגלם: מוט עגול, חתוך למידה .
1. הצורה הגאומטרית של החלק: הציר הוא גוף סיבובי (כל הקטרים על ציר אחד), ולכן מתאים לו מוט עגול. לחלק שטוח היו בוחרים לוח, לחלק מרובע – מוט מרובע.
2. כמות הייצור: בכמויות קטנות לא משתלם להכין חומר גלם מעוצב (יציקה, חישול), ולוקחים מוט מסחרי בקוטר תקני וחותכים אותו.
3. דרישות הדיוק וטיב השטח: צריך להשאיר תוספת עיבוד מספקת על כל השטחים, כדי להסיר את שכבת הפני השטח של המוט ולהגיע למידות ולטיב השטח הנדרשים.
4. חיסכון בחומר ובזמן: תוספת קטנה ככל האפשר, כדי לא לבזבז חומר וזמן חריטה.
מידות חומר הגלם: הקוטר הגדול בחלק הוא , והאורך הכולל . מוסיפים כ- בקוטר ובאורך:
מוט עגול (חתוך ממוט עגול מסחרי).
תשובה: מוט עגול (גוף סיבובי, כמות קטנה), חתוך למידות .
סעיף ב
חריטה: מצח; ; מדרגה לאורך 75 (עם דרישות המרכזיות והניצבות ל-A ול-C); חריץ 4; הפיכה, מצח בצד התבריג ואורך 95; לאורך 30; חריץ שחרור 4; פאזות ; תבריג M36x2; קדח מרכוז, קדח לעומק 44, פאזה , תבריג M14x2 לעומק 36; פאזות ו-. כרסום: חריץ שגם 8 x 22 בעומק 4 (מבט א'); סיבוב ב- וקידוח קדח עובר .
העיקרון: קודם כל פעולות החריטה (כל הקטרים, הקדחים והתבריגים שעל ציר החלק), ואחריהן פעולות הכרסום והקידוח שאינן על הציר. משטחים שיש ביניהם דרישת מרכזיות או ניצבות מגמרים באותה תפיסה.
חריטה (מחרטה, חומר גלם ):
תפיסה 1 – תופסים בצד אחד ומעבדים את צד הצווארון והקוטר :
1. חריטת מצח.
2. חריטת הקוטר החיצוני לאורך הכללי האפשרי בתפיסה.
3. חריטת מדרגה בקוטר לאורך (), תוך הקפדה על דרישת המרכזיות ( ביחס לבסיס A, הקוטר ) ועל דרישת הניצבות ( ביחס למצח C).
4. חריטת חריץ ברוחב ליד הצווארון.
תפיסה 2 – הופכים את החלק ותופסים על (בלסתות רכות):
5. חריטת מצח סופית בצד התבריג M36x2, לאורך כללי .
6. חריטת קוטר , הכנה לתבריג, לאורך .
7. חריטת חריץ שחרור לתבריג ברוחב .
8. חריטת 2 פאזות בקטע התבריג.
9. חריטת תבריג חיצוני M36x2.
10. קידוח קדח מרכוז, הכנה לקדח.
11. קידוח קדח מכין לתבריג בקוטר לעומק (בשני שלבים: קדח קטן ואחריו ).
12. חריטת פאזה בפתח הקדח, הכנה לתבריג.
13. ביצוע תבריג פנימי M14x2 לעומק (במברז).
תפיסה 3 – הופכים שוב לגימור הצד של הצווארון:
14. חריטת מצח בצד הצווארון לאורך הסופי.
15. חריטת הפאזות (2 פאזות בצווארון) ו- (2 פאזות ב-).
כרסום וקידוח (כרסומת):
1. כרסום חריץ לשגם (מבט א') ברוחב , אורך ועומק , בכרסום אצבע, במרחק מהמצח C, תוך הקפדה על דרישת הסימטריה ביחס לבסיס B (ציר ).
2. סיבוב החלק ב- וקידוח הקדח העובר בצווארון, בשני שלבים (קדח מכין וקדח סופי).
תשובה: חריטה – מצחים, , עם דרישות המרכזיות והניצבות, חריצים, , תבריג M36x2, קדח ותבריג M14x2, פאזות; כרסום – חריץ השגם, ואחריו קידוח הקדח .
סעיף ג
עיבוד שבבי במכונות CNC: מרכז חריטה (מחרטת CNC עם כלים מסתובבים) וכרסומת CNC. החלק סימטרי והפעולות פשוטות, ואין הצדקה לתהליך ייצור אחר או משולב.
בייצור המוני רוצים זמן מחזור קצר, חזרתיות גבוהה וכמה שפחות התערבות של מפעיל.
1. החלק הוא גוף סיבובי עם קטרים, תבריגים וקדחים על הציר, ועוד שתי פעולות כרסום פשוטות (חריץ שגם וקדח רוחבי). כל אלה הן פעולות עיבוד שבבי פשוטות.
2. לכן השיטה המומלצת היא עיבוד שבבי במכונות CNC: מחרטת CNC (או מרכז חריטה עם כלים מסתובבים, שמבצע גם את הכרסום ואת הקדח הרוחבי באותה תפיסה) ומרכז כרסום CNC. התוכנית נכתבת פעם אחת, והמכונה חוזרת עליה באותו דיוק בכל חלק.
3. אין הצדקה לתהליך ייצור אחר (יציקה, חישול) או לתהליך משולב: החלק קטן, וחומר הגלם הוא מוט מסחרי זול.
תשובה: עיבוד שבבי במכונות CNC (מחרטת CNC / מרכז חריטה וכרסום CNC), כי החלק סימטרי, הפעולות פשוטות, וה-CNC נותן זמן מחזור קצר ודיוק חוזר.
סעיף ד
דרישה לטיב שטח: כל שטחי החלק בטיב N8 (), חוץ מהשטחים שמסומנים בסרטוט עצמו בטיב N6 (, בחלק זה הקוטר ).
זו דרישה כללית לטיב פני השטח (חספוס) של החלק, שרשומה ליד כותרת הסרטוט.
1. הסמל שמחוץ לסוגריים, N8, הוא טיב השטח הכללי: כל שטחי החלק שלא סומנו אחרת יעובדו לחספוס N8, כלומר (חריטה רגילה).
2. הסמל שבתוך הסוגריים, N6, אומר שיש בחלק שטחים עם דרישה אחרת, מחמירה יותר. הם מסומנים בסרטוט עצמו בסמל N6, וטיב השטח שלהם (חריטת גמר עדינה או השחזה). בחלק הזה הסמל N6 מופיע על הקוטר , שעליו יורכבו חלקים אחרים.
תשובה: כל שטחי החלק בטיב N8, למעט השטחים שמסומנים בסרטוט בטיב N6 (הקוטר ).
שאלה 8 · כלכלת ייצור: ריתוך מול ערגול
מפעל קיבל הזמנה לייצור ולאספקה של 1,000 צינורות פלדה. המפעל שוקל שתי שיטות ייצור למוצר, לביצוע ב-2 קווי ייצור נפרדים: קו ייצור בריתוך וקו ייצור בערגול.
להלן טבלה המפרטת את העלויות בכל אחת משיטות הייצור:
חשבו את עלות הייצור הכוללת של הזמנת 1,000 צינורות בכל אחת משיטות ייצור.
חשבו את נקודת האיזון בין שתי שיטות הייצור.
סרטטו גרפים של עלויות הייצור לעומת כמות הפריטים, והסבירו באמצעותם מתי מומלץ לייצר בכל אחת משיטות הייצור.
◂ פתרון מלא לשאלה 8
סעיף א
ריתוך: ₪ ליחידה, ₪. ערגול: ₪ ליחידה, ₪.
נתון: הטבלה. מבוקש: העלות הכוללת של 1,000 צינורות תקינים בכל שיטה.
העלות הכוללת מורכבת מהוצאה חד פעמית (הכנה ומתקנים), ומעלות משתנה לכל צינור. העלות ליחידה כוללת עבודה וחומר גלם, ומתוקנת לפסילה: אם מהצינורות נפסלים, כדי לקבל 100 צינורות תקינים צריך לייצר פעמים יותר.
( עלות שעת עבודה, זמן הייצור ליחידה בדקות, עלות חומר הגלם ליחידה, אחוז הפסילה.)
1. ייצור בריתוך:
₪ ליחידה
₪
2. ייצור בערגול:
₪ ליחידה
₪
הערה: בפתרון הרשמי העלות בריתוך רשומה ₪, כי שם הוצב בטעות במקום . העלות הנכונה היא כ- ₪.
תשובה: ריתוך – כ- ₪; ערגול – כ- ₪. להזמנה של 1,000 צינורות הערגול זול יותר.
סעיף ב
צינורות.
נקודת האיזון היא הכמות שבה העלות הכוללת בשתי השיטות שווה:
מבודדים את :
צינורות
בדיקה: בכמות הזו העלות בשתי השיטות היא כ- ₪.
תשובה: נקודת האיזון היא כ-632 צינורות.
סעיף ג
שני קווים ישרים: ריתוך (מתחיל נמוך ועולה תלול), ערגול (מתחיל גבוה ועולה מתון), נחתכים ב-. עד 632 צינורות – ריתוך; מעל 632 – ערגול (וגם להזמנה של 1,000).
העלות הכוללת בכל שיטה היא פונקציה קווית של הכמות: . בגרף ( על הציר האופקי, העלות על הציר האנכי) כל שיטה היא קו ישר:
•נקודת ההתחלה (ב-) היא ההוצאה החד פעמית .
•השיפוע הוא העלות ליחידה .
1. ריתוך: . מתחיל ב- ₪ ועולה בשיפוע תלול. ב-: ₪.
2. ערגול: . מתחיל ב- ₪ ועולה בשיפוע מתון. ב-: ₪.
3. הקווים נחתכים בנקודת האיזון צינורות.
•משמאל לנקודת האיזון () הקו של הריתוך נמוך יותר: ההוצאה החד פעמית הקטנה שלו חשובה יותר מהעלות הגבוהה ליחידה. בכמויות קטנות עדיף ריתוך.
•מימין לנקודת האיזון () הקו של הערגול נמוך יותר: ההשקעה הגדולה בהכנה מתחלקת על הרבה צינורות, וכל צינור זול בהרבה. בכמויות גדולות עדיף ערגול.
•ההזמנה היא 1,000 צינורות, מעל נקודת האיזון, ולכן כאן משתלם לייצר בערגול.
תשובה: עד כ-632 צינורות עדיף ייצור בריתוך; מעל 632 צינורות עדיף ייצור בערגול, וכך גם להזמנה של 1,000 צינורות.
שאלה 9 · פסיעה של תבריג מטרי
מהו המשפט הנכון ביחס לפסיעה של תבריג מטרי?
א. ככל שנגדיל את פסיעת התבריג, תגדל גם זווית החיכוך.
ב. ככל שנגדיל את פסיעת התבריג, נשפר את העצירה העצמית של הבורג.
ג. בסיבוב של 360 מעלות של בורג עם התחלה אחת, הבורג יתקדם כגודל הפסיעה.
ד. הפסיעה תגדל ככל שזווית השן תגדל.
◂ פתרון מלא לשאלה 9
פתרון
ג. בסיבוב של 360 מעלות של בורג עם התחלה אחת, הבורג יתקדם כגודל הפסיעה.
הפסיעה היא המרחק בין שתי שיניים סמוכות של התבריג. בתבריג עם התחלה אחת יש רק חוט אחד שמתפתל סביב הבורג, ולכן בסיבוב שלם () הבורג מתקדם בדיוק פסיעה אחת. (בתבריג עם התחלות ההתקדמות בסיבוב היא .)
למה האחרות לא נכונות:
•א: זווית החיכוך תלויה רק במקדם החיכוך ובזווית הפרופיל, ולא בפסיעה.
•ב: פסיעה גדולה מגדילה את זווית המעלה . הנעילה העצמית מתקיימת כש-, ולכן פסיעה גדולה דווקא מחלישה אותה.
•ד: בתבריג מטרי זווית השן קבועה, , והפסיעה נקבעת לפי הקוטר (תבריג רגיל או עדין), לא לפי הזווית.
תשובה: ג.
שאלה 10 · קשיחות של קפיץ
איזה משפט נכון לגבי קפיץ בעל קשיחות (קבוע) של ?
א. הקפיץ יתארך ב- בכוח של .
ב. הקפיץ יתארך ב- בכוח של .
ג. הקפיץ יתארך ב- בכוח של .
ד. הקפיץ יתארך ב- בכוח של .
◂ פתרון מלא לשאלה 10
פתרון
ב. הקפיץ יתארך ב- בכוח של .
קשיחות הקפיץ היא הכוח שנדרש כדי לשנות את אורכו במילימטר אחד: , ולכן .
קשיחות פירושה לכל מילימטר: בכוח של הקפיץ מתארך .
למה האחרות לא נכונות:
•א: בכוח ההתארכות היא , לא .
•ג: בכוח ההתארכות היא , לא .
•ד: בכוח ההתארכות היא , לא .
תשובה: ב.
שאלה 11 · מסב גלילה לעומת מסב החלקה
מהו המשפט הנכון ביחס למסב גלילה לעומת מסב החלקה בקוטר גל זהה?
א. מסב גלילה מתאים למהירויות סיבוב גבוהות יותר ממסב החלקה.
ב. למסב החלקה יכולת עמידה טובה יותר בעומסים דינמיים גבוהים ורעידות.
ג. למסב גלילה יכולת עמידה טובה יותר בעומסים דינמיים גבוהים ורעידות.
ד. מסב גלילה מתאים יותר ממסב החלקה כאשר נדרשים ממדים רדיאליים קטנים.
◂ פתרון מלא לשאלה 11
פתרון
ב. למסב החלקה יכולת עמידה טובה יותר בעומסים דינמיים גבוהים ורעידות.
במסב החלקה הגל נשען על שכבת שמן לאורך שטח מגע גדול. שכבת השמן מרסנת (משככת) הלמים ורעידות, והעומס מתפזר על שטח רחב. במסב גלילה העומס עובר דרך מגע נקודתי או קווי של הכדורים או הגלילים, ומכות חוזרות פוגעות במסלולים ומקצרות את חיי המסב. לכן מסב החלקה עמיד יותר בעומסים דינמיים גבוהים וברעידות.
למה האחרות לא נכונות:
•א: במהירויות גבוהות מאוד עדיף מסב החלקה עם שימון הידרודינמי. במסב גלילה הכוחות הצנטריפוגליים על גופי הגלגול והחום מגבילים את המהירות.
•ג: זו ההפך מהנכון, כפי שהוסבר.
•ד: למסב גלילה יש טבעת פנימית, גופי גלגול וטבעת חיצונית, ולכן הוא תופס יותר מקום ברדיוס. כשנדרשים ממדים רדיאליים קטנים מתאים מסב החלקה (תותב דק).
תשובה: ב.
שאלה 12 · הגדרת יחס התמסורת
בתמסורת של זוג גלגלי שיניים, כאשר הגלגל הקטן הוא המניע והגלגל הגדול הוא המונע, מהו יחס התמסורת?
א. היחס בין מהירות הסיבוב של הגלגל המניע למהירות הסיבוב של הגלגל המונע.
ב. היחס בין מספר השיניים של הגלגל המניע למספר השיניים של הגלגל המונע.
ג. היחס בין מספר השיניים של הגלגל המונע למספר השיניים של הגלגל המניע.
ד. היחס בין המומנט של הגלגל המונע למומנט של הגלגל המניע.
◂ פתרון מלא לשאלה 12
פתרון
ב. היחס בין מספר השיניים של הגלגל המניע למספר השיניים של הגלגל המונע.
בשאלון הזה יחס התמסורת מוגדר כיחס בין מהירות הגלגל המונע למהירות הגלגל המניע, , ולכן תמסורת מפחיתה נרשמת כ"יחס הפחתה 1:2.5" (כמו בשאלות 2 ו-4). בשילוב של שני גלגלים המהירות ההיקפית על מעגלי החלוקה שווה, , ולכן:
כלומר יחס התמסורת שווה ליחס בין מספר השיניים של הגלגל המניע למספר השיניים של הגלגל המונע. כאן הגלגל המניע קטן, ולכן : התמסורת מפחיתה מהירות.
למה האחרות לא נכונות (לפי אותה הגדרה):
•א: הוא היחס ההפוך, .
•ג: הוא גם כן היחס ההפוך.
•ד: בלי הפסדים , שוב היחס ההפוך.
הערה: בחלק מספרי הלימוד יחס התמסורת מוגדר הפוך, . בהגדרה ההיא א, ג ו-ד שקולים זה לזה, ולכן ההגדרה שבה רק משפט אחד נכון היא זו של השאלון.
תשובה: ב.
שאלה 13 · המאמצים ברצועה
אילו מאמצים נוצרים ברצועה של תמסורת רצועה?
א. מאמצים צנטריפוגליים, מאמצי מתיחה ומאמצי כפיפה.
ב. מאמצים צנטריפוגליים ומאמצי מתיחה.
ג. מאמצים צנטריפוגליים ומאמצי כפיפה.
ד. מאמצים צנטריפוגליים, מאמצי מתיחה ומאמצי לחיצה.
◂ פתרון מלא לשאלה 13
פתרון
א. מאמצים צנטריפוגליים, מאמצי מתיחה ומאמצי כפיפה.
ברצועה פועלים שלושה מאמצים, והמאמץ המרבי הוא סכומם :
•מאמץ מתיחה : הרצועה מתוחה בין הגלגלים, ובענף הפעיל המתיחה גדולה יותר.
•מאמץ כפיפה : הרצועה מתכופפת סביב הגלגלים, והמאמץ גדול יותר על הגלגל הקטן.
•מאמץ צנטריפוגלי : נוצר מהתנועה המעגלית של הרצועה סביב הגלגלים (משמעותי במהירויות גבוהות).
למה האחרות לא נכונות:
•ב, ג: חסר בכל אחת מהן אחד משלושת המאמצים.
•ד: הרצועה אינה נלחצת לאורכה. היא רק נמתחת ומתכופפת, וחסר בה מאמץ הכפיפה.
תשובה: א.
שאלה 14 · כוח החיתוך בעיבוד שבבי
מהו המשפט הנכון ביחס לכוח החיתוך בעיבוד שבבי ()?
א. ככל שקשיות החומר המעובד תקטן, כוח החיתוך הנדרש יגדל.
ב. ככל שהקדמה בעיבוד השבבי גדולה יותר כוח החיתוך הנדרש יגדל.
ג. ככל שההגש בעיבוד השבבי גדול יותר כוח החיתוך הנדרש יקטן.
ד. ככל שקוטר כרסום האצבע גדול יותר כוח החיתוך הנדרש יגדל.
◂ פתרון מלא לשאלה 14
פתרון
ב. ככל שהקדמה בעיבוד השבבי גדולה יותר כוח החיתוך הנדרש יגדל.
כוח החיתוך הוא : ההתנגדות הסגולית של החומר כפול שטח החתך של השבב (הגש כפול קדמה). קדמה גדולה יותר פירושה שבב עבה יותר, ולכן כוח החיתוך גדל.
למה האחרות לא נכונות:
•א: חומר רך יותר מתנגד פחות לחיתוך ( קטן), ולכן הכוח קטן.
•ג: הגש גדול יותר מגדיל את שטח השבב, ולכן הכוח גדל, לא קטן.
•ד: כוח החיתוך על השן נקבע לפי החומר ולפי עובי השבב (קדמה לשן והגש). באותם תנאי חיתוך, כרסם בקוטר גדול יותר אינו מגדיל את הכוח, ואף מקטין מעט את עובי השבב הממוצע.
תשובה: ב.
שאלה 15 · אפיצות מדחק בין פין לקדח
מהו המשפט הנכון ביחס לאפיצות מדחק (לחץ) בין פין וקדח?
א. המידה המקסימלית של הקדח תהיה קטנה מהמידה המינימלית של הגל.
ב. המידה המקסימלית של הקדח תהיה גדולה מהמידה המינימלית של הגל.
ג. המידה המקסימלית של הקדח תהיה קטנה מהמידה המקסימלית של הגל.
ד. המידה המינימלית של הקדח תהיה שווה למידה המינימלית של הגל.
◂ פתרון מלא לשאלה 15
פתרון
א. המידה המקסימלית של הקדח תהיה קטנה מהמידה המינימלית של הגל.
באפיצות מדחק הגל גדול מהקדח בכל מצב, כך שתמיד נוצרת חפיפה (לחץ). המקרה הגרוע ביותר הוא הקדח הגדול ביותר עם הגל הקטן ביותר. אם גם אז הקדח קטן מהגל, כלומר , החפיפה מובטחת בכל זוג חלקים.
למה האחרות לא נכונות:
•ב: אם , ייתכן זוג שבו הקדח גדול מהגל ונוצר מרווח. זו אפיצות מעבר או מרווח.
•ג: התנאי אינו מבטיח כלום: הגל הקטן ביותר עדיין יכול להיות קטן מהקדח.
•ד: אם המידות המינימליות שוות, הקדח המינימלי והגל המינימלי באותה מידה, ובשילובים אחרים ייתכן מרווח. זו לא אפיצות מדחק.
תשובה: א.
שאלה 16 · ההספק הנדרש מכרסומת
מהו המשפט הנכון ביחס להספק הנדרש מכרסומת?
א. ככל שנצילות הכרסומת גבוהה יותר ההספק הנדרש יגדל.
ב. ככל שההגש קטן יותר יידרש הספק גדול יותר.
ג. ככל שהקדמה גדולה יותר יידרש הספק קטן יותר.
ד. לביצוע עיבוד מוקדם יידרש הספק גבוה יותר מאשר לביצוע עיבוד גמר.
◂ פתרון מלא לשאלה 16
פתרון
ד. לביצוע עיבוד מוקדם יידרש הספק גבוה יותר מאשר לביצוע עיבוד גמר.
ההספק הנדרש מהמכונה הוא , וכוח החיתוך גדל עם ההגש ועם הקדמה. בעיבוד מוקדם מסירים הרבה חומר בבת אחת, בהגש ובקדמה גדולים, ולכן נדרש הספק גבוה יותר מאשר בגמר, שבו ההגש והקדמה קטנים.
למה האחרות לא נכונות:
•א: הנצילות נמצאת במכנה. נצילות גבוהה יותר פירושה פחות הפסדים, ולכן ההספק הנדרש מהמנוע קטן.
•ב: הגש קטן מקטין את כוח החיתוך, ולכן גם את ההספק.
•ג: קדמה גדולה מגדילה את כוח החיתוך, ולכן ההספק גדל.
תשובה: ד.
שאלה 17 · מהו שקען
מהו שקען?
א. כלי לקידוח קדח מדורג.
ב. כלי להכנת קדחי מרכוז לדפינה בין עוקצים.
ג. כלי להכנת שקעים עבור ברגי ראש קוני.
ד. כלי לקידוח קדחים בקוטר גדול במיוחד.
◂ פתרון מלא לשאלה 17
פתרון
ג. כלי להכנת שקעים עבור ברגי ראש קוני.
שקען הוא כלי עם ראש חרוטי (בדרך כלל בזווית ) שמרחיב את פתח הקדח לצורת חרוט. כך ראש הבורג השקוע (ראש קוני) נכנס לתוך החלק ואינו בולט מעל פני השטח.
למה האחרות לא נכונות:
•א: קדח מדורג מבצעים במקדח מדורג או בשקען גלילי (לראש בורג גלילי), לא בשקען חרוטי.
•ב: קדחי מרכוז מבצעים במקדח מרכוז.
•ד: קדחים גדולים מבצעים במקדח גדול, בסכין משעמם או בכרסום, לא בשקען.
תשובה: ג.
שאלה 18 · בדיקת ניצבות בין שני שטחים
במה משתמשים לבדיקת דרישת ניצבות בין שני שטחים?
א. מיקרומטר.
ב. מד זחיח (זחון, קליבר).
ג. חוגן (אינדיקטור).
ד. מד זווית.
◂ פתרון מלא לשאלה 18
פתרון
ג. חוגן (אינדיקטור).
דרישת ניצבות היא סבולת של כמה מאיות המילימטר: כמה השטח הנבדק רשאי לסטות ממישור שניצב לשטח הבסיס. בודקים אותה בחוגן (אינדיקטור): מניחים את שטח הבסיס על משטח מדידה צמוד לזוויתן או לגוף ניצב, מעבירים את מחט החוגן לאורך השטח הנבדק, וקוראים את הפרש הקריאות. ההפרש צריך להיות קטן מהסבולת.
למה האחרות לא נכונות:
•א, ב: מיקרומטר ומד זחיח מודדים אורכים וקטרים, לא סטייה מזווית.
•ד: מד זווית (מד זווית אוניברסלי) מודד זוויות בדיוק של כ-5 דקות קשת, שזה הרבה יותר גס מסבולת ניצבות של מאיות מילימטר.
תשובה: ג.