מבחן מה"ט חלקי מכונות ותהליכי עיבוד שבבי 97002 - קיץ 2024 מועד ב'
הנדסת מכונות · סמל 97002 · 18 שאלות · פתרון מלא לכל סעיף
מבחן הגמר הממלכתי של מה"ט בחלקי מכונות ותהליכי עיבוד שבבי, קיץ 2024 מועד ב', כל 18 השאלות כמו בשאלון. לכל סעיף יש תשובה סופית ופתרון מלא ומוסבר, צעד אחרי צעד. נסו לפתור לבד, ואז פתחו את הפתרון.
הנחיות הבחינה
משך הבחינה: ארבע שעות.
מבנה השאלון: חלק א' (80 נקודות) – 8 שאלות פתוחות, יש לענות על 4 שאלות:
שאלות 4-1 בנושא חלקי מכונות.
שאלות 8-5 בנושא תהליכי עיבוד שבבי.
ערך כל שאלה 20 נקודות.
חלק ב' (20 נקודות) – 10 שאלות ברירה – יש לבחור 8 שאלות מתוך 10.
שאלות 13-9 בנושא חלקי מכונות.
שאלות 18-14 בנושא תהליכי עיבוד שבבי.
ערך כל שאלה 2.5 נקודות.
חומר עזר: 1. מחשבון מדעי (אין להשתמש במחשב כף יד או במחשבון עם תקשורת חיצונית).
2. קלסר אחד בלבד עם חומר ההרצאות. אין להוציא דפים מהקלסר.
3. שלושה ספרי לימוד.
4. נוסחאון מצורף לבחינה.
נוסחאון מה"ט בחלקי מכונות ועיבוד שבבי - להורדה ב-PDF, 505 עמודים.
שאלה 1 · בורגי הידוק בזוויתן: כוח ניצב למישור ההידוק
זוויתן פלדה 1 מהודק לבסיס פלדה 2, באמצעות 5 בורגי הידוק , כמוצג באיור לשאלה.
הבסיס 2 רתום. על הזוויתן פועל כוח אופקי . הכוח פועל בציר הסימטריה של הזוויתן, במקביל לציר Z.
נתונים:
•מקדם הביטחון בחישוב הברגים:
•מקדם החיכוך בתבריג: 0.12
•מקדם החיכוך בין המשטחים המהודקים: 0.3
•מקדם החלקה:
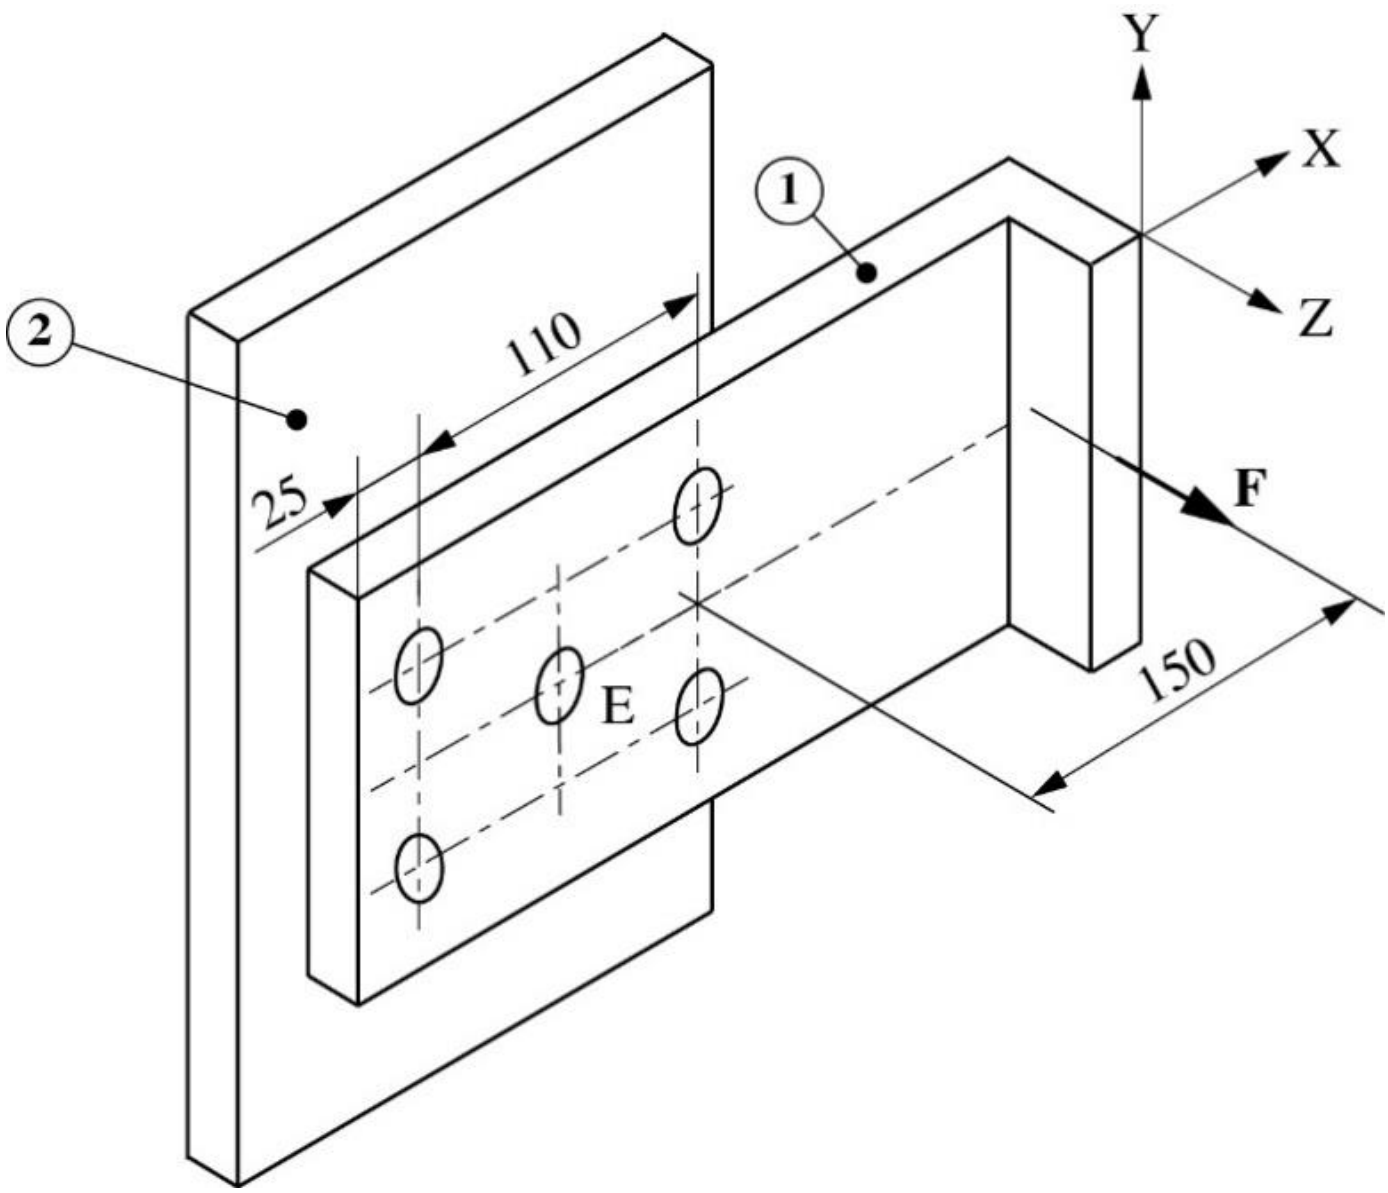
חשבו את כוח ההידוק המרבי הנדרש בברגים. הסבירו באילו ברגים נדרש כוח הידוק זה.
חשבו את דרגת החוזק הנדרשת לברגים. חשבו למאמץ מורכב בבורג.
חשבו את מקדם הביטחון המתקבל בתכנון הבורג (חשבו למאמץ שקול בברגים).
◂ פתרון מלא לשאלה 1
סעיף א
, בשני הברגים של הטור הימני (הרחוק מציר ההתהפכות והקרוב לכוח).
נתון: , חמישה ברגים ().
מבוקש: כוח ההידוק (הכוח הצירי בקנה הבורג) הגדול ביותר, ובאילו ברגים הוא נדרש.
•הבסיס 2 הוא לוח אנכי במישור X-Y, והלוח של הזוויתן שבו עוברים הברגים צמוד אליו. הכוח מקביל לציר Z, כלומר ניצב למישור ההידוק: הוא מושך את הזוויתן הרחק מהבסיס.
•הברגים: טור שמאלי של שני ברגים במרחק מהקצה השמאלי של הזוויתן, טור ימני של שני ברגים אחריו, והבורג E באמצע ביניהם ( מהקצה).
•קו הפעולה של נמצא מימין לטור הימני.
מה הכוח עושה למחבר. הכוח ניצב למישור ההידוק ואינו עובר במרכז הברגים. זה המקרה בנוסחאון של "כוח צירי מורכב": הכוח מנסה גם להפריד את הזוויתן מהבסיס, וגם לסובב (להפוך) אותו סביב הקצה השמאלי שלו, שנשאר לחוץ לבסיס. הקצה השמאלי הוא ציר הסיבוב A.
הכוח אינו מקביל למישור ההידוק, ולכן אין נטייה להחלקה, ומקדמי החיכוך בין המשטחים ומקדם ההחלקה אינם נדרשים בשאלה הזאת.
1. כוח צירי להצמדת החלקים (מתחלק שווה בין הברגים):
2. מומנט הכפיפה סביב ציר הסיבוב A. המרחק של מהקצה השמאלי:
3. סכום מרחקי הברגים. הוא המרחק של שורת ברגים מציר הסיבוב, ו- מספר הברגים בשורה:
4. כוח צירי למניעת הסיבוב. הוא גדל עם המרחק מהציר, ולכן מרבי בטור הימני ():
5. הכוח הצירי המורכב:
6. השוואה בין הברגים:
תשובה: . הוא נדרש בשני הברגים של הטור הימני, הרחוקים ביותר מציר ההתהפכות (הקצה השמאלי של הזוויתן) והקרובים ביותר לכוח.
סעיף ב
, נדרש : דרגת חוזק 4.8 ().
נתון: (סעיף א), בורג , מקדם חיכוך בתבריג , .
מבוקש: המאמץ המשולב בקנה הבורג (מתיחה מכוח ההידוק ופיתול מההידוק), ואחריו מאמץ הכניעה הדרוש ודרגת החוזק.
1. נתוני התבריג מטבלה 2 בנוסחאון (תבריג רגיל M12): , , , .
( שטח החתך למתיחה, הקוטר הפנימי, הקוטר האפקטיבי.)
2. מאמץ המתיחה:
3. זווית המעלה:
זווית החיכוך המתוקנת:
, ולכן מתקיים תנאי הנעילה העצמית.
4. מאמץ הפיתול בקנה הבורג:
5. המאמץ המשולב:
6. מאמץ הכניעה הדרוש לחומר הבורג:
7. בחירה מטבלה 3 (Din 898): דרגה 4.6 () אינה מספיקה. הדרגה הבאה היא 4.8, עם , ותחום השימוש שלה (M1.6-M16) כולל את M12.
תשובה: , נדרש , ולכן בוחרים דרגת חוזק 4.8.
סעיף ג
מבוקש: מקדם הביטחון בפועל של הבורג שנבחר (דרגה 4.8) תחת המאמץ השקול מסעיף ב.
1. מאמץ הכניעה של דרגה 4.8: .
2. המאמץ השקול בבורג: .
3. מקדם הביטחון:
המקדם גדול מהנדרש (), כי בחרנו דרגת חוזק שמאמץ הכניעה שלה גדול מהדרוש.
תשובה:
שאלה 2 · גלגלי שיניים ישרות ואורך חיי מסב
באיור מוצגת מערכת המורכבת מתמסורת של זוג גלגלי שיניים ישרות - גלגלים 1 ו-2, ביחס תמסורת של . המנוע מסתובב במהירות של . הגל המונע CD מחובר לצרכן, ונתמך באמצעות שני מסבים - סמך C קבוע, סמך D נייד.
נתונים:
נתוני תמסורת גלגלי השיניים:
•, מודול
•מקדם רוחב השן
•מקדם תנאי עבודה בעבודת הממסרה הוא 1.8.
הגלגלים מיוצרים בעיבוד שבבי
•מאמץ הכפיפה המותר בגלגלי השיניים הוא .
מקדם תנאי עבודה בעבודת המסבים הוא 1.6
הזניחו הפסדים במערכת
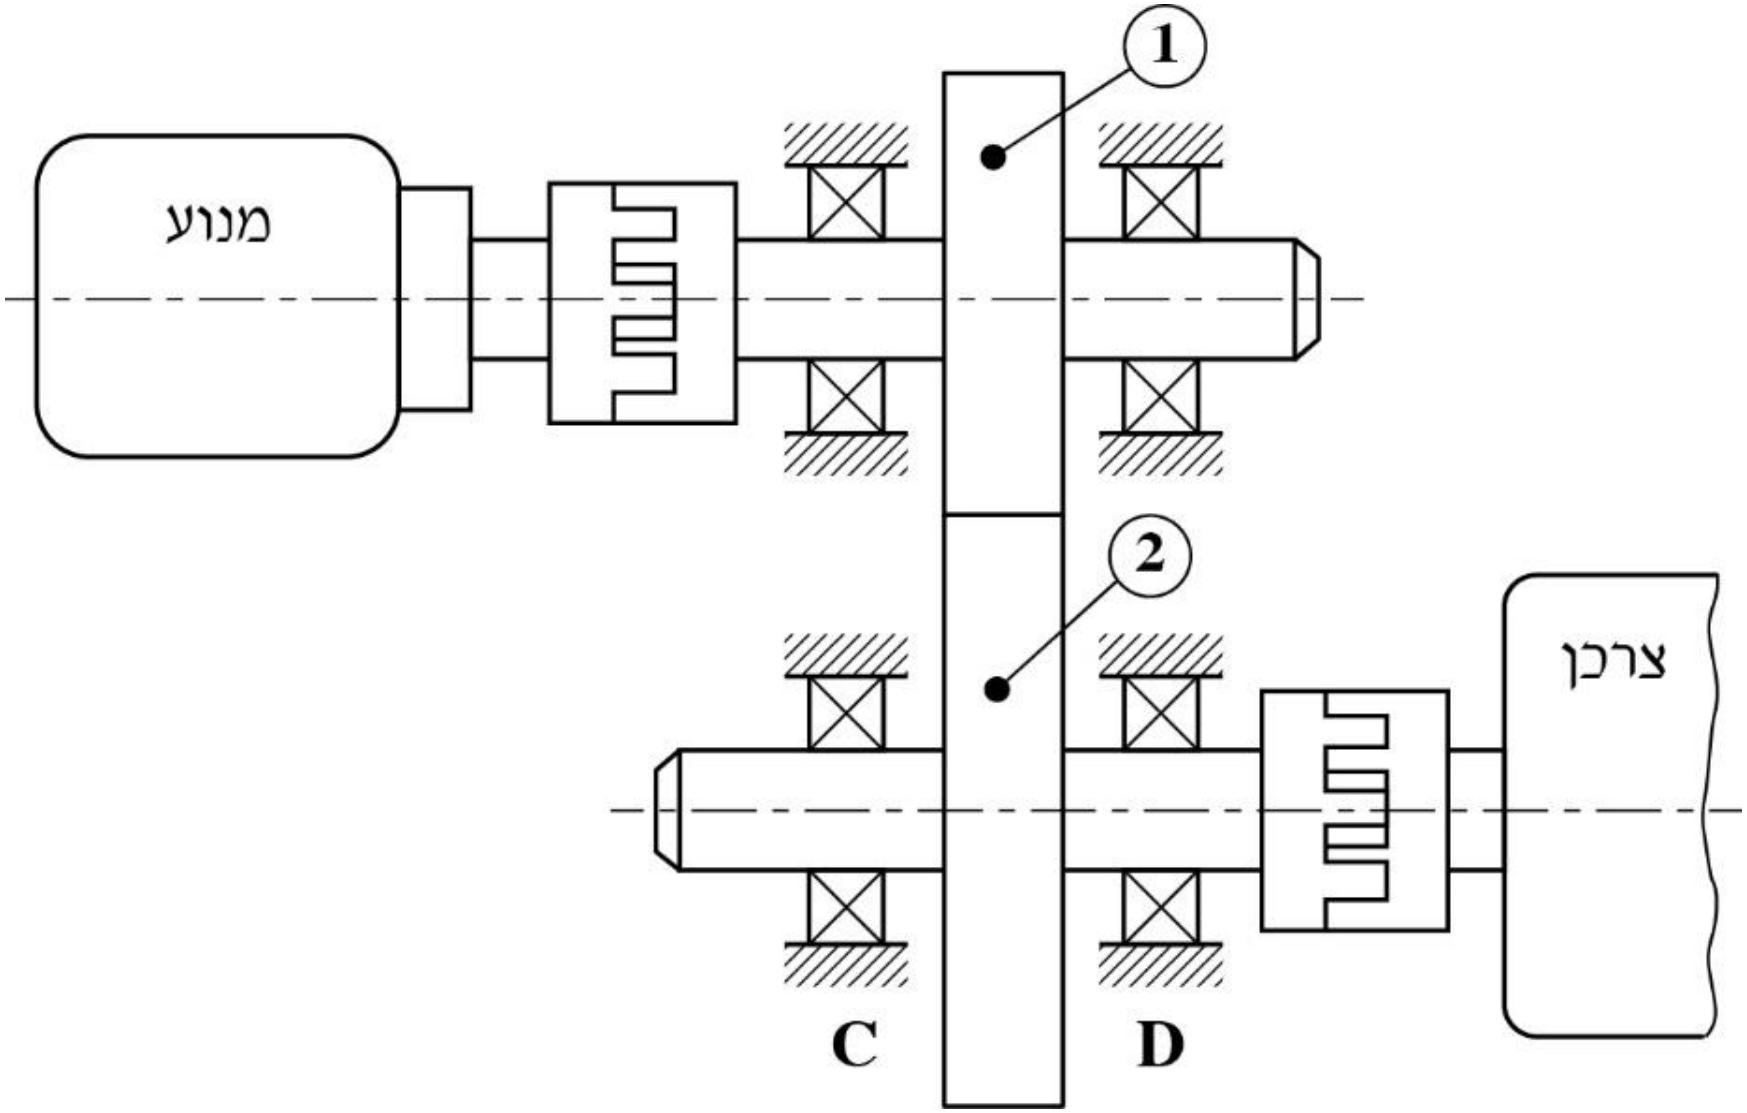
חשבו את המומנט המרבי שאפשר להעביר לצרכן באמצעות התמסורת (חשבו לחוזק לכפיפה).
כיצד ישפיע שינוי שלושת הנתונים הבאים (כל אחד בנפרד) על המומנט שחושב בסעיף א':
נצילות התמסורת תהיה 0.9, מהירות המנוע תגדל, יחס התמסורת יקטן. הסבר ללא חישוב.
חשבו את אורך חיי מסב C מסוג 6208 לקוטר גל של . הנח שהכוחות הרדיאלי והצירי במסב הם ו- בהתאמה. היעזר בנספח המצורף.
◂ פתרון מלא לשאלה 2
סעיף א
(המומנט המרבי על גלגל 1: ).
נתון: , , , , , , , שיניים בעיבוד שבבי.
מבוקש: המומנט הגדול ביותר שאפשר להעביר לצרכן בלי שמאמץ הכפיפה בשן יעבור את המותר.
1. נתוני הגלגל המונע ומהירותו:
,
2. המהירות ההיקפית של הגלגל המניע 1:
3. מקדם המהירות לשיניים בעיבוד שבבי:
4. מקדם חלוקת העומס בין השיניים (תשלובת חיצונית):
5. מקדם צורת השן (לואיס) מטבלה 9.4 בנוסחאון: עבור , .
6. המומנט המרבי על הגלגל המניע 1, מהנוסחה "מומנט מרבי" בנוסחאון:
7. למה בודקים את גלגל 1: על שני הגלגלים פועל אותו כוח היקפי, באותו מודול ורוחב. לגלגל 2 יש יותר שיניים ולכן מקדם צורה גדול יותר ( עבור ), והמאמץ בו קטן יותר. השן החלשה היא של הגלגל הקטן.
8. המומנט לצרכן. בלי הפסדים המומנט גדל ביחס ההפחתה:
הערה: אפשר לחשב קודם את ההספק המרבי, , ואז . ההפרש (כ-2.5%) נובע מעיגול הקבוע 265. שתי הדרכים מקובלות.
תשובה: .
סעיף ב
בשלושת המקרים המומנט לצרכן יקטן: בנצילות 0.9 – בכ-10%; כשמהירות המנוע גדלה – קטן; כשיחס התמסורת קטן (למשל 1:2) – המומנט מוכפל ביחס קטן יותר.
המומנט המרבי נקבע לפי חוזק השן של הגלגל המניע: , והמומנט לצרכן הוא כפול יחס ההפחתה (ובנצילות).
1. נצילות 0.9: השן עדיין יכולה לשאת את אותו , אבל רק 90% מההספק מגיע לצרכן. לכן המומנט לצרכן יקטן בכ-10%.
2. מהירות המנוע תגדל: המהירות ההיקפית גדלה, ואיתה העומסים הדינמיים בשיניים. מקדם המהירות קטן, ולכן והמומנט לצרכן קטנים. (ההספק המועבר אמנם יכול לגדול, כי המהירות גדלה, אבל השאלה היא על המומנט.)
3. יחס התמסורת יקטן: כלומר ההפחתה קטנה, למשל מ-1:2.5 ל-1:2 (באותו מובן שבו בשאלה 4 המעבר מ-1:2 ל-1:3 נקרא הגדלה של יחס התמסורת). אותו מוכפל ביחס קטן יותר, ולכן המומנט לצרכן קטן. גם לגלגל 2 יהיו פחות שיניים, ו- יקטן מעט, מה שמקטין עוד יותר את המומנט.
תשובה: בשלושת המקרים המומנט לצרכן יקטן: בנצילות 0.9 בכ-10%; בהגדלת מהירות המנוע בגלל ירידת ; בהקטנת יחס התמסורת כי ההגברה של המומנט קטנה.
סעיף ג
, מיליון סיבובים, שעות.
נתון: מסב כדורי 6208, , , . המסב C נמצא על הגל המונע CD, ולכן מספר הסיבובים שלו .
מבוקש: אורך חיי המסב.
(בשאלון לא צורף נספח מסבים; הנתונים נלקחים מטבלה 6 "נתוני מסבי גלילה" שבנוסחאון.)
1. נתוני המסב (שורת , מסב 6208): , .
2. היחס . לפי הנוסחאון בוחרים בטבלה את הערך הגבולי השווה או הגדול מהיחס שחושב: השורה , ובה .
3. היחס , ולכן לוקחים את המקדמים מהעמודה : , .
4. העומס השקול:
5. אורך החיים במיליוני סיבובים (מסב כדורי, ):
מיליון סיבובים
6. אורך החיים בשעות:
הערה: אם לוקחים את השורה הקודמת בטבלה (: , ), מתקבל , מיליון סיבובים ו-. זו הערכה זהירה יותר.
תשובה: מיליון סיבובים, כלומר כ- שעות עבודה.
שאלה 3 · גל עם גלגל שיניים בקצה: מומנטים וקוטר
גלגל שיניים C מחובר לגל ABC ומעביר לגל מומנט פיתול בקצה הגל.
הגלגל הוא חלק מממסרת של זוג גלגלי שיניים.
על הגלגל פועלים כוחות חיצוניים , , , במקביל לצירים Y, X, Z, בהתאמה, כמוצג באיור לשאלה.
הגל נתמך באמצעות סמכים בנקודות A ו-B (סמך B קבוע, סמך A נייד).
נתונים:
•, ,
•מאמץ הכניעה בחומר הגל: .
•מקדם הביטחון הנדרש בתכנון הגל הוא:
•קוטר הגלגל C:
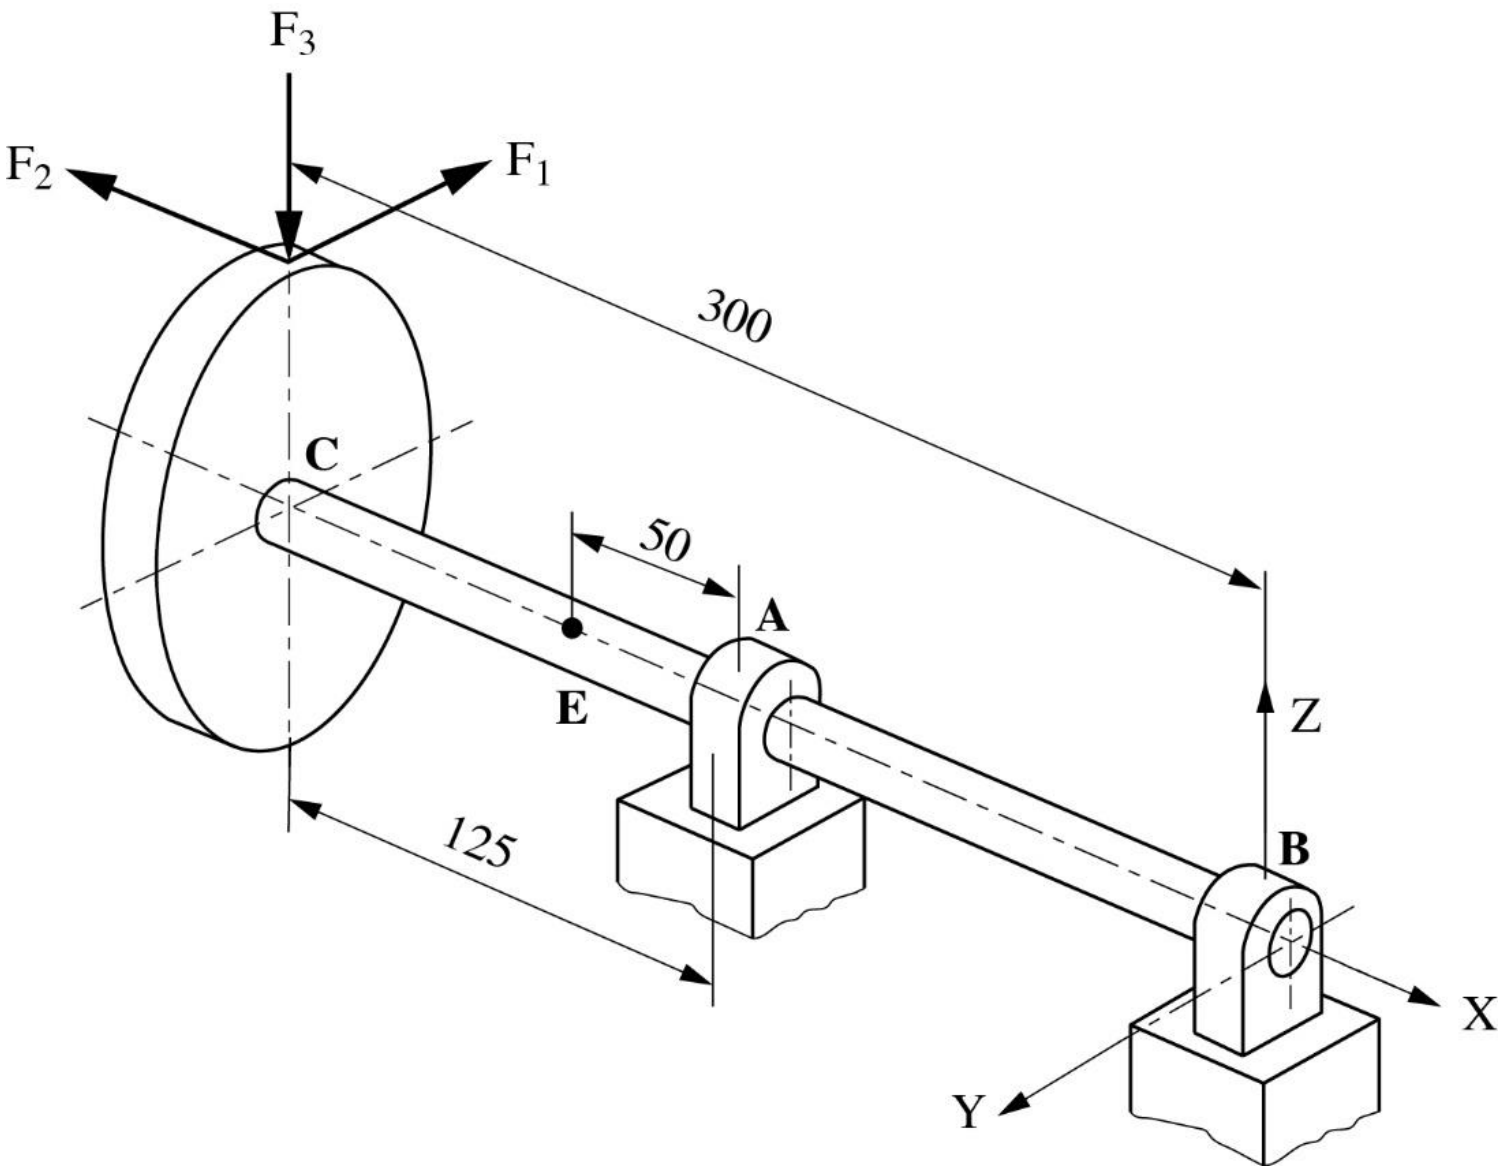
חשבו וסרטטו את מהלך מומנטי הכפיפה והפיתול לאורך הגל.
חשבו את קוטר הגל הנדרש, בהנחה שהוא אחיד?
חשבו את המאמץ הקיים בנקודה E
◂ פתרון מלא לשאלה 3
סעיף א
מישור אנכי: , , , . מישור אופקי: , , , . פיתול: מ-C ועד קצה הגל.
נתון: , , , רדיוס הגלגל . לפי האיור: , (ולכן ), והנקודה E נמצאת לפני A, כלומר .
מבוקש: מהלך מומנטי הכפיפה בשני המישורים ומהלך מומנט הפיתול.
מה כל כוח עושה לגל. שלושת הכוחות פועלים בנקודה העליונה של היקף הגלגל, מעל ציר הגל.
• אנכי (במקביל ל-Z) ומכוון למרכז הגלגל: זה הכוח הרדיאלי. הוא מכופף את הגל במישור האנכי.
• אופקי וניצב לגל (במקביל ל-Y), משיק להיקף: זה הכוח המשיקי. הוא מכופף את הגל במישור האופקי ויוצר את מומנט הפיתול.
• מקביל לציר הגל (ציר X): הכוח הצירי. הוא פועל מעל הציר, ולכן יוצר ב-C מומנט כפיפה מרוכז במישור האנכי. את הכוח עצמו נושא הסמך הקבוע B.
את מודדים מ-C לכיוון B. הגלגל תלוי מחוץ לסמכים, ולכן בקטע CA הגל עובד כזיז.
1. המומנט המרוכז ש- יוצר ב-C:
פועל בראש הגלגל בכיוון שמתרחק מ-B, ולכן המומנט שלו מכופף את הגל באותו כיוון כמו .
2. תגובות הסמכים. מומנטים סביב B:
(כלפי מעלה)
(כלפי מטה)
3. מומנטי הכפיפה:
•ב-C: (המומנט המרוכז)
•ב-E:
•ב-A:
בדיקה מהצד של B: .
•ב-B:
4. תגובות הסמכים. מומנטים סביב B:
(בכיוון ההפוך ל-)
5. מומנטי הכפיפה:
•ב-C:
•ב-E:
•ב-A: (בדיקה: )
•ב-B:
6.
המומנט נכנס לגל בגלגל C ויוצא בקצה הגל שמעבר ל-B, ולכן הוא קבוע לכל אורך הגל מ-C עד הקצה.
הסרטוט ( מ-C, ב-mm):
•: קופץ ב-C ל-, עולה בקו ישר עד ב-A, ויורד בקו ישר ל-0 ב-B.
•: משולש, מ-0 ב-C עד ב-A, וחזרה ל-0 ב-B.
•: מלבן בגובה (מקווקו).
תשובה: מישור אנכי: , , , ב-C, E, A, B. מישור אופקי: , , , . מומנט פיתול קבוע . החתך המסוכן הוא בסמך A.
סעיף ב
בסמך A, , , כלומר .
מבוקש: קוטר הגל האחיד, לפי החתך המסוכן.
1. החתך המסוכן. שני מומנטי הכפיפה מגיעים לשיא בסמך A, והפיתול קבוע, ולכן החתך המסוכן הוא A.
2. המומנט השקול ב-A:
3. המאמץ המותר:
4. הקוטר:
מעגלים כלפי מעלה: .
הערות:
•המקדם 10 הוא עיגול של . בחישוב עם מתקבל , ואז בוחרים למשל .
•בקטע שבין C ל-B פועל גם כוח המתיחה . המאמץ שלו, , זניח לעומת מאמצי הכפיפה והפיתול.
תשובה: , כלומר גל בקוטר .
סעיף ג
, (בגל בקוטר ).
מבוקש: המאמץ המשולב בחתך E, מהגלגל ( לפני A), בגל בקוטר מסעיף ב.
1. המומנטים ב-E (מסעיף א): , , (E נמצאת בין הגלגל לקצה הגל, ולכן עובר בה כל מומנט הפיתול).
2. המומנט השקול:
3. המאמץ המשולב:
המאמץ קטן מהמותר (), כצפוי, כי E אינה החתך המסוכן. (בגל בקוטר מתקבל .)
תשובה:
שאלה 4 · תמסורת רצועות טריזיות ורצועה שטוחה
בתמסורת הרצועות שבאיור לשאלה מסתובב המנוע במהירות של 1500 סל"ד ומניע 2 תמסורות:
תמסורת רצועות טריזיות גלגלים 1 ו-2, ותמסורת רצועה שטוחה גלגלים 3 ו-4, יחס התמסורת בכל תמסורת הוא 1:2. המומנט המועבר לצרכן הוא . זווית החביקה בגלגלים 1 ו-3 היא .
נתונים:
•קוטרי הגלגלים הם .
נתוני הרצועה השטוחה:
•עובי
•המאמץ המותר
•מקדם החיכוך ברצועה
•מודול האלסטיות .
נתוני הרצועה הטריזית:
•עובי , שטח חתך , שאר הנתונים זהים לאלה של הרצועה השטוחה.
הערה: יש להזניח הפסדים בממסרות.
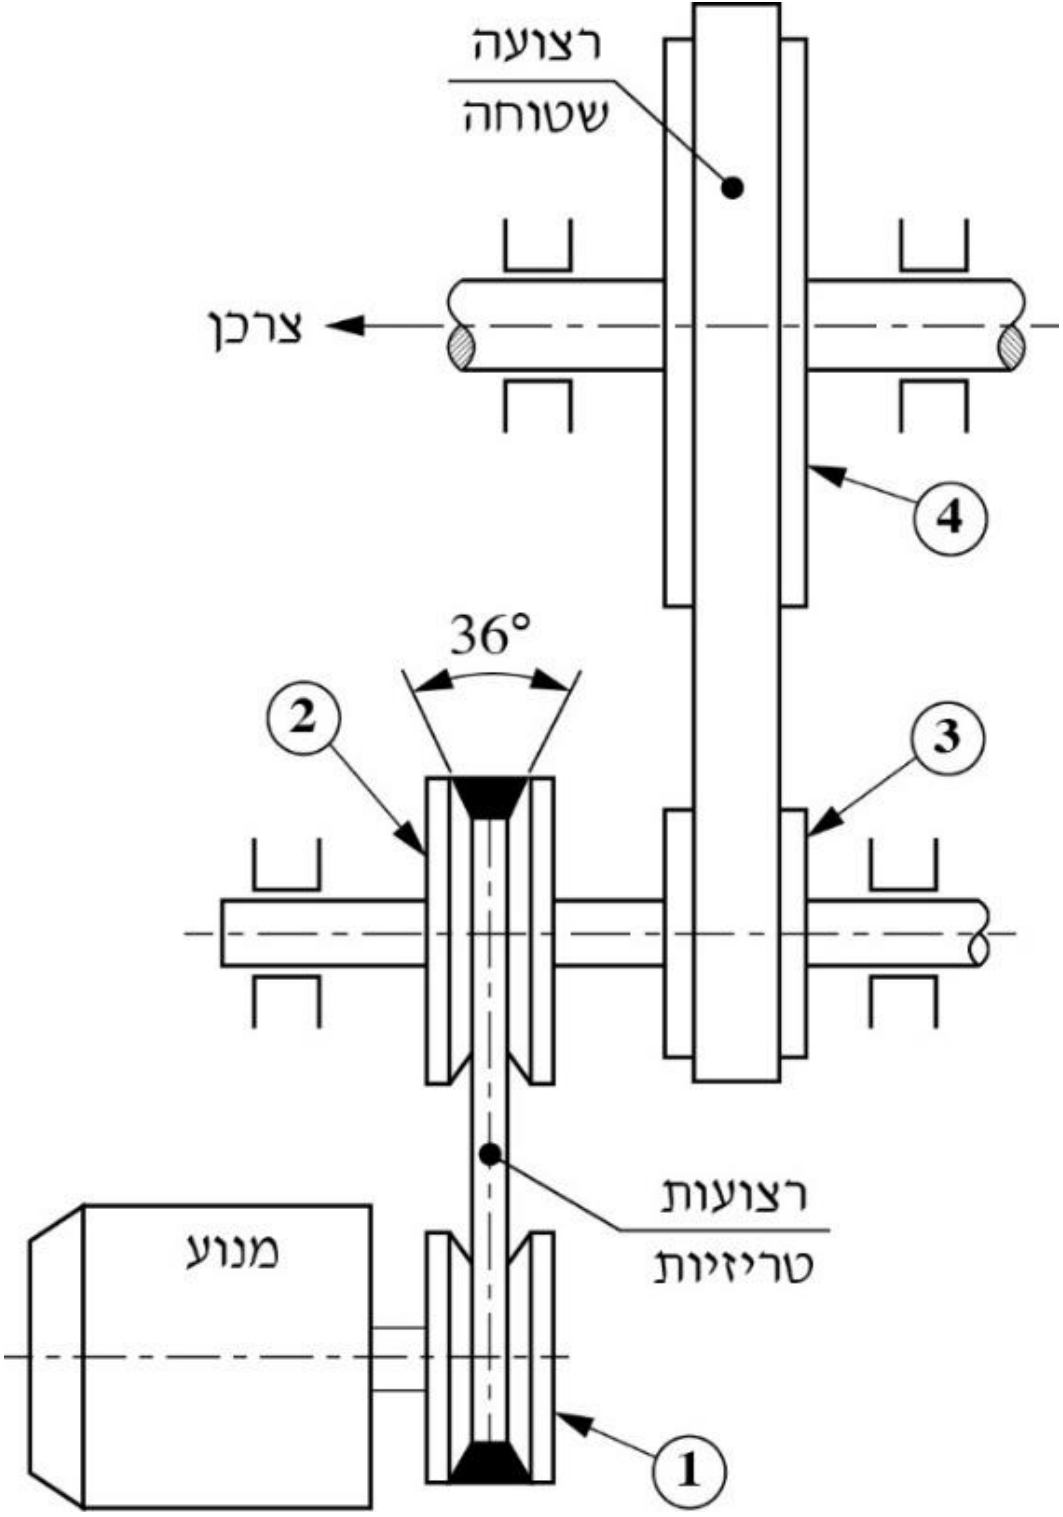
חשבו את רוחב הרצועה השטוחה הנדרשת.
חשבו את מספר הרצועות הטריזיות הנדרשות.
כיצד תשתנינה התשובות לסעיפים א' ו-ב' אם יחס התמסורת בכל ממסרה יגדל (לדוגמה ל-1:3)? הסבירו ללא חישוב.
◂ פתרון מלא לשאלה 4
סעיף א
, כלומר רצועה ברוחב .
נתון: מומנט לצרכן , , יחס בכל תמסורת, , , , , , .
מבוקש: רוחב הרצועה השטוחה (גלגל מניע 3 ← גלגל 4).
מהלך ההספק. המנוע מסובב את גלגל 1, הרצועות הטריזיות מסובבות את גלגל 2, שיושב על אותו גל עם גלגל 3, והרצועה השטוחה מסובבת את גלגל 4 של הצרכן.
1. מהירויות הסיבוב:
,
2. ההספק המועבר (בלי הפסדים זהה בכל המערכת):
3. המהירות ההיקפית של הגלגל המניע 3:
4. הכוח המשיקי:
(בדיקה: המומנט על גלגל 3 הוא , ו-.)
5. יחס המתיחויות (אוילר). זווית החביקה ברדיאנים:
6. כוח המתיחה בענף הפעיל:
7. המאמצים הנוספים:
•כפיפה סביב הגלגל המניע:
•צנטריפוגלי: , ולכן .
8. רוחב הרצועה:
מעגלים כלפי מעלה למספר שלם: .
תשובה: , כלומר רצועה שטוחה ברוחב .
סעיף ב
, כלומר 3 רצועות טריזיות.
נתון: גלגל מניע 1, , , , , רצועה טריזית: , , , . זווית הטריז באיור , כלומר .
מבוקש: מספר הרצועות הטריזיות.
1. המהירות ההיקפית של גלגל 1:
2. הכוח המשיקי (אותו הספק, ):
(בדיקה: המומנט על גלגל 1 הוא , ו-.)
3. יחס המתיחויות ברצועה טריזית. הרצועה נדחקת לחריץ, ולכן במעריך מחלקים ב-:
4. כוח המתיחה בענף הפעיל (של כל הרצועות יחד):
5. המאמצים הנוספים:
•כפיפה:
•צנטריפוגלי: , ולכן .
6. מספר הרצועות:
מעגלים כלפי מעלה: 3 רצועות.
תשובה: נדרשות 3 רצועות טריזיות ().
סעיף ג
שתי התשובות יקטנו: הרצועה השטוחה תהיה צרה יותר, ויידרשו פחות רצועות טריזיות, כי המומנט על הגלגלים המניעים (והכוח המשיקי) קטן.
המומנט לצרכן נשאר , והגלגלים המניעים 1 ו-3 נשארים בקוטר .
1. כשההפחתה בכל תמסורת גדלה, המומנט מוגבר יותר בכל שלב. לכן כדי לקבל אותו מומנט אצל הצרכן נדרש מומנט קטן יותר על הגלגלים המניעים: על גלגל 3 – שליש מהמומנט לצרכן במקום חצי, ועל גלגל 1 – תשיעית במקום רבע.
2. במילים אחרות, הצרכן מסתובב לאט יותר, וההספק המועבר קטן.
3. הכוח המשיקי בכל רצועה הוא המומנט על הגלגל המניע חלקי הרדיוס שלו, ולכן הוא קטן, ואיתו כוח המתיחה בענף הפעיל.
4. מאמץ הכפיפה תלוי רק בעובי הרצועה ובקוטר הגלגל המניע, ולכן אינו משתנה. מה שנשאר למתיחה לא משתנה, והכוח הנדרש קטן.
5. לכן רוחב הרצועה השטוחה יקטן, ומספר הרצועות הטריזיות יקטן.
(אם המרחק בין הצירים נשאר קבוע, זווית החביקה על הגלגל הקטן קצת תקטן כי הגלגל הגדול גדל. זה מגדיל מעט את הכוח הנדרש, אבל ההשפעה קטנה בהרבה מהירידה במומנט.)
תשובה: שתי התשובות יקטנו: רצועה שטוחה צרה יותר ופחות רצועות טריזיות, כי המומנט והכוח המשיקי בגלגלים המניעים קטנים.
שאלה 5 · כרסום בליטה בכרסום אצבע: מהלכים, זמן והספק
בחלק המוצג באיור נדרש לכרסם בליטה ברוחב ובגובה לכל אורכו של החלק – . החלק עשוי מפלדה בקשיות 300 HB, יש לבצע עיבוד מוקדם ועיבוד גמר.
המידות החיצוניות של החלק – .
העיבוד מבוצע באמצעות כרסום אצבע מתק"ש בקוטר . לכרסום יש ארבע שיניים.
נתוני היגש לעיבוד: עיבוד מוקדם , עיבוד גמר
ההתנגדות הסגולית של החומר לכרסום היא .
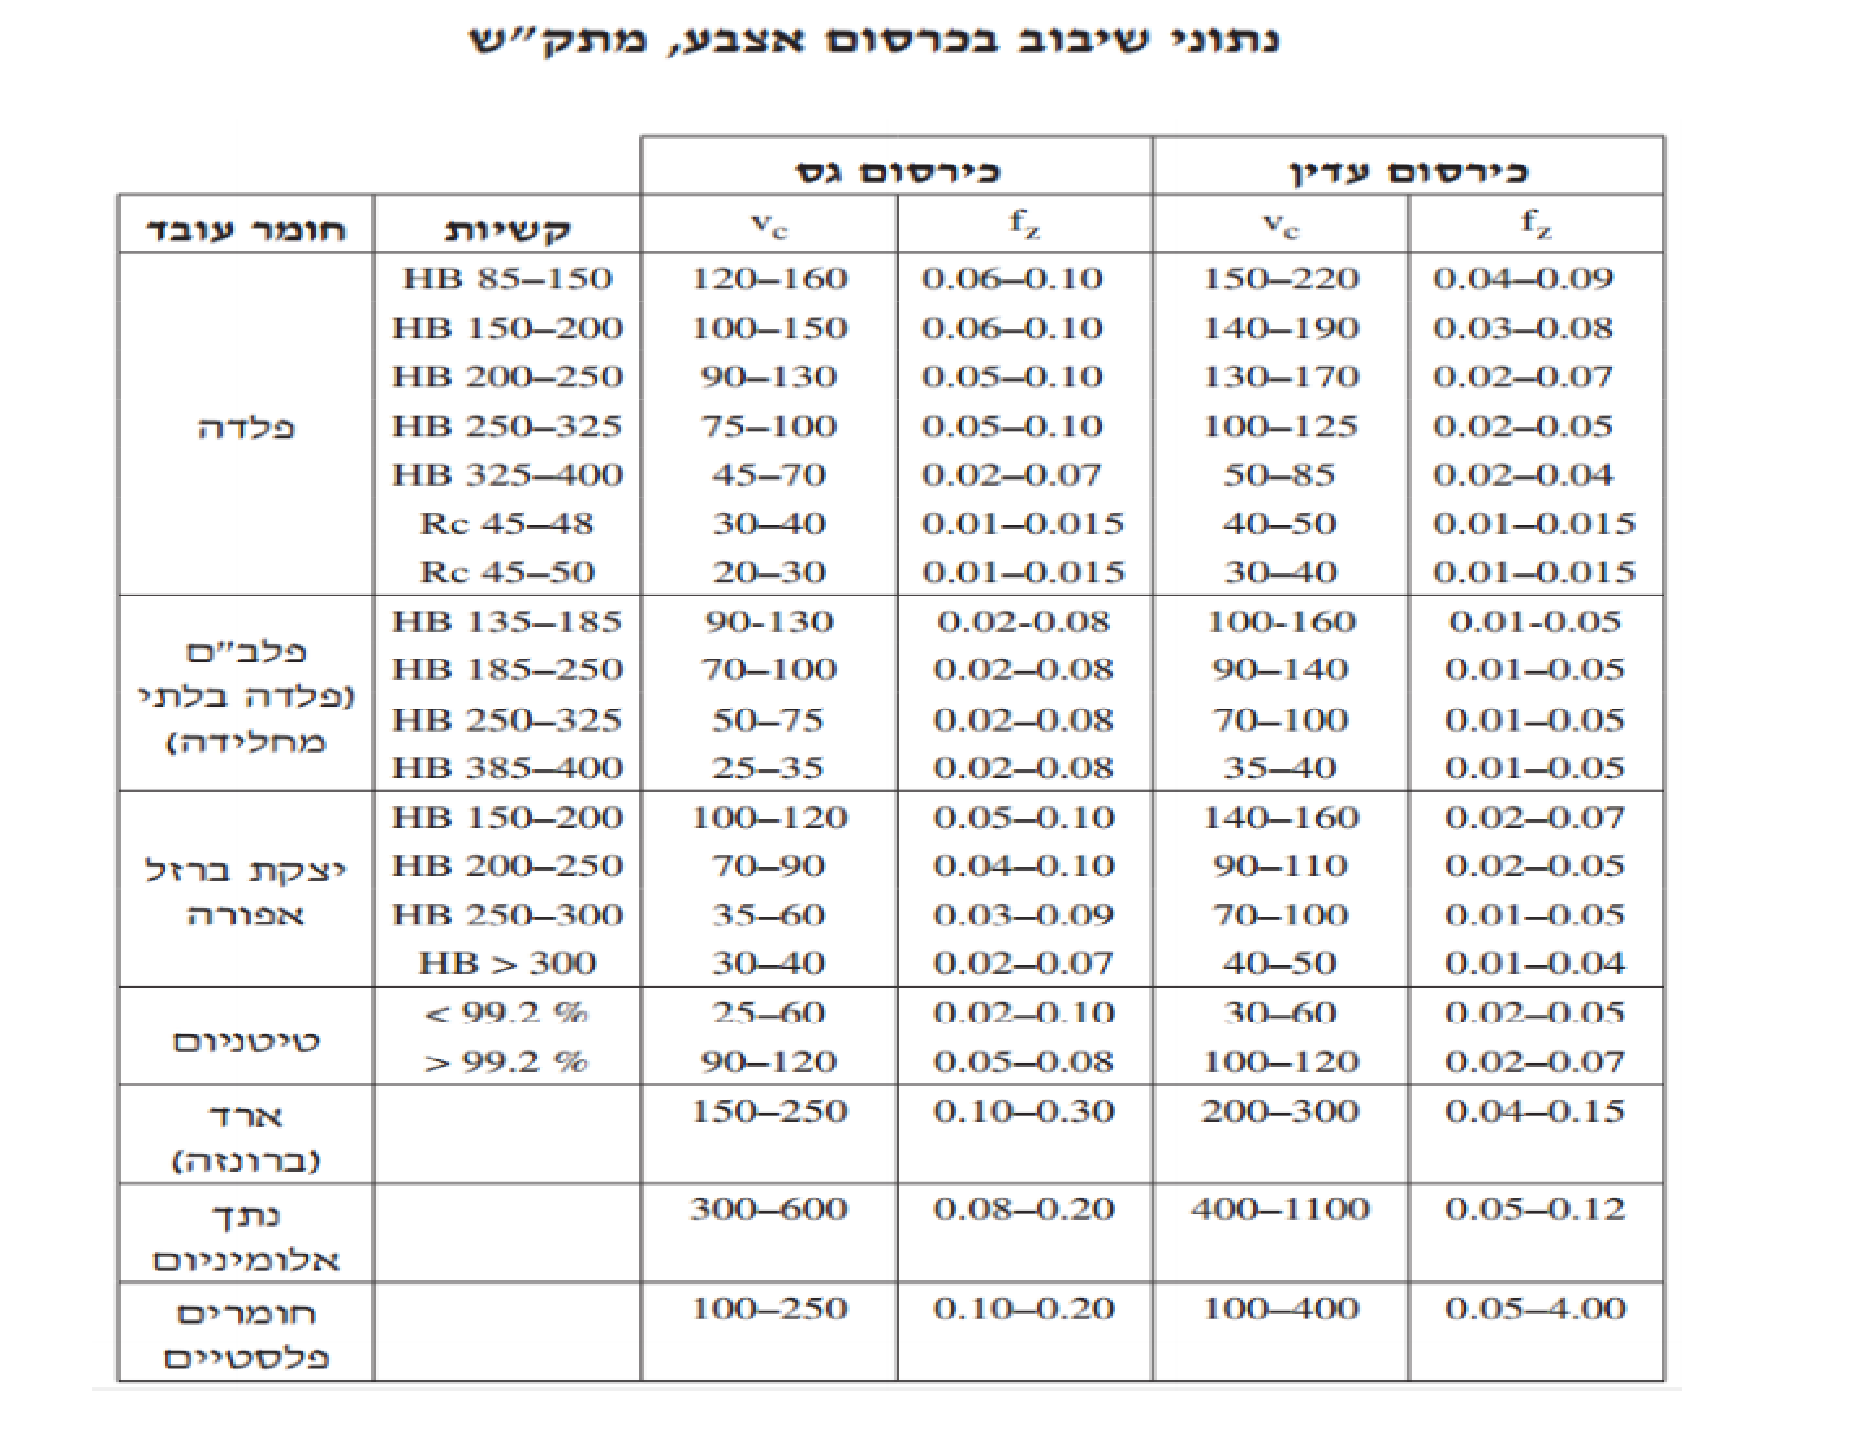
העזרו בנספח המצורף.
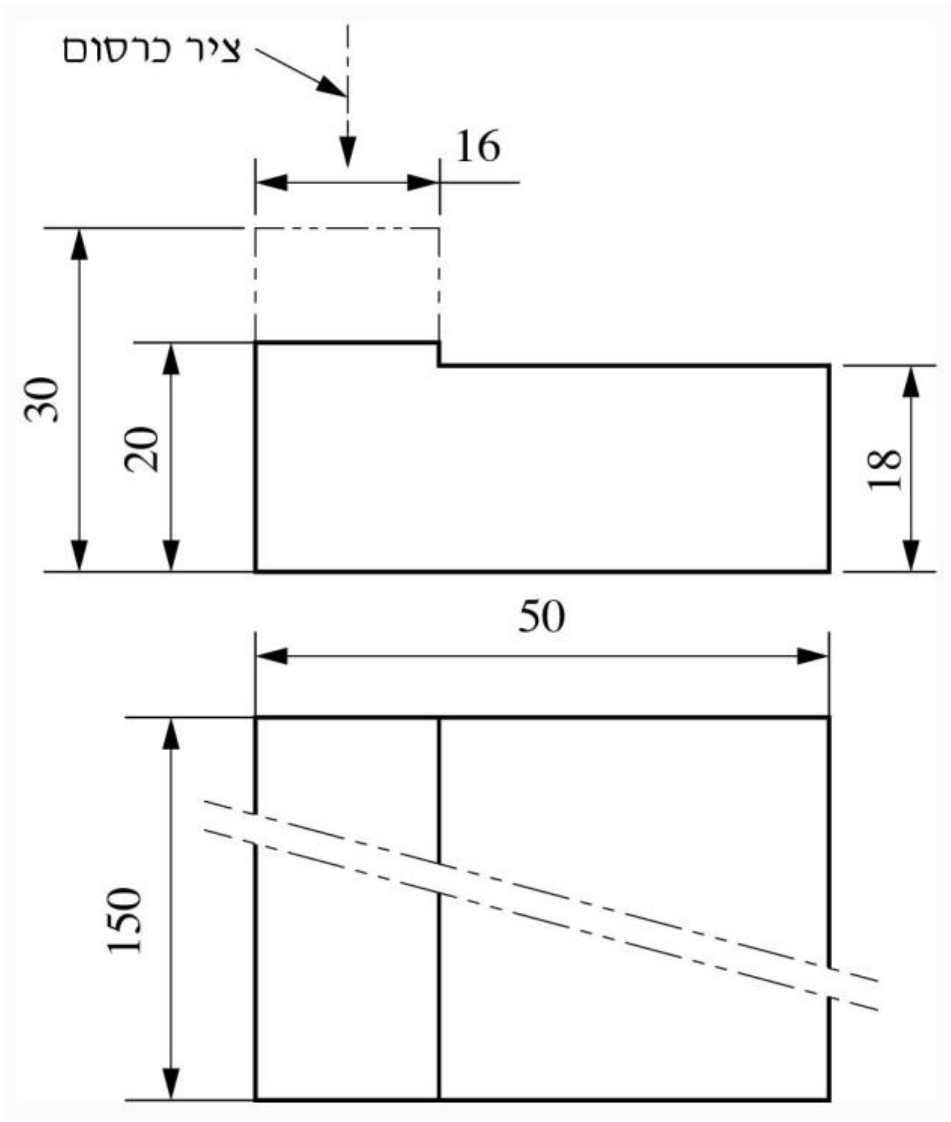
תארו ופרטו את תהליך העיבוד ואת שלבי העיבוד, באופן שבו מספר מהלכי העיבוד יהיה הנמוך ביותר.
חשבו את מהירויות הסיבוב הנדרשות ואת זמן העיבוד הכולל (עיבוד מוקדם ועיבוד גמר).
חשבו את הספק הכרסומת המרבי הנדרש, אם נצילות הכרסומת היא 80%.
באיזה שלב עיבוד (עיבוד מוקדם או עיבוד גמר), יידרש הספק גבוה יותר?
הסבירו מהם הפרמטרים או הנתונים המשפיעים על כך שההספק גבוה יותר.
◂ פתרון מלא לשאלה 5
סעיף א
כרסום אצבע שצירו מעל מרכז הבליטה, כך שכל מהלך מכסה את כל רוחב 16: 4 מהלכים מוקדמים (2.5, 2.5, 2.5, 2.0 mm) ומהלך גמר אחד (0.5 mm). סך הכול 5 מהלכים.
נתון: יש להסיר בליטה ברוחב ובגובה (מגובה 30 לגובה 20) לאורך . היגש מוקדם , היגש גמר .
•דופנים את החלק במלחציים על שולחן הכרסומת האנכית, כשהאורך 150 בכיוון תנועת השולחן.
•מעמידים את ציר כרסום האצבע מעל מרכז רוחב הבליטה, מהדופן של החלק, כמו "ציר כרסום" שבאיור.
•קוטר הכרסום () גדול מרוחב הבליטה (), ולכן כל מהלך מכסה את כל הרוחב בבת אחת. הכרסום בולט מעבר לבליטה משני צדיה, אבל שם אין חומר: מצד אחד הדופן של החלק, ומהצד השני המשטח שבגובה 18, נמוך מגובה 20 שאליו מכרסמים.
המהלכים. כדי שמספר המהלכים יהיה קטן, כל מהלך מסיר היגש מלא.
•גמר: מהלך אחד, .
•מוקדם: נשארו . , כלומר 4 מהלכים: שלושה של ואחד של .
•בדיקה: .
תשובה: כרסום אצבע שצירו מעל מרכז הבליטה, כך שכל מהלך מכסה את כל הרוחב: 4 מהלכים מוקדמים ומהלך גמר אחד, סך הכול 5 מהלכים.
סעיף ב
מוקדם: , ; גמר: , . זמן כולל כ- (בתנאי השיבוב שנבחרו: , במוקדם; , בגמר).
מבוקש: מהירות הסיבוב בכל שלב, וזמן העיבוד של 4 המהלכים המוקדמים ומהלך הגמר.
בכל שלב מחשבים: , , ( אורך המהלך, מספר המהלכים).
1. תנאי השיבוב מהנספח "נתוני שיבוב בכרסום אצבע, מתק״ש", חומר פלדה, שורה HB 250-325 (הקשיות 300 HB):
•כרסום גס: עד , עד . בוחרים ערכים באמצע התחום: , .
•כרסום עדין: עד , עד . בוחרים , .
(בנספחים הטבלה מופיעה פעמיים, ובאחת מהן הכותרות "כירסום גס" ו"כירסום עדין" מוחלפות. בעיבוד גס עובדים במהירות חיתוך נמוכה ובקידמה גבוהה, ולכן נכונה הטבלה שבה לגס עד ; כך היא מופיעה גם בנוסחאון.)
2. אורך המהלך. הכרסום מכסה את כל רוחב הבליטה, כמו כרסום מצח, ולכן משתמשים בנוסחאות של כרסום מצח בנוסחאון. תוספות הכניסה והיציאה לא נתונות, ולכן לפי הנוסחאון . , , .
•עיבוד מוקדם: מספיק שהכרסום יעבור את סוף החלק לכל רוחב הבליטה:
•עיבוד גמר: הכרסום יוצא כולו מהחלק, כדי שלא ישאיר סימן על המשטח:
3. מהירות הסיבוב:
4. מהירות הקידמה:
5. זמן ארבעת המהלכים:
6. מהירות הסיבוב:
7. מהירות הקידמה:
8. זמן מהלך הגמר:
9. זמן העיבוד הכולל:
הערה: בנספח יש טווחי ערכים, ולכן גם בחירה אחרת בתוך הטווח נכונה, והזמן ישתנה בהתאם. אם מוציאים את הכרסום כולו מהחלק גם בעיבוד המוקדם (), זמן העיבוד המוקדם הוא והכולל כ-.
תשובה: מוקדם: ; גמר: . זמן העיבוד הכולל כ- ( מוקדם ועוד גמר).
סעיף ג
כ-, בעיבוד המוקדם (, ).
נתון: , , ותנאי השיבוב מסעיף ב.
מבוקש: ההספק המרבי שהמנוע צריך לספק. הוא נדרש במהלך המוקדם המלא, שבו ההיגש .
1. הרכיב המשיקי של כוח החיתוך:
( רוחב החומר שהכרסום חותך, ההיגש, קוטר הכרסום.)
2. ההספק הנדרש מהמנוע:
3. לשם השוואה, בעיבוד הגמר: ו-.
תשובה: ההספק המרבי הנדרש כ- (בעיבוד המוקדם).
סעיף ד
בעיבוד המוקדם. ההיגש (2.5 מול 0.5 mm) והקידמה לשן גדולים בו, ולכן שטח חתך השבב וכוח החיתוך גדולים בהרבה, יותר ממה שמהירות החיתוך הגבוהה של הגמר מפצה.
בעיבוד המוקדם יידרש הספק גבוה יותר.
ההספק הוא מכפלת כוח החיתוך במהירות החיתוך: , וכוח החיתוך הוא .
הפרמטרים שמשפיעים:
•ההיגש : במוקדם מול בגמר, פי 5.
•הקידמה לשן : בעיבוד מוקדם בוחרים קידמה גדולה (0.07) כדי להסיר חומר מהר, ובגמר קידמה קטנה (0.03) כדי לקבל טיב שטח טוב.
•יחד, שטח חתך השבב וכוח החיתוך במוקדם גדולים בערך פי 12.
•מהירות החיתוך : בגמר היא גבוהה יותר (110 מול 90), אבל רק בכ-20%, ואינה מפצה על הירידה בכוח.
•רוחב החיתוך , מספר השיניים, הקוטר וההתנגדות הסגולית זהים בשני השלבים.
תשובה: בעיבוד המוקדם, בגלל ההיגש והקידמה לשן הגדולים, שמגדילים את שטח חתך השבב ואת כוח החיתוך.
שאלה 6 · ציר ריבועי: מידה טכנולוגית ואפיצויות
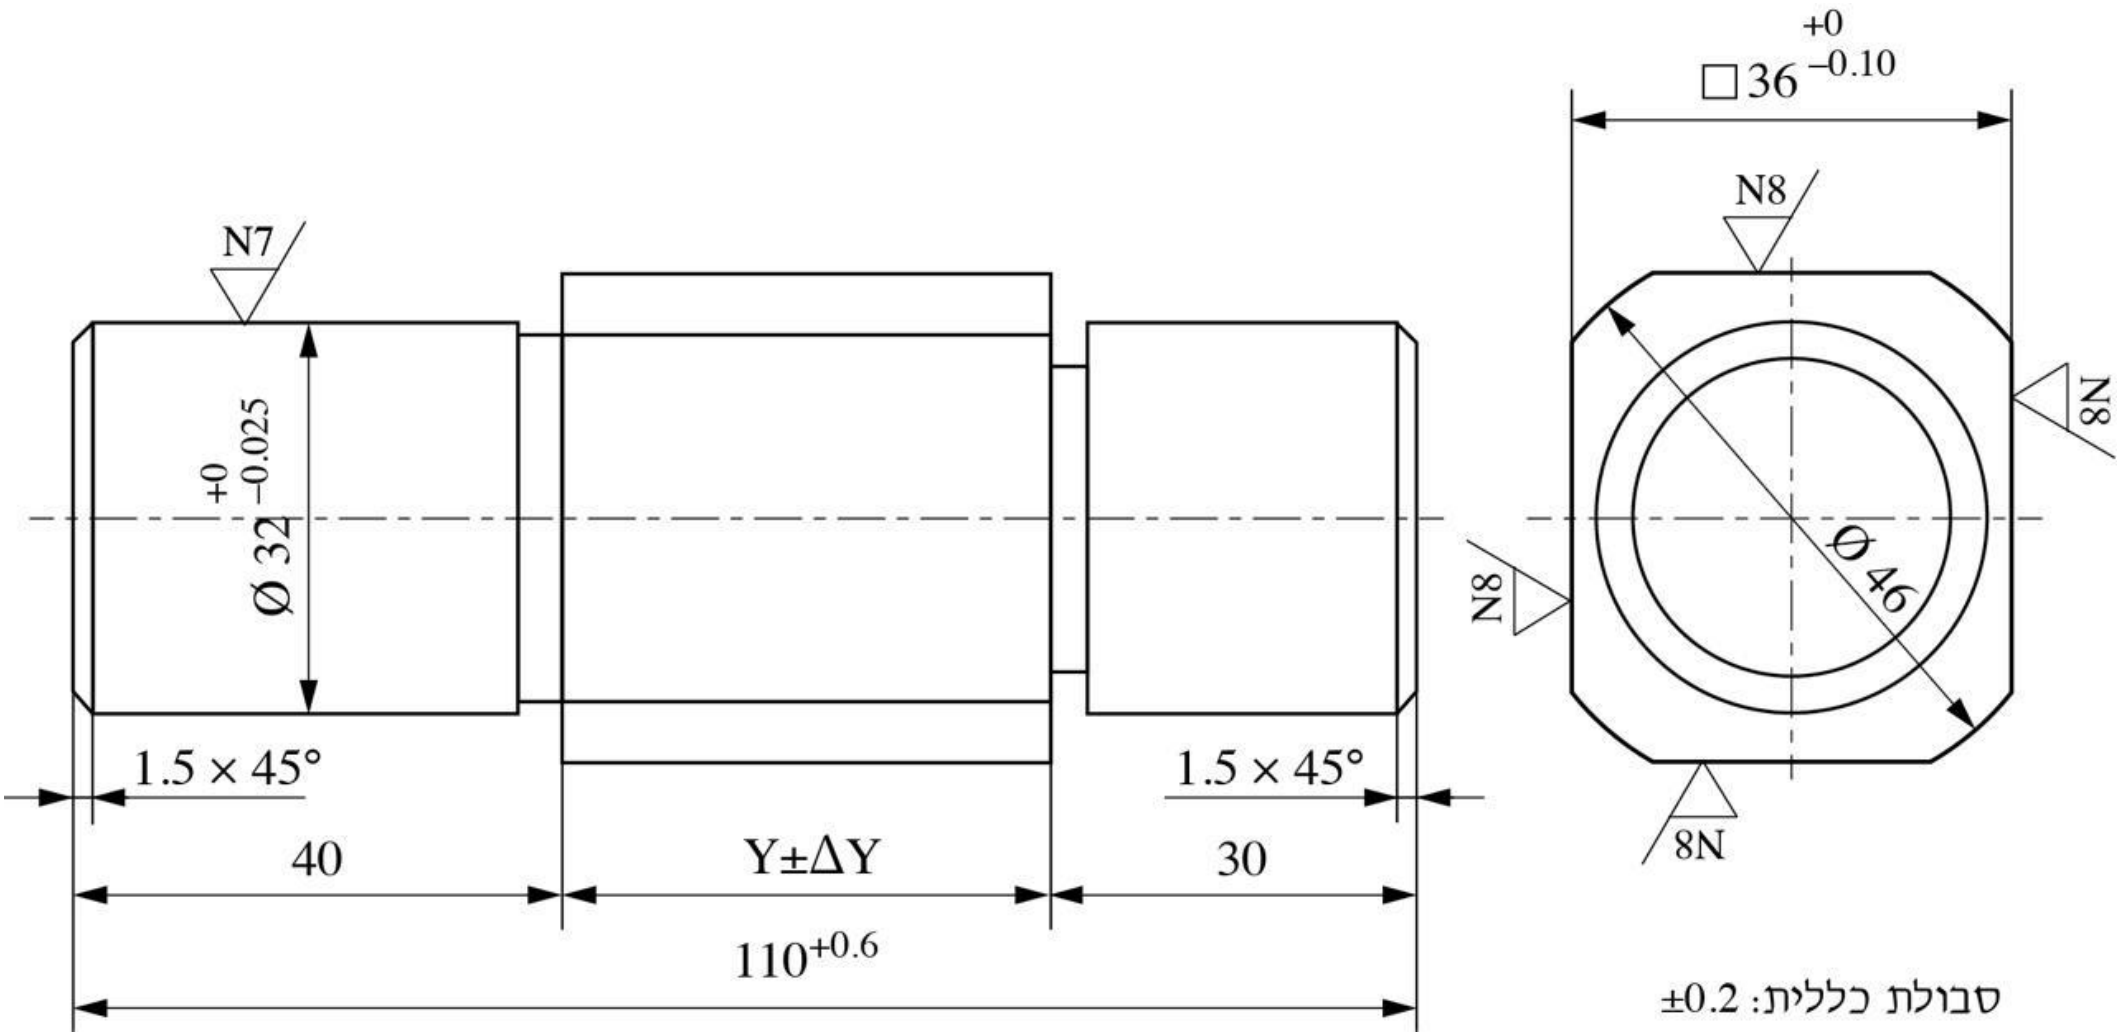
באיור לשאלה מוצג היטל של החלק ציר ריבועי. לא כל המידות מוצגות.
חשבו את המידה הטכנולוגית .
נתונות 2 אפיצויות להרכבת פין בקדח. נדרש להרכיב את הפין ללא הפעלת כוח, באפיצות מרווח. חשבו את המרווחים – המינימלי והמקסימלי, הקיימים בין הפין לקדח בכל אחת מאפיצויות. איזו מהן מתאימה לדרישה? הסבירו מדוע
הסבירו את שני המושגים: סיבולת בשיטת הגל האחיד, סיבולת בשיטת הקדח האחיד.
מתי משתמשים בכל שיטה?
באיזה שיטה נתונות הסיבולות שבסעיף ב'? הסבירו.
◂ פתרון מלא לשאלה 6
סעיף א
עם הסבולת הכללית אין פתרון (נדרשת סבולת שלילית ל-Y). בהנחה שהמידות 40 ו-30 מבוצעות ב-: .
מבוקש: המידה הטכנולוגית , אורך החלק הריבועי שבאמצע. מידה טכנולוגית היא מידת ייצור שמחליפה מידה מהסרטוט, וצריך לקבוע לה סבולת כך שהמידה המוחלפת תתקבל בתחום שלה.
1. שרשרת המידות לאורך החלק:
•: האורך הכולל (תחום ).
- 40 ו-30: בלי סבולת רשומה, ולכן חלה עליהן הסבולת הכללית (תחום לכל אחת).
2. איזו מידה מוחלפת? המידה הטכנולוגית מחליפה את המידה בעלת הסבולת הגדולה ביותר, כאן . בייצור מבצעים את 40, ו-30, והאורך 110 מתקבל מעצמו.
המידה הנומינלית:
3. בדיקת אפשרות. תחום הסבולת של המידה המוחלפת חייב להיות שווה לסכום התחומים של המידות שמבצעים:
הסבולת יוצאת שלילית: גם אם ייוצר בדיוק מושלם, הסבולות של 40 ו-30 לבדן () גדולות מהתחום של 110 (). בחישוב הגבולות זה נראה כך: ו-, כלומר .
4. השלמת נתון (לפי סעיף 8 בהוראות). כדי שיהיה פתרון, מבצעים את המידות 40 ו-30 בסבולת צרה מהכללית, . הסבולת הזאת קלה להשגה בחריטה, ומשאירה ל- תחום סביר:
5. הכתיבה המקוצרת: תחום , האמצע :
(אפשר לכתוב גם )
בדיקה: , והסבולת של () קטנה מהסבולת של המידה המוחלפת (), כנדרש.
הערות:
•בסרטוט המלא של החלק בשאלה 7 הסבולת הכללית היא . גם אז , כלומר עדיין אין סבולת ל-, ולכן ההנחה בסעיף 4 נדרשת בכל מקרה.
•אם מתייחסים ל- כמידה מתקבלת (מבצעים 110, 40 ו-30 ו- נסגר מעצמו), מתקבל ו-, כלומר .
תשובה: עם הסבולת הכללית לא ניתן לקבוע מידה טכנולוגית. בהנחה שהמידות 40 ו-30 מבוצעות ב-: .
סעיף ב
: מרווח מינימלי ומקסימלי (שניהם שליליים: מדחק). : מרווח מינימלי ומקסימלי . מתאימה , אפיצות מרווח.
מבוקש: המרווח המינימלי והמקסימלי בכל אפיצות, ואיזו מתאימה להרכבה ללא כוח.
המרווח המינימלי: הקדח הקטן ביותר פחות הפין הגדול ביותר. המרווח המקסימלי: הקדח הגדול ביותר פחות הפין הקטן ביותר. מרווח שלילי פירושו מדחק.
הפין בשתי האפיצויות זהה, h6: בין ל-.
אפיצות . הקדח, לפי הנתון: בין ל-.
1.
2.
שני הערכים שליליים: הקדח תמיד קטן מהפין. זו אפיצות מדחק (מדחק של עד ), וההרכבה מחייבת כוח לחיצה או חימום.
אפיצות . הקדח: בין ל-.
3.
4.
שני הערכים חיוביים: תמיד יש מרווח, גם במקרה הגרוע. זו אפיצות מרווח (מרווח קטן, מתאים להחלקה מדויקת).
5. המסקנה: הדרישה היא הרכבה ללא כוח, באפיצות מרווח. לכן מתאימה .
הערה: הסטיות של S7 שנתונות בשאלה (, ) גדולות פי עשרה מהערכים בטבלאות התקן לקוטר 10 (, ). גם לפי התקן מתקבל מדחק ( עד ), כך שהמסקנה לא משתנה.
תשובה: : , , אפיצות מדחק. : , , אפיצות מרווח. מתאימה .
סעיף ג
קדח אחיד: לקדח תמיד סבולת H (סטייה תחתונה 0), ואת סוג האפיצות קובעים בגל; זו ברירת המחדל. גל אחיד: לגל תמיד סבולת h (סטייה עליונה 0), ואת האפיצות קובעים בקדח; משתמשים בה כשהגל נתון או קנוי (מוט משוך, פינים, הקוטר החיצוני של מסב) או כשעל גל אחד מורכבים כמה חלקים באפיצויות שונות.
שיטת הקדח האחיד. לכל הקדחים סבולת H: הסטייה התחתונה אפס, כלומר המידה המזערית של הקדח שווה לנומינלית. את סוג האפיצות (מרווח, מעבר או מדחק) קובעים על ידי בחירת הסבולת של הגל (f, g, h, k, n, p, s...).
שיטת הגל האחיד. לכל הגלים סבולת h: הסטייה העליונה אפס, כלומר המידה המרבית של הגל שווה לנומינלית. את סוג האפיצות קובעים על ידי בחירת הסבולת של הקדח (F, G, H, K, N, S...).
•קדח אחיד היא ברירת המחדל ברוב המקרים: קדח מדויק מייצרים בכלים בעלי מידה קבועה (מקדד) ובודקים במדידים קבועים, ולכן כדאי שלכל קוטר תהיה סבולת קדח אחת. את הגל קל לחרוט או להשחיז לכל מידה. כך נדרשים פחות כלים ומדידים. גם כשחלק קנוי מגיע עם קדח בסבולת H, למשל הטבעת הפנימית של מסב.
•גל אחיד משתמשים כשהגל הוא החלק הנתון: מוט משוך או מושחז בסבולת h שלא מעבדים, פינים ושגמים תקניים, הקוטר החיצוני של מסב בתוך בית המסב, או גל חלק אחד שמורכבים עליו כמה חלקים באפיצויות שונות (את ההבדלים יוצרים בקדחים).
תשובה: בקדח אחיד הקדח תמיד H ואת האפיצות קובעים בגל, וזו השיטה הרגילה. בגל אחיד הגל תמיד h ואת האפיצות קובעים בקדח, ומשתמשים בה כשהגל נתון או קנוי, או כשגל אחד נושא כמה חלקים באפיצויות שונות.
סעיף ד
בשיטת הגל האחיד: בשתי האפיצויות הגל (הפין) הוא h6, ואת סוג האפיצות קובעת סבולת הקדח (S7 או G7).
בשתי האפיצויות הפין זהה, : הסטייה העליונה שלו אפס (). מה שמשתנה בין האפיצויות הוא הקדח: S7 נותן מדחק, ו-G7 נותן מרווח. כשהגל קבוע בסבולת h ואת סוג האפיצות קובעים בקדח, זו שיטת הגל האחיד.
תשובה: בשיטת הגל האחיד, כי הפין הוא h6 בשתיהן ורק סבולת הקדח משתנה.
שאלה 7 · ציר ריבועי: תהליך ייצור ודרישת סימטריות
באיור לשאלה 7, סורטט החלק ציר ריבועי, העשוי מפלדה SAE 1040.
החלק מיוצר בכמויות קטנות, באמצעות מכונות חריטה וכרסום.
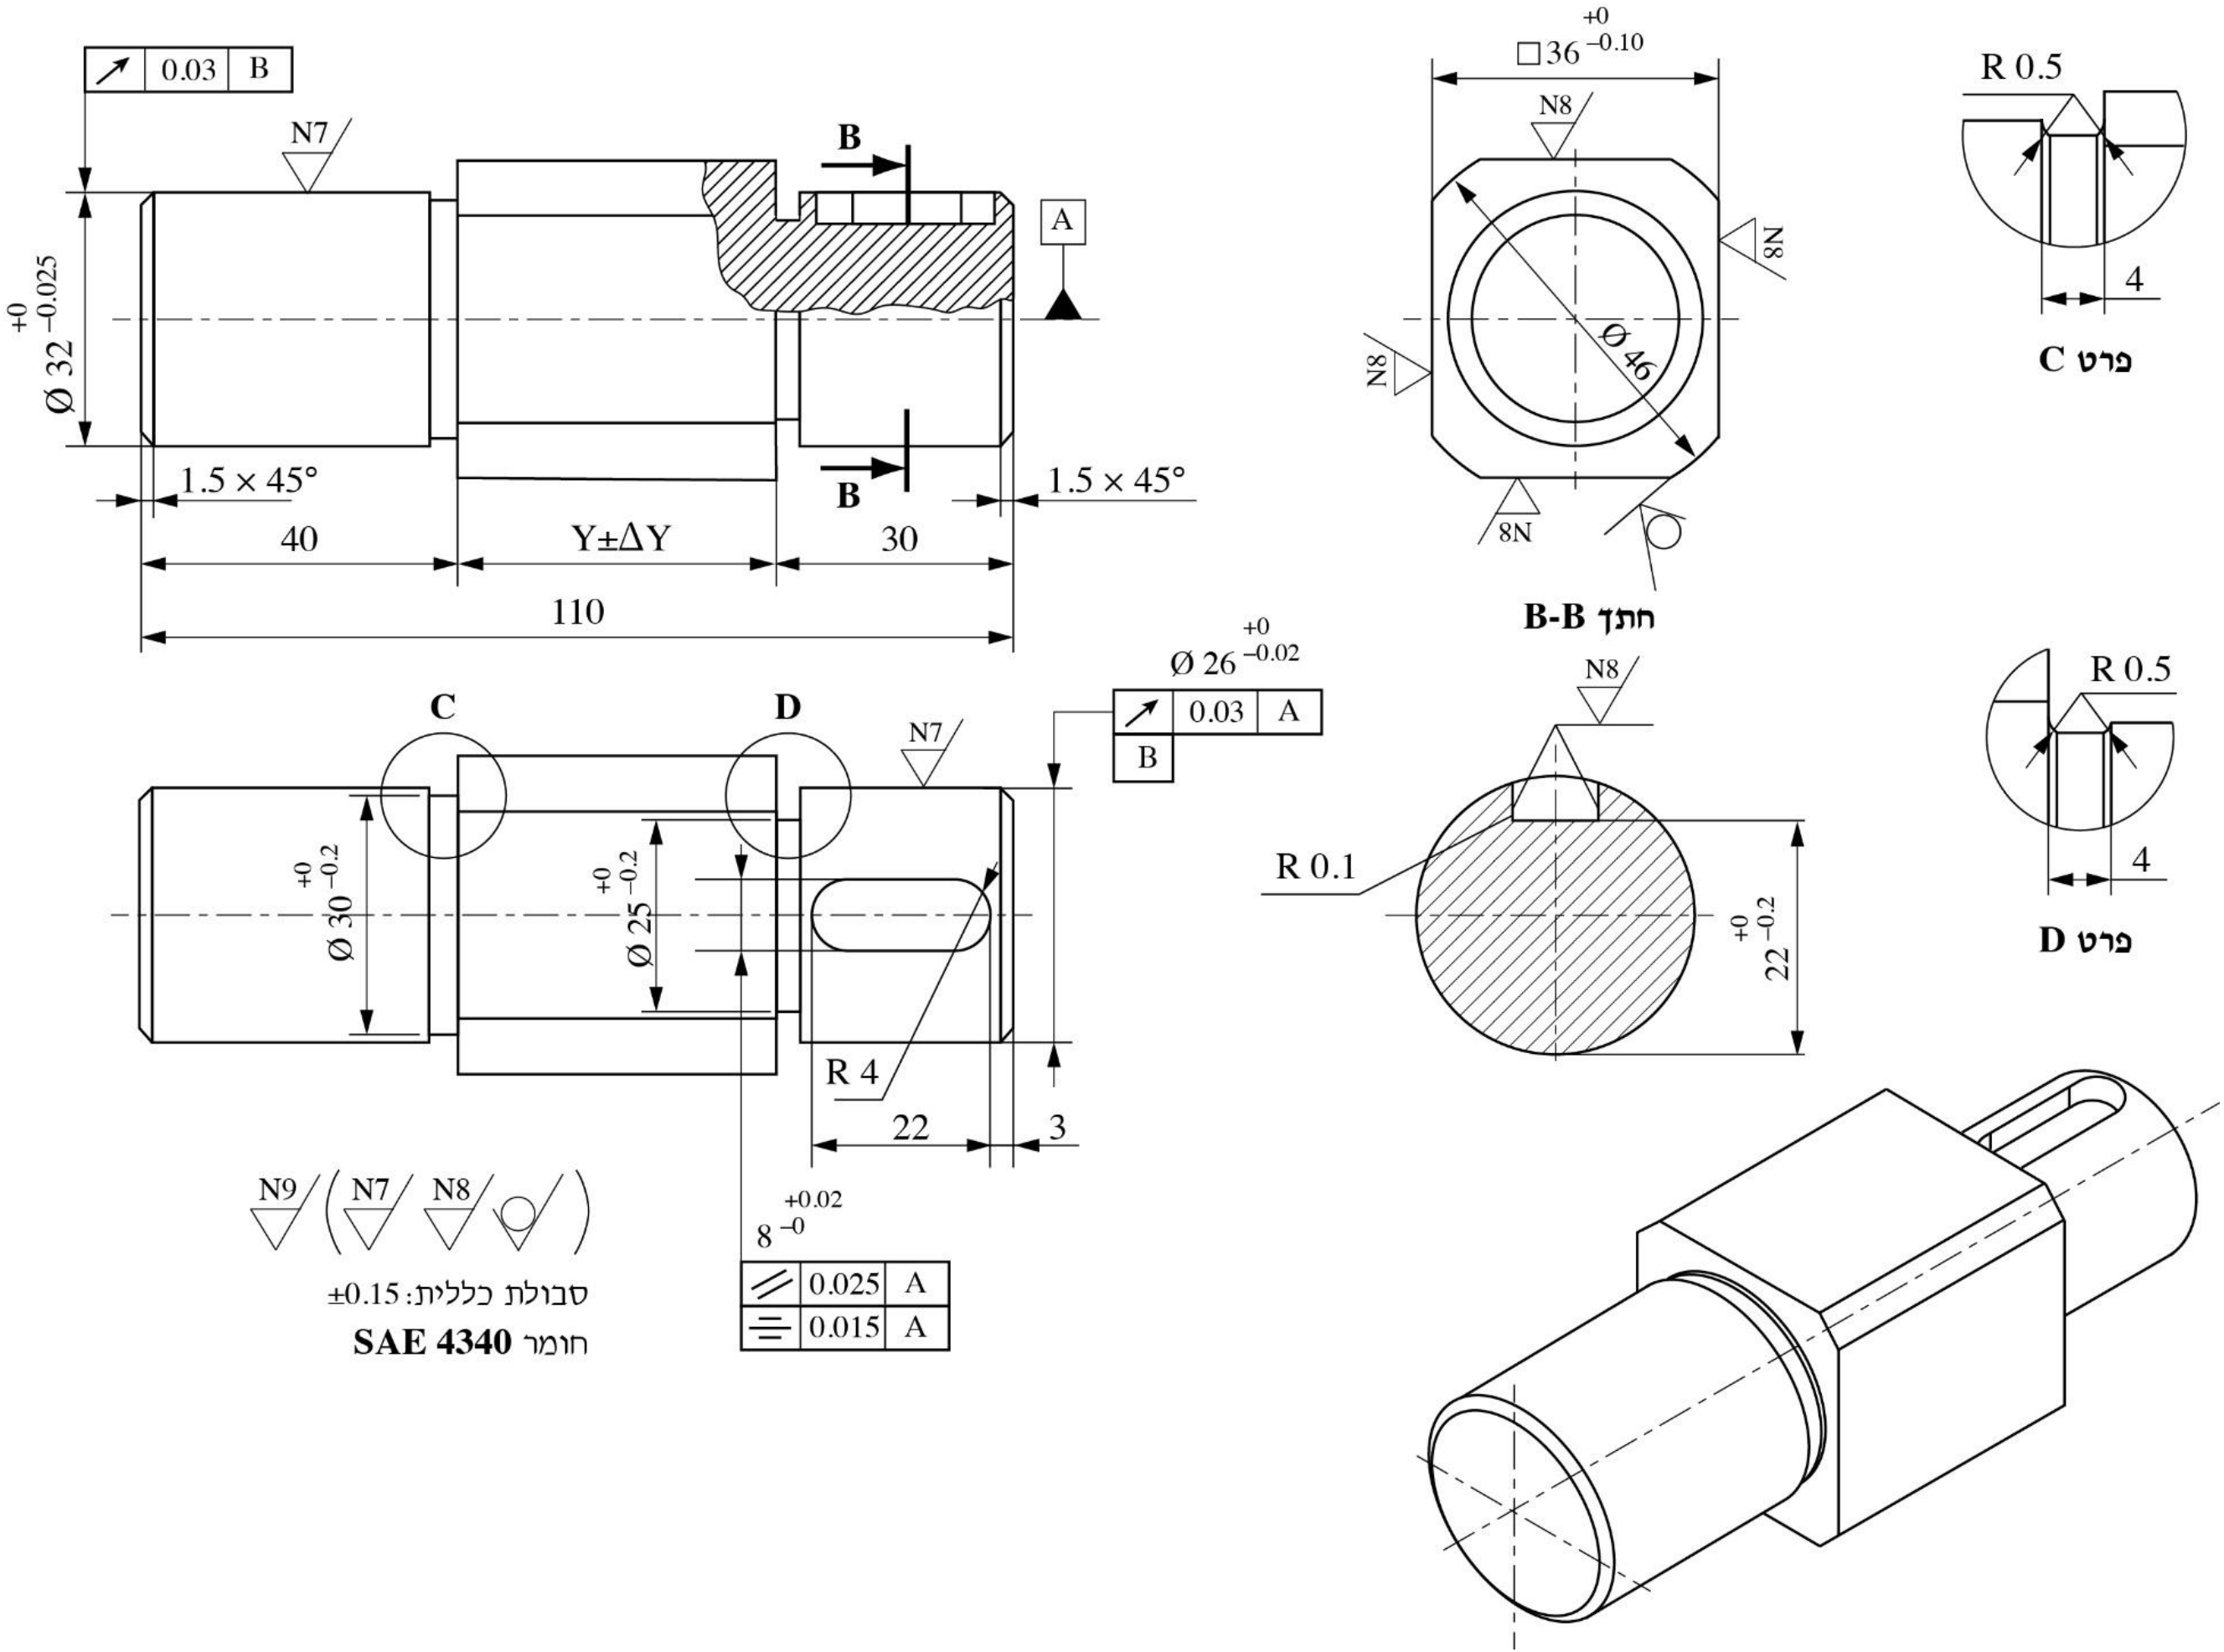
פרטו את השיקולים לבחירת הצורה הגאומטרית של חומר הגלם.
מהן מידות חומר הגלם?
פרטו במחברת את סדר הפעולות הנדרש לייצור החלק. אין צורך בתיאור מפורט של כל פעולה
ביחס לדרישה:
מהי משמעות הדרישה? כיצד מבטיחים את ביצוע הדרישה בתהליך הייצור?
בעת ייצור החלק התקבלה בדרישה זו סטיה משמעותית מהנדרש. החלק נשלח להרכבה.
אילו בעיות יכולות להיות בתהליך ההרכבה? הסבירו מדוע.
תארו את תהליך הבדיקה של דרישה זו במחלקת בקרת איכות.
מהי לדעתכם שיטת הייצור המומלצת בייצור כמות של 1,000 יחידות?
◂ פתרון מלא לשאלה 7
סעיף א
שיקולים: צורת החלק (החתך הגדול הוא ריבוע 36 עם פינות ), כמות קטנה, מינימום הסרת חומר ופעולות, ודרישות הדיוק. חומר גלם: מוט ריבועי , מנוסר לאורך .
•הצורה הגאומטרית של החלק: החתך הגדול ביותר הוא הריבוע , שפינותיו נחרטות לקוטר . שאר החלק סיבובי (, ), וקטן מהריבוע.
•הכמות: כמויות קטנות, ולכן חומר גלם מסחרי (מוט) מנוסר, בלי השקעה בחישול או ביציקה.
•מינימום הסרת חומר וזמן עיבוד: ממוט ריבועי צריך רק ליישר את ארבע הפאות של הריבוע ולחרוט את הקטעים העגולים. ממוט עגול היה צריך קוטר של כ- ולכרסם ארבע פאות לעומק של כ- כל אחת.
•דרישות הדיוק וטיב השטח: לפאות הריבוע נדרש N8 וסבולת , ולכן משאירים עליהן תוספת עיבוד.
•חתך: ריבוע , כלומר תוספת של לכל פאה מעל 36. האלכסון של מוט כזה () גדול מ-, כך שיש חומר לחריטת הפינות.
•אורך: ועוד כ- לחריטת שני המצחים: .
תשובה: מוט ריבועי מפלדה, .
סעיף ב
ניסור ; חריטה בדפינה ראשונה (מצח, מרכוז, , שחרור C, פאזה, פינות ); חריטה בדפינה שנייה (מצח לאורך 110, מרכוז, , שחרור D, פאזה); חריטת גמר של ו- בין חודנים; כרסום ארבע הפאות ל-; כרסום חריץ השגם 8 באורך 22; הסרת גרדים וביקורת.
קודם כל פעולות החריטה (המשטחים הסיבוביים), ואחריהן פעולות הכרסום (הפאות של הריבוע וחריץ השגם). את הדפינות מתכננים כך שדרישות החריגה (0.03) והסימטריות יתקיימו ביחס לציר A של .
1. ניסור מוט לאורך .
חריטה, דפינה ראשונה (מחרטה, פלטה בעלת ארבע לסתות עצמאיות, תופסים את המוט הריבועי ומרכזים אותו; מעבדים את הצד של ):
2. חריטת מצח וקידוח מרכוז.
3. חריטה מוקדמת של לאורך 40.
4. חריטת חריץ השחרור (פרט C): רוחב 4, , R0.5.
5. פאזה .
6. חריטת הפינות של הריבוע לקוטר , ככל שאפשר להגיע מצד זה.
חריטה, דפינה שנייה (הופכים את החלק, תופסים על בלסתות רכות, ותומכים בחודן):
7. חריטת מצח לאורך הכולל 110, וקידוח מרכוז.
8. חריטה מוקדמת של לאורך 30.
9. חריטת חריץ השחרור (פרט D): רוחב 4, , R0.5.
10. פאזה , והשלמת חריטת הפינות .
חריטת גמר בין חודנים (על שני קדחי המרכוז, עם גרר):
11. חריטת גמר של ושל (N7) באותה דפינה. כך שני הקטרים מסתובבים סביב אותו ציר, ומתקיימות דרישות החריגה 0.03.
כרסום (כרסומת, החלק דפון בראש חלוקה או בפריזמות על ו-):
12. כרסום ארבע הפאות של הריבוע ל- (N8), עם סיבוב של בין פאה לפאה.
13. כרסום חריץ השגם בכרסום אצבע : רוחב , אורך 22 עם קצוות R4, מקצה החלק, לעומק שמשאיר את המידה (עומק ). לפני הכרסום ממרכזים את הכרסום בדיוק מעל ציר A.
14. הסרת גרדים, וביקורת מידות ודרישות צורה ותנוחה.
תשובה: ניסור; חריטה משני הצדדים (מצחים, , , שחרורים, פאזות, פינות ); חריטת גמר של ו- בין חודנים; כרסום ארבע הפאות ל-; כרסום חריץ השגם; הסרת גרדים וביקורת.
סעיף ג
דרישת סימטריות: מישור האמצע של חריץ השגם (רוחב 8) חייב להיות בין שני מישורים מקבילים במרחק זה מזה, סימטריים לציר A (). מבטיחים בדפינה על ובמירכוז מדויק של הכרסום מעל הציר.
המשמעות. זו דרישת סימטריות של חריץ השגם (ברוחב ) ביחס לבסיס A, הציר של . מישור האמצע של החריץ (המישור שבאמצע בין שתי הדפנות שלו) חייב להימצא בתוך אזור שבין שני מישורים מקבילים, במרחק זה מזה, שממוקמים באופן סימטרי סביב ציר A. כלומר החריץ יכול לזוז הצידה מהציר לכל היותר .
•דופנים את החלק על הבסיס עצמו, המוגמר, בפריזמה או בראש חלוקה, כך שהציר שלו הוא ציר הייחוס של הדפינה.
•ממרכזים את ציר הכרסום מעל ציר החלק: נוגעים במגשש (או בחוגן) בשני צדי הקוטר , ומעמידים את הכרסום בדיוק באמצע.
•מכרסמים בכרסום אצבע (שגם) בקוטר מדויק, בדפינה קשיחה, כך שהחריץ נפתח לרוחבו המלא סביב הציר. אפשר גם לכרסם מוקדם בכרסום קטן יותר ולגמור את שתי הדפנות באופן סימטרי.
תשובה: סימטריות: מישור האמצע של חריץ השגם בתוך אזור ברוחב סביב ציר A. מבטיחים בדפינה על ובמירכוז מדויק של הכרסום מעל הציר.
השגם יהיה מוסט מציר הגל, ולא יתאים לחריץ שבטבור החלק המורכב: קשה או בלתי אפשרי להכניס את הטבור, או שיש להפעיל כוח; השגם נלחץ רק בפינה ונשחק או נגזר, ויש חופש או מיקום זוויתי לא נכון של החלק המורכב.
כשהחריץ אינו סימטרי לציר, השגם שיושב בו מוסט הצידה מציר הגל. החריץ שבטבור של החלק המורכב (גלגל, גלגלת) נמצא בדיוק מעל ציר הקדח שלו. לכן:
•קושי בהרכבה: החריץ בטבור לא נמצא מול השגם. כדי להכניס את הטבור צריך להפעיל כוח, ולפעמים זה בלתי אפשרי. כוח כזה פוגע בשגם, בגל ובטבור.
•מגע חלקי בשגם: השגם נלחץ רק בפינה או בקו צר, ולא לכל רוחב הדופן. מאמצי המעיכה והגזירה עולים, והשגם נשחק או נשבר מהר.
•חופש ורעידות: אם מרחיבים את החריץ בטבור כדי להצליח להרכיב, נוצר חופש סיבובי, שגורם לנקישות, לבלאי ולרעידות.
•מיקום זוויתי לא נכון: החלק המורכב יושב בזווית קצת אחרת מהמתוכנן. זה בעייתי כשהמיקום שלו חשוב (תזמון, התאמה לחלקים נוספים).
תשובה: השגם לא ישב מול החריץ בטבור: הרכבה בכוח או בלתי אפשרית, מגע חלקי בשגם עם בלאי ושבר, חופש ורעידות, ומיקום זוויתי שגוי של החלק המורכב.
מניחים את בפריזמה על שולחן מדידה, מכניסים לחריץ אבן מדידה ברוחב 8, מסובבים עד שפאת האבן אופקית ומודדים את גובהה בחוגן; מסובבים ומודדים את הפאה השנייה. ההפרש בין הקריאות לא יעלה על .
הבדיקה משווה את המרחק של שתי הדפנות של החריץ מציר A.
1. מניחים את החלק עם (הבסיס A) בפריזמה על שולחן מדידה (משטח ישר).
2. מכניסים לחריץ אבן מדידה (מקבילון) ברוחב שיושבת בו בלי חופש, ובולטת מעליו.
3. מסובבים את החלק עד שפאה אחת של האבן אופקית (בודקים בחוגן לאורך הפאה), ומודדים בחוגן על מעמד את גובה הפאה מעל השולחן.
4. מסובבים את החלק ב-, מיישרים שוב את הפאה השנייה של האבן, ומודדים את גובהה.
5. אם החריץ סימטרי, שתי הקריאות שוות. ההפרש בין הקריאות הוא פעמיים ההסטה של מישור האמצע מהציר. הדרישה מתקיימת אם ההפרש לא עולה על (הסטה של עד ).
אפשר לבצע את הבדיקה גם במכונת מדידה (CMM): מודדים את כדי להגדיר את ציר A, מודדים את שתי הדפנות, ומחשבים את מרחק מישור האמצע מהציר.
תשובה: בפריזמה על שולחן מדידה עם אבן מדידה בחריץ וחוגן: מודדים את גובה פאת האבן משני הצדדים (סיבוב של ), וההפרש לא יעלה על ; או במכונת מדידה.
סעיף ד
עיבוד שבבי במכונות CNC: מחרטת CNC (או מרכז חריטה עם כלים מסתובבים) ומרכז עיבוד CNC עם התקני דפינה ייעודיים, מחומר גלם מוט ריבועי.
כמות של 1000 יחידות היא סדרה בינונית: גדולה מדי לעבודה ידנית במחרטה ובכרסומת רגילות, וקטנה מדי כדי להצדיק השקעה גדולה בתבניות חישול או יציקה (חוץ מזה, הדיוקים הנדרשים מחייבים עיבוד שבבי בכל מקרה).
השיטה המומלצת: עיבוד שבבי במכונות CNC.
•חריטה במחרטת CNC, או במרכז חריטה עם כלים מסתובבים, שבו אפשר לבצע גם את הפאות ואת חריץ השגם בלי להעביר את החלק בין מכונות.
•כרסום במרכז עיבוד CNC, עם התקן דפינה ייעודי שמחזיק את החלק על ומבטיח את הסימטריות בכל היחידות.
•חומר גלם: מוט ריבועי, כמו בסעיף א.
היתרונות: זמן מחזור קצר, פחות כיוונים ידניים, אחידות ודיוק חוזרים בכל הסדרה (חשוב לדרישות החריגה והסימטריות), ופחות פסולים.
תשובה: עיבוד שבבי במכונות CNC (מחרטת CNC או מרכז חריטה, ומרכז עיבוד עם התקן דפינה ייעודי).
שאלה 8 · כלכלת ייצור: עיבוד שבבי מול משיכה עמוקה
מפעל קיבל הזמנה לייצור ולאספקה של 2,000 יחידות של קונוסים מאלומיניום למערכת חימוש.
המפעל שוקל לנקוט שתי שיטות ייצור למוצר, לביצוע בשני קווי ייצור נפרדים:
עיבוד שבבי מלא או שילוב של משיכה עמוקה עם עיבוד שבבי.
בכל אחת מהשיטות נדרש לבצע Set-Up (כיוון) לציוד, כל 100 יחידות.
להלן טבלה המפרטת את העלויות בכל אחת משיטות הייצור:
חשבו את עלות הייצור ליחידה בכל אחת משיטות הייצור ללא הוצאות ההכנה והמתקנים.
חשבו את עלות הייצור הכוללת של הזמנת 2,000 יחידות בכל אחת משיטות ייצור.
חשבו את נקודת האיזון בין 2 שיטות הייצור.
באיזו שיטות ייצור עדיף לייצר? הסבירו.
◂ פתרון מלא לשאלה 8
סעיף א
עיבוד שבבי: ₪. משיכה עמוקה ועיבוד שבבי: ₪.
מבוקש: עלות ייצור של יחידה תקינה אחת, בלי ההוצאות הקבועות.
העלות ליחידה כוללת:
•שכר עבודה על זמן הייצור: עלות שעת עבודה כפול זמן הייצור בשעות.
•חומר גלם.
•החלק היחסי של ה-Set-Up: כל 100 יחידות משלמים שעות כיוון בעלות שעת העבודה, כלומר ליחידה.
•פסולים: כדי לקבל יחידה תקינה צריך לייצר יותר מיחידה אחת, ולכן מכפילים ב-.
1. עיבוד שבבי:
•שכר: ₪
•חומר גלם: ₪
•Set-Up: ₪
₪
2. משיכה עמוקה ועיבוד שבבי:
•שכר: ₪
•חומר גלם: ₪
•Set-Up: ₪
₪
הערה: בחישוב בקירוב , כאשר שיעור הפסולים, מתקבל ו- ₪.
תשובה: עיבוד שבבי: ₪ ליחידה. משיכה עמוקה ועיבוד שבבי: ₪ ליחידה.
סעיף ב
עיבוד שבבי: כ- ₪. משיכה עמוקה ועיבוד שבבי: כ- ₪.
העלות הכוללת: , כאשר ההוצאות הקבועות (הכנה ומתקנים) ו-.
1. עיבוד שבבי:
₪
2. משיכה עמוקה ועיבוד שבבי:
₪
3. ההפרש: המשיכה העמוקה זולה בכ- ₪ להזמנה הזאת.
תשובה: עיבוד שבבי: כ- ₪. משיכה עמוקה ועיבוד שבבי: כ- ₪.
סעיף ג
יחידות (עלות של כ- ₪ בשתי השיטות).
בנקודת האיזון העלות הכוללת בשתי השיטות שווה:
1. הצבה:
כלומר כ-749 יחידות.
2. העלות בנקודה הזאת: ₪, בשתי השיטות.
3. גרף העלות מול הכמות: שני קווים ישרים. נקודת המוצא של כל קו היא ההוצאות הקבועות, והשיפוע הוא העלות ליחידה. הם נחתכים בנקודת האיזון.
תשובה: נקודת האיזון היא כ-749 יחידות.
סעיף ד
במשיכה עמוקה ועיבוד שבבי: 2000 יחידות הן הרבה מעל נקודת האיזון (749), והעלות נמוכה בכ-200 אלף ₪ (כ-38%). גם זמן הייצור קצר בהרבה והפסולים מעטים יותר.
עדיף לייצר בשיטה המשולבת: משיכה עמוקה ועיבוד שבבי.
1. עלות: ההזמנה היא 2000 יחידות, הרבה מעל נקודת האיזון (749). מעל נקודת האיזון השיטה עם העלות הנמוכה ליחידה זולה יותר. העלות הכוללת: ₪ מול ₪, חיסכון של כ- ₪ (כ-38%).
2. למה ההשקעה משתלמת: ההוצאות הקבועות של המשיכה העמוקה גבוהות פי 5 (תבניות ומתקנים), אבל כל יחידה עולה בה כשליש. כבר אחרי כ-749 יחידות החיסכון ליחידה ( ₪) מחזיר את ההפרש בהשקעה ( ₪).
3. זמן הייצור: בעיבוד שבבי מלא נדרשות שעות ייצור, ובשיטה המשולבת רק שעות (ועוד כ-80 שעות Set-Up מול 40). אספקה מהירה יותר.
4. איכות וחומר: אחוז הפסילה נמוך יותר (3% מול 5%). המשיכה העמוקה מנצלת את החומר טוב יותר: מקבלים צורת קונוס קרובה לסופית, במקום להסיר הרבה אלומיניום בשבבים (עלות החומר ליחידה חצי).
5. מתי עיבוד שבבי מלא עדיף: רק בהזמנות קטנות, מתחת לכ-749 יחידות, או בדגמים ראשונים כשהתכן עוד עשוי להשתנות.
תשובה: בשיטה של משיכה עמוקה ועיבוד שבבי, כי ההזמנה (2000) גדולה בהרבה מנקודת האיזון (749): חיסכון של כ-200 אלף ₪, זמן ייצור קצר בהרבה ופחות פסולים.
שאלה 9 · תנאי לעצירה עצמית בתבריג
מה נדרש שיתקיים כדי שתהיה עצירה עצמית בתבריג הידוק?
א. שזווית המעלה תהיה גדולה מזווית החיכוך.
ב. יש להשתמש בחומר אבטחה כמו לוקטייט למניעת פתיחה עצמית של הבורג.
ג. שזווית החיכוך תהיה גדולה מזווית המעלה.
ד. שזווית החיכוך תהיה קטנה מזווית השן.
◂ פתרון מלא לשאלה 9
פתרון
ג. שזווית החיכוך תהיה גדולה מזווית המעלה.
עצירה עצמית (נעילה עצמית) פירושה שהבורג לא ישתחרר מעצמו תחת הכוח הצירי, בלי מומנט חיצוני. לפי הנוסחאון התנאי הוא : זווית המעלה של התבריג קטנה מזווית החיכוך המתוקנת (או שווה לה). אז החיכוך בתבריג חזק מהנטייה של הכוח הצירי לסובב את הבורג לאחור.
למה האחרות לא נכונות:
•א: זה ההפך. כשזווית המעלה גדולה מזווית החיכוך, הבורג יכול להשתחרר מעצמו.
•ב: חומר אבטחה הוא אמצעי נוסף למניעת התרופפות (למשל ברעידות), לא התנאי לעצירה עצמית של התבריג.
•ד: זווית השן (זווית הפרופיל, בתבריג מטרי) אינה התנאי. מה שקובע הוא היחס בין זווית המעלה לזווית החיכוך.
תשובה: ג.
שאלה 10 · משמעות מקדם הביטחון בבורג
איזה משפט נכון לגבי מקדם הביטחון בתכנון בורג?
א. מקדם הביטחון יבטיח שהמאמץ בבורג לא יגיע למאמץ הכניעה בבורג.
ב. מקדם הביטחון יבטיח שהמאמץ בבורג לא יעבור את המאמץ המותר.
ג. מקדם הביטחון יבטיח שהמאמץ בבורג לא יגרום לשבירת הבורג.
ד. מקדם הביטחון תלוי בדרגת החוזק של הבורג.
◂ פתרון מלא לשאלה 10
פתרון
א. מקדם הביטחון יבטיח שהמאמץ בבורג לא יגיע למאמץ הכניעה בבורג.
בתכנון בורג המאמץ המותר נקבע לפי מאמץ הכניעה: . כשהמאמץ בבורג קטן מהמאמץ המותר, הוא קטן פי ממאמץ הכניעה. כלומר מקדם הביטחון שומר מרווח בין המאמץ בפועל לבין מאמץ הכניעה, והבורג נשאר בתחום האלסטי ולא מקבל עיוות קבוע.
למה האחרות לא נכונות:
•ב: המאמץ המותר עצמו מוגדר בעזרת מקדם הביטחון. מה שמבטיח שהמאמץ לא יעבור אותו הוא החישוב ובחירת הבורג, לא המקדם.
•ג: הייחוס בבורגי הידוק הוא מאמץ הכניעה ולא השבר. בורג שנכנע כבר נכשל (מאבד את כוח ההידוק), גם אם לא נשבר.
•ד: מקדם הביטחון נקבע לפי תנאי העבודה והדרישות, ולא לפי דרגת החוזק. דרגת החוזק קובעת את מאמץ הכניעה.
תשובה: א.
שאלה 11 · מקדם תיקון המאמץ בקפיץ בורגי
במה תלוי ערכו של מקדם תיקון המאמץ בקפיץ בורגי?
א. חומר הקפיץ
ב. אורך הקפיץ.
ג. קוטרי הקפיץ
ד. שיעור הכוח הפועל על הקפיץ.
◂ פתרון מלא לשאלה 11
פתרון
ג. קוטרי הקפיץ
מקדם תיקון המאמץ מביא בחשבון שהתיל של הקפיץ אינו מוט ישר אלא מלופף, ולכן בצד הפנימי של הכריכה המאמצים גדולים יותר. בנוסחאון הוא נתון בטבלה לפי אינדקס הקפיץ , היחס בין הקוטר הממוצע של הקפיץ לקוטר התיל. ככל ש- קטן (קפיץ "צפוף"), גדל.
למה האחרות לא נכונות:
•א: החומר קובע את המאמץ המותר, לא את מקדם התיקון.
•ב: אורך הקפיץ ומספר הכריכות משפיעים על הקשיחות ועל השקיעה, לא על .
•ד: הכוח משפיע על גודל המאמץ, אבל הוא מקדם גאומטרי שאינו תלוי בכוח.
תשובה: ג.
שאלה 12 · מומנט לצרכן בתמסורת הפחתה
בתמסורת הפחתה של זוג גלגלי שיניים ביחס תמסורת של 1:3, מסתובב המנוע ב-1500 סל"ד, ומעביר הספק של . מהו המשפט הנכון.
א. ההספק המועבר לצרכן יהיה
ב. המומנט המועבר לצרכן יהיה
ג. המומנט המועבר לצרכן יהיה
ד. המומנט המועבר לצרכן יהיה
◂ פתרון מלא לשאלה 12
פתרון
ג. המומנט המועבר לצרכן יהיה
1. מהירות הצרכן: .
2. ההספק נשמר (בהזנחת הפסדים): .
3. המומנט לצרכן:
למה האחרות לא נכונות:
•א: תמסורת אינה מגדילה הספק. בלי הפסדים ההספק לצרכן שווה להספק המנוע, .
•ב: הוא המומנט של המנוע (), לא של הצרכן.
•ד: אין חישוב שנותן . המומנט לצרכן גדול פי 3 ממומנט המנוע.
תשובה: ג.
שאלה 13 · מתיחה מוקדמת ברצועה
איזה משפט נכון ביחס לכוח מתיחה מוקדמת ברצועה?
א. ככל שכוח זה גדל ההספק המועבר ברצועה קטן.
ב. ככל שכוח זה גדל המומנט שיועבר לצרכן קטן.
ג. בתמסורת רצועות טריזיות בעלת נתונים זהים לרצועה שטוחה (שטח, גיאומטריה מאמץ מותר וכד'). יידרש כוח מתיחה מוקדמת קטן יותר מאשר ברצועה השטוחה להעברת הספק זהה.
ד. בתמסורת רצועות טריזיות בעלת נתונים זהים לרצועה שטוחה (שטח, גיאומטריה מאמץ מותר וכד') יידרש כוח מתיחה מוקדמת גדול יותר מאשר ברצועה השטוחה להעברת הספק זהה.
◂ פתרון מלא לשאלה 13
פתרון
ג. בתמסורת רצועות טריזיות בעלת נתונים זהים לרצועה שטוחה יידרש כוח מתיחה מוקדמת קטן יותר מאשר ברצועה השטוחה להעברת הספק זהה.
הרצועה מעבירה כוח בחיכוך, וכוח המתיחה המוקדמת הוא שיוצר את הלחץ בין הרצועה לגלגל.
ברצועה טריזית הרצועה נדחקת לחריץ, ויחס המתיחויות גדל מאוד: במקום (עם המעריך גדל בערך פי 3). לכן כדי להעביר אותו כוח משיקי מספיקים כוחות מתיחה קטנים יותר בשני הענפים, ו- קטן יותר.
למה האחרות לא נכונות:
•א, ב: הגדלת המתיחה המוקדמת מגדילה את כוח החיכוך המרבי, ולכן מאפשרת להעביר הספק ומומנט גדולים יותר (עד גבול המאמץ המותר ברצועה), לא קטנים יותר.
•ד: ההפך מהנכון.
תשובה: ג.
שאלה 14 · מידת מדיד NO-GO לקדח
מהי מידת מדיד NO-GO כדי לבדוק את קוטר הקדח ?
א. 19.81
ב. 20.00
ג. 20.21
ד. 20.19
◂ פתרון מלא לשאלה 14
פתרון
ד. 20.19
גבולות הקדח: , .
•הצד GO של מדיד הפקק בודק את המידה המזערית: הוא חייב להיכנס לכל קדח תקין.
•הצד NO-GO בודק את המידה המרבית: הוא אסור שייכנס לקדח תקין. אם הוא נכנס, הקדח גדול מדי.
את המדידים מייצרים כך שתחום הסבולת שלהם נמצא בתוך תחום הסבולת של החלק, כדי שהמדיד לא יקבל חלק פסול. לכן ה-NO-GO מעט קטן מ-: (וה-GO מעט גדול מ-: ).
למה האחרות לא נכונות:
•א: היא מידת הצד GO.
•ב: היא המידה הנומינלית, באמצע התחום. מדיד כזה היה פוסל קדחים תקינים.
•ג: גדולה מהמידה המרבית: קדח של , שהוא פסול, היה עובר את הבדיקה.
תשובה: ד.
שאלה 15 · עיבוד קדח בטיב שטח N6
באיזה כלי או באילו כלים מעבדים קדח בעל קוטר 14 מ"מ בטיב פני שטח בדרגת N6?
א. מקדד.
ב. מקדח.
ג. בהתחלה מקדד ולאחר מכן מקדח.
ד. בהתחלה מקדח ולאחר מכן מקדד.
◂ פתרון מלא לשאלה 15
פתרון
ד. בהתחלה מקדח ולאחר מכן מקדד.
טיב שטח N6 הוא גבוה, ואי אפשר לקבל אותו בקידוח בלבד (קידוח נותן בערך N9-N10 ודיוק נמוך). לכן קודם קודחים קדח מכין, מעט קטן מ-14 (למשל ), ואחר כך מקדדים (ריימר) לקוטר 14. המקדד מסיר שכבה דקה ונותן מידה מדויקת וטיב שטח של N6 עד N7.
למה האחרות לא נכונות:
•א: מקדד אינו כלי לפתיחת קדח בחומר מלא. הוא מעבד רק קדח קיים.
•ב: מקדח לבדו אינו נותן N6.
•ג: הסדר הפוך: אחרי הקידוד אין טעם לקדוח.
תשובה: ד.
שאלה 16 · מדידת זווית בדיוק של שניות
באמצעות מה אפשר למדוד זווית של ?
א. במד-זווית פשוט.
ב. במקבילוני יוהנסון.
ג. במיקרומטר זוויתי.
ד. במד-מעלות ללא נוניוס.
◂ פתרון מלא לשאלה 16
פתרון
ב. במקבילוני יוהנסון.
הזווית נתונה בדיוק של שניות (), ולכן נדרשת שיטה מדויקת מאוד. במקבילוני יוהנסון (אבני מדידה) בונים גובה מדויק, ובעזרת סרגל סינוס מקבלים זווית מדויקת: . בשיטה הזאת אפשר לבדוק זוויות בדיוק של שניות.
למה האחרות לא נכונות:
•א, ד: מד-זווית פשוט ומד-מעלות בלי נוניוס מודדים בדיוק של מעלה אחת בערך.
•ג: אין מכשיר מדידה תקני בשם "מיקרומטר זוויתי".
תשובה: ב.
שאלה 17 · היגש וקדמה במכונת שיבוב
מה נכון ביחס למושגים היגש וקדמה במכונת שיבוב?
א. ההיגש תמיד גדול מהקדמה.
ב. ככל שההיגש גדול יותר, תידרש כמות גדולה יותר של מעברים להשלמת דרישות השיבוב.
ג. ככל שהקדמה קטנה יותר, איכות טיב השטח תהיה נמוכה יותר.
ד. ככל שהקדמה קטנה יותר, איכות טיב השטח תהיה גבוהה יותר.
◂ פתרון מלא לשאלה 17
פתרון
ד. ככל שהקדמה קטנה יותר, איכות טיב השטח תהיה גבוהה יותר.
הקדמה היא ההתקדמות של הכלי בכל סיבוב (או לכל שן). היא קובעת את המרחק בין הסימנים שהכלי משאיר על המשטח, ולכן את גובה החספוס. קדמה קטנה יותר משאירה סימנים צפופים ונמוכים יותר, ומשטח חלק יותר. לכן בעיבוד גמר עובדים בקדמה קטנה.
למה האחרות לא נכונות:
•א: אין כלל כזה. ההיגש (עומק החיתוך) והקדמה הם שני גדלים נפרדים, שכל אחד מהם נבחר לפי צורכי העיבוד, ויש עיבודים שבהם הקדמה גדולה מההיגש (למשל כרסום גמר בהיגש של עשיריות מילימטר).
•ב: ההפך: היגש גדול מסיר יותר חומר בכל מעבר, ולכן נדרשים פחות מעברים.
•ג: ההפך מהנכון.
תשובה: ד.
שאלה 18 · בחירת מכשיר מדידה לסבולת 0.1
במה משתמשים לבדיקת מידה ?
א. מיקרומטר.
ב. מד זחיח (זחון, קליבר).
ג. חוגן (אינדיקטור).
ד. מד קוטר.
◂ פתרון מלא לשאלה 18
פתרון
א. מיקרומטר.
תחום הסבולת של המידה הוא . הכלל המקובל הוא שדיוק מכשיר המדידה יהיה בערך עשירית מתחום הסבולת, כאן . זה הדיוק של מיקרומטר.
למה האחרות פחות מתאימות:
•ב: מד זחיח מודד בדיוק של עד , חמישית עד חצי מהסבולת. אי הוודאות גדולה מדי לבדיקה אמינה.
•ג: חוגן מודד סטייה יחסית (למשל זריקה או השוואה למידת ייחוס), ולא קוטר באופן ישיר.
•ד: מד קוטר (מדיד קבוע או מד לקדחים) מתאים לבדיקת קדחים בסדרות. השאלה לא מציינת קדח, והמכשיר האוניברסלי המתאים לדיוק הזה הוא המיקרומטר (לקדח – מיקרומטר פנימי).
תשובה: א.