מבחן מה"ט חלקי מכונות ותהליכי עיבוד שבבי 97002 - אביב 2025 מועד א'
הנדסת מכונות · סמל 97002 · 18 שאלות · פתרון מלא לכל סעיף
מבחן הגמר הממלכתי של מה"ט בחלקי מכונות ותהליכי עיבוד שבבי, אביב 2025 מועד א', כל 18 השאלות כמו בשאלון. לכל סעיף יש תשובה סופית ופתרון מלא ומוסבר, צעד אחרי צעד. נסו לפתור לבד, ואז פתחו את הפתרון.
הנחיות הבחינה
משך הבחינה: ארבע שעות.
מבנה השאלון: חלק א' (80 נקודות) – שמונה שאלות פתוחות, יש לענות על ארבע שאלות:
שאלות 4-1 בנושא חלקי מכונות.
שאלות 8-5 בנושא תהליכי עיבוד שבבי.
ערך כל שאלה 20 נקודות.
חלק ב' (20 נקודות) – עשר שאלות ברירה – יש לבחור שמונה שאלות מתוך עשר.
שאלות 13-9 בנושא חלקי מכונות.
שאלות 18-14 בנושא תהליכי עיבוד שבבי.
ערך כל שאלה 2.5 נקודות.
חומר עזר: 1. מחשבון מדעי (אין להשתמש במחשב כף יד או במחשבון עם תקשורת חיצונית).
2. קלסר אחד בלבד עם חומר ההרצאות. אין להוציא דפים מהקלסר.
3. שלושה ספרי לימוד.
נוסחאון מה"ט בחלקי מכונות ועיבוד שבבי - להורדה ב-PDF, 505 עמודים.
שאלה 1 · בורגי הידוק בקורה זיזית: כוח הידוק ודרגת חוזק
מבנה פלדה 1 מהודק אל בסיס פלדה 2 באמצעות שישה בורגי הידוק M14X2. בקצה מבנה 1 פועל כוח אנכי , כמוצג באיור. הזנח את עובי הלוחות ואת משקלם.
נתונים:
•מקדם הביטחון בחישוב הבורג –
•מקדם החיכוך בתבריג – 0.12
•מקדם החיכוך בין מבנה 1 לבסיס הפלדה – 0.25
•מקדם מניעת החלקה –
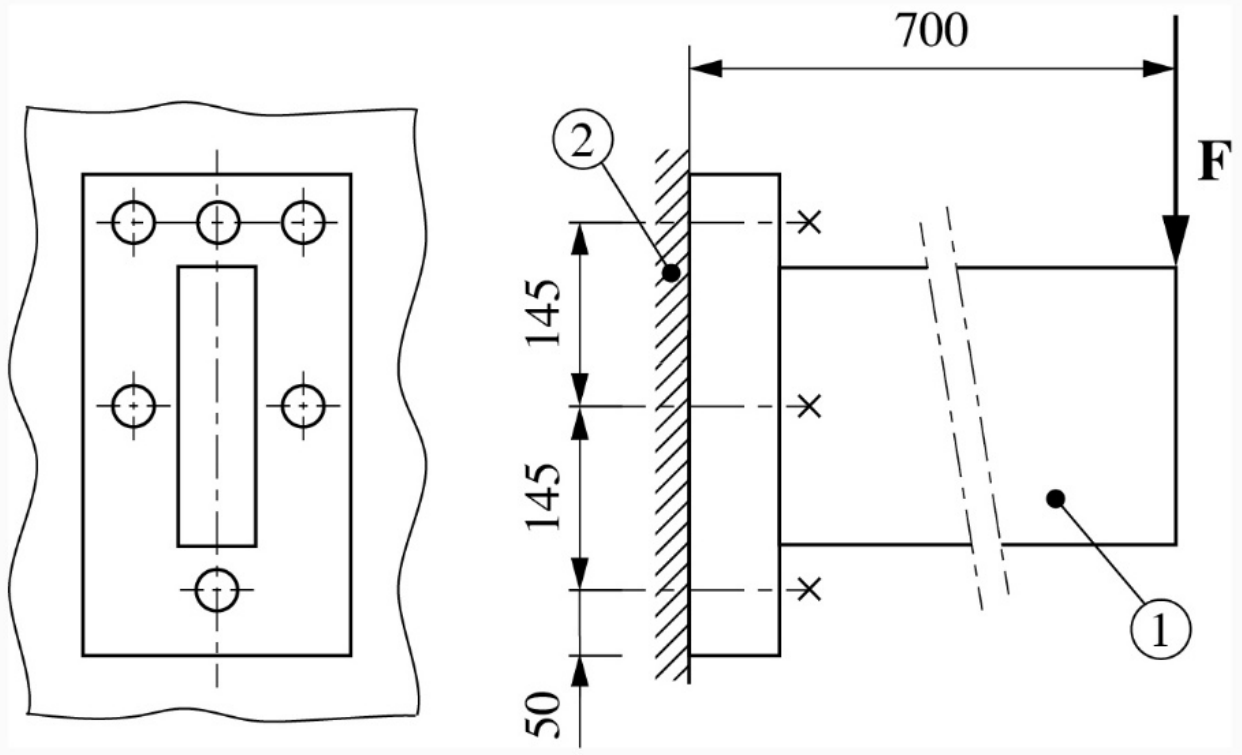
חשבו את כוח המתיחה (ההידוק) המרבי שנוצר בברגים, באילו ברגים הוא קיים?
חשבו ובחרו דרגת חוזק מתאימה לברגים. בצעו את החישוב למאמץ מורכב.
מגדילים את מקדם הביטחון ל-. חשבו, האם תשתנה התשובה לסעיף ב'? אם כן, כיצד?
◂ פתרון מלא לשאלה 1
סעיף א
, בשלושת הברגים של השורה העליונה (הרחוקה ביותר מהקצה התחתון של הפלטה).
נתון: , שישה ברגים (), מקדם החיכוך בין המשטחים , מקדם מניעת ההחלקה , משטח מגע אחד ().
מבוקש: כוח ההידוק (הכוח הצירי בבורג) הגדול ביותר, ובאילו ברגים הוא נוצר.
•במבט מהצד רואים שהכוח אנכי, כלומר מקביל למישור ההידוק (הקיר של בסיס 2), ופועל במרחק מהמישור.
•במבט מלפנים הברגים מסודרים בשלוש שורות: שלושה ברגים בשורה העליונה, שניים בשורה האמצעית ואחד בשורה התחתונה. הקבוצה סימטרית סביב קו האמצע האנכי, והכוח פועל במישור הסימטריה הזה. לכן אין מומנט שמסובב את הפלטה במישור ההידוק.
•מרחקי השורות מהקצה התחתון של הפלטה (לפי המידות 50, 145, 145): השורה התחתונה ב-, האמצעית ב-, העליונה ב-.
מה הכוח עושה למחבר. זה המקרה בנוסחאון שבו הכוח מקביל למישור הברגים ומרוחק ממנו . יש לו שתי השפעות:
•החלקה: הכוח מנסה להחליק את מבנה 1 כלפי מטה לאורך הבסיס. את ההחלקה מונע החיכוך שיוצר כוח ההידוק.
•התהפכות: המומנט מנסה לנתק את החלק העליון של הפלטה מהבסיס ולסובב אותה סביב הקצה התחתון שלה. את זה מונעת המתיחה בברגים.
1. כוח ההידוק למניעת החלקה (שווה בכל הברגים):
( מספר הברגים, מספר משטחי המגע, מקדם החיכוך בין המשטחים, מקדם מניעת ההחלקה.)
2. מומנט ההתהפכות:
3. הסכום בנוסחת ההתהפכות ( מספר הברגים בשורה, מרחק השורה מציר ההתהפכות, הקצה התחתון של הפלטה):
4. כוח ההידוק למניעת התהפכות גדל עם המרחק מהציר, ולכן הוא מרבי בשורה העליונה ():
5. כוח ההידוק המרבי:
6. השוואה בין השורות:
תשובה: , בשלושת הברגים של השורה העליונה, כי הם הרחוקים ביותר מהקצה התחתון שסביבו הפלטה נוטה להתהפך.
סעיף ב
; נדרש , ולכן דרגת חוזק 5.8 ().
נתון: (סעיף א), בורג M14X2, מקדם חיכוך בתבריג , מקדם ביטחון .
מבוקש: המאמץ המורכב בבורג (מתיחה מכוח ההידוק יחד עם פיתול שנוצר בזמן ההידוק), ולפיו דרגת החוזק.
1. נתוני הבורג מטבלת התבריגים המטריים (תבריג רגיל, M14, פסיעה 2):
, , ,
( שטח החתך למתיחה, הקוטר הפנימי, הקוטר האפקטיבי.)
2. מאמץ המתיחה:
3. זווית המעלה של התבריג:
זווית החיכוך המתוקנת (חצי זווית הפרופיל בתבריג מטרי ):
4. מאמץ הפיתול בזמן ההידוק:
5. המאמץ המורכב:
6. מאמץ הכניעה הנדרש. התנאי הוא , ולכן:
7. בחירה מטבלת Din 898 שבנוסחאון: דרגה 4.8 () אינה מספיקה. הדרגה הבאה היא 5.8, עם (והיא מתאימה לתחום M5-M24).
בדיקה: . מקדם הביטחון בפועל .
תשובה: , נדרש , ובוחרים ברגים בדרגת חוזק 5.8.
סעיף ג
כן. נדרש , ודרגה 5.8 כבר אינה מספיקה. בוחרים דרגת חוזק 8.8 ().
מבוקש: האם דרגת החוזק שנבחרה מתאימה גם למקדם ביטחון .
1. המאמץ המורכב בבורג אינו תלוי במקדם הביטחון: הכוחות, הבורג והמאמצים לא השתנו, ולכן כמו בסעיף ב.
2. מאמץ הכניעה הנדרש עכשיו:
3. בדרגה 5.8: . הבורג אינו עומד בתנאי החוזק.
4. בטבלת Din 898 הדרגה הראשונה עם היא 8.8, עם :
תשובה: כן, התשובה משתנה: עם נדרש , ובמקום דרגה 5.8 בוחרים דרגת חוזק 8.8 ().
שאלה 2 · תפר ריתוך באוזן הרמה של מכל
מכל שמשקלו מורם בעזרת מערכת של שלושה כבלים, כמתואר באיור א' לשאלה 2. הכבלים מחוברים לשתי אוזניים המחוברות למכל באמצעות בורגי הידוק. כל אוזן מורכבת משני חלקים המחוברים זה לזה באמצעות תפר ריתוך היקפי פינתי (מילאת) K, כמוצג באיור.
מידות האוזניים לאחר ריתוך נתונות באיור ב' לשאלה.
נתון:
המאמץ המותר בתפר הריתוך:
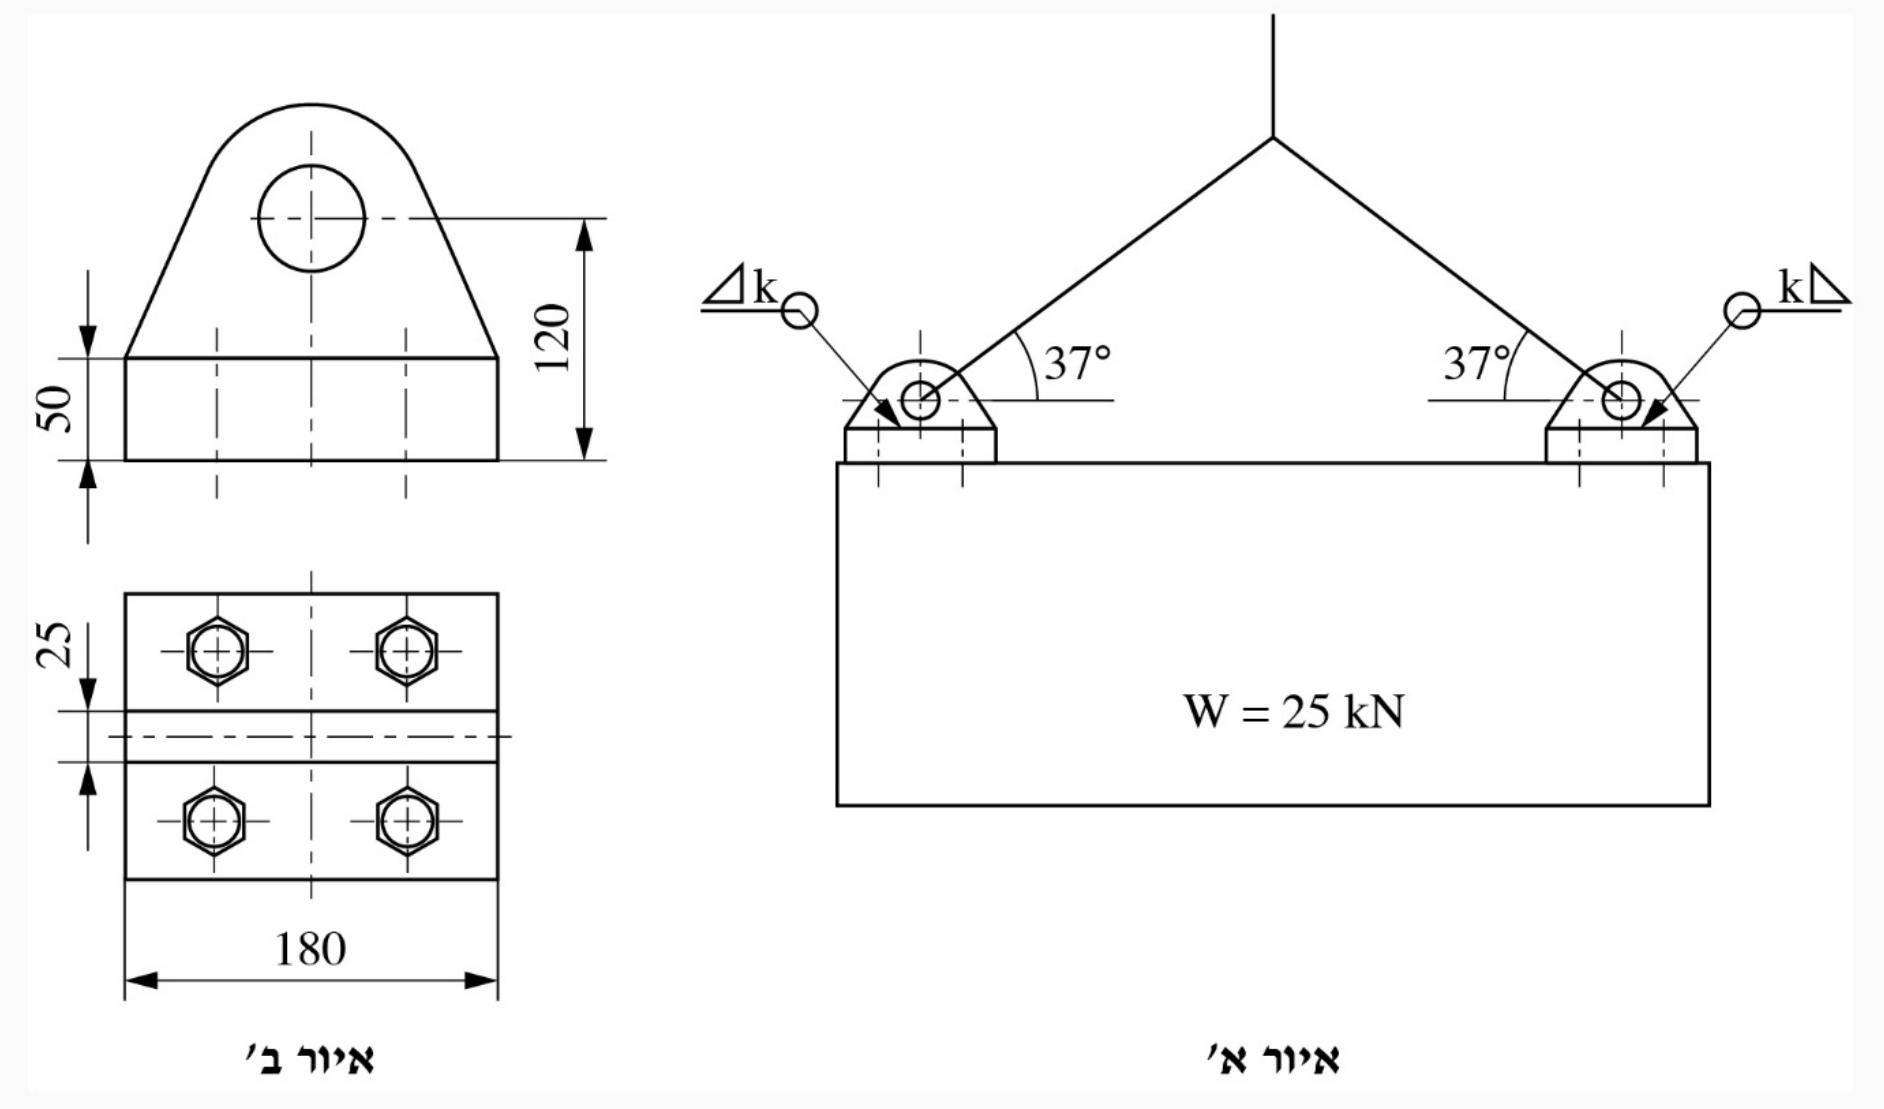
חשבו את המאמצים הפועלים בתפר הריתוך בכל אוזן.
תארו בתרשים את המאמצים בתפר הריתוך. מהי נקודת התפר העמוסה ביותר?
חשבו את גובה תפר הריתוך הנדרש.
◂ פתרון מלא לשאלה 2
סעיף א
(מתיחה), (גזירה), (כפיפה); המאמץ המורכב המרבי .
נתון: , שני כבלים בזווית לאופק, מידות האוזן לפי איור ב', .
מבוקש: המאמצים הקוויים (לעובי תפר של יחידה אחת) בתפר הריתוך של אוזן אחת.
•האוזן בנויה מבסיס בגובה , שמוברג למכל, ומלוח עין שמרותך מעליו. התפר עובר מסביב ללוח העין, במקום שבו הוא נפגש עם הבסיס, כלומר בגובה מתחתית האוזן.
•במבט מלמעלה (איור ב') רואים שחתך לוח העין במקום הריתוך הוא מלבן: אורך (במישור של איור א') ועובי . לכן תפר הריתוך הוא מלבן היקפי .
•מרכז החור של העין נמצא מעל תחתית האוזן, ולכן מעל מישור הריתוך. שם פועל הכבל.
1. הכוח בכבל. המכל תלוי בשני כבלים סימטריים, ורכיביהם האנכיים נושאים יחד את המשקל:
2. פירוק הכוח לרכיבים (כמו בנוסחאון, "זוג כוחות ניצבים זה לזה"):
•רכיב אנכי: . הוא מושך את העין כלפי מעלה, בניצב למישור הריתוך, דרך מרכז הכובד של התפר.
•רכיב אופקי: . הוא פועל במקביל למישור הריתוך, לאורך הצלע של , במרחק מהמישור.
3. נתוני התפר מטבלת נתוני תפרי ריתוך (תפר היקפי מלבני). היא הצלע המקבילה לכיוון הרכיב האופקי, ו- הצלע הניצבת לו:
4. מאמץ מתיחה מהרכיב האנכי (שווה בכל התפר):
5. מאמץ גזירה מהרכיב האופקי (שווה בכל התפר, בכיוון של ):
6. מאמץ כפיפה מהמומנט של הרכיב האופקי:
מאמץ הכפיפה מרבי בקצוות הצלע של : בקצה אחד מתיחה ובקצה השני לחיצה.
7. המאמץ המורכב. מאמץ המתיחה ומאמץ הכפיפה פועלים שניהם בניצב למישור הריתוך, על אותו קו פעולה, ולכן מחברים אותם (כמו במקרה 5 בנוסחאון). מאמץ הגזירה ניצב להם, ולכן מצרפים אותו בשורש סכום הריבועים:
הערה: אם מצרפים את שלושת המאמצים בשורש סכום הריבועים, , מקבלים ערך נמוך מדי, כי מתיחה וכפיפה באותו כיוון מצטברות זו לזו.
תשובה: , , ; המאמץ המורכב המרבי .
סעיף ב
הקצה החיצוני של הצלע הארוכה (180 mm), הרחוק ממרכז המכל: שם מתיחה וגזירה , יחד .
מבוקש: איך המאמצים מתפלגים לאורך התפר, ובאיזו נקודה המאמץ הגדול ביותר.
מסמנים ציר לאורך הצלע של , עם במרכז התפר, כך ש- הוא הקצה החיצוני של האוזן (הרחוק ממרכז המכל) ו- הקצה הפנימי.
1. מאמץ המתיחה : מלבן בגובה קבוע לכל אורך התפר, בניצב למישור הריתוך, כלפי מעלה.
2. מאמץ הכפיפה: קו ישר שעובר באפס במרכז התפר (הציר הניטרלי) ומגיע ל- בקצוות. הכבל מושך את העין לכיוון מרכז המכל, ולכן האוזן נוטה להתהפך לכיוון הזה: הקצה החיצוני נמתח, והקצה הפנימי נלחץ.
3. המאמץ הנורמלי הכולל (מתיחה + כפיפה) הוא קו ישר:
•בקצה החיצוני: (מתיחה)
•במרכז:
•בקצה הפנימי: (לחיצה)
4. מאמץ הגזירה : שווה בכל התפר, במישור הריתוך, בכיוון הרכיב האופקי של הכבל (בגרף בקו מקווקו).
5. הנקודה העמוסה ביותר: הקצה החיצוני של הצלע הארוכה. שם המאמץ הנורמלי הגדול ביותר (, מתיחה), ועליו מצטרף מאמץ הגזירה:
בקצה הפנימי המאמץ המורכב קטן יותר: .
תשובה: מתיחה קבועה , כפיפה ליניארית וגזירה קבועה . הנקודה העמוסה ביותר היא הקצה החיצוני של הצלע הארוכה (הרחוק ממרכז המכל), עם .
סעיף ג
, ; בוחרים .
נתון: (סעיף א), .
מבוקש: גובה רגל התפר .
1. עובי התפר הנדרש, מתנאי החוזק :
2. גובה רגל התפר:
3. מעגלים כלפי מעלה למידה שלמה: .
תשובה: נדרש , ובפועל מרתכים תפר בגובה .
שאלה 3 · ממסרת רצועות טריזיות: מתיחות וחוזק
באיור לשאלה 3 מתוארת ממסרת רצועה טריזית שבה הגלגל המניע מס' 1 מסתובב במהירות של 1,450 סל"ד ומעביר הספק של 6 קילוואט לגלגל המונע מס' 2 באמצעות שלוש רצועות טריזיות.
נתון:
•יחס התמסורת:
•מקדם החיכוך ברצועה:
•קוטר הגלגל המניע:
•המאמץ המותר של חומר הרצועה:
•מודול האלסטיות של חומר הרצועה:
•שטח החתך של הרצועה הטריזית:
•גובה הרצועה:
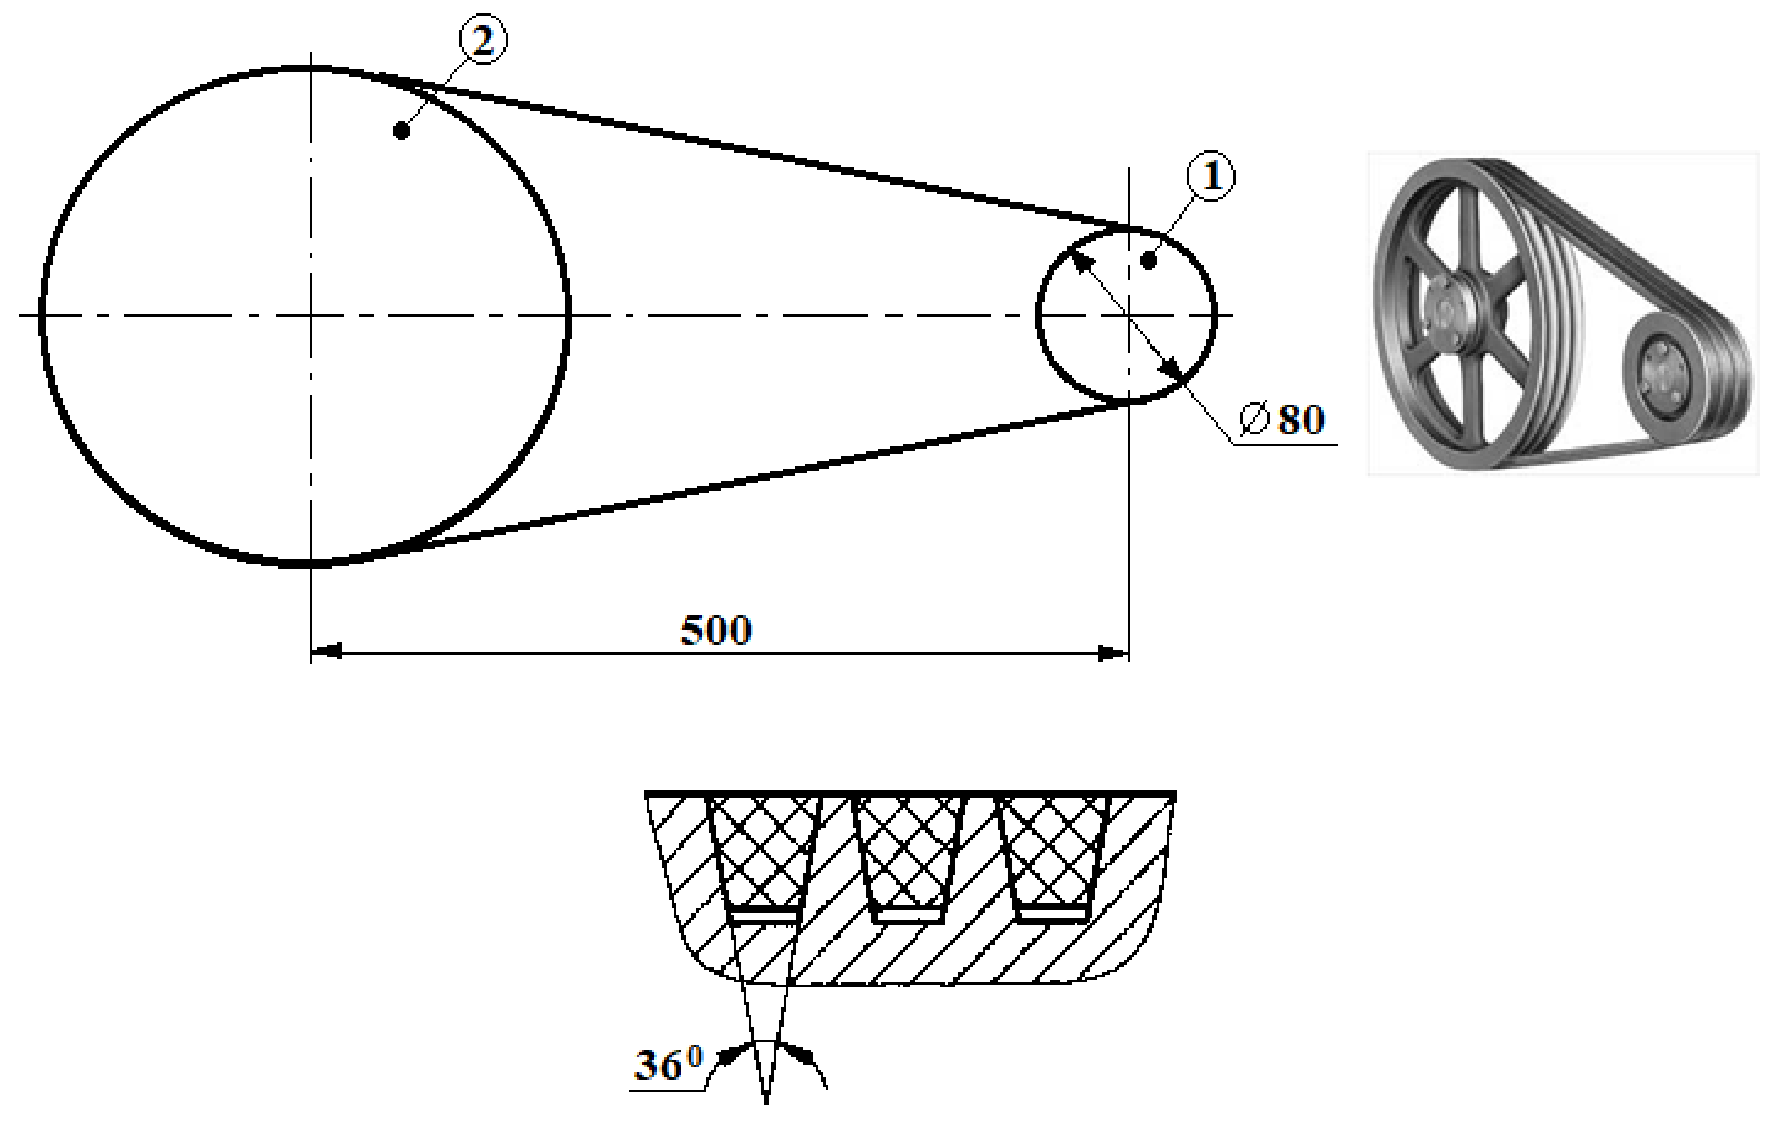
חשבו את כוחות המתיחה הקיימים בענפי כל אחת מהרצועות.
חשבו האם הרצועות עומדות בדרישות החוזק. במידה שלא, חשבו את מספר הרצועות הנדרש להעברת ההספק הנתון.
◂ פתרון מלא לשאלה 3
סעיף א
בכל רצועה: ענף פעיל , ענף רפוי (לשלוש הרצועות יחד ו-).
נתון: , , , , מרחק צירים (מהאיור), , זווית החריץ בגלגל , שלוש רצועות.
מבוקש: כוחות המתיחה בענף הפעיל ובענף הרפוי של כל רצועה.
1. קוטר הגלגל המונע:
2. זווית הנטייה של ענפי הרצועה:
3. זווית החביקה על הגלגל המניע (הקטן):
4. המהירות ההיקפית:
5. הכוח המשיקי שכל הרצועות יחד מעבירות:
6. יחס המתיחויות (נוסחת אוילר לרצועה טריזית). זווית החריץ , ולכן חצי זווית הטריז :
7. כוח המתיחה בענף הפעיל, לכל הרצועות יחד:
ובענף הרפוי:
בדיקה: .
8. לכל רצועה (שלוש רצועות זהות מתחלקות שווה בעומס):
,
הענף הרפוי כמעט רפוי לגמרי: האחיזה של רצועה טריזית בחריץ חזקה מאוד ( גדול), ולכן כמעט כל המתיחה בענף הפעיל.
תשובה: בכל רצועה בענף הפעיל ו- בענף הרפוי.
סעיף ב
לא: . נדרשות , כלומר 4 רצועות ().
נתון: , , , , .
מבוקש: לבדוק את תנאי החוזק, ואם הוא לא מתקיים, למצוא את מספר הרצועות הנדרש.
1. מאמץ המתיחה בענף הפעיל, עם רצועות:
2. מאמץ הכפיפה, כשהרצועה מתכופפת סביב הגלגל הקטן:
3. מאמץ צנטריפוגלי: , ולכן .
4. תנאי החוזק:
שלוש רצועות אינן עומדות בדרישות החוזק.
5. מספר הרצועות הנדרש. מאמץ הכפיפה אינו תלוי במספר הרצועות, ולכן למתיחה נשאר :
מעגלים כלפי מעלה: .
6. בדיקה עם 4 רצועות:
,
תשובה: הרצועות אינן עומדות בדרישות (). נדרשות 4 רצועות, ואז .
שאלה 4 · גלגל מניע אחד ושני צרכנים: חוזק לכפיפה
בממסרת גלגלי השיניים הישרות, המוצגת באיור לשאלה, מסתובב הגלגל המניע (1) במהירות של 1450 סל"ד ומניע שני גלגלי שיניים (2, 3), המחוברים לשני צרכנים (כל גלגל מחובר לצרכן נפרד).
נתונים:
•מודול השיניים -
•קוטרי הגלגלים - ,
•מאמץ הכפיפה המותר בשיניים -
•מקדם אורך השן -
•מקדם תנאי עבודה - 1.8
•זווית הלחץ -
•גלגלי השיניים מיוצרים בעיבוד שבבי
הערה: הזניחו הפסדים בממסרה
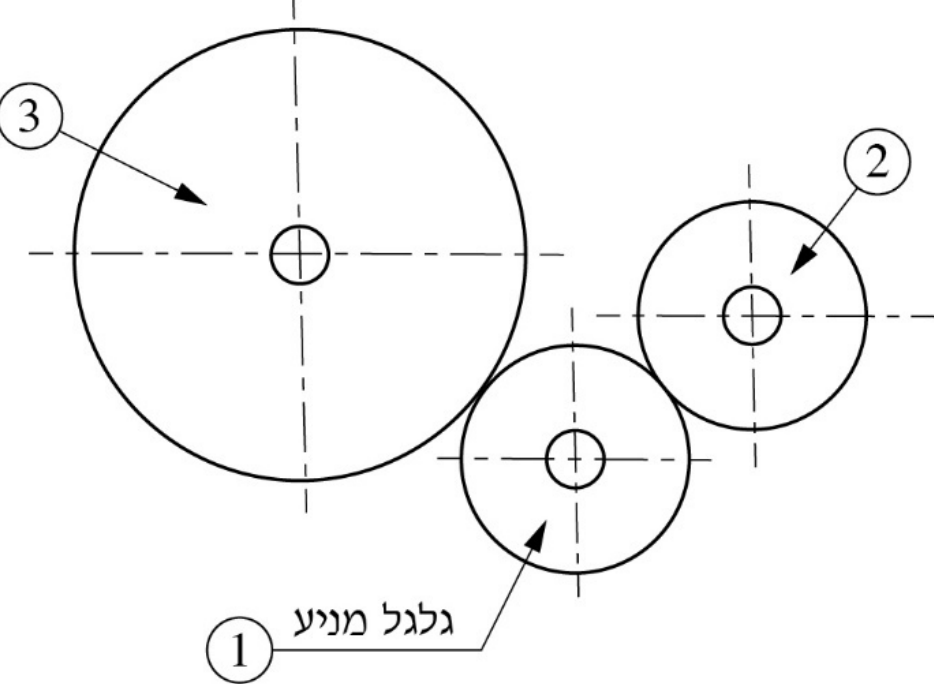
חשבו את כוחות השילוב המרביים הקיימים בין גלגלים 1 ו- 2. חשבו לחוזק לכפיפה בלבד.
חשבו את המומנט המועבר לצרכן 3.
חשבו את המומנט המרבי הנדרש מהמנוע.
◂ פתרון מלא לשאלה 4
סעיף א
, (הכוח השקול ); ההספק המרבי בזוג 1-2 הוא .
נתון: , , , , , , , , שיניים בעיבוד שבבי.
מבוקש: הכוח המשיקי והכוח הרדיאלי הגדולים ביותר שהשיניים של זוג 1-2 יכולות להעביר בלי לעבור את מאמץ הכפיפה המותר.
מבנה הממסרה. גלגל 1 משתלב בנפרד עם גלגל 2 ועם גלגל 3. כל שילוב נבדק לבדו, עם ההספק שעובר דרכו לצרכן שלו.
1. מספרי השיניים:
, ,
2. המהירות ההיקפית (זהה בשני השילובים, כי היא של גלגל 1):
3. מקדם המהירות לשיניים בעיבוד שבבי:
4. מקדם חלוקת העומס לזוג 1-2:
5. מקדם צורת השן (לואיס) מטבלה 9.4 בנוסחאון. ל- אין שורה, ולכן מבצעים אינטרפולציה בין () ל- ():
שני הגלגלים בזוג זהים, ולכן לשניהם אותו מאמץ.
6. ההספק המרבי בזוג 1-2, לפי תנאי החוזק לכפיפה:
7. המומנט שגלגל 1 מעביר לגלגל 2:
8. כוחות השילוב:
הכוח השקול בניצב לפני השן:
הערה: בנוסחת המומנט המרבי שבנוסחאון, , מתקבל ו-. ההפרש (כ-2.6%) נובע מעיגול הקבוע 265 בנוסחת ההספק. שתי הדרכים מקובלות.
תשובה: , (שקול ).
סעיף ב
(ההספק המרבי בזוג 1-3 הוא , ).
מבוקש: המומנט המרבי שגלגל 3 מקבל ומעביר לצרכן 3, לפי החוזק לכפיפה של השיניים בזוג 1-3.
1. איזה גלגל קובע. על שני הגלגלים בזוג פועל אותו כוח היקפי, והם באותו מודול ורוחב. לגלגל 1 יש פחות שיניים (, ) מאשר לגלגל 3 (, ), ולכן השן שלו חלשה יותר. מחשבים לפי גלגל 1.
2. מקדם חלוקת העומס לזוג 1-3:
המהירות ההיקפית ו- זהים לסעיף א.
3. ההספק המרבי בזוג 1-3:
4. מהירות הסיבוב של גלגל 3:
5. המומנט לצרכן 3 (בלי הפסדים, כל ההספק מגיע לצרכן):
בדיקה: המומנט שגלגל 1 מעביר בזוג הזה הוא , וביחס תמסורת 1:2 המומנט מוכפל: .
(בנוסחת המומנט המרבי מתקבל .)
תשובה: .
סעיף ג
(הספק כולל ).
מבוקש: המומנט שהמנוע צריך לספק לגלגל 1 כששני הצרכנים מקבלים את המומנט המרבי.
1. גלגל 1 מניע את שני הגלגלים בבת אחת, ולכן המומנט עליו הוא סכום המומנטים שהוא מעביר בשני השילובים (וגם ההספק הוא סכום ההספקים):
2. בדיקה דרך ההספק:
,
(בנוסחת המומנט המרבי מתקבל .)
תשובה: .
שאלה 5 · כרסום חריץ בכרסום אצבע: זמן והספק
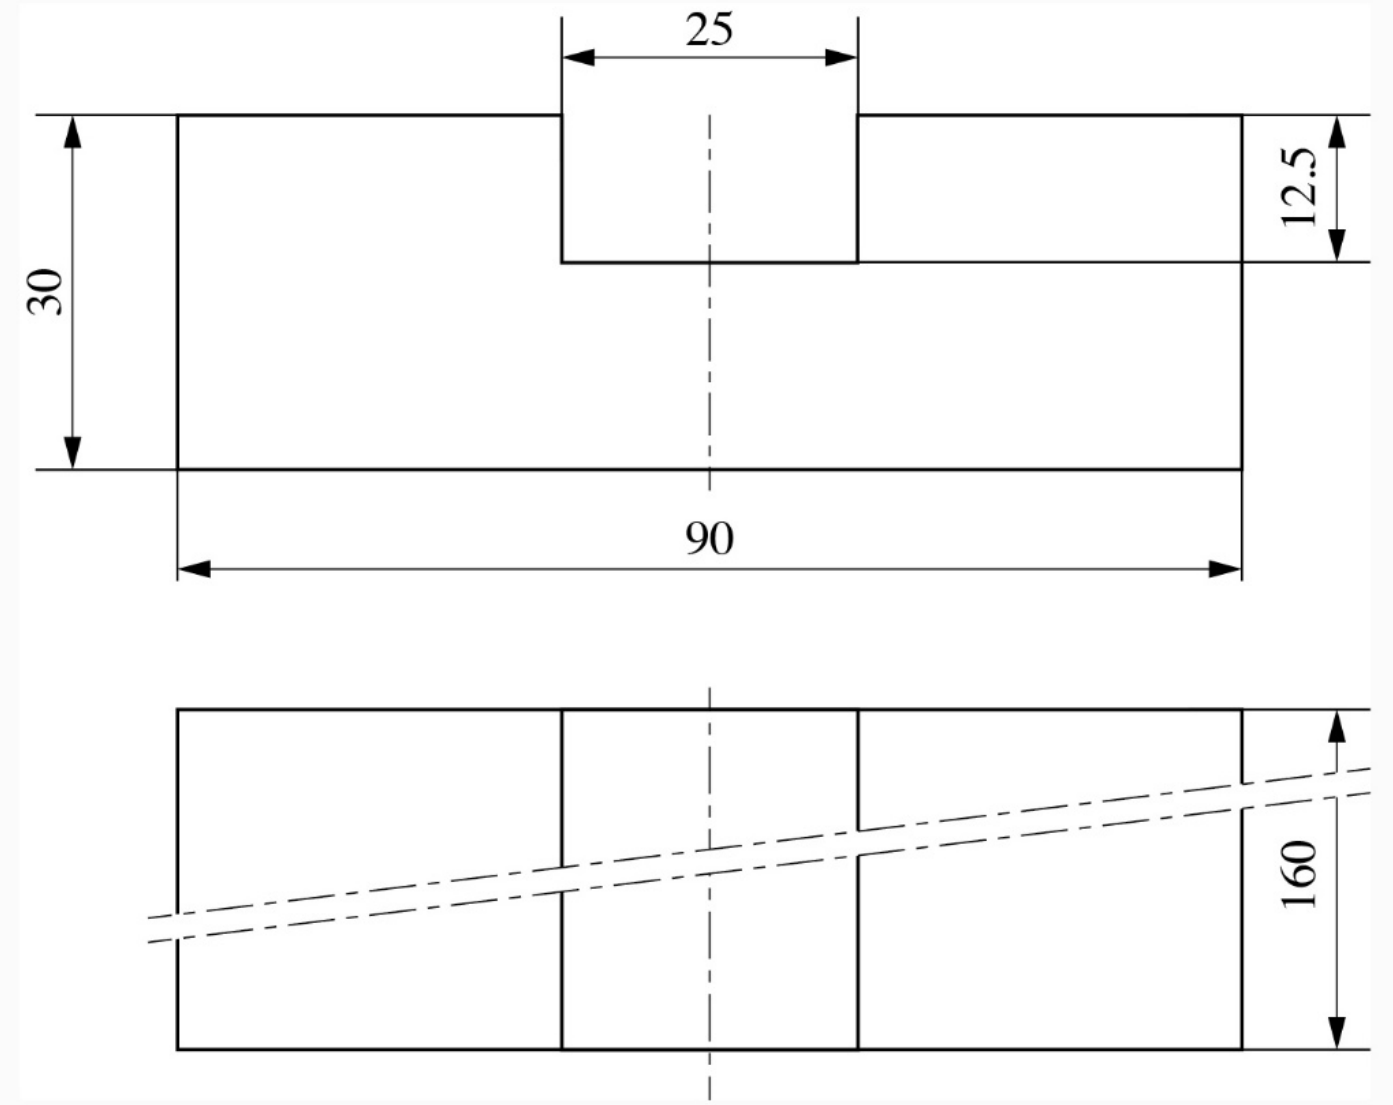
בחלק המוצג באיור נדרש לכרסם מדרגה שרוחבה וגובהה . החלק עשוי מפלדה בקשיות 300 HB, יש לבצע עיבוד מוקדם ועיבוד גמר.
המידות החיצוניות של החלק – .
העיבוד מבוצע באמצעות כרסום אצבע מתק"ש בקוטר . לכרסום יש ארבע שיניים.
נתוני היגש מרבי לעיבוד: עיבוד מוקדם , עיבוד גמר
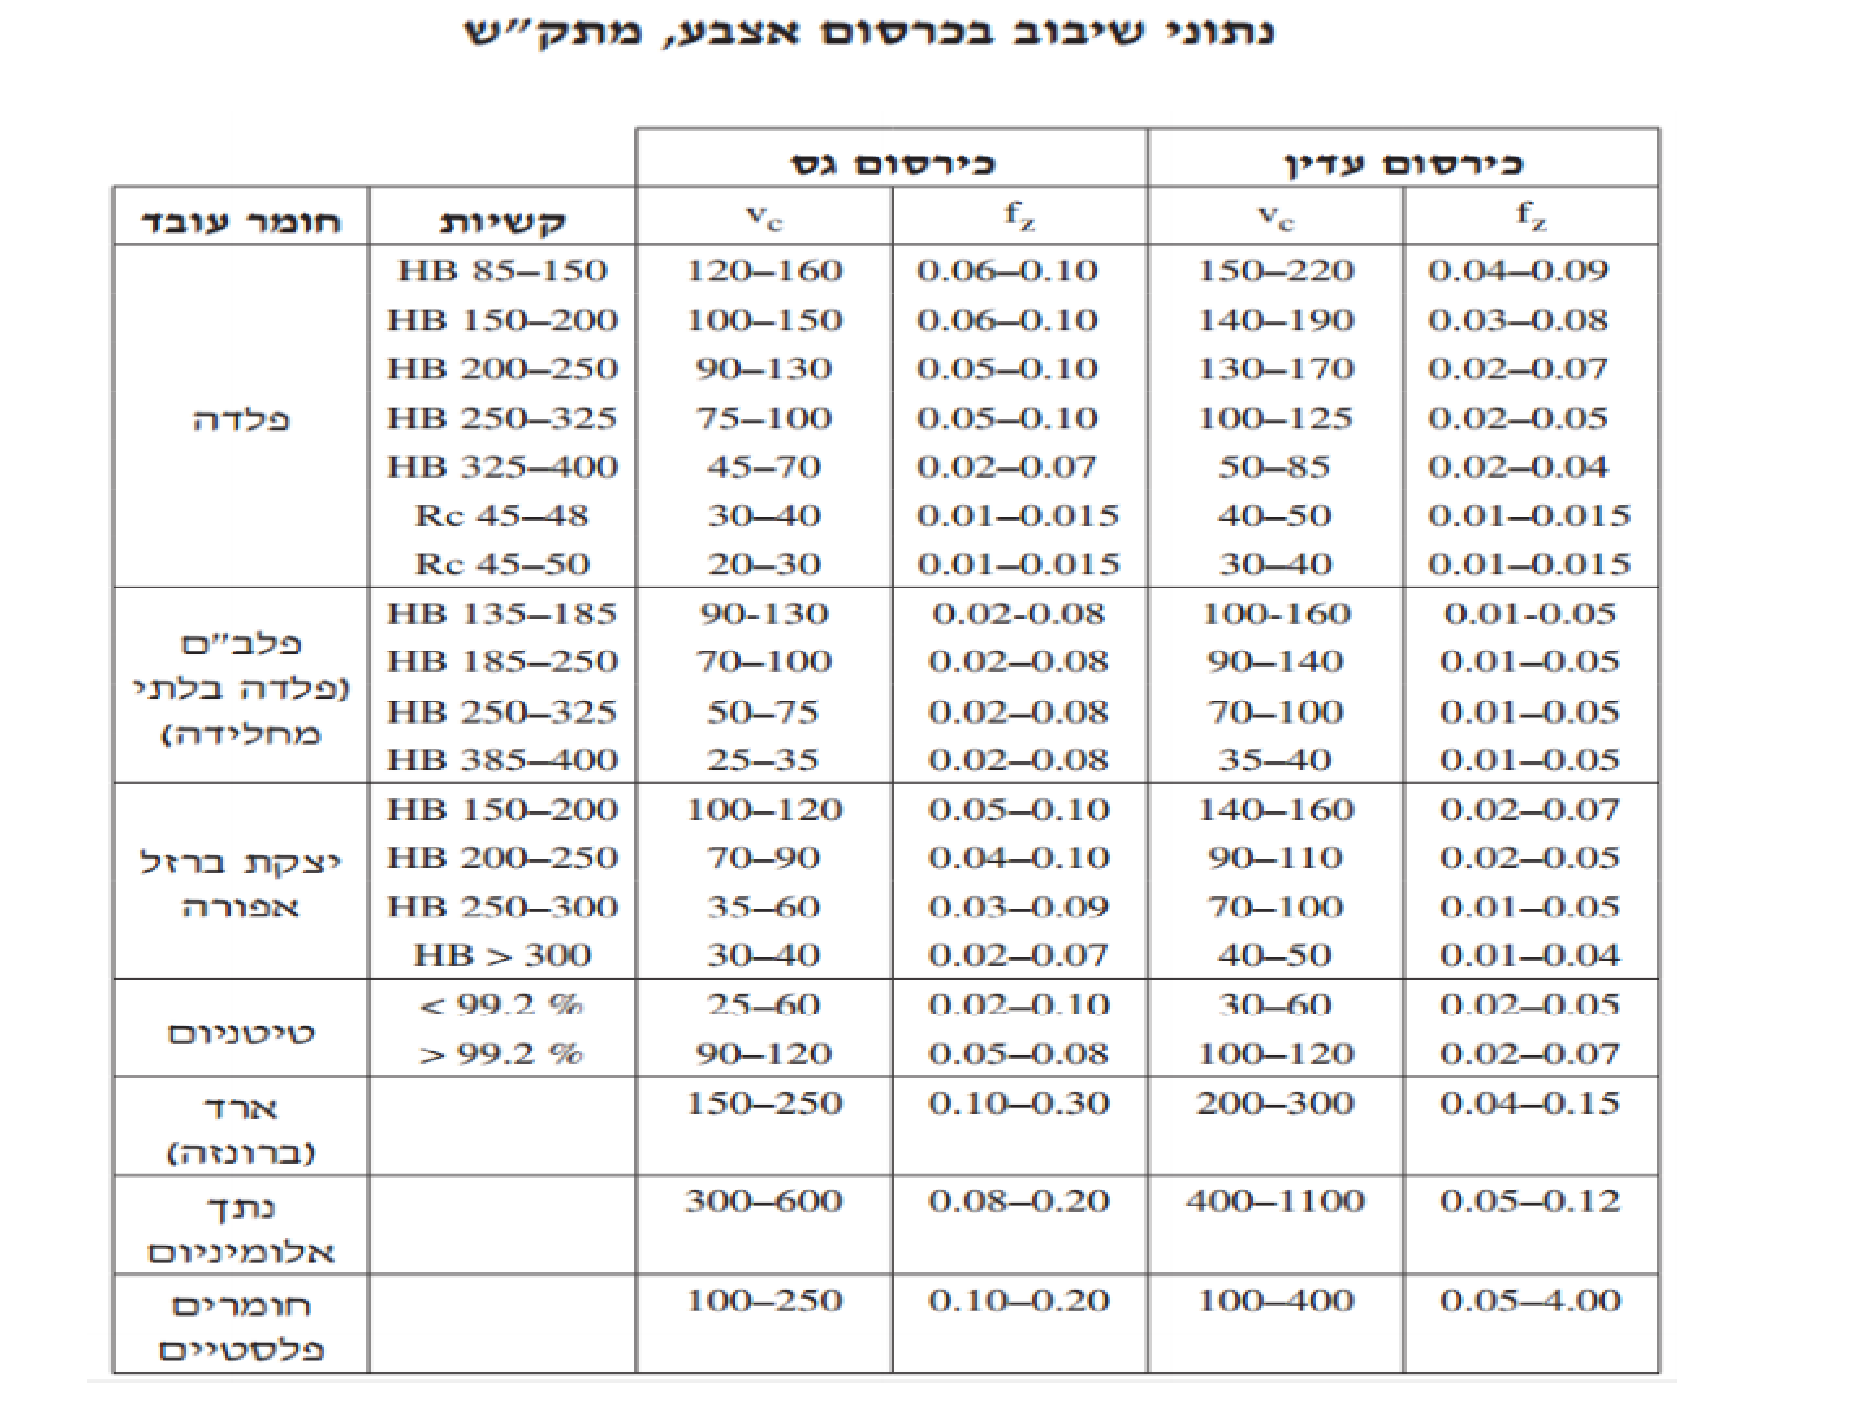
ההתנגדות סגולית של החומר לכרסום היא . היעזר בנספח תנאי שיבוב בכרסום, המצורף.
תארו את תהליך העיבוד ואת שלבי העיבוד, באופן שבו מספר מהלכי העיבוד יהיה הנמוך ביותר.
חשבו את זמן העיבוד הכולל, בהנחה שיש לתת לכלי תוספת מהלך של 2 מ"מ מכל צד של העובד. (מהלך זהה בעיבוד מוקדם וגמר)
חשבו את הספק הכרסומת הנדרש בעיבוד מוקדם, אם נצילות הכרסומת היא 80%.
באיזה שלב עיבוד (עיבוד מוקדם או עיבוד גמר), יידרש הספק גבוה יותר. הסבר ללא חישוב.
◂ פתרון מלא לשאלה 5
סעיף א
כרסום חריץ בכרסומת אנכית, בכרסום אצבע לכל רוחב החריץ, לאורך 160: שלושה מהלכים מוקדמים של (עד עומק 12) ומהלך גמר אחד של . סך הכול 4 מהלכים.
מבוקש: איך מעבדים את המדרגה, ובכמה מהלכים לכל הפחות.
מה מעבדים. לפי האיור, הצורה שנדרשת היא תעלה ברוחב ובעומק , באמצע הרוחב של החלק (), לכל האורך של .
1. המכונה והדפינה: כרסומת אנכית. מהדקים את החלק במלחציים על הפאה של , כשהפאה העליונה פונה לכלי, ומיישרים אותו כך שהאורך מקביל לתנועת השולחן.
2. מספר המהלכים לרוחב: קוטר הכרסום () שווה לרוחב התעלה, ולכן כל מהלך מכסה את כל הרוחב: מהלך אחד לרוחב.
3. מספר המהלכים לעומק:
•עיבוד מוקדם: משאירים לגמר, ולכן מסירים . עם היגש מרבי של : מהלכים.
•עיבוד גמר: מהלך.
4. סדר העבודה: שלושה מהלכים מוקדמים לאורך החלק, כל אחד בהיגש , עד עומק . אחר כך מהלך גמר אחד בהיגש עד עומק , במהירות חיתוך גבוהה יותר ובקידמה קטנה יותר, לקבלת מידה מדויקת וטיב שטח טוב.
תשובה: כרסום תעלה בכרסום אצבע לכל הרוחב: 3 מהלכים מוקדמים של ומהלך גמר אחד של , סך הכול 4 מהלכים.
סעיף ב
; מוקדם , גמר ; סך הכול כ-.
נתון: פלדה 300 HB, כרסום אצבע מתק"ש , , אורך החלק , תוספת מהלך מכל צד.
מבוקש: זמן העיבוד הכולל (מוקדם + גמר).
1. תנאי השיבוב מהנספח, טבלת "נתוני שיבוב בכרסום אצבע, מתק״ש", שורת פלדה HB 250–325:
•כרסום גס: –, –
•כרסום עדין: –, –
הקשיות 300 HB קרובה לקצה העליון של התחום, ולכן בוחרים מהירות חיתוך בחלק הנמוך של הטווח: בעיבוד מוקדם , , ובגמר , .
2. אורך המהלך. כדי לכרסם את התעלה לכל האורך, הכרסום מתחיל כשהוא כולו מחוץ לחלק ומסיים כשהוא כולו מחוצה לו, ולכן לאורך החלק מוסיפים את קוטר הכרסום ואת תוספת המהלך משני הצדדים:
3. עיבוד מוקדם:
, ובמכונה בוחרים .
4. עיבוד גמר:
, ובמכונה .
5. הזמן הכולל:
תשובה: כ- (מוקדם , גמר ).
סעיף ג
, .
נתון: , רוחב הכרסום , היגש , , , , , .
מבוקש: ההספק שהכרסומת צריכה בעיבוד המוקדם.
1. הרכיב המשיקי של כוח החיתוך:
2. מהירות החיתוך בפועל:
3. ההספק:
תשובה: .
סעיף ד
בעיבוד המוקדם: ההיגש והקידמה לשן גדולים בהרבה, ולכן חתך השבב וכוח החיתוך גדולים בהרבה, וזה גובר על מהירות החיתוך הנמוכה יותר.
ההספק הוא מכפלת כוח החיתוך במהירות החיתוך: , וכוח החיתוך גדל עם ההיגש ועם הקידמה לשן .
1. בעיבוד המוקדם ההיגש , פי 8 מההיגש בגמר (), וגם הקידמה לשן גדולה יותר. לכן שטח חתך השבב, וכוח החיתוך, גדולים פי כמה וכמה.
2. בגמר מהירות החיתוך גבוהה יותר, אבל רק בעשרות אחוזים, וזה לא מפצה על הירידה הגדולה בכוח.
3. בעיבוד המוקדם מסירים בכל דקה נפח שבבים גדול בהרבה, וזה מה שדורש הספק.
תשובה: בעיבוד המוקדם, כי ההיגש והקידמה בו גדולים בהרבה, ולכן כוח החיתוך ונפח השבבים שמוסר בדקה גדולים בהרבה, גם אם מהירות החיתוך נמוכה יותר.
שאלה 6 · ציר: מידה מתקבלת, מידה טכנולוגית ומרכזיות
באיור לשאלה מוצג חלק המשמש כציר העשוי מפלדה.
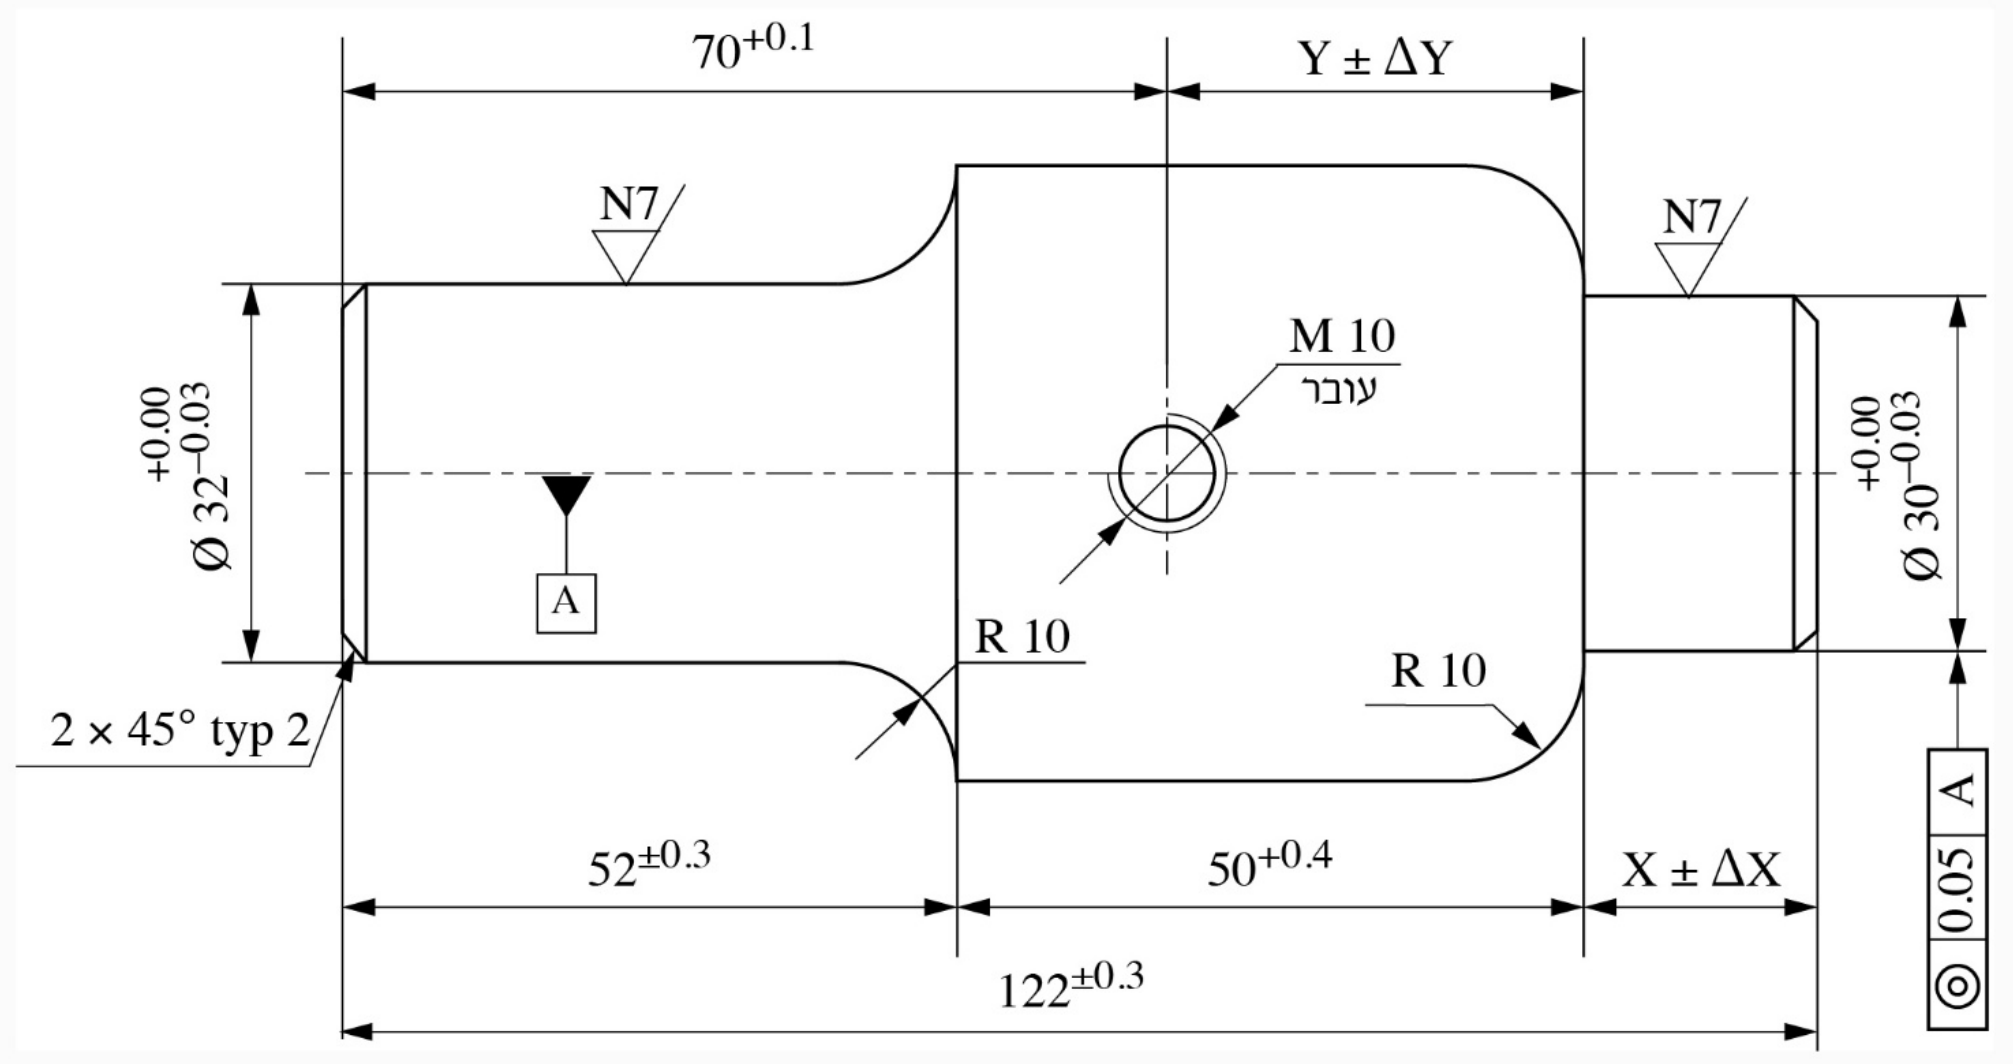
חשבו את המידה המתקבלת, , הנתונה בסרטוט.
חשבו את המידה הטכנולוגית, , הנתונה בסרטוט.
הסבירו את הדרישה שבסרטוט. כיצד מבטיחים את ביצועה בתהליך הייצור? וכיצד בודקים בביקורת איכות את קיום הדרישה?
◂ פתרון מלא לשאלה 6
סעיף א
(בין ל-).
מבוקש: אורך הקוטר , המידה . היא לא מיוצרת ישירות, אלא נסגרת מעצמה בין מידות אחרות, והסבולת שלה היא סכום הסבולות שלהן.
1. שרשרת המידות לאורך החלק, לפי האיור: האורך הכולל מחולק ל- (הקוטר ), (הצווארון) ו-:
(נומינלי)
2. המידה המרבית. מידה שמופיעה בחיבור מקבלת את ערכה המרבי, ומידה בחיסור את ערכה המזערי:
3. המידה המזערית:
4. הכתיבה המקוצרת: האמצע , וחצי התחום :
בדיקה: תחום הסבולת של הוא , סכום התחומים .
תשובה:
סעיף ב
(בין ל-).
מבוקש: המידה , מציר הקדח M10 עד המצח הימני של הצווארון. מידה טכנולוגית היא מידת ייצור שמחליפה מידה מהסרטוט; הסבולת שלה נקבעת כך שהמידה המוחלפת תישאר בגבולותיה.
1. שרשרת המידות: מהקצה השמאלי עד המצח הימני של הצווארון יש , ומאותו קצה עד ציר הקדח . לכן:
(נומינלי)
2. איזו מידה מוחלפת. המידה הטכנולוגית מחליפה את המידה בעלת הסבולת הגדולה ביותר בשרשרת: (תחום ). המידות האחרות: (תחום ) ו- (תחום ). כך המידה 52 תתקבל מעצמה:
3. הגבולות של , כך שהמידה 52 לא תצא מתחומה גם במקרים הקיצוניים:
4. הכתיבה המקוצרת: האמצע , חצי התחום :
בדיקה: תחום המידה המוחלפת שווה לסכום התחומים שנשארו בשרשרת: .
(אם מנסים להחליף במקומה את 50 או את 70 מתקבל , כלומר אין פתרון, כי תחום הסבולת שלהן קטן מסכום התחומים של האחרות.)
תשובה:
סעיף ג
דרישת מרכזיות: הציר של בתוך גליל בקוטר שצירו הוא ציר (בסיס A). מבטיחים בחריטת שני הקטרים בין חודנים או בדפינה על ; בודקים בחוגן על כש- מונח בפריזמה ומסובבים.
הדרישה בסרטוט היא המסגרת שמחוברת לקוטר . הבסיס A הוא הציר של הקוטר (משולש הבסיס מחובר אליו).
1. המשמעות: זו דרישת מרכזיות (שיתוף ציר). הציר של חייב להימצא בתוך גליל דמיוני בקוטר , שהציר שלו הוא הציר של . כלומר שני הצירים יכולים להיות מוסטים זה מזה לכל היותר .
2. איך מבטיחים בייצור: מעבדים את שני הקטרים סביב אותו ציר סיבוב. למשל מקדחים חורי מרכוז בשני המצחים וחורטים את ואת בין חודנים, או חורטים את כשהחלק דפון על שכבר עובד (בלסתות רכות או בתפסנית קפיצית). בגלל הסבולת הצפופה () ו-N7, את הגמר של שני הקטרים עושים באותה דפינה, ואפשר גם בהשחזה בין חודנים.
3. איך בודקים: מניחים את החלק עם על פריזמה מדויקת (או בין חודנים), מצמידים חוגן לקוטר בניצב לציר, ומסובבים את החלק סיבוב שלם. ההפרש בין הקריאה הגדולה לקטנה לא יעלה על . חוזרים על המדידה בכמה מקומות לאורך .
תשובה: דרישת מרכזיות של ביחס לציר (בסיס A), בתוך גליל . מבטיחים בחריטת שני הקטרים על אותו ציר (בין חודנים או בדפינה על ), ובודקים בחוגן על כשהחלק מונח על בפריזמה ומסובב סיבוב שלם.
שאלה 7 · מחזיק ציר: חומר גלם, תהליך ייצור וניצבות
באיור לשאלה (ראו בעמוד הבא), מוצג החלק "מחזיק ציר" העשוי מפלדה SAE4140.
החלק מיוצר בכמויות קטנות.
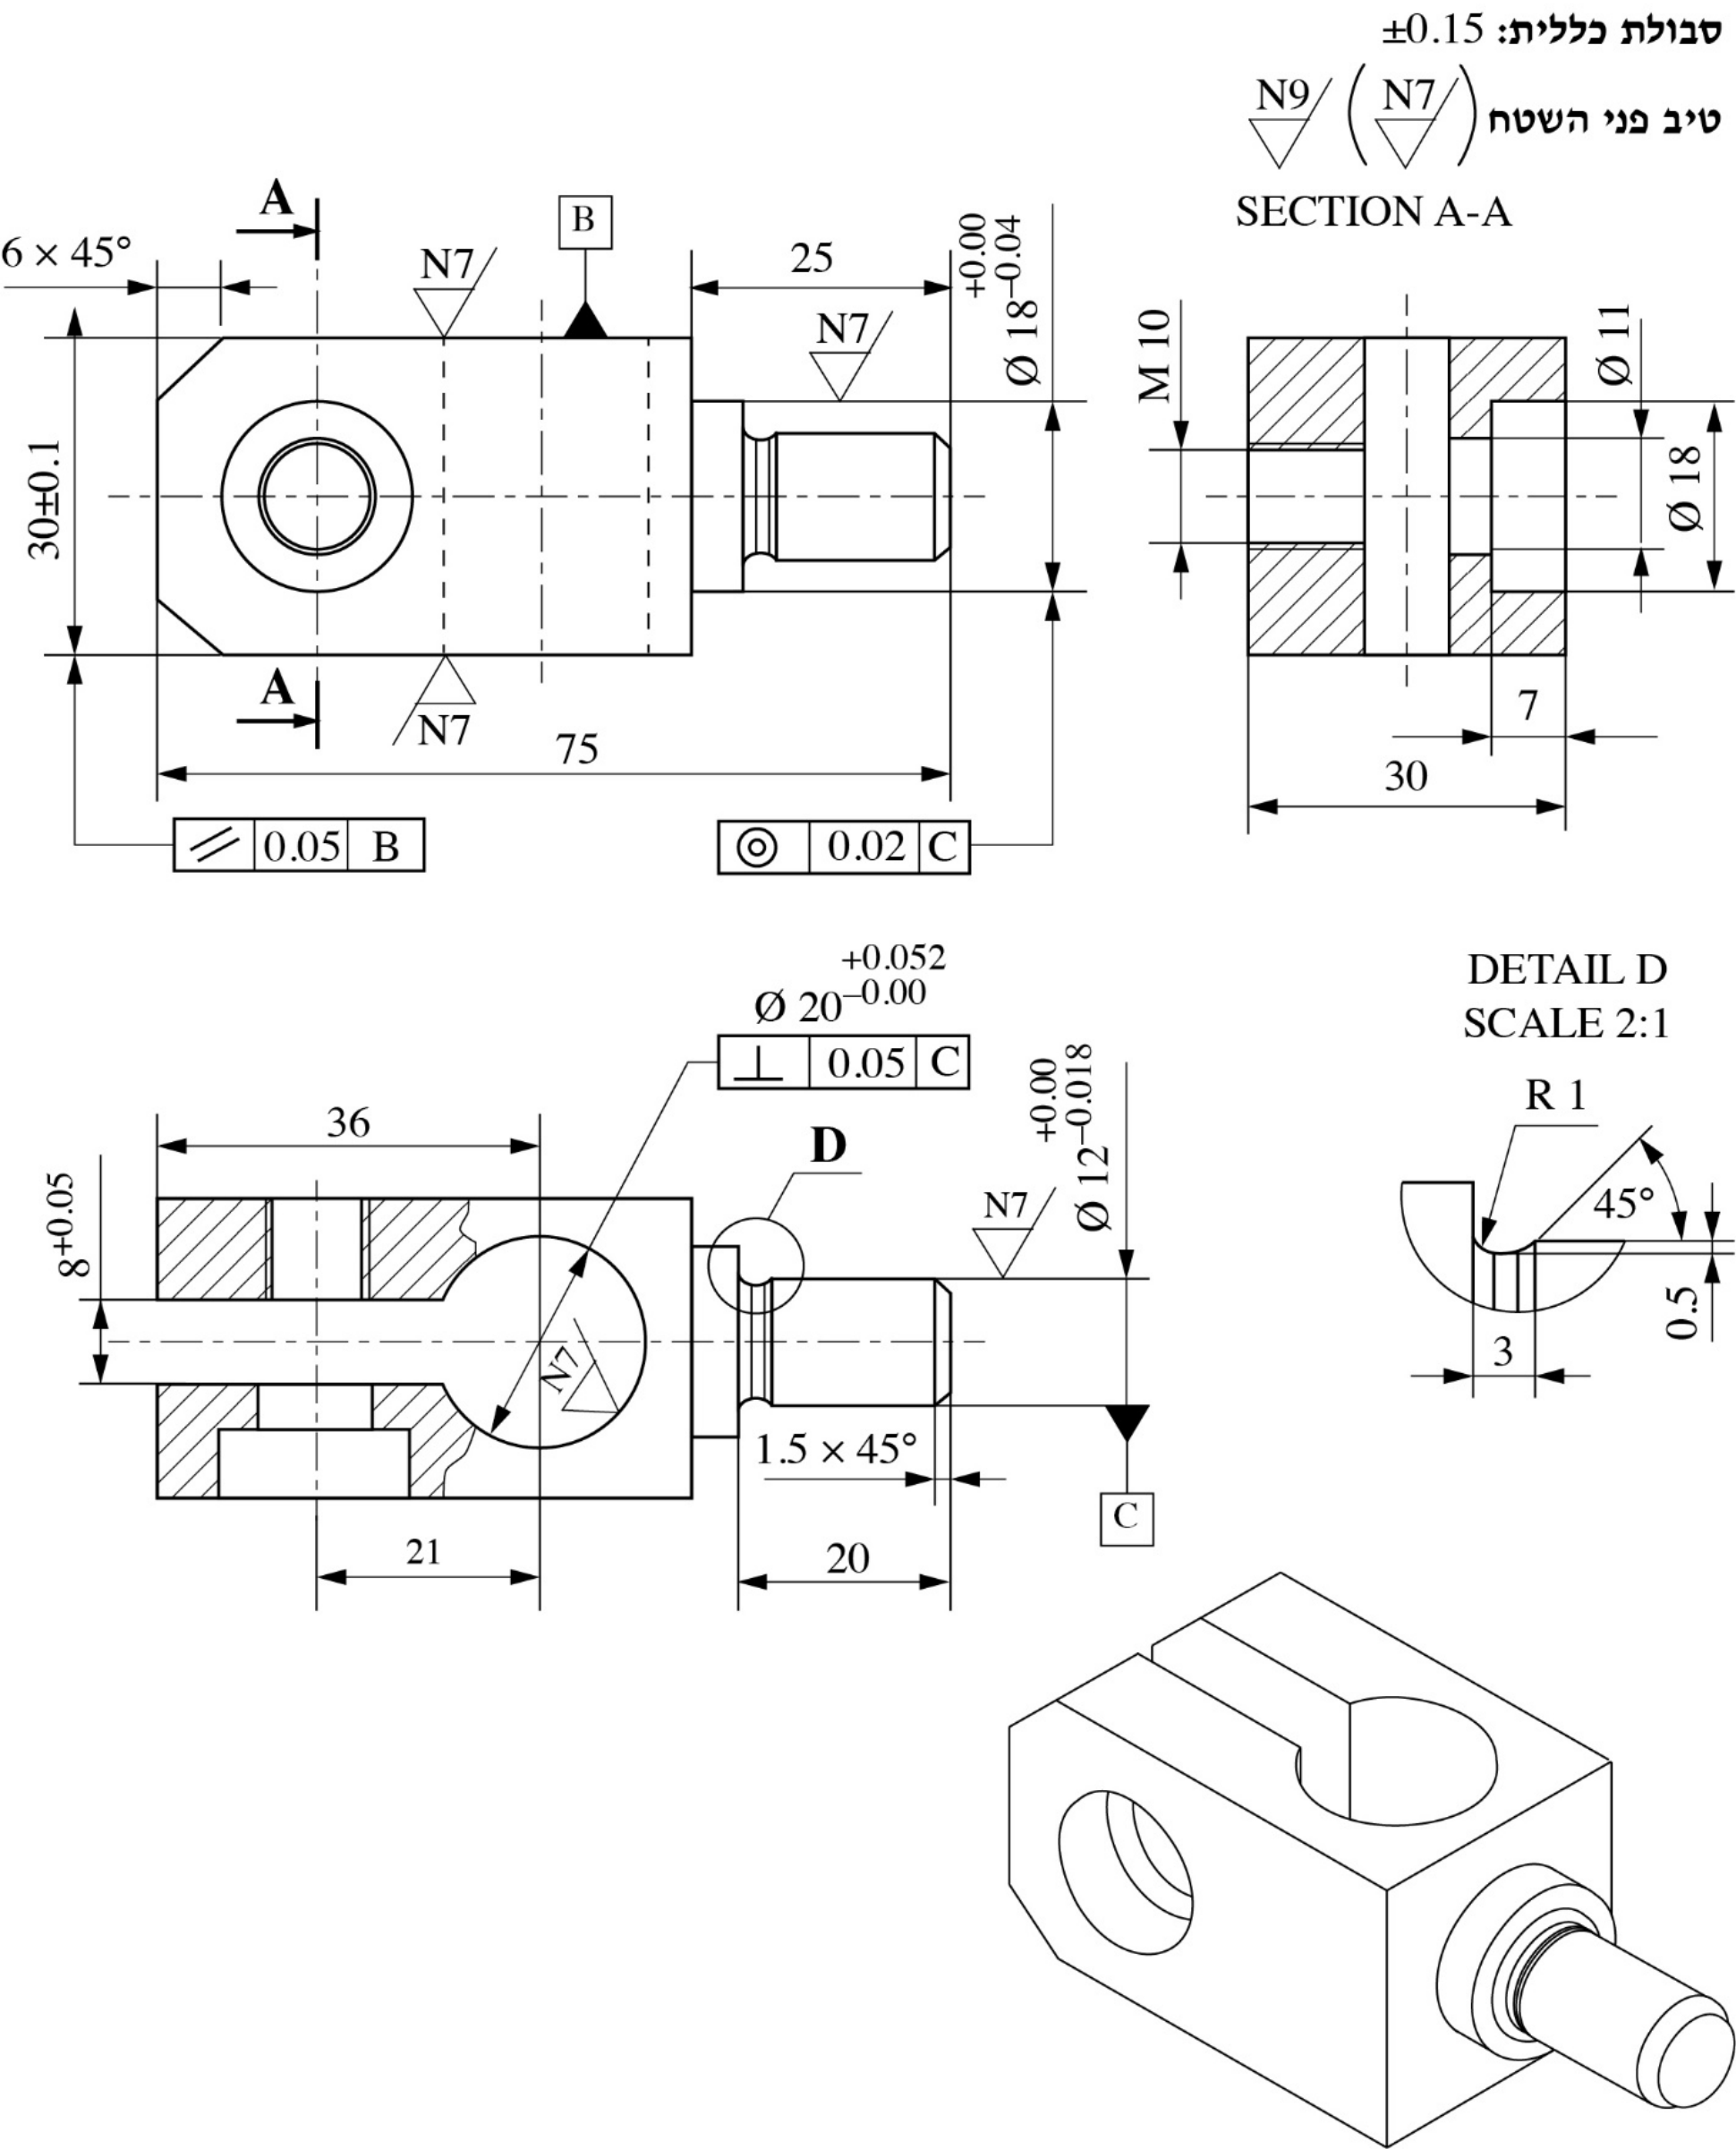
ציינו את השיקולים לבחירת הצורה הגיאומטרית של חומר הגלם. מה יהיו מידות חומר הגלם?
פרטו במחברת הבחינה את סדר הפעולות הנדרש לייצור החלק. (אין צורך בתיאור מפורט של כל פעולה בנפרד).
הסבירו את משמעות שלושת הנתונים/סימנים שבדרישה
הסבירו את תהליך הבדיקה של הדרישה בביקורת האיכות של החלק.
◂ פתרון מלא לשאלה 7
סעיף א
מוט פלדה SAE 4140 מרובע , מנוסר לאורך : הצורה העיקרית של החלק היא תיבה , והפין / נחרט מתוכו.
•הצורה העיקרית של החלק: גוף פריזמטי (תיבה) , ובולט ממנו פין קצר ( באורך 5 ו- באורך 20). חומר גלם שצורתו קרובה לצורת החלק חוסך הסרת חומר וזמן עיבוד.
•כמויות קטנות: אין הצדקה לחומר גלם מיוחד (חישול או יציקה) שדורש תבנית. לוקחים מוט מסחרי מוכן ומנסרים ממנו.
•תוספת עיבוד: משאירים חומר מכל צד כדי לקבל משטחים נקיים, מישוריים ומקבילים במידות הנדרשות.
•דפינה: הגוף המרובע נוח לתפיסה גם במלחציים בכרסומת וגם בפלטה בעלת ארבע לסתות במחרטה (לחריטת הפין).
•החתך: מוט מרובע (תוספת של לכל צד על ). מוט עגול היה דורש קוטר של לפחות ועוד הרבה כרסום.
•האורך: האורך הכולל של החלק , ועוד תוספת לחריטת המצחים: .
תשובה: מוט מרובע מפלדה SAE 4140, , מנוסר לאורך .
סעיף ב
ניסור; כרסום ארבע הפאות ל- (קודם B ואחריה הפאה המקבילה, ) ומצח; חריטה בפלטה בעלת ארבע לסתות: מצח לאורך 75, , , שחרור לפי פרט D ופאזה, באותה דפינה; כרסום פאזות ; קידוח והרחבה של בניצב לפין; קידוח , הרחבה , שקע , הברזת M10; כרסום חריץ ; הסרת גרדים וביקורת.
קריאת הסרטוט: גוף עם פאזות בקצה השמאלי; קדח (N7) שהציר שלו ניצב לציר הפין, במרחק 36 מהקצה השמאלי; חריץ ברוחב מהקצה השמאלי עד הקדח, לכל גובה הגוף; קדח לבורג הידוק שחוצה את החריץ במרחק מהקצה (בחתך א-א: תבריג M10 בצד אחד, ובצד השני ושקע בעומק 7); פין שמורכב מצווארון באורך 5 ומ- (בסיס C) באורך 20, עם שחרור לפי פרט D ופאזה .
החלק מיוצר בכמויות קטנות, במכונות כלליות: קודם מכינים את הגוף המרובע, אחר כך חורטים את הפין (הוא הבסיס C לדרישת הניצבות), ואחריו עושים את כל פעולות הכרסום והקידוח כשהחלק דפון על הפין.
1. ניסור מוט מרובע לאורך .
כרסום הגוף (כרסומת, מלחציים):
2. כרסום הפאה B (N7).
3. הפיכת החלק כשהוא מונח על B, וכרסום הפאה הנגדית למידה (N7). כך מתקיימת דרישת ההקבלה 0.05 ביחס ל-B.
4. כרסום שתי הפאות האחרות למידה 30.
5. כרסום המצח השמאלי, בניצב לפאות.
חריטה (מחרטה, פלטה בעלת ארבע לסתות; תופסים את הגוף המרובע ומיישרים אותו בחוגן כך שהציר שלו יהיה ציר הסיבוב):
6. חריטת מצח לאורך הכולל 75.
7. חריטה מוקדמת של הפין: באורך 25 ו- באורך 20; יצירת המצח של הגוף (הכתף שממנה בולט הצווארון).
8. חריטת השחרור לפי פרט D (R1, עומק 0.5, רוחב 3, ) בסכין מעוצבת.
9. חריטת גמר של (N7) ושל (N7), באותה דפינה. כך מתקיימת דרישת המרכזיות 0.02 של ביחס ל-C.
10. פאזה בקצה הפין.
כרסום וקידוח (כרסומת אנכית; החלק דפון על הפין בבלוק תפסנית או בפריזמה, כך שציר C מקביל לשולחן):
11. כרסום שתי הפאות בקצה השמאלי (בראש מוטה או במלחציים מוטים).
12. קדח , במרחק 36 מהקצה השמאלי, בניצב לציר הפין: קידוח מרכוז, קידוח , והרחבה/קידוד (או כרסום בראש קדיחה) ל- ו-N7. הקידוח נעשה כשהפין מקביל לשולחן, ולכן ציר הקדח יוצא ניצב ל-C (דרישה 0.05).
13. קדח הבורג, במרחק 15 מהקצה השמאלי, בניצב לחריץ: קידוח לכל העובי, הרחבה ל- מהצד של השקע ועד החריץ, שקע בעומק 7, פאזות, והברזת M10 בצד השני.
14. כרסום החריץ מהקצה השמאלי עד הקדח , לכל גובה הגוף, בכרסום דיסקה ברוחב 8 (או בכרסום אצבע קטן יותר בשני מעברים, כדי לעמוד בסבולת).
15. הסרת גרדים, וביקורת מידות ודרישות הצורה והתנוחה.
תשובה: ניסור; כרסום הגוף ל- (B ואחריה הפאה המקבילה) ומצח; חריטת הפין בפלטה בעלת ארבע לסתות (, , שחרור, פאזה) באותה דפינה; כרסום פאזות ; קדח בניצב לפין; קדח הבורג (קידוח, , שקע , הברזת M10); כרסום החריץ 8; הסרת גרדים וביקורת.
סעיף ג
– דרישת ניצבות; – הסטייה המותרת ב-mm (רוחב תחום הסבולת); C – בסיס הייחוס, ציר הפין . ציר הקדח חייב להימצא בין שני מישורים מקבילים במרחק זה מזה, הניצבים לציר C.
המסגרת מחוברת לקדח , ובה שלושה תאים:
1. : סמל דרישת הניצבות, דרישת תנוחה.
2. : גודל תחום הסבולת, ב-mm.
3. C: בסיס הייחוס. בסרטוט משולש הבסיס C מחובר לקוטר , ולכן הבסיס הוא הציר של הפין.
המשמעות: הציר של הקדח חייב להיות ניצב לציר הפין. הסטייה המותרת: הציר של הקדח צריך להימצא כולו בין שני מישורים מקבילים, הניצבים לציר C, שהמרחק ביניהם . הדרישה חשובה כי הציר שיוכנס לקדח צריך להיות ניצב לפין שעליו מותקן המחזיק.
תשובה: – ניצבות; – רוחב תחום הסבולת ב-mm; C – הבסיס, ציר הפין . ציר הקדח חייב להיות בין שני מישורים במרחק זה מזה, הניצבים לציר הפין.
מעמידים את הפין בבלוק תפסנית (או פריזמה) על משטח ישר כך שציר C ניצב למשטח, מכניסים לקדח ציר בדיקה מדויק, ומודדים בחוגן על הציר בשתי נקודות לאורכו; ההפרש, מתורגם לאורך הקדח (30 mm), לא יעלה על .
הרעיון: לממש את שני הצירים בגופים פיזיים ולמדוד את הסטייה בחוגן.
1. מימוש הבסיס C: תופסים את הפין בתפסנית מדויקת שמוצבת על משטח ישר (משטח סימון), כך שציר הפין ניצב למשטח. אם הבדיקה מאונך מדויק, אפשר להשתמש במקום זה בפריזמה מדויקת וזוויתן.
2. מימוש ציר הקדח: מכניסים לקדח ציר בדיקה (מנדרל) מדויק, צמוד ובלי משחק, שבולט משני צדי הגוף.
3. המדידה: ציר הקדח צריך להיות מקביל למשטח. מעבירים חוגן על מעמד לאורך הציר הבולט, ומודדים את הגובה בשתי נקודות במרחק ידוע זו מזו.
4. החישוב: מתרגמים את הפרש הקריאות לאורך הקדח (גובה הגוף, ). למשל אם הנקודות רחוקות זו מזו, הפרש הקריאות המותר הוא .
5. מסובבים את החלק ב- סביב ציר C וחוזרים על המדידה, כדי לבדוק את הניצבות גם בכיוון השני.
החלק תקין אם הסטייה של ציר הקדח, לאורך הקדח, אינה עולה על .
תשובה: תופסים את הפין (בסיס C) כך שצירו ניצב למשטח סימון, מכניסים ציר בדיקה לקדח , ומודדים בחוגן את השינוי בגובה לאורך הציר. ההפרש, מתורגם לאורך הקדח, לא יעלה על .
שאלה 8 · כלכלת ייצור: ריתוך מול ערגול צינורות
מהנדס ייצור במפעל שוקל שתי אפשרויות ייצור של 2000 צינורות פלדה: באמצעות ריתוך ובאמצעות ערגול.
להלן העלויות של ייצור הצינורות בשני מפעלים הנבדלים בשיטת הייצור שלהם
חשבו את עלות הייצור של פריט אחד בכל שיטת ייצור (בלי להתחשב בעלויות חד־פעמיות).
חשבו את עלות הייצור הכוללת של הזמנת 2000 צינורות בכל שיטת ייצור.
חשבו את נקודת האיזון בין שיטות הייצור.
שרטטו גרף של עלויות ייצור לעומת מספר הצינורות. הסבירו במילים את משמעות הגרף. מהי שיטת הייצור העדיפה?
◂ פתרון מלא לשאלה 8
סעיף א
ריתוך: כ-155.26 ₪ ליחידה. ערגול: כ-31.44 ₪ ליחידה.
מבוקש: העלות המשתנה של צינור תקין אחד בכל שיטה.
המודל. העלות ליחידה כוללת שכר עבודה (שכר לשעה כפול זמן הייצור בשעות), חומר גלם וכלי עבודה. חלק מהיחידות נפסלות, ולכן כדי לקבל יחידה תקינה אחת צריך לייצר יותר. כשאחוז הפסילה הוא , מכפילים ב-.
1. ריתוך:
•שכר עבודה: ₪
•חומר גלם: ₪, כלי עבודה: ₪
₪
2. ערגול:
•שכר עבודה: ₪
•חומר גלם: ₪ (אין עלות כלי ליחידה)
₪
הערה: אם מחשבים את תוספת הפסילה בקירוב, , מתקבל ₪ ו- ₪, כמעט אותו דבר.
תשובה: ריתוך: ₪ ליחידה. ערגול: ₪ ליחידה.
סעיף ב
ריתוך: כ-330,526 ₪. ערגול: כ-182,887 ₪.
העלות הכוללת של סדרה: , כאשר העלות החד-פעמית, העלות ליחידה מסעיף א ו-.
1. ריתוך:
₪
2. ערגול:
₪
לכמות של 2000 צינורות הערגול זול בכ- ₪.
תשובה: ריתוך: כ- ₪. ערגול: כ- ₪.
סעיף ג
כ-808 צינורות (עלות של כ-145,400 ₪ בשתי השיטות).
בנקודת האיזון העלות הכוללת של שתי השיטות שווה:
1. הצבה:
2. מעגלים: כ-808 צינורות. העלות בנקודה הזאת: ₪ בשתי השיטות.
תשובה: נקודת האיזון היא כ-808 צינורות.
סעיף ד
שני קווים ישרים: (ריתוך), (ערגול), נחתכים ב-. עד 807 צינורות עדיף ריתוך, מ-808 ומעלה ערגול; להזמנה של 2000 צינורות עדיף ערגול.
1. המשוואות. העלות הכוללת של כל שיטה היא קו ישר:
•ריתוך:
•ערגול:
2. השרטוט. ציר אופקי: מספר הצינורות ; ציר אנכי: העלות הכוללת. לכל קו מספיקות שתי נקודות:
3. משמעות הגרף:
•נקודת החיתוך של כל קו עם הציר האנכי היא העלות החד-פעמית, שמשלמים עוד לפני הצינור הראשון. בערגול היא גבוהה בהרבה.
•השיפוע של כל קו הוא העלות של צינור נוסף. בריתוך הקו תלול בהרבה (זמן ייצור ארוך, כלי עבודה ופסילה גבוהה יותר).
•הקווים נחתכים בנקודת האיזון, . משמאל לה הקו של הריתוך נמוך יותר, ומימין לה הקו של הערגול נמוך יותר. ההשקעה הגבוהה בערגול משתלמת רק בכמות גדולה.
4. השיטה העדיפה: עד כ-807 צינורות עדיף ריתוך, ומ-808 צינורות ומעלה עדיף ערגול. ההזמנה היא של 2000 צינורות, יותר מנקודת האיזון, ולכן עדיף ערגול (כ- ₪ לעומת כ- ₪).
תשובה: שני קווים ישרים שנחתכים ב-. בכמויות קטנות מ-808 עדיף ריתוך, ובגדולות יותר ערגול. ל-2000 צינורות שיטת הייצור העדיפה היא ערגול.
שאלה 9 · שיניים ישרות מול שיניים משופעות
ממסרת גלגלי שיניים (גג"ש) משופעות בהשוואה לגלגלי שיניים ישרות – בחרו את המשפט הנכון:
א. ממסרת גג"ש עם שיניים ישרות שקטה יותר ממסרה עם שיניים משופעות.
ב. ממסרת גג"ש עם שיניים ישרות רועשת יותר מממסרה עם שיניים משופעות.
ג. ממסרת גג"ש עם שיניים ישרות מסוגלת להעביר מומנט גדול יותר מממסרת גג"ש עם שיניים משופעות שמידותיה זהות.
ד. נצילות של ממסרת גג"ש עם שיניים ישרות גבוהה מזו של ממסרת גג"ש עם שיניים משופעות.
◂ פתרון מלא לשאלה 9
פתרון
ב. ממסרת גג"ש עם שיניים ישרות רועשת יותר מממסרה עם שיניים משופעות.
בשיניים ישרות כל שן נכנסת לשילוב בבת אחת לכל רוחבה, ויוצאת ממנו בבת אחת. העומס עובר משן לשן בקפיצות, וזה יוצר הלמות ורעש, במיוחד במהירויות גבוהות. בשיניים משופעות השן נכנסת לשילוב בהדרגה, מקצה אחד לשני, ובכל רגע משולבות יותר שיניים. לכן התמסורת חלקה ושקטה יותר. זה מה שכתוב ב-ב.
למה האחרות לא נכונות:
•א: הפוך מהנכון.
•ג: בשיניים משופעות השן ארוכה יותר ויותר שיניים משולבות בו-זמנית, ולכן באותן מידות הן מעבירות מומנט גדול יותר.
•ד: בשיניים משופעות יש אמנם הפסד קטן נוסף (מהכוח הצירי ומההחלקה לאורך השן), ולכן במובן צר המשפט אינו שגוי. אבל ההבדל בנצילות זניח (בשני הסוגים כ-98%-99%), והוא אינו התכונה שמבדילה בין הסוגים. החיסרון העיקרי של שיניים משופעות הוא הכוח הצירי. המשפט שמתאר את ההבדל המהותי, והתשובה המצופה, הוא ב.
תשובה: ב.
שאלה 10 · ההבדל בין גל לסרן
מהו ההבדל בין גל וסרן?
א. סרן משמש ציר סיבוב בלבד, גל מעביר תנועה סיבובית ומומנט.
ב. אין הבדל – מילים נרדפות.
ג. גל יכול לשאת עומסים בכיוונים שונים, סרן רק בכיוון אחד.
ד. סרן מיועד להעברת כוחות ציריים, גל מיועד להעברת כוחות משולבים.
◂ פתרון מלא לשאלה 10
פתרון
א. סרן משמש ציר סיבוב בלבד, גל מעביר תנועה סיבובית ומומנט.
•סרן נושא חלקים מסתובבים (גלגלים, גלגלות) ומשמש להם ציר, אבל אינו מעביר מומנט פיתול. לכן הוא מועמס בעיקר בכפיפה. הוא יכול להיות קבוע או להסתובב יחד עם החלקים.
•גל מסתובב ומעביר תנועה סיבובית ומומנט פיתול מחלק לחלק (ממנוע לגלגל שיניים, לגלגל רצועה וכדומה). לכן הוא מועמס בפיתול, ובדרך כלל גם בכפיפה.
זה מה שכתוב ב-א.
למה האחרות לא נכונות:
•ב: יש הבדל מהותי בתפקיד ובהעמסה.
•ג: גם סרן נושא עומסים בכמה כיוונים (רדיאליים וגם ציריים). ההבדל אינו בכיוון העומס.
•ד: סרן אינו מיועד דווקא לכוחות ציריים; הוא נושא בעיקר כוחות רדיאליים שמכופפים אותו.
תשובה: א.
שאלה 11 · מצמדים: תותב, אוגנים וציפורניים
בחרו את המשפט הנכון:
א. מצמד תותב הוא מצמד קבוע המקשר בין שני גלים בעזרת שגמים או פינים.
ב. במצמד האוגנים לא קיים מירכוז.
ג. מצמד אוגנים מתאים לשימוש אם קיימות תזוזות רדיאליות בין הגלים המחוברים.
ד. מצמד ציפורניים לא מתאים למקרה שבו קיימות תזוזות ציריות של גלים.
◂ פתרון מלא לשאלה 11
פתרון
א. מצמד תותב הוא מצמד קבוע המקשר בין שני גלים בעזרת שגמים או פינים.
מצמד תותב הוא שרוול (תותב) שמולבש על קצות שני גלים שנמצאים על אותו ציר. השרוול מחובר לכל גל בשגם או בפין, והמומנט עובר מגל אחד לשרוול ומהשרוול לגל השני. זה מצמד קבוע (קשיח): הוא אינו מאפשר תזוזה בין הגלים, ואי אפשר לנתק אותו בזמן פעולה. זה מה שכתוב ב-א.
למה האחרות לא נכונות:
•ב: במצמד אוגנים יש מירכוז: באוגן אחד יש בליטה מרכזית ובשני שקע מתאים, כדי ששני הגלים יהיו על אותו ציר.
•ג: מצמד אוגנים הוא מצמד קבוע, ואינו מאפשר תזוזות בין הגלים. לתזוזות רדיאליות מתאים מצמד גמיש או מצמד אולדהם.
•ד: במצמד ציפורניים הציפורניים של שני החצאים נכנסות זו לזו ויכולות להחליק לאורך הציר, ולכן הוא דווקא מתאים כשיש תזוזות ציריות של הגלים.
תשובה: א.
שאלה 12 · המאמץ הקיים מול המאמץ המותר
איזה משפט נכון לגבי מאמצים הקיימים בחומר או בחלק מועמס?
א. אם המאמץ הקיים בחלק יהיה גבוה ממאמץ הכניעה – החלק יישבר.
ב. המאמץ הקיים בחומר צריך להיות נמוך ממאמץ הכניעה.
ג. המאמץ הקיים בחומר צריך להיות נמוך מהמאמץ המותר או השווה לו.
ד. המאמץ הקיים בחומר צריך להיות נמוך ככל האפשר.
◂ פתרון מלא לשאלה 12
פתרון
ג. המאמץ הקיים בחומר צריך להיות נמוך מהמאמץ המותר או השווה לו.
תנאי החוזק בתכן הוא : המאמץ הקיים (המחושב) בחלק לא יעלה על המאמץ המותר. המאמץ המותר הוא מאמץ הכניעה (או חוזק המתיחה) מחולק במקדם הביטחון, , ולכן התנאי מבטיח מרווח ביטחון מהכניעה. זה מה שכתוב ב-ג.
למה האחרות לא נכונות:
•א: מעבר למאמץ הכניעה החלק מתעוות עיוות קבוע (פלסטי), אבל הוא עדיין לא נשבר. השבר מתרחש רק כשהמאמץ מגיע לחוזק המתיחה.
•ב: מאמץ נמוך במעט ממאמץ הכניעה אינו מספיק, כי אין בו מקדם ביטחון שמכסה אי-ודאות בעומסים ובחומר.
•ד: אין דרישה שהמאמץ יהיה "נמוך ככל האפשר". זה היה מוביל לחלקים גדולים, כבדים ויקרים שלא לצורך. בתכן מתאימים את המידות כך שהמאמץ יהיה קרוב למותר.
תשובה: ג.
שאלה 13 · המאמצים בבורג הידוק
איזה משפט נכון לגבי מאמצים הנוצרים בבורג הידוק?
א. מאמצי גזירה וכפיפה נוצרים בלב הבורג, ומאמצי מתיחה נוצרים בשיני התבריג.
ב. מאמצי גזירה ומתיחה נוצרים בלב הבורג, ומאמצי מעיכה וגזירה נוצרים בשיני התבריג.
ג. מאמצי גזירה ומעיכה נוצרים בלב הבורג, ומאמצי גזירה וכפיפה נוצרים בשיני התבריג.
ד. מאמצי מתיחה וכפיפה נוצרים בלב הבורג, ומאמצי גזירה וכפיפה נוצרים בשיני התבריג.
◂ פתרון מלא לשאלה 13
פתרון
ב. מאמצי גזירה ומתיחה נוצרים בלב הבורג, ומאמצי מעיכה וגזירה נוצרים בשיני התבריג.
1. בלב (בקנה) הבורג: כוח ההידוק מותח את הבורג ויוצר מאמץ מתיחה. בזמן ההידוק, החיכוך בתבריג יוצר מומנט פיתול בקנה, ומומנט הפיתול יוצר מאמץ גזירה (פיתול). לכן בחישוב בורג הידוק מחשבים מאמץ מורכב, .
2. בשיני התבריג: הכוח עובר מהשיניים של הבורג לשיניים של האום דרך משטחי המגע. במשטחי המגע נוצר מאמץ מעיכה, ובבסיס השן מאמץ גזירה (השן נוטה להיגזר מהגוף). לפי זה מחשבים את אורך ההברגה הנדרש.
זה מה שכתוב ב-ב.
למה האחרות לא נכונות:
•א: לב הבורג אינו מועמס בכפיפה, והמתיחה היא בלב ולא בשיניים.
•ג: אין מעיכה בלב הבורג; המעיכה היא במגע בין השיניים.
•ד: אין כפיפה בלב בורג הידוק רגיל, וחסר בו מאמץ הפיתול.
תשובה: ב.
שאלה 14 · מה קובע את מהירות החיתוך
איזה משפט נכון לגבי מהירות החיתוך בעיבוד שבבי?
א. מהירות החיתוך תלויה בסוג החומר המעובד, בסוג הכלי המעבד ובסוג העיבוד.
ב. ככל שקשיות החומר נמוכה יותר, תידרש מהירות חיתוך נמוכה יותר בשימת מתק"ש נתונה.
ג. בשימת מתק"ש תידרש מהירות חיתוך נמוכה יותר מאשר בסכין HSS.
ד. בעיבוד גמר/עדין מהירות החיתוך נמוכה יותר מאשר בעיבוד גס מוקדם.
◂ פתרון מלא לשאלה 14
פתרון
א. מהירות החיתוך תלויה בסוג החומר המעובד, בסוג הכלי המעבד ובסוג העיבוד.
את מהירות החיתוך בוחרים מטבלאות תנאי השיבוב, ובטבלאות האלה היא תלויה בשלושה דברים: החומר המעובד (וקשיותו), חומר הכלי (HSS או מתק"ש), וסוג העיבוד (גס או עדין). למשל בנספח לשאלה 5 יש עמודות נפרדות לכרסום גס ולכרסום עדין, ושורה נפרדת לכל חומר וקשיות. זה מה שכתוב ב-א.
למה האחרות לא נכונות:
•ב: הפוך. חומר רך יותר מאפשר מהירות חיתוך גבוהה יותר; חומר קשה מחייב מהירות נמוכה, אחרת הכלי נשחק מהר.
•ג: הפוך. מתק"ש עמיד בחום ובשחיקה הרבה יותר מ-HSS, ולכן עובדים איתו במהירות חיתוך גבוהה בהרבה.
•ד: הפוך. בעיבוד גמר ההיגש והקידמה קטנים, ולכן אפשר להגדיל את מהירות החיתוך, וזה גם משפר את טיב השטח.
תשובה: א.
שאלה 15 · מרווחים באפיצות G7/h6
המידה מתארת אפיצות בין קדח לפין, איזה מהבאים מתקיים?
א. המרווח המינימלי בין הקדח לפין הוא 0.018 מ"מ.
ב. המרווח המקסימלי בין הקדח לפין הוא 0.035 מ"מ.
ג. הקוטר הפנימי המינימלי של הקדח הוא 10.024 מ"מ.
ד. הקוטר המרבי של הפין הוא 10.006 מ"מ.
◂ פתרון מלא לשאלה 15
פתרון
ב. המרווח המקסימלי בין הקדח לפין הוא 0.035 מ"מ.
1. הגבולות של הקדח (G7): , .
2. הגבולות של הפין (h6): , .
3. המרווח המקסימלי, כשהקדח הגדול ביותר פוגש את הפין הקטן ביותר:
זה מה שכתוב ב-ב.
4. המרווח המינימלי, כשהקדח הקטן ביותר פוגש את הפין הגדול ביותר:
למה האחרות לא נכונות:
•א: המרווח המינימלי הוא . הוא רק תחום הסבולת של הקדח.
•ג: הוא הקוטר המקסימלי של הקדח. המינימלי הוא .
•ד: הקוטר המרבי של הפין הוא (הסטייה העליונה של h היא אפס). הוא הקוטר המזערי של הקדח.
תשובה: ב.
שאלה 16 · מדידה במיקרומטר תבריגים ובשיטת החוטים
איזו מידה או אילו מידות בתבריג מודדים באמצעות מיקרומטר חוטים או מיקרומטר תבריגים?
א. את מידת הקוטר החיצוני.
ב. את מידת הקוטר הפנימי.
ג. את מידת הקוטר היעיל (הקוטר הממוצע).
ד. כל התשובות נכונות.
◂ פתרון מלא לשאלה 16
פתרון
ג. את מידת הקוטר היעיל (הקוטר הממוצע).
בשתי השיטות המגע עם התבריג הוא על צדי השיניים (האגפים של הפרופיל), ולא על ראשי השיניים או על תחתית החריץ:
•במיקרומטר תבריגים יש מגע חרוטי שנכנס לחריץ ומולו מגע בצורת V שיושב על שן.
•במיקרומטר חוטים מניחים בחריצים שלושה חוטים מדויקים בקוטר מתאים לפסיעה, ומודדים מעליהם; החוטים נוגעים באגפי השן בערך בגובה הקוטר היעיל.
לכן בשתיהן מקבלים את הקוטר היעיל (הממוצע, ), הקוטר שקובע את ההתאמה בין הבורג לאום. זה מה שכתוב ב-ג.
למה האחרות לא נכונות:
•א: את הקוטר החיצוני מודדים במיקרומטר רגיל או בזחון, על ראשי השיניים.
•ב: את הקוטר הפנימי מודדים במיקרומטר עם מגעים מחודדים שנכנסים לתחתית החריץ, לא בשיטות האלה.
•ד: מכיוון ש-א ו-ב אינן נכונות, גם ד אינה נכונה.
תשובה: ג.
שאלה 17 · למה מתאים עיבוד גיצי (EDM)
עיבוד בשיטת העיבוד הגיצי ( E.D.M ) מתאים לעיבוד:
א. חומרים אל־מתכתיים.
ב. חומרים אל־ברזליים.
ג. חומרים מתכתיים בדרגת קושי גבוהה.
ד. בלתי שבבי.
◂ פתרון מלא לשאלה 17
פתרון
ג. חומרים מתכתיים בדרגת קושי גבוהה.
בעיבוד גיצי החומר מוסר על ידי ניצוצות חשמליים בין אלקטרודה לבין החלק, בתוך נוזל מבודד. כל ניצוץ ממיס ומאדה כמות זעירה של חומר. כדי שייווצרו ניצוצות, החלק חייב להוליך חשמל, כלומר להיות מתכתי. מצד שני, הקשיות של החומר כמעט אינה משפיעה, כי אין מגע מכני בין הכלי לחלק. לכן השיטה מתאימה במיוחד למתכות קשות מאוד (פלדה מוקשית, מתק"ש) שקשה לעבד בכלי חיתוך רגילים, למשל בייצור תבניות. זה מה שכתוב ב-ג.
למה האחרות לא נכונות:
•א: חומר שאינו מתכתי בדרך כלל אינו מוליך חשמל, ולכן אי אפשר לעבד אותו בניצוצות.
•ב: אפשר לעבד כל מתכת מוליכה, ברזלית או אל-ברזלית. השיטה אינה מיועדת דווקא לאל-ברזליים, והיתרון שלה הוא בחומרים קשים.
•ד: עיבוד גיצי אכן אינו עיבוד שבבי, אבל זה תיאור של השיטה, ולא סוג חומר שהיא מתאימה לעבד.
תשובה: ג.
שאלה 18 · אפיצות להרכבת מיסב בבית מיסב
להרכבת מיסב בתוך בית מיסב נשתמש באפיצות מסוג:
א. מרווח.
ב. מדחק.
ג. מעבר.
ד. החלקה.
◂ פתרון מלא לשאלה 18
פתרון
ג. מעבר.
מיסב גלגול מורכב בשתי אפיצויות: הטבעת הפנימית על הגל, והטבעת החיצונית בבית המיסב. ברוב המקרים הטבעת הפנימית מסתובבת עם הגל, והטבעת החיצונית עומדת בבית.
•את הטבעת החיצונית צריך למקם היטב, כדי שלא תסתובב בבית ותשחק אותו, ובכל זאת לאפשר להרכיב ולפרק אותה בלי כוח רב ולאפשר לה להתאים את עצמה מעט בהתפשטות חום.
•לכן בבית המיסב משתמשים באפיצות מעבר (סבולות כמו J7 או K7 בבית), שבה לפעמים מתקבל מרווח קטן ולפעמים מדחק קטן. זה מה שכתוב ב-ג.
למה האחרות לא נכונות:
•א: אפיצות מרווח מאפשרת לטבעת החיצונית להסתובב בתוך הבית, לשחוק אותו ולהרעיד.
•ב: מדחק בבית המיסב מקשה על ההרכבה והפירוק, ועלול להקטין את המרווח הפנימי של המיסב. משתמשים בו רק כשהטבעת החיצונית היא שמסתובבת או בעומסים כבדים במיוחד.
•ד: אפיצות החלקה היא מרווח קטן מאוד (למשל H7/h6), המיועדת לחלקים שצריכים לנוע זה ביחס לזה. היא אינה מקבעת את הטבעת. (במיסב "צף" שצריך לזוז מעט לאורך הציר משתמשים לפעמים גם בה, אבל זה מקרה מיוחד ולא הכלל.)
תשובה: ג.