מבחן מה"ט חלקי מכונות ותהליכי עיבוד שבבי 97002 - אביב 2025 מועד ב'
הנדסת מכונות · סמל 97002 · 18 שאלות · פתרון מלא לכל סעיף
מבחן הגמר הממלכתי של מה"ט בחלקי מכונות ותהליכי עיבוד שבבי, אביב 2025 מועד ב', כל 18 השאלות כמו בשאלון. לכל סעיף יש תשובה סופית ופתרון מלא ומוסבר, צעד אחרי צעד. נסו לפתור לבד, ואז פתחו את הפתרון.
הנחיות הבחינה
משך הבחינה: ארבע שעות.
מבנה השאלון: חלק א' (80 נקודות) – שמונה שאלות פתוחות, יש לענות על ארבע שאלות:
שאלות 4-1 בנושא חלקי מכונות.
שאלות 8-5 בנושא תהליכי עיבוד שבבי.
ערך כל שאלה 20 נקודות.
חלק ב' (20 נקודות) – עשר שאלות ברירה, יש לענות על שמונה שאלות:
שאלות 13-9 בנושא חלקי מכונות.
שאלות 18-14 בנושא תהליכי עיבוד שבבי.
ערך כל שאלה 2.5 נקודות.
חומר עזר: 1. מחשבון מדעי (אין להשתמש במחשב כף יד או במחשבון עם תקשורת חיצונית).
2. קלסר אחד בלבד עם חומר ההרצאות. אין להוציא דפים מהקלסר.
3. שלושה ספרי לימוד.
נוסחאון מה"ט בחלקי מכונות ועיבוד שבבי - להורדה ב-PDF, 505 עמודים.
שאלה 1 · לוח מוברג בארבעה ברגים: כוח הידוק ומקדם ביטחון
לוח פלדה (1) מחובר לבסיס פלדה רתום (2) באמצעות ארבעה בורגי הידוק M12x1.75.
על לוח (1) מופעל כוח אופקי של , כמתואר באיור.
נתונים:
•מקדם החיכוך בתבריג: 0.12.
•מקדם החיכוך בין חלקי המבנה: 0.3.
•מקדם מניעת החלקה בין הלוחות: .
•דרגת החוזק של הבורג היא 5.8
•מקדם הביטחון הנדרש בתכנון הבורג הוא
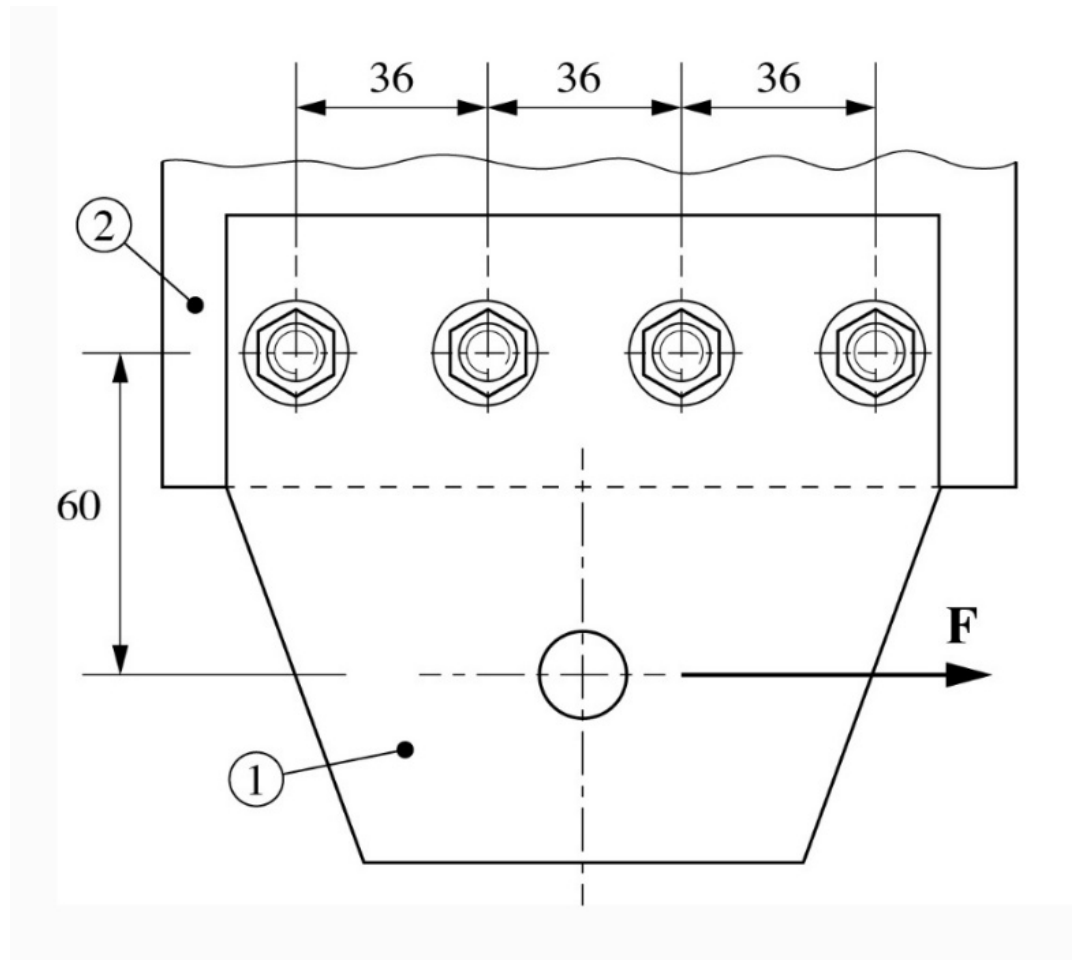
חשבו את כוח המתיחה (ההידוק) המרבי הנדרש בברגים. ציינו באיזה בורג או באילו ברגים נדרש כוח הידוק מרבי זה?
בהנחה שכוח המתיחה, הנדרש בברגים, הוא :
חשבו את מקדם הביטחון S הקיים בברגים (חשבו למאמץ מורכב בבורג).
מרכיבים ברגים עם דרגת חוזק 4.6. חשבו האם הברגים יעמדו בדרישות החוזק?
◂ פתרון מלא לשאלה 1
סעיף א
, בשני הברגים הקיצוניים (הרחוקים ממרכז קבוצת הברגים). בשני הברגים הפנימיים נדרשים .
נתון: , ארבעה ברגים (), מקדם החיכוך בין הלוחות , מקדם מניעת ההחלקה . שני חלקים מהודקים זה לזה, ולכן יש משטח מגע אחד.
מבוקש: כוח ההידוק הגדול ביותר שנדרש בבורג, ובאילו ברגים.
•ארבעת הברגים יושבים בשורה אחת, במרווחים של . מרכז הכובד של קבוצת הברגים נמצא באמצע השורה, על ציר הסימטריה של הלוח.
•המרחקים של הברגים ממרכז הקבוצה: שני הברגים הפנימיים ב-, ושני הקיצוניים ב-.
•הכוח פועל במישור הלוח (מקביל למישור ההידוק), על ציר הסימטריה, מתחת לשורת הברגים.
מה הכוח עושה למחבר. את הכוח מעבירים למרכז קבוצת הברגים, ומקבלים שני עומסים:
•כוח שמנסה להחליק את הלוח (1) על הבסיס.
•מומנט שמנסה לסובב את הלוח סביב מרכז הקבוצה, במישור ההידוק.
כוח ההידוק בברגים יוצר חיכוך בין הלוחות, והחיכוך הזה צריך למנוע גם את ההחלקה וגם את הסיבוב.
1. כוח ההידוק למניעת החלקה. הוא שווה בכל הברגים:
2. מומנט הסיבוב סביב מרכז הקבוצה:
3. סכום ריבועי המרחקים של הברגים ממרכז הקבוצה:
4. כוח ההידוק למניעת סיבוב. הוא גדל עם המרחק מהמרכז, ולכן הוא מרבי בברגים הקיצוניים ():
( המרחק של בורג ממרכז הקבוצה.)
5. כוח ההידוק המרבי:
6. לשם השוואה, בשני הברגים הפנימיים ():
, ולכן .
תשובה: , בשני הברגים הקיצוניים של השורה (הרחוקים ביותר ממרכז קבוצת הברגים).
סעיף ב
, , יותר מהנדרש ().
נתון: , בורג M12x1.75 בדרגת חוזק 5.8, מקדם החיכוך בתבריג .
מבוקש: מקדם הביטחון הקיים, לפי המאמץ המורכב בקנה הבורג: מתיחה מכוח ההידוק יחד עם פיתול שנוצר בזמן ההידוק.
1. נתוני הבורג מטבלת תבריגי ההידוק המטריים בנוסחאון (תבריג רגיל, M12):
, , ,
( הפסיעה, שטח החתך למתיחה, הקוטר הפנימי, הקוטר האפקטיבי.)
2. מאמץ הכניעה, מטבלת Din 898 בנוסחאון: לדרגה 5.8, .
3. זווית המעלה של התבריג:
4. זווית החיכוך המתוקנת (חצי זווית הפרופיל בתבריג מטרי היא ):
, ולכן מתקיים תנאי הנעילה העצמית.
5. מאמץ המתיחה בקנה:
6. מאמץ הפיתול בקנה, מהמומנט שנדרש כדי להדק את הבורג:
7. המאמץ המורכב:
(אותה תוצאה מתקבלת בצורה המקוצרת .)
8. מקדם הביטחון הקיים:
9. בדיקה: . במילים אחרות, קטן מהמאמץ המותר , והברגים עומדים בדרישה.
תשובה: , ומקדם הביטחון הקיים , יותר מהנדרש ().
סעיף ג
לא. לדרגה 4.6 , ולכן ; מקדם הביטחון הקיים .
מבוקש: האם אותם ברגים M12, באותו כוח הידוק , יעמדו בדרישות אם דרגת החוזק שלהם היא 4.6.
המאמץ המורכב תלוי רק בכוח ובגאומטריה של הבורג, ולא בחומר. לכן הוא נשאר כמו בסעיף ב: .
1. מאמץ הכניעה מטבלת Din 898: לדרגה 4.6, .
2. המאמץ המותר, עם מקדם הביטחון הנדרש :
3. השוואה: . הברגים אינם עומדים בדרישה.
4. מקדם הביטחון הקיים:
הערה: גם בכוח ההידוק שחושב בסעיף א () מתקבל , כלומר המסקנה אותה מסקנה.
תשובה: לא. בדרגה 4.6 המאמץ המותר הוא בלבד, קטן מהמאמץ המורכב , ומקדם הביטחון הקיים קטן מ-2.
שאלה 2 · מוט מכופף מרותך בריתוך היקפי: מאמצים ועובי תפר
מוט פלדה ABC, שקוטרו , מכופף בזווית ישרה ומרותך לבסיס פלדה הרתום בנקודה A בריתוך פינתי (מילאת) היקפי.
בקצה המוט פועלים שני כוחות בניצב זה לזה: כוח אופקי , הפועל במקביל לציר Z, וכוח אנכי , הפועל במקביל לציר Y, כמוצג באיור לשאלה.
יש להזניח את משקל המוט.
המאמץ המותר בתפר הריתוך הוא .
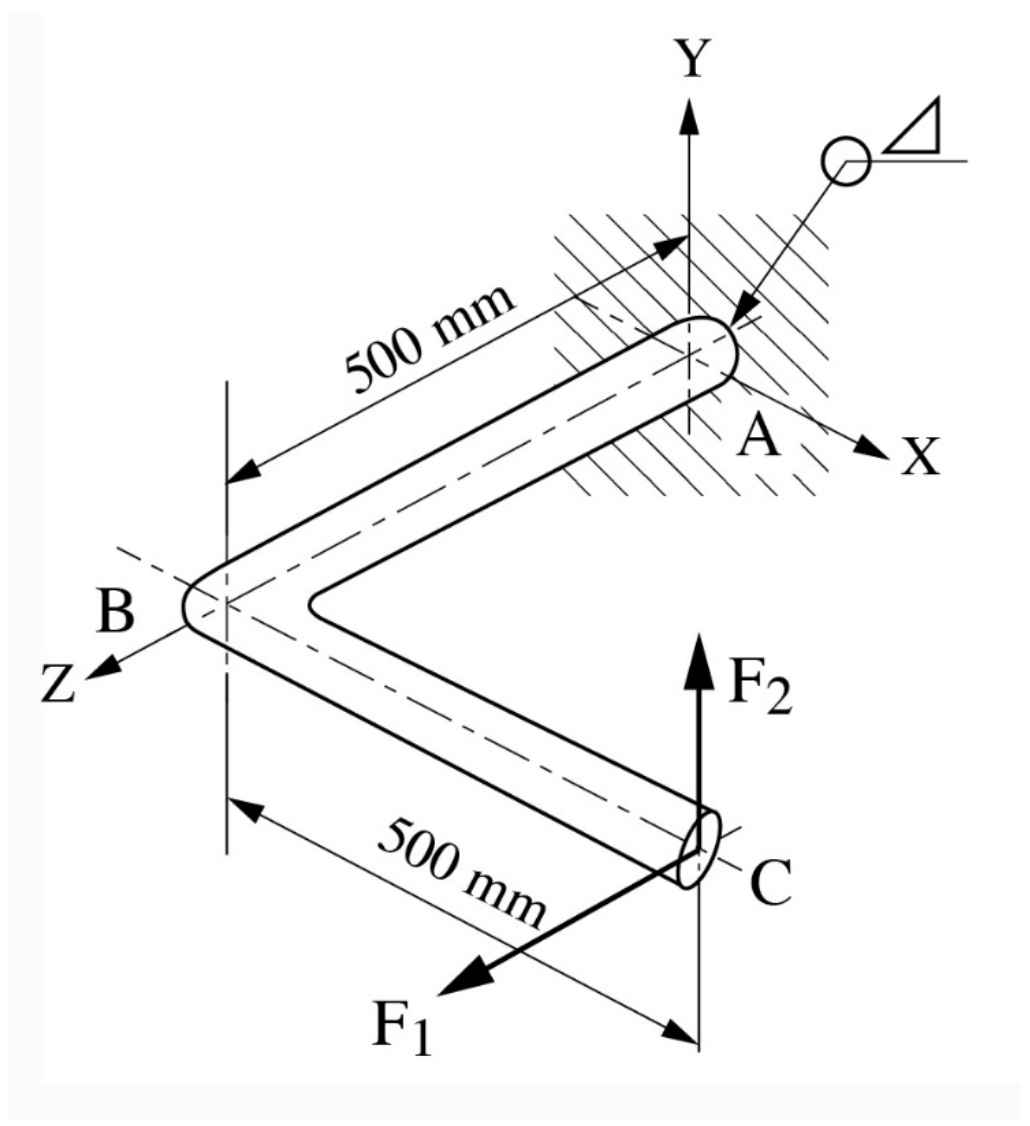
חשבו את המאמצים הקיימים בתפר הריתוך. יש להשתמש במערכת הצירים שבאיור.
סרטטו במחברת הבחינה תרשים של המאמצים בתפר הריתוך,
וציינו באיזו נקודה בתפר קיים המאמץ המרבי. יש להשתמש במערכת הצירים שבאיור.
חשבו את המאמץ המרבי בתפר ואת עובי תפר הריתוך הנדרש.
◂ פתרון מלא לשאלה 2
סעיף א
(מתיחה מ-), (גזירה מ-), (כפיפה סביב Y), (כפיפה סביב X), (פיתול סביב Z).
נתון: מוט בקוטר , , במקביל ל-Z, במקביל ל-Y.
מבוקש: המאמצים הקוויים () שכל אחד מהעומסים יוצר בתפר.
קריאת האיור. התפר הוא מעגל בקוטר סביב המוט, במישור XY (מישור הבסיס). הקטע AB יוצא מהבסיס לאורך ציר Z, והקטע BC מקביל לציר X. לכן הנקודה C, שבה פועלים הכוחות, נמצאת מתפר הריתוך בכיוון Z ו- מציר המוט בכיוון X.
מעבירים את הכוחות למרכז התפר. כל כוח עובר למרכז התפר יחד עם המומנט שהוא יוצר שם:
• (במקביל ל-Z) ניצב למישור התפר: הוא מותח את התפר. הוא מרוחק מציר המוט בכיוון X, ולכן יוצר גם מומנט כפיפה סביב ציר Y:
• (במקביל ל-Y) מקביל למישור התפר: הוא גוזר את התפר. הוא מרוחק מהתפר בכיוון Z, ולכן יוצר מומנט כפיפה סביב ציר X:
ובנוסף הוא מרוחק מציר המוט בכיוון X, ולכן יוצר מומנט פיתול סביב ציר Z (ציר המוט):
נתוני התפר העגול (מטבלת נתוני תפרי הריתוך בנוסחאון, תפר מעגלי בקוטר ):
•היקף:
•מומנט התנגדות קווי:
•מומנט התמד קוטבי קווי:
1. מתיחה מ- (שווה בכל התפר):
2. גזירה מ- (שווה בכל התפר, בכיוון Y):
3. כפיפה סביב Y (מ-). מרבית בשתי הנקודות של התפר שעל ציר X:
4. כפיפה סביב X (מ-). מרבית בשתי הנקודות של התפר שעל ציר Y:
5. פיתול סביב Z. שווה בכל היקף התפר, בכיוון המשיק למעגל:
תשובה: , , , , .
סעיף ב
המאמץ המרבי נמצא ברבע של התפר שבו X ו-Y חיוביים, בנקודה שמכוונת בזווית של כ- מציר X לכיוון ציר Y (בערך , ממרכז התפר). שם מאמצי המתיחה משני מומנטי הכפיפה ומ- מצטרפים.
מבוקש: תרשים של המאמצים בתפר, והנקודה שבה המאמץ השקול הגדול ביותר.
התרשים. מסרטטים את התפר כמעגל במישור XY, ובמרכזו ציר המוט (Z). לאורך ההיקף מסמנים:
•: חיצים קטנים ניצבים למישור (יציאה מהדף, בכיוון Z) בכל ההיקף, כי מושך את המוט מהבסיס.
•: מתיחה (בכיוון Z) בנקודה שעל ציר X החיובי, לחיצה בנקודה שעל ציר X השלילי, ואפס על ציר Y. הסיבה: פועל בצד ה-X החיובי ומושך את הצד הזה מהבסיס.
•: מתיחה בנקודה שעל ציר Y החיובי (למעלה), לחיצה בנקודה שעל ציר Y השלילי, ואפס על ציר X. הסיבה: פועל כלפי מעלה בקצה המוט ומנסה לכופף את המוט כלפי מעלה, ולכן הסיבים העליונים נמתחים.
•: חיצים שווים בכיוון Y החיובי בכל ההיקף (כיוון הכוח ).
•: חיצים משיקים למעגל, כולם באותו כיוון סיבוב: הכוח , שפועל כלפי מעלה בצד ה-X החיובי, מסובב את המוט נגד כיוון השעון כשמביטים מכיוון Z.
1. המאמצים הניצבים לתפר הם הגדולים. שני מומנטי הכפיפה מצטרפים למומנט שקול אחד:
2. בתפר עגול המאמץ השקול הזה מרבי בנקודה שבה שני רכיבי הכפיפה מותחים יחד, ברבע שבו X ו-Y חיוביים. הזווית מציר X:
כלומר בנקודה , ממרכז התפר.
3. שם גם מאמץ המתיחה מתווסף באותו כיוון, ולכן זו הנקודה המסוכנת. מאמצי הגזירה (, ) פועלים במישור התפר ומצטרפים אליה בסעיף ג.
לשם השוואה, המאמץ השקול בארבע הנקודות שעל הצירים: על Y החיובי כ-, על X החיובי כ-, ובשתי האחרות פחות. בנקודה שב- הוא גבוה מכולן.
תשובה: המאמץ המרבי נמצא ברבע שבו X ו-Y חיוביים, בכ- מציר X (בערך , ), שבו שני מאמצי הכפיפה ומאמץ המתיחה של מותחים יחד.
סעיף ג
; עובי התפר , וגובה הרגל (בוחרים ).
מבוקש: המאמץ השקול בנקודה המסוכנת (מסעיף ב), ועובי התפר שבו המאמץ לא יעבור את .
1. המאמץ הניצב לתפר בנקודה המסוכנת: כפיפה שקולה ועוד המתיחה מ-:
2. המאמץ במישור התפר: גזירה מהפיתול ועוד גזירה מ-. מחברים אותם בצורה זהירה, כאילו הם פועלים באותו כיוון:
3. המאמץ השקול המרבי:
(בחיבור מדויק של כיווני הגזירה בנקודה הזאת מתקבל , כמעט אותו ערך.)
4. עובי התפר (עובי הגרון), לפי תנאי החוזק של תפר הריתוך מהנוסחאון:
5. גובה הרגל של תפר המילאת:
בוחרים תפר בגובה רגל (עובי גרון כ-).
תשובה: . עובי התפר הנדרש , כלומר גובה רגל , ובפועל .
שאלה 3 · רצועות טריזיות מול רצועה שטוחה: הספק ורוחב
בממסרת של 4 רצועות טריזיות מסתובב הגלגל המניע 1 במהירות של .
קוטר הגלגל המניע הוא . זווית החביקה בגלגל המניע 1 היא .
הזניחו הפסדים במערכת.
נתונים:
נתוני הרצועה השטוחה: עובי הרצועה – ; המאמץ המותר –
מקדם החיכוך ברצועה ; מודול האלסטיות – .
נתוני הרצועות הטריזיות: ; שטח חתך – ; זווית הטריז –
שאר הנתונים כמו ברצועה השטוחה.
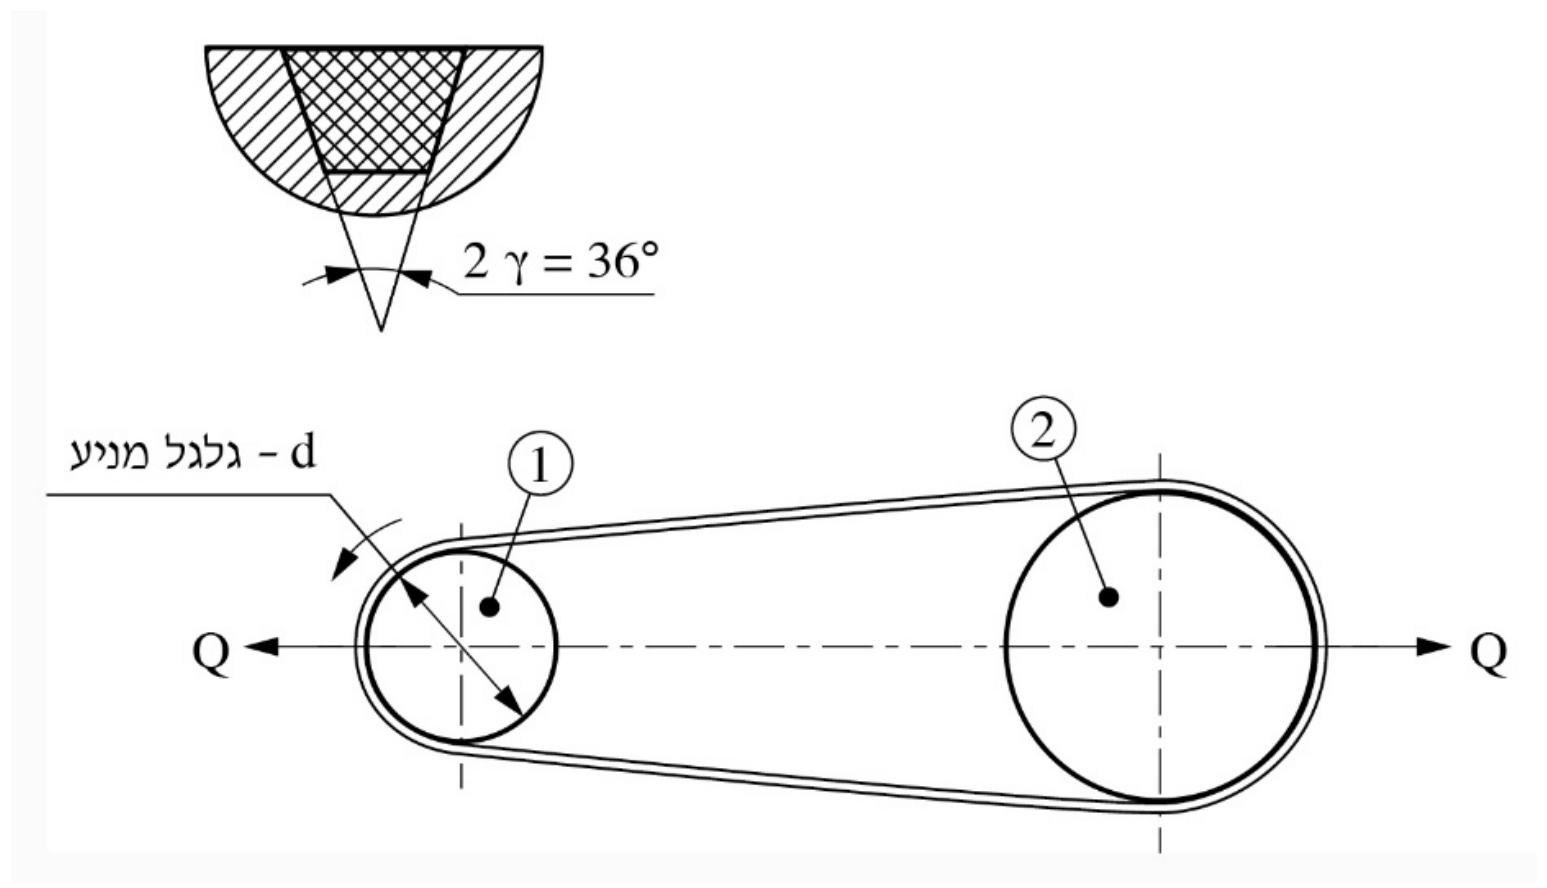
חשבו את ההספק הנדרש מהמנוע.
מחליפים את הרצועות הטריזיות ברצועה שטוחה:
חשבו את רוחב הרצועה השטוחה הנדרשת. הניחו כי ההספק המועבר הוא .
חשבו את כוח המתיחה המוקדמת הנדרש בממסרת הרצועות הטריזיות.
◂ פתרון מלא לשאלה 3
סעיף א
(ארבע רצועות טריזיות, , ).
נתון: 4 רצועות טריזיות, , , , , , , , , זווית חביקה .
מבוקש: ההספק שהמנוע צריך לספק, כלומר ההספק המרבי שארבע הרצועות יכולות להעביר בלי לעבור את המאמץ המותר. אין הפסדים, ולכן זה גם ההספק של המנוע.
1. המהירות ההיקפית:
המהירות קטנה, ולכן מזניחים את המאמץ הצנטריפוגלי: .
2. מאמץ הכפיפה של הרצועה סביב הגלגל הקטן:
3. למתיחה נשאר . כוח המתיחה המרבי בענף הפעיל של רצועה אחת:
4. מקדם החיכוך האפקטיבי של רצועה טריזית. הרצועה נדחקת לתוך החריץ, ולכן החיכוך גדל פי :
5. זווית החביקה ברדיאנים: . יחס המתיחויות (נוסחת אוילר):
6. הכוח ההיקפי שרצועה אחת מעבירה:
ובארבע רצועות:
7. ההספק:
תשובה: ההספק הנדרש מהמנוע הוא כ-.
סעיף ב
, בפועל .
נתון: , רצועה שטוחה: , , , . הגלגלים, המהירות וזווית החביקה כמו בסעיף א.
מבוקש: רוחב הרצועה .
1. הכוח ההיקפי ( מסעיף א):
2. יחס המתיחויות ברצועה שטוחה ():
3. כוח המתיחה בענף הפעיל:
4. מאמץ הכפיפה סביב הגלגל המניע:
, ו- (מהירות נמוכה).
5. רוחב הרצועה:
מעגלים כלפי מעלה: .
בדיקה: .
תשובה: נדרשת רצועה שטוחה ברוחב , כלומר .
סעיף ג
(בארבע הרצועות יחד).
מבוקש: כוח המתיחה המוקדמת בממסרת הרצועות הטריזיות, בהספק המרבי מסעיף א. זה הכוח שמושך את שני הגלגלים זה מזה (הכוח באיור), והוא שווה לשקול של כוחות המתיחה בשני הענפים, בכיוון הקו שמחבר את מרכזי הגלגלים.
1. כוחות המתיחה בארבע הרצועות יחד (מסעיף א):
•בענף הפעיל:
•בענף הרפוי: (או )
2. הזווית בין כל ענף לבין קו המרכזים. זווית החביקה היא , ולכן:
3. כוח המתיחה המוקדמת:
תשובה: , כלומר כ- לארבע הרצועות יחד.
שאלה 4 · גל עם גלגל שיניים משופעות: תגובות, מומנטים וקוטר
באיור לשאלה מוצגים כוחות השילוב הפועלים בתמסורת של גלגלי שיניים (1) ו-(2).
גל AB נתמך על ידי סמכים (מסבים) – סמך B קבוע וסמך A נייד.
הזניחו הפסדים במערכת.
נתונים:
•כוחות השילוב בין הגלגלים: , ,
•מאמץ הכניעה בחומר הגל הוא: .
•מקדם הביטחון הנדרש בתכנון הגל הוא: .
•קוטרי הגלגלים הם: ,
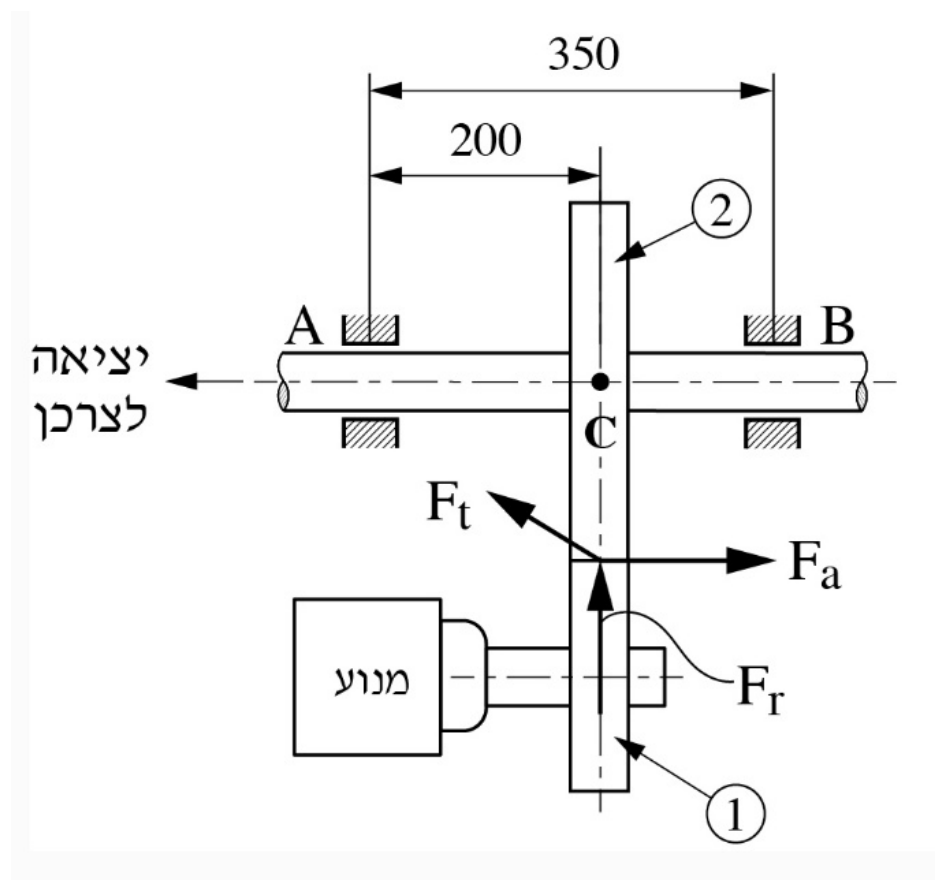
חשבו את התגובות בסמכים A, B.
חשבו את מומנטי הכפיפה והפיתול לאורך הגל וסרטטו במחברת הבחינה את מהלכם.
חשבו את קוטר הגל הנדרש. היכן נמצא המאמץ המרבי בגל?
◂ פתרון מלא לשאלה 4
סעיף א
מישור אנכי: (באותו כיוון כמו ), (בכיוון הפוך ל-). מישור אופקי: , (שתיהן הפוכות ל-). צירית בסמך הקבוע: . שקולים רדיאליים: , .
נתון: , , , גלגל 2 בקוטר יושב על הגל בנקודה C. המרחקים: , , ולכן .
מבוקש: התגובות בסמכים.
מה כל כוח עושה לגל. נקודת השילוב נמצאת בתחתית גלגל 2 (מול גלגל 1 שמתחתיו), ברדיוס מתחת לציר הגל.
• פועל במישור האיור, כלפי מעלה (לכיוון ציר הגל). הוא מכופף את הגל במישור האנכי.
• מקביל לציר הגל (לכיוון B), אבל פועל מתחת לציר. לכן הוא נישא כולו על ידי הסמך הקבוע B, וגם יוצר ב-C מומנט כפיפה מרוכז במישור האנכי:
• ניצב למישור האיור. הוא מכופף את הגל במישור האופקי ויוצר את מומנט הפיתול.
מישור אנכי. מודדים מ-A לכיוון B, וכיוון חיובי כלפי מעלה (כיוון ).
1. מומנטים סביב A. גם (בזרוע 200) וגם מסובבים את הגל באותו כיוון:
הסימן השלילי: פועל כלפי מטה.
2. סכום כוחות:
(כלפי מעלה)
בדיקה, מומנטים סביב B: , ומנגד . מתאים.
3. מומנטים סביב B:
4. סכום כוחות:
שתי התגובות בכיוון ההפוך ל-.
5. הסמך הקבוע B נושא את כל הכוח הצירי: . הסמך הנייד A אינו נושא כוח צירי.
,
תשובה: , (); (הפוך ל-), (), ובנוסף כוח צירי בסמך B.
סעיף ב
מישור אנכי: 0 ב-A, משמאל ל-C, קפיצה ל- מימין ל-C, ו-0 ב-B. מישור אופקי: משולש עם שיא ב-C. פיתול: בין C ל-A (ועד הצרכן), ואפס בין C ל-B.
מבוקש: מהלך מומנטי הכפיפה בשני המישורים ומהלך מומנט הפיתול. משתמשים בתגובות מסעיף א, ומודדים מ-A.
1. בקטע AC () פועלת רק :
. ב-A: . משמאל ל-C:
2. ב-C פועל המומנט המרוכז של , , ולכן המהלך קופץ:
מימין ל-C:
בדיקה מהצד של B: . מתאים.
3. מ-C ועד B המומנט עולה בקו ישר מ- ל-0.
4. משולש: 0 ב-A, שיא ב-C, ו-0 ב-B:
(בדיקה מהצד השני: .)
5.
המומנט נכנס לגל בגלגל 2 (נקודה C), ויוצא לצרכן מהקצה של A ("יציאה לצרכן"). לכן הוא פועל בקטע שבין C ל-A ועד הצרכן, ובקטע CB אין פיתול.
הסרטוט. על ציר אופקי מסמנים A (), C () ו-B ():
•: קו ישר מ-0 ב-A עד משמאל ל-C, קפיצה אנכית ל-, וקו ישר חזרה ל-0 ב-B.
•: משולש, מ-0 ב-A עד ב-C, וחזרה ל-0 ב-B.
•: מלבן בגובה מ-C ועד A (מקווקו בגרף), ואפס בין C ל-B.
תשובה: אנכי: משמאל ל-C ו- מימין ל-C (בסימן הפוך); אופקי: ב-C; פיתול בקטע AC.
סעיף ג
, בוחרים . המאמץ המרבי נמצא בחתך C, בצד הפונה ל-A (שם פועלים כפיפה ופיתול יחד), בפני השטח של הגל.
מבוקש: הקוטר הנדרש לפי מאמץ משולב (כפיפה ופיתול), ומיקום המאמץ המרבי.
1. המאמץ המותר:
2. החתך המסוכן. שני מומנטי הכפיפה מגיעים לשיא ב-C, אבל משני הצדדים של C המצב שונה:
•משמאל ל-C (הצד של A): , , ויש גם פיתול :
•מימין ל-C (הצד של B): , , ואין פיתול:
המומנט השקול הגדול הוא משמאל ל-C, ולכן שם החתך המסוכן.
3. הקוטר הנדרש (גל מלא), מתנאי החוזק שבנוסחאון ( המומנט השקול המרבי ב-Nmm, קוטר הגל ב-mm):
4. בוחרים קוטר תקני גדול יותר: .
בדיקה: , ומקדם הביטחון הקיים .
5. איפה המאמץ המרבי: בחתך C, בצד הפונה לסמך A, שבו מומנטי הכפיפה ומומנט הפיתול פועלים יחד. בתוך החתך המאמץ מרבי בפני השטח של הגל (בהיקף), שם מאמצי הכפיפה והפיתול הגדולים ביותר.
הערה: בקטע CB פועל גם כוח הלחיצה הצירי . המאמץ שהוא יוצר, , זניח.
תשובה: , ובוחרים גל בקוטר . המאמץ המרבי נמצא בחתך C, בצד הפונה ל-A, בהיקף הגל.
שאלה 5 · חריטת ציר לגלגל: מעברים, זמן גמר והספק
באיור לשאלה מוצג החלק ציר לגלגל, העשוי מפלדה SAE 1030. הציר מיוצר בחריטה.
מידות המוצא של חומר הגלם הם: . העיבוד מבוצע בשני שלבים: עיבוד מוקדם ועיבוד גמר.
לביצוע עיבוד הגמר יש להשאיר בקוטר בכל מידות החלק.
היעזרו בנספח תנאי שיבוב בחריטה, המצורף.
נתונים:
•נצילות המחרטה 85%.
•התנגדות סגולית – .
•קדמה: בשלב העיבוד המוקדם - . בשלב עיבוד הגמר - .
•הגש מרבי: בשלב העיבוד המוקדם – , בשלב עיבוד הגמר .
•כלי העיבוד – סכין מתק"ש.
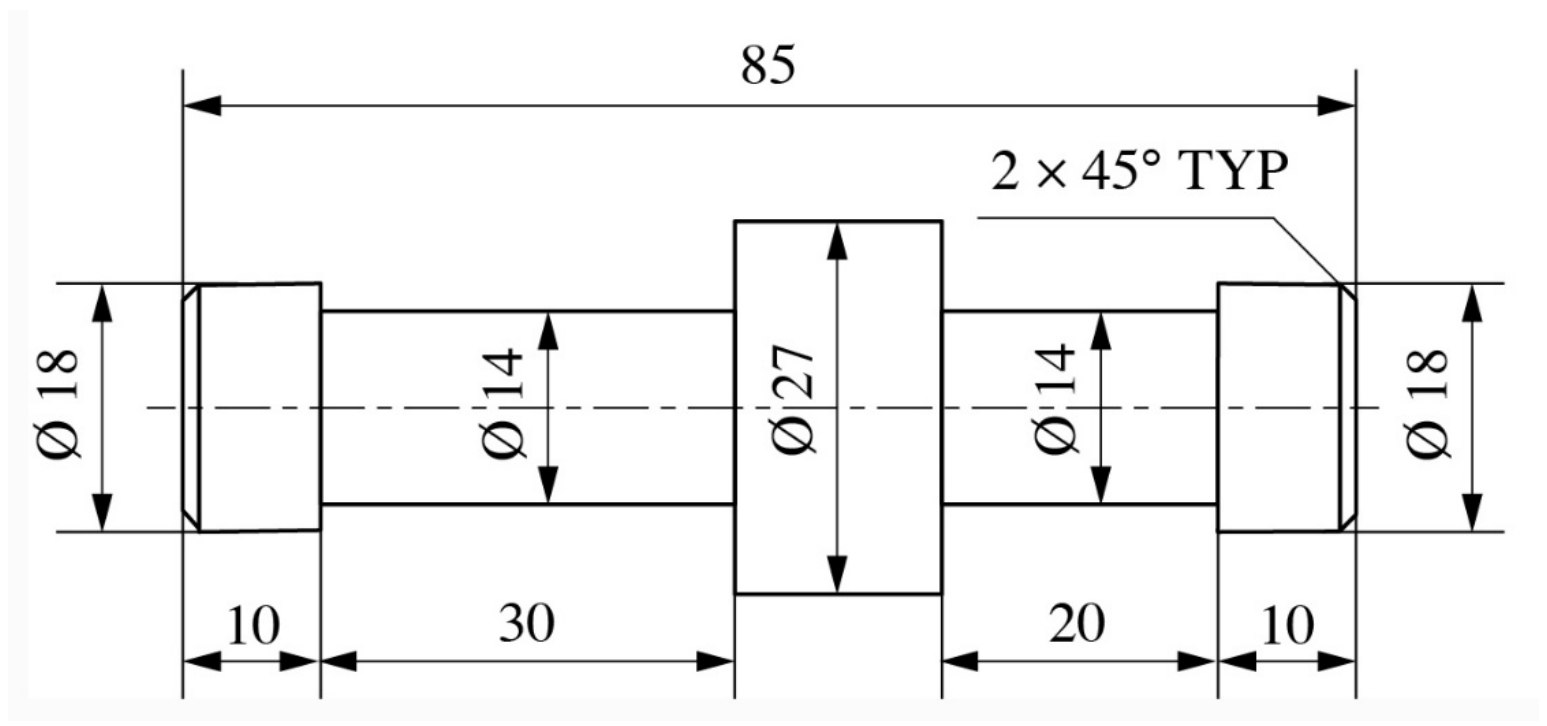
תארו והסבירו את תהליך העיבוד ואת מספר המעברים בכל שלב.
חשבו את הזמן הנדרש לשלב עיבוד הגמר של החלק.
חשבו את ההספק הנדרש לשלב עיבוד הגמר של החלק.
◂ פתרון מלא לשאלה 5
סעיף א
עיבוד מוקדם: חריטת מצח בכל קצה (88 ל-86); מעבר אחד; בקטעי הקצוות 2 מעברים (היגש ); בקטעי מעבר אחד. גמר: מעבר אחד בהיגש בכל קוטר (, , ) ובכל מצח, ושבירת פינות . החריטה בשתי דפינות.
נתון: חומר גלם , חלק באורך 85 עם הקטרים (משמאל לימין) (10), (30), (15), (20), (10), ושבירות פינות בשני הקצוות. האורך של : .
מבוקש: התהליך ומספר המעברים בכל שלב.
העיקרון. בעיבוד המוקדם מגיעים לקוטר הסופי ועוד (כלומר ברדיוס), וזה בדיוק ההיגש המרבי של הגמר, ולכן בגמר כל משטח נעשה במעבר אחד. בעיבוד המוקדם מספר המעברים הוא ההיגש הכולל חלקי , מעוגל כלפי מעלה.
הקטרים בסוף העיבוד המוקדם: , , .
הדפינות. הקוטר הגדול נמצא באמצע החלק, ולכן חורטים בשתי דפינות: בדפינה הראשונה תופסים את צד אחד של המוט ומעבדים את הצד השני ואת ; בדפינה השנייה הופכים את החלק, תופסים אותו (בלסתות רכות) על הצד שכבר עובד, ומעבדים את הצד שנשאר.
שלב 1: עיבוד מוקדם (קדמה , היגש עד ):
1. חריטת מצח בכל קצה: מקצרים מ-88 ל-86, בכל צד, ומשאירים בכל מצח לגמר. מעבר אחד לכל מצח.
2. חריטה אורכית לכל האורך (בשתי הדפינות): היגש , מעבר אחד.
3. חריטה אורכית בקטעים שמחוץ ל- (באורך בצד אחד ו- בצד השני): היגש כולל , יותר מ-3, ולכן 2 מעברים של .
4. חריטה אורכית בשני קטעי (30 ו-20): היגש , מעבר אחד.
שלב 2: עיבוד גמר (קדמה , היגש ):
5. חריטת גמר של כל מצח: מעבר אחד (), עד האורך 85.
6. חריטת גמר , (בשני הקצוות) ו- (בשני הקטעים): מעבר אחד בכל קוטר.
7. שבירת פינות בשני הקצוות.
תשובה: בעיבוד המוקדם: מצח בכל קצה (מעבר אחד), (מעבר אחד), (2 מעברים), (מעבר אחד). בגמר: מעבר אחד בהיגש לכל קוטר ולכל מצח, ושבירת פינות.
סעיף ב
כ- (כ-18 שניות): , , אורך מהלכים , .
מבוקש: זמן העיבוד של שלב הגמר. בכל מעבר , ולכן מחשבים את מהירות הסיבוב ואת אורך המהלכים.
1. מהירות החיתוך, מנספח "תנאי שיבוב כלליים בחריטה". SAE 1030 נקראת בשורה "פלדות פחמניות קלות חיתוך" (כך קוראים אותה הבוחנים בפתרונות הרשמיים של המקצוע), כלי מתק"ש, בעמודה של הקידמה : עד . לוקחים את האמצע: .
2. מהירות הסיבוב, לפי הקוטר הגדול ביותר שנחרט בגמר ():
( מהירות החיתוך ב-, הקוטר הנחרט ב-mm.) עובדים במהירות הזאת בכל מעברי הגמר. בקטרים הקטנים מהירות החיתוך יוצאת נמוכה מעט יותר, וזה בצד הבטוח.
3. אורך המהלכים בגמר:
•חריטה אורכית: כל אורך החלק עובר מעבר גמר אחד, קטע אחרי קטע: .
•שני המצחים: בכל אחד הסכין נע מהקוטר עד המרכז, : .
•סך הכול:
(בשאלה לא נתונה תוספת מהלך לכניסה וליציאה, ולכן לא מוסיפים אותה. גם זמן שבירת הפינות זניח.)
4. זמן הגמר:
הערה: מי שקורא את SAE 1030 בשורה "פלדות פחמניות" ( עד , ובאמצע ) יקבל ו-.
תשובה: זמן עיבוד הגמר הוא כ-, כלומר כ-18 שניות.
סעיף ג
, .
נתון: , היגש בגמר , קדמה , (מסעיף ב), נצילות .
מבוקש: ההספק שהמנוע צריך לספק בגמר.
1. כוח החיתוך הראשי:
2. ההספק הנדרש מהמנוע (מחלקים ב-60 כדי לעבור לשניות, ב-1000 כדי לעבור ל-kW, ובנצילות):
(ההספק על הסכין עצמו הוא , והמנוע צריך לספק יותר בגלל הנצילות.)
(בקריאה של מהשורה "פלדות פחמניות" מתקבל .)
תשובה: ההספק הנדרש לעיבוד הגמר הוא כ-.
שאלה 6 · לוח ציר: שרשרת מידות ואפיצות מדחק
באיור לשאלה מוצג החלק לוח ציר העשוי מפלדה. רק חלק מהמידות מוצגות.
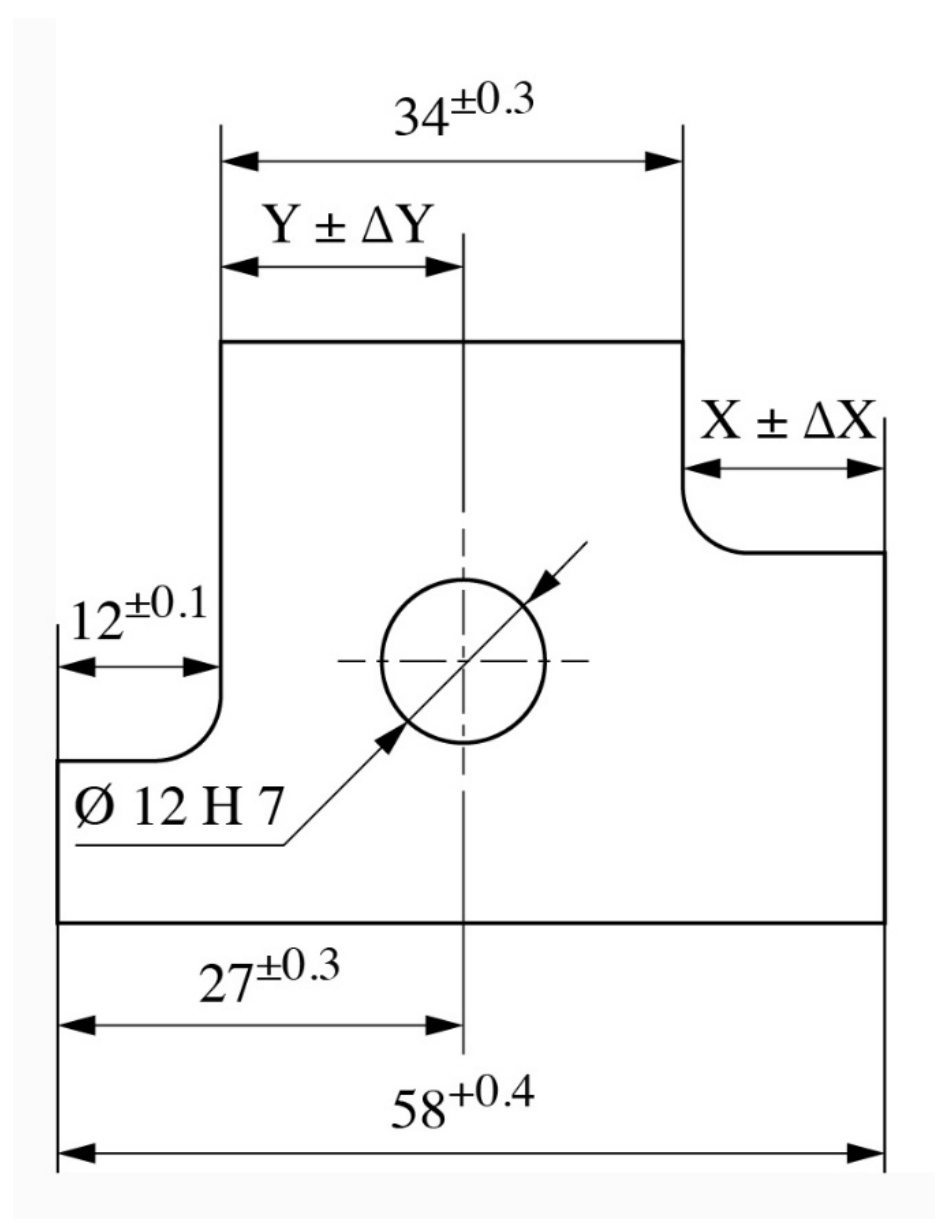
חשבו את המידה המתקבלת, , הנתונה בסרטוט.
חשבו את המידה הטכנולוגית (החליפית), , הנתונה בסרטוט.
לקדח נכנס ציר בהתאמת מדחק.
בחרו מתוך נספח הסיבולות המצורף סיבולת מתאימה לקוטר הציר, אשר תבטיח מדחק מינימלי בין הקדח לציר ותהייה ברמת דיוק 6. רשמו את הסיבולת, ואת האפיצות המתקבלת. האם האפיצות בשיטת הקדח האחיד או הגל האחיד?
חשבו את המדחקים, המינימלי והמקסימלי, בין הציר לקדח בסיבולת שנבחרה?
◂ פתרון מלא לשאלה 6
סעיף א
(בין ל-).
מבוקש: המידה המתקבלת , רוחב המדרגה הימנית. מידה מתקבלת אינה מיוצרת ישירות: היא נסגרת מעצמה על ידי המידות האחרות, והסבולת שלה היא סכום הסבולות שלהן.
1. שרשרת המידות. לפי האיור, האורך הכולל מורכב מהמדרגה השמאלית , מהחלק העליון ומ-:
2. המידה הנומינלית:
3. המידה המרבית. המידה שמופיעה בחיבור מקבלת את הערך המרבי שלה, והמידות שבחיסור את הערך המזערי:
4. המידה המזערית:
5. הכתיבה המקוצרת. תחום הסבולת , חציו , והאמצע :
(אפשר לכתוב גם .)
בדיקה: תחום הסבולת של שווה לסכום התחומים של שלוש המידות: .
תשובה:
סעיף ב
מבוקש: המידה הטכנולוגית , מהדופן השמאלית של החלק העליון (סוף המדרגה ) עד ציר הקדח. מידה טכנולוגית (חליפית) היא מידת ייצור שמחליפה מידה מהסרטוט, וצריך לקבוע לה סבולת כך שהמידה המוחלפת תתקבל בתחום שלה.
1. שרשרת המידות. מיקום הקדח רשום בסרטוט כ- מהקצה השמאלי של החלק. בייצור קובעים את מיקום הקדח מהדופן של המדרגה, כלומר המידה מחליפה את המידה 27:
•: מהקצה השמאלי עד ציר הקדח (המידה המוחלפת).
•: רוחב המדרגה השמאלית.
2. המידה הנומינלית:
3. הגבולות של . דורשים שהמידה 27 לא תצא מהגבולות שלה גם במקרים הקיצוניים:
4. הכתיבה המקוצרת:
בדיקה: תחום הסבולת של המידה המוחלפת שווה לסכום התחומים של המידות שמבצעים: . הסבולת של () צרה מזו של המידה שהיא מחליפה (), כצפוי.
תשובה:
סעיף ג
ציר (). האפיצות: , בשיטת הקדח האחיד.
הקדח הוא H7, כלומר הסטייה התחתונה שלו אפס, ואת סוג האפיצות קובעים בבחירת הסבולת של הגל (הציר). לכן משתמשים בטבלה "סבולות בשיטת הקדח האחיד" שבנספח, בקבוצה של הקדח H7 ("התאמה בעיבוד עדין"), ובשורת המידות (הקוטר 12).
1. הקדח H7 בשורה הזאת: / , כלומר בין ל-.
2. הגלים בדרגת דיוק 6 שבקבוצה הזאת, עם המדחק המינימלי שכל אחד נותן (הסטייה התחתונה של הגל פחות הסטייה העליונה של הקדח, ):
3. כדי שתהיה התאמת מדחק, גם הגל הקטן ביותר צריך להיות גדול מהקדח הגדול ביותר. ב-n6 וב-m6 זה לא מתקיים: הן אפיצויות מעבר. מבין האפשרויות שנותנות מדחק בכל מקרה (r6 ו-s6), המדחק המינימלי הקטן ביותר הוא של r6.
4. סבולת הציר: .
5. האפיצות: . הקדח הוא H והגל מותאם אליו, ולכן זו שיטת הקדח האחיד.
תשובה: ציר (), אפיצות , בשיטת הקדח האחיד.
מדחק מינימלי , מדחק מקסימלי .
נתון: קדח , בין ל-. ציר , בין ל-.
1. המדחק המינימלי מתקבל כשהציר הקטן ביותר נכנס לקדח הגדול ביותר:
2. המדחק המקסימלי מתקבל כשהציר הגדול ביותר נכנס לקדח הקטן ביותר:
שני הערכים חיוביים (הציר תמיד גדול מהקדח), ולכן זו אכן התאמת מדחק.
תשובה: , .
שאלה 7 · פין מייצב: חומר גלם, סדר פעולות ודרישות
באיור לשאלה 7 מסורטט החלק פין מייצב, העשוי פלדה. החלק מיוצר בכמויות קטנות באמצעות מכונות חריטה וכרסום בלבד.
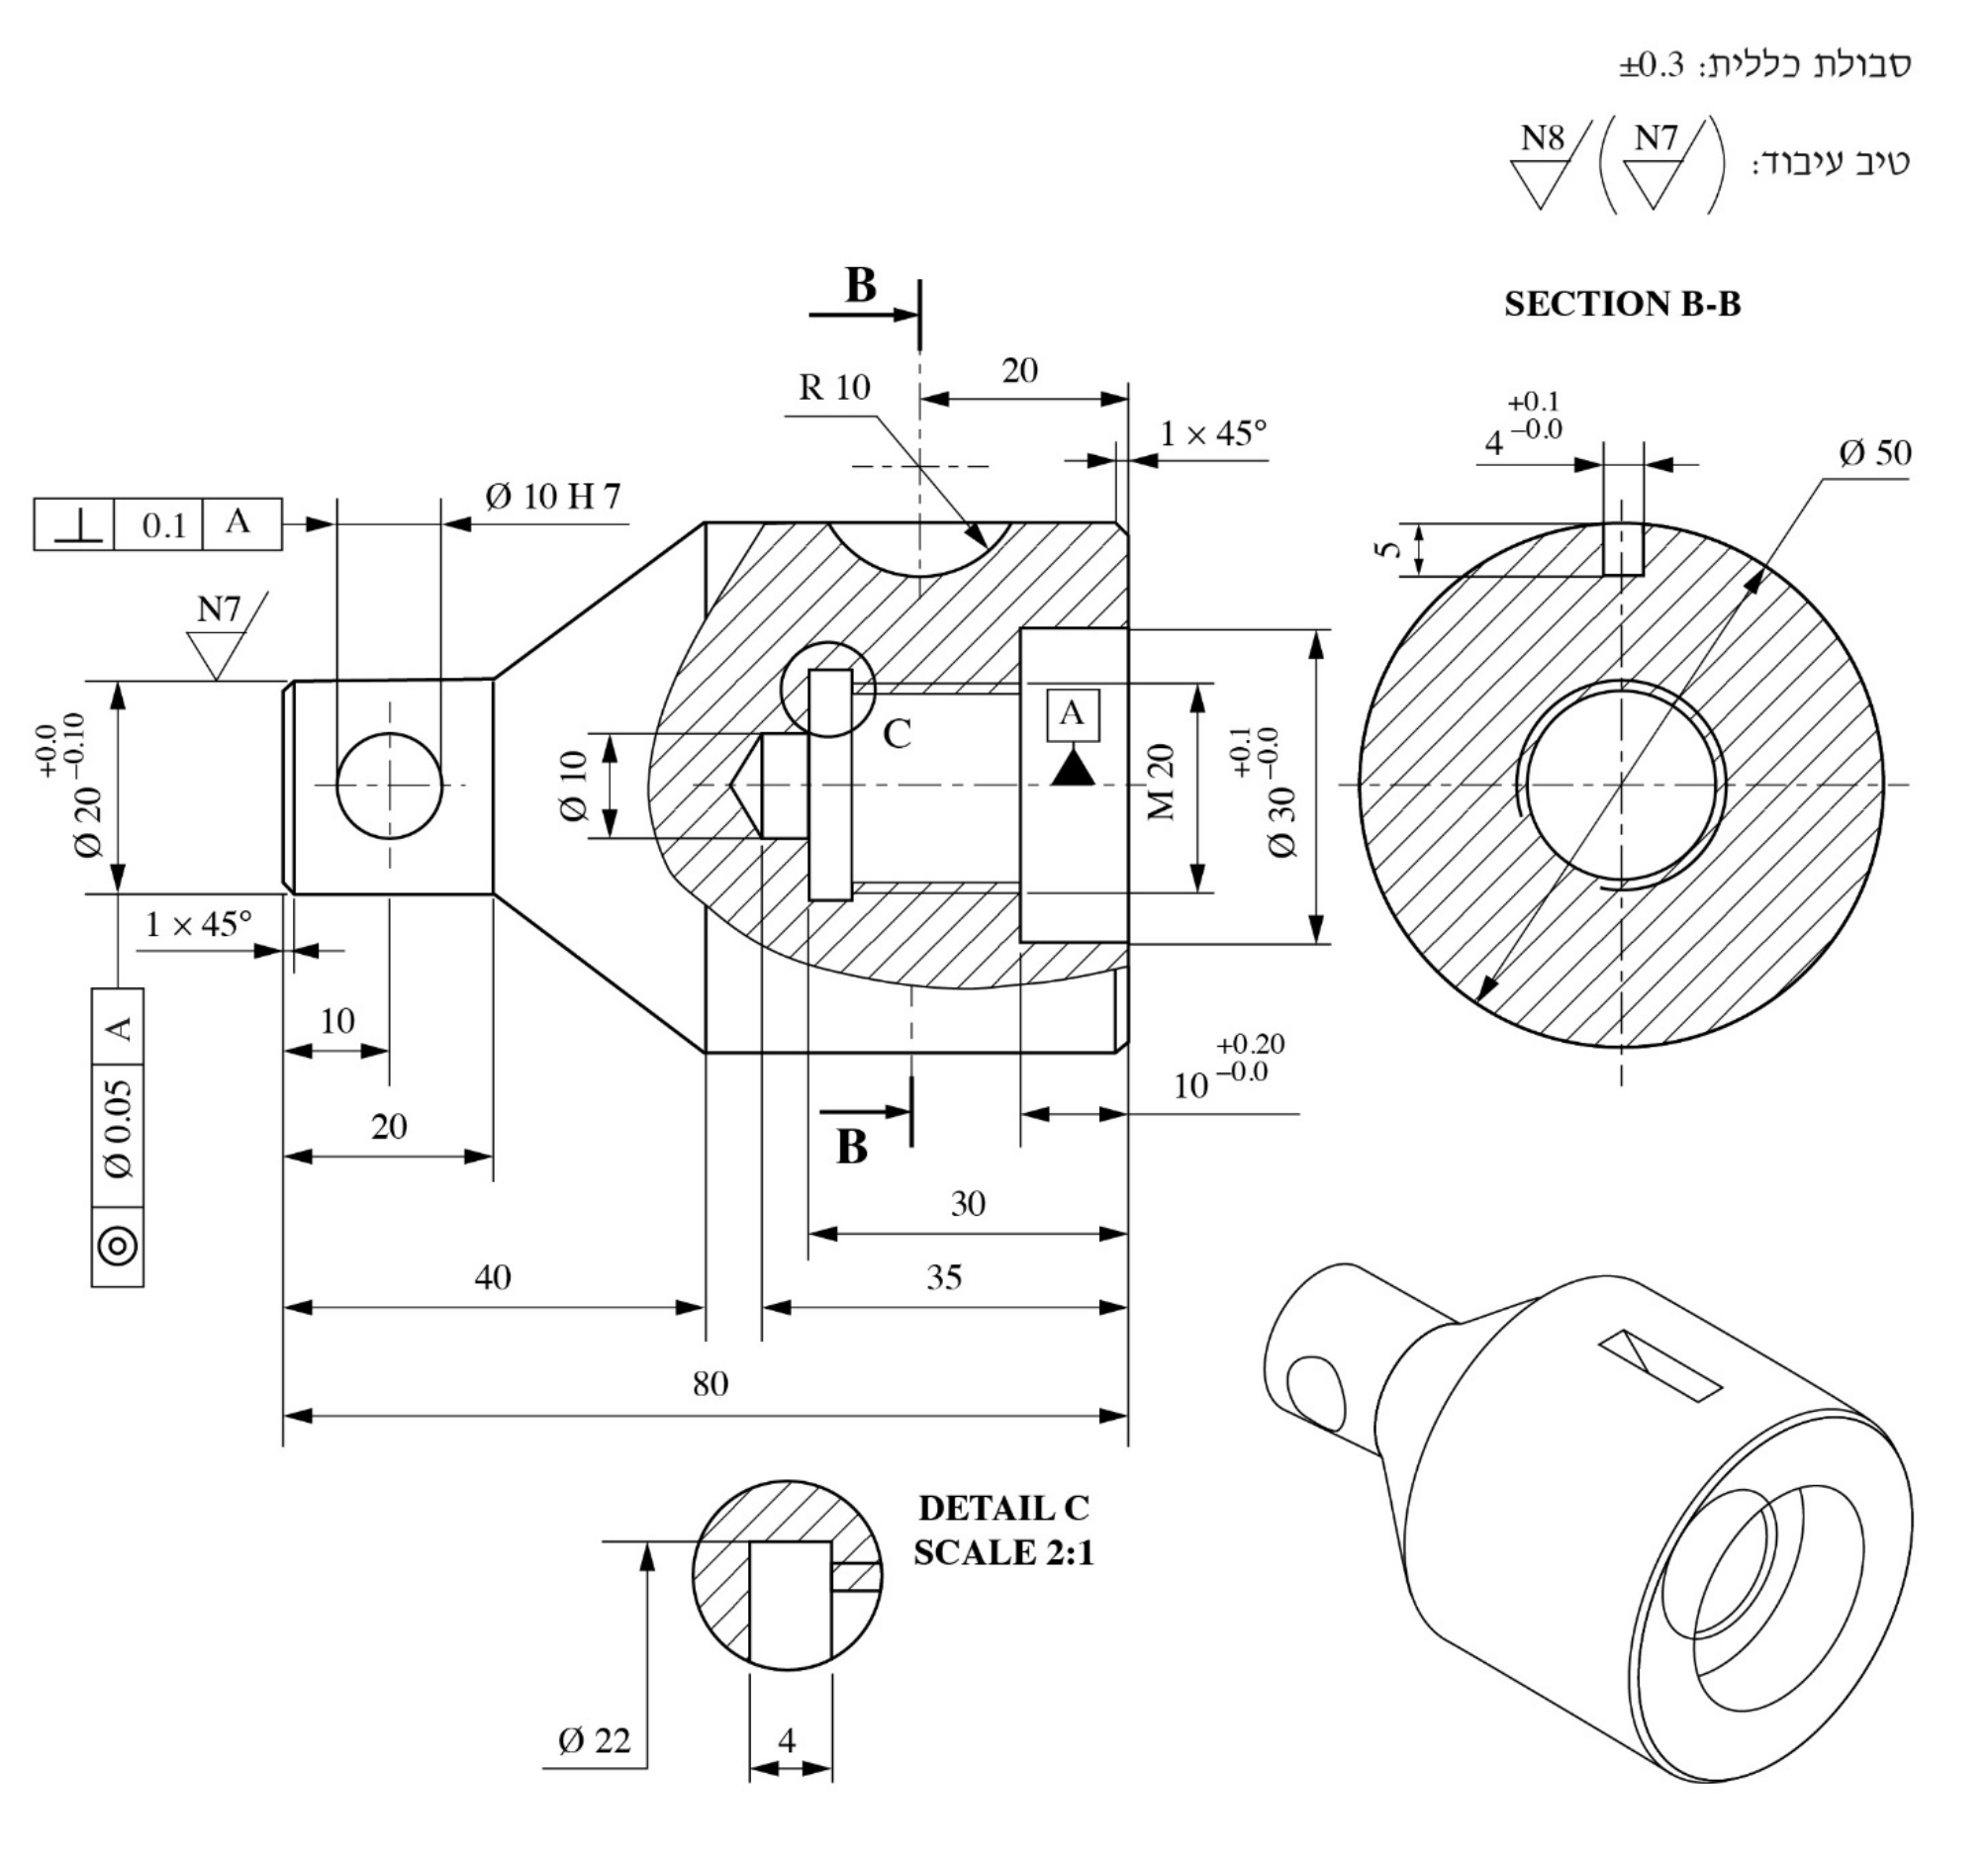
מה יהיו מידות המוצא ומשקלו של חומר הגלם?
פרטו במחברת את סדר הפעולות הנדרש לייצור החלק. אין צורך בתיאור מפורט של כל פעולה בנפרד.
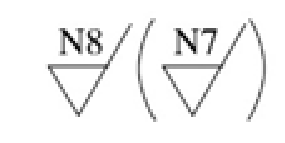
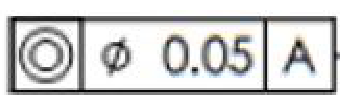
הסבירו את משמעות הדרישה (סימן טיב העיבוד שבסרטוט).
הסבירו כיצד נבדקת בשלב ביקורת האיכות הדרישה ?
כיצד מיוצר החריץ המעוגל ברוחב 4 מ"מ ובעומק 5 מ"מ? באמצעות איזה כלי עיבוד הוא מיוצר?
◂ פתרון מלא לשאלה 7
סעיף א
מוט עגול מפלדה ; משקל כ-.
מבוקש: מידות חומר הגלם ומשקלו.
1. קוראים מהסרטוט את המידות החיצוניות הגדולות ביותר:
•הקוטר הגדול ביותר: (גוף הפין).
•האורך הכולל: .
2. החלק הוא גוף סיבובי, ולכן חומר הגלם הוא מוט עגול. מוסיפים תוספת עיבוד:
•בקוטר: , כדי לחרוט את ולקבל משטח נקי: .
•באורך: , לכל מצח: .
3. נפח חומר הגלם:
4. המשקל (צפיפות הפלדה ):
תשובה: מוט עגול מפלדה , במשקל של כ-.
סעיף ב
חיתוך מוט ; חריטה בדפינה ראשונה (צד הקדח): מצח, , קידוח לעומק 35, קידוח מכין ל-M20, חריטה פנימית לעומק 10, חריץ פנימי , תבריג M20, פאזות; חריטה בדפינה שנייה על מנדרל מוברג ב-M20: מצח לאורך 80, , , קונוס, פאזה; כרסום: החריץ המעוגל (כרסום דיסקה ), קידוח וקידוד ; הסרת גרדים וביקורת.
החלק מיוצר בכמויות קטנות במחרטה ובכרסומת. קודם עושים את כל פעולות החריטה (המשטחים הסיבוביים, הקדח הצירי והתבריג), ואחריהן את פעולות הכרסומת (החריץ המעוגל והקדח הרוחבי). את הדפינות מתכננים לפי הבסיס A, שהוא הציר של התבריג M20: לקוטר יש דרישת מרכזיות ביחס ל-A, ולקדח דרישת ניצבות ביחס ל-A.
1. חיתוך מוט לאורך (קיטום במחרטה).
חריטה, דפינה ראשונה (תופסים את המוט בצד של הפין ; מעבדים את הצד של הקדח):
2. חריטת מצח.
3. חריטת לאורך שהלסתות מאפשרות.
4. קידוח מרכוז, וקידוח לעומק מהמצח.
5. קידוח (קדח מכין לתבריג M20) לעומק .
6. חריטה פנימית לעומק .
7. חריטת החריץ הפנימי ברוחב 4 (פרט C), בעומק 26 עד 30 מהמצח, כדי לשחרר את סוף התבריג.
8. חריטת התבריג הפנימי M20 (או הברזה), ופאזות: פנימית בכניסה לתבריג וחיצונית במצח.
חריטה, דפינה שנייה (הופכים את החלק ומבריגים אותו על מנדרל מוברג שיושב בתבריג M20, או תופסים על בלסתות רכות ומיישרים לפי החוגן):
9. חריטת מצח לאורך הכולל 80.
10. השלמת חריטת .
11. חריטה מוקדמת של לאורך 20.
12. חריטת הקונוס מ- ל- לאורך : המגלשה העליונה מוטה ב- לציר, כי .
13. חריטת גמר של בטיב שטח N7, ופאזה בקצה.
כיוון שהחלק דפון על התבריג M20 עצמו (בסיס A), נחרט סביב ציר A, ודרישת המרכזיות מתקיימת.
כרסום וקידוח (החלק דפון בפריזמה או בראש חלוקה, על ):
14. כרסום החריץ המעוגל ברוחב 4 ובעומק 5 בגוף , מהמצח הימני, בכרסום דיסקה (שגם סהר) ברוחב 4.
15. קידוח הקדח הרוחבי דרך , מהקצה, בניצב לציר: קידוח מרכוז, קידוח וקידוד (ריימר) . מיישרים את ציר החלק במכונה, כך שהקדח יהיה ניצב לציר A בגבול .
16. הסרת גרדים, וביקורת מידות, טיב שטח ודרישות הצורה והתנוחה.
תשובה: חיתוך; חריטה בדפינה ראשונה (מצח, , קידוח , קדח מכין, , חריץ , תבריג M20, פאזות); חריטה בדפינה שנייה על מנדרל ב-M20 (מצח לאורך 80, , , קונוס, פאזה); כרסום החריץ המעוגל; קידוח וקידוד ; הסרת גרדים וביקורת.
סעיף ג
טיב השטח הכללי של החלק הוא N8 (), חוץ מהמשטחים שמסומן עליהם N7 (), כלומר הקוטר .
זה סימון כללי של טיב שטח, שרשום ליד שדה הכותרת של הסרטוט.
1. הסימן שמחוץ לסוגריים, N8, הוא טיב השטח הכללי: הוא חל על כל המשטחים המעובדים שלא סומן עליהם דבר. N8 פירושו חספוס ממוצע , שמתקבל בחריטה או בכרסום רגילים.
2. הסימן שבתוך הסוגריים, N7, מזכיר שיש בסרטוט משטחים שסומנו בטיב שטח אחר. כאן זה הקוטר , שמסומן עליו N7: חספוס , משטח חלק יותר, שמתקבל בחריטת גמר עדינה.
3. ככל שהמספר שאחרי N קטן יותר, המשטח חלק יותר. לכן המשטח , שמשמש להרכבה, מדויק יותר משאר החלק.
תשובה: כל משטחי החלק בטיב שטח N8 (), למעט המשטחים שמסומנים N7 (), כלומר הקוטר .
דופנים את החלק על הבסיס A (מנדרל מוברג ב-M20, בין חודנים או בתפסנית), מצמידים חוגן ל- ומסובבים סיבוב שלם; תנועת המחוג לא תעלה על , בכמה חתכים לאורך .
המשמעות. זו דרישת מרכזיות (שיתוף ציר) של הקוטר ביחס לבסיס A, שהוא הציר של התבריג M20. הציר של חייב להימצא בתוך גליל דמיוני בקוטר , שהציר שלו הוא ציר A. כלומר הצירים יכולים להיות מוסטים זה מזה ב- לכל היותר.
1. דופנים את החלק כך שיסתובב סביב ציר A: מבריגים אותו על מנדרל בדיקה שיש לו תבריג M20 מדויק, ומעמידים את המנדרל בין חודנים (או תופסים אותו בתפסנית מדויקת).
2. מצמידים חוגן (שעון מדידה) לפני הקוטר , בניצב לציר.
3. מסובבים את החלק סיבוב שלם וקוראים את ההפרש בין הקריאה הגדולה לקטנה. הסטה של בין הצירים נותנת תנועה של במחוג, ולכן התנועה צריכה להיות עד .
4. חוזרים על הבדיקה בכמה מקומות לאורך .
(אפשר גם במכונת מדידה בקואורדינטות.)
תשובה: דופנים את החלק על ציר A (מנדרל בדיקה ב-M20 בין חודנים), מצמידים חוגן ל- ומסובבים סיבוב שלם; קריאת החוגן לא תשתנה ביותר מ-, בכל אחד מכמה חתכים לאורך הקוטר.
בכרסומת, בכרסום דיסקה לשגם סהר בקוטר (R10) וברוחב , שמוחדר בניצב לציר החלק לעומק , מהמצח הימני.
בסרטוט רואים שתחתית החריץ היא קשת ברדיוס R10 (במבט הראשי), ובחתך B-B רואים שרוחבו ועומקו 5. זה חריץ לשגם חצי-עגול (שגם סהר).
תחתית בצורת קשת מתקבלת כשכרסום בצורת דיסקה חודר לחומר בלי לנוע לאורך החלק. לכן:
•הכלי: כרסום דיסקה לחריצי שגם סהר, בקוטר (רדיוס 10) וברוחב .
•הדפינה: בכרסומת, החלק דפון בפריזמה או בראש חלוקה על הקוטר .
•המיקום: מעמידים את מרכז הכרסום מעל ציר החלק, מהמצח הימני.
•החיתוך: מחדירים את הכרסום בניצב לציר החלק, בלי תנועה לאורכו, עד עומק . אורך החריץ על פני השטח יוצא .
תשובה: בכרסומת, בכרסום דיסקה לשגם סהר בקוטר וברוחב , שמוחדר בניצב לציר החלק לעומק .
שאלה 8 · כלכלת ייצור: עיבוד שבבי מול חישול
במפעל התקבלה הזמנה לייצור של סעפת בריכה. ניתן לייצר את הסעפת בעיבוד שבבי או בחישול.
להלן נתונים על כל אחת משיטות הייצור:
חשבו את עלות הייצור הכוללת של הזמנת 3000 סעפות יניקה בכל אחת משיטות ייצור.
חשבו את נקודת האיזון בין שיטות הייצור.
שרטטו גרף של עלויות ייצור לעומת כמות היחידות.
הסבירו במילים את משמעות הגרף. מהי שיטת הייצור העדיפה?
◂ פתרון מלא לשאלה 8
סעיף א
עיבוד שבבי: כ- ₪ ( ₪ ליחידה). חישול: כ- ₪ ( ₪ ליחידה).
מבוקש: העלות הכוללת של 3000 יחידות בכל שיטה.
המודל. העלות הכוללת של סדרה היא :
•: עלות ההכנות לייצור (קבועה, אינה תלויה בכמות).
•: העלות ליחידה תקינה: שכר עבודה, חומר גלם ושינוע.
•: כמות היחידות.
הפסולים. חלק מהיחידות נפסלות, ולכן כדי לקבל יחידה תקינה אחת צריך לייצר יותר מיחידה. כשאחוז הפסולים הוא , מכפילים את העלות ליחידה ב-.
1. עיבוד שבבי:
•שכר עבודה ליחידה: ₪
•חומר גלם: ₪, שינוע: ₪
₪
₪
2. חישול:
•שכר עבודה ליחידה: ₪
•חומר גלם: ₪, שינוע: ₪
₪
₪
3. השוואה: ב-3000 יחידות החישול זול בכ- ₪.
הערה: בקירוב של הנוסחאון, הכפלה ב-, מתקבל ו- ₪ ליחידה, ו- ₪, ונקודת איזון של כ-1609 יחידות. ההפרש זניח והמסקנה זהה.
הערה: בשורת השאלה כתוב "סעפות יניקה", ובפתיח "סעפת בריכה". זה אותו חלק.
תשובה: עיבוד שבבי: כ- ₪. חישול: כ- ₪.
סעיף ב
יחידות (עלות של כ- ₪).
מבוקש: הכמות שבה העלות הכוללת של שתי השיטות שווה.
1. משווים את שתי המשוואות מסעיף א:
2. מבודדים את :
כלומר כ-1602 יחידות.
3. העלות בנקודת האיזון: ₪.
תשובה: נקודת האיזון היא כ-1602 יחידות.
סעיף ג
שני קווים ישרים: (עיבוד שבבי), (חישול), שנחתכים ב-. עד כ-1601 יחידות עדיף עיבוד שבבי, ומעל כ-1602 עדיף חישול. להזמנה של 3000 יחידות עדיף החישול.
מבוקש: גרף של העלות הכוללת כתלות בכמות לשתי השיטות, הסבר, והשיטה העדיפה.
1. המשוואות (מסעיף א):
•עיבוד שבבי:
•חישול:
2. מסרטטים כל קו לפי שתי נקודות:
3. משמעות הגרף:
•נקודת החיתוך של כל קו עם הציר האנכי היא עלות ההכנות לייצור. בחישול היא גבוהה בהרבה (תבניות חישול).
•השיפוע של כל קו הוא העלות של יחידה נוספת. בעיבוד שבבי הקו תלול יותר, כי זמן הייצור ארוך ושכר העבודה גבוה.
•הקווים נחתכים בנקודת האיזון, יחידות. משמאל לה הקו של העיבוד השבבי נמוך יותר, ומימין לה הקו של החישול נמוך יותר. ההשקעה הגבוהה בחישול משתלמת רק בכמויות גדולות.
4. השיטה העדיפה: בכל כמות עדיפה השיטה שהקו שלה נמוך. עד כ-1601 יחידות עדיף עיבוד שבבי, ומכ-1602 יחידות ומעלה עדיף חישול. ההזמנה היא של 3000 יחידות, יותר מנקודת האיזון, ולכן עדיף לייצר אותה בחישול (חיסכון של כ- ₪, כמו שיצא בסעיף א).
תשובה: שני קווים ישרים שנחתכים ב-. בכמויות קטנות עדיף עיבוד שבבי, ובכמויות גדולות חישול. להזמנה של 3000 יחידות שיטת הייצור העדיפה היא חישול.
שאלה 9 · בחירת מסב לכוח צירי נמוך
על גל הנתמך על ידי שני מסבים פועלים כוחות במישורים הניצבים לציר הגל. אם נתון שהכוח הצירי נמוך יחסית לכוחות האחרים, איזה מסב מתאים למצב המתואר?
א. מיסב כדורי רדיאלי.
ב. מיסב קוני.
ג. מיסב גלילי רדיאלי.
ד. מיסב כדורי צירי.
◂ פתרון מלא לשאלה 9
פתרון
א. מיסב כדורי רדיאלי.
העומס העיקרי על המסבים הוא רדיאלי (הכוחות ניצבים לציר הגל), ובנוסף יש כוח צירי קטן.
מסב כדורי רדיאלי (מסב חריץ עמוק) מתוכנן לעומס רדיאלי, והכדורים שיושבים בחריצים של הטבעות יכולים לשאת גם כוח צירי קטן עד בינוני, בשני הכיוונים. זה בדיוק המצב המתואר, והוא גם המסב הפשוט והזול מבין האפשרויות.
למה האחרות לא מתאימות:
•ב: מסב קוני מתאים לעומס משולב שבו גם הרכיב הצירי גדול. כאן הוא מיותר, יקר יותר, ודורש כוונון.
•ג: מסב גלילי רדיאלי נושא עומס רדיאלי גדול, אבל בסוג הרגיל שלו כמעט אינו נושא כוח צירי.
•ד: מסב כדורי צירי נושא רק כוח צירי, ואינו מתאים לעומס הרדיאלי, שהוא העיקרי כאן.
תשובה: א.
שאלה 10 · המאמצים בשגם
אילו מאמצים נוצרים בשגם בעת העברת תנועה מגל לגלגל שיניים המחובר באמצעות השגם?
א. מאמצי גזירה וכפיפה.
ב. מאמצי גזירה ומתיחה.
ג. מאמצי מעיכה וכפיפה.
ד. מאמצי גזירה ומעיכה.
◂ פתרון מלא לשאלה 10
פתרון
ד. מאמצי גזירה ומעיכה.
השגם יושב חציו בחריץ שבגל וחציו בחריץ שבטבור הגלגל. הגל דוחף את השגם בכוח היקפי , והשגם דוחף את הגלגל.
1. גזירה: הכוח פועל על החצי העליון של השגם בכיוון אחד ועל החצי התחתון בכיוון ההפוך, ולכן השגם נגזר במישור המגע שבין הגל לטבור: .
2. מעיכה: דפנות השגם נלחצות אל דפנות החריצים בגל ובטבור: .
אלה שני המאמצים שלפיהם מתכננים את אורך השגם.
למה האחרות לא נכונות:
•א, ג: השגם קצר ונתמך לכל אורכו בחריץ, ולכן אין בו כפיפה משמעותית.
•ב: אין כוח שמותח את השגם לאורכו.
תשובה: ד.
שאלה 11 · מומנט בתמסורת הפחתה דו-שלבית
בממסרת הפחתת מהירות דו-שלבית של שני זוגות גלגלי שיניים,
יחס התמסורת בכל זוג גלגלי שיניים הוא . איזה מהמשפטים הבאים נכון?
א. מהירות הסיבוב ביציאה לצרכן תהיה קטנה פי 2 ממהירות היציאה מהמנוע.
ב. המומנט המועבר לצרכן יגדל פי ארבעה ממומנט היציאה מהמנוע.
ג. המומנט המועבר לצרכן יגדל פי שניים ממומנט היציאה מהמנוע.
ד. המומנט המועבר לצרכן יקטן פי ארבעה ממומנט היציאה מהמנוע.
◂ פתרון מלא לשאלה 11
פתרון
ב. המומנט המועבר לצרכן יגדל פי ארבעה ממומנט היציאה מהמנוע.
בשלבים בטור יחסי התמסורת מוכפלים: . לכן מהירות הסיבוב אצל הצרכן קטנה פי 4.
ההספק נשמר (בהזנחת הפסדים), , ולכן כשהמהירות קטנה פי 4 המומנט גדל פי 4.
למה האחרות לא נכונות:
•א: המהירות קטנה פי 4, לא פי 2 (פי 2 זה רק בשלב אחד).
•ג: פי 2 זה רק בשלב אחד. בשני שלבים היחסים מוכפלים.
•ד: בהפחתת מהירות המומנט גדל, לא קטן.
תשובה: ב.
שאלה 12 · המאמץ הקיים מול המאמץ המותר
איזה משפט נכון לגבי מאמצים הקיימים בחומר או בחלק מועמס?
א. אם המאמץ הקיים בחלק יהיה גבוה מהמאמץ המותר – החלק יישבר.
ב. המאמץ הקיים בחומר צריך להיות נמוך מהמאמץ הכניעה או השווה לו.
ג. המאמץ הקיים בחומר צריך להיות נמוך מהמאמץ המותר או שווה לו.
ד. המאמץ הקיים בחומר צריך להיות נמוך ככל האפשר.
◂ פתרון מלא לשאלה 12
פתרון
ג. המאמץ הקיים בחומר צריך להיות נמוך מהמאמץ המותר או שווה לו.
תנאי החוזק בתכנון הוא ( המאמץ הקיים), כאשר המאמץ המותר הוא מאמץ הכניעה (או חוזק השבירה) חלקי מקדם הביטחון: . זה מה שכתוב ב-ג.
למה האחרות לא נכונות:
•א: המאמץ המותר נמוך בהרבה ממאמץ השבירה, בזכות מקדם הביטחון. מאמץ שעובר את המותר מבטל את מרווח הביטחון, אבל אינו אומר שהחלק יישבר.
•ב: מאמץ שקרוב למאמץ הכניעה אינו משאיר מרווח ביטחון לעומסים לא צפויים, לפגמים בחומר ולאי-דיוקים בחישוב. התנאי בתכנון הוא לפי המאמץ המותר.
•ד: מאמץ נמוך ככל האפשר פירושו חלק גדול, כבד ויקר שלא לצורך. המטרה היא לעמוד במאמץ המותר, לא להוריד את המאמץ בלי גבול.
תשובה: ג.
שאלה 13 · משמעות דרגת חוזק 5.8
דרגת החוזק של בורג היא 5.8. איזה משפט נכון?
א. המאמץ המותר בבורג הוא .
ב. מאמץ הכניעה בבורג הוא .
ג. המאמץ המרבי של הבורג הוא .
ד. המאמץ המרבי של הבורג הוא .
◂ פתרון מלא לשאלה 13
פתרון
ג. המאמץ המרבי של הבורג הוא .
דרגת החוזק של בורג מורכבת משני מספרים:
•המספר הראשון כפול 100 הוא חוזק המתיחה המזערי (המאמץ המרבי שהבורג עומד בו לפני שבירה): .
•המספר השני חלקי 10 הוא היחס בין מאמץ הכניעה לחוזק המתיחה: . לכן מאמץ הכניעה הוא (בטבלת Din 898 שבנוסחאון: ).
לכן המאמץ המרבי (חוזק המתיחה) הוא , כמו ב-ג.
למה האחרות לא נכונות:
•א: המאמץ המותר הוא מאמץ הכניעה חלקי מקדם הביטחון, והוא נמוך בהרבה מ-.
•ב: מאמץ הכניעה הוא כ-, לא .
•ד: הוא חוזק המתיחה של דרגה 8.8. המספר 8 בדרגה 5.8 הוא רק היחס.
תשובה: ג.
שאלה 14 · תמיכה בחריטת גלים ארוכים ודקים
באילו אמצעי תמיכה משתמשים בחריטת גלים ארוכים בעלי קוטר קטן?
א. בעוקצים.
ב. בעוקצים ובמשענות.
ג. במחזיק הסכין.
ד. במערכת הגררות.
◂ פתרון מלא לשאלה 14
פתרון
ב. בעוקצים ובמשענות.
גל ארוך ודק גמיש מאוד. כוח החיתוך מכופף אותו, הוא רוטט, והקוטר יוצא לא אחיד (עבה יותר באמצע).
לכן תומכים בו גם בקצוות וגם לאורכו:
•עוקצים (חודנים): תומכים בשני קצות הגל, בקדחי המרכוז.
•משענות (לונטות): משענת קבועה שמותקנת על מיטת המחרטה, או משענת נעה שמותקנת על הגררה ונעה יחד עם הסכין, תומכות בגל באמצע אורכו, מול הסכין.
למה האחרות לא נכונות:
•א: עוקצים לבדם תומכים רק בקצוות. בגל ארוך ודק זה לא מספיק.
•ג, ד: מחזיק הסכין ומערכת הגררות מחזיקים ומזיזים את הכלי, ואינם אמצעי תמיכה לחלק.
תשובה: ב.
שאלה 15 · קריאת סימון אפיצות בשרטוט הרכבה
בשרטוט הרכבה, משמעות המידה היא:
א. סבולת לגל H7 לקדח g6.
ב. סבולת לקדח g6 ולגל H7.
ג. סבולת לגל g6 וסבולת לקדח H7.
ד. אפיצות לקדח g6 ולגל H7.
◂ פתרון מלא לשאלה 15
פתרון
ג. סבולת לגל g6 וסבולת לקדח H7.
בסימון אפיצות בשרטוט הרכבה, הסבולת שבמונה (עם אות גדולה) היא של הקדח, והסבולת שבמכנה (עם אות קטנה) היא של הגל.
כאן: הקדח והגל . זו אפיצות מרווח קטן בשיטת הקדח האחיד.
למה האחרות לא נכונות:
•א, ב, ד: הן מחליפות בין הקדח לגל. אות גדולה (H) היא תמיד של קדח, ואות קטנה (g) תמיד של גל.
תשובה: ג.
שאלה 16 · מהי אפיצות
מהי אפיצות?
א. דרישת דיוק בייצור החלק.
ב. התאמת החלק לתפקידו בהרכבה.
ג. התאמת כלי העיבוד הנדרש לייצור.
ד. מצב ההרכבה היחסי בין שני חלקים מורכבים.
◂ פתרון מלא לשאלה 16
פתרון
ד. מצב ההרכבה היחסי בין שני חלקים מורכבים.
אפיצות היא היחס בין המידות של שני חלקים שמורכבים זה בזה, למשל גל בתוך קדח: האם יהיה ביניהם מרווח (החלקים נעים זה ביחס לזה), מדחק (החלקים לחוצים זה לזה) או מעבר (לפעמים זה ולפעמים זה). כלומר, מצב ההרכבה היחסי בין שני החלקים, כמו ב-ד.
למה האחרות לא נכונות:
•א: דרישת דיוק של חלק אחד היא סבולת, לא אפיצות. אפיצות תמיד מתארת זוג חלקים.
•ב: בוחרים את האפיצות לפי התפקיד, אבל האפיצות עצמה היא מצב ההרכבה, לא התאמת החלק לתפקידו.
•ג: לבחירת כלי העיבוד אין קשר להגדרה של אפיצות.
תשובה: ד.
שאלה 17 · השפעת בלאי בכלי השיבוב
לאיזו תופעה יגרום בלאי מעל המותר בכלי שיבוב?
א. ירידה באיכות טיב פני השטח.
ב. עלייה בכוחות השיבוב שנוצרים.
ג. עלייה בהספק הנדרש ממכונת השיבוב.
ד. כל התשובות נכונות.
◂ פתרון מלא לשאלה 17
פתרון
ד. כל התשובות נכונות.
כלי שחוק מאבד את החדות של להב החיתוך: הלהב מתעגל, ובצד הכלי נוצר משטח שחיקה שמתחכך בחלק.
1. טיב השטח יורד: להב שחוק קורע את החומר במקום לחתוך אותו, והמשטח יוצא מחוספס (ולעיתים גם המידות סוטות). א נכונה.
2. כוחות השיבוב גדלים: נדרש כוח רב יותר כדי לחתוך בלהב קהה, ונוסף החיכוך במשטח השחיקה. ב נכונה.
3. ההספק גדל: ההספק הוא כוח החיתוך כפול מהירות החיתוך. כשהכוח גדל באותה מהירות, גם ההספק גדל (וגם החום). ג נכונה.
שלוש התופעות נכונות, ולכן התשובה היא ד.
תשובה: ד.
שאלה 18 · דרישות דיוק ועלויות ייצור
איזה משפט נכון לגבי דרישות דיוק עיבוד במכונת שיבוב?
א. דרישות דיוק עיבוד גבוהות יגרמו לעלייה בעלויות הייצור.
ב. דרישות דיוק עיבוד גבוהות יגרמו לירידה בעלויות הייצור.
ג. אין כל קשר בין דרישות הדיוק בעיבוד לבין עלויות הייצור.
ד. דרישות דיוק גבוהות יבטיחו את איכות המוצר.
◂ פתרון מלא לשאלה 18
פתרון
א. דרישות דיוק עיבוד גבוהות יגרמו לעלייה בעלויות הייצור.
סבולת צרה וטיב שטח גבוה דורשים: יותר מעברים (עיבוד גמר, השחזה, קידוד), קידמות ומהירויות קטנות יותר, מכונות וכלים מדויקים יותר, עובדים מיומנים יותר, יותר ביקורת ומדידה, ויותר פסולים. כל אלה מייקרים את הייצור. לכן א נכונה, ולכן גם קובעים בסרטוט סבולת צרה רק כשהתפקוד באמת דורש אותה.
למה האחרות לא נכונות:
•ב: הפוך מהנכון.
•ג: יש קשר ישיר: העלות עולה מהר ככל שהסבולת נעשית צרה יותר.
•ד: איכות המוצר תלויה בהרבה גורמים (תכנון, חומר, הרכבה, ביקורת). דיוק גבוה לבדו אינו מבטיח אותה, ודיוק שאינו נחוץ רק מייקר.
תשובה: א.