מבחן מה"ט חלקי מכונות ותהליכי עיבוד שבבי 97002 - קיץ 2025 מועד א'
הנדסת מכונות · סמל 97002 · 18 שאלות · פתרון מלא לכל סעיף
מבחן הגמר הממלכתי של מה"ט בחלקי מכונות ותהליכי עיבוד שבבי, קיץ 2025 מועד א', כל 18 השאלות כמו בשאלון. לכל סעיף יש תשובה סופית ופתרון מלא ומוסבר, צעד אחרי צעד. נסו לפתור לבד, ואז פתחו את הפתרון.
הנחיות הבחינה
משך הבחינה: ארבע שעות.
מבנה השאלון: חלק א' (80 נקודות) – שמונה שאלות פתוחות, יש לענות על ארבע שאלות כמפורט:
שאלות 4-1 בנושא חלקי מכונות – יש לענות על שתי שאלות,
שאלות 8-5 בנושא תהליכי עיבוד שבבי – יש לענות על שתי שאלות.
ערך כל שאלה 20 נקודות.
חלק ב' (20 נקודות) – עשר שאלות ברירה (יש לענות על כולן):
שאלות 13-9 בנושא חלקי מכונות,
שאלות 18-14 בנושא תהליכי עיבוד שבבי.
ערך כל שאלה שתי נקודות.
חומר עזר: 1. מחשבון מדעי (אין להשתמש במחשב כף יד או במחשבון עם תקשורת חיצונית).
2. קלסר אחד בלבד עם חומר ההרצאות. אין להוציא דפים מהקלסר.
3. שלושה ספרי לימוד.
נוסחאון מה"ט בחלקי מכונות ועיבוד שבבי - להורדה ב-PDF, 505 עמודים.
שאלה 1 · ריתוך מילאת היקפי של פרופיל I לפרופיל U
פרופיל פלדה (1) I 140 רחב אוגנים, מרותך לפרופיל U (2) פלדה רתום, בריתוך מילאת (פינתי) היקפי מכל צדדיו.
בקצה הפרופיל בנקודה A פועל כוח אנכי של , כמתואר באיור. (כוח F פועל בסעיפים א', ב', ג').
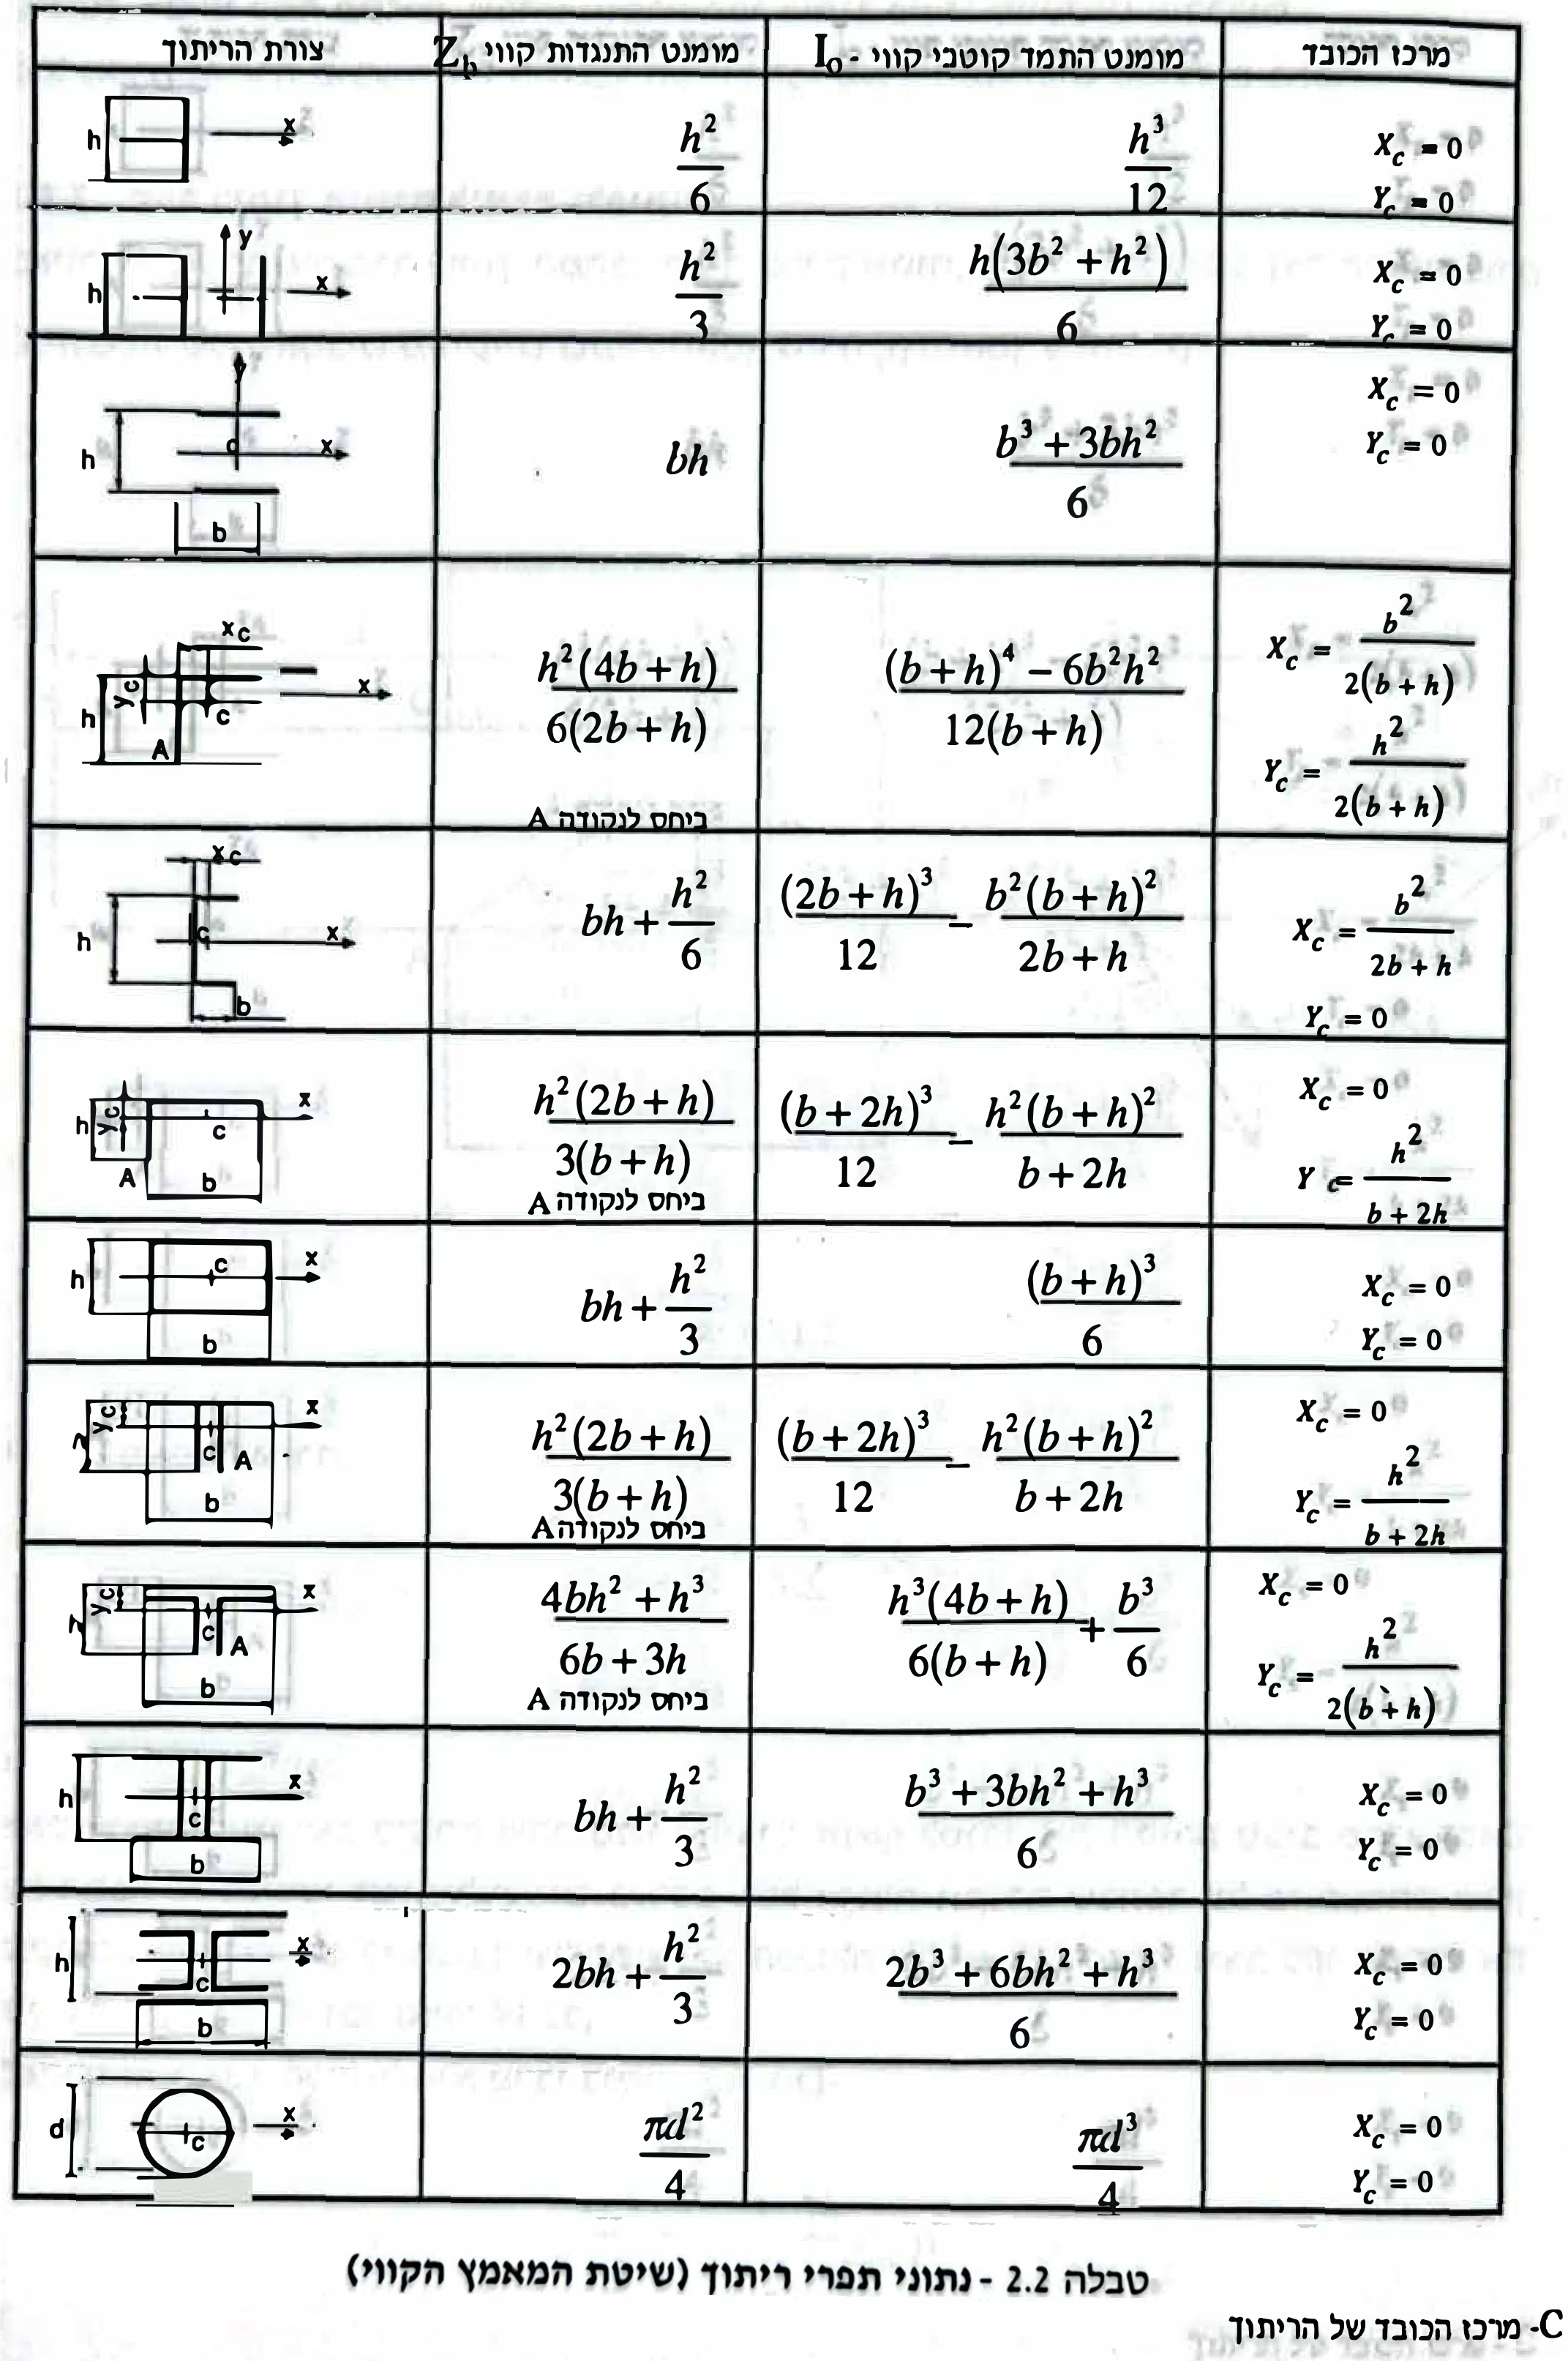
המאמץ המותר בתפר הריתוך הוא . היעזרו בנספח/טבלת נתוני תפרי ריתוך, הרצ"ב.
הערה: הזנח את משקל הפרופיל.
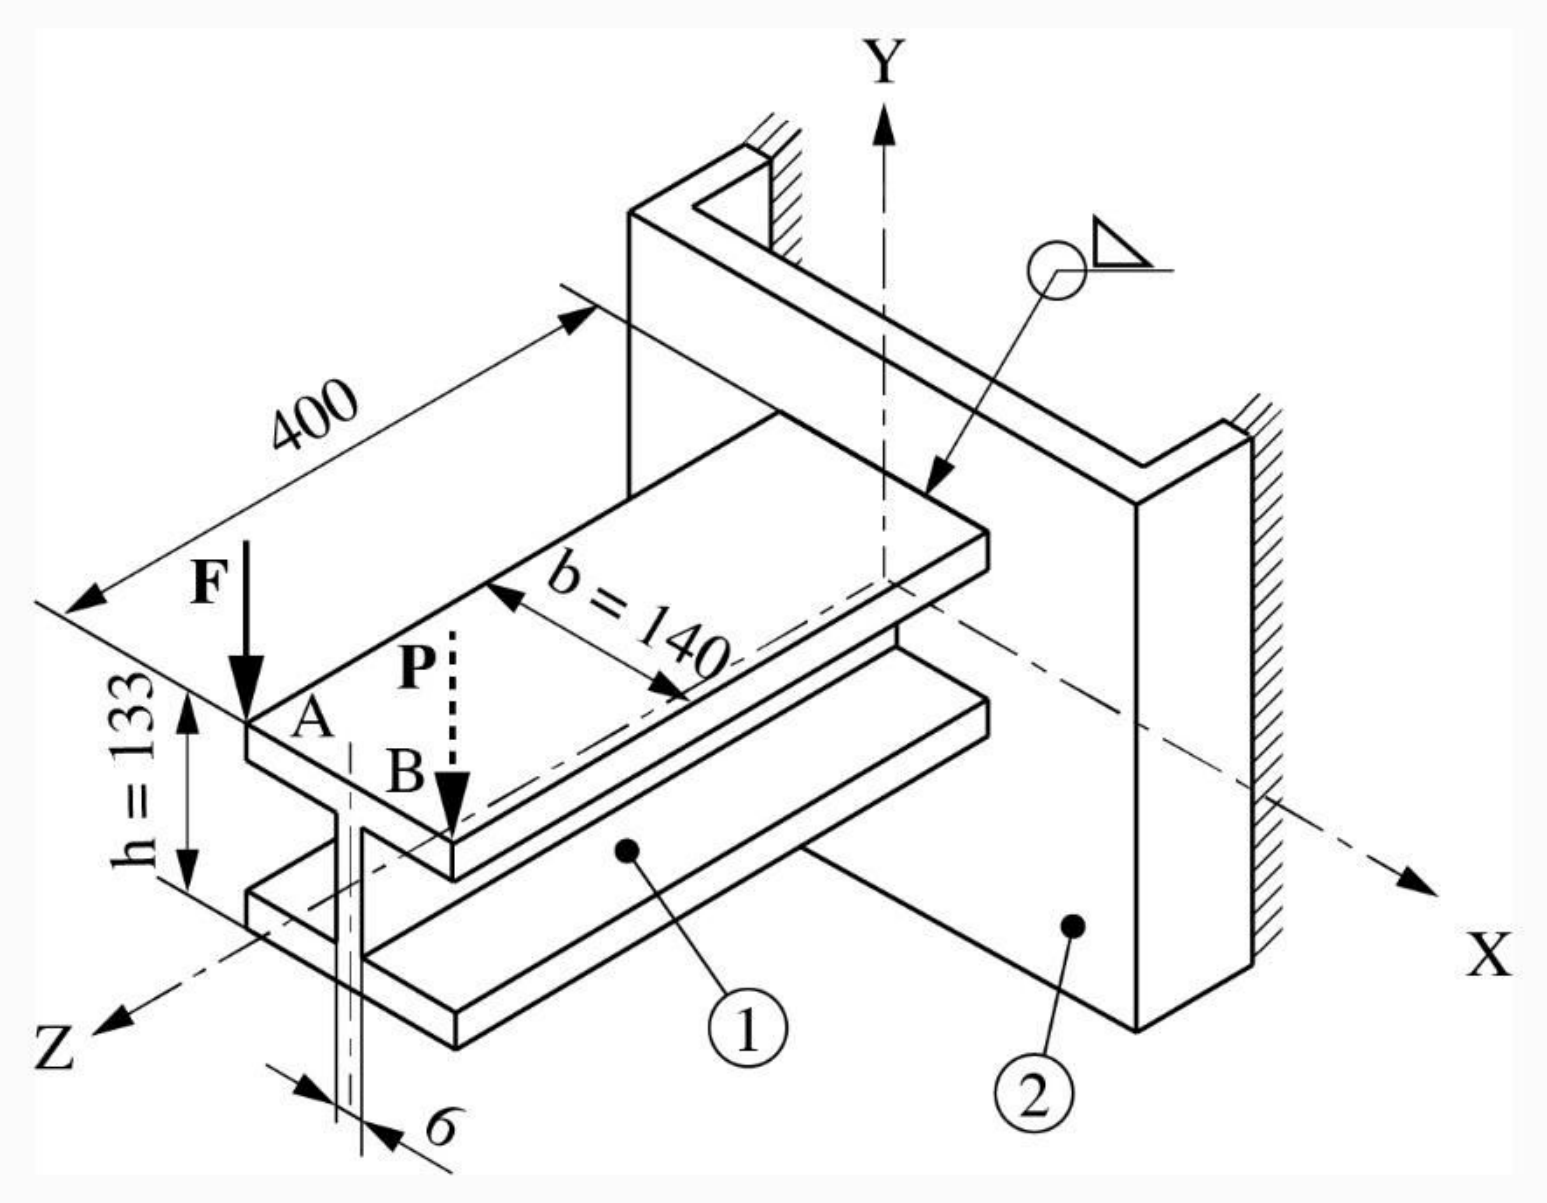
חשבו את המאמצים הקיימים בתפר הריתוך.
סרטטו תרשים של המאמצים הקיימים בתפר הריתוך.
חשבו את המאמץ המרבי ואת עובי תפר הריתוך הנדרש. באילו נקודות קיים המאמץ המרבי? הסבר.
מוסיפים כוח P זהה () בנקודה B. חשבו את המאמץ המרבי בתפר אם שני הכוחות פועלים ביחד. היכן קיים המאמץ המרבי שחושב?
◂ פתרון מלא לשאלה 1
סעיף א
גזירה ישירה , כפיפה , פיתול (מאמצים קוויים).
נתון: , רוחב האוגן , גובה הפרופיל , עובי הדופן , זרוע הכוח מהקיר .
מבוקש: המאמצים שהכוח יוצר בתפר.
שיטת החישוב. בתפר פינתי מחשבים לפי שיטת המאמץ הקווי: מתייחסים לתפר כאל קו, ומחשבים כוח ליחידת אורך ב-. את עובי התפר מוצאים רק בסוף (סעיף ג), כשמחלקים במאמץ המותר.
מה הכוח עושה לתפר. הכוח אנכי, מקביל למישור התפר, ונמצא רחוק ממנו. בנוסף הוא פועל בנקודה A, בקצה האוגן, ולא על ציר הסימטריה של הפרופיל (הדופן). לכן יש שלושה מאמצים:
•גזירה ישירה מהכוח עצמו;
•כפיפה מהמומנט ;
•פיתול במישור התפר מהמומנט , כי A רחוקה מהדופן.
1. אורך התפר. התפר מקיף את כל הפרופיל: הצד החיצוני של שני האוגנים (), הצד הפנימי של שני האוגנים משני צדי הדופן (), ושני צדי הדופן (בקירוב ):
2. גזירה ישירה. מתחלקת שווה על כל התפר, בכיוון הכוח (אנכי, כלפי מטה):
3. כפיפה. מומנט הכפיפה במישור התפר:
מומנט ההתנגדות הקווי של התפר לקוח מטבלה 2.2 "נתוני תפרי ריתוך (שיטת המאמץ הקווי)", בשורה של פרופיל I (שני אוגנים ודופן):
המאמץ הזה ניצב למישור התפר. הוא מרבי בקווי התפר העליון והתחתון (מתיחה בעליון, לחיצה בתחתון).
4. פיתול. מומנט הפיתול סביב מרכז הכובד של התפר (מרכז הפרופיל):
מומנט ההתמד הקוטבי הקווי, מאותה שורה בטבלה 2.2:
המאמץ הגדול ביותר מפיתול נמצא בנקודות הרחוקות ביותר מהמרכז, בפינות התפר:
הכיוון שלו ניצב לרדיוס , במישור התפר.
תשובה: , , .
סעיף ב
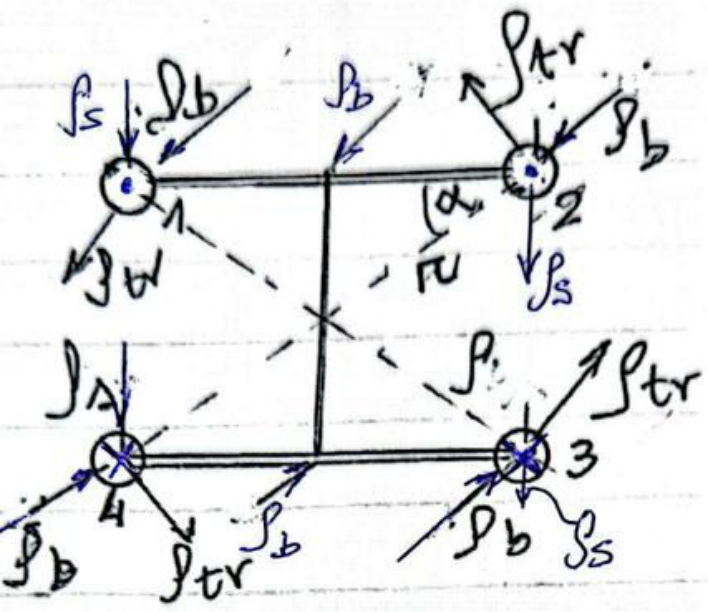
בכל פינה של התפר: ניצב למישור התפר, אנכי כלפי מטה, ו- ניצב לרדיוס מהמרכז, בזווית לאנך. בפינות שבצד של A (נקודות 1 ו-4) הרכיב האנכי של מצטרף ל-.
מסרטטים את חתך התפר (צורת ה-I) במבט מהקיר, ומסמנים את ארבע הפינות 1, 2, 3, 4 (1 ו-4 בצד של נקודה A, 1 ו-2 למעלה). בכל פינה מסרטטים את שלושת המאמצים מסעיף א:
1. : חץ אנכי כלפי מטה, באותו גודל בכל התפר (בכיוון הכוח ).
2. : ניצב למישור התפר (בכיוון ציר הפרופיל). בקו העליון הוא מתיחה ובקו התחתון לחיצה. בתרשים מסמנים אותו בנקודה (חץ שיוצא מהדף) למעלה ובאיקס (חץ שנכנס לדף) למטה.
3. : ניצב לקו שמחבר את הפינה למרכז התפר. הכוח פועל בצד של A ומסובב את החתך כך שהצד הזה יורד. לכן בפינות 1 ו-4 יש ל- רכיב אנכי כלפי מטה, באותו כיוון של , ובפינות 2 ו-3 הרכיב האנכי שלו כלפי מעלה, נגד .
4. הזווית בין ל-. ניצב לרדיוס, ולכן הזווית שלו עם האנך שווה לזווית של הרדיוס עם האופק:
התרשים מהפתרון הרשמי מוצג אחרי הפתרון.
תשובה: בכל פינה: ניצב למישור התפר, אנכי כלפי מטה, ניצב לרדיוס בזווית לאנך; בפינות 1 ו-4 (בצד של A) ו- מצטרפים.
סעיף ג
בנקודות 1 ו-4 (הפינות שבצד של A); עובי התפר (רגל) , בפועל .
מבוקש: המאמץ השקול הגדול ביותר בתפר, היכן הוא פועל, ועובי התפר שנדרש כדי שהמאמץ לא יעבור את .
1. איפה המאמץ מרבי. מרבי בקווים העליון והתחתון, ו- מרבי בפינות. לכן בודקים את הפינות. בפינות 1 ו-4 הרכיב האנכי של באותו כיוון של , ובפינות 2 ו-3 נגדו. לכן הפינות 1 ו-4 הן העמוסות ביותר.
2. המאמץ השקול. ניצב למישור, ושני האחרים נמצאים במישור התפר בזווית ביניהם. לכן מחברים את ו- לפי חוק הקוסינוסים, ואת התוצאה עם לפי פיתגורס:
(בפינות 2 ו-3, עם סימן מינוס לפני האיבר האחרון, מתקבל רק .)
3. עובי התפר. עובי הגרון הוא העובי שבו המאמץ הקווי מתחלק:
בתפר פינתי שווה שוקיים , ולכן גודל הרגל של התפר:
בפועל מבצעים תפר ברגל של .
תשובה: , בנקודות 1 ו-4: שם מאמץ הכפיפה מרבי (קו עליון ותחתון), מאמץ הפיתול מרבי (פינות), ורכיב הפיתול האנכי מצטרף לגזירה הישירה. עובי התפר (בפועל ).
סעיף ד
, לכל אורך קווי התפר העליון והתחתון (מומנטי הפיתול של F ושל P מבטלים זה את זה).
נתון: בנקודה B.
מבוקש: המאמץ המרבי בתפר כששני הכוחות פועלים יחד, והיכן הוא.
קריאת האיור. A ו-B הן שתי הפינות של קצה האוגן העליון, והדופן נמצאת באמצע ביניהן. לכן B רחוקה מהדופן, בצד הנגדי ל-A, ושני הכוחות באותו מרחק מהקיר.
1. פיתול. מסובב את החתך לצד אחד ו- לצד השני, באותו מומנט:
לכן אין מאמץ פיתול: .
2. גזירה ישירה. הכוח הכולל כפול:
3. כפיפה. המומנט כפול:
4. המאמץ השקול. שני המאמצים ניצבים זה לזה:
5. היכן. שווה בכל התפר, ו- מרבי בכל הקווים העליון והתחתון (המרוחקים ביותר מציר הכפיפה). כשאין פיתול, אין פינה עמוסה יותר מהשאר, ולכן המאמץ המרבי קיים לכל אורך קווי התפר העליון והתחתון.
תשובה: , לכל אורך קווי התפר העליון והתחתון.
שאלה 2 · ממסרת הפחתה: חוזק שיניים ובחירת מסב
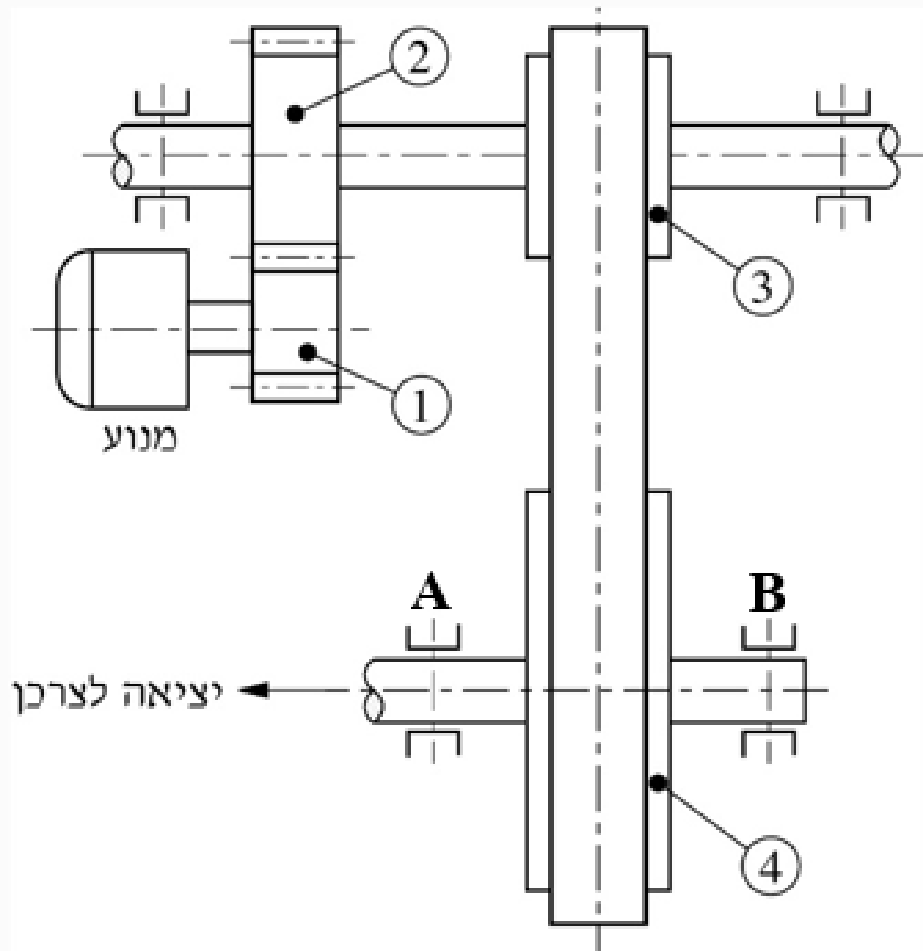
באיור לשאלה מתוארת ממסרת הפחתת מהירות, המורכבת משתי תמסורות: תמסורת גלגלי שיניים (גלגלים 1 ו-2) ותמסורת רצועה (גלגלים 3 ו-4). המנוע מסתובב במהירות של 1500 RPM ומעביר הספק של . יחס ההפחתה בכל ממסרה הוא 1:2.5.
גל AB נתמך באמצעות מסבים (סמכים) בנקודות A ו-B, סמך A קבוע וסמך B נייד.
נתונים:
•מודול השן: , .
•רוחב הגלגלים: .
•מאמץ הכפיפה המותר בשיניים:
•מקדם תנאי עבודה בעבודת הממסרה הוא 2.
•הגלגלים מיוצרים בעיבוד שבבי.
•מקדם תנאי עבודה בעבודת המסבים הוא 1.8.
הערה: הזניחו הפסדים במערכת.
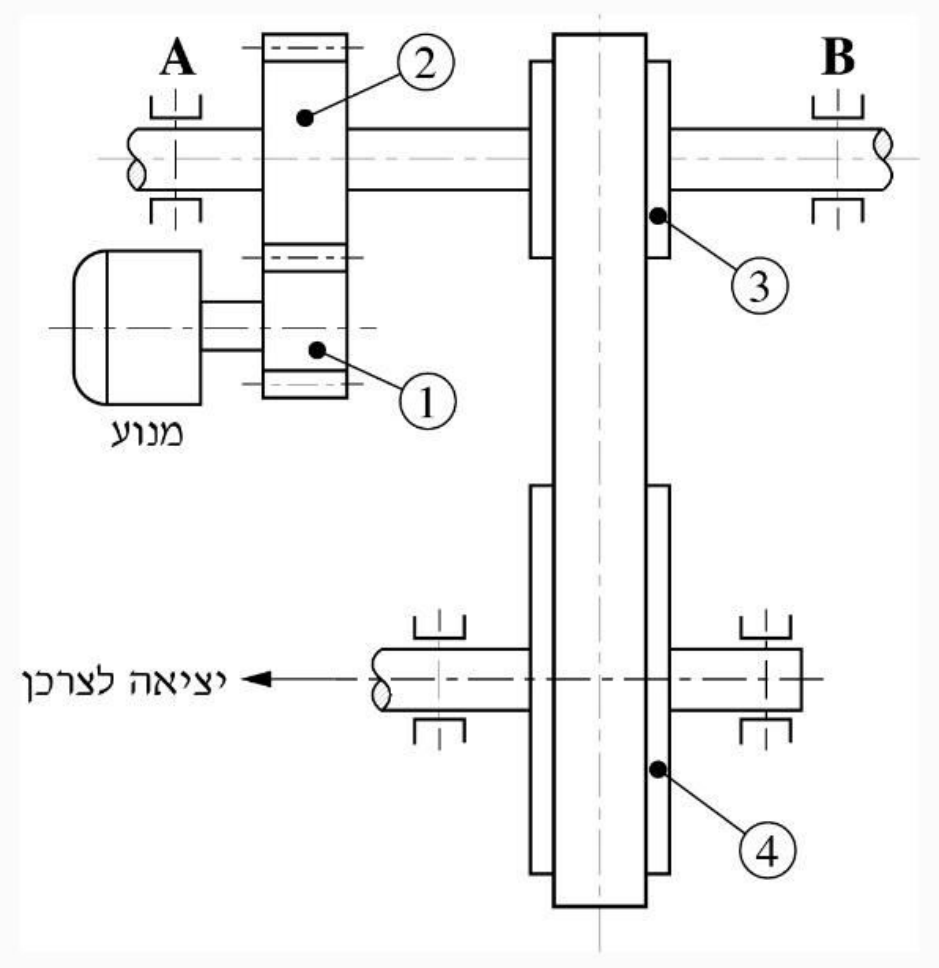
האם תמסורת גלגלי השיניים עומדת בתנאי החוזק לכפיפה בשיניים? חשבו והסבירו.
האם מאמצי הכפיפה בשני הגלגלים זהים או שונים? אם זהים, נמקו מדוע, אם שונים, באיזה גלגל שיניים יהיו מאמצים גדולים יותר? הסבירו בעזרת חישוב קצר.
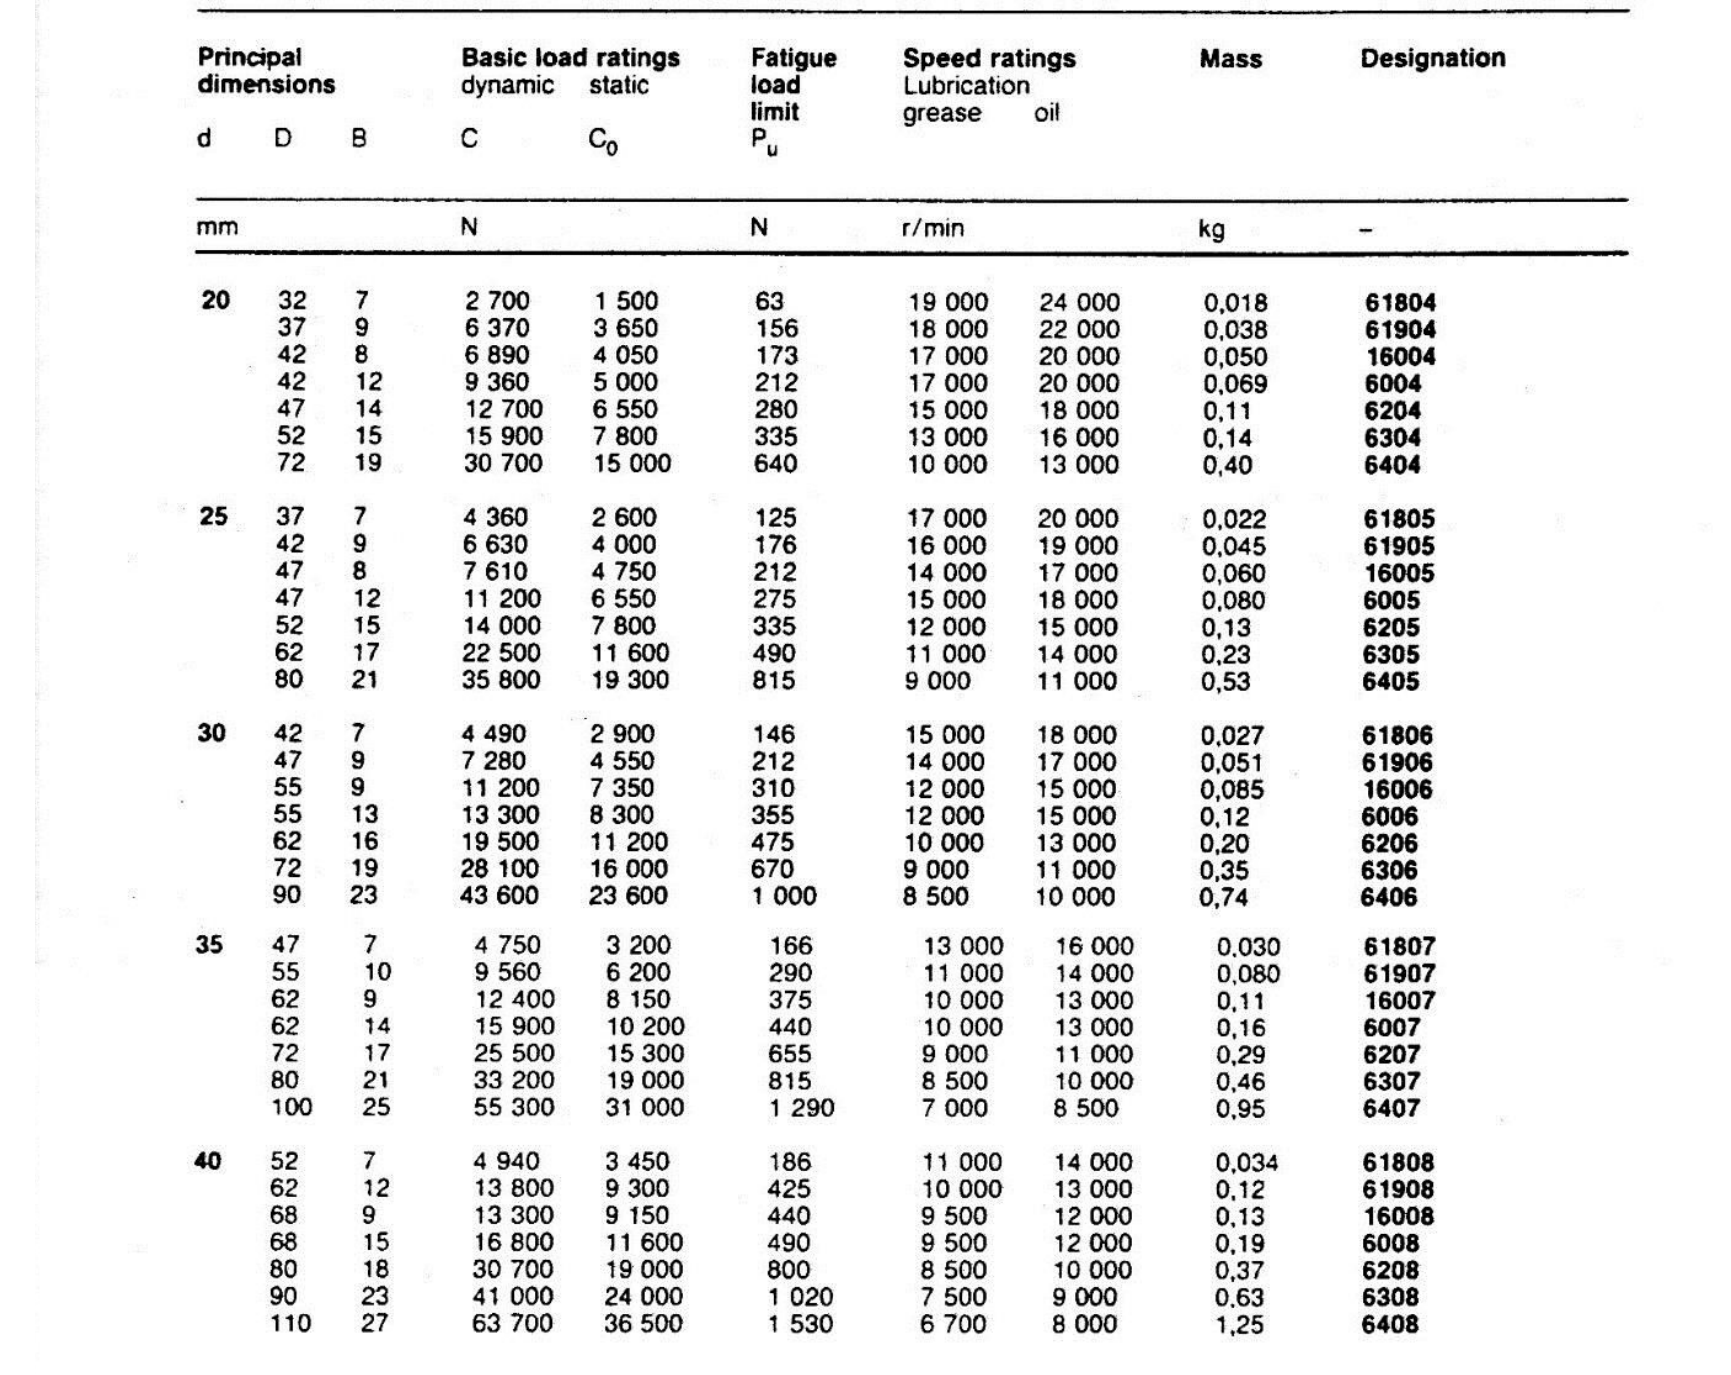
בחרו מסב רדיאלי כדורי A לקוטר גל , לאורך חיים של 20,000 שעות.
הניחו שהכוחות במסב A – הרדיאלי והצירי – הם: ו- בהתאמה.
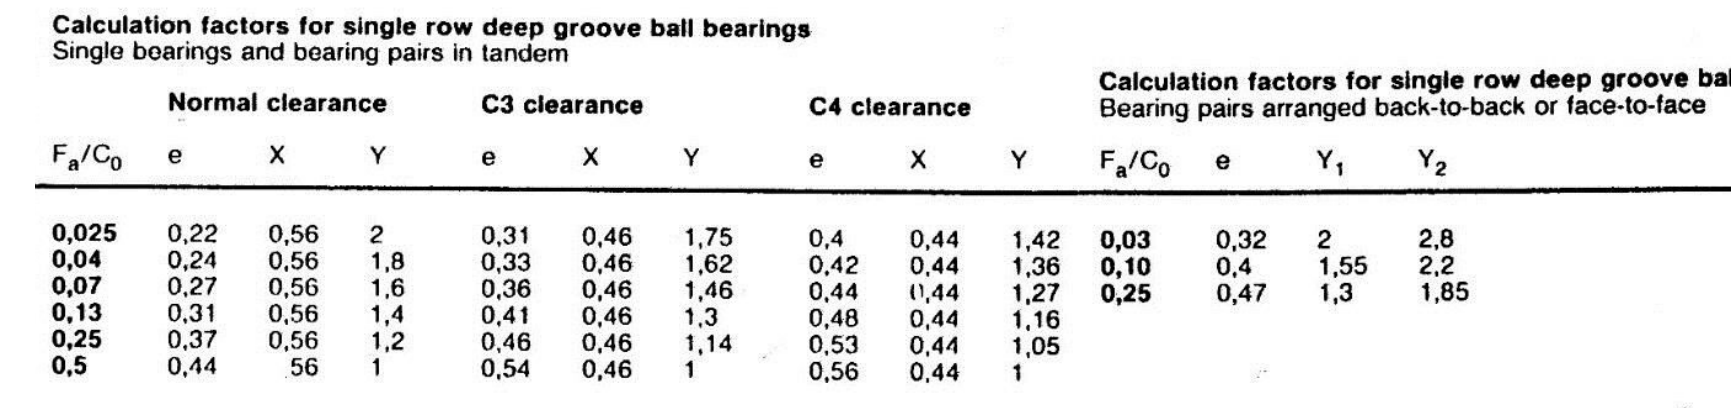
היעזרו בנספח המסבים המצורף.
◂ פתרון מלא לשאלה 2
סעיף א
כן: .
נתון: , , , , , , , שיניים בעיבוד שבבי.
מבוקש: מאמץ הכפיפה בשן, והשוואה למותר. מחשבים בגלגל המניע 1, שבו המאמץ גדול יותר (סעיף ב מסביר למה).
1. מספר השיניים של הגלגל המונע: .
2. קוטר החלוקה והמהירות ההיקפית של גלגל 1:
3. מקדם המהירות לשיניים שיוצרו בעיבוד שבבי:
4. מקדם חלוקת העומס בין השיניים:
5. מקדם צורת השן (לואיס) מהטבלה בנוסחאון: עבור , . מקדם הרוחב: .
6. מאמץ הכפיפה בשן, מהנוסחאון ( ב-kW, ב-mm):
7. השוואה: .
הערה: אם מחשבים דרך המומנט, ו-, מתקבל כ-. ההפרש נובע מעיגול הקבוע 265, והמסקנה זהה.
תשובה: כן. מאמץ הכפיפה בשן כ-, קטן מהמותר , ולכן התמסורת עומדת בתנאי החוזק.
סעיף ב
שונים: בגלגל 1 , בגלגל 2 רק . המאמץ גדול יותר בגלגל הקטן 1, כי מקדם הצורה שלו קטן.
מבוקש: להשוות את מאמצי הכפיפה בשני הגלגלים.
1. מה משותף לשני הגלגלים. בשיניים המשולבות פועל אותו כוח היקפי, ולשני הגלגלים אותו מודול, אותו רוחב ואותה מהירות היקפית, ולכן גם אותם ו-. בנוסחה מסעיף א מופיעה המכפלה , והיא שווה בשני הגלגלים:
2. מה שונה. רק מקדם הצורה . לגלגל 2 יש 50 שיניים, ומהטבלה בנוסחאון , גדול מ-: השן של גלגל גדול רחבה יותר בבסיסה ולכן חזקה יותר.
3. המאמץ ביחס הפוך ל-:
תשובה: המאמצים שונים. בגלגל 1 (20 שיניים) המאמץ , ובגלגל 2 (50 שיניים) כ-. המאמץ הגדול יותר הוא בגלגל הקטן 1.
סעיף ג
מסב 6208 (, , , ): לפי כלל הנוסחאון לטבלת המקדמים , , והכושר הנדרש . המסב קרוב לגבול; באינטרפולציה בטבלה () הוא חסר כ-2%, ואז הבחירה הבטוחה היא 6308.
נתון: קוטר הגל , , , , מקדם תנאי עבודה .
מבוקש: מסב רדיאלי כדורי מתוך נספח המסבים (קוטר פנימי ).
1. מהירות הסיבוב של גל AB. הגל מקבל את התנועה מגלגל 2:
2. אורך החיים במיליוני סיבובים:
מיליון סיבובים
3. העומס השקול. במסב כדורי שפועל עליו גם כוח צירי:
מקדם רדיאלי ו- מקדם צירי, מטבלת "Calculation factors" שבנספח (Normal clearance). בוחרים בטבלה לפי היחס , כש- הוא כושר העומס הסטטי של המסב, ולכן המקדמים תלויים במסב: מנחשים מסב, מחשבים ובודקים.
כלל הנוסחאון לקריאת הטבלה: לוקחים את השורה שבה שווה או גדול מהיחס שחושב (בלי אינטרפולציה).
4. כושר העומס הדינמי הנדרש, מהנוסחאון:
כושר העומס הדינמי הנדרש, מקדם תנאי העבודה, מקדם הטמפרטורה (, טמפרטורה רגילה).
5. בדיקת מסב 6208 (בטבלה: , ):
השורה הבאה שגדולה מ-0.026 היא 0.04: , , .
, ולכן משתמשים ב- וב-:
מסב 6208 מתאים.
6. (מסב 6008, הקל ביותר לקוטר 40, עם בלבד, רחוק מהנדרש.)
7. הערה על הגבול. ההפרש בין הנדרש לקיים ב-6208 קטן (כ-3%), ולכן הבחירה תלויה באופן קריאת הטבלה:
•המפתח הרשמי לוקח (באמצע בין השורות). עם מתקבל , עדיין מתחת ל-. (במפתח נכתב בטעות במקום , ולכן יצא לו ; המסקנה לא משתנה.)
•מי שעושה אינטרפולציה ליניארית () מקבל , כ-2% יותר מ-6208. במקרה כזה הבחירה הבטוחה היא 6308 ().
תשובה: מסב 6208 (, , , ), עם כושר נדרש . המסב קרוב לגבול; באינטרפולציה בטבלה הוא חסר כ-2%, ואז בוחרים 6308.
שאלה 3 · רצועה שטוחה מול רצועות טריזיות: מומנט ורוחב
באיור לשאלה מתוארת ממסרת הפחתת מהירות, המורכבת משתי תמסורות: תמסורת גלגלי שיניים (גלגלים 1 ו-2) ותמסורת רצועה (גלגלים 3 ו-4). המתכנן שוקל שימוש בתמסורת רצועה שטוחה או בתמסורת עם 4 רצועות טריזיות, במטרה להעביר מומנט מרבי לצרכן. המנוע מסתובב במהירות 1500 RPM.
יחס התמסורת בכל תמסורת הוא .
נתונים:
•קוטר גלגל הרצועה – ,
•זוויות החביקה של הרצועות בגלגל היא
נתוני הרצועה השטוחה: עובי – , רוחב – , מקדם החיכוך – , המאמץ המותר – , מודול האלסטיות –
נתוני הרצועה הטריזית: שטח החתך – , עובי – , זווית הטריז – , כמות הרצועות – 4. שאר הנתונים זהים לנתוני הרצועה השטוחה.
הערה: הזנח את ההפסדים בתמסורות.
חשב את המומנטים שאפשר להעביר לצרכן עם כל אחת מתמסורות הרצועה ובחר את התמסורת המתאימה מבין השתיים.
בהנחה שמשתמשים בתמסורת הרצועה השטוחה, חשבו את רוחב הרצועה השטוחה הנדרש אם המומנט המועבר לצרכן הוא .
באיזו משתי התמסורות הנתונות ייווצרו בגל AB מאמצים גבוהים יותר (בהנחה שקוטר הגל זהה)? מדוע? הסבירו ללא חישוב.
◂ פתרון מלא לשאלה 3
סעיף א
רצועה שטוחה: ; 4 רצועות טריזיות: . נבחרת תמסורת הרצועות הטריזיות, שמעבירה מומנט גבוה יותר.
נתון: , בכל תמסורת, , זווית חביקה , ונתוני שתי הרצועות.
מבוקש: המומנט המרבי שכל תמסורת רצועה יכולה להעביר לצרכן (גלגל 4), ובחירה ביניהן.
הדרך. בכל רצועה המאמץ הכולל בענף הפעיל הוא מאמץ המתיחה ועוד מאמץ הכפיפה סביב הגלגל הקטן (ועוד מאמץ צנטריפוגלי במהירות גבוהה). את מה שנשאר מהמאמץ המותר אחרי הכפיפה מנצלים למתיחה, ממנה מקבלים את כוח המתיחה בענף הפעיל , ואחר כך לפי נוסחת אוילר את הכוח ההיקפי שהרצועה מעבירה.
1. מהירויות וקטרים:
,
המהירות נמוכה, ולכן המאמץ הצנטריפוגלי זניח: .
זווית החביקה ברדיאנים:
2. מאמץ הכפיפה והמאמץ שנשאר למתיחה:
,
3. הכוח בענף הפעיל:
4. הכוח ההיקפי:
5. המומנט לצרכן, על גלגל 4:
6. מאמץ הכפיפה (עובי ) והמאמץ שנשאר למתיחה:
,
7. הכוח בענף הפעיל של ארבע הרצועות יחד:
8. ברצועה טריזית הרצועה נדחקת לחריץ, ומקדם החיכוך האפקטיבי גדל:
9. המומנט לצרכן:
10. השוואה. הרצועות הטריזיות עבות יותר, ולכן מאמץ הכפיפה בהן גדול ונשאר להן פחות מאמץ למתיחה ( קטן יותר). מצד שני, החיכוך האפקטיבי שלהן גדול פי 3 בערך, ולכן כמעט כל הופך לכוח היקפי. בסיכום הן מעבירות כ-10% יותר מומנט.
תשובה: רצועה שטוחה כ-, רצועות טריזיות כ-. נבחרת תמסורת הרצועות הטריזיות.
סעיף ב
, בפועל .
נתון: , ונתוני הרצועה השטוחה מסעיף א.
מבוקש: רוחב הרצועה השטוחה שמעביר את המומנט הזה.
1. הכוח ההיקפי שנדרש על גלגל 4:
2. הכוח בענף הפעיל, לפי נוסחת אוילר ( מסעיף א):
3. המאמץ שנשאר למתיחה לא משתנה (), כי העובי והקוטר לא השתנו. לכן:
(דרך מקוצרת: הרוחב יחסי למומנט, .)
תשובה: , כלומר רצועה ברוחב .
סעיף ג
בתמסורת הרצועה השטוחה: כדי להעביר מומנט היא צריכה מתיחות גדולות בהרבה בשני הענפים (חיכוך קטן), ולכן הכוח הרדיאלי על הגל ומאמצי הכפיפה בו גדולים בהרבה. מאמצי הפיתול כמעט זהים (המומנטים קרובים).
גל AB הוא גל הצרכן, שעליו גלגל הרצועה 4. בגל פועלים שני סוגי מאמצים:
1. פיתול, מהמומנט שהגל מעביר לצרכן. המומנטים של שתי התמסורות קרובים (בסעיף א הפרש של כ-10%, והשטוחה מעבירה פחות), ולכן מאמצי הפיתול כמעט זהים, ואינם קובעים את ההבדל.
2. כפיפה, מהכוח שהרצועה מפעילה על הגלגל: סכום המתיחות בשני הענפים . כאן ההבדל גדול:
•ברצועה השטוחה החיכוך קטן (), ולכן גם הענף הרפוי חייב להישאר מתוח מאוד: כחצי מהמתיחות בענף הפעיל.
•ברצועה הטריזית החיכוך האפקטיבי גדול (), ומספיקה מתיחות נמוכה. בענף הרפוי נשארת מתיחות קטנה מאוד.
לכן הכוח הרדיאלי על הגל, ואיתו מומנט הכפיפה והמאמץ, גדולים בהרבה ברצועה השטוחה. (לפי ערכי סעיף א: בענף הפעיל פי 1.5 בערך, בענף הרפוי כמעט פי 10, ובסך הכול כפי 2.)
תשובה: בתמסורת הרצועה השטוחה. בגלל מקדם החיכוך הקטן שלה היא דורשת מתיחות גבוהה בשני הענפים, ולכן הכוח על הגל ומאמצי הכפיפה בגל AB גדולים בהרבה. מאמצי הפיתול כמעט שווים.
שאלה 4 · מתלה מוברג בשישה ברגים: כוח הידוק ובחירת בורג
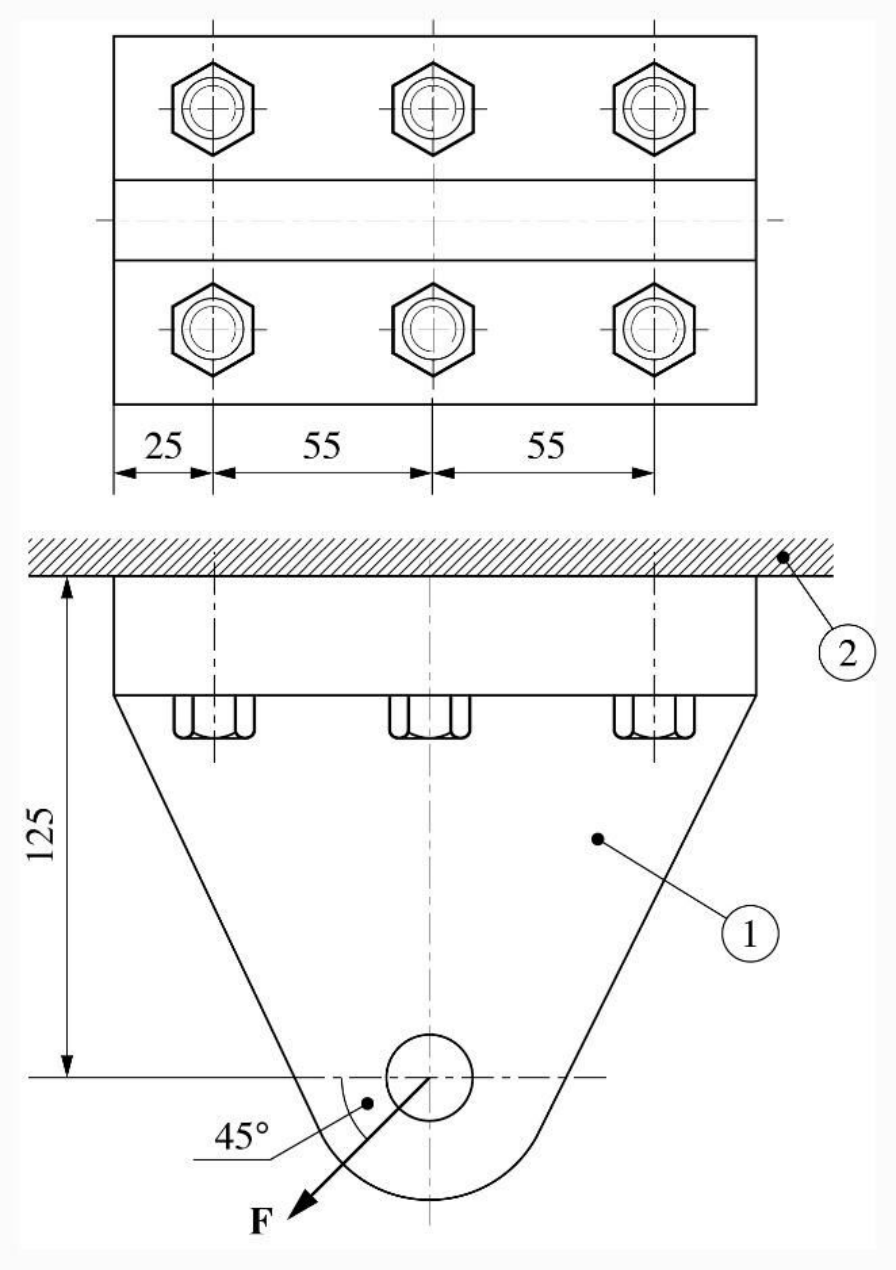
מתלה פלדה 1 מחובר אל בסיס פלדה רתום 2 באמצעות שישה ברגי הידוק.
על מתלה 1 מופעל כוח של . הכוח נטוי בזווית של לאופק, כמוצג באיור.
נתונים:
•מקדם הביטחון הנדרש בחישוב הברגים – .
•דרגת החוזק של הברגים - 5.8
•מקדם החיכוך בתבריג – 0.12.
•מקדם החיכוך בין חלקי המבנה – 0.30
•מקדם מניעת החלקה בין הלוחות – .
חשבו את כוח המתיחה (ההידוק) המרבי הנדרש בברגים. באיזה בורג או באילו ברגים נדרש כוח הידוק זה?
בהנחה שכוח המתיחה המרבי הנדרש הוא – בחרו בורג מתאים. חשבו למאמץ מורכב.
חשבו את מקדם הביטחון הקיים בברגים שנבחרו.
◂ פתרון מלא לשאלה 4
סעיף א
, בשני הברגים הימניים (הרחוקים ביותר מהקצה השמאלי של המתלה, ציר ההתהפכות).
נתון: בזווית , שישה ברגים (), , , משטח מגע אחד.
מבוקש: כוח ההידוק הגדול ביותר, ובאילו ברגים.
אופקי (שמאלה) ומקביל למישור ההידוק; אנכי כלפי מטה, ניצב למישור ומושך את המתלה מהבסיס. הכוח פועל במרחק ממישור ההידוק, על קו האמצע של המתלה.
קריאת האיור. הברגים בשתי שורות, שלושה בכל שורה. במבט מלמטה, המרחקים מהקצה השמאלי של המתלה: , ו-.
1. מניעת החלקה מ-. החיכוך שכוח ההידוק יוצר צריך להחזיק את :
2. הכוח הניצב מנסה לנתק את המתלה. הוא עובר במרכז קבוצת הברגים ומתחלק שווה:
3. התהפכות מ-. הכוח האופקי רחוק מהמישור, ומושך את תחתית המתלה שמאלה. המתלה מנסה להסתובב סביב הקצה השמאלי שלו (שנלחץ אל הבסיס), והצד הימני מתרומם. המומנט:
הכוח בכל בורג יחסי למרחקו מציר ההתהפכות; בכל מרחק שני ברגים:
4. הסכום בבורג העמוס ביותר:
5. השוואה בין הברגים: ו- שווים בכולם, ו- גדל עם המרחק מהקצה השמאלי (, ו- ב-25, 80 ו-). לכן הכוח המרבי נדרש בשני הברגים הימניים.
תשובה: , בשני הברגים הימניים, הרחוקים ביותר מציר ההתהפכות.
סעיף ב
בורג M14 (פסיעה , ): .
נתון: , דרגת חוזק 5.8, , מקדם החיכוך בתבריג .
מבוקש: לבחור בורג ולבדוק אותו למאמץ מורכב: מתיחה מכוח ההידוק, יחד עם פיתול שנוצר בזמן ההידוק.
1. המאמץ המותר. לפי טבלת דרגות החוזק בנוסחאון, לדרגה 5.8 מאמץ הכניעה :
2. שטח החתך המזערי. המקדם 1.25 מביא בחשבון מראש את תוספת הפיתול:
3. בחירה מטבלת התבריגים המטריים: ל-M12 שטח של , פחות מהנדרש. נבחר M14x2:
, , ,
4. זווית המעלה של התבריג:
5. זווית החיכוך המתוקנת (חצי זווית הפרופיל בתבריג מטרי ):
6. המאמץ המורכב לפי הנוסחאון: , כש- מאמץ המתיחה ו- מאמץ הפיתול מההידוק. כש- אפשר לכתוב זאת בצורה מקוצרת:
7. בדיקה: , הבורג מתאים.
תשובה: בורג M14x2. המאמץ המורכב כ-, קטן מהמותר .
סעיף ג
מקדם הביטחון הקיים הוא היחס בין מאמץ הכניעה למאמץ שפועל בפועל בבורג (המאמץ המורכב מסעיף ב):
הוא גדול מהנדרש (), כי בחרנו בורג תקני גדול מהמזערי.
תשובה:
שאלה 5 · כרסום שלושה חריצים: מהלכים, זמן והספק
בחלק שבאיור 5 נדרש לכרסם שלושה חריצים ברוחב ובעומק . החלק עשוי מפלדה SAE4130 בקשיות 217 HB, ויש לבצע עיבוד מוקדם ועיבוד גמר.
המידות החיצוניות של החלק – .
העיבוד מבוצע באמצעות כרסום אצבע מתק"ש בקוטר עם ארבע שיניים.
נתוני היגש מרבי לעיבוד: עיבוד מוקדם , עיבוד גמר
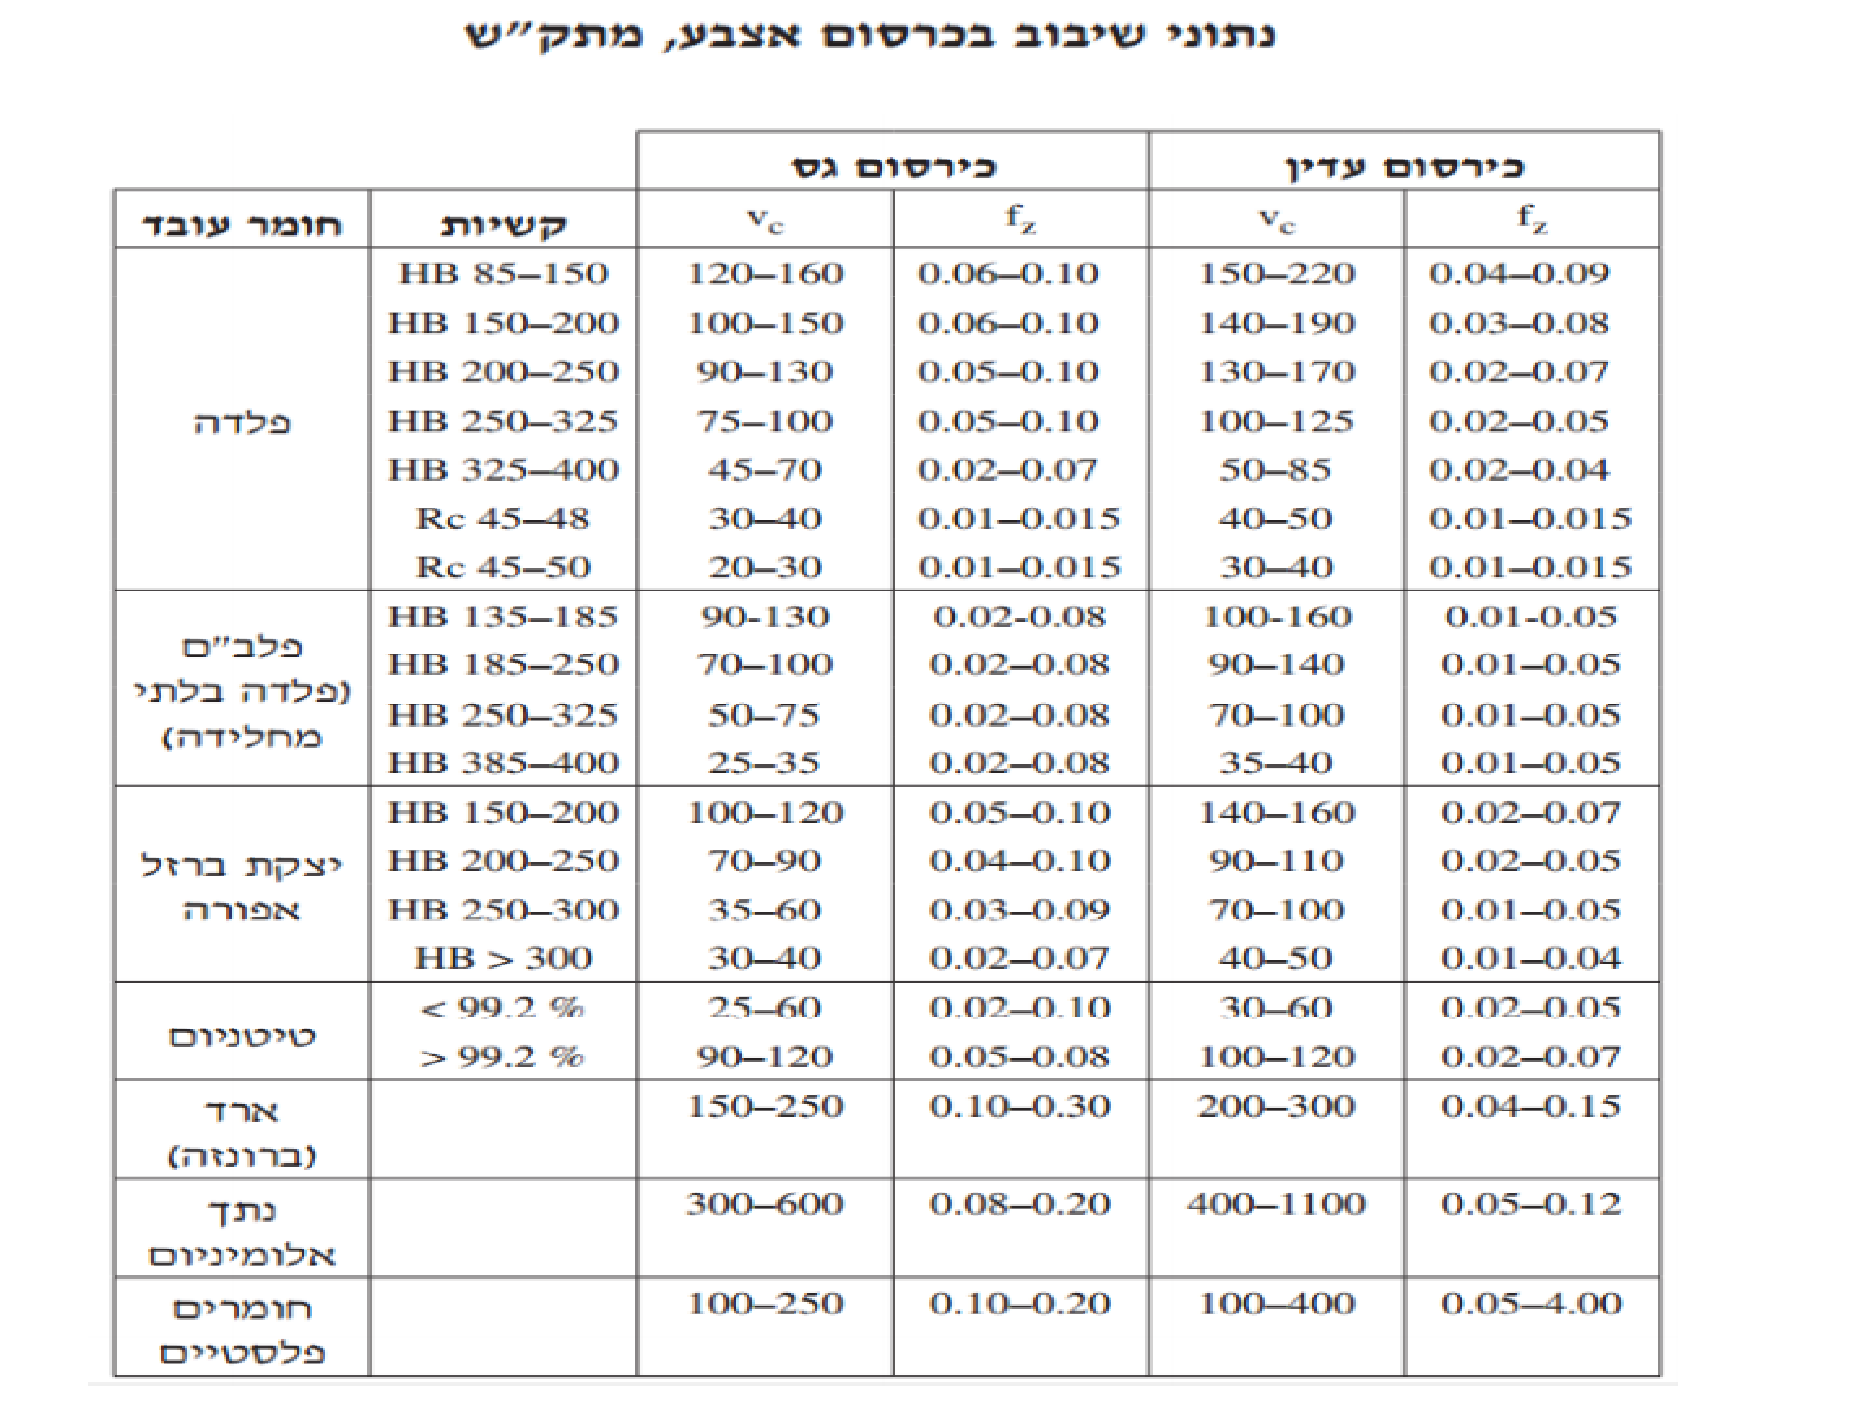
ההתנגדות הסגולית של החומר לכרסום היא . היעזר בנספח תנאי שיבוב בכרסום, המצורף.
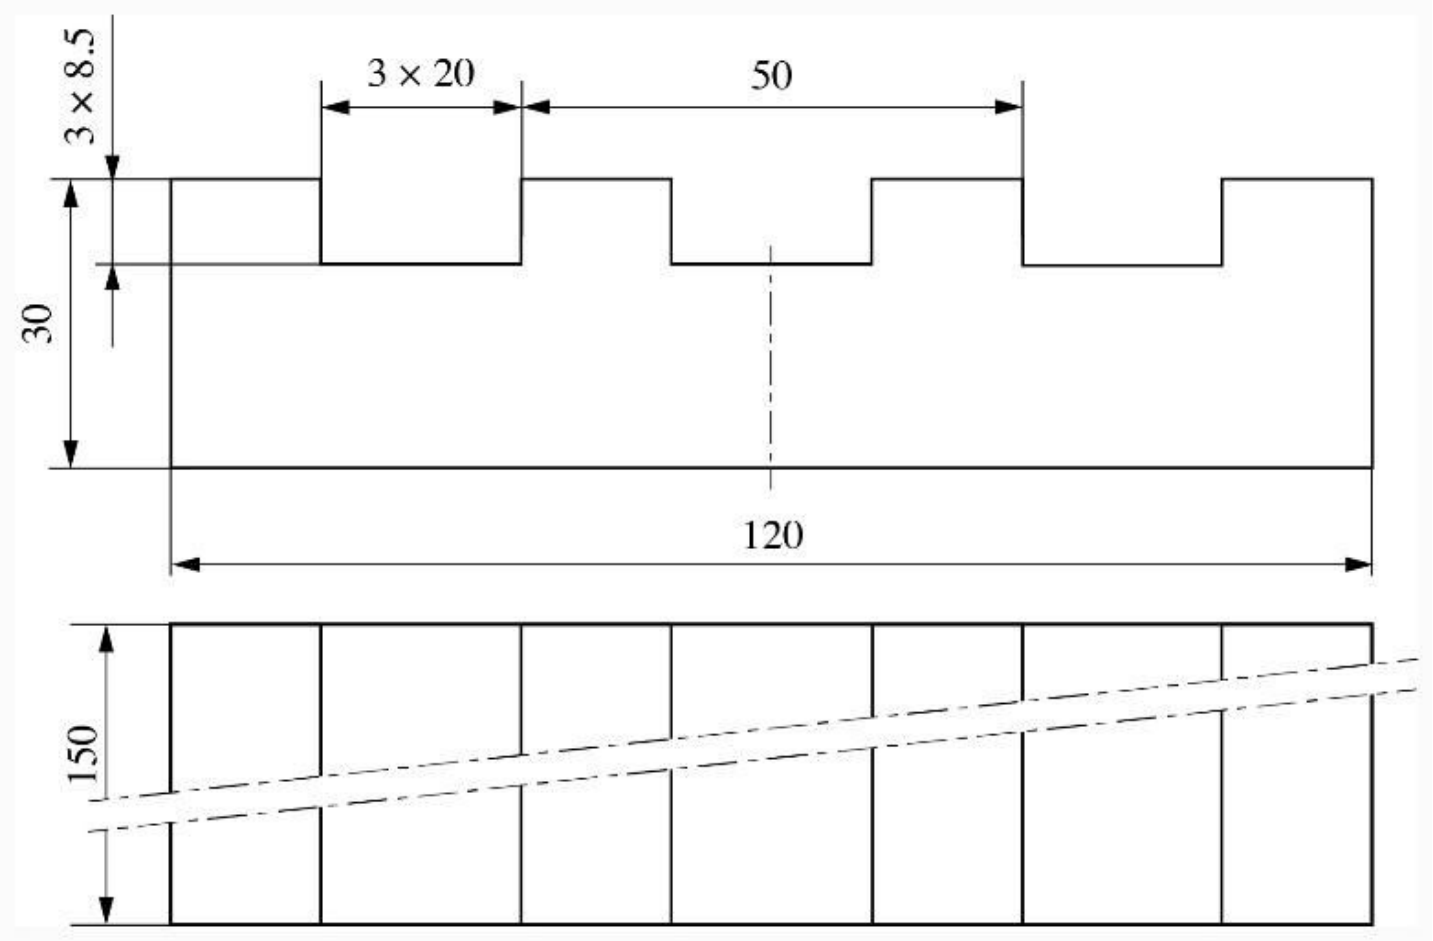
תארו את תהליך העיבוד, את שלבי העיבוד ואת עומק השבב בכל שלב באופן שכמות מהלכי העיבוד תהיה הנמוכה ביותר. בכל מהלך מתבצע עיבוד של שלושת החריצים ברצף.
חשבו את זמן העיבוד הישיר (עיבוד מוקדם ועיבוד גמר), בהנחה שיש לתת לכלי תוספת מהלך של 2 מ"מ מכל צד של העובד. הזניחו את זמני המעבר של הכרסום בין החריצים.
חשבו את הספק הכרסומת הנדרש, אם נצילות הכרסומת היא 80%.
כיצד ישתנו התשובות לסעיפים ב' ו-ג' אם החלק יהיה עשוי מפלדה בקשיות גבוהה יותר? הסבירו ללא חישוב.
◂ פתרון מלא לשאלה 5
סעיף א
עיבוד מוקדם: 2 מהלכים בהיגש (); עיבוד גמר: מהלך אחד בהיגש . בכל מהלך מכרסמים את שלושת החריצים (), ברוחב מלא של הכרסום.
נתון: עומק החריץ , רוחבו , שווה לקוטר הכרסום. היגש מרבי: בעיבוד מוקדם ו- בגמר.
מבוקש: חלוקת העומק למהלכים, כך שמספר המהלכים יהיה מזערי.
1. רוחב החריץ שווה לקוטר הכרסום, ולכן בכל מהלך הכרסום חותך את כל רוחב החריץ, ואין צורך במעבר צדדי.
2. לגמר שומרים את ההיגש של הגמר: . לעיבוד המוקדם נשאר:
3. מספר המהלכים המוקדמים, בהיגש המרבי :
מהלכים, כל אחד בעומק .
4. עיבוד גמר: מהלך אחד () בעומק .
5. בכל מהלך הכלי עובר את שלושת החריצים ברצף, ולכן כל מהלך חוזר שלוש פעמים ().
תשובה: עיבוד מוקדם - 2 מהלכים בעומק שבב ; עיבוד גמר - מהלך אחד בעומק ; כל מהלך עובר את שלושת החריצים.
סעיף ב
כ-: מוקדם (, , , ), גמר (, , , ).
מבוקש: זמן העיבוד של כל המהלכים מסעיף א.
בכל שלב מחשבים לפי הסדר: מהירות סיבוב , מהירות קידמה , וזמן , כאשר אורך מהלך אחד, מספר המהלכים ו- מספר החריצים.
1. אורך המהלך. החריץ עובר לכל אורך החלק (). הכרסום מתחיל כולו מחוץ לחלק ויוצא ממנו כולו, ולכן מוסיפים את קוטרו, ועוד מכל צד:
2. תנאי השיבוב מהנספח "נתוני שיבוב בכרסום אצבע, מתק"ש", שורת פלדה HB 200-250 (הקשיות 217 HB), עמודות "כירסום גס": עד , עד . בוחרים , .
3. מהירות הסיבוב:
, ובוחרים במכונה (מתחת לחישוב, כדי לא לעבור את מהירות החיתוך).
4. מהירות הקידמה:
5. הזמן:
6. מאותה שורה, עמודות "כירסום עדין": עד , עד . בוחרים , (קידמה קטנה לטיב שטח טוב).
7. מהירות הסיבוב:
, ובוחרים .
8. מהירות הקידמה:
9. הזמן:
10. הזמן הכולל:
הערה: הנספח נותן טווחים, ולכן בחירה אחרת בתוך הטווח נכונה גם היא, והזמן ישתנה בהתאם.
תשובה: זמן העיבוד הישיר כ- (מוקדם , גמר ).
סעיף ג
כ- (בעיבוד המוקדם: , ); בגמר נדרשים רק כ-.
נתון: , , ותנאי העיבוד מסעיף ב.
מבוקש: ההספק שהמנוע צריך לספק. ההספק הגדול ביותר נדרש בעיבוד המוקדם, שבו ההיגש והקידמה גדולים, ולכן הוא הקובע.
1. הכוח המשיקי הממוצע בכרסום:
( רוחב הכרסום, ההיגש, , , .)
2. מהירות החיתוך בפועל:
3. ההספק הנדרש מהמנוע:
4. לשם השוואה, בגמר (, , ): ו-, הרבה פחות.
תשובה: הספק הכרסומת הנדרש כ-.
סעיף ד
זמן העיבוד יגדל: בנספח, לפלדה קשה יותר מהירות החיתוך והקידמה נמוכות יותר, ולכן קטנה. ההספק הנדרש יקטן: מהירות החיתוך והקידמה הנמוכות מקטינות אותו יותר ממה שההתנגדות הסגולית הגדולה יותר מגדילה אותו.
1. זמן העיבוד (סעיף ב). בנספח, ככל שהקשיות עולה, מהירויות החיתוך והקידמות לשן יורדות (למשל בשורה HB 250-325 בכירסום גס עד , לעומת עד בשורה של החלק שלנו). מהירות חיתוך נמוכה נותנת מהירות סיבוב נמוכה, ויחד עם קידמה קטנה יותר מהירות הקידמה קטנה. אורך המהלכים לא משתנה, ולכן הזמן גדל.
2. ההספק (סעיף ג). :
•מהירות החיתוך קטנה, וגם הקידמה, ולכן שטח השבב שמוסר בדקה קטן;
•מנגד, ההתנגדות הסגולית של פלדה קשה גדולה יותר, וזה מגדיל את הכוח.
ההשפעה של מהירות החיתוך והקידמה הנמוכות גדולה יותר, ולכן ההספק הנדרש קטן.
תשובה: זמן העיבוד יגדל (מהירות החיתוך והקידמה קטנות), וההספק הנדרש יקטן (מהירות החיתוך נמוכה יותר).
שאלה 6 · ציר מחורץ: שרשרת מידות ואפיצות מדחק
באיור לשאלה מוצג החלק ציר מחורץ העשוי מפלדה SAE 1040. רק חלק מהמידות מוצגות.
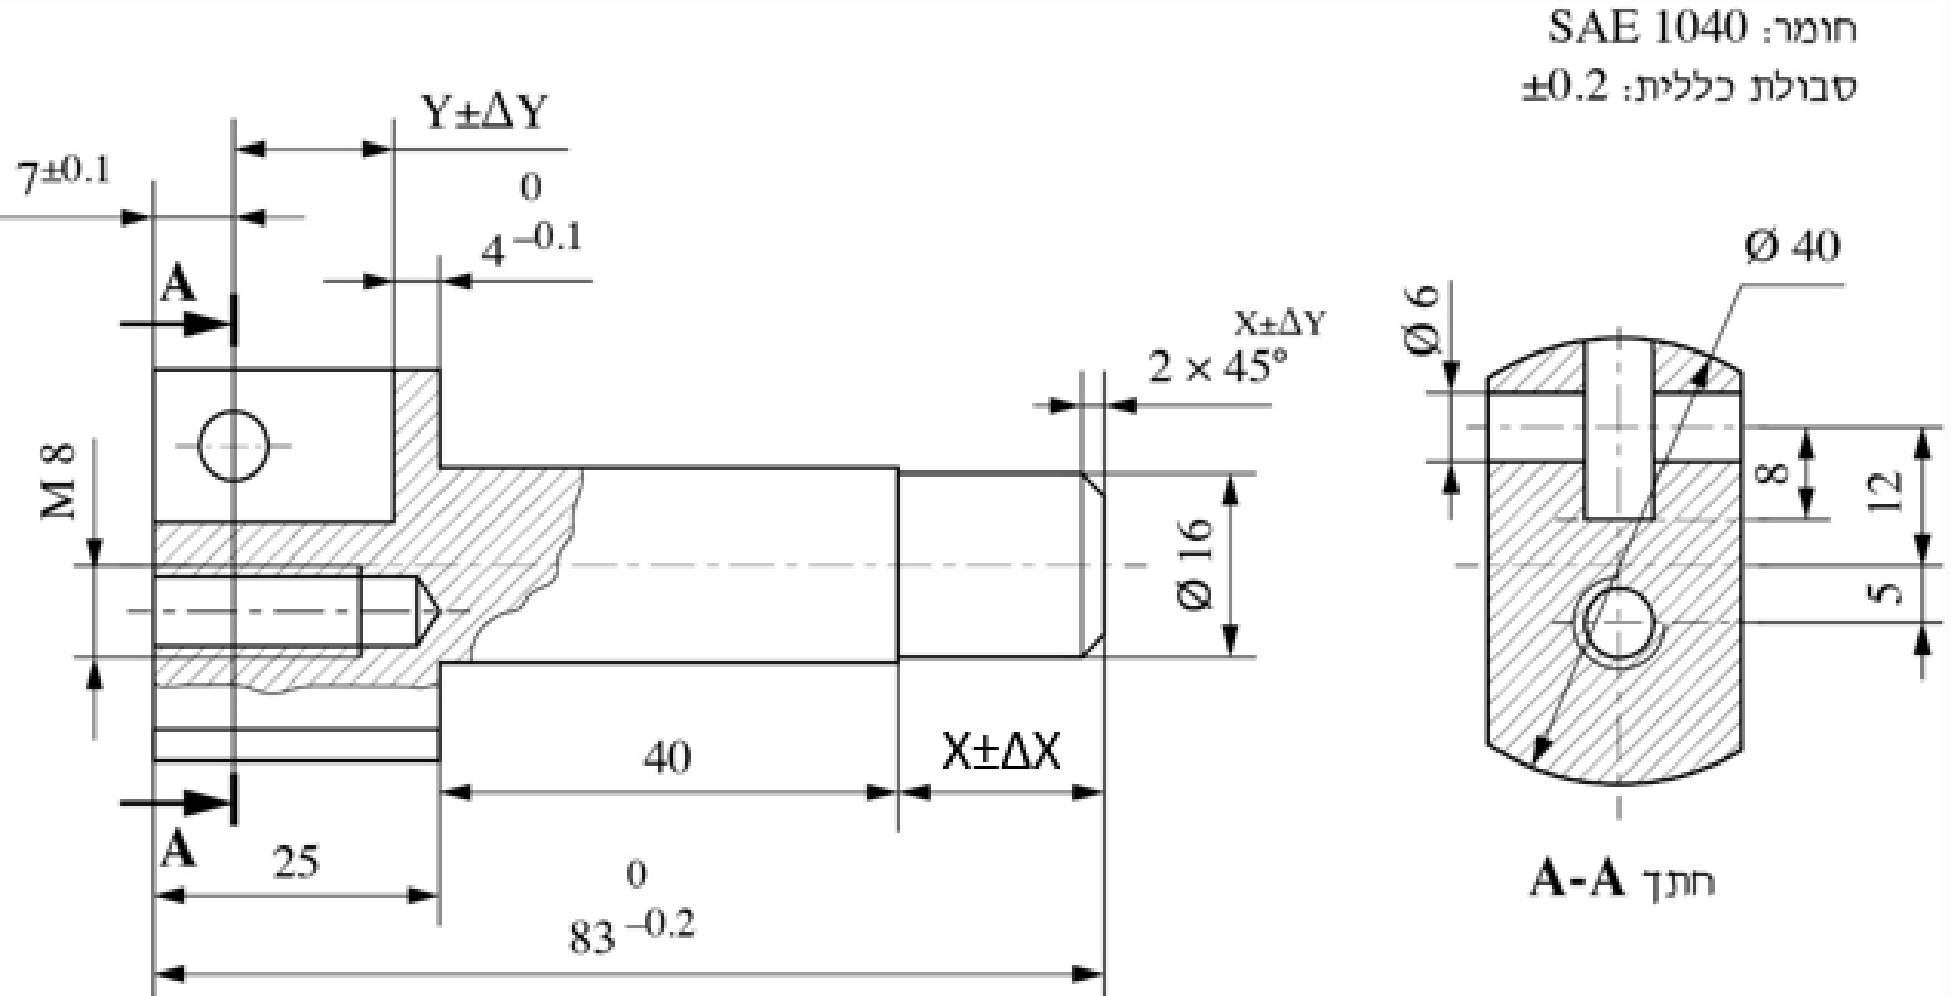
חשבו את המידה המתקבלת, , הנתונה בסרטוט.
חשבו את המידה הטכנולוגית (החליפית), , הנתונה בסרטוט.
לקדח בחתך A-A נכנס פין בהתאמת מדחק.
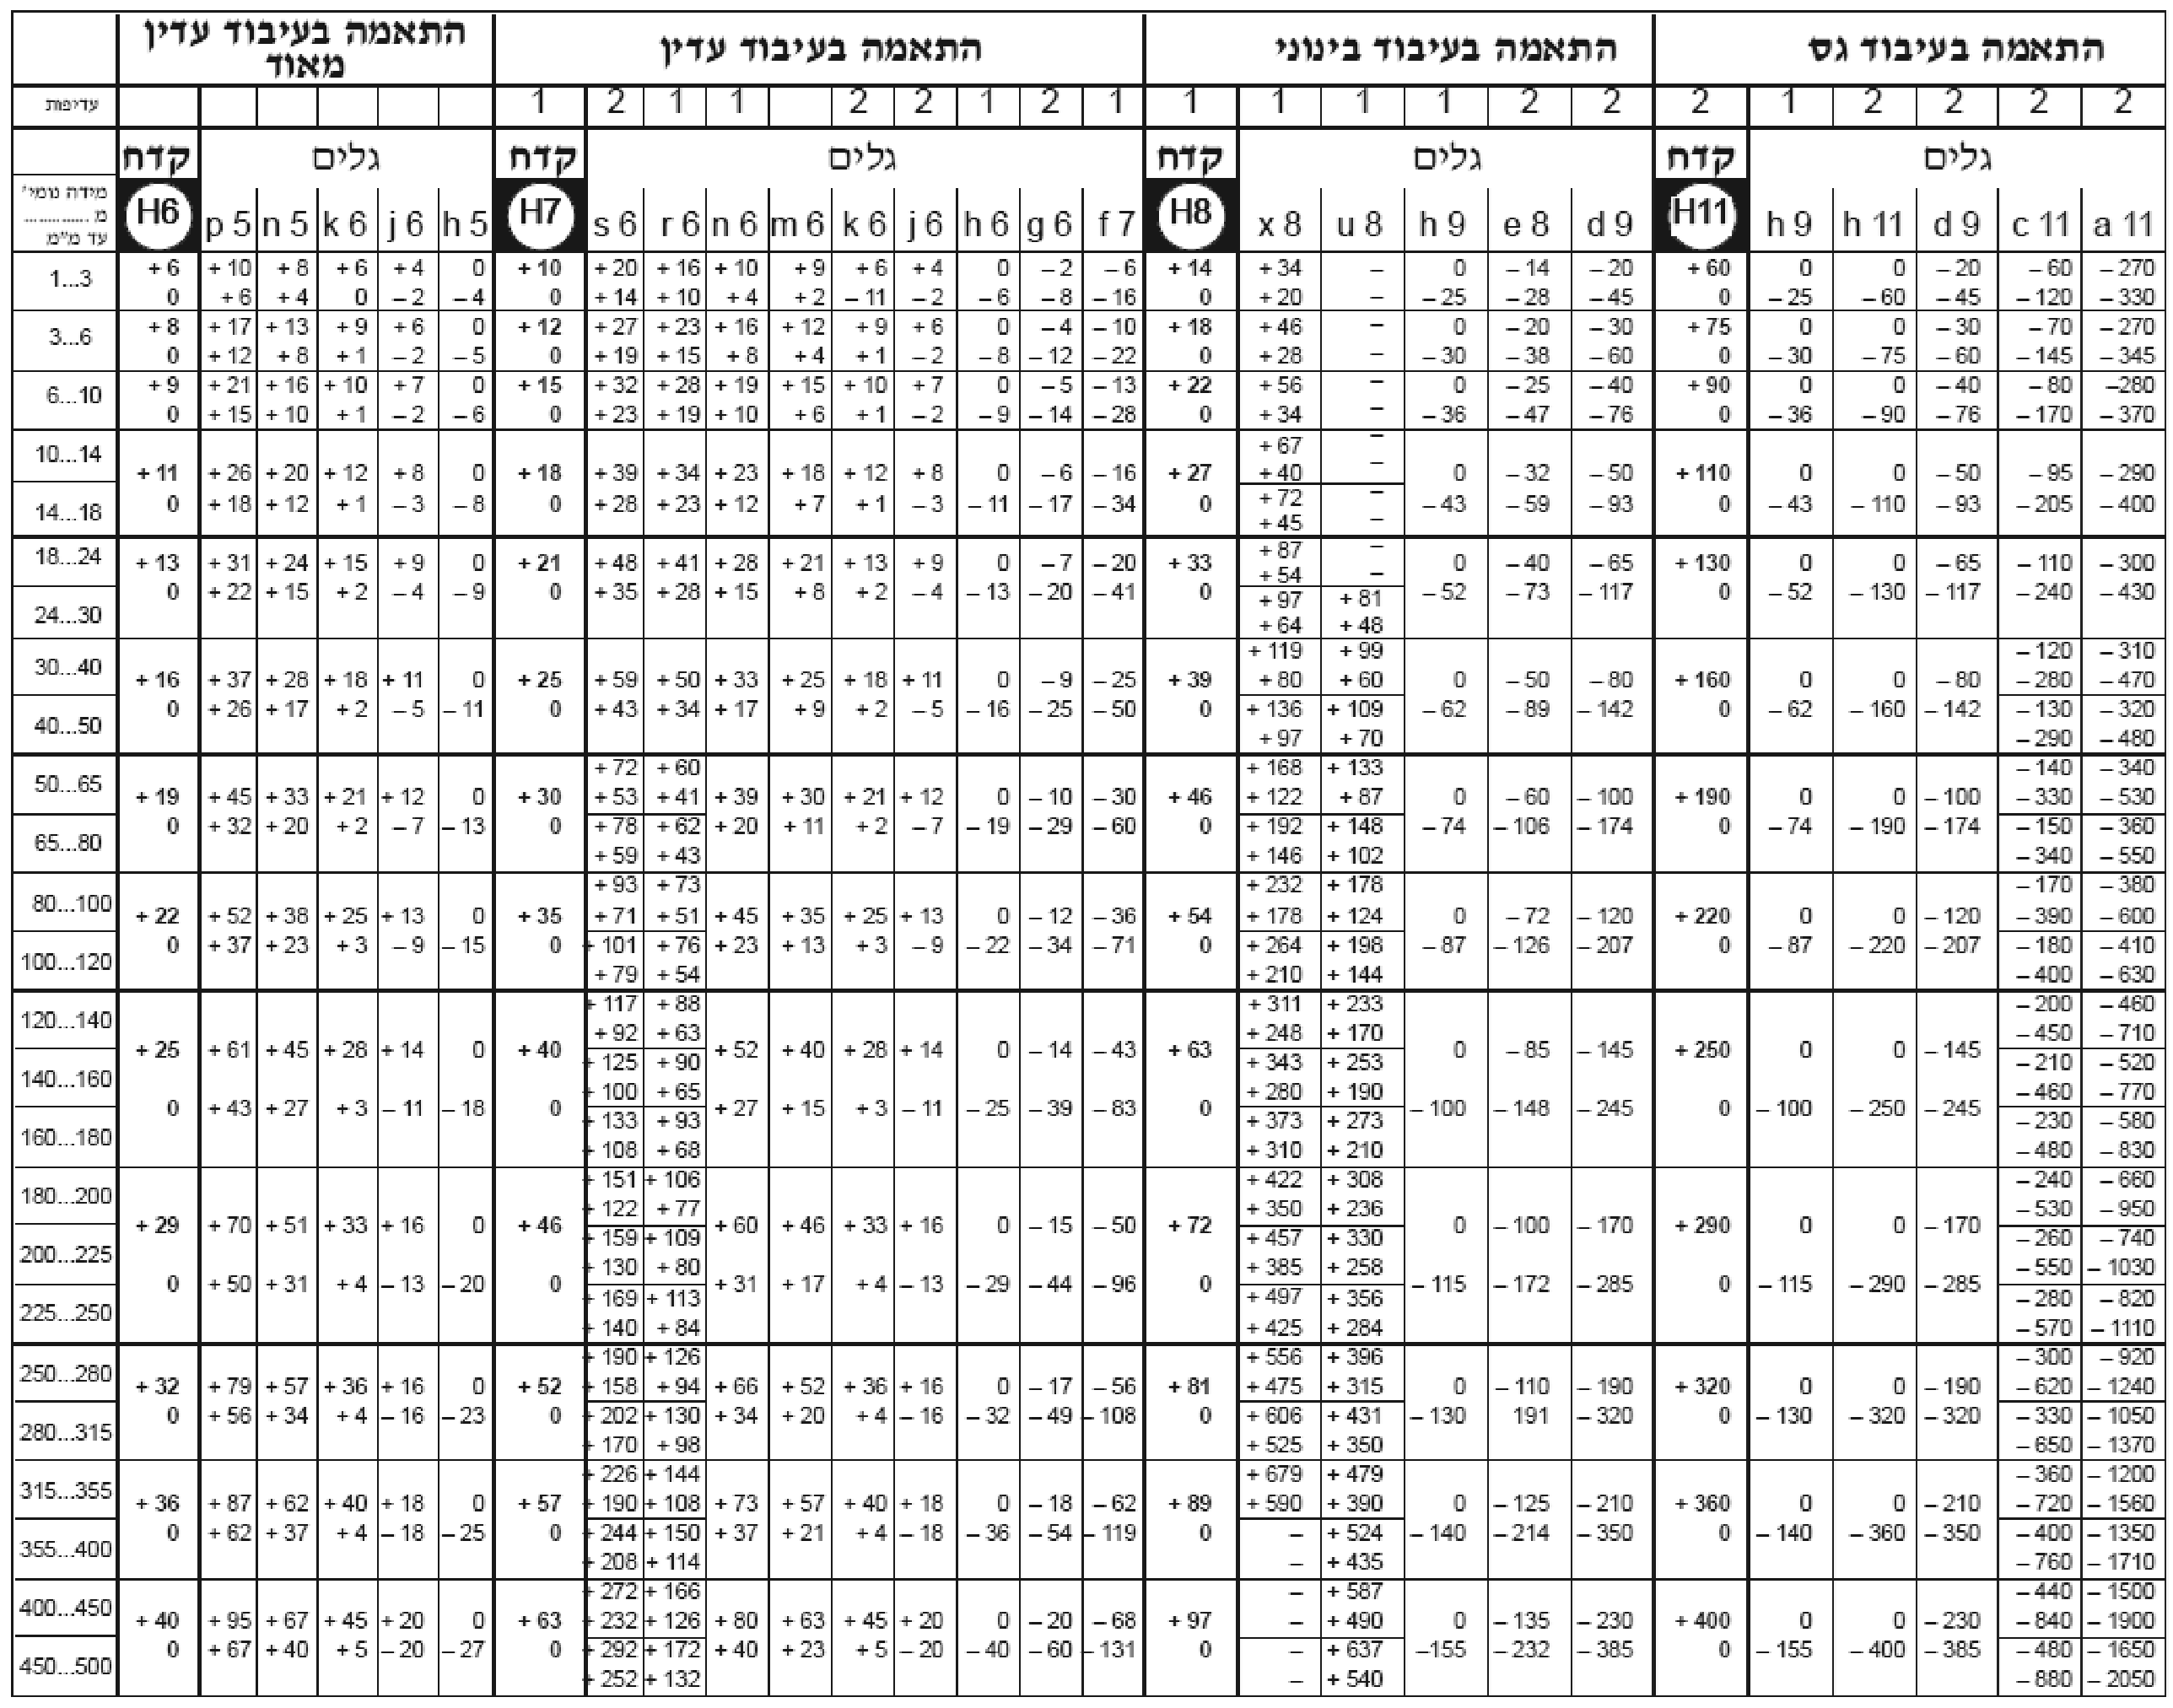
בחרו מהנספח המצורף סבולות מתאימות לקוטרי הפין והקדח בשיטת הקדח האחיד, סוג התאמה עיבוד עדין, באופן שיובטח מדחק מינימלי בין הקדח לפין. רשמו את האפיצות שבחרתם ואת הסבולות שנבחרו?
חשבו את המדחקים, המינימלי והמקסימלי, באפיצות שנבחרה?
◂ פתרון מלא לשאלה 6
סעיף א
מבוקש: המידה המתקבלת , אורך הקצה הדק של הציר. מידה מתקבלת אינה מיוצרת ישירות: היא נסגרת מעצמה בין מידות אחרות, והסבולת שלה היא סכום הסבולות שלהן.
1. שרשרת המידות. לפי האיור, לאורך הציר:
•: האורך הכולל, בין ל-.
• ו-: בלי סבולת רשומה, ולכן חלה עליהן הסבולת הכללית .
2. המידה הנומינלית:
3. המידה המרבית: מידה שמופיעה בחיבור מקבלת את הערך המרבי שלה, ומידה שמופיעה בחיסור את המזערי:
4. המידה המזערית:
5. תחום הסבולת , וחציו . אמצע התחום:
בדיקה: , סכום תחומי הסבולת של שלוש המידות.
תשובה: (בין ל-).
סעיף ב
(בין ל-).
מבוקש: המידה הטכנולוגית , מציר הקדח (המידה ) עד תחילת המידה . מידה טכנולוגית מחליפה בייצור מידה מהסרטוט, וצריך לבחור לה סבולת כך שהמידה המקורית תתקבל בתחום שלה גם במקרים הקיצוניים.
1. שרשרת המידות. לפי האיור, המידה 25 (מהקצה השמאלי עד הכתף) מורכבת משלוש מידות:
• (סבולת כללית): המידה שמוחלפת. היא תתקבל מעצמה.
• ו-: מידות שמבוצעות ישירות.
2. המידה הנומינלית:
3. הגבול העליון. דורשים ש-25 לא יעבור את גם כשכל המידות מרביות:
4. הגבול התחתון. דורשים ש-25 לא ירד מתחת ל- גם כשכל המידות מזעריות:
5. תחום הסבולת , וחציו ; האמצע:
בדיקה: תחום הסבולת של המידה המוחלפת שווה לסכום התחומים של המידות בשרשרת: .
תשובה:
סעיף ג
: קדח , פין .
משתמשים בטבלת "סבולות בשיטת הקדח האחיד" שבנספח.
1. בקבוצה "התאמה בעיבוד עדין" הקדח הוא H7. הקוטר שייך לשורת המידות 3...6.
קדח H7: / .
2. הגלים שמתאימים ל-H7 בקבוצה הזאת, והמדחק המזערי של כל אחד (הסטייה התחתונה של הגל פחות הסטייה העליונה של הקדח, ):
שאר הגלים בקבוצה (m6, k6, j6, h6, g6, f7) נותנים התאמת מעבר או מרווח.
3. נדרש מדחק מובטח (מזערי גדול מאפס), והקטן מביניהם: r6, עם מדחק מזערי של .
תשובה: האפיצות . קדח , פין .
,
נתון: קדח בין ל-; פין בין ל-.
1. המדחק המזערי: הפין הקטן ביותר בקדח הגדול ביותר:
2. המדחק המרבי: הפין הגדול ביותר בקדח הקטן ביותר:
תשובה: ,
שאלה 7 · תהליך ייצור של תותב ודרישות צורה ותנוחה
באיור לשאלה 7 מוצג החלק "ציר תותב" העשוי מפלדה SAE4140.
החלק מיוצר בכמויות קטנות.
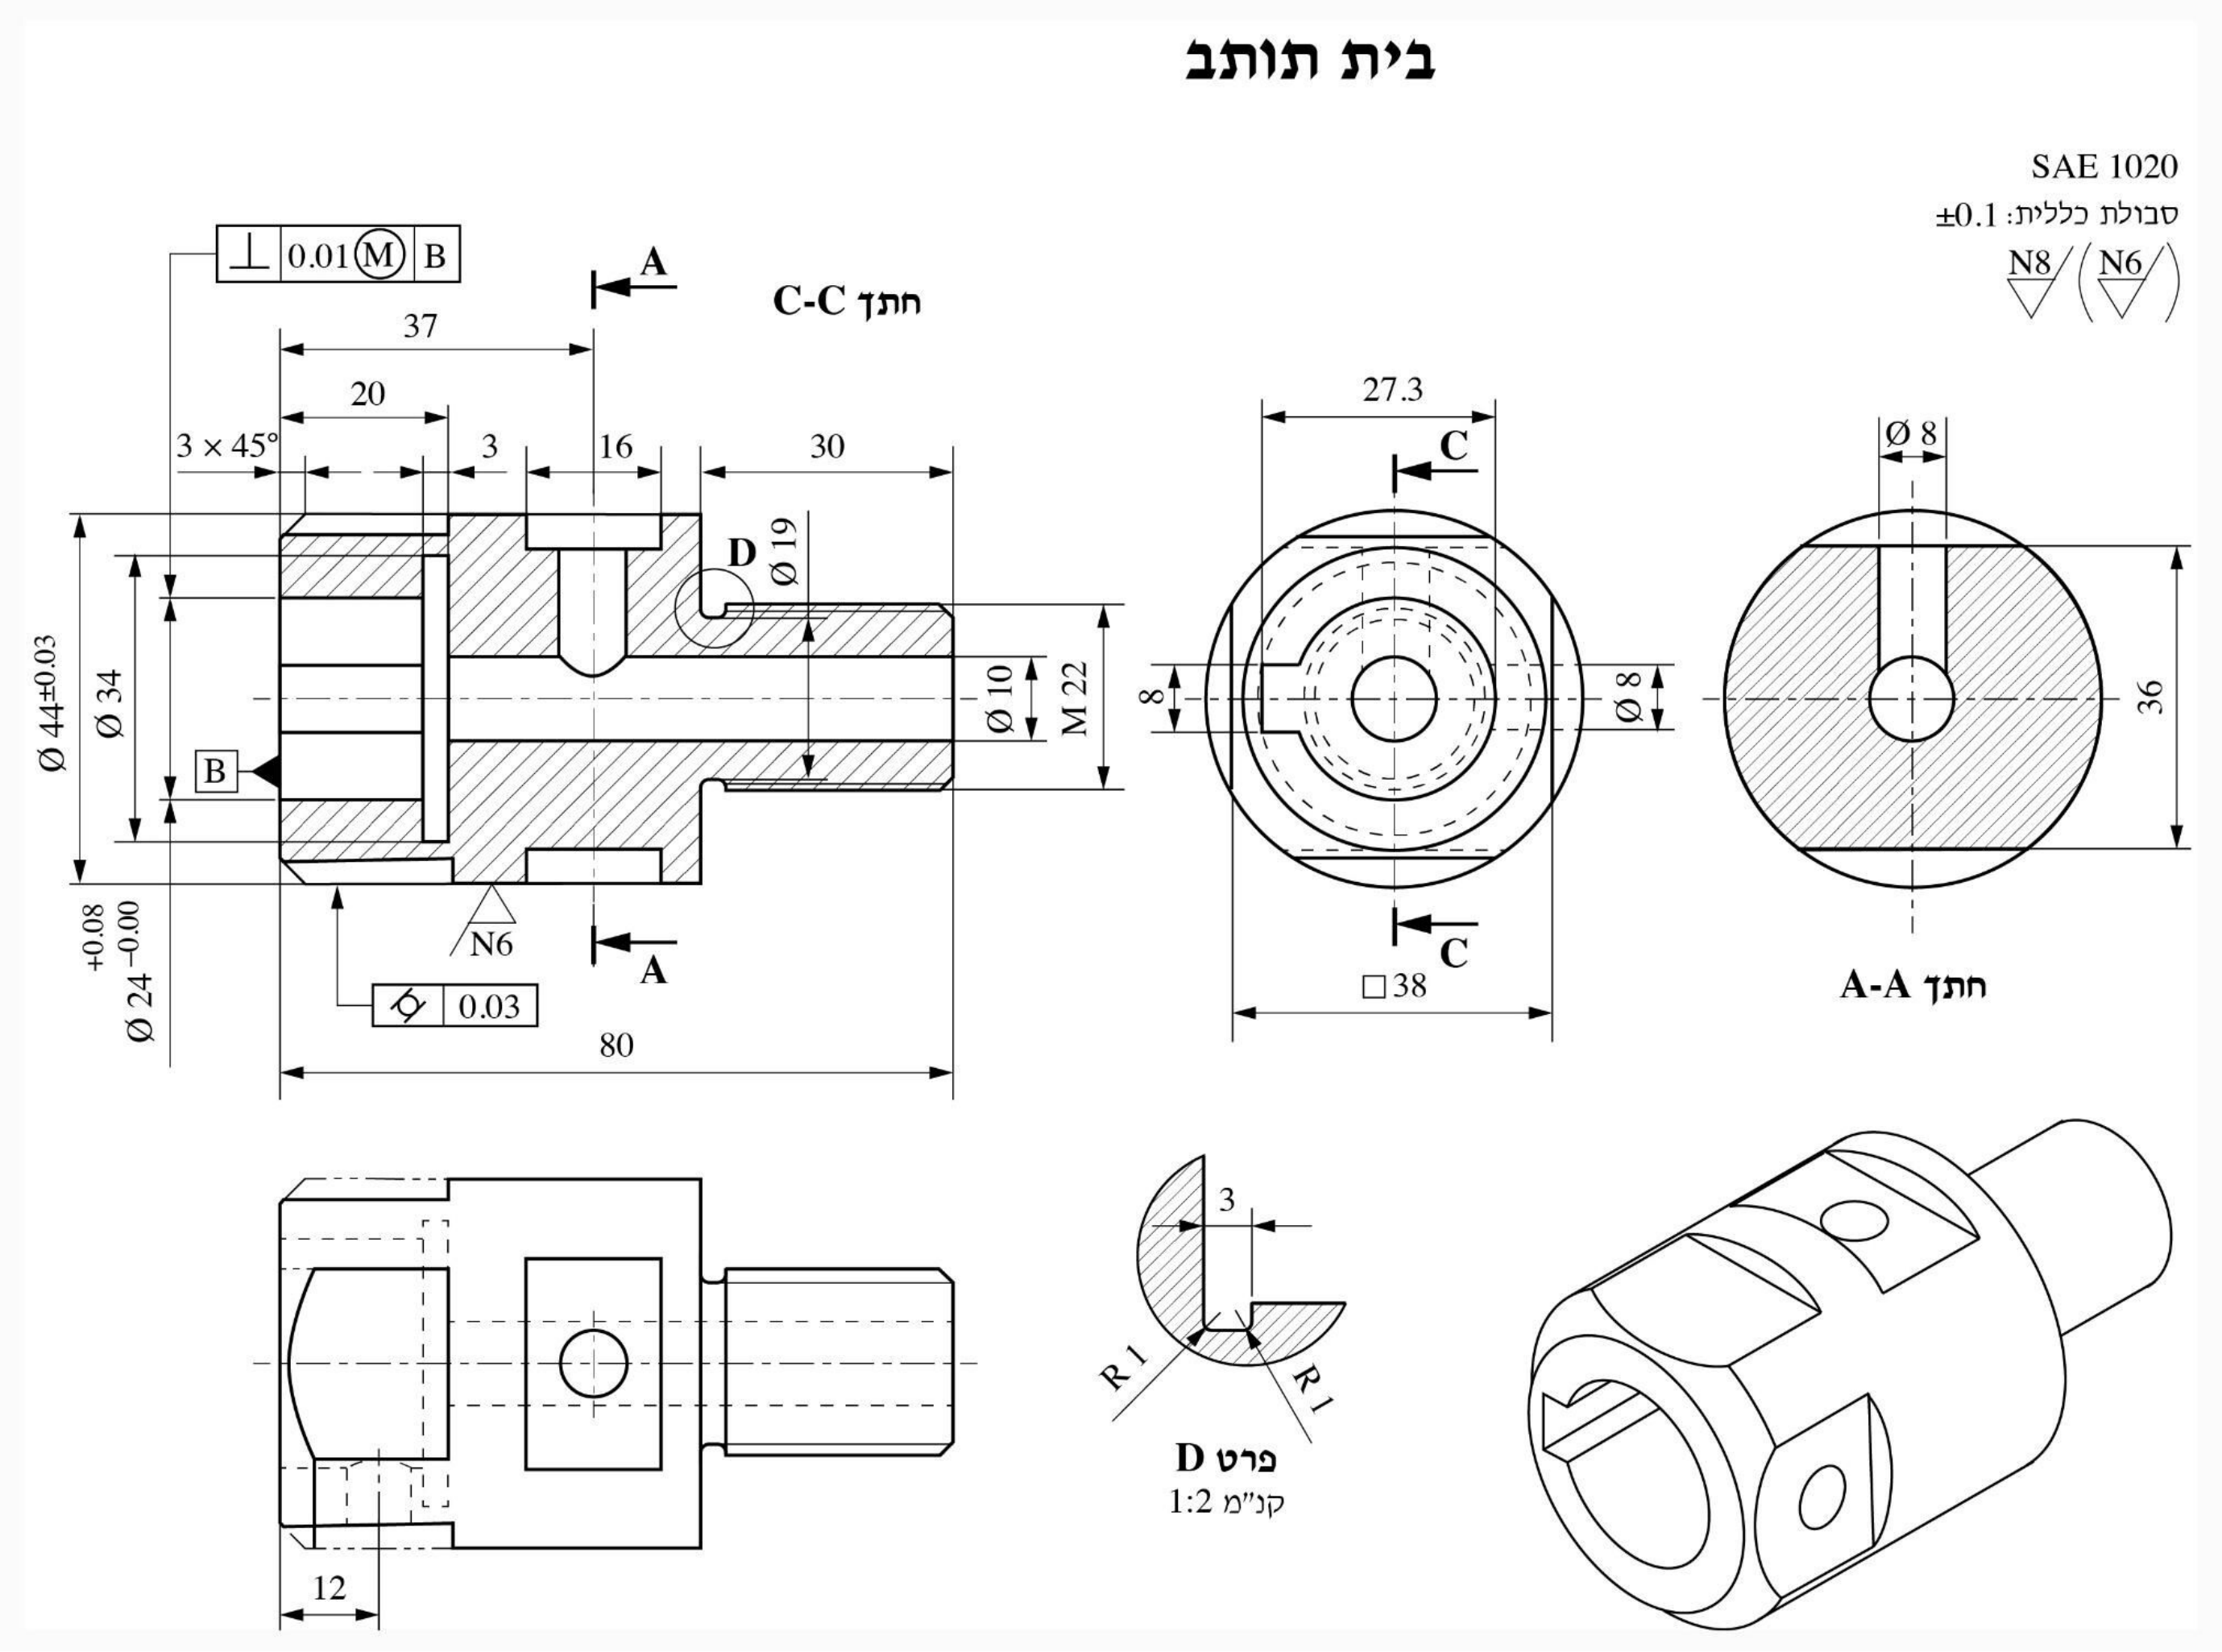
ציינו את השיקולים לבחירת הצורה הגאומטרית של חומר הגלם. מהן מידות המוצא של חומר הגלם?
פרטו במחברת הבחינה את סדר הפעולות הנדרש לייצור החלק. יש לציין את כל פעולות העיבוד הנדרשות. אין צורך בתיאור מפורט של כל פעולה בנפרד.
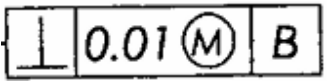
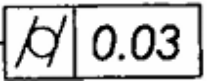
הסבירו את דרישות הצורה/תנוחה הבאות:
לקוטר – מה משמעות הדרישה? מה משמעות ה-M המצוין בדרישה? כיצד מבטיחים את ביצוע הדרישה בתהליך הייצור?
דרישת הגליליות לקוטר - מה משמעות הדרישה? כיצד נבדקת הדרישה בביקורת איכות? כיצד מבטיחים את ביצוע הדרישה בתהליך הייצור?
◂ פתרון מלא לשאלה 7
סעיף א
שיקולים: הצורה והמידות של החלק, כמות הייצור (כמויות קטנות - עיבוד ממוט), ודרישות הדיוק וטיב השטח (תוספת עיבוד). חומר הגלם: מוט עגול .
הערה: בנוסח השאלה החלק נקרא "ציר תותב" מפלדה SAE4140, ואילו בשרטוט כתוב "בית תותב" וחומר SAE 1020. החלק בשרטוט הוא בית חלול (קדח וחריץ ), והפתרון מתאים לשני החומרים: צורת חומר הגלם וסדר הפעולות אינם משתנים, ופלדה SAE4140 רק קשה יותר לעיבוד.
•הצורה הגאומטרית של החלק: החלק סיבובי (קטרים , M22 וקדח ), ולכן מתאים מוט עגול.
•כמות הייצור: בכמויות קטנות לא משתלם להכין יציקה או חישול, ומעבדים ממוט מסחרי.
•דרישות הדיוק וטיב השטח: הקוטר מדויק () עם N6, ולכן צריך להשאיר תוספת לעיבוד מוקדם ולגמר.
מידות המוצא. המידות הגדולות בחלק: הקוטר והאורך .
•קוטר: מוסיפים תוספת עיבוד ובוחרים מוט תקני: .
•אורך: מוסיפים כ- לחריטת כל אחד מהמצחים: .
תשובה: מוט עגול .
סעיף ב
חריטה: מצח שמאלי (B), חריטה מוקדמת , קידוח וחריטה פנימית (באותה דפינה עם המצח B), חריץ פנימי , קידוח , חריטת , חריץ שחרור לפי פרט D ותבריג M22, חריטת גמר , פאזות ומצח ימני לאורך 80. כרסום (כרסומת אנכית עם ראש חלוקה): 4 משטחים לריבוע 38, 2 משטחים למידה 36, קידוח במרחק 12 מ-B, קידוח בחתך A-A, חיטוט חריץ לשגם ברוחב 8.
את החלק מייצרים ממוט: קודם כל פעולות החריטה (כל המשטחים הסיבוביים, הקדח והתבריג), ואחריהן פעולות הכרסום והקידוח במכונה אחרת. את הפעולות שקשורות לדרישות הדיוק מבצעים באותה דפינה (ראו סעיף ג).
1. חריטת מצח שמאלי (משטח B) ומרכוז.
2. חריטה מוקדמת של הקוטר החיצוני ל-.
3. קידוח וחריטה פנימית של הקדח לעומק 20, באותה דפינה שבה נחרט המצח B, כדי להבטיח את דרישת הניצבות; פאזה בפתח.
4. חריטת החריץ הפנימי בסוף הקדח.
5. קידוח הקדח לכל אורך החלק.
6. היפוך החלק (דפינה על בלסתות רכות): חריטת מצח ימני לאורך הכולל 80, חריטת הצוואר באורך 30, חריץ שחרור לתבריג עם רדיוסי R1 לפי פרט D, פאזה וחריטת תבריג M22.
7. חריטת גמר של לטיב שטח N6, בדפינה בלי זריקה, כדי להבטיח את דרישת הגליליות.
8. פאזות והסרת חדות.
1. דפינת החלק בראש חלוקה.
2. כרסום 4 משטחים במרווחים של למידת ריבוע 38.
3. כרסום 2 משטחים מקבילים למידה 36 (חתך A-A).
4. קידוח במרחק 12 ממשטח B.
5. קידוח בחתך A-A (במרחק 37 מהמצח השמאלי), עד הקדח .
6. חיטוט (חריצה) של חריץ לשגם ברוחב 8 בדופן הקדח (המידה 27.3).
לבסוף: הסרת גרדים וביקורת.
תשובה: חריטה: מצח B, , קדח וחריץ , קידוח , ובצד השני מצח לאורך 80, , חריץ שחרור ותבריג M22, וגמר . כרסום: ריבוע 38, מידה 36, שני קדחי וחריץ שגם ברוחב 8.
סעיף ג
דרישת ניצבות: ציר הקדח חייב להיות בתוך גליל בקוטר שניצב למשטח הייחוס B. ה-M (מצב חומר מרבי) פירושו שהסבולת חלה כשהקדח בקוטר הקטן ביותר (), וכשהקדח גדל היא גדלה באותה מידה, עד בקוטר . מבטיחים בחריטת המצח B והקדח בדפינה אחת.
1. המשמעות. הסמל הוא ניצבות, והבסיס הוא B: המצח השמאלי של החלק. הדרישה היא שציר הקדח יימצא בתוך גליל תיאורטי בקוטר , שהציר שלו ניצב למשטח B.
2. המשמעות של M. M בעיגול הוא מצב חומר מרבי. בקדח, החומר מרבי כשהקדח קטן ביותר: . הסבולת נקבעה למצב הזה. כשהקדח יוצא גדול יותר, יש בו יותר מקום, והסבולת לניצבות גדלה בשיעור הסטייה מהמצב המרבי:
•קדח : סבולת ניצבות .
•קדח (המידה המרבית): סבולת .
כך נשמרת ההרכבה (חלק נכנס לקדח), ופחות חלקים נפסלים.
3. איך מבטיחים בייצור. חורטים את המצח B ואת הקדח באותה דפינה במחרטה, בלי לשחרר את החלק ביניהם. כך שניהם נוצרים ביחס לאותו ציר סיבוב, והקדח ניצב למצח מעצמו.
תשובה: ניצבות של ציר הקדח למשטח B, בתוך גליל ; ה-M מאפשר תוספת סבולת כשהקדח גדול מ- (עד ); מבטיחים בחריטת B והקדח בדפינה אחת.
דרישת גליליות: המשטח של חייב להיות בין שני גלילים משותפי ציר, שהפרש הרדיוסים ביניהם (צינור בעובי דופן ). בודקים בחוגן תוך סיבוב החלק על פריזמה מדויקת והזזת החוגן לאורכו. מבטיחים בדפינה נכונה, בלי זריקה, וחריטת גמר במעבר אחד.
1. המשמעות. הסמל (עיגול בין שני קווים אלכסוניים מקבילים) הוא גליליות, דרישת צורה, ולכן אין לה בסיס ייחוס. כל המשטח של הקוטר חייב להיות בתוך "צינור": בין שני גלילים משותפי ציר שהפרש הרדיוסים ביניהם . הדרישה מגבילה בבת אחת את העיגוליות, את הישרות של הקווים לאורך הגליל ואת החרוטיות שלו.
2. איך בודקים. מניחים את החלק על פריזמה מדויקת (או בין חודנים), מצמידים חוגן (שעון מדידה) למשטח, ומסובבים את החלק. חוזרים על המדידה בכמה מקומות לאורך הקוטר. ההפרש בין הקריאה הגבוהה לנמוכה בכל המדידות צריך להיות בתחום הסבולת.
3. איך מבטיחים בייצור. חורטים את בדפינה נכונה, כך שלא תהיה "זריקה" של החלק בזמן העיבוד (למשל בלסתות רכות או בין חודנים), ומבצעים את חריטת הגמר במעבר אחד לכל האורך, בהיגש ובקידמה קטנים, כדי שלא ייווצר קונוס מכיפוף החלק או משחיקת הסכין.
תשובה: גליליות : המשטח בין שני גלילים משותפי ציר בהפרש רדיוסים . בדיקה בחוגן על פריזמה תוך סיבוב החלק ולאורכו. בייצור: דפינה בלי זריקה וגמר במעבר אחד.
שאלה 8 · כלכלת ייצור: עלויות ונקודות איזון
מפעל קיבל הזמנה לייצור 2,000 יחידות של "בתי מפעיל".
המפעל שוקל לייצר את בתי המפעיל בשלושה תהליכי ייצור, כמפורט להלן:
1) עיבוד שבבי מחומר מלא
2) יציקה מדויקת ועיבוד שבבי
3) חישול ועיבוד שבבי.
להלן נתוני הייצור:
חשבו את עלות הייצור הכוללת של הזמנת 2,000 יחידות בכל אחת משיטות ייצור.
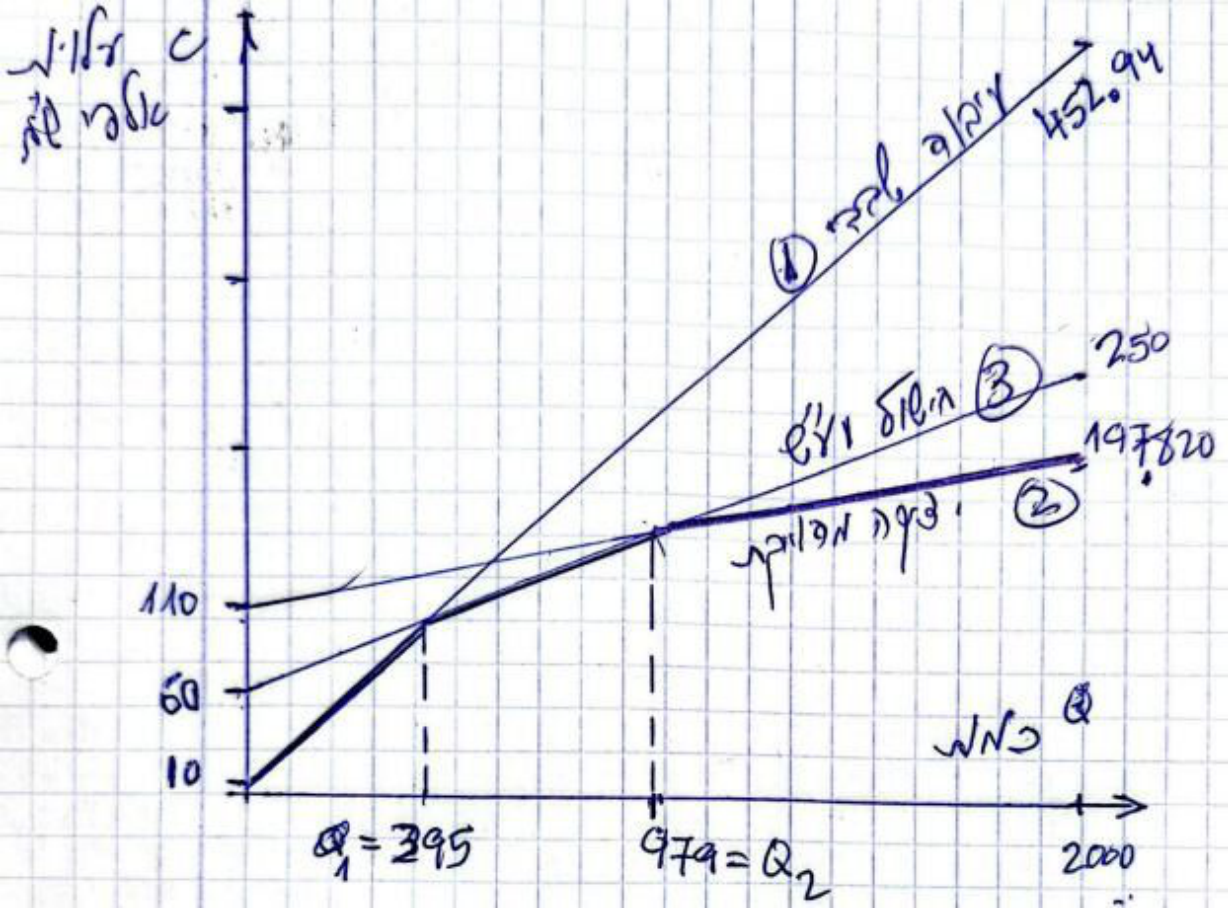
סרטטו במחברת הבחינה, במערכת צירים משותפת, שלושה גרפים המציגים את עלויות הייצור מול כמות היחידות ליצור עבור כל אחת משיטות הייצור.
היעזרו בגרפים שסורטטו בסעיף ב' וחשבו את נקודות/כמויות האיזון בין השיטות השונות.
באיזה כמויות מומלץ לייצר בכל אחת משיטות הייצור?
◂ פתרון מלא לשאלה 8
סעיף א
עיבוד שבבי: כ- ₪ ( ₪ ליחידה). יציקה מדויקת: כ- ₪ ( ₪ ליחידה). חישול: כ- ₪ ( ₪ ליחידה).
מבוקש: העלות הכוללת של 2,000 יחידות בכל תהליך.
המודל. העלות הכוללת היא :
•: הוצאות ההכנה והמתקנים, קבועות לכל ההזמנה.
•: העלות ליחידה: שכר עבודה ועלות חומר הגלם.
•: מספר היחידות.
הפסילה. חלק מהיחידות נפסלות, ולכן כדי לקבל יחידה תקינה צריך לייצר יותר. כשאחוז הפסילה , מכפילים את העלות ליחידה ב-:
( שכר העבודה לשעה, זמן הייצור ליחידה בדקות, משקל חומר הגלם ליחידה, מחיר חומר הגלם לק"ג.)
1. עיבוד שבבי:
₪
₪
2. יציקה מדויקת:
₪
₪
3. חישול ועיבוד שבבי:
₪
₪
4. השוואה: ל-2,000 יחידות היציקה המדויקת הזולה ביותר, אחריה החישול, והעיבוד השבבי היקר ביותר.
תשובה: עיבוד שבבי כ- ₪, יציקה מדויקת כ- ₪, חישול ועיבוד שבבי כ- ₪.
סעיף ב
שלושה קווים ישרים: , , . נקודת המוצא של כל קו היא הוצאות ההכנה, והשיפוע הוא העלות ליחידה.
מבוקש: גרף העלות הכוללת כתלות בכמות, לשלושת התהליכים באותה מערכת צירים.
1. המשוואות מסעיף א הן קווים ישרים:
•עיבוד שבבי:
•יציקה מדויקת:
•חישול:
2. הציר האופקי הוא הכמות , והאנכי העלות הכוללת. לכל קו מספיקות שתי נקודות:
3. משמעות: החיתוך עם הציר האנכי הוא הוצאות ההכנה, שמשלמים לפני היחידה הראשונה (הנמוכות בעיבוד השבבי, הגבוהות ביציקה). השיפוע הוא העלות של כל יחידה נוספת (התלול ביותר בעיבוד השבבי, המתון ביותר ביציקה). בכל כמות כדאי התהליך שהקו שלו הנמוך ביותר.
הגרף מהפתרון הרשמי מוצג אחרי הפתרון.
תשובה: שלושה קווים ישרים , כמפורט למעלה.
סעיף ג
נקודות האיזון: כ-395 יחידות (עיבוד שבבי מול חישול) וכ-979 יחידות (חישול מול יציקה מדויקת). עד 395 יחידות: עיבוד שבבי; מ-396 עד 978: חישול ועיבוד שבבי; מ-979 ומעלה: יציקה מדויקת.
מבוקש: הכמויות שבהן שני תהליכים עולים אותו דבר, והמלצה לכל תחום כמויות.
בנקודת איזון , ולכן:
לפי הגרף, בכמויות קטנות הקו הנמוך הוא של העיבוד השבבי. הוא נחתך קודם עם הקו של החישול, ואחר כך הקו של החישול נחתך עם הקו של היציקה.
1. עיבוד שבבי מול חישול:
יחידות
2. חישול מול יציקה מדויקת:
יחידות
3. נקודת החיתוך של העיבוד השבבי עם היציקה () נמצאת מעל הקו של החישול, שזול יותר בכמות הזאת, ולכן אין לה משמעות מעשית.
4. ההמלצה, לפי הקו הנמוך ביותר בכל תחום:
•עד 395 יחידות: עיבוד שבבי מחומר מלא.
•מ-396 עד 978 יחידות: חישול ועיבוד שבבי.
•מ-979 יחידות ומעלה: יציקה מדויקת ועיבוד שבבי.
זה מתאים לסעיף א: ל-2,000 יחידות היציקה המדויקת הזולה ביותר.
תשובה: נקודות איזון ב-395 וב-979 יחידות. עד 395 - עיבוד שבבי, 396 עד 978 - חישול ועיבוד שבבי, מ-979 - יציקה מדויקת.
שאלה 9 · המאמצים במחבר מסמרות
במחבר מסמרות נוצרים המאמצים הבאים:
א. מאמצי גזירה, מעיכה ומתיחה במסמרות. מאמצי מתיחה בלוחות
ב. מאמצי גזירה ומעיכה במסמרות. מאמצי מעיכה גזירה ומתיחה בלוחות
ג. מאמצי גזירה ומעיכה במסמרות. מאמצי מעיכה גזירה וכפיפה בלוחות
ד. מאמצי גזירה מעיכה במסמרות. מאמצי מעיכה גזירה ופיתול בלוחות.
◂ פתרון מלא לשאלה 9
פתרון
ב. מאמצי גזירה ומעיכה במסמרות. מאמצי מעיכה גזירה ומתיחה בלוחות
במחבר מסמרות הכוח עובר מלוח ללוח דרך המסמרות:
•במסמרות: גזירה בחתך שבין הלוחות, ומעיכה במגע עם דופן הקדח. המסמרה אינה נמתחת על ידי הכוח, שפועל בניצב לצירה.
•בלוחות: מתיחה בחתך שמוחלש בקדחים, מעיכה בדופן הקדח, וגזירה (קריעה) של השוליים שבין הקדח לקצה הלוח.
לכן התשובה הנכונה היא ב.
•א שגויה: אין מתיחה במסמרות, וחסרים מאמצי המעיכה והגזירה בלוחות.
•ג שגויה: בחישוב מחבר מסמרות אין מאמצי כפיפה בלוחות; חסרה המתיחה, שהיא המאמץ העיקרי בלוח.
•ד שגויה: אין פיתול בלוחות, וחסרה המתיחה.
שאלה 10 · דרגת חוזק של בורג הידוק
לגבי דרגת חוזק בבורג הידוק – מהו המשפט הנכון?
א. לפי נתוני דרגת החוזק אפשר לקבוע את מאמץ הכניעה של הבורג
ב. לפי נתוני דרגת החוזק אפשר לקבוע את מאמץ המינימלי של הבורג
ג. לבורג בעל קוטר גדול נבחר דרגת חוזק גדולה יותר
ד. כל התשובות נכונות.
◂ פתרון מלא לשאלה 10
פתרון
א. לפי נתוני דרגת החוזק אפשר לקבוע את מאמץ הכניעה של הבורג
דרגת החוזק של בורג רשומה כשני מספרים, למשל 5.8: המספר הראשון כפול 100 הוא חוזק המתיחה ב-MPa (), והמספר השני חלקי 10 הוא היחס בין מאמץ הכניעה לחוזק המתיחה (). מכאן מאמץ הכניעה: . לכן א נכונה.
•ב שגויה: דרגת החוזק אינה מגדירה "מאמץ מינימלי"; היא מגדירה את חוזק המתיחה ואת מאמץ הכניעה.
•ג שגויה: דרגת החוזק אינה תלויה בקוטר; את הקוטר בוחרים לפי הכוח, ואת דרגת החוזק לפי החומר הנדרש.
•ד שגויה, כי ב ו-ג שגויות.
שאלה 11 · מומנט בתמסורת הפחתה
מהו המשפט הנכון לגבי תמסורת הפחתה של גלגלי שיניים?
א. המומנט המועבר לצרכן יהיה זהה למומנט של המנוע
ב. המומנט המועבר לצרכן יהיה גדול מהמומנט של המנוע
ג. המומנט המועבר לצרכן יהיה קטן מהמומנט של המנוע
ד. ההספק המועבר לצרכן יהיה גדול מהספק המנוע.
◂ פתרון מלא לשאלה 11
פתרון
ב. המומנט המועבר לצרכן יהיה גדול מהמומנט של המנוע
ההספק הוא מכפלת המומנט במהירות הסיבוב: . בתמסורת הפחתה מהירות הסיבוב יורדת. ההספק נשמר (ובפועל אף קטן מעט בגלל הפסדים), ולכן המומנט גדל באותו יחס. התשובה ב.
•א ו-ג שגויות: המומנט משתנה, וגדל.
•ד שגויה: תמסורת אינה יכולה להוסיף הספק; ההספק לצרכן שווה לכל היותר להספק המנוע.
שאלה 12 · מצמד חיכוך שטוח מול מצמד קוני
לגבי מצמדי חיכוך במצב עבודה – מהו המשפט הנכון?
נתונים מצמד חיכוך שטוח ומצמד חיכוך קוני בעלי קטרים זהים (פנימי וחיצוני) ובסל"ד זהה:
א. בכוח הצמדה זהה, במצמד השטוח אפשר יהיה להעביר מומנט גבוה יותר מאשר במצמד הקוני
ב. להעברת מומנט זהה, יידרש במצמד השטוח כוח הצמדה קטן יותר מזה שבמצמד הקוני
ג. בכוח הצמדה זהה, המומנט שיועבר על ידי המצמדים יהיה זהה
ד. בכוח הצמדה זהה, במצמד הקוני יועבר מומנט גבוה יותר מאשר במצמד השטוח.
◂ פתרון מלא לשאלה 12
פתרון
ד. בכוח הצמדה זהה, במצמד הקוני יועבר מומנט גבוה יותר מאשר במצמד השטוח.
במצמד קוני כוח ההצמדה הצירי מתפרק על משטח משופע, והכוח הניצב למשטח גדל ל- ( חצי זווית הקונוס). החיכוך, ואיתו המומנט, גדלים באותו יחס:
, לעומת במצמד שטוח באותם קטרים.
לכן בכוח הצמדה זהה המצמד הקוני מעביר מומנט גבוה יותר. התשובה ד.
•א ו-ג שגויות מאותה סיבה.
•ב שגויה: להעברת מומנט זהה המצמד השטוח דורש כוח הצמדה גדול יותר, לא קטן.
שאלה 13 · תכונות התמסורת החלזונית
לגבי תמסורת חלזונית – מהו המשפט הנכון?
א. יחס התמסורת הוא בין 1:2 ל-1:8
ב. לתמסורת חלזונית נצילות גבוהה יותר מאשר לתמסורת של זוג גלגלי שיניים ישרות
ג. התמסורת היא בעלת עצירה עצמית
ד. כל התשובות נכונות.
◂ פתרון מלא לשאלה 13
פתרון
ג. התמסורת היא בעלת עצירה עצמית
בתמסורת חלזונית זווית ההתקדמות של החלזון קטנה, והחיכוך בין החלזון לגלגל גבוה. כשזווית ההתקדמות קטנה מזווית החיכוך, הגלגל אינו יכול לסובב את החלזון: התמסורת נועלת את עצמה (עצירה עצמית). זו אחת התכונות המוכרות של התמסורת, והתשובה היא ג.
•א שגויה: יחסי התמסורת בתמסורת חלזונית גבוהים, בדרך כלל מ-1:10 ועד 1:100 בערך. יחסים של 1:2 עד 1:8 אופייניים לזוג גלגלי שיניים.
•ב שגויה: בגלל ההחלקה והחיכוך הנצילות של תמסורת חלזונית נמוכה (ובעצירה עצמית פחות מ-50%), לעומת כ-98% בגלגלי שיניים ישרות.
•ד שגויה, כי א ו-ב שגויות.
שאלה 14 · התנגדות סגולית בשיבוב
לגבי התנגדות סגולית בשיבוב – מהו המשפט הנכון?
א. התנגדות סגולית בשיבוב תלויה בחומר המעובד, בקדמה ובהיגש
ב. ככל שהקדמה גדולה יותר, תקטן ההתנגדות הסגולית בשיבוב
ג. ככל שהקדמה גדולה יותר, תגדל ההתנגדות הסגולית בשיבוב
ד. ככל שההיגש גדול יותר, תקטן ההתנגדות הסגולית בשיבוב.
◂ פתרון מלא לשאלה 14
פתרון
ב. ככל שהקדמה גדולה יותר, תקטן ההתנגדות הסגולית בשיבוב
ההתנגדות הסגולית היא הכוח הנדרש לחיתוך שבב בשטח חתך של . היא תלויה בחומר המעובד ובעובי השבב, כלומר בקדמה: כשהקדמה גדולה, השבב עבה יותר, וההתנגדות הסגולית קטנה (שבב דק דורש יחסית יותר כוח לכל ). התשובה ב.
•א שגויה: ההתנגדות הסגולית אינה תלויה בהיגש; ההיגש קובע את רוחב השבב, ולכן משנה את הכוח , אבל לא את הכוח ליחידת שטח.
•ג שגויה: הפוך מהנכון.
•ד שגויה: ההיגש אינו משנה את .
שאלה 15 · מדיד עובר/לא עובר לקדח
למדידת קוטר קדח באמצעות מדיד go/not go – עובר/לא עובר, נדרש כי:
א. הקטרים בשני צידי המדיד יהיו
ב. הקטרים בשני צידי המדיד יהיו
ג. הקטרים בשני צידי המדיד יהיו בצד אחד ו- בצידו השני
ד. הקטרים בשני צידי המדיד יהיו בצד אחד ו- בצידו השני.
◂ פתרון מלא לשאלה 15
פתרון
ג. הקטרים בשני צידי המדיד יהיו בצד אחד ו- בצידו השני
לקדח מודדים במדיד פקק בעל שני צדדים:
•צד "עובר" בקוטר המזערי המותר של הקדח: . קדח תקין חייב לקבל אותו.
•צד "לא עובר" בקוטר המרבי המותר: . בקדח תקין הוא לא נכנס.
קדח שהצד נכנס אליו והצד לא נכנס - נמצא בתחום הסבולת. התשובה ג.
•א ו-ב שגויות: מדיד בשני צדדים שווים בודק רק גבול אחד.
•ד שגויה: ו- הם חצי מתחום הסבולת, והמדיד היה פוסל קדחים תקינים.
שאלה 16 · אפיצות M7/h6
מה נכון בנוגע למידת האפיצות ?
א. סיבולת הקדח היא h6, סיבולת הגל – M7
ב. אי אפשר לרשום אפיצות כזו לקדח
ג. האפיצות היא מסוג אפיצות מרווח
ד. האפיצות רשומה בשיטת הגל האחיד.
◂ פתרון מלא לשאלה 16
פתרון
ד. האפיצות רשומה בשיטת הגל האחיד.
באפיצות רושמים את הקדח במונה (אות גדולה) ואת הגל במכנה (אות קטנה). כאן הקדח M7 והגל h6. הגל הוא h, כלומר הסטייה העליונה שלו אפס, ואת הקדח מתאימים אליו: זו שיטת הגל האחיד. התשובה ד.
•א שגויה: הפוך; M7 הוא הקדח ו-h6 הגל.
•ב שגויה: זו אפיצות מקובלת לכל קוטר.
•ג שגויה: קדח M עם גל h נותן התאמת מעבר (לפעמים מדחק קטן), לא מרווח.
שאלה 17 · היגש, קדמה וטיב שטח
בנוגע למושגים היגש וקדמה במכונת שיבוב – מה נכון?
א. ההיגש תמיד גדול מהקדמה
ב. ככל שההיגש גדול יותר, תידרש כמות גדולה יותר של מעברים להשלמת דרישות השיבוב
ג. ככל שהקדמה קטנה יותר, איכות טיב השטח תהיה נמוכה יותר
ד. ככל שהקדמה קטנה יותר, איכות טיב השטח תהיה גבוהה יותר.
◂ פתרון מלא לשאלה 17
פתרון
ד. ככל שהקדמה קטנה יותר, איכות טיב השטח תהיה גבוהה יותר.
הקדמה היא ההתקדמות של הכלי בכל סיבוב (או לכל שן). הסכין משאיר על המשטח "גלים" שהמרחק ביניהם הוא הקדמה, והגובה שלהם גדל עם הקדמה. לכן קדמה קטנה נותנת משטח חלק יותר, כלומר טיב שטח גבוה יותר. התשובה ד.
•א שגויה: אין כלל כזה; בעיבוד גמר, למשל, ההיגש יכול להיות קטן מאוד.
•ב שגויה: הפוך; היגש גדול מסיר יותר חומר בכל מעבר, ולכן נדרשים פחות מעברים.
•ג שגויה: הפוך מהנכון.
שאלה 18 · ייצור בנקודת האיזון
בנקודת איזון, בכמויות Q, שחושבה בהשוואה בין שתי שיטות ייצור, נבחר לייצר באופן הבא:
א. ייצור בכמות האיזון Q אפשרית בכל אחת בשיטות הייצור
ב. לייצור של כמות הקטנה מכמות האיזון Q נבחר לייצר בשיטה שבה עלות הייצור גבוהה יותר
ג. לייצור כמות הגדולה מכמות האיזון Q נבחר לייצר בשיטה שבה עלות הייצור גבוהה יותר
ד. כל התשובות נכונות.
◂ פתרון מלא לשאלה 18
פתרון
א. ייצור בכמות האיזון Q אפשרית בכל אחת בשיטות הייצור
נקודת האיזון היא הכמות שבה העלות הכוללת של שתי השיטות שווה. לכן בכמות הזאת אין יתרון לאף אחת מהן, ואפשר לייצר בכל אחת. התשובה א.
•ב ו-ג שגויות: בכל כמות בוחרים את השיטה הזולה יותר באותה כמות, ולא את היקרה.
•ד שגויה, כי ב ו-ג שגויות.