מבחן מה"ט חלקי מכונות ותהליכי עיבוד שבבי 97002 - קיץ 2025 מועד ב'
הנדסת מכונות · סמל 97002 · 18 שאלות · פתרון מלא לכל סעיף
מבחן הגמר הממלכתי של מה"ט בחלקי מכונות ותהליכי עיבוד שבבי, קיץ 2025 מועד ב', כל 18 השאלות כמו בשאלון. לכל סעיף יש תשובה סופית ופתרון מלא ומוסבר, צעד אחרי צעד. נסו לפתור לבד, ואז פתחו את הפתרון.
הנחיות הבחינה
משך הבחינה: ארבע שעות.
מבנה השאלון: חלק א' (80 נקודות) – שמונה שאלות פתוחות, יש לענות על ארבע שאלות כמפורט:
שאלות 1–4 בנושא חלקי מכונות – יש לענות על שתי שאלות,
שאלות 5–8 בנושא תהליכי עיבוד שבבי – יש לענות על שתי שאלות.
ערך כל שאלה 20 נקודות.
חלק ב' (20 נקודות) – עשר שאלות ברירה (יש לענות על כולן):
שאלות 9–13 בנושא חלקי מכונות
שאלות 14–18 בנושא תהליכי עיבוד שבבי
יש לרשום את תשובות חלק ב' במחברת הבחינה
ערך כל שאלה שתי נקודות.
חומר עזר: 1. מחשבון מדעי (אין להשתמש במחשב כף יד או במחשבון עם תקשורת חיצונית).
2. קלסר אחד בלבד עם חומר ההרצאות. אין להוציא דפים מהקלסר.
3. שלושה ספרי לימוד.
נוסחאון מה"ט בחלקי מכונות ועיבוד שבבי - להורדה ב-PDF, 505 עמודים.
שאלה 1 · ריתוך היקפי של קורת I: מאמצים ועובי תפר
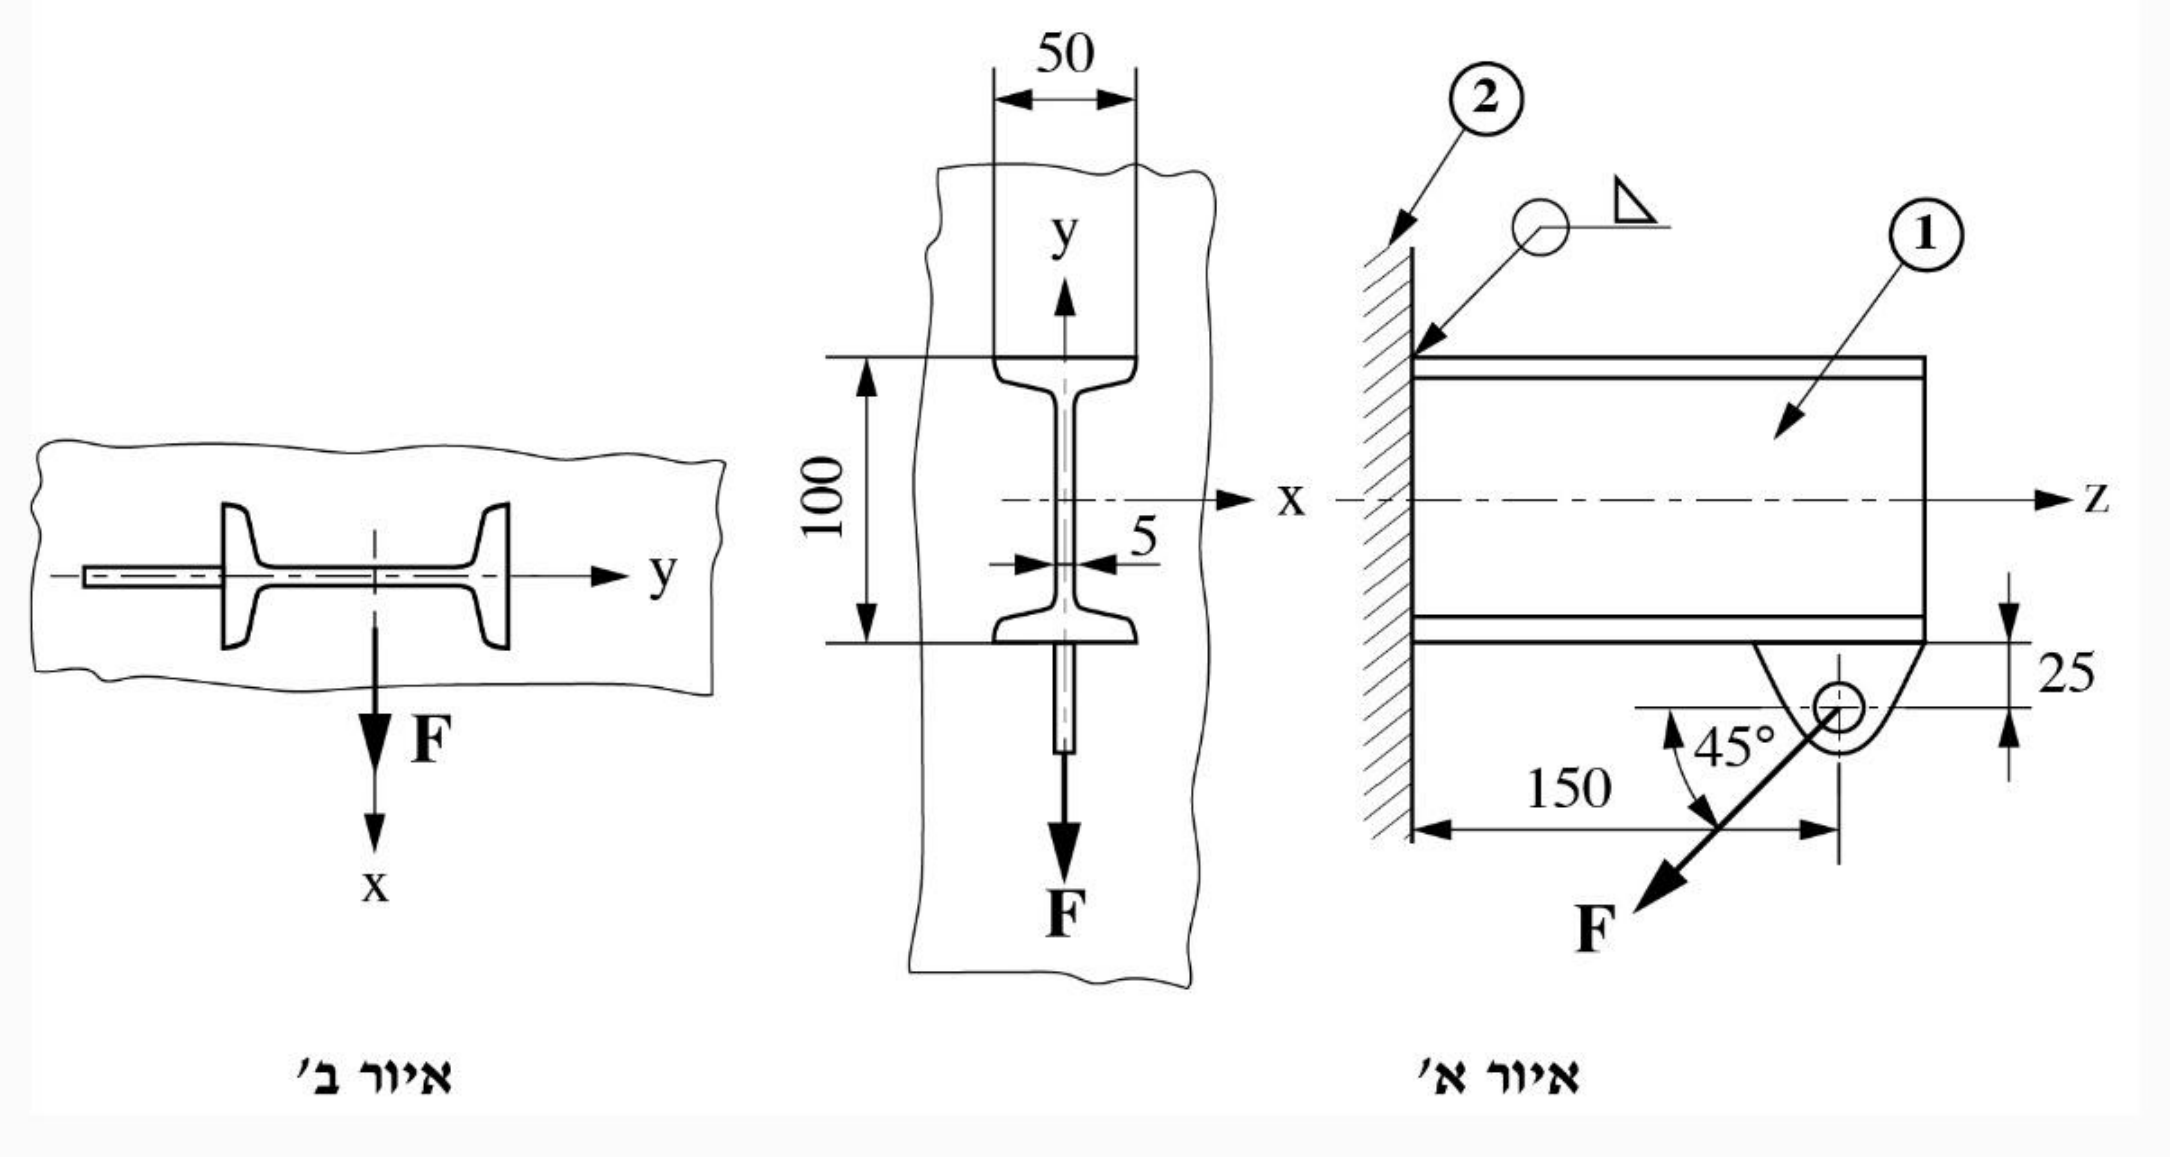
קורת פלדה (1), בעלת חתך של פרופיל I 100, מרותכת לבסיס פלדה רתום (2), בריתוך מילאת (פינתי) היקפי, כמתואר באיור א' לשאלה. על זיז בקצה הקורה פועל כוח של . הכוח נטוי בזווית של ביחס לציר Z.
המאמץ המותר בתפר הריתוך הוא .
חשב את המאמצים הקיימים בתפר הריתוך. היעזר בנספח תפרי הריתוך המצורף.
סרטט תרשים של המאמצים הקיימים בתפר הריתוך וציין באיזו נקודה או באילו נקודות בתפר קיים המאמץ המרבי.
חשב את המאמץ המרבי ואת עובי תפר הריתוך הנדרש.
כיצד ישתנו התשובות לסעיפים א' ו־ג' אם נסובב את הפרופיל ב- סביב ציר Z, ללא שינוי בכיוון פעולת הכוח F, כמוצג באיור ב'. הסבר ללא חישוב.
◂ פתרון מלא לשאלה 1
סעיף א
(גזירה), (כוח ניצב לתפר), ו- (כפיפה).
נתון: בזווית לציר Z. מאיור א': גובה הפרופיל , רוחב האוגן , עובי הדופן . הכוח פועל בקדח הזיז, במרחק מהבסיס ו- מתחת לאוגן התחתון.
מבוקש: המאמצים שכל רכיב של הכוח יוצר בתפר הריתוך.
עובדים בשיטת המאמץ הקווי: מתייחסים לתפר כאל קו, ומחשבים לכל עומס את הכוח ליחידת אורך של התפר, , ביחידות . את עובי התפר מוצאים רק בסוף (סעיף ג).
1. מפרקים את הכוח לשני רכיבים. הזווית היא , ולכן הם שווים:
• פועל כלפי מטה, במקביל למישור התפר. הוא גוזר את התפר.
• פועל לאורך הקורה, לכיוון הבסיס, בניצב למישור התפר. הוא לוחץ את הקורה אל הבסיס.
2. מעבירים את הכוחות למרכז הכובד של התפר (מרכז הפרופיל, במישור הבסיס). כל העברה מוסיפה מומנט כפיפה סביב ציר x:
• פועל במרחק מהתפר:
• פועל מתחת לציר הקורה, במרחק ממנו:
שני המומנטים פועלים באותו כיוון: שניהם מותחים את החלק העליון של התפר ולוחצים את החלק התחתון.
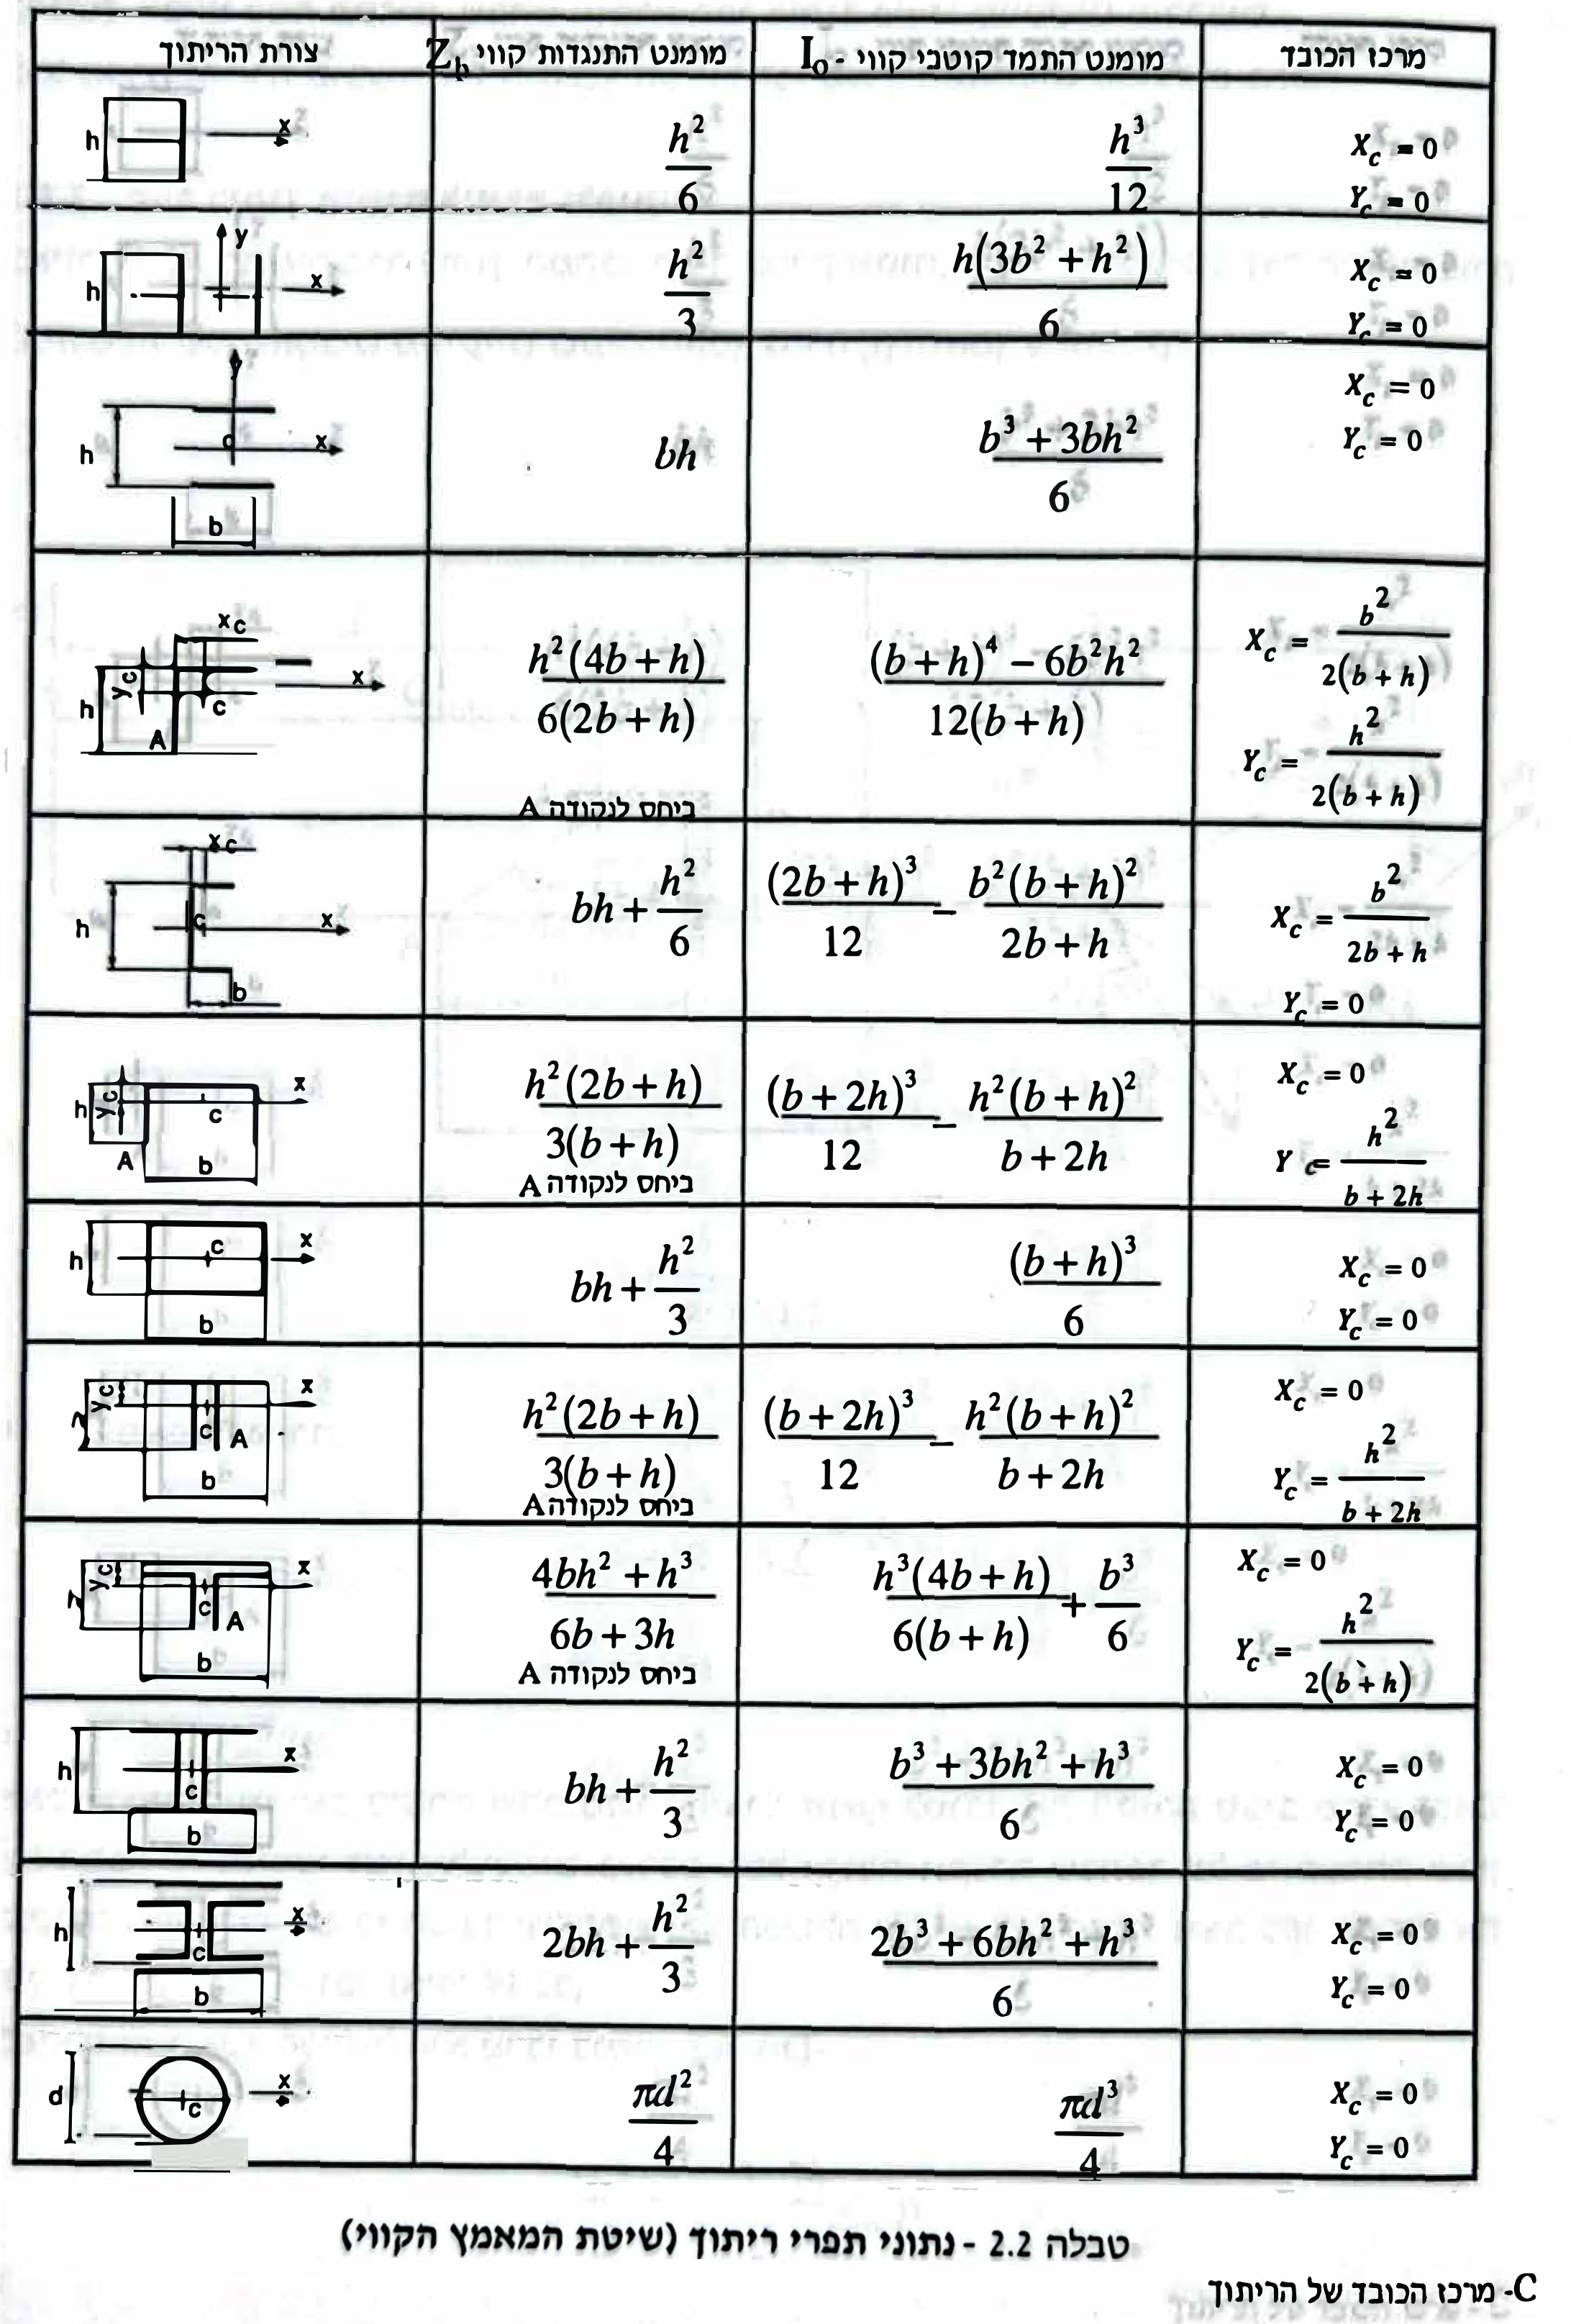
3. נתוני התפר, מטבלה 2.2 שבנספח (נתוני תפרי ריתוך, שיטת המאמץ הקווי), בשורה של פרופיל I שמרותך לכל היקפו:
•אורך התפר: שני אוגנים שמרותכים מבחוץ ומבפנים (), דופן שמרותכת משני הצדדים (), ופחות עובי הדופן בשני המקומות שבהם היא פוגשת את האוגנים ():
•מומנט ההתנגדות הקווי לכפיפה סביב ציר x:
4. מאמץ הגזירה הקווי מ- (אחיד לאורך התפר, בכיוון הכוח):
5. המאמץ הקווי הניצב מ- (אחיד לאורך התפר, לחיצה אל הבסיס):
6. מאמצי הכפיפה הקוויים, בנקודות הרחוקות ביותר מציר x (האוגנים):
תשובה: , , , .
סעיף ב
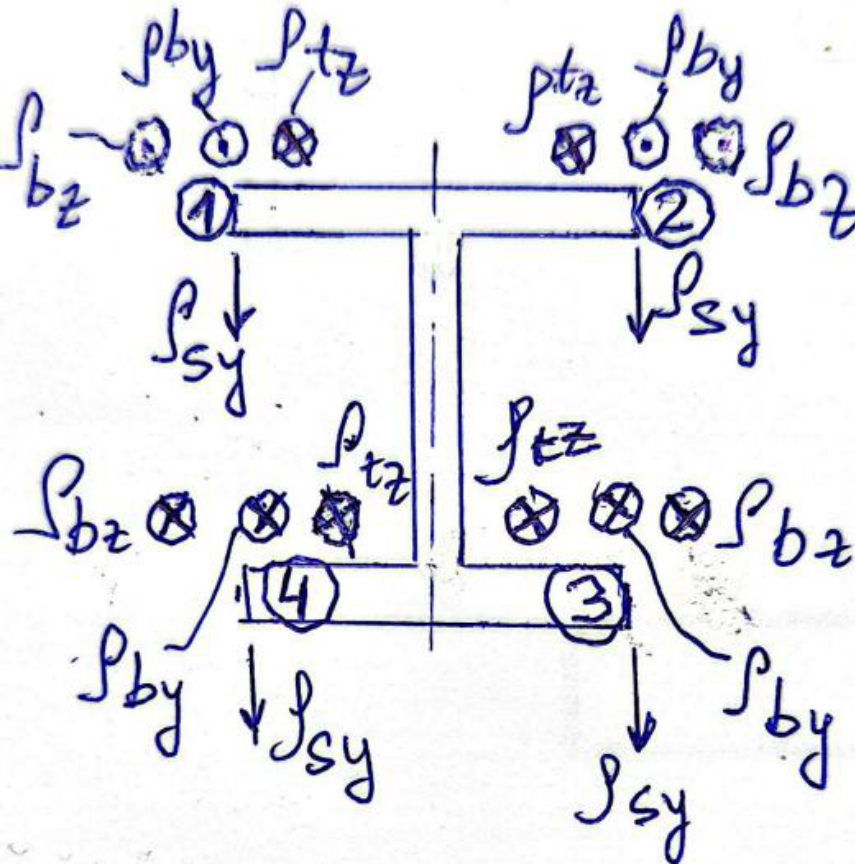
המאמץ המרבי נמצא בתפר של האוגן התחתון (נקודות 3 ו-4 בתרשים): שם מאמצי הכפיפה , והמאמץ פועלים באותו כיוון.
מסרטטים את קו התפר (צורת ה-I של הפרופיל) ומסמנים ארבע נקודות בקצות האוגנים: 1 ו-2 באוגן העליון, 3 ו-4 באוגן התחתון. בכל נקודה מסמנים את המאמצים מסעיף א:
1. : חץ כלפי מטה, במישור התפר. שווה בכל הנקודות.
2. : ניצב למישור התפר ונכנס אל הבסיס (לחיצה). שווה בכל הנקודות.
3. ו-: ניצבים למישור התפר. הם גדלים בקו ישר עם המרחק מציר x, ומתאפסים על הציר. באוגן העליון הם יוצאים מהבסיס (מתיחה), ובאוגן התחתון הם נכנסים אליו (לחיצה).
בתרשים, עיגול עם איקס מסמן מאמץ שנכנס אל מישור הבסיס, ועיגול עם נקודה מסמן מאמץ שיוצא ממנו.
4. איפה המאמץ המרבי? משווים את סכום המאמצים הניצבים בשני האוגנים:
•באוגן העליון (נקודות 1 ו-2) הכפיפה מותחת ו- לוחץ, ולכן הם מתקזזים חלקית:
•באוגן התחתון (נקודות 3 ו-4) שלושתם לוחצים:
מאמץ הגזירה זהה בשני האוגנים, ולכן הנקודות המסוכנות הן 3 ו-4.
תשובה: המאמץ המרבי נמצא בתפר של האוגן התחתון, בנקודות 3 ו-4, שבהן , ו- פועלים באותו כיוון.
סעיף ג
. עובי התפר , כלומר גובה רגל (בוחרים ).
מבוקש: המאמץ הקווי המורכב בנקודות המסוכנות (3 ו-4), ועובי התפר שיעמוד בו.
1. בנקודות 3 ו-4 שלושת המאמצים הניצבים פועלים באותו כיוון, ולכן מחברים אותם:
2. מאמץ הגזירה ניצב להם, ולכן המאמץ הקווי המורכב הוא שורש סכום הריבועים:
3. תנאי החוזק של התפר, מהנוסחאון: , כאשר עובי התפר (הגובה של משולש התפר) ו- המאמץ המותר. מכאן:
4. גובה הרגל של התפר, המידה שרושמים בסרטוט ושהרתך מודד:
מעגלים כלפי מעלה למידה מעשית: .
הערה: כשמעגלים את ערכי הביניים בדרך אחרת מקבלים ו-. ההבדל הוא עיגול בלבד.
תשובה: המאמץ המרבי . עובי התפר הנדרש , כלומר גובה רגל , ובפועל .
סעיף ד
ו- לא ישתנו. מאמצי הכפיפה ו- יגדלו מאוד, כי מומנט ההתנגדות של התפר סביב ציר הכפיפה קטן בהרבה. לכן המאמץ המרבי ועובי התפר הנדרש יגדלו במידה ניכרת.
אחרי הסיבוב (איור ב') הכוח נשאר באותו כיוון, אבל הפרופיל "שוכב": הדופן אופקית והאוגנים אנכיים. בודקים מה קורה לכל מאמץ:
1. ו- לא משתנים. שניהם שווים לכוח חלקי אורך התפר, ואורך התפר () ורכיבי הכוח נשארו כפי שהיו.
2. מאמצי הכפיפה ו- גדלים מאוד. הכפיפה נשארת סביב אותו ציר אופקי, אבל עכשיו הפרופיל מתנגד לה בכיוון החלש שלו:
•לפני הסיבוב האוגנים היו רחוקים מציר הכפיפה (במרחק ממנו), והם תרמו את רוב מומנט ההתנגדות.
•אחרי הסיבוב הדופן מונחת על ציר הכפיפה עצמו וכמעט אינה תורמת, והאוגנים חוצים את הציר ומגיעים רק עד ממנו.
לכן מומנט ההתנגדות הקווי קטן פי כמה, ומכיוון ש-, מאמצי הכפיפה גדלים באותו יחס.
3. מאמצי הכפיפה הם החלק העיקרי של המאמץ המורכב, ולכן גם גדל במידה ניכרת, ואיתו עובי התפר הנדרש . הנקודות המסוכנות יהיו הקצוות התחתונים של שני האוגנים, שהם הרחוקים ביותר מציר הכפיפה בצד הלחוץ.
תשובה: מאמצי הגזירה והלחיצה (, ) לא ישתנו. מאמצי הכפיפה (, ) יגדלו מאוד, כי של התפר קטן בהרבה בכיוון הזה. לכן המאמץ המרבי ועובי התפר הנדרש יגדלו במידה ניכרת.
שאלה 2 · גל עם גלגל שיניים משופעות: תגובות, מומנטים ומקדם ביטחון
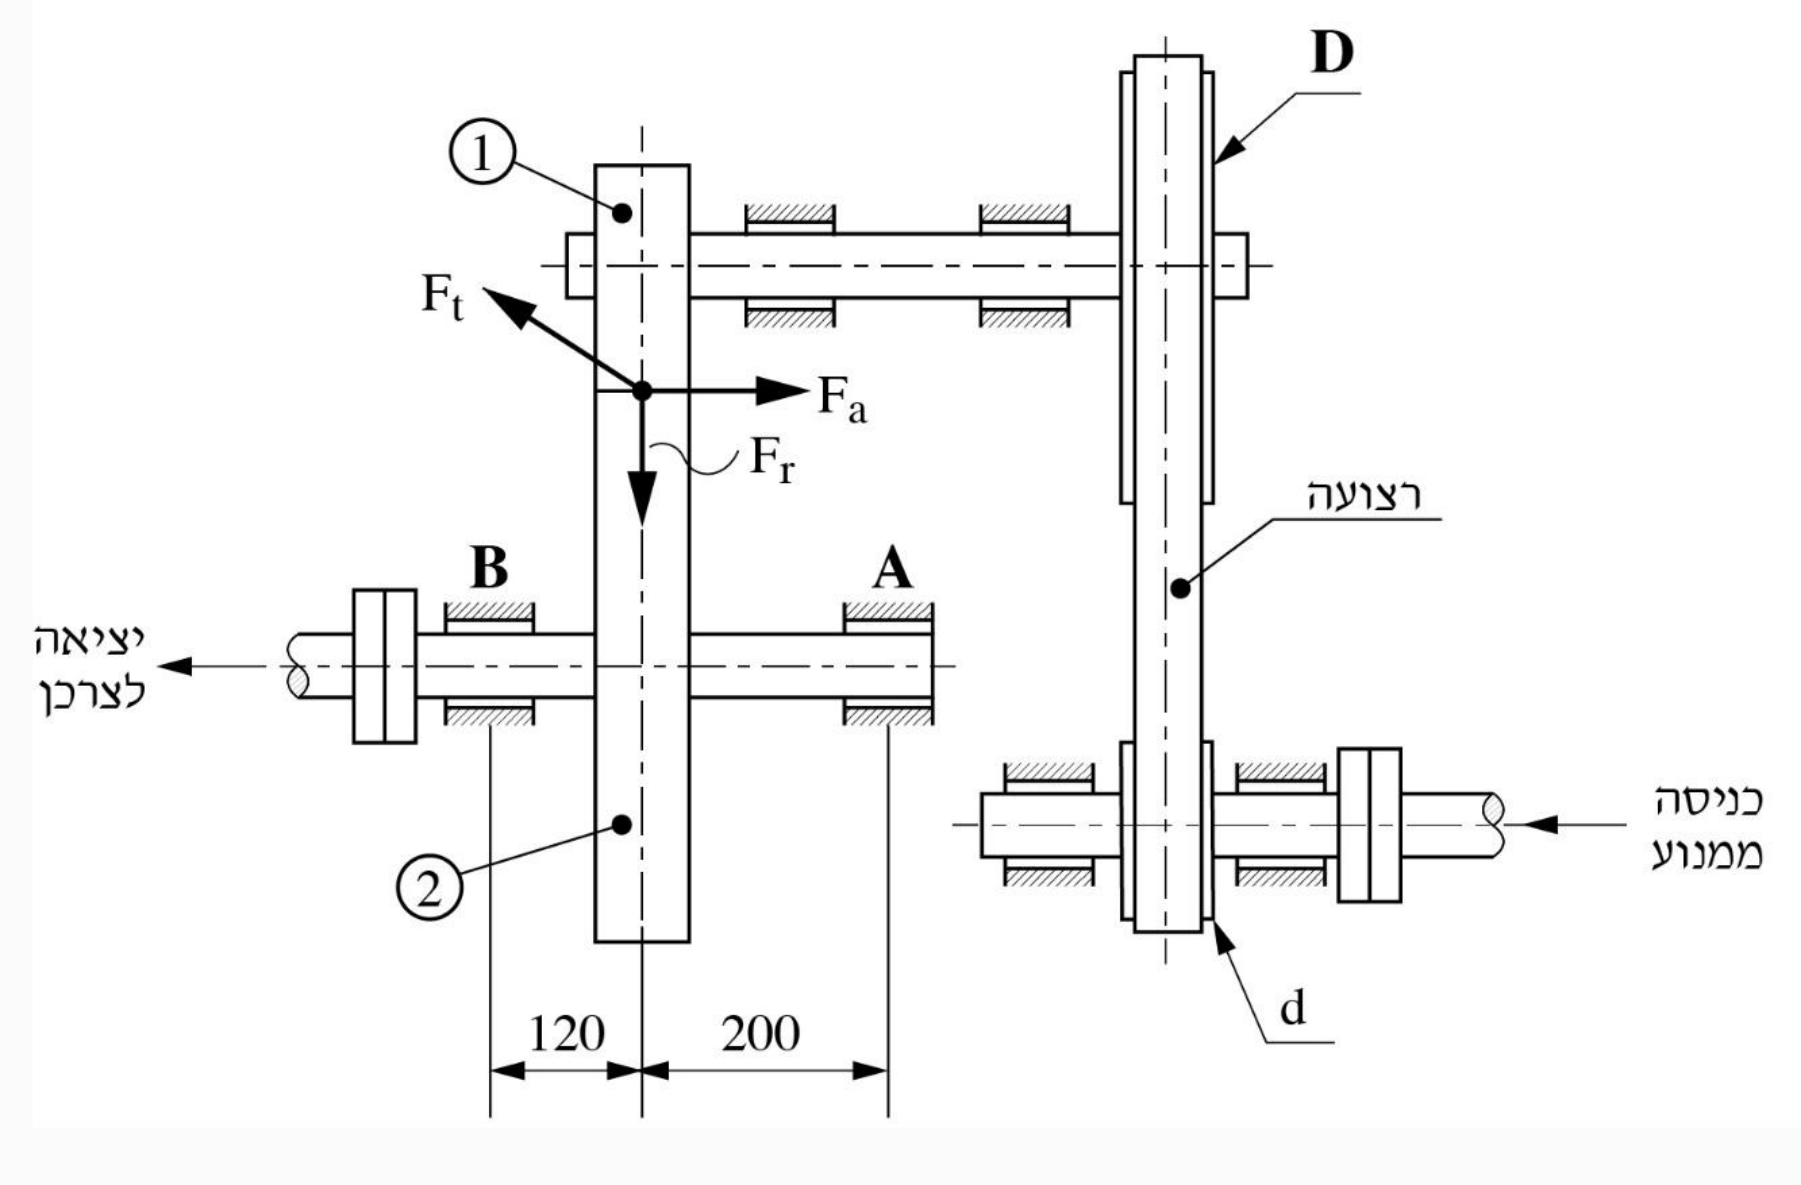
ממסרת ההפחתה שבאיור מורכבת מתמסורת רצועה-גלגלים (d) (D) ומתמסורת גלגלי שיניים משופעות (גלגלים 1 ו־2).
גל AB נתמך על ידי סמכים (מסבים) AB, A סמך קבוע, B סמך נייד.
כוחות השילוב בין גלגלי השיניים הם: , , .
נתונים:
•קוטר גלגל שיניים 2 –
•מאמץ הכניעה של חומר הגל
חשבו את התגובות בסמכים A, B
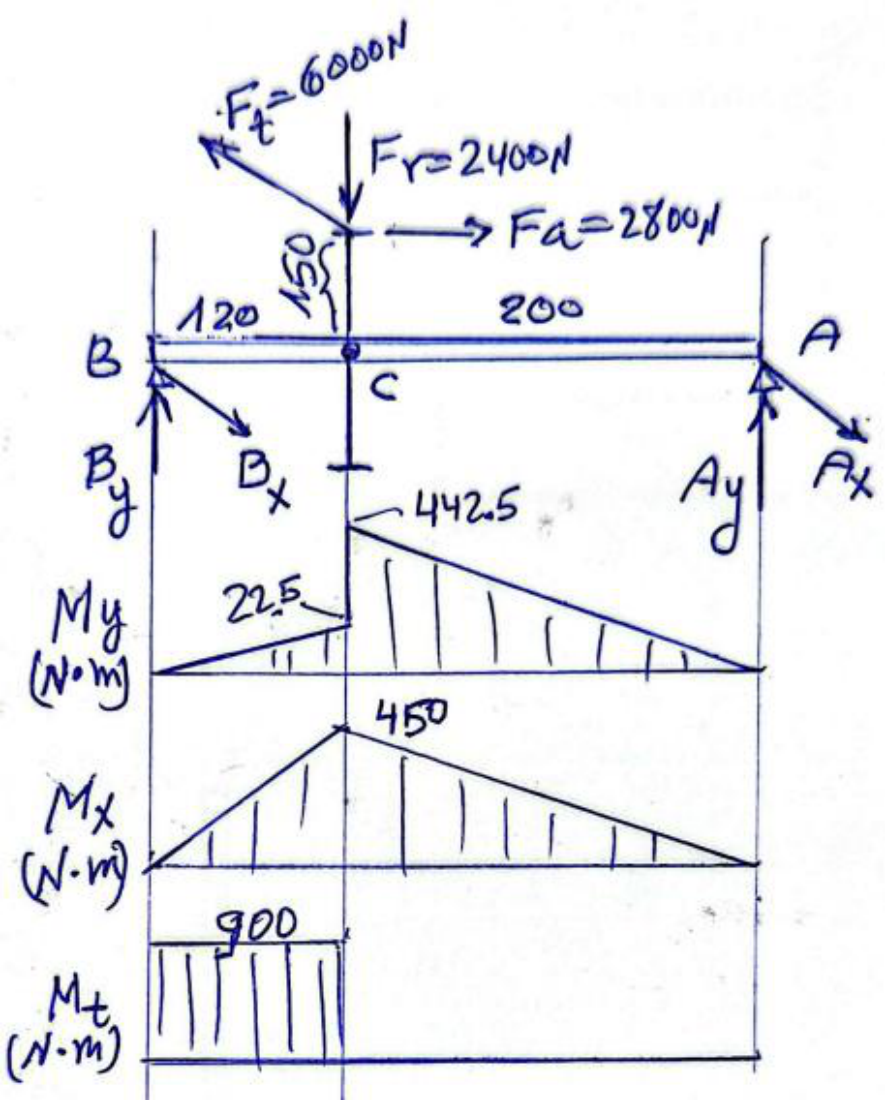
חשבו וסרטטו במחברת הבחינה את מהלכי מומנטי הכפיפה והפיתול לאורך גל AB.
חשבו את מקדם הביטחון הקיים בתכנון גל AB, אם קוטר הגל הוא , והוא אחיד לכל אורכו.
◂ פתרון מלא לשאלה 2
סעיף א
מישור אנכי: , . מישור אופקי: , . כוח צירי בסמך הקבוע: . שקולים רדיאליים: , .
נתון: , , . קוטר גלגל 2 הוא , ולכן נקודת השילוב נמצאת מציר הגל. לפי האיור: מהסמך B עד מרכז גלגל 2 (נקרא לו נקודה C) , ומ-C עד הסמך A . המרחק בין הסמכים .
מבוקש: התגובות בסמכים A ו-B.
מה כל כוח עושה לגל. נקודת השילוב נמצאת בראש גלגל 2, מעל ציר הגל.
• פועל במישור האיור, בניצב לגל ולכיוון הציר. הוא מכופף את הגל במישור האנכי (מישור האיור).
• מקביל לציר הגל ופונה לכיוון A, אבל פועל מעל הציר. לכן הוא גם לוחץ את הגל לאורכו (את הכוח הזה נושא הסמך הקבוע A), וגם יוצר בנקודה C מומנט כפיפה מרוכז במישור האנכי.
• ניצב למישור האיור. הוא מכופף את הגל במישור האופקי, ויוצר את מומנט הפיתול.
1. המומנט המרוכז ש- יוצר ב-C:
2. מומנטים סביב B. גם (בזרוע ) וגם המומנט של מסובבים את הגל סביב B באותו כיוון, והתגובה (בזרוע ) מאזנת אותם:
3. סכום הכוחות בכיוון y:
שתי התגובות פועלות בכיוון ההפוך ל-.
4. הכוח הצירי. B סמך נייד ואינו נושא כוח צירי, ולכן את כולו נושא הסמך הקבוע A:
5. מומנטים סביב B:
6. סכום הכוחות בכיוון x:
שתי התגובות פועלות בכיוון ההפוך ל-.
7. , ובנוסף כוח צירי של .
בדיקה, מומנטים סביב A במישור האנכי: , וזה שווה ל-.
תשובה: , , , , . השקולים: (ועוד צירי), .
סעיף ב
מישור אנכי: משמאל ל-C ו- מימין ל-C (קפיצה של ), אפס בסמכים. מישור אופקי: משולש עם שיא ב-C. פיתול: בקטע שבין C ל-B (לכיוון הצרכן), ואפס בין C ל-A.
מבוקש: מהלך מומנטי הכפיפה בשני המישורים, ומהלך מומנט הפיתול, לאורך הגל. בסמכים מומנט הכפיפה אפס, ולכן מספיק לחשב את הערכים בנקודה C (מרכז גלגל 2). בין הנקודות המומנט משתנה בקו ישר, כי אין עומס מפורש.
1. מיד משמאל ל-C (מהצד של הסמך B):
2. מיד מימין ל-C (מהצד של הסמך A):
3. ההפרש בין שני הצדדים הוא הקפיצה שיוצר המומנט המרוכז של : , בדיוק .
4. ב-C:
(אותה תוצאה מהצד השני: .)
5.
המומנט נכנס לגל בגלגל 2 (נקודה C) ויוצא אל הצרכן. לפי האיור היציאה לצרכן נמצאת מעבר לסמך B. לכן הפיתול קיים רק בקטע שבין C ל-B (וממנו עד המצמד), ובקטע שבין C ל-A אין פיתול.
הסרטוט. על ציר אופקי מסמנים את B, את C (במרחק 120 מ-B) ואת A (במרחק 320 מ-B), ומתחתיו שלושה מהלכים:
• (מישור אנכי): עולה בקו ישר מאפס ב-B עד ב-C, קופץ שם ל-, ויורד בקו ישר לאפס ב-A.
• (מישור אופקי): משולש. עולה מאפס ב-B עד ב-C, ויורד לאפס ב-A.
•: מלבן בגובה מ-B עד C, ואפס מ-C עד A.
תשובה: מישור אנכי: משמאל ל-C ו- מימין לו. מישור אופקי: שיא של ב-C. פיתול: בין C ל-B, ואפס בין C ל-A.
סעיף ג
(בחתך C: , ).
נתון: קוטר הגל , , והמומנטים מסעיף ב.
מבוקש: מקדם הביטחון הקיים, .
1. החתך המסוכן. כל המהלכים מגיעים לשיא בנקודה C (מתחת לגלגל 2), ולכן זה החתך המסוכן. בחתך הזה נפגשים שני הצדדים של הגל, ובתוך רוחב הגלגל פועלים גם מומנט הכפיפה הגדול () וגם מומנט הפיתול. לכן לוקחים, לצד הבטוח, את הערכים הגדולים ביותר בחתך:
, ,
2. המומנט השקול (כפיפה בשני מישורים יחד עם פיתול):
3. המאמץ המשולב בגל מלא. מומנט ההתנגדות של חתך עגול הוא , ולכן:
4. מקדם הביטחון הקיים:
הערות:
•אם מפרידים בקפדנות בין שני הצדדים של C: מיד משמאל ל-C (שם יש פיתול, אבל בלבד) מתקבל , ו-. מיד מימין ל-C אין פיתול, ו-. כלומר הערך 3.43 הוא ההערכה הזהירה.
•הכוח הצירי לוחץ את הקטע שבין C ל-A במאמץ של בלבד, והוא זניח.
תשובה: מקדם הביטחון הקיים (, ).
שאלה 3 · ממסרת הפחתה: רצועה שטוחה מול רצועות טריזיות
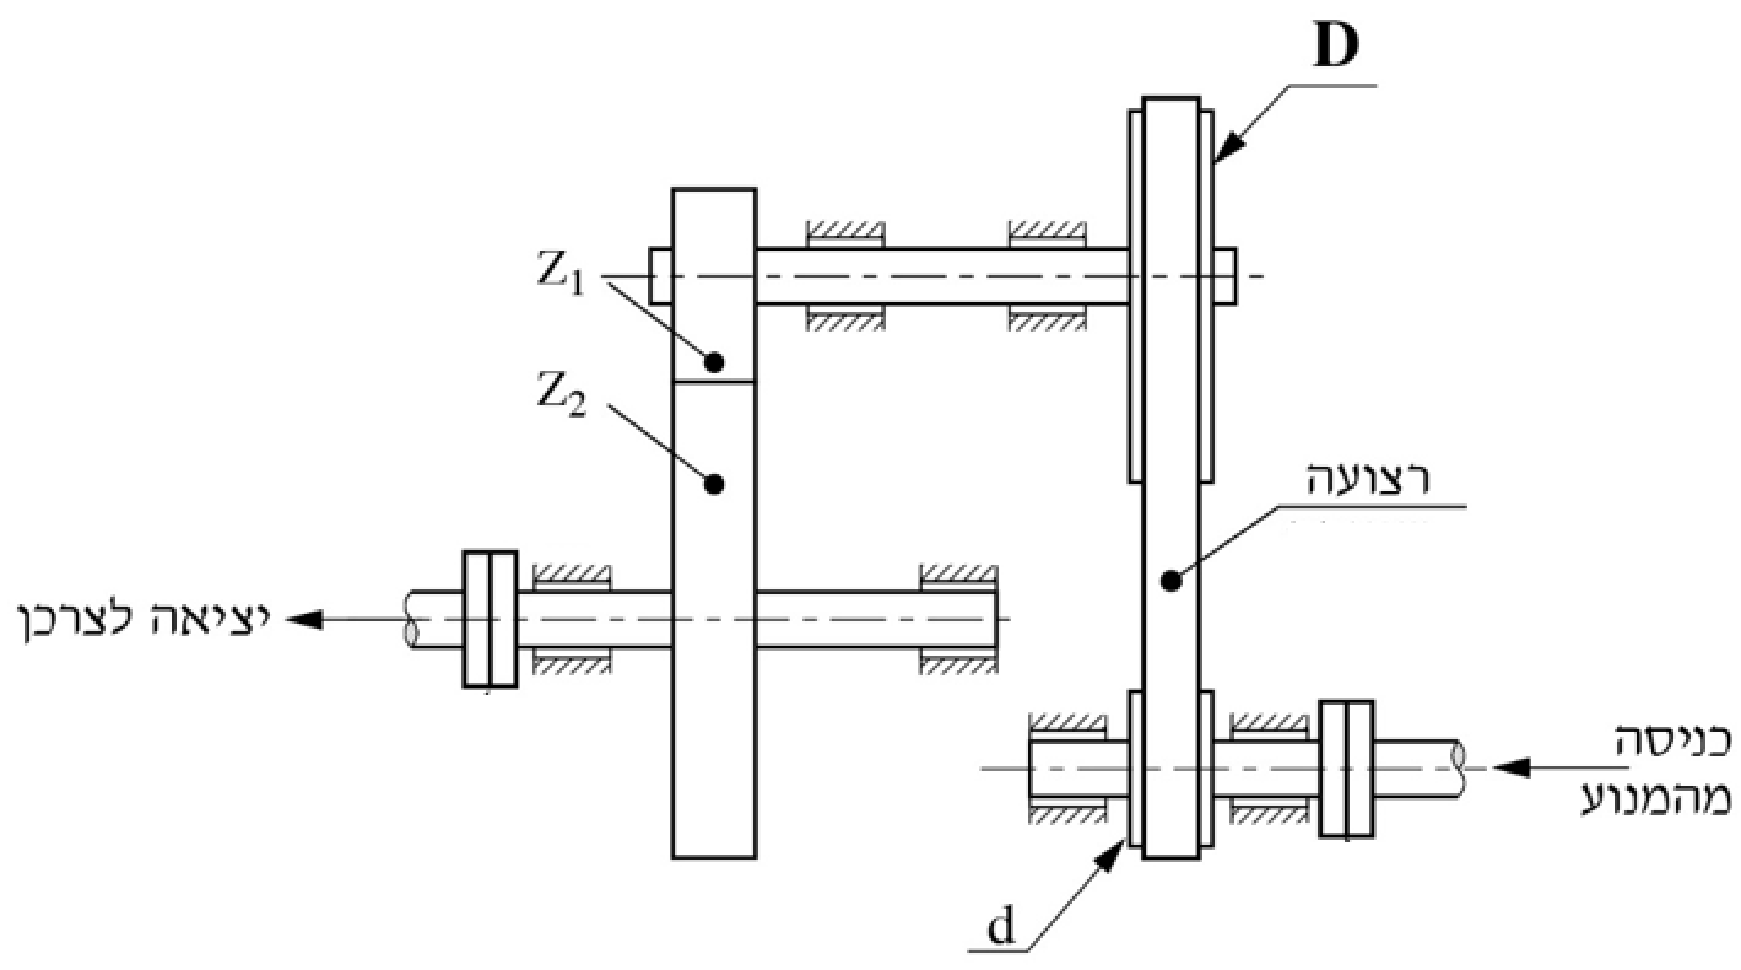
באיור לשאלה מתוארת ממסרת הפחתת מהירות, המורכבת משתי תמסורות: תמסורת רצועה - גלגלים (d) (D) ותמסורת גלגלי שיניים - גלגלים 1 ו־2. המנוע מסתובב במהירות , והספקו .
יחס התמסורת בכל תמסורת הוא .
המתכנן שוקל באיזה תמסורת רצועה לבחור – שטוחה או טריזית (ראו סעיף ג').
•קוטרי הגלגלים: ,
•מרחק בין מרכזי הגלגלים:
עובי – , רוחב – , המאמץ המותר – , מודול האלסטיות – , מקדם החיכוך – .
עובי – , שטח חתך – . זווית הטריז –
מספר הרצועות – 4. שאר הנתונים הם כמו ברצועה השטוחה.
חשבו את המאמצים המרביים שייווצרו בכל אחת מתמסורות הרצועה הנתונות.
חשבו את כוח המתיחה המוקדמת שיידרש מכל אחת מתמסורות הרצועה הנתונות.
על פי המחושב בסעיפים א ו־ב, באיזה תמסורת רצועה (שטוחה או טריזית) יש לבחור? הסבירו ללא חישוב.
חשבו את המומנט המרבי שאפשר להעביר לצרכן, אם נצילויות תמסורת הרצועה ותמסורת גלגלי השיניים הן 0.9 ו־0.97, בהתאמה.
הערה: בסעיפים א–ג הזניחו הפסדים במערכת.
◂ פתרון מלא לשאלה 3
סעיף א
רצועה שטוחה: (). רצועות טריזיות: (). שתיהן מתחת למאמץ המותר, .
נתון: , בגלגל המניע , , מרחק בין המרכזים , , . בסעיף הזה מזניחים הפסדים.
מבוקש: המאמץ המרבי ברצועה, בכל אחת משתי האפשרויות. המאמץ המרבי נוצר בענף הפעיל (המתוח), במקום שבו הרצועה מתכופפת על הגלגל הקטן: (מתיחה, כפיפה ומאמץ צנטריפוגלי).
1. זווית הנטייה של ענפי הרצועה:
2. זווית החביקה על הגלגל הקטן (המניע):
ברדיאנים:
3. המהירות ההיקפית של הרצועה:
המהירות קטנה מ-, ולכן לפי הנוסחאון המאמץ הצנטריפוגלי זניח: .
4. הכוח ההיקפי שהרצועה מעבירה:
5. יחס המתיחויות לפי נוסחת אוילר:
6. כוח המתיחה בענף הפעיל:
7. מאמץ המתיחה ( רוחב הרצועה, עובי הרצועה):
8. מאמץ הכפיפה על הגלגל הקטן:
9. המאמץ המרבי:
10. ברצועה טריזית הרצועה נדחקת לחריץ, והחיכוך האפקטיבי גדל: במעריך מחלקים ב-, כאשר היא חצי זווית הטריז:
11. כוח המתיחה בענף הפעיל (של כל ארבע הרצועות יחד):
12. מאמץ המתיחה. הכוח מתחלק בין רצועות, ושטח החתך של כל אחת :
13. מאמץ הכפיפה (עובי הרצועה הטריזית ):
14. המאמץ המרבי:
תשובה: ברצועה השטוחה , וברצועות הטריזיות . שתי התמסורות עומדות במאמץ המותר.
סעיף ב
רצועה שטוחה: . רצועות טריזיות: .
מבוקש: כוח המתיחה המוקדמת , הכוח שבו צריך למשוך את הגלגלים זה מזה כדי שהרצועה תעביר את ההספק בלי להחליק. זה גם הכוח שהרצועה מעמיסה על הגלים והמסבים.
הכוח הוא השקול של המתיחות בשני הענפים, בכיוון הקו שמחבר את מרכזי הגלגלים. כל ענף נטוי בזווית לקו הזה, ולכן:
המתיחה בענף הסביל (הרפוי) היא , כי ההפרש בין הענפים הוא הכוח ההיקפי.
1. הרצועה השטוחה:
2. הרצועות הטריזיות:
הרצועות הטריזיות דורשות בערך חצי מכוח המתיחה של הרצועה השטוחה.
תשובה: רצועה שטוחה , רצועות טריזיות .
סעיף ג
בתמסורת הרצועות הטריזיות: כוח המתיחה המוקדמת שלה קטן בערך בחצי, ולכן העומס על הגלים והמסבים קטן בהרבה, וגם המאמץ המרבי ברצועה נמוך מעט יותר.
בוחרים בתמסורת הרצועות הטריזיות.
1. השיקול העיקרי הוא כוח המתיחה המוקדמת. בסעיף ב התקבל שהרצועות הטריזיות דורשות בערך חצי מהכוח של הרצועה השטוחה ( מול ). הכוח הזה מעמיס כל הזמן את הגלים ואת המסבים של שני גלגלי הרצועה. כוח קטן יותר פירושו מאמצי כפיפה קטנים יותר בגלים, מסבים קטנים יותר ואורך חיים ארוך יותר.
2. גם המאמץ המרבי ברצועה נמוך יותר בתמסורת הטריזית ( מול , כ-10% פחות). שתי הרצועות עומדות במאמץ המותר, ולכן לשיקול הזה יש משקל קטן יותר.
3. הסיבה לשני היתרונות אחת: הרצועה הטריזית נדחקת לחריץ הגלגל, החיכוך האפקטיבי שלה גדול בערך פי 3, ולכן היא מעבירה את אותו כוח היקפי במתיחה קטנה בהרבה, ובסיכון קטן יותר להחלקה.
תשובה: יש לבחור בתמסורת הרצועות הטריזיות, בעיקר בגלל כוח המתיחה המוקדמת הנמוך בהרבה (פחות עומס על הגלים והמסבים). גם המאמץ המרבי בה נמוך מעט יותר.
סעיף ד
(בגל היציאה: , ).
נתון: הספק המנוע , , יחס תמסורת בכל אחת משתי התמסורות, נצילויות (רצועה) ו- (גלגלי שיניים).
מבוקש: המומנט בגל היציאה לצרכן.
1. מהירות הסיבוב בגל היציאה. כל תמסורת מפחיתה את המהירות פי 2:
2. ההספק שמגיע לצרכן, אחרי ההפסדים בשתי התמסורות:
3. המומנט ( ב-kW, ב-rpm, והתוצאה ב-Nm):
בכתיבה אחת:
תשובה: המומנט המרבי לצרכן .
שאלה 4 · בורג מכבש עם תבריג ריבועי: חוזק וקריסה
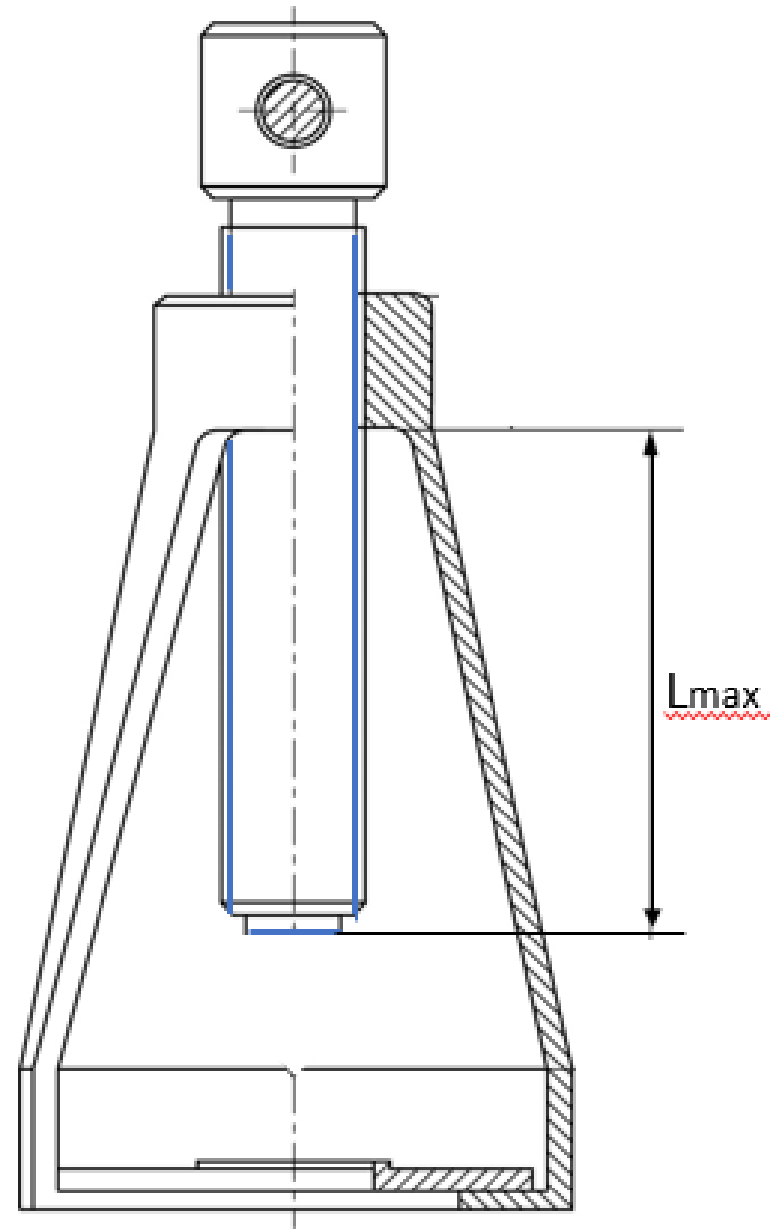
באיור לשאלה מוצג מכבש כבישה בורגי. בורג המכבש הוא בעל תבריג ריבועי .
האורך המרבי בפעולת המכבש הוא , כמוצג באיור.
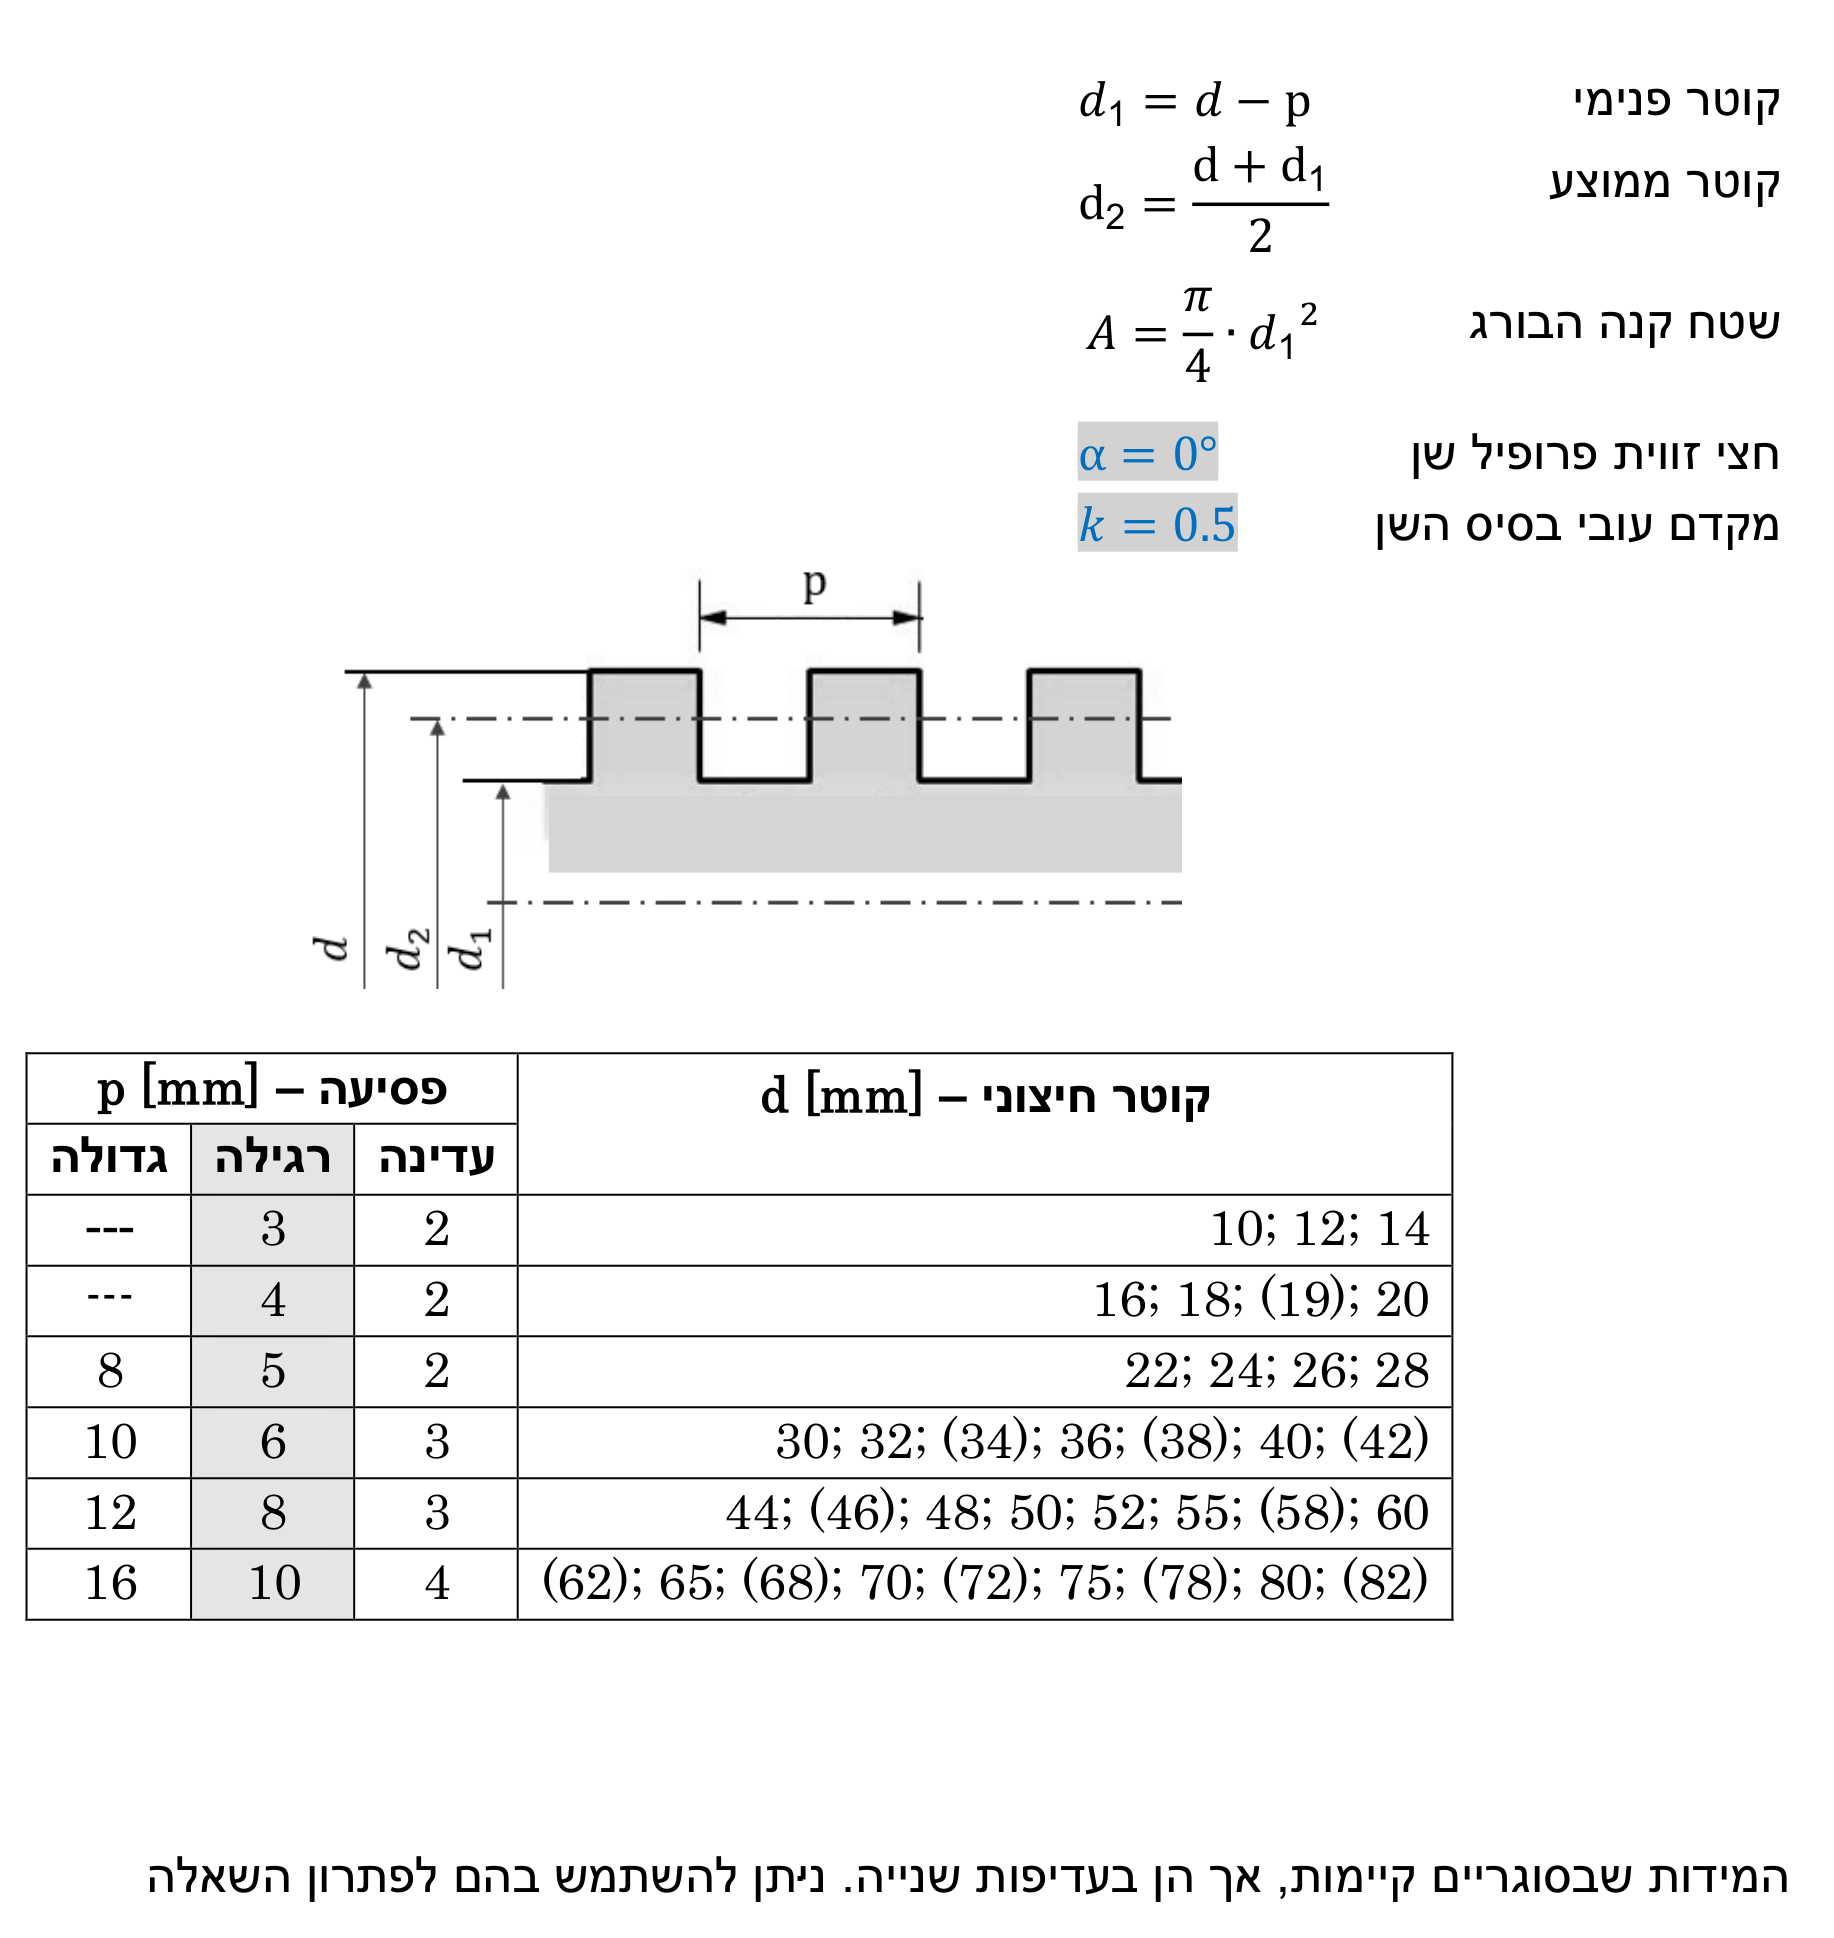
דרוש להפעיל את המכבש בכוח כבישה של . היעזרו בנספח תבריגים ריבועיים המצורף.
נתונים:
•המאמץ המותר בבורג המכבש הוא
•מקדם החיכוך בתבריג הוא 0.12
•מקדם היציבות בקריסה הוא
•מקדם התמירות הגבולי לחומר הוא
•מודול האלסטיות של חומר הבורג הוא
חשבו האם בורג המכבש יעמוד בדרישות החוזק למאמץ מורכב?
חשבו האם הבורג יעמוד בתנאי היציבות בקריסה?
לאור התשובות שקיבלתם בסעיפים א ו־ב, מהו כוח הכבישה המרבי שניתן להפעיל בנתונים הקיימים?
חשבו ובחרו תבריג ריבועי שיתאים לכוח הכבישה הנדרש. הניחו פסיעת בורג זהה לפסיעת הבורג הנתון.
◂ פתרון מלא לשאלה 4
סעיף א
כן: .
נתון: תבריג ריבועי , כוח כבישה , , .
מבוקש: לבדוק את הבורג למאמץ מורכב. כשמהדקים את המכבש, קנה הבורג גם נלחץ בכוח וגם מפותל במומנט שנדרש כדי לסובב אותו בתוך האום.
1. נתוני התבריג, לפי הנוסחאות שבנספח התבריגים הריבועיים:
•קוטר חיצוני , פסיעה .
•קוטר פנימי (קוטר הקנה):
•קוטר ממוצע:
•חצי זווית פרופיל השן: .
2. זווית מעלה התבריג:
3. זווית החיכוך:
4. מאמץ הלחיצה בקנה הבורג:
5. מומנט הפיתול בתבריג, ומאמץ הפיתול בקנה:
6. המאמץ המורכב:
אותה תוצאה מתקבלת מהנוסחה המקוצרת, שבה מוציאים את מחוץ לשורש:
7. השוואה: .
תשובה: כן. , והבורג עומד בדרישות החוזק למאמץ מורכב.
סעיף ב
לא: , ולפי נוסחת אוילר הכוח המותר הוא בלבד, הרבה פחות מ-.
נתון: , , , מקדם יציבות , .
מבוקש: לבדוק אם הבורג, שהוא מוט ארוך ודק בלחיצה, לא יקרוס תחת הכוח .
1. אורך הקריסה. הבורג אחוז באום שבגוף המכבש (קצה רתום), והקצה שלוחץ על החלק חופשי לזוז הצידה (קצה חופשי). למקרה הזה מקדם האורך הוא :
2. תמירות הבורג. רדיוס האינרציה של חתך עגול הוא :
3. , כלומר הבורג תמיר, ומחשבים את כוח הקריסה לפי נוסחת אוילר. הכוח המרבי המותר, עם מקדם היציבות :
, כאשר הוא מומנט האינרציה של הקנה. אחרי הצבה:
4. השוואה: .
תשובה: לא. הכוח המותר מבחינת קריסה הוא כ- בלבד, ולכן הבורג אינו עומד בתנאי היציבות בקריסה תחת .
סעיף ג
(הקריסה היא התנאי הקובע).
הבורג צריך לעמוד בשני תנאים יחד, ולכן הכוח המרבי הוא הקטן מבין שני הכוחות המותרים:
1. לפי החוזק למאמץ מורכב (סעיף א): בכוח של המאמץ הוא , מתחת למותר. מהבחינה הזאת אפשר להפעיל את מלוא .
2. לפי היציבות בקריסה (סעיף ב): הכוח המותר הוא בלבד.
התנאי הקובע הוא הקריסה.
תשובה: כוח הכבישה המרבי בנתונים הקיימים הוא .
סעיף ד
נדרש . בוחרים תבריג ריבועי ().
מבוקש: תבריג ריבועי בפסיעה שיעמוד בכוח . מסעיף ג, התנאי הקובע הוא הקריסה, ולכן מחשבים ממנו את קוטר הקנה הנדרש.
1. מבודדים את מנוסחת אוילר של סעיף ב, ומציבים את הכוח הנדרש:
2. הקוטר החיצוני הנדרש, בפסיעה 6: .
3. בוחרים מהטבלה שבנספח, בשורה שבה הפסיעה הרגילה היא 6 (קטרים 30 עד 42):
•: , קטן מ-35.7. לא מתאים.
•: . מתאים.
הקוטר 42 מופיע בטבלה בסוגריים (עדיפות שנייה), ולפי ההערה שבנספח מותר להשתמש בו. הקוטר הבא, 44, כבר שייך לשורה של פסיעה 8, והשאלה דורשת לשמור על פסיעה 6.
4. בדיקת הבורג שנבחר, (, ):
•קריסה:
•מאמץ מורכב: , , , ולכן
הערה: התמירות של הבורג החדש היא , מעט מתחת ל-, כלומר ממש על הגבול של תחום אוילר. בשאלה אין נתונים לחישוב בתחום הביניים, ולכן הבחירה נעשית לפי נוסחת אוילר.
תשובה: נדרש קוטר קנה . בוחרים תבריג ריבועי , שבו .
שאלה 5 · חריטה וקידוח של ציר: סל"ד, זמן עיבוד והספק
באיור לשאלה 5 מוצג החלק ציר מרכזי, העשוי מפלדה SAE 1030. מידות המוצא של חומר הגלם הן: .
החלק מיוצר בחריטה וקידוח. תהליך החריטה מבוצע בשני שלבים: עיבוד מוקדם ועיבוד גמר.
לעיבוד הגמר בחריטה יש להשאיר בקוטר ובאורך בכל מידות החלק.
הקדח מבוצע במהלך קידוח אחד למידה סופית. הזניחו את זמני המעבר בין שלבי העיבוד השונים.
היעזרו בנספחים המצורפים: תנאי שיבוב כלליים בחריטה, נתוני שיבוב לקידוח.
נתונים:
•נצילות המחרטה 80%.
•התנגדות סגולית בחריטה ובקידוח – .
•קדמה בשלב העיבוד המוקדם בחריטה – .
•קדמה בשלב העיבוד הסופי בחריטה – .
•הגש מרבי בשלב העיבוד המוקדם – .
•תוספת מהלך בכניסה וביציאה של כלי העיבוד –
•כלי העיבוד – סכין חריטה HSS ומקדח HSS בעל 2 להבים.
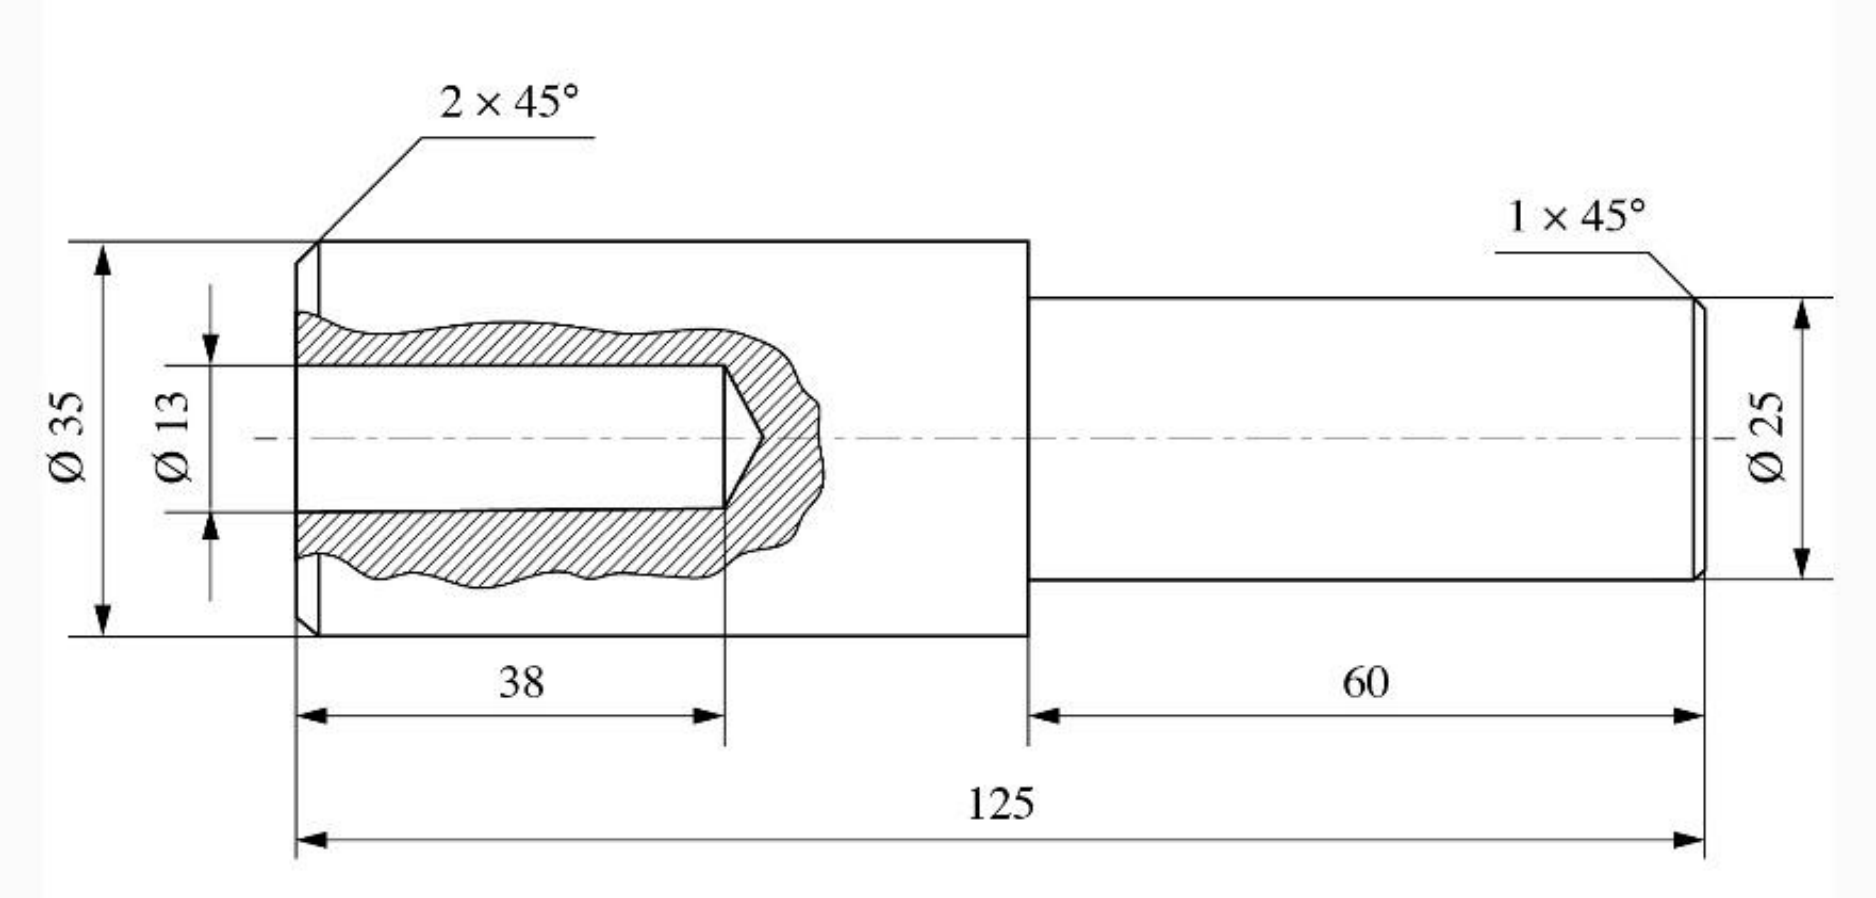
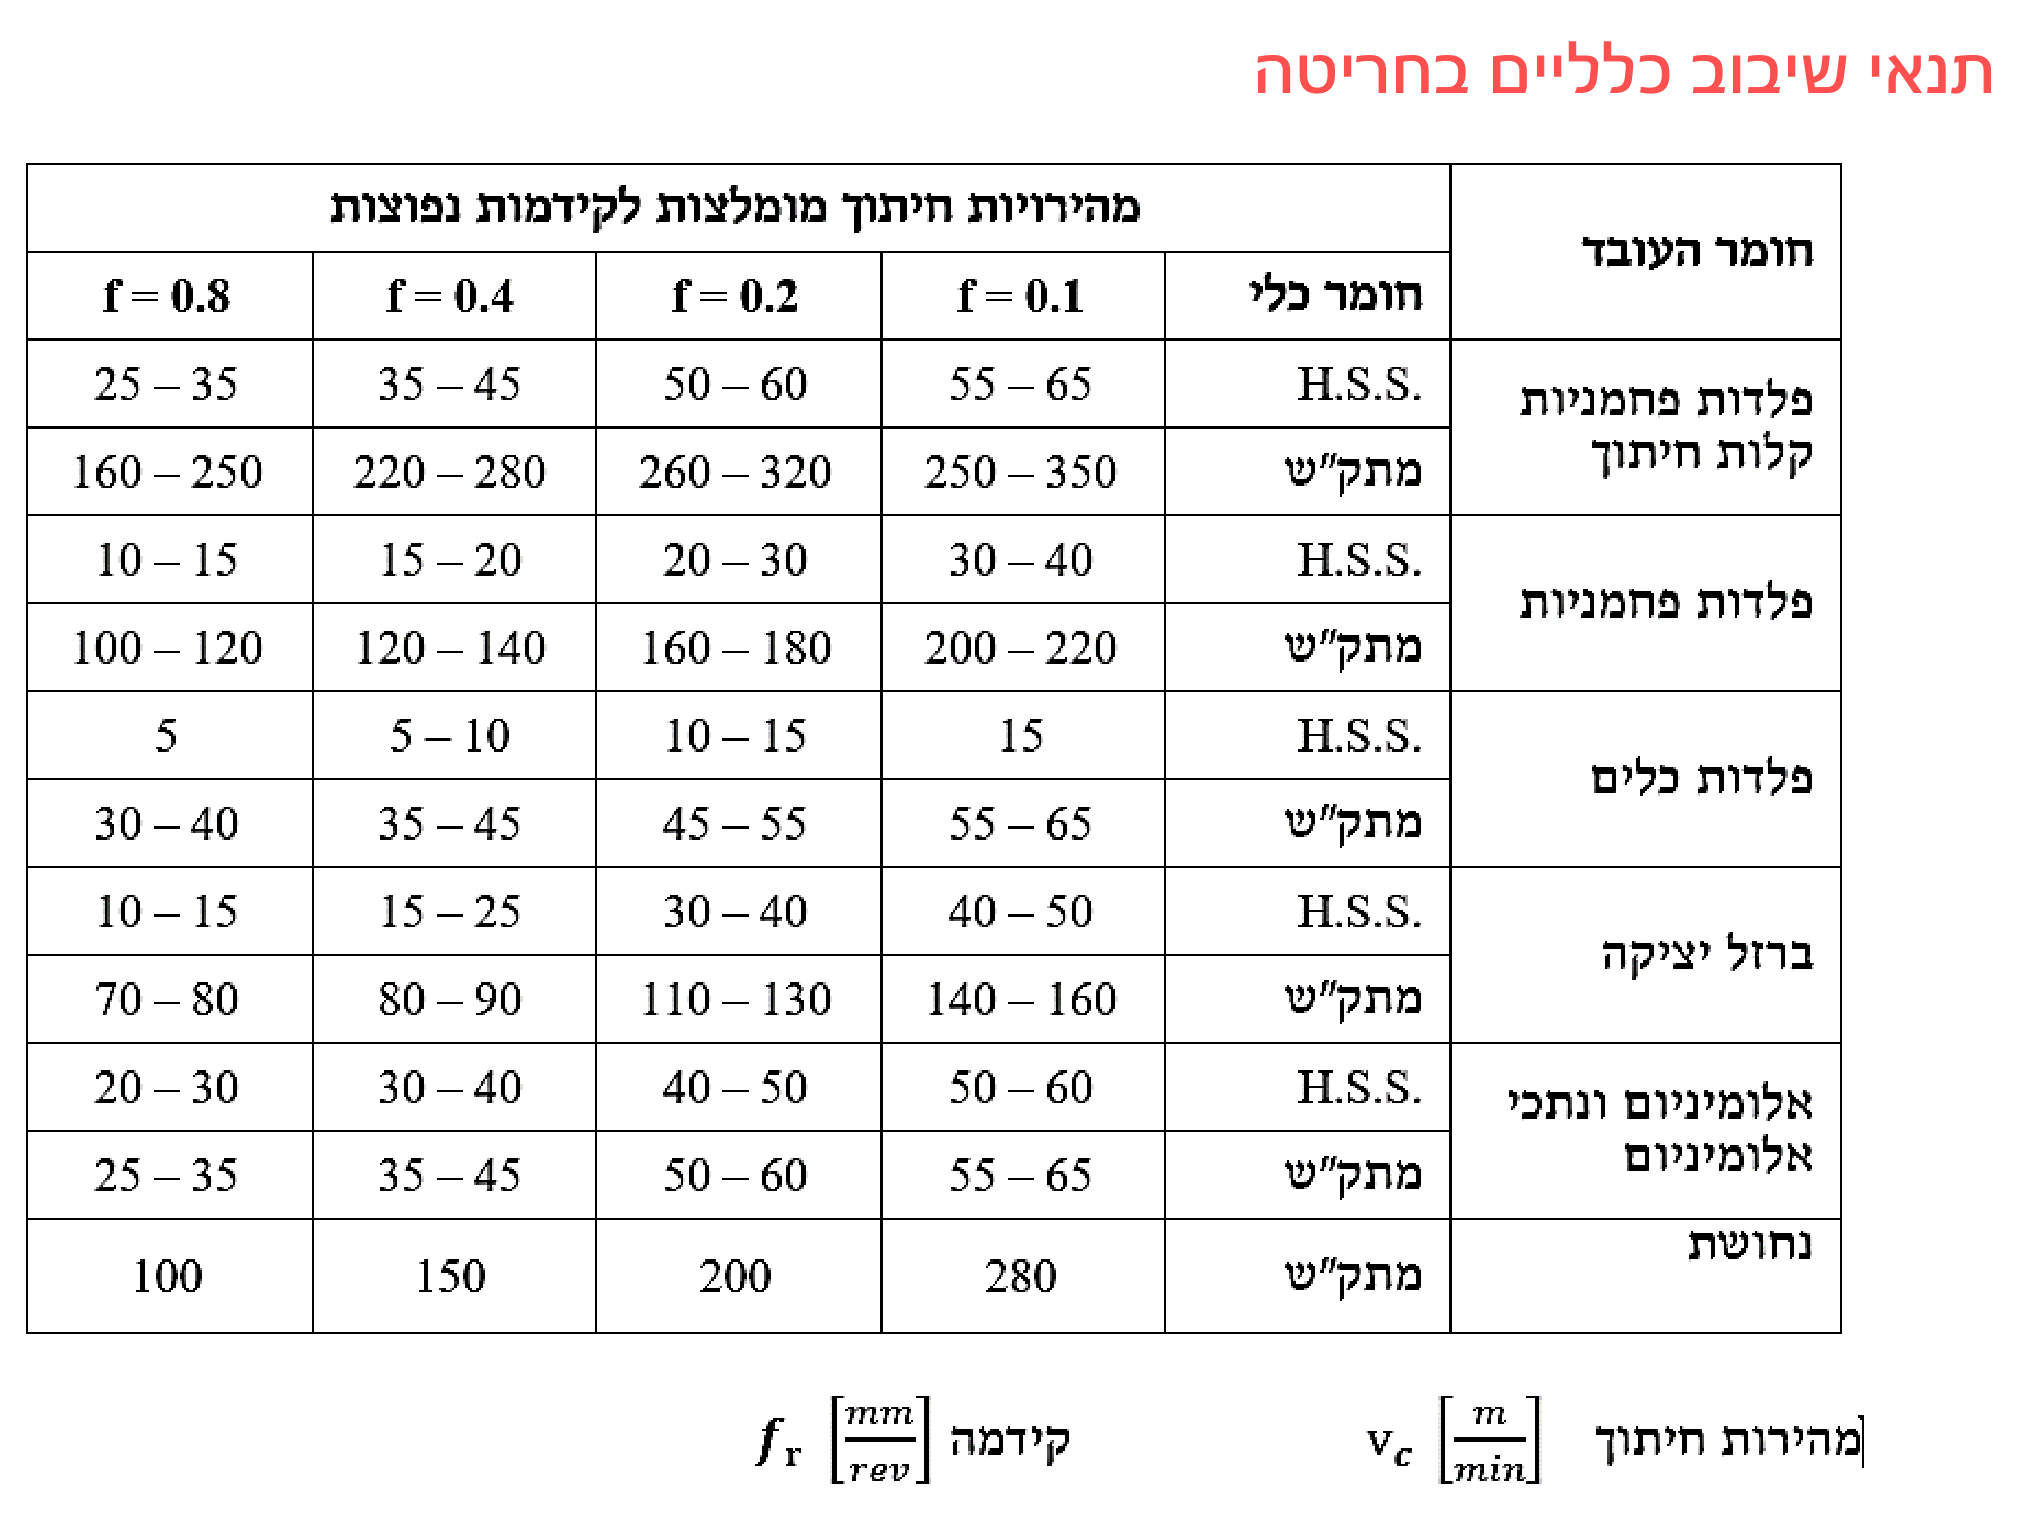
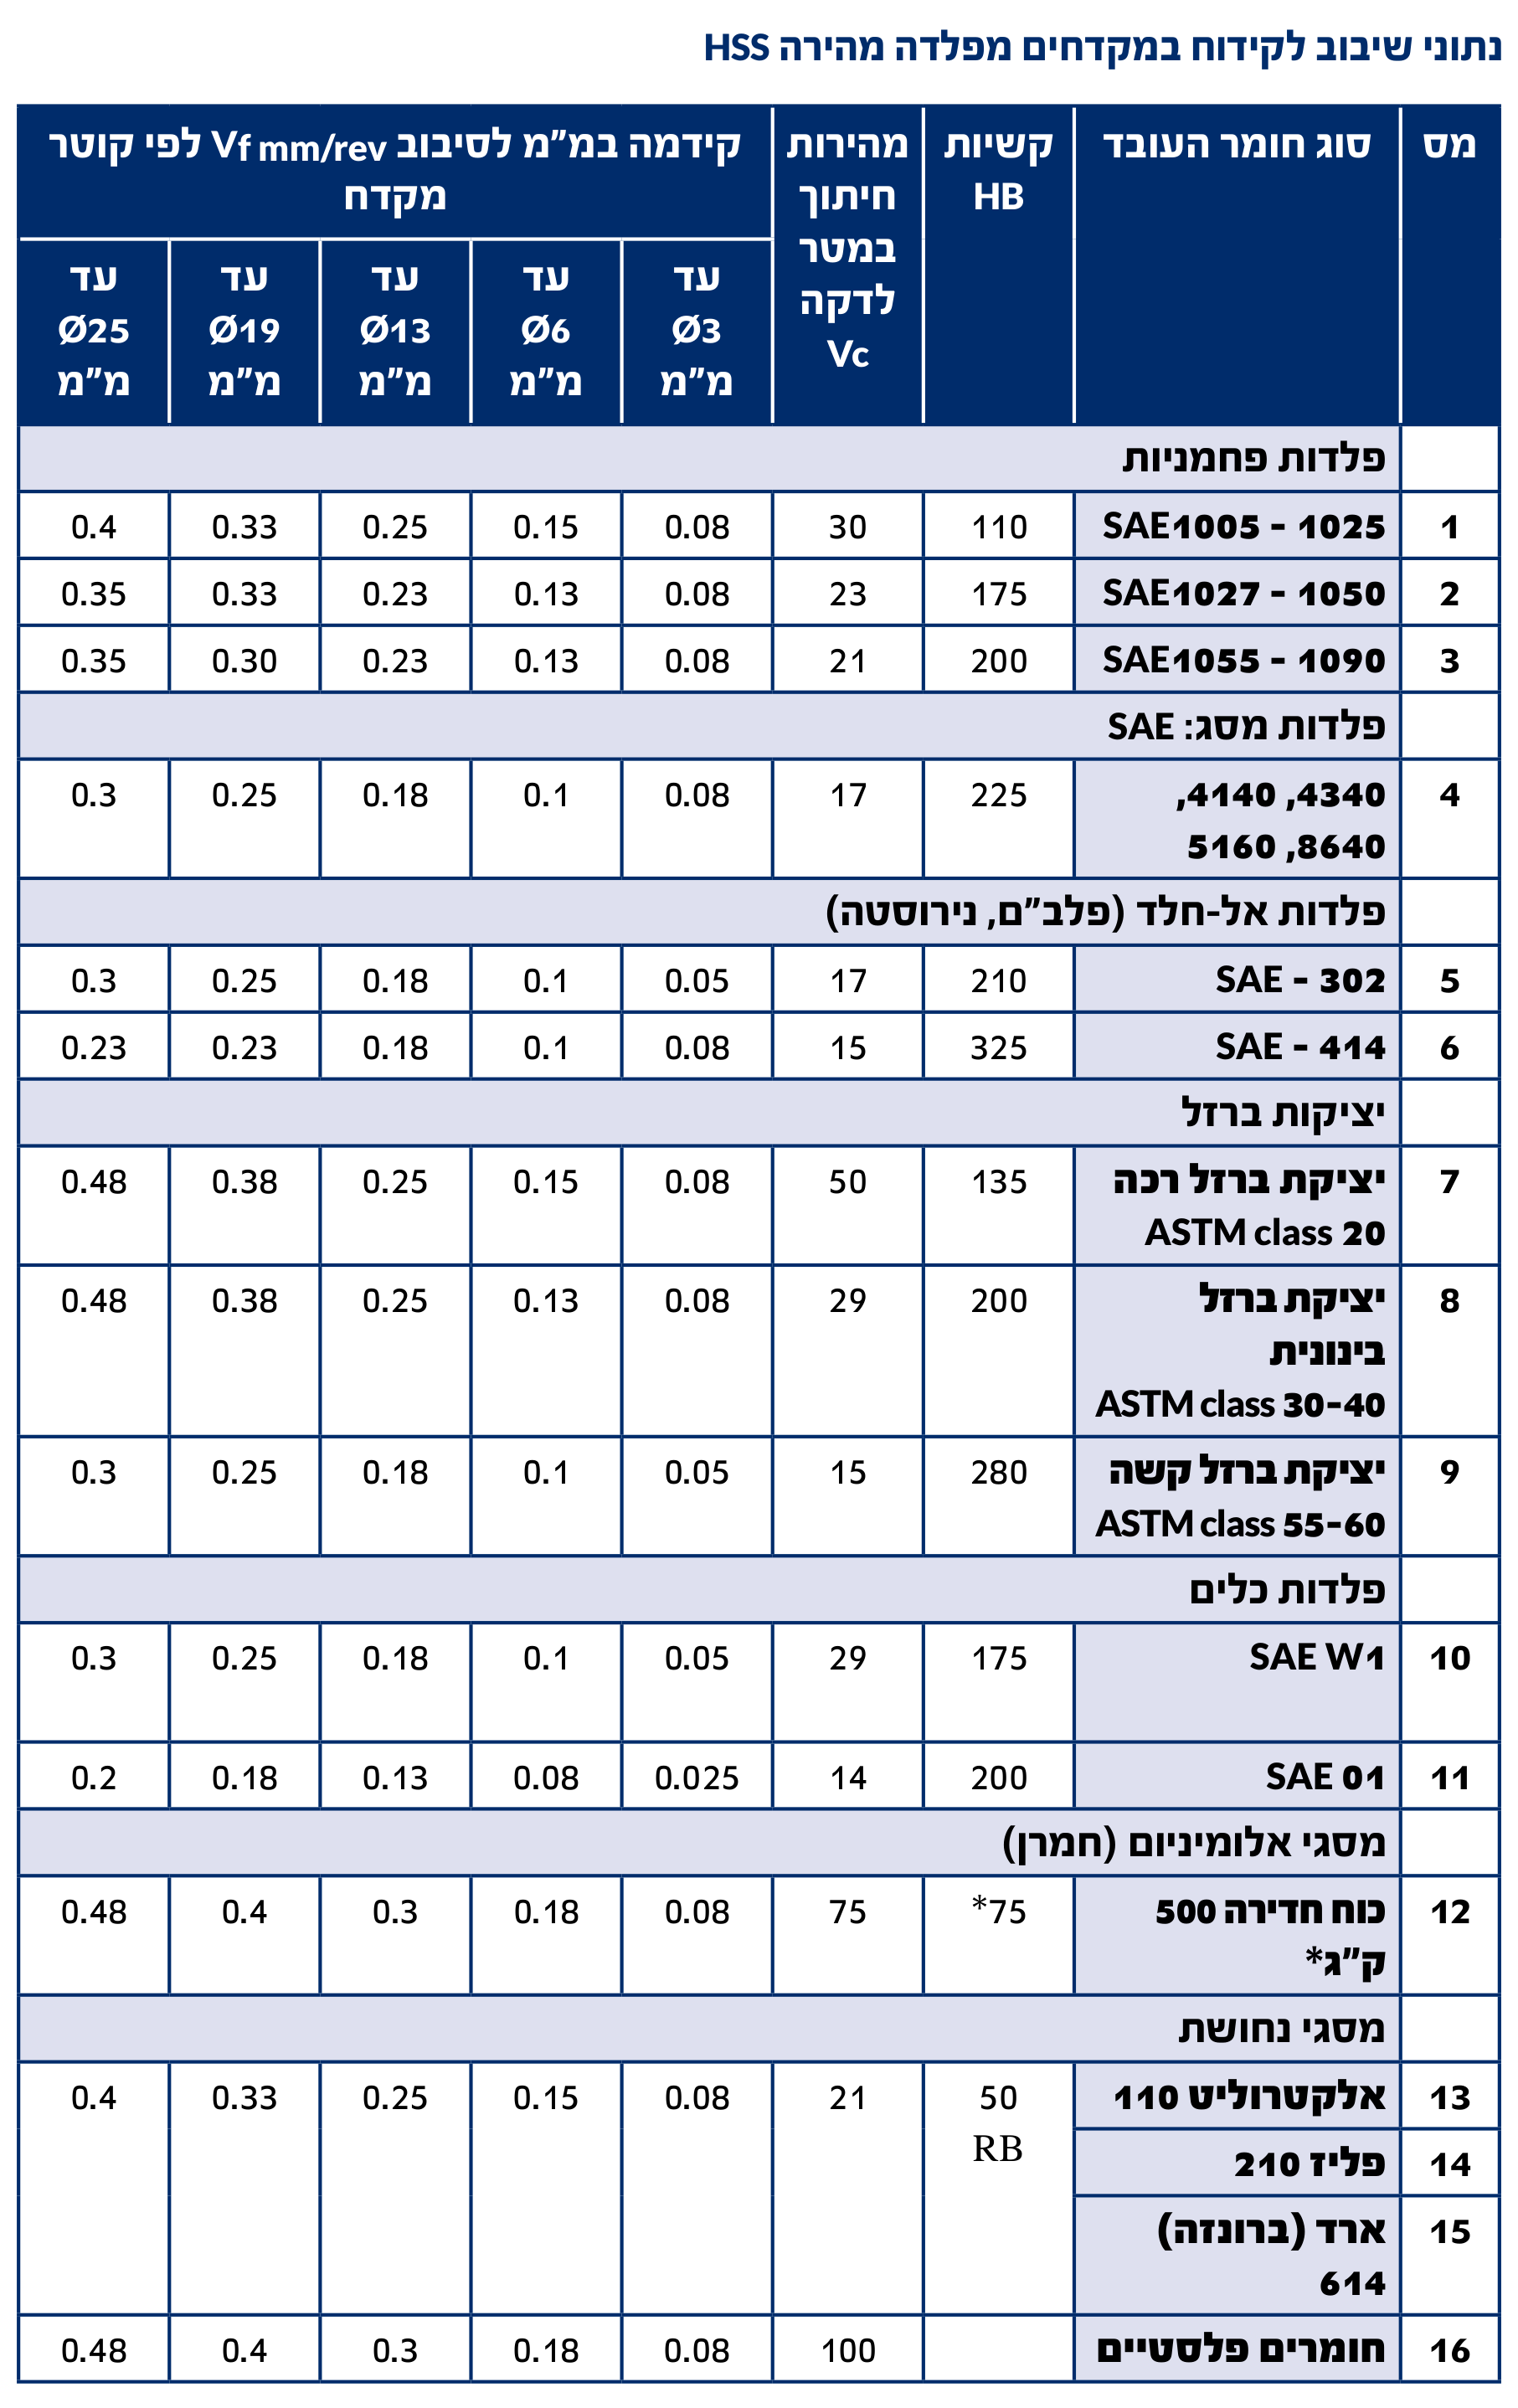
חשבו את מספר הסיבובים הנדרש בשלב העיבוד המוקדם בחריטה ובשלב הקידוח.
חשבו את זמן העיבוד הישיר הנדרש לשלב העיבוד המוקדם בחריטה ולשלב הקידוח.
חשבו את ההספקים הנדרשים לשלב העיבוד המוקדם בחריטה ולשלב הקידוח.
כיצד ישתנו התשובות לסעיפים ב' ו- ג' אם כלי העיבוד (בחריטה ובקידוח) יהיו ממתק"ש. הסבירו ללא חישוב.
◂ פתרון מלא לשאלה 5
סעיף א
חריטה מוקדמת: , , בוחרים . קידוח: , , , בוחרים .
מבוקש: מהירות הסיבוב (סל"ד) בחריטה המוקדמת ובקידוח. בשני המקרים קוראים מהנספח את מהירות החיתוך המומלצת , ומחשבים:
( ב-, הקוטר שבו חותכים ב-mm, ב-rpm.)
1. מהירות החיתוך, מהנספח "תנאי שיבוב כלליים בחריטה". בטבלה שתי שורות של פלדות פחמניות. SAE 1030 היא פלדה דלת פחמן ורכה (כ-0.3% פחמן) ונוחה יחסית לשיבוב. בבחינה הזאת מתייחסים אליה כאל פלדה קלת חיתוך (אף שבמובן התקני פלדות קלות חיתוך הן סדרות אחרות), ולכן קוראים בשורה "פלדות פחמניות קלות חיתוך", כלי H.S.S., בעמודה של הקידמה הנתונה : עד . לוקחים את אמצע התחום: .
2. מהירות הסיבוב, לפי הקוטר הגדול ביותר שנחרט (קוטר חומר הגלם, ):
3. בוחרים מהירות מעוגלת, . מהירות החיתוך בפועל: , עדיין בתוך התחום המומלץ (50 עד 60).
4. מהנספח "נתוני שיבוב לקידוח במקדחים מפלדה מהירה HSS", בשורה 2 (פלדות פחמניות SAE1027 - 1050, שאליהן שייכת SAE 1030): מהירות חיתוך , ובעמודה "עד " הקידמה .
5. מהירות הסיבוב של המקדח ():
6. בוחרים (מהירות החיתוך בפועל , מעט מתחת למומלץ).
הערה: מי שקורא את מהירות החיתוך בחריטה בשורה "פלדות פחמניות" (20 עד 30) יקבל סל"ד נמוך בערך בחצי, וכל התוצאות בהמשך ישתנו בהתאם.
תשובה: בחריטה המוקדמת , ובוחרים . בקידוח , ובוחרים .
סעיף ב
חריטה מוקדמת: , (כ-3.2 דקות). קידוח: , .
מבוקש: זמן העיבוד הישיר. בכל מהלך הזמן הוא אורך המהלך חלקי מהירות הקידמה:
( אורך המהלך כולל תוספות הכניסה והיציאה, מהירות הסיבוב, הקידמה לסיבוב.)
חריטה, עיבוד מוקדם (, ).
1. המידות בסוף העיבוד המוקדם. משאירים לגמר בכל קוטר ובכל אורך:
•הקוטר הגדול: , והקוטר הקטן: .
•האורך הכולל: , ואורך המדרגה הקטנה: .
2. המהלכים הנדרשים, מחומר גלם :
•חריטה אורכית של כל האורך מ- ל-: היגש , מהלך אחד. עם תוספת כניסה ויציאה:
•חריטת המדרגה מ- ל-: ההיגש הכולל גדול מההיגש המרבי (), ולכן נדרשים 2 מהלכים של . המהלך מסתיים בכתף, ולכן יש רק תוספת כניסה:
•חריטת מצח הכתף, מקוטר חומר הגלם עד :
•חריטת שני המצחים שבקצוות, מההיקף עד המרכז, עם כניסה ויציאה: לכל מצח.
3. האורך הכולל של המהלכים:
4. זמן העיבוד המוקדם בחריטה:
קידוח (, ).
5. מהלך אחד לעומק . הקדח עיוור, ולכן יש רק תוספת כניסה:
6. זמן הקידוח:
7. בסך הכול: .
תשובה: העיבוד המוקדם בחריטה נמשך כ- (כ-3.2 דקות), והקידוח כ-.
סעיף ג
חריטה מוקדמת: , . קידוח: , .
נתון: התנגדות סגולית , נצילות .
מבוקש: ההספק שהמנוע צריך לספק בכל אחד משני השלבים. בשניהם מחשבים קודם את כוח החיתוך הראשי, ( ההיגש, הקידמה לסיבוב), ואז את ההספק.
1. כוח החיתוך. ההספק הנדרש נקבע לפי החיתוך הכבד ביותר שמותר בשלב הזה, כלומר לפי ההיגש המרבי :
2. מהירות החיתוך בפועל, בקוטר וב-:
3. ההספק הנדרש מהמנוע (מחלקים ב-60 כדי לעבור לשניות, ב-1000 כדי לעבור ל-kW, ובנצילות):
4. כוח החיתוך. בקידוח ההיגש הוא חצי מקוטר המקדח, :
5. מומנט הסיבוב של המקדח. הכוח פועל על כל אחד מ- הלהבים, באמצע הלהב, כלומר ברדיוס מהציר:
6. ההספק הנדרש ( ב-Nmm, ב-rpm):
הערה: במהלכי החריטה שתוכננו בסעיף ב ההיגש הגדול ביותר הוא , ובו ההספק הוא . המחרטה צריכה להספיק גם להיגש המרבי, ולכן הערך הקובע הוא .
תשובה: בעיבוד המוקדם בחריטה נדרש הספק של כ-, ובקידוח כ-.
סעיף ד
זמני העיבוד (סעיף ב) יתקצרו, וההספקים הנדרשים (סעיף ג) יגדלו: מתק"ש מאפשרת מהירות חיתוך גבוהה בהרבה, ולכן הסל"ד עולה, הזמן יורד, וההספק (כוח כפול מהירות) עולה.
מתכת קשה (מתק"ש) שומרת על הקשיות שלה בטמפרטורות גבוהות הרבה יותר מפלדה מהירה (HSS), ולכן מותר לעבוד איתה במהירות חיתוך גבוהה בהרבה. בטבלת החריטה שבנספח, למשל, באותה שורה ובאותה קידמה, המהירות המומלצת למתק"ש היא 260 עד 320 במקום 50 עד 60.
מכאן השרשרת:
1. מהירות החיתוך גדלה, ולכן מהירות הסיבוב גדלה באותו יחס.
2. זמן העיבוד (סעיף ב) מתקצר. אורכי המהלכים והקידמה לסיבוב לא השתנו, ולפי סל"ד גבוה יותר נותן זמן קצר יותר, גם בחריטה וגם בקידוח.
3. ההספק הנדרש (סעיף ג) גדל. כוח החיתוך אינו תלוי במהירות ונשאר כמעט כפי שהיה, אבל ההספק הוא כוח כפול מהירות, ולכן הוא גדל יחד עם מהירות החיתוך.
המשמעות המעשית: אפשר לנצל את היתרון של המתק"ש רק במכונה שיש לה סל"ד גבוה מספיק ומנוע חזק מספיק.
תשובה: זמני העיבוד יתקצרו וההספקים הנדרשים יגדלו, כי מהירות החיתוך ומהירות הסיבוב גדלות, בעוד שכוח החיתוך כמעט אינו משתנה.
שאלה 6 · ציר מרכזי: שרשרת מידות ואפיצות מעבר
באיור לשאלה מוצג החלק ציר מרכזי. רק חלק מהמידות והמבטים מוצגים.
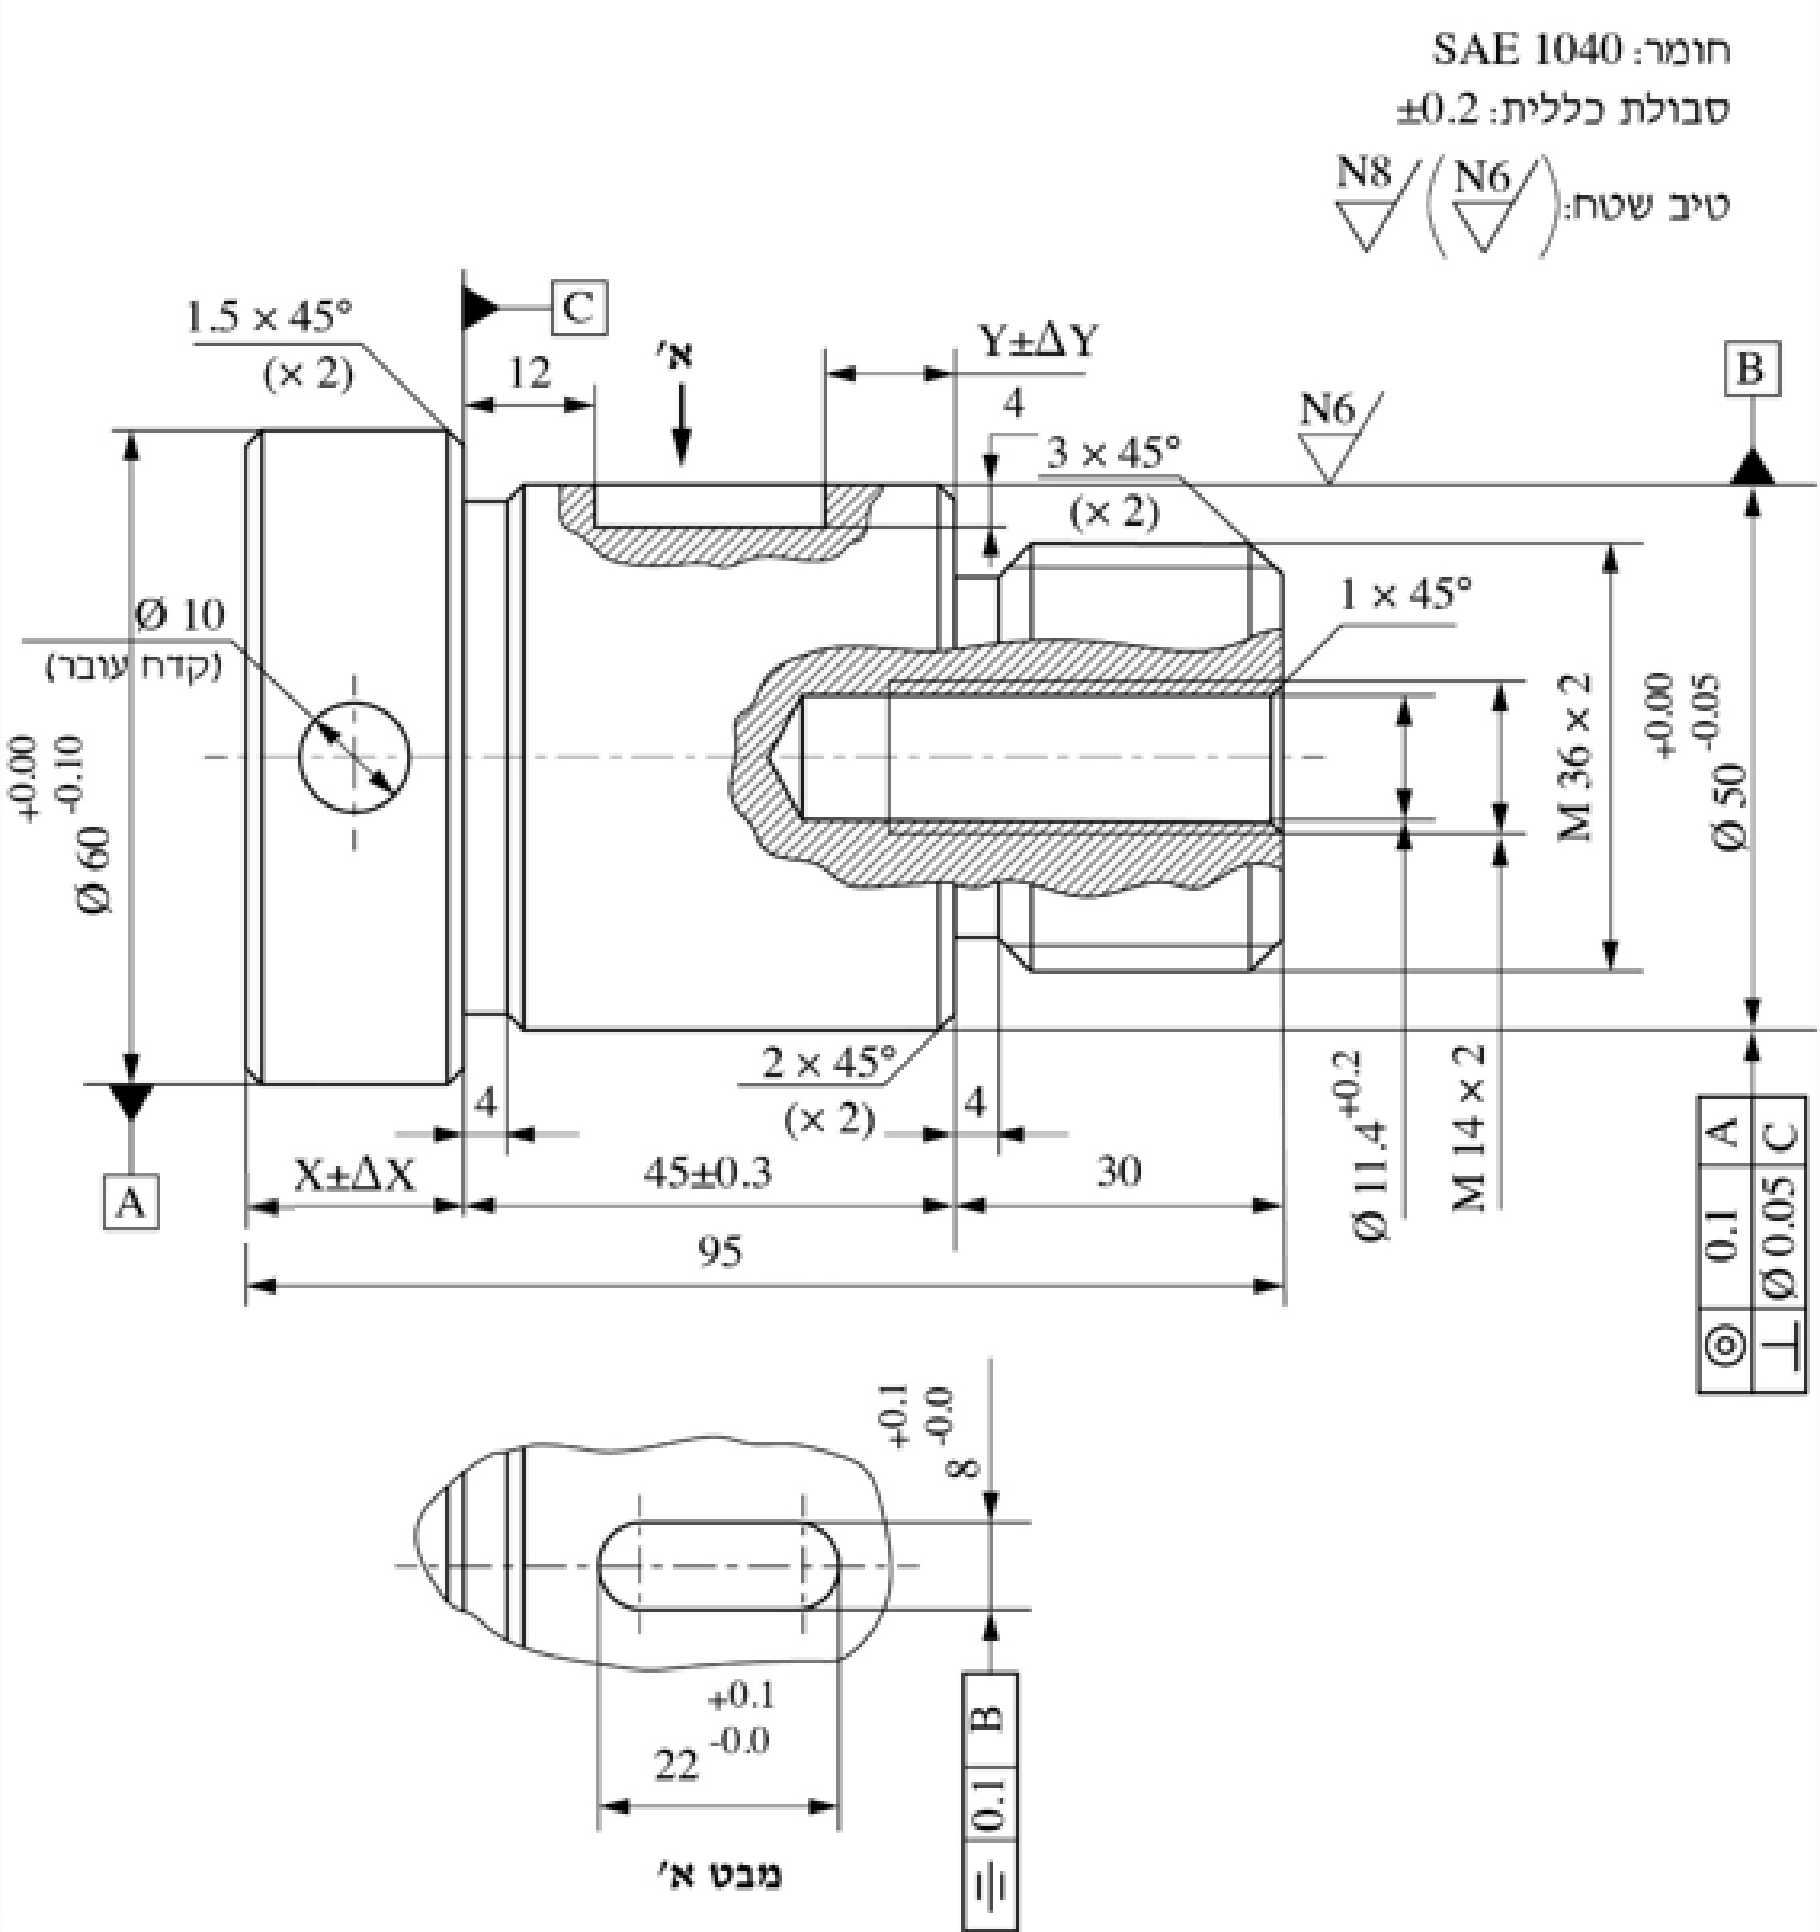
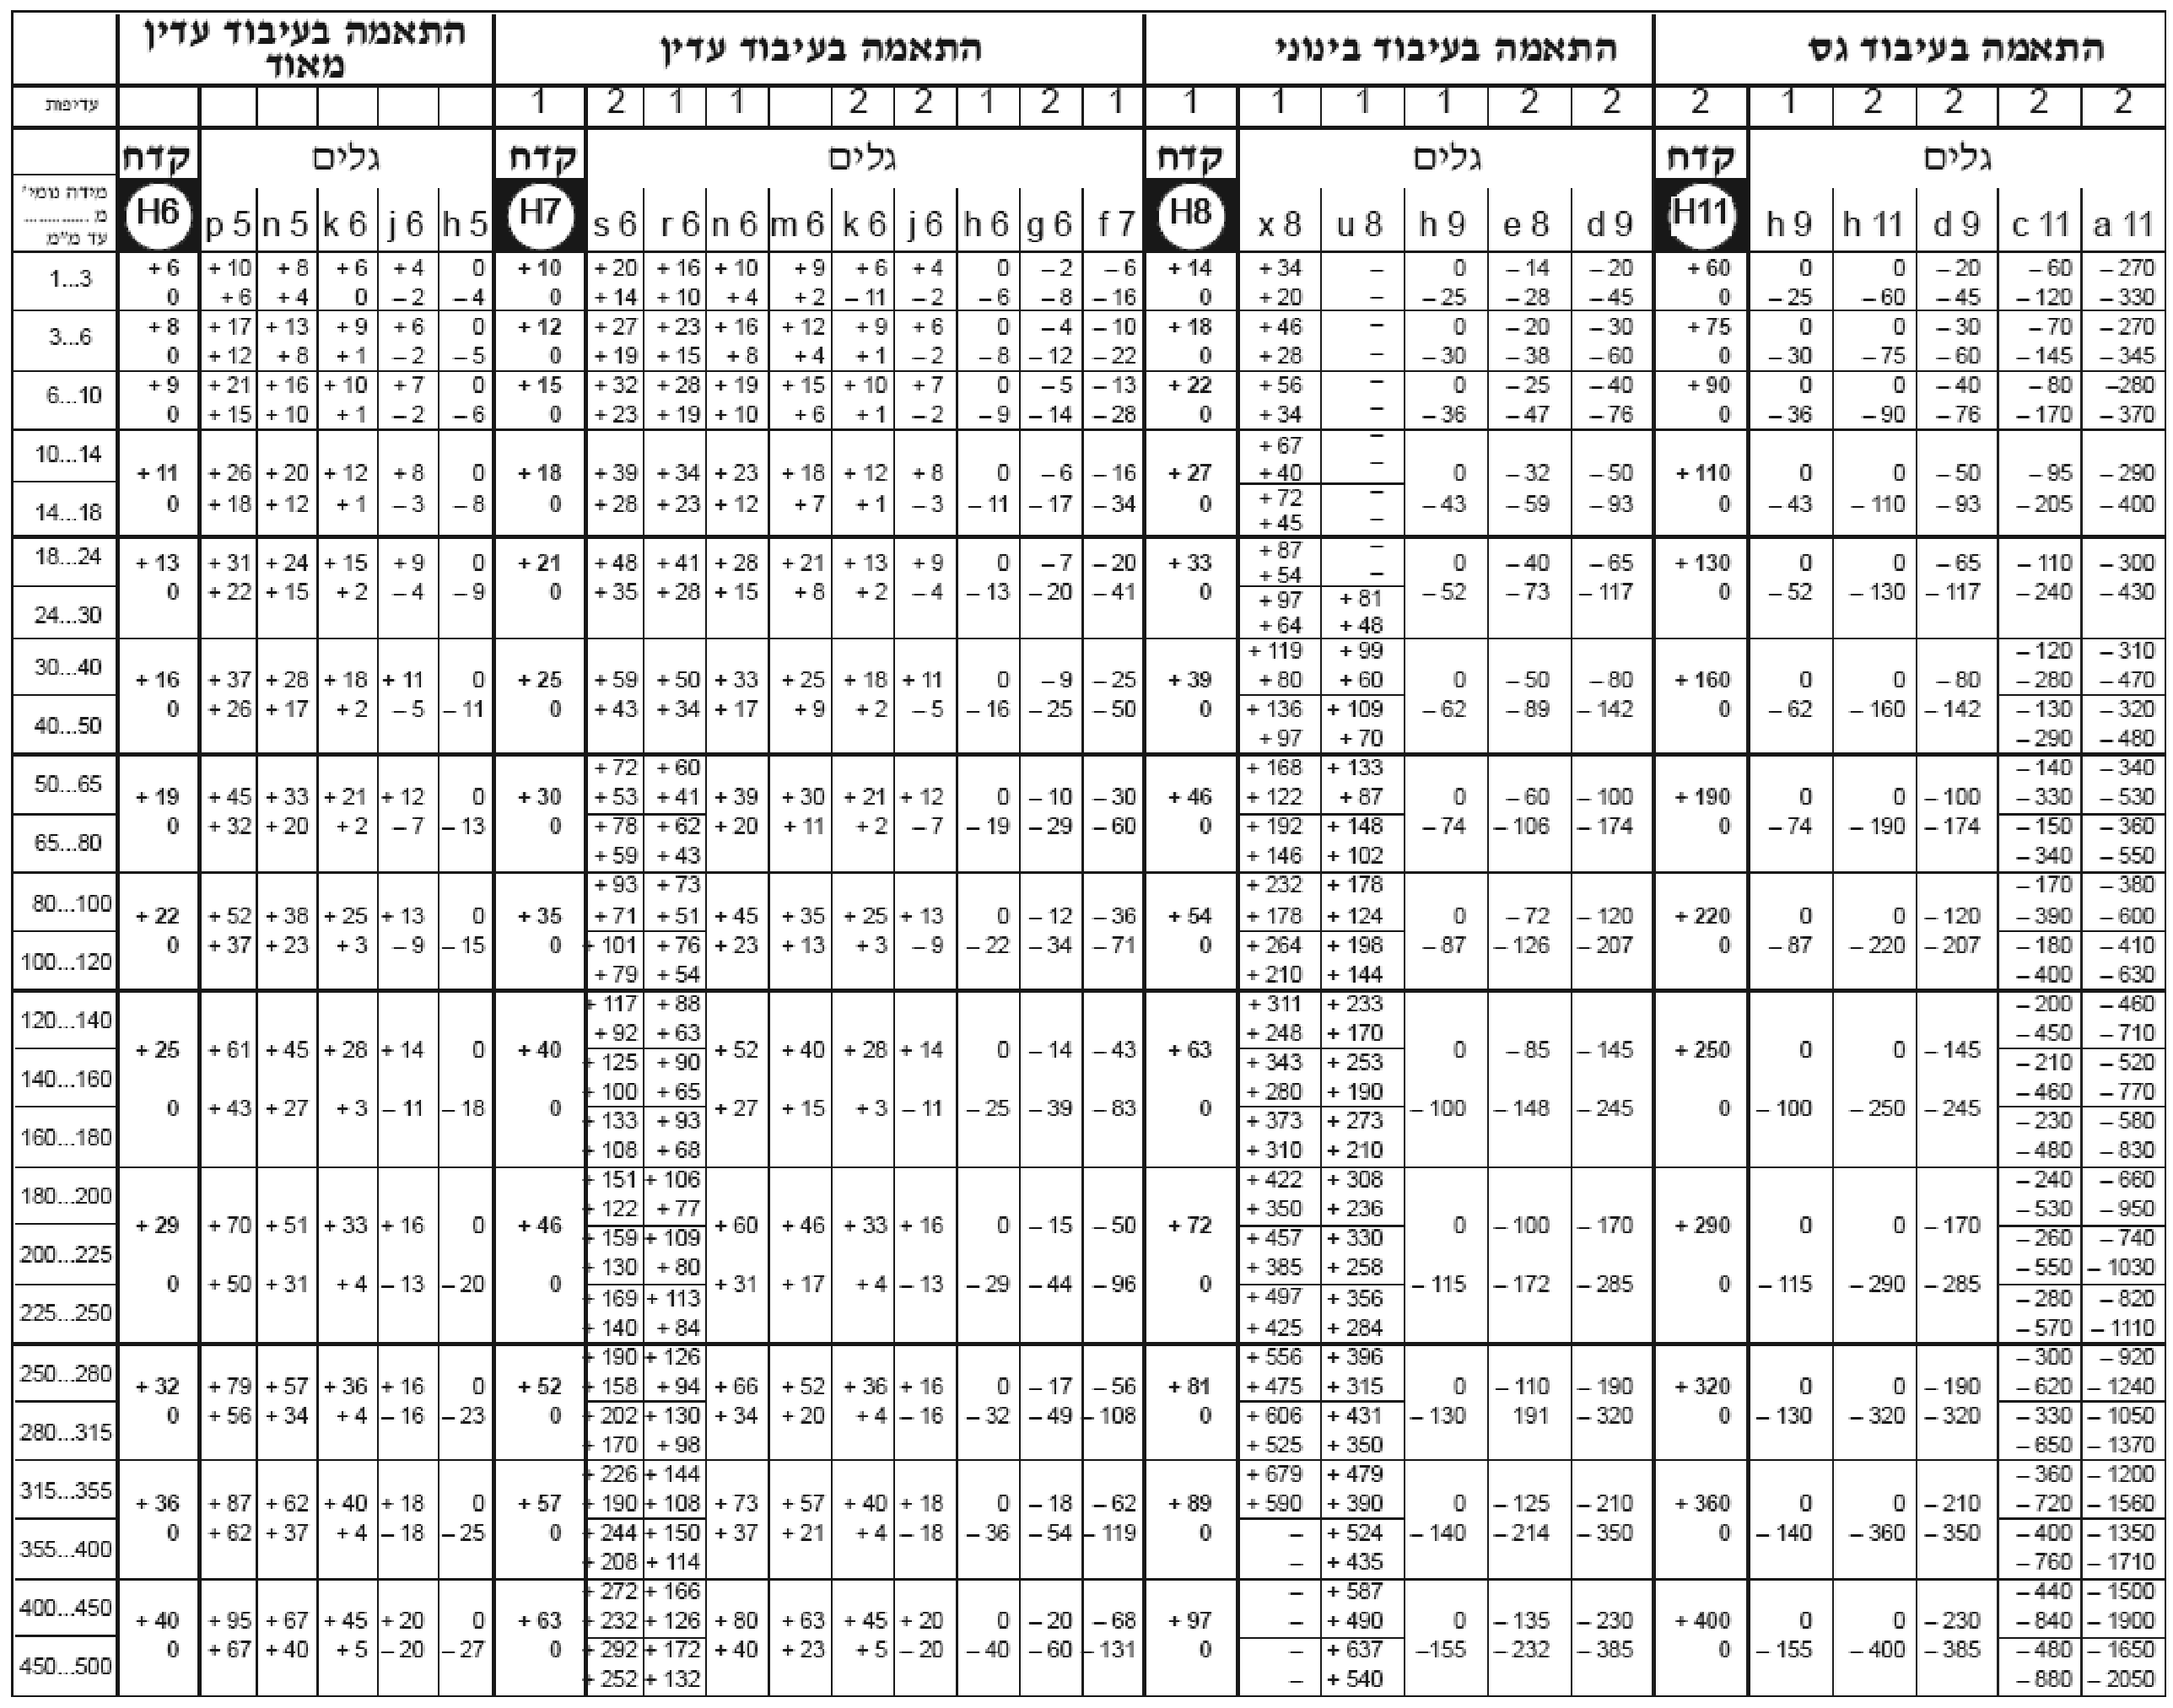
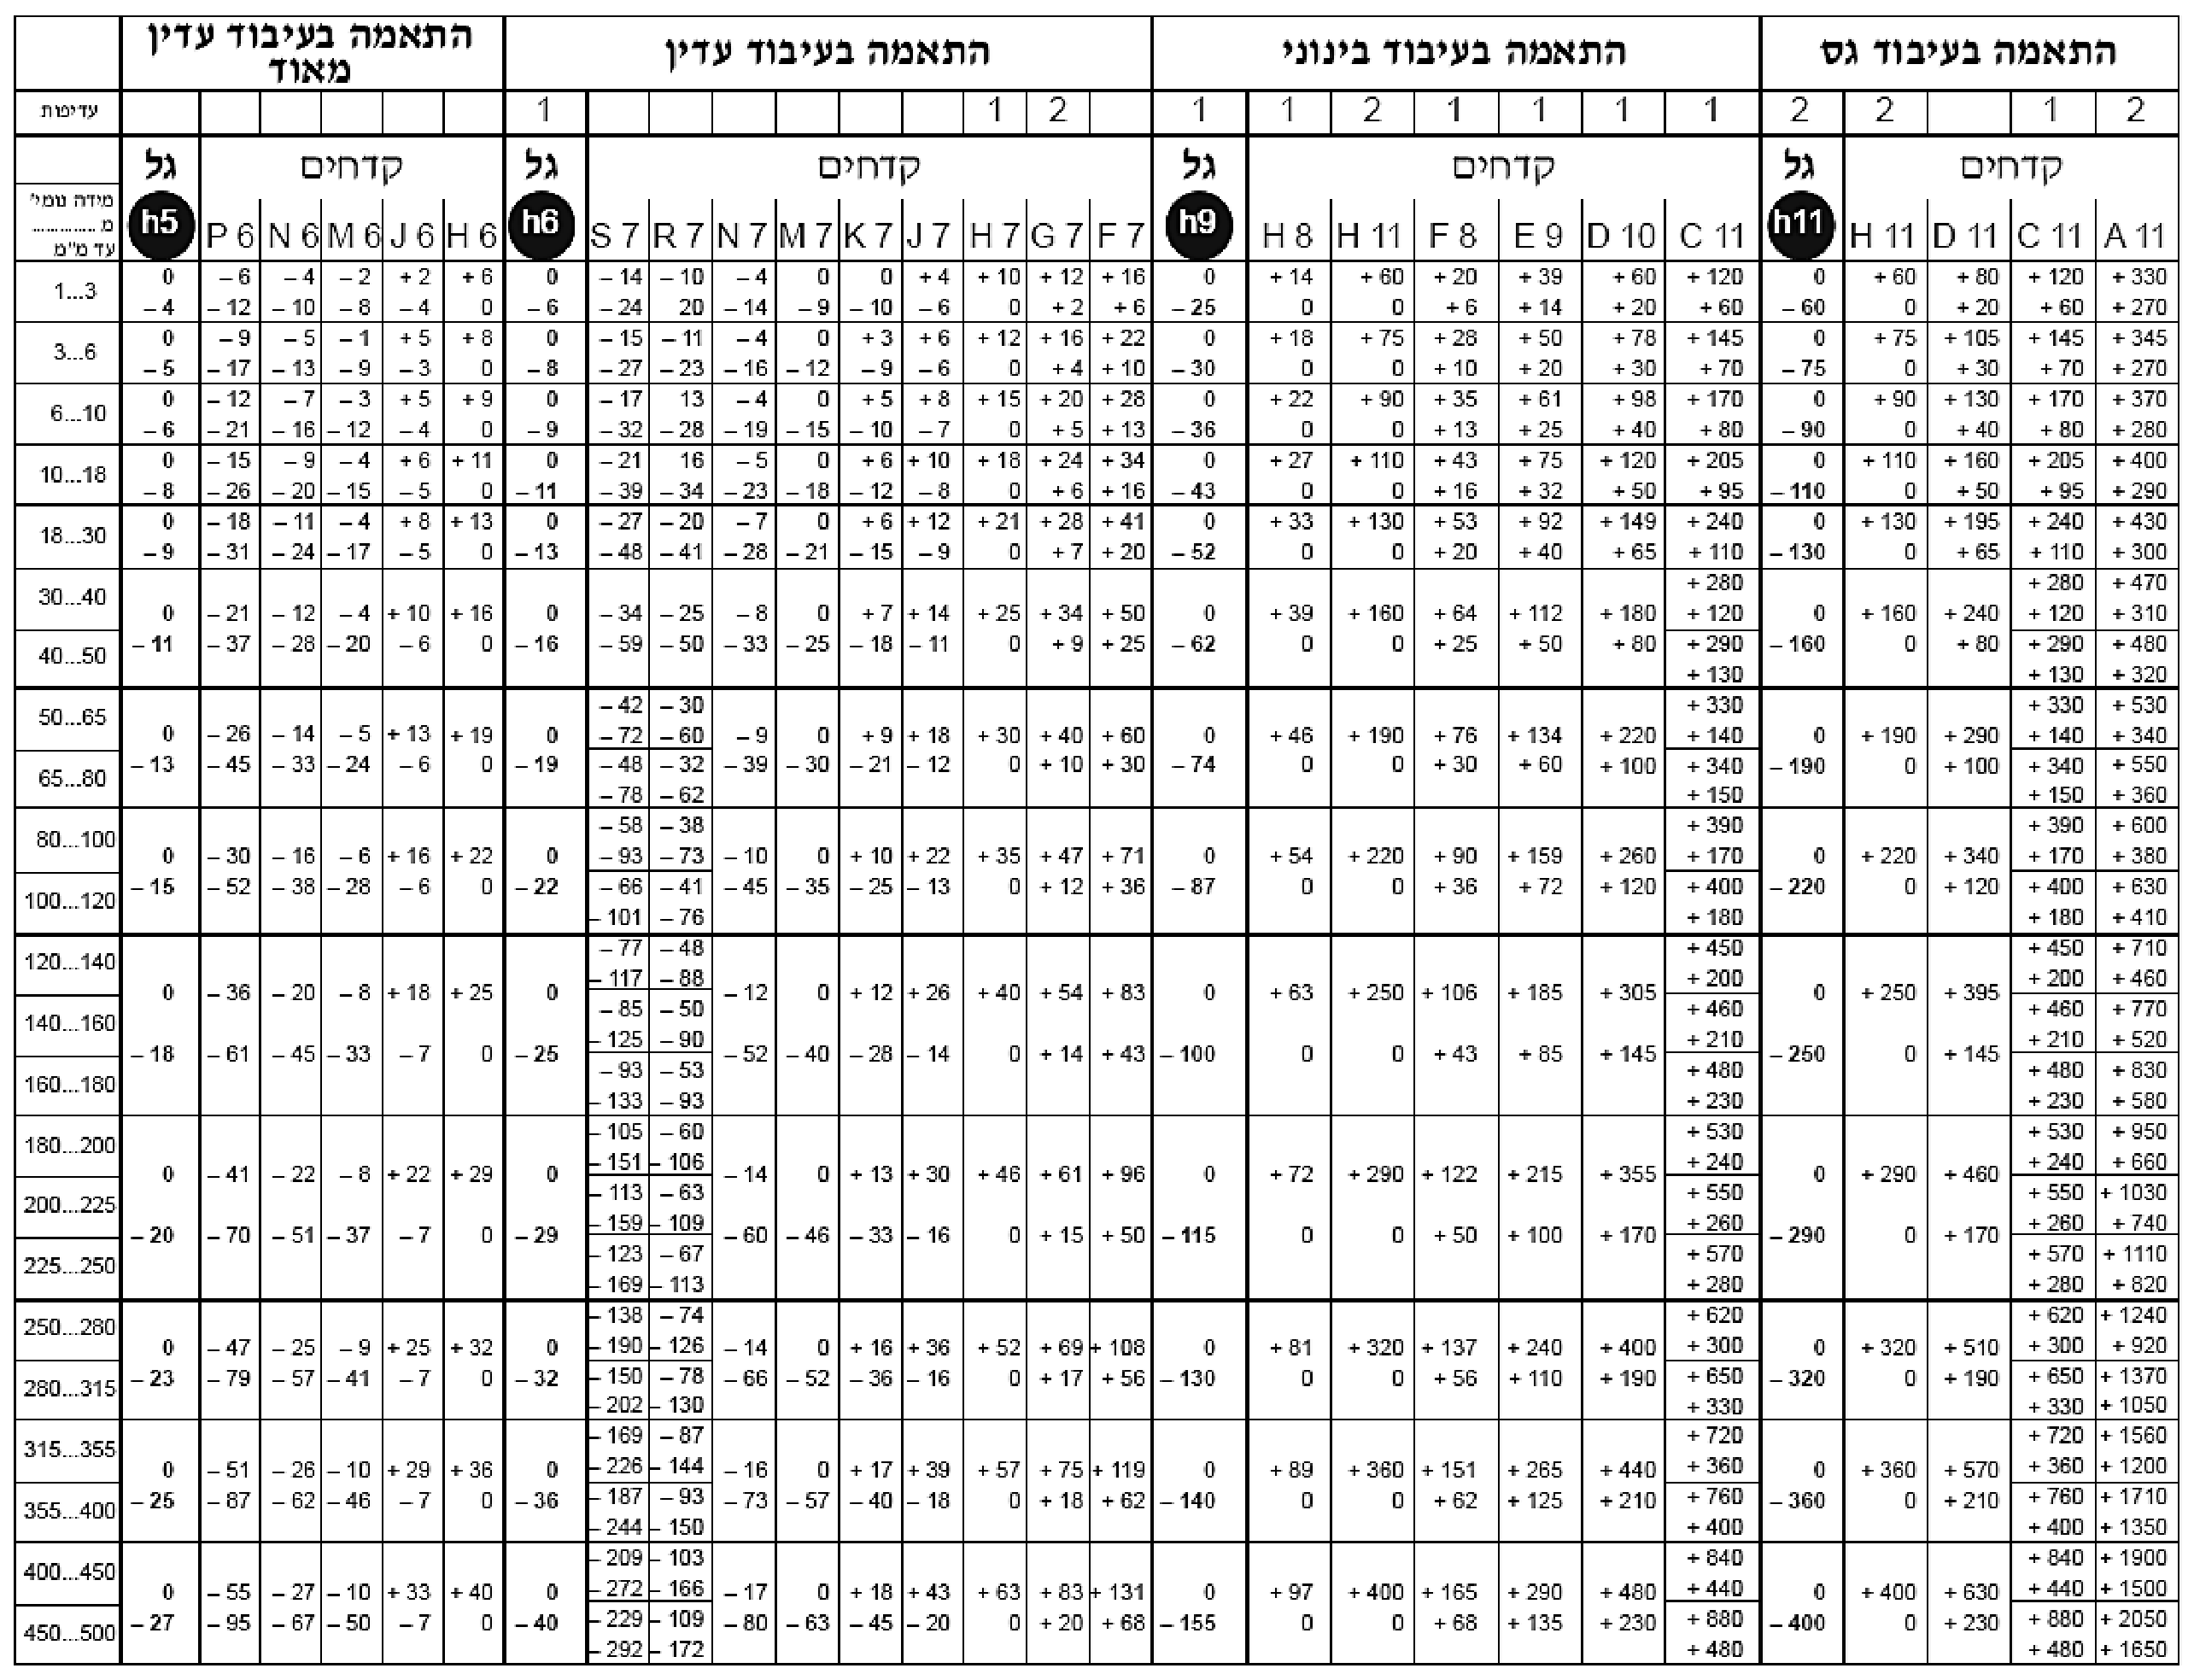
חשבו את המידה המתקבלת, , הנתונה בסרטוט.
חשבו את המידה הטכנולוגית (החליפית), , הנתונה בסרטוט.
לקדח נכנס פין באפיצות (העזרו בנספח סבולות בשיטת הקדח והגל האחיד)
מהו סוג האפיצות הנתונה (מרווח, מעבר או מדחק)? האם היא בשיטת הגל האחיד או הקדח האחיד?
רשמו את האפיצות בשיטה "ההפוכה" לזו שקבעתם בסעיף 1.
כלומר, אם קבעתם שהאפיצות הרשומה היא בשיטת הקדח האחיד, רשמו אותה בשיטת הגל האחיד, ולהפך.
באילו מקרים נשתמש באפיצות בשיטת הקדח האחיד, ובאילו מקרים נשתמש בשיטת הגל האחיד?
◂ פתרון מלא לשאלה 6
סעיף א
מבוקש: המידה המתקבלת , רוחב הראש . מידה מתקבלת אינה מיוצרת ישירות: היא נסגרת מעצמה על ידי מידות אחרות, והסבולת שלה היא סכום הסבולות שלהן.
1. שרשרת המידות לאורך החלק, לפי האיור: האורך הכולל 95 מורכב מ-, מהמידה ומהמידה 30. לכן:
למידות 95 ו-30 אין סבולת רשומה, ולכן חלה עליהן הסבולת הכללית : ו-.
2. המידה הנומינלית:
3. המידה המרבית. מידה שמופיעה בחיבור מקבלת את הערך המרבי שלה, ומידות שמופיעות בחיסור את הערך המזערי:
4. המידה המזערית:
5. הכתיבה המקוצרת. תחום הסבולת , חציו , והאמצע :
בדיקה: תחום הסבולת של שווה לסכום תחומי הסבולת של שלוש המידות: .
תשובה:
סעיף ב
(אפשר לכתוב גם ).
מבוקש: המידה הטכנולוגית , מקצה חריץ השגם עד סוף הקטע . מידה טכנולוגית (חליפית) היא מידת ייצור שמחליפה מידה מהסרטוט, וצריך לקבוע לה סבולת כך שהמידה המוחלפת תתקבל בתחום שלה.
1. שרשרת המידות לאורך הקטע , לפי האיור ומבט א':
•: אורך הקטע, מהמשטח C עד סופו.
•: מהמשטח C עד תחילת החריץ (סבולת כללית).
•: אורך החריץ.
2. איזו מידה מוחלפת? מחליפה את המידה , בעלת הסבולת הגדולה ביותר בשרשרת. בייצור מבצעים את 12, 22 ו-, והמידה 45 מתקבלת מעצמה. (הקריאה ההפוכה, שבה מחליפה את המידה 12, אינה אפשרית: הסבולות של 45 ושל 22 יחד, , גדולות מהסבולת של 12, .)
3. המידה הנומינלית:
4. הגבולות של . דורשים שהמידה 45 לא תצא מהגבולות שלה גם במקרים הקיצוניים:
5. הכתיבה המקוצרת. תחום הסבולת , חציו , והאמצע :
אותה מידה אפשר לכתוב גם .
בדיקה: תחום הסבולת של המידה המוחלפת שווה לסכום התחומים של המידות שמבצעים: .
תשובה:
סעיף ג
אפיצות מעבר, בשיטת הקדח האחיד (מרווח מרבי , מדחק מרבי ).
1. השיטה. בסימון האות הגדולה שייכת לקדח והאות הקטנה לגל (הפין). הקדח הוא H, כלומר הסטייה התחתונה שלו אפס, ואת סוג האפיצות קובעים על ידי בחירת הסבולת של הגל. זו שיטת הקדח האחיד.
2. הסטיות, מהטבלה "סבולות בשיטת הקדח האחיד" שבנספח, בשורה של המידות 6...10 (ב-):
•קדח H7: ו-, כלומר הקדח בין ל-.
•גל m6: ו-, כלומר הפין בין ל-.
3. המקרים הקיצוניים:
•הקדח הגדול ביותר עם הפין הקטן ביותר: . זה מרווח.
•הקדח הקטן ביותר עם הפין הגדול ביותר: . זה מדחק.
4. לפי המידות שיתקבלו בפועל יכול להיות מרווח קטן או מדחק קטן. אפיצות כזאת היא אפיצות מעבר.
תשובה: אפיצות מעבר, בשיטת הקדח האחיד.
(שיטת הגל האחיד).
האפיצות הנתונה היא בשיטת הקדח האחיד, ולכן רושמים אותה בשיטת הגל האחיד. עושים זאת בשני צעדים:
1. הגל מקבל את הסבולת h, באותה דרגת דיוק: h6.
2. האות של הגל, m, עוברת לקדח כאות גדולה, והקדח נשאר באותה דרגת דיוק (7): M7.
מתקבל:
בדיקה מהטבלה "סבולות בשיטת הגל האחיד" שבנספח, בשורה 6...10 (ב-): גל h6: ו-. קדח M7: ו-.
•מרווח מרבי:
•מדחק מרבי:
אלה בדיוק הערכים של , כלומר אופי האפיצות נשמר.
תשובה:
קדח אחיד: ברירת המחדל ברוב המקרים, כי קל וזול יותר להתאים את הגל, וגם כשחלק קנוי בא עם קדח בסבולת H (למשל הטבעת הפנימית של מסב על הגל). גל אחיד: כשהגל נתון או קנוי בסבולת h, למשל הקוטר החיצוני של מסב בתוך בית המסב, מוט משוך, או גל חלק אחד שמורכבים עליו כמה חלקים באפיצויות שונות.
הבחירה בשיטה תלויה בשאלה איזה משני החלקים קל יותר להתאים, ואיזה מהם כבר נתון.
שיטת הקדח האחיד היא ברירת המחדל ברוב המקרים:
•קדח מדויק מייצרים בכלים בעלי מידה קבועה (מקדד, מקדח), ובודקים אותו במדידים קבועים. לכן כדאי שלכל קוטר נומינלי תהיה רק סבולת קדח אחת, H. את הגל קל לחרוט או להשחיז לכל מידה שרוצים, ולכן את האפיצות קובעים בגל. כך נדרשים פחות כלים ופחות מדידים.
•כשחלק קנוי מגיע עם קדח בסבולת H. למשל, הקוטר הפנימי של מסב: האפיצות בינו לבין הגל תהיה בשיטת הקדח האחיד.
שיטת הגל האחיד מתאימה כשהגל הוא החלק שכבר נתון:
•כשחלק קנוי מגיע עם קוטר חיצוני בסבולת h. למשל, הקוטר החיצוני של מסב: האפיצות בינו לבין בית המסב תהיה בשיטת הגל האחיד. כך גם בפינים ובשגמים תקניים.
•כשמשתמשים במוט משוך או מושחז בסבולת h בלי לעבד אותו.
•כשעל גל חלק אחד, בקוטר אחיד, מרכיבים כמה חלקים באפיצויות שונות. את ההבדל בין האפיצויות יוצרים בקדחים.
תשובה: בדרך כלל משתמשים בשיטת הקדח האחיד, כי קל יותר להתאים את הגל, וכן כשחלק קנוי בא עם קדח H (הטבעת הפנימית של מסב). בשיטת הגל האחיד משתמשים כשהגל נתון בסבולת h: הקוטר החיצוני של מסב בתוך הבית, מוט משוך, או גל חלק אחד שנושא כמה חלקים באפיצויות שונות.
שאלה 7 · דיסקה מחורצת: תהליך ייצור ודרישות תנוחה
באיור לשאלה 7 מוצג החלק "דיסקה מחורצת", העשוי מפלדה SAE1040.
החלק מיוצר בכמויות קטנות.
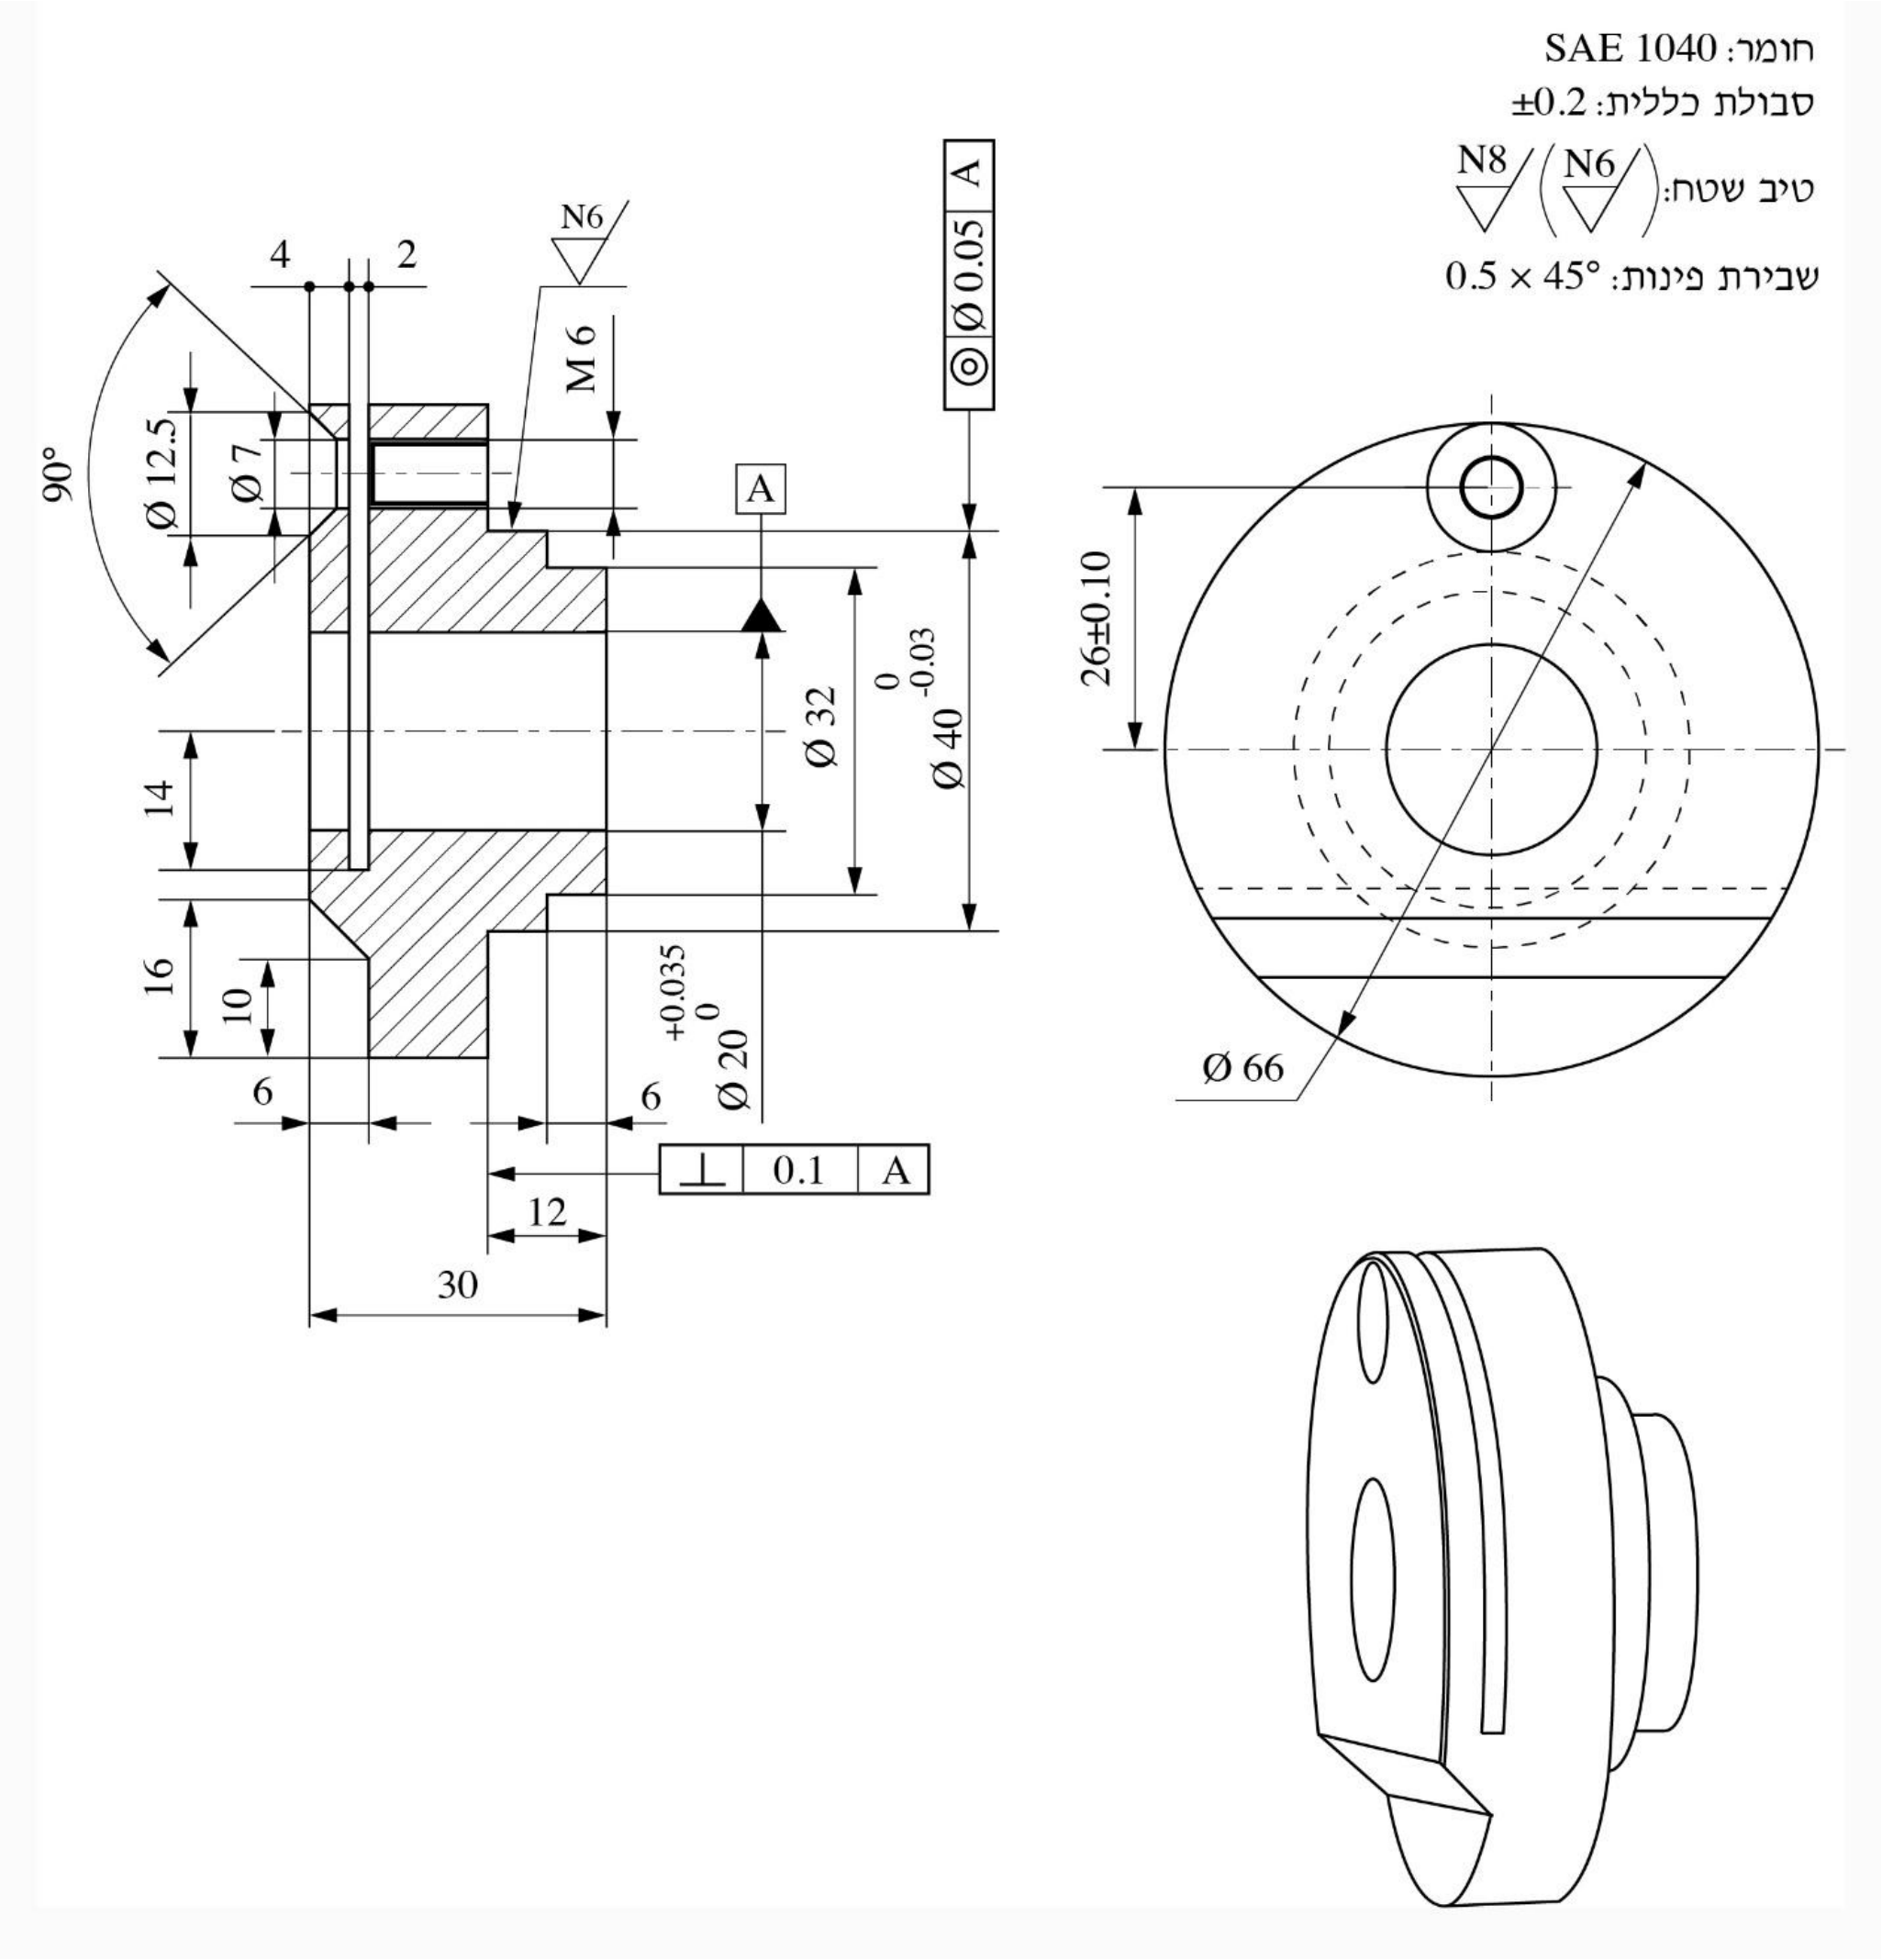
מהן מידות המוצא של חומר הגלם?
כיצד מבצעים את החריץ ברוחב 2? באמצעות איזה כלי עיבוד? מה מידות כלי העיבוד?
פרטו במחברת הבחינה את סדר הפעולות הנדרש לייצור החלק. יש לציין את כל פעולות העיבוד הנדרשות.
אין צורך בתיאור מפורט של כל פעולה בנפרד.
הסבירו את שתי דרישות הצורה/תנוחה הקיימות בסרטוט החלק.
לגבי כל דרישה בנפרד, הסבירו את הדברים הבאים:
1) מה משמעות הדרישה? מה משמעות הרשום בכל ריבוע בדרישה?
2) כיצד מבטיחים את ביצוע הדרישה בתהליך הייצור?
3) כיצד נבדקת הדרישה בביקורת איכות?
◂ פתרון מלא לשאלה 7
סעיף א
מוט עגול מפלדה SAE 1040, .
קוראים מהסרטוט את המידות החיצוניות הגדולות ביותר של החלק:
•הקוטר הגדול ביותר: .
•האורך הכולל: .
החלק הוא גוף סיבובי, ולכן חומר הגלם המתאים הוא מוט עגול. מוסיפים תוספת עיבוד:
•בקוטר: , כדי לחרוט את ולקבל משטח נקי ומרכזי. מתקבל , שהוא קוטר מסחרי.
•באורך: , כלומר לחריטת כל אחד משני המצחים. מתקבל .
בכמויות קטנות מנסרים את הקטעים ממוט מסחרי, ואין הצדקה לחומר גלם מיוחד (חישול או יציקה).
תשובה: מוט עגול , מנוסר לאורך .
סעיף ב
בכרסומת, בכרסום דיסקה (מסור כרסום) בעובי ובקוטר של לפחות (בהנחה שקוטר ציר הכרסום עד ), לעומק מההיקף.
1. מה החריץ. לפי הסרטוט, החריץ ברוחב נמצא מהמצח של הדיסקה, במישור שניצב לציר החלק. הוא מתחיל בהיקף , עובר דרך הקדח, ומסתיים מעבר לציר. התחתית שלו ישרה (הקו המקווקו האופקי במבט מהצד).
2. עומק החריץ, מההיקף עד התחתית:
3. הכלי. חריץ צר ועמוק כזה מבצעים בכרסומת, בכרסום דיסקה דק (מסור כרסום) בעובי , כרוחב החריץ. החלק דפון כך שהציר שלו מקביל לציר הכרסום, והשולחן נע בקו ישר בניצב לציר. כך מתקבלת תחתית ישרה.
4. קוטר הכרסום. הרדיוס של הדיסקה צריך להיות גדול מעומק החריץ ועוד הרדיוס של ציר הכרסום שעליו היא מורכבת, אחרת הציר יפגע בחלק. בהנחה שקוטר הציר עד :
לכן נדרש כרסום בקוטר לפחות. המידה התקנית הקרובה היא .
תשובה: בכרסומת, באמצעות כרסום דיסקה (מסור כרסום) בעובי ובקוטר לפחות, שחותך לעומק מהיקף החלק.
סעיף ג
ניסור מוט ; חריטה: מצח ראשון וקוטר ; בדפינה שנייה: מצח לאורך 30, קידוח וחריטה פנימית של , המדרגה לאורך 12 (באותה דפינה עם הקדח) והמדרגה לאורך 6, שבירת פינות; כרסום וקידוח: החריץ ברוחב 2, קדח מכין ל-M6, שקע עד , הרחבה ל-, הברזת M6, המדרגה בעומק 6 והשיפוע, הסרת גרדים.
החלק מיוצר בכמויות קטנות, ולכן מייצרים אותו בעיבוד שבבי ממוט, במכונות אוניברסליות: קודם כל פעולות החריטה (המשטחים הסיבוביים), ואחריהן פעולות הכרסום והקידוח (החריץ, הקדח עם התבריג, המדרגה והשיפוע). את הדפינות מתכננים כך ששתי דרישות התנוחה ביחס לבסיס A (הקדח ) יתקיימו.
1. ניסור מוט לאורך .
חריטה, דפינה ראשונה (תופסים את הצד שממנו תיחרט הטבור; מעבדים את הצד של הדיסקה):
2. חריטת המצח של הדיסקה.
3. חריטת הקוטר החיצוני .
4. שבירת פינה .
חריטה, דפינה שנייה (הופכים את החלק ותופסים אותו על ):
5. חריטת המצח השני לאורך הכולל .
6. קידוח מרכוז, קידוח, וחריטה פנימית של הקדח (בסיס A).
7. חריטת המדרגה לאורך , כולל המצח של המדרגה, עם מהלך גמר לטיב שטח N6. מבצעים את זה באותה דפינה של הקדח , וכך מתקיימות דרישות המרכזיות והניצבות ביחס ל-A.
8. חריטת המדרגה לאורך .
9. שבירת פינות .
כרסום וקידוח (בכרסומת, החלק דפון במלחציים או בראש חלוקה):
10. כרסום החריץ ברוחב בכרסום דיסקה, עד מעבר לציר החלק.
11. קידוח קדח מכין לתבריג M6 (קוטר ), במרחק מהציר.
12. כרסום שקע עד קוטר .
13. הרחבת הקדח ל- בקטע שלפני החריץ (מעבר חופשי לבורג).
14. הברזת התבריג M6 בקטע שאחרי החריץ.
15. כרסום המדרגה בעומק ובגובה , בצד שמול הקדח M6.
16. כרסום השיפוע שמעל המדרגה (מגובה 10 עד גובה 16).
17. שבירת פינות והסרת גרדים.
18. ביקורת מידות, טיב שטח ודרישות התנוחה.
תשובה: ניסור; חריטה בשתי דפינות (מצח ו-, ואחר כך מצח לאורך 30, הקדח והמדרגה באותה דפינה, המדרגה ושבירת פינות); כרסום וקידוח (החריץ ברוחב 2, קדח מכין, שקע , הרחבה ל-, הברזת M6, המדרגה והשיפוע, הסרת גרדים); ביקורת.
סעיף ד
: ניצבות. מצח המדרגה חייב להימצא בין שני מישורים שהמרחק ביניהם והם ניצבים לציר הקדח (בסיס A). : מרכזיות. הציר של חייב להימצא בתוך גליל בקוטר סביב ציר A. מבטיחים את שתיהן בחריטת המדרגה , המצח שלה והקדח בדפינה אחת, ובודקים בחוגן כשהחלק מורכב על ציר בדיקה בקדח ומסובבים אותו.
בשתי הדרישות הבסיס הוא A: הציר של הקדח . בכל מסגרת סבולת שלושה ריבועים: הסמל של סוג הדרישה, גודל תחום הסבולת במילימטרים, והאות של בסיס הייחוס.
הדרישה על מצח המדרגה (המצח שבמרחק 12 מקצה החלק).
1. המשמעות: זו דרישת ניצבות.
•הסמל : סוג הדרישה, ניצבות.
•: רוחב תחום הסבולת. המצח כולו חייב להימצא בין שני מישורים מקבילים שהמרחק ביניהם , והם ניצבים בדיוק לציר הבסיס.
•A: בסיס הייחוס, ציר הקדח .
2. איך מבטיחים בייצור: חורטים את המצח הזה ואת הקדח באותה דפינה. כך שניהם נוצרים סביב אותו ציר סיבוב, והמצח יוצא ניצב לציר הקדח.
3. איך בודקים: מרכיבים את החלק על ציר בדיקה מדויק שנכנס לקדח , ותומכים את הציר בין חודנים. מצמידים חוגן (שעון מדידה) למצח, קרוב לקוטר החיצוני שלו, ומסובבים את החלק סיבוב שלם. ההפרש בין הקריאה הגדולה לקטנה צריך להיות עד .
1. המשמעות: זו דרישת מרכזיות (שיתוף ציר).
•הסמל : סוג הדרישה, מרכזיות.
•: תחום הסבולת הוא גליל בקוטר . הציר של הגליל חייב להימצא כולו בתוך הגליל הזה, שהציר שלו הוא ציר הבסיס. כלומר שני הצירים יכולים להיות מוסטים זה מזה ב- לכל היותר.
•A: בסיס הייחוס, ציר הקדח .
2. איך מבטיחים בייצור: חורטים את הקוטר ואת הקדח באותה דפינה, בלי לשחרר את החלק ביניהם. כך שניהם נחרטים סביב אותו ציר.
3. איך בודקים: מרכיבים את החלק על ציר בדיקה בקדח בין חודנים, מצמידים חוגן לקוטר , ומסובבים את החלק סיבוב שלם. ההפרש בין הקריאה הגדולה לקטנה צריך להיות עד (הסטה של בין הצירים נותנת הפרש קריאות של ).
תשובה: היא דרישת ניצבות של מצח המדרגה לציר הקדח , בתחום של . היא דרישת מרכזיות של הקוטר ביחס לציר הקדח , בתוך גליל . את שתיהן מבטיחים בחריטה בדפינה אחת עם הקדח, ובודקים בחוגן כשהחלק מורכב על ציר בדיקה בקדח ומסובבים אותו.
שאלה 8 · כלכלת ייצור: עיבוד שבבי מול יציקה מדויקת
מפעל קיבל הזמנה לייצור 3,000 יחידות של "ברזי אספקה". במפרט הדרישות לייצור החלק קיימת דרישה לביקורת איכות בתהליך וביקורת סופית של 100% (כל חלק נבדק בנפרד).
המפעל שוקל לייצר את ההזמנה בשני קווי ייצור נפרדים, כמפורט להלן:
1) קו ייצור עיבוד שבבי מלא
2) קו ייצור יציקה מדויקת ועיבוד שבבי סופי.
להלן נתוני הייצור:
חשבו את עלות הייצור הכוללת של הזמנת 3000 יחידות בכל אחד מקווי הייצור בנפרד.
סרטטו במערכת צירים משותפת את עלויות הייצור מול כמות היחידות ליצור עבור כל אחד מקווי הייצור.
חשבו את נקודת האיזון בין קווי הייצור. באילו כמויות מומלץ לייצר בכל אחד מקווי הייצור?
התקבלה הזמנה דחופה ל־1000 יחידות. המפעל מחליט להפעיל את שני קווי הייצור במקביל למשך 300 שעות.
חשבו, האם המפעל יעמוד בדרישת ההזמנה הדחופה.
◂ פתרון מלא לשאלה 8
סעיף א
עיבוד שבבי מלא: כ- ₪ ( ₪ ליחידה). יציקה מדויקת: ₪ ( ₪ ליחידה).
מבוקש: העלות הכוללת של 3000 יחידות, בכל קו ייצור בנפרד.
המודל. העלות הכוללת היא :
•: ההוצאות הקבועות (הכנה ומתקנים). אינן תלויות בכמות.
•: עלות הייצור של יחידה אחת. כוללת שכר עבודה (על זמן הייצור ועל זמן ביקורת האיכות, כי כל חלק נבדק) וחומר גלם.
•: כמות היחידות.
הפסולים. חלק מהיחידות נפסלות, ולכן כדי לקבל יחידה תקינה אחת צריך לייצר יותר מיחידה אחת. כשאחוז הפסולים הוא , מכפילים את העלות ליחידה ב-.
1. קו 1, עיבוד שבבי מלא:
•שכר עבודה: ₪
•חומר גלם: ₪
₪
₪
2. קו 2, יציקה מדויקת ועיבוד שבבי סופי:
•שכר עבודה: ₪
•חומר גלם: ₪
₪
₪
3. השוואה: להזמנה של 3000 יחידות היציקה המדויקת זולה יותר, בכ- ₪. ההוצאות הקבועות שלה גבוהות פי 8, אבל כל יחידה עולה בה פחות מחצי.
תשובה: עיבוד שבבי מלא: כ- ₪. יציקה מדויקת: ₪.
סעיף ב
שני קווים ישרים: (עיבוד שבבי מלא) ו- (יציקה מדויקת). הם נחתכים ב- יחידות.
1. המשוואות. מסעיף א, העלות הכוללת של כל קו ייצור היא קו ישר :
•עיבוד שבבי מלא:
•יציקה מדויקת:
2. איך מסרטטים. הציר האופקי הוא הכמות , והציר האנכי הוא העלות הכוללת. לכל קו מספיקות שתי נקודות, למשל ו-:
3. מה רואים בגרף:
•נקודת החיתוך של כל קו עם הציר האנכי היא ההוצאות הקבועות. בעיבוד השבבי היא נמוכה ( ₪), וביציקה גבוהה ( ₪).
•השיפוע של כל קו הוא העלות של יחידה נוספת. הקו של העיבוד השבבי תלול יותר ( ₪ ליחידה מול ₪).
•לכן הקו של העיבוד השבבי מתחיל נמוך יותר, עולה מהר יותר, וחותך את הקו של היציקה. נקודת החיתוך היא נקודת האיזון (סעיף 2).
תשובה: שני קווים ישרים, ו-, שנחתכים ב-.
נקודת האיזון: יחידות (עלות של כ- ₪). עד כ-1355 יחידות עדיף עיבוד שבבי מלא, ומ-1356 יחידות ומעלה עדיפה יציקה מדויקת.
בנקודת האיזון העלות הכוללת בשני הקווים שווה:
ומכאן
1. הצבה:
כלומר כ-1356 יחידות.
2. העלות בנקודת האיזון: ₪ (אותו ערך בשני הקווים).
3. ההמלצה, לפי הקו הנמוך יותר בגרף:
•עד כ-1355 יחידות: עיבוד שבבי מלא. ההוצאות הקבועות הנמוכות שלו מכריעות.
•מ-1356 יחידות ומעלה: יציקה מדויקת ועיבוד שבבי סופי. העלות הנמוכה ליחידה מחזירה את ההשקעה במתקנים.
זה מתאים לתוצאה של סעיף א: 3000 יחידות הן יותר מ-1356, ואכן היציקה המדויקת יצאה זולה יותר.
תשובה: נקודת האיזון היא כ-1356 יחידות. מתחת לכמות הזאת עדיף עיבוד שבבי מלא, ומעליה עדיפה יציקה מדויקת.
סעיף ג
כן. ב-300 שעות מתקבלות כ-360 יחידות תקינות בעיבוד שבבי וכ-691 ביציקה מדויקת, בסך הכול כ-1051 יחידות, יותר מ-1000.
מבוקש: כמה יחידות תקינות ייצרו שני הקווים יחד ב-300 שעות, והאם זה מספיק ל-1000 יחידות.
בכל קו, הזמן שמוקדש ליחידה הוא זמן הייצור ועוד זמן ביקורת האיכות (כל חלק נבדק). מספר היחידות שמיוצרות הוא הזמן הכולל חלקי הזמן ליחידה, ומתוכן רק החלק שאינו נפסל הוא יחידות תקינות.
1. קו 1, עיבוד שבבי מלא: דקות ליחידה, 6% פסולים.
יחידות תקינות
2. קו 2, יציקה מדויקת: דקות ליחידה, 4% פסולים.
יחידות תקינות
3. בסך הכול:
יחידות תקינות
4. השוואה: . המפעל יעמוד בהזמנה, עם עודף קטן של כ-50 יחידות (כ-5%).
תשובה: כן. שני הקווים יחד ייצרו ב-300 שעות כ-1051 יחידות תקינות (360 ועוד 691), יותר מ-1000 היחידות שהוזמנו.
שאלה 9 · מאמץ כניעה והתחום הפלסטי
מהו המשפט הנכון לגבי מאמץ כניעה בחלק העשוי מפלדה?
א. אם המאמץ הקיים בחלק יהיה גבוה ממאמץ הכניעה, החלק יהיה בתחום הפלסטי של עקומת מאמץ מעוות
ב. אם המאמץ בחלק יהיה גבוה ממאמץ הכניעה, החלק יישבר
ג. מאמץ הכניעה זהה למאמץ המותר בחלק
ד. מותר להפעיל על חלק מאמץ שאינו גבוה יותר ממאמץ הכניעה.
◂ פתרון מלא לשאלה 9
פתרון
א. אם המאמץ הקיים בחלק יהיה גבוה ממאמץ הכניעה, החלק יהיה בתחום הפלסטי של עקומת מאמץ מעוות
מאמץ הכניעה הוא הגבול בין שני תחומים בעקומת מאמץ-מעוות של פלדה:
•מתחתיו, התחום האלסטי: כשמסירים את העומס, החלק חוזר למידות המקוריות שלו.
•מעליו, התחום הפלסטי: נשאר בחלק עיוות קבוע, גם אחרי שהעומס הוסר.
לכן חלק שהמאמץ בו עבר את מאמץ הכניעה נמצא בתחום הפלסטי. זה מה שכתוב ב-א.
למה האחרות לא נכונות:
•ב: מעל מאמץ הכניעה החלק מתעוות עיוות קבוע, אבל עדיין אינו נשבר. השבר מתרחש רק אחרי שהמאמץ מגיע לחוזק המתיחה (המאמץ המרבי), שגבוה ממאמץ הכניעה.
•ג: המאמץ המותר קטן ממאמץ הכניעה. מקבלים אותו מחלוקת מאמץ הכניעה במקדם ביטחון: .
•ד: מותר להפעיל מאמץ רק עד המאמץ המותר, שנמוך ממאמץ הכניעה. מאמץ ששווה למאמץ הכניעה לא משאיר שום מרווח ביטחון.
תשובה: א.
שאלה 10 · תבריג של שתי התחלות מול התחלה אחת
מהו המשפט הנכון לגבי בורג (1) עם תבריג של שתי התחלות, ולגבי בורג (2) עם התחלה אחת?
קוטרי הברגים והפסיעות זהים.
א. בבורג (1) זווית מעלה התבריג גדולה יותר מאשר בבורג (2), לכן יש סיכוי גבוה יותר לפתיחה עצמית.
ב. בבורג (1) זווית מעלה התבריג קטנה יותר מאשר בבורג (2), לכן יש סיכוי גבוה יותר לפתיחה עצמית.
ג. בבורג (1) זווית החיכוך גדולה יותר מאשר בבורג (2).
ד. בורג (2) יהיה בעל חוזק גבוה יותר למתיחה מאשר בורג (1).
◂ פתרון מלא לשאלה 10
פתרון
א. בבורג (1) זווית מעלה התבריג גדולה יותר מאשר בבורג (2), לכן יש סיכוי גבוה יותר לפתיחה עצמית.
בתבריג של כמה התחלות, המהלך (ההתקדמות בסיבוב שלם) שווה לפסיעה כפול מספר ההתחלות . זווית מעלה התבריג נקבעת לפי המהלך:
( הפסיעה, הקוטר הממוצע של התבריג.)
1. בבורג (1) יש שתי התחלות, ולכן המהלך שלו כפול, וזווית המעלה שלו גדולה בערך פי 2 מזו של בורג (2). הקוטר והפסיעה זהים.
2. תנאי הנעילה העצמית הוא : זווית המעלה קטנה מזווית החיכוך. ככל ש- גדולה יותר היא מתקרבת לזווית החיכוך או עוברת אותה, והבורג עלול להיפתח מעצמו תחת העומס.
לכן בבורג (1) הסיכוי לפתיחה עצמית גבוה יותר. זה מה שכתוב ב-א.
למה האחרות לא נכונות:
•ב: הפוך. זווית המעלה בבורג (1) גדולה יותר, לא קטנה יותר.
•ג: זווית החיכוך תלויה רק במקדם החיכוך ובזווית הפרופיל של השן, ולא במספר ההתחלות. היא זהה בשני הברגים.
•ד: החוזק למתיחה נקבע לפי שטח החתך של קנה הבורג, כלומר לפי הקוטר הפנימי. הקוטר והפסיעה זהים, ולכן גם הקוטר הפנימי והחוזק זהים.
תשובה: א.
שאלה 11 · מאמצים בשגם לפי קוטר הגל
מהו המשפט הנכון לגבי מאמצים בשגם המחבר בין גל לגלגל שיניים?
א. בהספק נתון, ככל שמהירות הסיבוב של הגל תגדל, יגדלו גם המאמצים בשגם
ב. בהספק ובסל"ד נתונים, ככל שקוטר הגל יקטן, יגדלו המאמצים בשגם
ג. בהספק ובסל"ד נתונים, ככל שקוטר הגל יגדל, יגדלו המאמצים בשגם
ד. בסל"ד נתון, ככל שההספק המועבר על ידי הגל יקטן, יגדלו המאמצים בשגם.
◂ פתרון מלא לשאלה 11
פתרון
ב. בהספק ובסל"ד נתונים, ככל שקוטר הגל יקטן, יגדלו המאמצים בשגם
השגם מעביר את מומנט הפיתול מהגל לגלגל. בודקים ממה תלוי הכוח שפועל עליו:
1. המומנט נקבע לפי ההספק והסל"ד: ( ב-kW, ב-rpm, ב-Nm).
2. הכוח על השגם הוא המומנט חלקי רדיוס הגל: .
3. מאמצי הגזירה והמעיכה בשגם גדלים יחד עם הכוח .
כשההספק והסל"ד נתונים, המומנט קבוע. גל בקוטר קטן יותר פירושו זרוע קטנה יותר, ולכן כוח גדול יותר על השגם. בנוסף, לגל דק מתאים שגם תקני קטן יותר, ששטחיו קטנים יותר. לכן המאמצים בשגם גדלים. זה מה שכתוב ב-ב.
למה האחרות לא נכונות:
•א: בהספק נתון, סל"ד גבוה יותר נותן מומנט קטן יותר, ולכן המאמצים בשגם קטנים.
•ג: הפוך. קוטר גדול יותר מקטין את הכוח על השגם.
•ד: בסל"ד נתון, הספק קטן יותר נותן מומנט קטן יותר, ולכן המאמצים קטנים.
תשובה: ב.
שאלה 12 · ממה תלוי קבוע הקפיץ
באיזה מהגורמים הבאים תלוי קבוע (קשיחות) הקפיץ?
א. הכוח הפועל על הקפיץ
ב. חוזק הכניעה של חומר הקפיץ
ג. מספר הכריכות בקפיץ
ד. מבנה קצוות הקפיץ
◂ פתרון מלא לשאלה 12
פתרון
ג. מספר הכריכות בקפיץ
קבוע הקפיץ של קפיץ בורגי הוא:
( מודול הגזירה של החומר, קוטר התיל, הקוטר הממוצע של הכריכה, מספר הכריכות הפעילות.)
הקבוע תלוי אפוא בחומר (דרך ) ובגיאומטריה של הקפיץ: קוטר התיל, קוטר הכריכה ומספר הכריכות. ככל שיש יותר כריכות הקפיץ רך יותר, כי כל כריכה מוסיפה שקיעה. מבין האפשרויות, רק מספר הכריכות מופיע בנוסחה. זו האפשרות ג.
למה האחרות לא נכונות:
•א: קבוע הקפיץ הוא היחס בין הכוח לשקיעה, , והוא תכונה של הקפיץ עצמו. כשהכוח גדל, השקיעה גדלה באותו יחס, והקבוע אינו משתנה.
•ב: חוזק הכניעה קובע כמה אפשר להעמיס על הקפיץ לפני שיתעוות עיוות קבוע, ולא כמה הוא קשיח. בנוסחה מופיע מודול הגזירה, לא חוזק הכניעה.
•ד: מבנה הקצוות קובע איך הקפיץ נשען על המשטח, ואינו גודל שמופיע בנוסחת הקשיחות.
תשובה: ג.
שאלה 13 · רצועה שטוחה מול רצועה טריזית
מהו המשפט הנכון לגבי תמסורות רצועה שטוחה וטריזית, אם הספק המועבר, הסל"ד והגיאומטריה זהים?
א. כוח המתיחה המוקדמת הנדרש בתמסורת השטוחה יהיה גדול יותר מאשר בתמסורת הטריזית
ב. המתיחות בענף הפעיל בתמסורת השטוחה תהיה גבוהה מהמתיחות בענף הפעיל בתמסורת הטריזית
ג. המתיחות בענף הסביל בתמסורת השטוחה תהיה גבוהה מהמתיחות בענף הסביל בתמסורת הטריזית
ד. כל התשובות נכונות.
◂ פתרון מלא לשאלה 13
פתרון
ד. כל התשובות נכונות.
ההבדל בין שני הסוגים הוא באחיזה. רצועה טריזית נדחקת לתוך חריץ הגלגל, ולכן החיכוך האפקטיבי שלה גדול יותר: במקום פועל , ועבור זה בערך פי 3. לפי נוסחת אוילר, יחס המתיחויות בתמסורת הטריזית גדול בהרבה.
אותו הספק, אותו סל"ד ואותה גיאומטריה פירושם אותו כוח היקפי בשתי התמסורות. בודקים כל משפט:
1. הענף הפעיל: . ברצועה השטוחה קטן יותר, ולכן גדול יותר. המשפט ב נכון.
2. הענף הסביל: . ה- זהה, ולכן גם גדול יותר ברצועה השטוחה. המשפט ג נכון.
3. כוח המתיחה המוקדמת גדל עם הסכום , ושני המחוברים גדולים יותר ברצועה השטוחה. המשפט א נכון.
שלושת המשפטים נכונים, ולכן התשובה היא ד. המספרים של שאלה 3 במבחן הזה מדגימים את זה: מול , מול , ו- מול .
תשובה: ד.
שאלה 14 · תכונות של פלדה לכלי מדידה
איזו מהתכונות הבאות נדרשת מפלדה המשמשת לייצור כלי מדידה?
א. עמידות מפני שיתוך
ב. עמידות מפני שחיקה
ג. מקדם התפשטות נמוך
ד. כל התשובות נכונות.
◂ פתרון מלא לשאלה 14
פתרון
ד. כל התשובות נכונות.
כלי מדידה צריך לשמור על המידות המדויקות שלו לאורך שנים של שימוש. כל אחת משלוש התכונות נדרשת לשם כך:
1. עמידות מפני שיתוך (קורוזיה): חלודה פוגעת במשטחי המדידה ובשנתות, ומשנה את המידות. הכלי נמצא במגע עם ידיים, לחות ונוזלי קירור.
2. עמידות מפני שחיקה: משטחי המדידה מתחככים בחלקים הנמדדים אלפי פעמים. חומר רך יישחק, והכלי יאבד את הדיוק שלו. לכן פלדה לכלי מדידה היא פלדה קשה, מחוסמת.
3. מקדם התפשטות תרמית נמוך: המידות של הכלי משתנות עם הטמפרטורה (חום היד, טמפרטורת הסדנה). ככל שהמקדם נמוך יותר, השינוי קטן יותר והמדידה אמינה יותר.
שלוש התכונות נדרשות, ולכן התשובה היא ד.
תשובה: ד.
שאלה 15 · זיהוי דרישת גליליות
מה משמעות הדרישה הבאה?
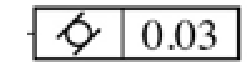
א. זו דרישת מקבילות בין שני מישורים מקבילים
ב. זו דרישת עיגוליות של חתך של מוט עגול
ג. זו דרישת גליליות של משטח גלילי
ד. זו דרישת זריקה מותרת של משטח גלילי.
◂ פתרון מלא לשאלה 15
פתרון
ג. זו דרישת גליליות של משטח גלילי
במסגרת הסבולת שבשאלה שני תאים: סמל הדרישה וגודל הסבולת. אין תא שלישי של בסיס ייחוס.
1. הסמל: עיגול בין שני קווים נטויים מקבילים. זה הסמל של גליליות.
2. הערך: . המשטח הגלילי כולו חייב להימצא בין שני גלילים בעלי ציר משותף, שההפרש בין הרדיוסים שלהם .
3. אין בסיס ייחוס, כי גליליות היא דרישת צורה: היא בודקת את המשטח עצמו (עגול, ישר ולא קוני), ולא את המיקום שלו ביחס למשטח אחר.
למה האחרות לא נכונות:
•א: הסמל של מקבילות הוא שני קווים נטויים מקבילים בלי עיגול, והיא דרישת תנוחה שיש בה בסיס ייחוס.
•ב: הסמל של עיגוליות הוא עיגול בלבד, בלי הקווים. עיגוליות בודקת חתך אחד, וגליליות בודקת את כל המשטח לאורכו.
•ד: הסמל של זריקה (חריגות) הוא חץ אלכסוני, והיא נמדדת תמיד ביחס לציר של בסיס ייחוס.
תשובה: ג.
שאלה 16 · כוח החיתוך בקידוח
במה תלוי כוח החיתוך הנוצר בקידוח?
א. במהירות סיבוב המקדח.
ב. בהספק מנוע המקדחה ומהירות הסיבוב.
ג. בהתנגדות הסגולית של החומר, בהיגש ובקדמה.
ד. בקוטר המקדח.
◂ פתרון מלא לשאלה 16
פתרון
ג. בהתנגדות הסגולית של החומר, בהיגש ובקדמה.
כוח החיתוך הראשי, בקידוח כמו בחריטה, הוא ההתנגדות הסגולית של החומר כפול שטח החתך של השבב:
( ההתנגדות הסגולית של החומר, ההיגש, שבקידוח שווה לחצי מקוטר המקדח, ו- הקידמה לסיבוב.)
שלושת הגורמים שבנוסחה הם בדיוק אלה שכתובים ב-ג.
למה האחרות לא נכונות:
•א: מהירות הסיבוב אינה מופיעה בנוסחת הכוח. היא משפיעה על ההספק ועל זמן העיבוד, לא על הכוח.
•ב: הספק המנוע הוא מה שהמכונה מסוגלת לספק, והוא לא קובע את הכוח. הכיוון הפוך: מהכוח וממהירות הסיבוב מחשבים את ההספק הנדרש.
•ד: קוטר המקדח קובע את ההיגש (), אבל זה רק אחד משלושת הגורמים. בלי החומר והקידמה אי אפשר לדעת את הכוח, ולכן ג היא התשובה המלאה.
תשובה: ג.
שאלה 17 · בחירת כלי מדידה לקוטר חיצוני
באמצעות איזה כלי מדידה נמדוד קוטר חיצוני ?
א. באמצעות קליבר (זחון)
ב. באמצעות שעון אינדיקטור
ג. באמצעות מיקרומטר
ד. באמצעות מד קוטר
◂ פתרון מלא לשאלה 17
פתרון
ג. באמצעות מיקרומטר
בוחרים כלי מדידה לפי תחום הסבולת של המידה. הכלל המקובל: הדיוק של הכלי צריך להיות בערך עשירית מתחום הסבולת.
1. תחום הסבולת של הוא (מ- עד ).
2. לכן נדרש כלי שמודד בדיוק של כ-.
3. מיקרומטר חיצוני מודד קטרים חיצוניים בדיוק של , והוא הכלי המתאים. זו האפשרות ג.
למה האחרות לא נכונות:
•א: קליבר (זחון) מודד בדיוק של עד , וזה גס מדי לסבולת של : שגיאת המדידה תופסת חלק גדול מדי מתחום הסבולת.
•ב: שעון אינדיקטור הוא כלי מדידה השוואתי. הוא מראה סטייה ביחס למידה שכוונה מראש, ואינו מודד קוטר בעצמו.
•ד: מד קוטר מיועד למדידת קטרים פנימיים (קדחים), ולא קוטר חיצוני.
תשובה: ג.
שאלה 18 · סימון טיב שטח ללא הסרת חומר
מה משמעות דרישת איכות פני השטח?

א. עיבוד באמצעות השחזה
ב. יש להשאיר את השטח במצב המקורי ללא עיבוד
ג. עיבוד באמצעות קידוח
ד. אפשר לעבד את השטח בכל כלי עיבוד.
◂ פתרון מלא לשאלה 18
פתרון
ב. יש להשאיר את השטח במצב המקורי ללא עיבוד
לסמל טיב השטח שלוש צורות בסיסיות:
•הסמל הפתוח (שתי רגליים בלבד): מותר לקבל את השטח בכל תהליך, עם הסרת שבבים או בלעדיה.
•הסמל עם קו שסוגר אותו למשולש: נדרש עיבוד בהסרת שבבים.
•הסמל עם עיגול בתוכו: אסור להסיר חומר מהשטח.
בסמל שבשאלה יש עיגול. המשמעות: השטח נשאר כפי שהתקבל מהתהליך הקודם (יציקה, חישול, ערגול וכדומה), בלי עיבוד שבבי. זה מה שכתוב ב-ב.
למה האחרות לא נכונות:
•א: השחזה היא עיבוד בהסרת חומר, והסמל עם העיגול אוסר עליה. כשרוצים לדרוש שיטת עיבוד מסוימת, כותבים אותה במילים על הקו האופקי של הסמל.
•ג: גם קידוח הוא עיבוד בהסרת חומר, והסמל אינו מציין שיטת עיבוד.
•ד: זו המשמעות של הסמל הפתוח, בלי העיגול.
תשובה: ב.