מבחן מה"ט חלקי מכונות ותהליכי עיבוד שבבי 97002 - אביב 2026 מועד א'
הנדסת מכונות · סמל 97002 · 18 שאלות · פתרון מלא לכל סעיף
מבחן הגמר הממלכתי של מה"ט בחלקי מכונות ותהליכי עיבוד שבבי, אביב 2026 מועד א', כל 18 השאלות כמו בשאלון. לכל סעיף יש תשובה סופית ופתרון מלא ומוסבר, צעד אחרי צעד. נסו לפתור לבד, ואז פתחו את הפתרון.
הנחיות הבחינה
משך הבחינה: ארבע שעות.
מבנה השאלון: חלק א' (80 נקודות) – שמונה שאלות פתוחות, יש לענות על ארבע שאלות כמפורט להלן:
שאלות 4-1 בנושא חלקי מכונות – יש לענות על שתי שאלות.
שאלות 8-5 בנושא תהליכי עיבוד שבבי – יש לענות על שתי שאלות.
ערך כל שאלה 20 נקודות.
חלק ב' (20 נקודות) – עשר שאלות ברירה (יש לענות על כולן):
שאלות 13-9 בנושא חלקי מכונות.
שאלות 18-14 בנושא תהליכי עיבוד שבבי.
יש לרשום את תשובות חלק ב' במחברת הבחינה.
ערך כל שאלה שתי נקודות.
חומר עזר: 1. מחשבון מדעי (אין להשתמש במחשב כף יד או במחשבון עם תקשורת חיצונית).
2. קלסר אחד בלבד עם חומר ההרצאות. אין להוציא דפים מהקלסר.
3. שלושה ספרי לימוד.
נוסחאון מה"ט בחלקי מכונות ועיבוד שבבי - להורדה ב-PDF, 505 עמודים.
שאלה 1 · מצמדי שיניים ומצמד חיכוך בהנעת צרכן
מנוע שהספקו מסתובב במהירות ומניע צרכן באמצעות גלגלי שיניים ישרות (1) ו-(2) ביחס הפחתה של 1:3.
במערכת ההנעה משולבים שני מצמדי שיניים, A ו-B, כמוצג באיור לשאלה. מצמד A הוא מסוג GA 70.
היעזרו בנספח המצמדים המצורף.
נתונים:
•מקדם תנאי עבודה במצמדים
•נתוני המצמד השטוח (סעיף ג'):
•מקדם חיכוך הוא 0.4
•לחץ המגע המותר –
•יחס קוטרי המצמד
הערות: חשבו בהנחת לחץ שטח אחיד במצמדים (). הזניחו הפסדים במערכת.
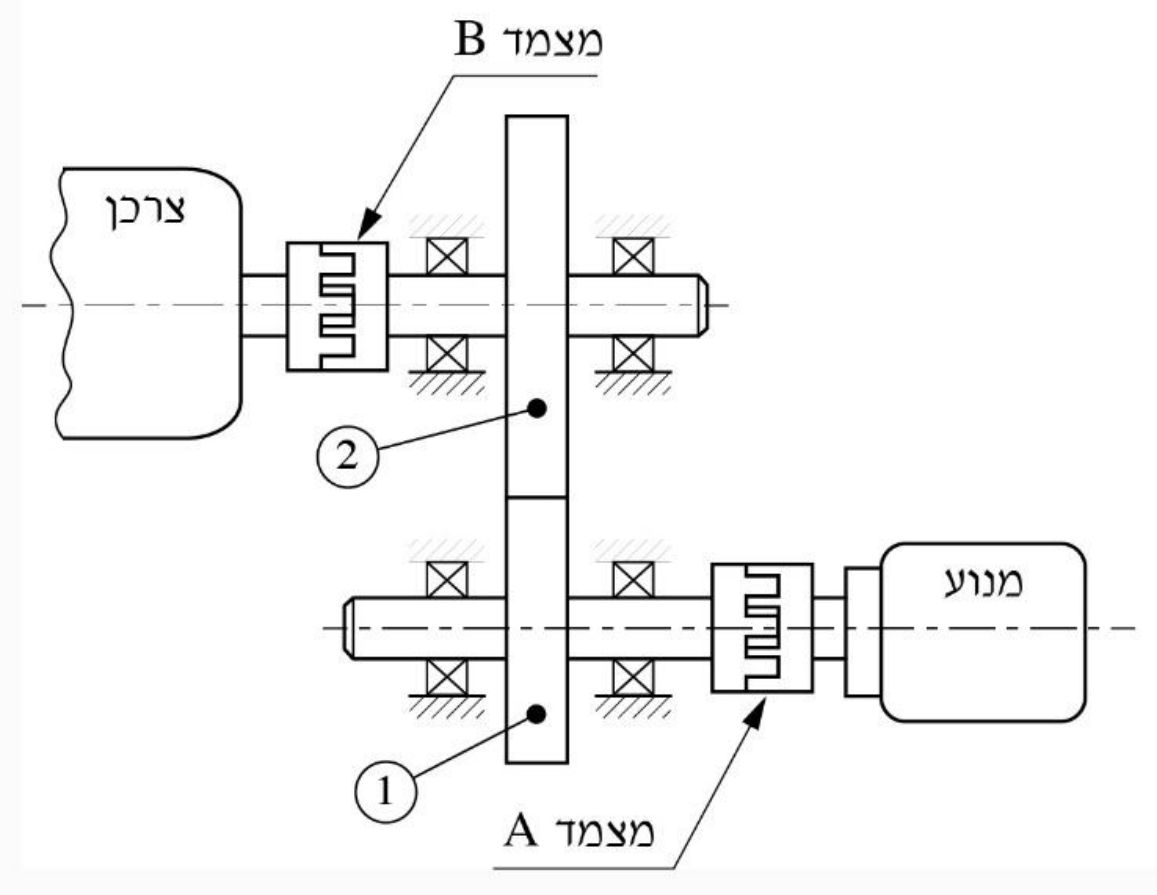
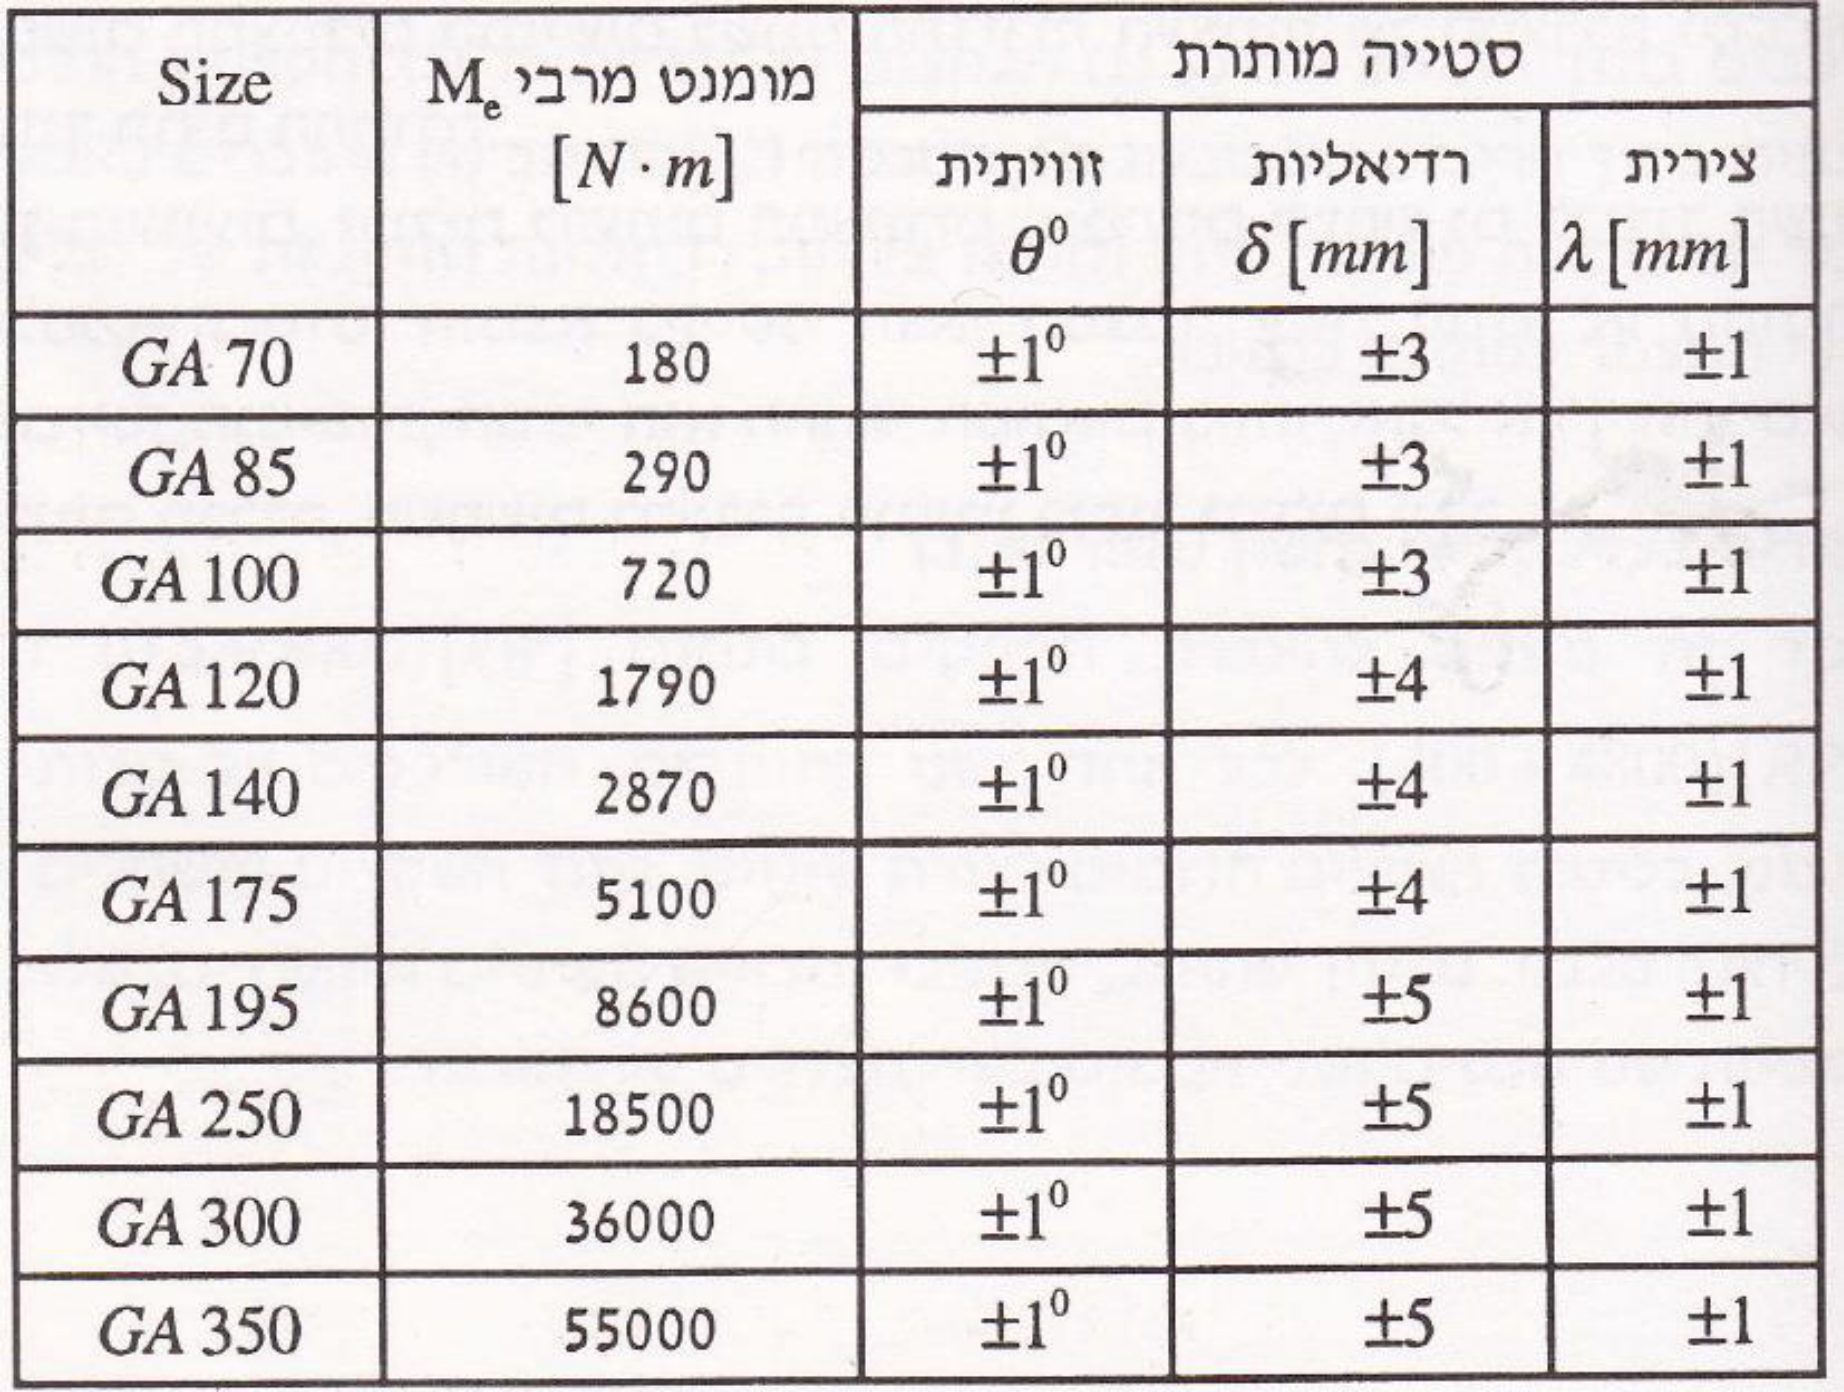
חשבו ובחרו מהטבלה בנספח מצמד שיניים B מתאים. מה יהיה ערכו של המומנט המועבר לצרכן באמצעות מצמדים A, ו-B?
מחליפים בין המצמדים באופן שמצמד B יהיה מסוג GA 70, ומצמד A יהיה זה שנבחר בסעיף א'.
מה יהיה המומנט שאפשר להעביר לצרכן?
להפעלת הצרכן נדרש מומנט של . כיצד תפעל המערכת במקרה זה? הסבירו.
חשבו את הממדים הנדרשים של מצמד חיכוך שטוח (קטרים , ) לצורך העברת מומנט של בנתונים הנ"ל.
האם מצמד חיכוך קוני בקטרים שחושבו בסעיף ג1, ובנתונים הנ"ל, יעביר מומנט גדול יותר, זהה, או קטן יותר מ-? הסבירו ללא חישוב.
◂ פתרון מלא לשאלה 1
סעיף א
מצמד B: GA 120 (נדרש ). המצמד GA 70 שב-A מגביל את המערכת: על גל המנוע אפשר להעביר רק , ולכן לצרכן מועבר (ולא שהמנוע יכול לתת).
נתון: , , יחס הפחתה 1:3, מקדם תנאי עבודה , מצמד A מסוג GA 70.
מבוקש: לבחור את מצמד B, ולמצוא את המומנט שמגיע לצרכן.
היכן יושב כל מצמד. לפי האיור, מצמד A מחבר את המנוע לגל של גלגל 1, ומצמד B מחבר את הגל של גלגל 2 לצרכן. לכן A מעביר את המומנט של גל המנוע, ו-B את המומנט של גל הצרכן, שגדול פי 3.
בחירת מצמד שיניים (מהנוסחאון). מצמד קבוע בוחרים לפי המומנט האפקטיבי:
( המומנט שהמצמד צריך להעביר, מקדם תנאי העבודה.) בטבלת הנספח בוחרים מצמד שהמומנט המרבי שלו גדול מ- או שווה לו.
1. המומנט על גל המנוע (מצמד A):
2. מהירות הסיבוב והמומנט על גל הצרכן (מצמד B). בלי הפסדים, המומנט גדל ביחס ההפחתה:
,
3. המומנט האפקטיבי במצמד B:
4. בחירה מטבלת "נספח מצמדי שיניים": GA 100 מעביר עד , פחות מהנדרש. המצמד הבא הוא GA 120, עם מומנט מרבי של . בוחרים GA 120.
5. בדיקת מצמד A הנתון. המומנט האפקטיבי הנדרש בו:
אבל GA 70 מעביר רק (שורה ראשונה בטבלה), כלומר : מצמד A קטן מדי להספק המלא של המנוע.
6. המומנט שאפשר להעביר דרך A, עם מקדם תנאי העבודה:
(על גל המנוע)
7. המומנט שמגיע לצרכן. השרשרת מנוע ← A ← גלגלים ← B ← צרכן חזקה כמו החוליה החלשה שלה. B עומד ב-, אבל A מגביל את המומנט על גל המנוע ל-, ולכן:
כלומר המערכת יכולה להעביר לצרכן רק ולא , וכדי לנצל את כל הספק המנוע צריך להחליף את A במצמד GA 85 לפחות ().
הערה: אילו בוחרים את B רק לפי שמגיעים לצרכן בפועל, היה מספיק GA 100 (). בחרנו את B לפי הספק המנוע, כדי שלא יהיה צורך להחליף אותו כשמחליפים את A במצמד מתאים.
תשובה: מצמד B: GA 120. המומנט שמועבר לצרכן: , כי מצמד A (GA 70) מגביל את המומנט על גל המנוע ל-.
סעיף ב
: מצמד B (GA 70) על גל הצרכן מגביל את המומנט ל-.
עכשיו המצמד הקטן GA 70 יושב על גל הצרכן, שעליו המומנט הגדול, והמצמד הגדול GA 120 על גל המנוע.
1. מצמד A (GA 120) על גל המנוע: יכול להעביר , הרבה יותר מ- של המנוע. הוא אינו מגביל.
2. מצמד B (GA 70) על גל הצרכן: המומנט המרבי שמותר להעביר דרכו, עם מקדם תנאי העבודה:
3. המנוע יכול לספק לגל הצרכן עד , אבל B מגביל ל-.
תשובה: אפשר להעביר לצרכן בלבד.
המערכת לא תעבוד כראוי: המנוע מספק את המומנט (), אבל מצמד B יועמס ב-, יותר מ- שהוא מסוגל להעביר. שיני המצמד יישחקו או יישברו (מצמד שיניים אינו מחליק). צריך להחליף את B במצמד GA 100 לפחות.
1. האם המנוע מסוגל? על גל הצרכן המנוע יכול לספק עד , יותר מ-. לכן המנוע ינסה להעביר את המומנט הנדרש.
2. מה קורה במצמד B? המומנט האפקטיבי שהוא צריך להעביר:
גם בלי מקדם תנאי העבודה, גדול מהמומנט המרבי של GA 70.
3. המשמעות: מצמד שיניים הוא מצמד קבוע שמעביר את המומנט דרך השיניים, ואינו מחליק כמו מצמד חיכוך. הוא לא "ישחרר" את העומס. השיניים שלו יעבדו מעל העומס המותר, יישחקו מהר, ועלולות להישבר, ואז ההנעה לצרכן תיפסק. כלומר, המערכת לא תפעל בבטחה.
4. הפתרון: להחליף את B במצמד שעומד ב- לפחות: GA 100 (), או להשאיר את GA 120 על גל הצרכן כפי שנבחר בסעיף א.
תשובה: המנוע מסוגל לספק , אבל מצמד B (GA 70) יועמס ב- אפקטיביים, מעל המותרים לו. הוא ייכשל (שחיקה ושבירת שיניים), ולכן יש להחליף אותו ב-GA 100 לפחות.
סעיף ג
, . בפועל: , .
נתון: , , מקדם חיכוך , לחץ מגע מותר , , לחץ שטח אחיד, משטח חיכוך אחד ().
מבוקש: הקוטר החיצוני והקוטר הפנימי של המצמד.
1. מומנט החיכוך הדרוש לתכנון, כולל מקדם תנאי העבודה:
2. הקוטר החיצוני, לפי נוסחת הנוסחאון למצמד שטוח עם לחץ שטח אחיד (), כשיחס הקטרים נתון:
( מומנט החיכוך ב-Nmm, מקדם החיכוך, מספר משטחי המגע, הלחץ המותר ב-MPa, .)
3. הקוטר הפנימי:
4. מעגלים: , .
בדיקה: כוח ההצמדה המותר , רדיוס החיכוך , ומומנט החיכוך . חלקי מתקבלים .
תשובה: ו-; בפועל , .
גדול יותר. באותם קטרים, משטח החיכוך של קונוס גדול יותר (פי ), ובאותו לחץ מגע מותר נוצר כוח נורמלי, ולכן כוח חיכוך, גדול יותר באותו רדיוס.
מצמד קוני יעביר מומנט גדול יותר.
ההסבר:
•המומנט שמצמד חיכוך מעביר הוא כוח החיכוך כפול רדיוס החיכוך, וכוח החיכוך הוא כפול הכוח הנורמלי למשטח, כלומר ( שטח המגע).
•הלחץ המותר , מקדם החיכוך והקטרים , זהים בשני המצמדים, ולכן גם רדיוס החיכוך כמעט זהה.
•במצמד שטוח שטח המגע הוא טבעת שטוחה בין ל-. במצמד קוני, בין אותם קטרים, המשטח הוא מעטפת של קונוס, ששטחה גדול פי ( חצי זווית הקונוס). לכן באותו לחץ מותר הכוח הנורמלי על המשטח, ואיתו כוח החיכוך, גדולים יותר.
•דרך נוספת לראות זאת: הקונוס "מגדיל" את מקדם החיכוך האפקטיבי ל-, כי כוח צירי קטן לוחץ את המשטחים בכוח נורמלי גדול (אפקט הטריז).
תשובה: גדול מ-, כי בקונוס שטח המגע והכוח הנורמלי גדולים יותר באותם קטרים ובאותו לחץ מגע.
שאלה 2 · גל עם שלושה גלגלי שיניים ובדיקת מסבים
גל ABC מסתובב במהירות של 1000 סל"ד ומעביר הספק לצרכנים א' ו-ב' באמצעות גלגלי השיניים 1, 2 ו-3 כמתואר באיור. הגלגלים מיוצרים בעיבוד שבבי.
נתונים:
•נתוני גלגלי השיניים: , , .
•מודול השיניים: , מקדם רוחב השן: .
•מקדם תנאי עבודה בעבודת גלגלי השיניים: 1.7.
•מאמץ הכפיפה המותר בשיניים: .
•מקדם תנאי העבודה בעבודת המסבים: 1.6
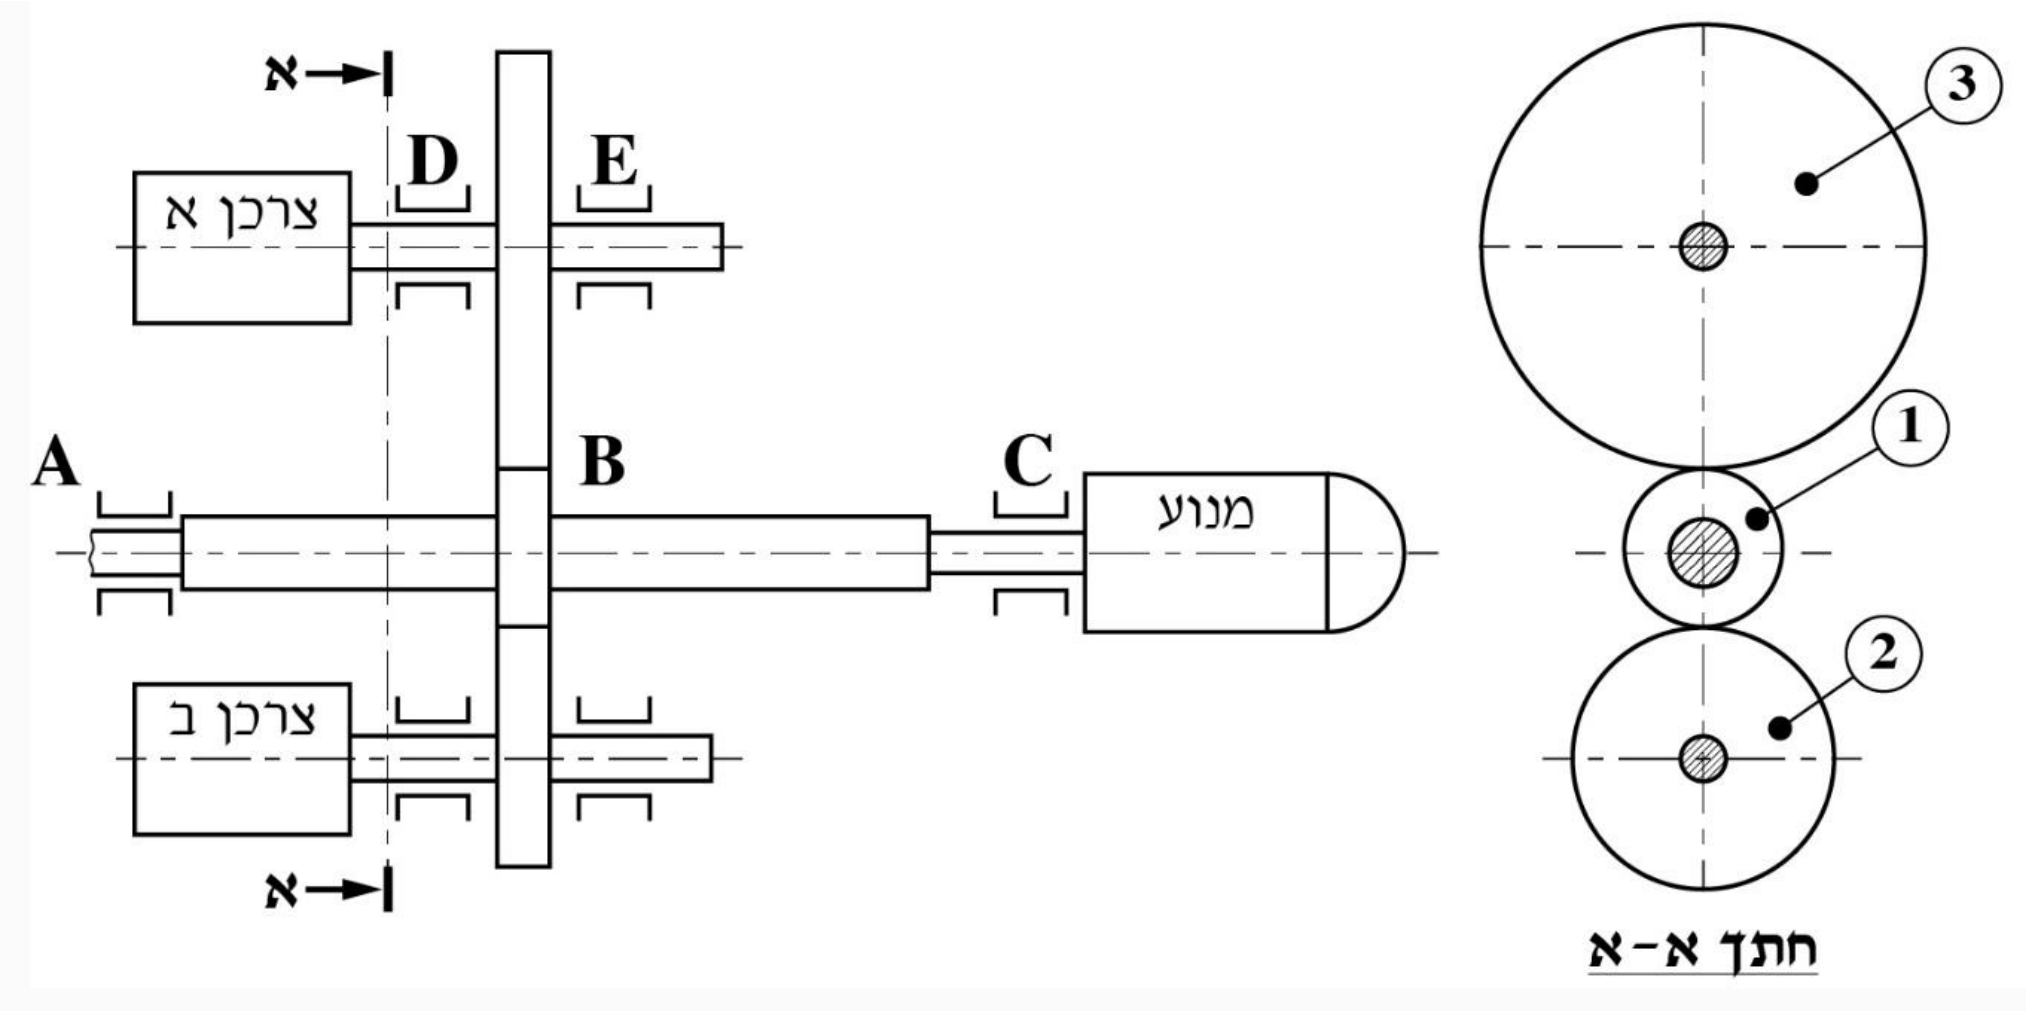
חשבו את ההספק המרבי הנדרש מהמנוע. (חשבו לחוזק לכפיפה בשיניים)
הערה: ההספק המועבר לצרכנים אינו זהה.
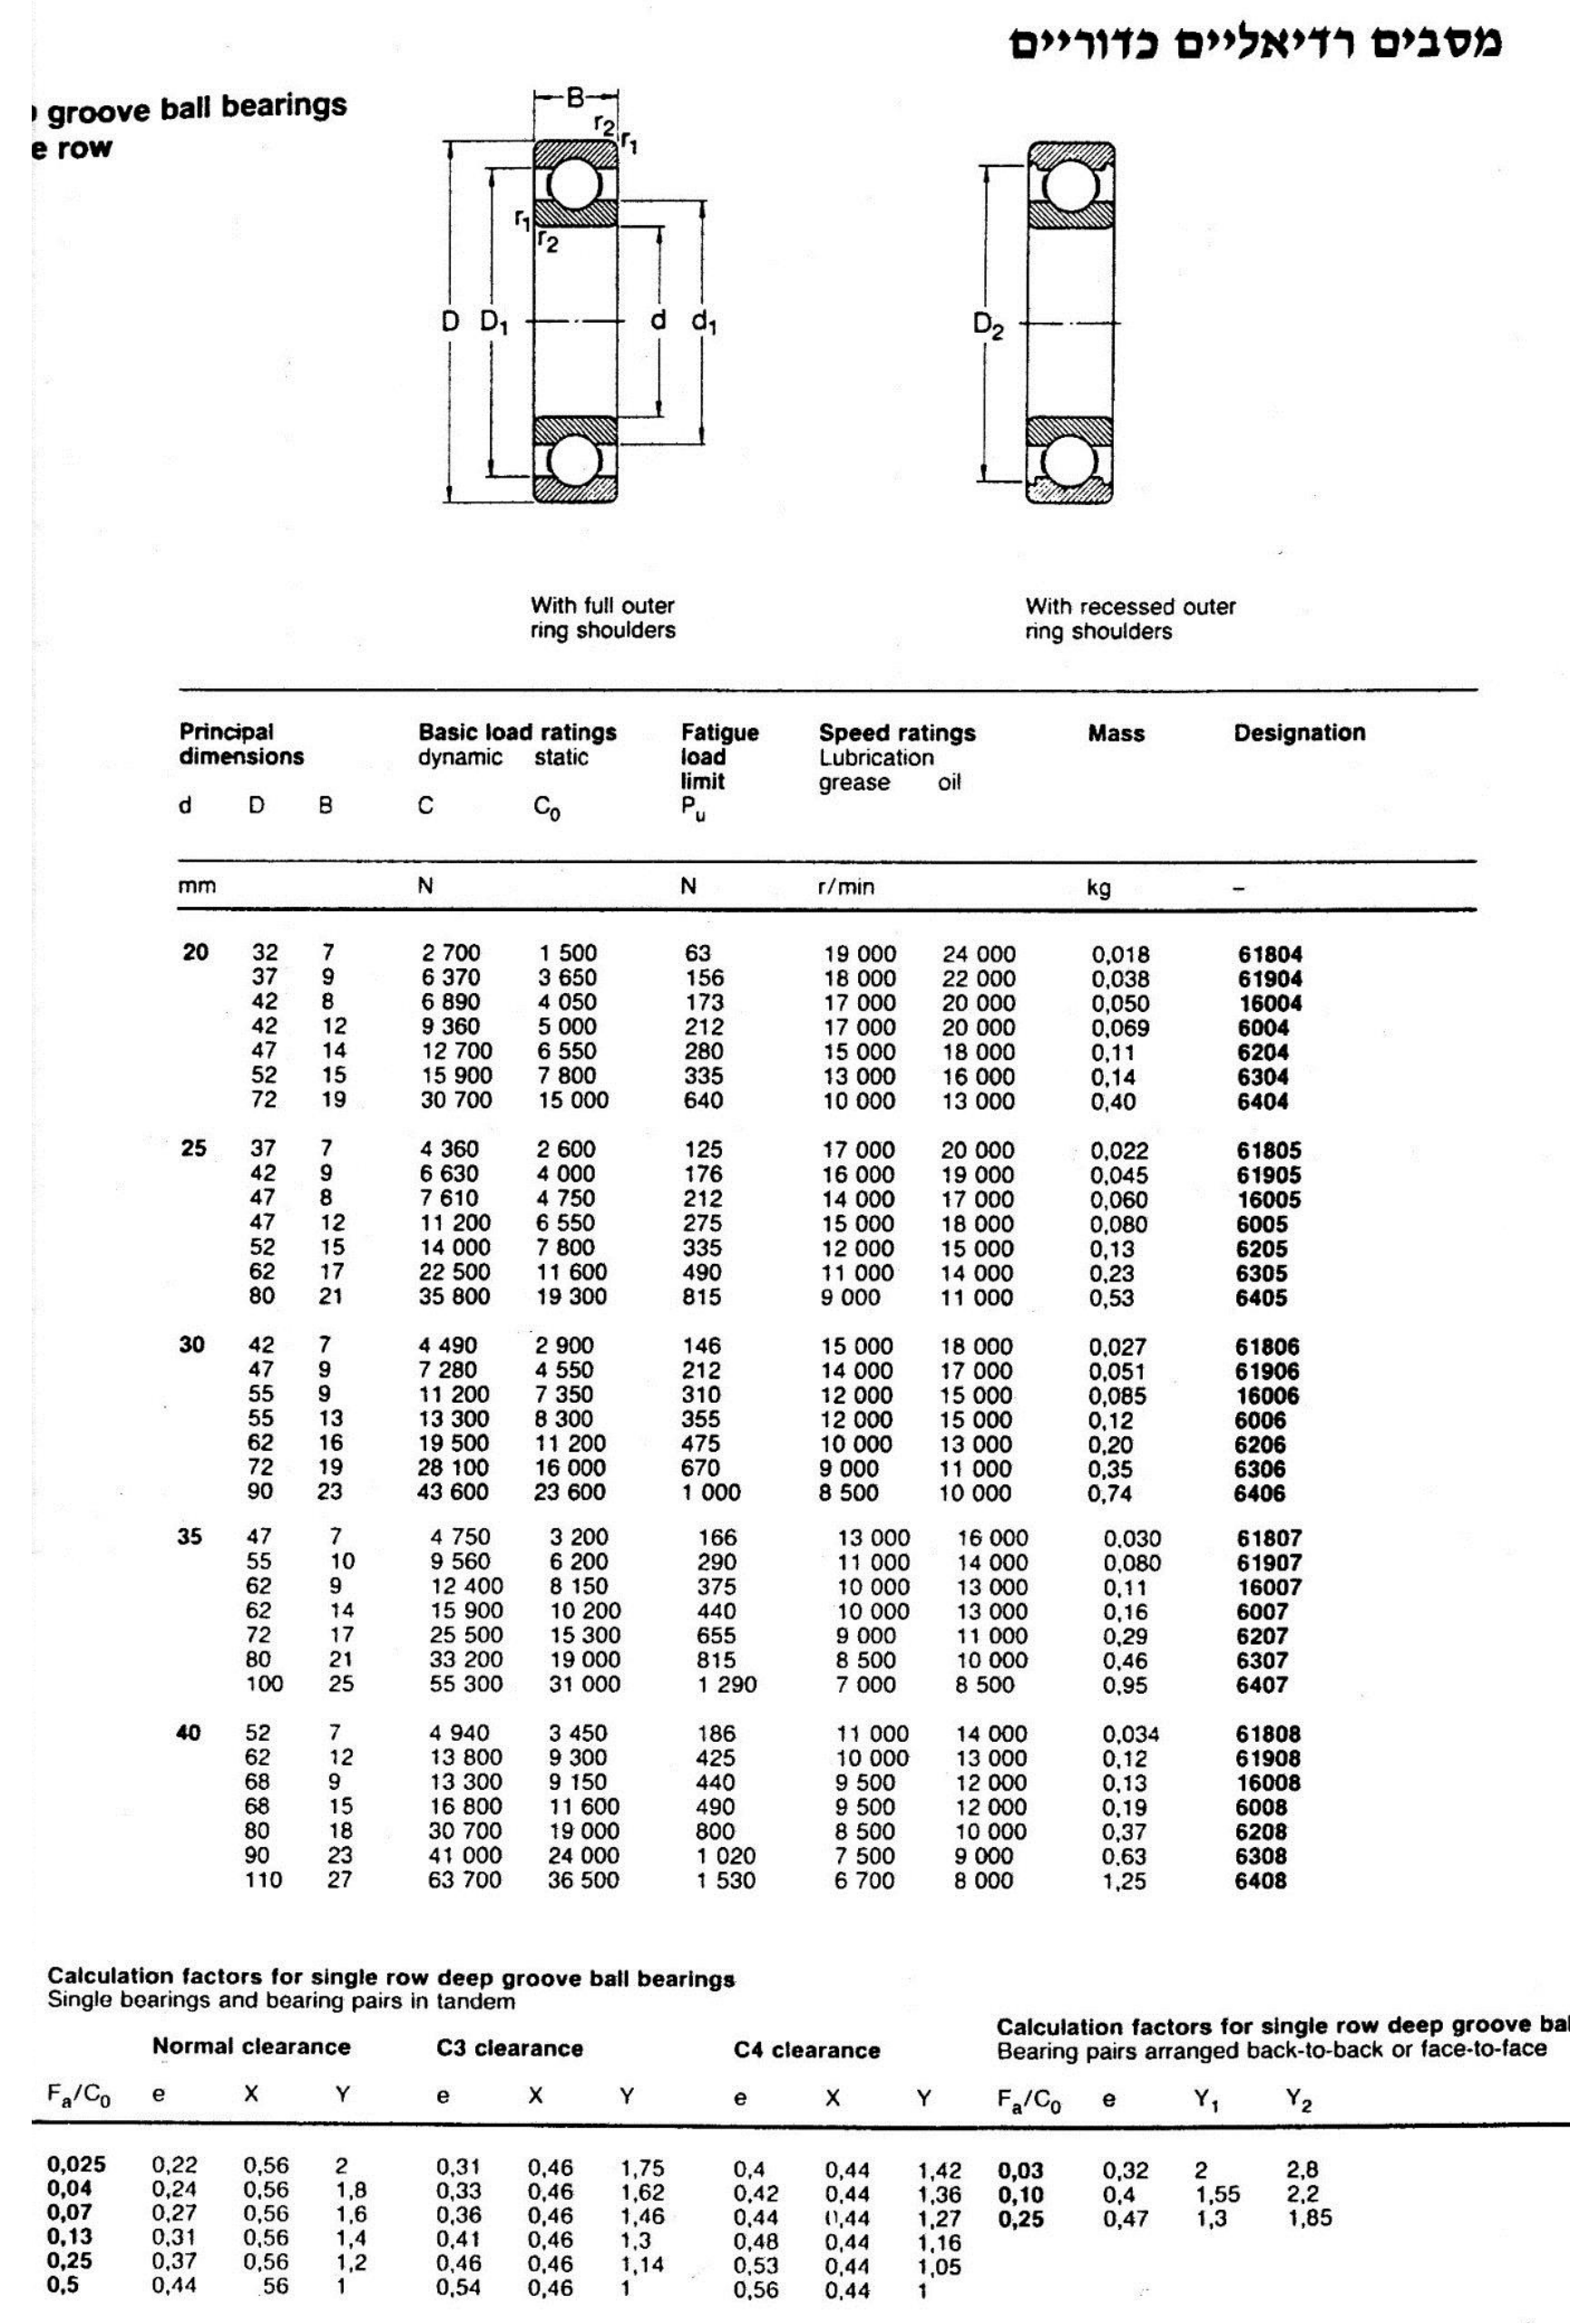
חשבו ובדקו, האם מסבים מסוג 6208 בגל D, E יתאימו לדרישת אורך חיים של 25,000 שעות, אם הכוחות בכל אחד מהמסבים D, E הם: כוח צירי וכוח רדיאלי .
הציעו לפחות 2 שינויים בתכנון הממסרה שיאפשרו את הארכת אורך חיי המסבים. הסבירו ללא חישוב. היעזרו בנספח המסבים המצורף.
◂ פתרון מלא לשאלה 2
סעיף א
: כ- לצרכן א' (דרך גלגל 3) וכ- לצרכן ב' (דרך גלגל 2).
נתון: , , , , , , , , שיניים בעיבוד שבבי.
מבוקש: ההספק הגדול ביותר שהמנוע יכול להעביר בלי שמאמץ הכפיפה בשיניים יעבור את המותר.
קריאת האיור. גלגל 1 יושב על גל המנוע ABC. לפי חתך א-א הוא משתלב בשני גלגלים: גלגל 3 (מעליו), שמניע את צרכן א' (על הגל עם המסבים D, E), וגלגל 2 (מתחתיו), שמניע את צרכן ב'. לכן גלגל 1 הוא הגלגל המניע בשתי התמסורות, וההספק של המנוע מתחלק בין שתי התמשלובות.
איזו שן קובעת. בכל תמשלובת פועל על שני הגלגלים אותו כוח היקפי, והם באותו מודול ורוחב. לגלגל 1 הכי מעט שיניים, ולכן מקדם צורת השן שלו הקטן ביותר והשן שלו החלשה ביותר. מחשבים את ההספק המרבי של כל תמשלובת לפי גלגל 1, ומחברים: לפי הנוסחאון, כשהגלגל המניע מחובר ליותר מצרכן אחד, ההספק שלו הוא סכום הספקי הצרכנים.
( ו- מהירות הסיבוב ומספר השיניים של הגלגל המניע, מקדם צורת השן, מקדם המהירות, מקדם חלוקת העומס בין השיניים, מקדם תנאי העבודה.)
1. המהירות ההיקפית של גלגל 1:
2. מקדם המהירות לשיניים בעיבוד שבבי:
3. מקדם צורת השן לגלגל 1, מטבלת לואיס בנוסחאון: עבור , .
4. מקדם חלוקת העומס בכל תמשלובת (תשלובת חיצונית):
•גלגלים 1 ו-3:
•גלגלים 1 ו-2:
זו הסיבה שההספקים לשני הצרכנים אינם זהים: בתמשלובת עם הגלגל הגדול יותר משתלבות יותר שיניים בבת אחת.
5. ההספק המרבי לצרכן א' (תמשלובת 1-3):
6. ההספק המרבי לצרכן ב' (תמשלובת 1-2):
7. ההספק המרבי הנדרש מהמנוע (בלי הפסדים):
הערה: אם מחשבים קודם את המומנט המרבי, , מתקבל ו-, כלומר . ההפרש (כ-2.5%) נובע מעיגול הקבוע 265 בנוסחת ההספק.
תשובה: (כ- לצרכן א' וכ- לצרכן ב').
סעיף ב
כן: ו- שעות . להארכת החיים: מסב עם עומס דינמי גדול יותר (למשל 6308), הקטנת העומסים על המסבים (גלגל 3 באמצע בין D ל-E, הקטנת הכוח הצירי), או הקטנת מהירות הסיבוב של הגל.
נתון: מסב 6208, , , מקדם תנאי עבודה , אורך חיים נדרש שעות.
מבוקש: לבדוק אם אורך החיים של המסבים מספיק.
1. מהירות הסיבוב של הגל D, E. זה הגל של גלגל 3 וצרכן א', שמונע על ידי גלגל 1:
2. נתוני המסב מטבלת הנספח "מסבים רדיאליים כדוריים", בשורה של 6208 (, , ): עומס דינמי בסיסי , עומס סטטי בסיסי .
3. מקדמי העומס, מהטבלה "Calculation factors" שבתחתית הנספח (Normal clearance):
הערך נמצא בין השורות 0.025 (, ) ו-0.04 (, ). באינטרפולציה: , .
, ולכן הכוח הצירי משפיע, ולוקחים , .
4. העומס השקול על המסב, כולל מקדם תנאי העבודה:
5. אורך החיים במיליוני סיבובים (מסב כדורי, מעריך 3):
מיליון סיבובים
6. אורך החיים בשעות:
7. השוואה: שעות. המסב מתאים.
(בלי אינטרפולציה, עם השורה 0.025: , ו- שעות. המסקנה זהה.)
שינויים בתכנון שמאריכים את חיי המסבים. אורך החיים גדל עם וקטן עם מהירות הסיבוב, ולכן:
•מסב חזק יותר: מסב באותו קוטר פנימי מסדרה כבדה יותר, למשל 6308 () או 6408 (), או הגדלת קוטר הגל ובחירת מסב גדול יותר. גדול יותר מאריך את החיים בחזקה שלישית.
•הקטנת העומס על כל מסב: למקם את גלגל 3 באמצע בין D ל-E, כך שהעומס מתחלק שווה; לקצר את המרחק בין המסבים לגלגל; לחבר את הצרכן במצמד גמיש שאינו מעביר כוחות רדיאליים לגל.
•הקטנת הכוח הצירי: הכוח הצירי מוכפל במקדם , ולכן הוא "יקר" במיוחד. אפשר לקבל אותו במסב צירי נפרד, או להעביר אותו כולו למסב אחד מתאים.
•הקטנת מהירות הסיבוב של הגל: אותו מספר סיבובים נמשך יותר שעות. למשל יחס תמסורת גדול יותר בין גלגלים 1 ו-3.
•הקטנת מקדם תנאי העבודה: עבודה שקטה יותר (בלי זעזועים), שימון וקירור טובים.
תשובה: כן. שעות, יותר מ-. להארכת החיים: מסב עם גדול יותר (6308), והקטנת העומסים על המסבים (גלגל באמצע בין המסבים, קבלת הכוח הצירי במסב נפרד) או הקטנת מהירות הסיבוב.
שאלה 3 · מתלה על ארבעה ברגי הידוק
מתלה פלדה 1 מחובר אל בסיס פלדה רתום 2 באמצעות ארבעה ברגי הידוק .
על מתלה 1 מופעל כוח אנכי , כמתואר באיור.
נתונים:
•מקדם הביטחון בחישוב הבורג – .
•דרגת החוזק של הברגים – 8.8
•מקדם החיכוך בתבריג – 0.12.
•מקדם החיכוך בין חלקי המבנה – 0.25.
•מקדם מניעת החלקה בין הלוחות – .
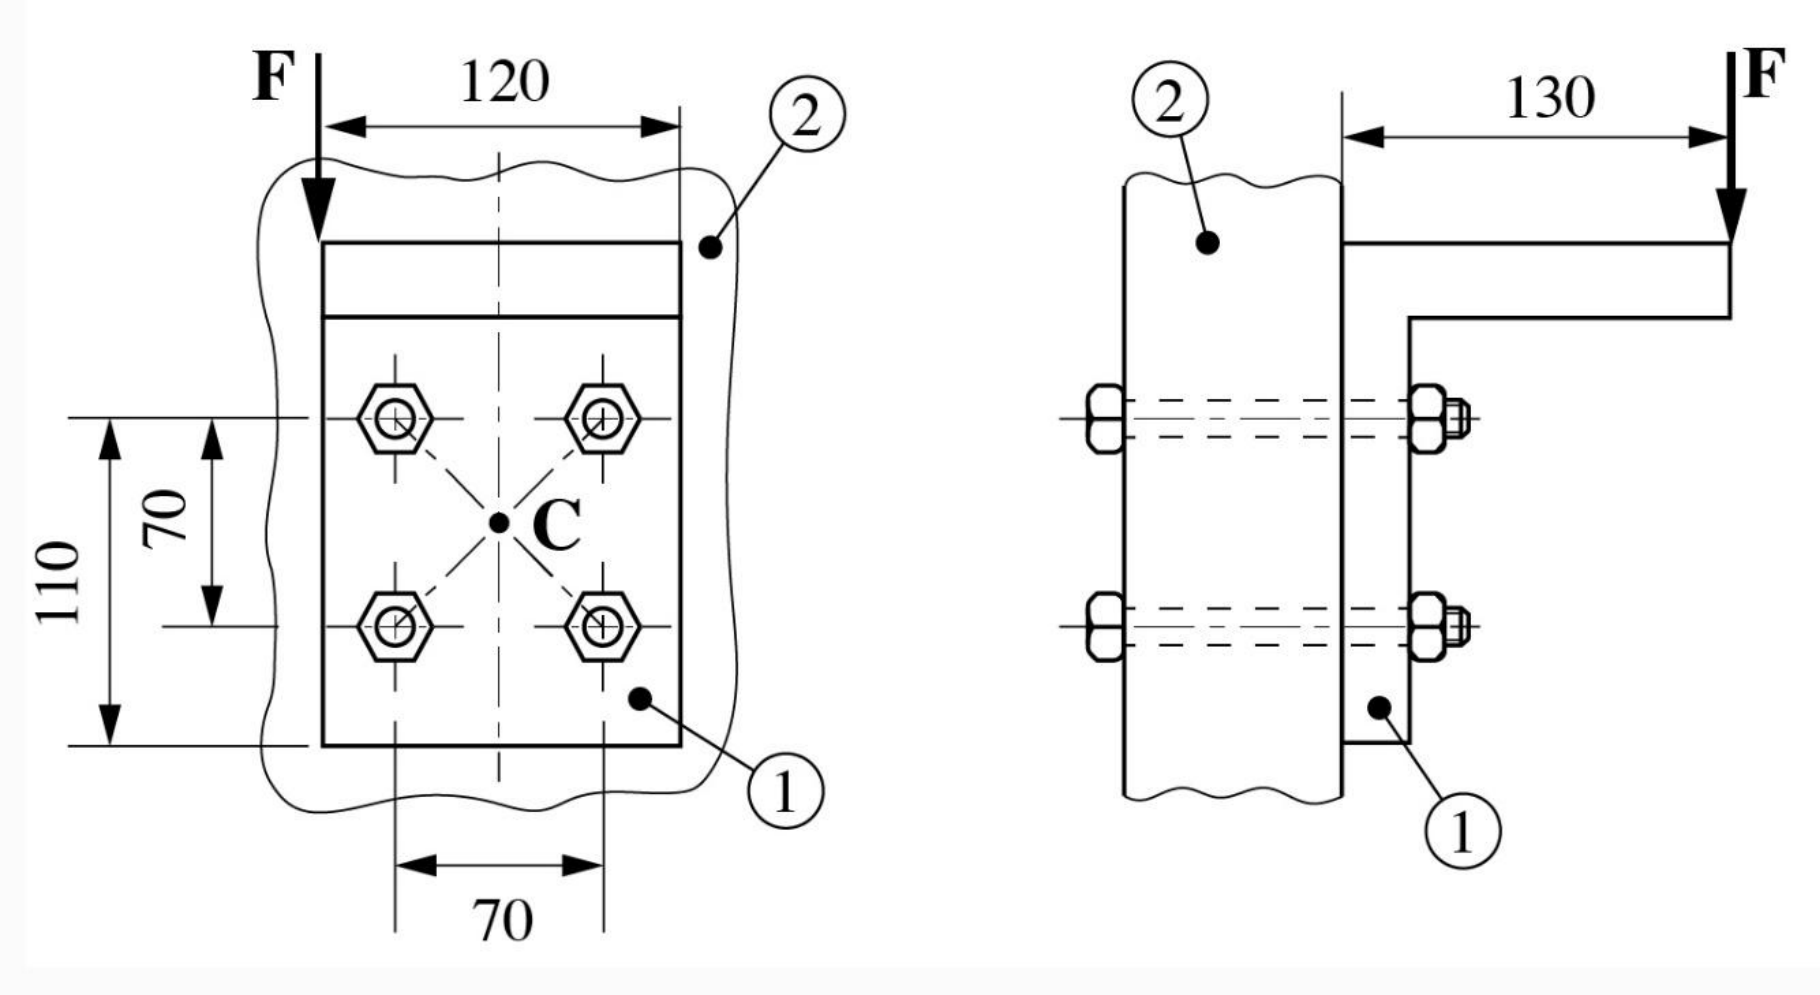
חשב את כוח המתיחה (ההידוק) המרבי הנדרש בברגים.
האם הברגים עומדים בדרישות החוזק?
מוסיפים במרכז הברגים בנקודה C, בורג חמישי זהה. כיצד ישתנו התשובות לסעיפים א', ב'? הסבר ללא חישוב.
◂ פתרון מלא לשאלה 3
סעיף א
, בשני הברגים העליונים.
נתון: , ארבעה ברגים (), מקדם החיכוך בין החלקים , מקדם מניעת ההחלקה . שני חלקים מהודקים זה לזה, ולכן משטח מגע אחד ().
מבוקש: כוח ההידוק (הכוח הצירי בבורג) הגדול ביותר שנדרש.
•הברגים יושבים בפינות של ריבוע , ומרכז הריבוע הוא הנקודה C, מרכז קבוצת הברגים. C נמצא באמצע רוחב המתלה ().
•במבט הקדמי הכוח פועל בקצה המתלה, מהקצה השני שלו, ולכן במרחק מ-C.
•במבט הצד הכוח פועל במרחק ממישור ההידוק (המשטח שבו המתלה נצמד לבסיס).
•השורה העליונה של הברגים נמצאת מהקצה התחתון של המתלה, והשורה התחתונה ממנו.
מה הכוח עושה למחבר. הכוח מקביל למישור ההידוק, אינו עובר דרך C ומרוחק מהמישור. לכן יש לו שלוש השפעות, ולכל אחת נדרש כוח הידוק משלה:
•החלקה של המתלה כלפי מטה על הבסיס.
•סיבוב המתלה במישור ההידוק סביב C, במומנט .
•התהפכות: הכוח מנסה לנתק את החלק העליון של המתלה מהבסיס ולסובב אותו סביב הקצה התחתון שלו, במומנט .
כוח ההידוק יוצר חיכוך שמונע את ההחלקה והסיבוב, ומתיחה שמונעת את ההתהפכות, כך שהברגים עצמם אינם נגזרים.
1. כוח ההידוק למניעת החלקה, שווה בכל הברגים:
2. כוח ההידוק למניעת הסיבוב סביב C. מומנט הסיבוב:
המרחק של כל בורג מ-C: , ו-.
הכוח הזה שווה בכל ארבעת הברגים, כי כולם באותו מרחק מ-C.
3. כוח ההידוק למניעת ההתהפכות סביב הקצה התחתון. מומנט הכפיפה:
המרחק של שורת ברגים מציר ההתהפכות, ו- מספר הברגים בשורה:
הכוח מרבי בשורה העליונה ():
(בשורה התחתונה: .)
4. כוח ההידוק המרבי, בשני הברגים העליונים:
תשובה: , בשני הברגים העליונים.
סעיף ב
לא. בבורג M14×2 בדרגה 8.8: (חריגה של כ-2.6%). גם השטח הנדרש גדול מ-.
נתון: מסעיף א, בורג , דרגת חוזק 8.8, , מקדם חיכוך בתבריג .
מבוקש: לבדוק את הבורג העמוס ביותר למאמץ מורכב: מתיחה מכוח ההידוק יחד עם פיתול שנוצר בזמן ההידוק.
1. המאמץ המותר. לפי טבלת דרגות החוזק בנוסחאון, לדרגה 8.8 מאמץ הכניעה :
2. נתוני התבריג M14 (פסיעה ) מטבלת התבריגים המטריים: , , .
( שטח החתך למתיחה, הקוטר הפנימי, הקוטר האפקטיבי.)
3. מאמץ המתיחה:
4. זווית המעלה וזווית החיכוך המתוקנת (חצי זווית הפרופיל בתבריג מטרי ):
5. מאמץ הפיתול בקנה הבורג בזמן ההידוק:
6. המאמץ המורכב:
7. בדיקה: . הברגים אינם עומדים בדרישות החוזק (החריגה כ-2.6%). מקדם הביטחון בפועל , קצת פחות מ-3.
בדיקה בדרך המקוצרת (המקדם 1.25 מביא בחשבון את תוספת הפיתול): . אותה מסקנה.
תשובה: לא. המאמץ המורכב בברגים העליונים, , גדול מהמאמץ המותר .
סעיף ג
כוח ההידוק המרבי יקטן, ולכן גם המאמצים בברגים יקטנו: כוח ההידוק נגד החלקה מתחלק בין 5 ברגים, והבורג החמישי לוקח חלק מהעומס נגד ההתהפכות. רכיב הסיבוב אינו משתנה, כי בורג ב-C נמצא על מרכז הסיבוב. כך הברגים יכולים לעמוד בדרישת החוזק.
נבחן כל אחד משלושת רכיבי כוח ההידוק מסעיף א:
1. החלקה: כוח ההידוק הנדרש נגד החלקה מתחלק במספר הברגים. עם חמישה ברגים במקום ארבעה, החלק של כל בורג קטן (פי ).
2. סיבוב סביב C: הבורג החדש יושב בדיוק על מרכז הסיבוב, במרחק אפס ממנו. לכן הוא אינו תורם להתנגדות לסיבוב, אינו משתנה, והרכיב הזה בברגי הפינות נשאר כפי שהיה.
3. התהפכות: הבורג החמישי נמצא מעל ציר ההתהפכות (באמצע בין השורות), ולכן הוא מגדיל את ולוקח חלק מהמומנט. הרכיב בשורה העליונה קטן.
מכאן:
•סעיף א: כוח ההידוק המרבי (עדיין בשני הברגים העליונים) יקטן.
•סעיף ב: מאמצי המתיחה והפיתול בבורג פרופורציוניים לכוח ההידוק, ולכן גם המאמץ המורכב יקטן. כיוון שבסעיף ב החריגה הייתה קטנה (כ-2.6%), ההקטנה צפויה להספיק, והברגים יעמדו בדרישות החוזק.
(לבדיקה: כוח ההידוק יורד לכ- והמאמץ המורכב לכ-.)
תשובה: התשובות בשני הסעיפים יקטנו: כוח ההידוק המרבי והמאמצים בברגים קטנים, כי רכיבי ההחלקה וההתהפכות מתחלקים גם על הבורג החמישי. רכיב הסיבוב אינו משתנה, כי בורג במרכז הסיבוב אינו מתנגד לסיבוב.
שאלה 4 · תמסורת רצועות טריזיות עם גלילון מתיחה
בתמסורת רצועות טריזיות בעלת ארבע רצועות טריזיות מסתובב הגלגל המניע (1) במהירות .
גלגל (2) מניע את הצרכן.
המתיחות המוקדמת בענפי הרצועה נוצרת על ידי גלילון מתיחה (3), כמוצג באיור לשאלה.
זווית החביקה בגלגל המניע היא . זווית החביקה בגלילון המתיחה היא .
הערה: יש להזניח הפסדים במערכת וכן את החיכוך בין גלגלון המתיחה והרצועה.
נתונים:
•קוטר הגלגל המניע – .
•נתוני הרצועה הטריזית: שטח החתך – , עובי – , זווית הטריז – .
המאמץ המותר – , מודול האלסטיות –
מקדם החיכוך – .
•נתוני הרצועה השטוחה: עובי – . שאר הנתונים זהים לנתוני הרצועה הטריזית.
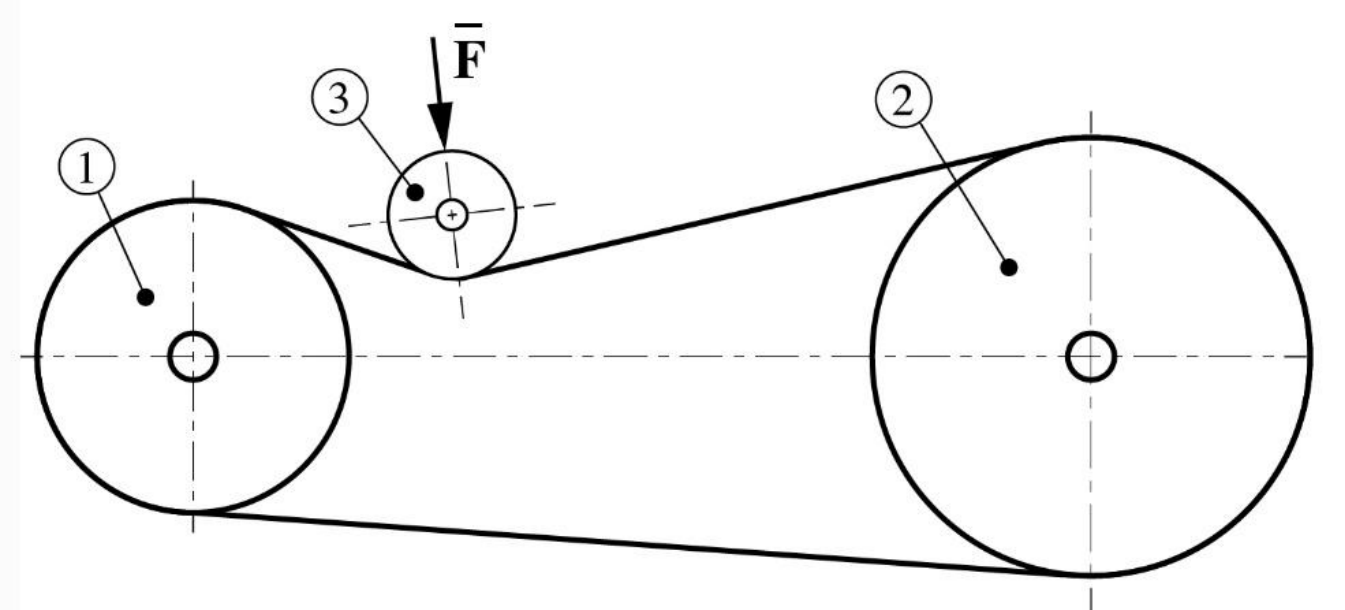
מהו ההספק שאפשר להעביר לצרכן עם תמסורת הרצועות הטריזיות?
מחליפים את תמסורת הרצועות הטריזיות בתמסורת רצועה שטוחה (זווית החביקה בגלגל המניע ללא שינוי). חשבו את רוחב הרצועה השטוחה הנדרשת. הניחו כי ההספק המועבר הוא .
חשבו את הכוח F שיש להפעיל עם גלילון המתיחה בתמסורת הרצועות הטריזיות הנתונה.
סרטטו במחברת הבחינה את התמסורת עם גלילון המתיחה, תארו את הכוחות בענפי הרצועות, סמנו את כיוון הסיבוב של הגלגל המניע (1).
◂ פתרון מלא לשאלה 4
סעיף א
(, , , ).
נתון: 4 רצועות, לרצועה, , , , , , , , זווית חביקה .
מבוקש: ההספק הגדול ביותר שהרצועות יכולות להעביר בלי לעבור את המאמץ המותר.
הדרך: המאמץ המותר קובע את כוח המתיחה המרבי בענף הפעיל; נוסחת אוילר קובעת כמה מזה הופך לכוח משיקי; וההספק הוא הכוח המשיקי כפול המהירות.
1. המהירות ההיקפית של הגלגל המניע:
2. המאמצים שאינם תלויים בעומס:
•מאמץ כפיפה סביב הגלגל המניע:
•מאמץ צנטריפוגלי: , ולכן .
3. המאמץ שנשאר למתיחה, לפי תנאי החוזק :
4. כוח המתיחה המרבי בענף הפעיל, בארבע הרצועות יחד ():
5. יחס המתיחויות ברצועה טריזית (נוסחת אוילר עם השפעת הטריז). זווית החביקה ברדיאנים :
6. הכוח המשיקי ():
7. ההספק:
תשובה: .
סעיף ב
, בפועל .
נתון: , , , , , , , זווית חביקה .
מבוקש: רוחב הרצועה .
1. המהירות ההיקפית (כמו בסעיף א): .
2. הכוח המשיקי:
3. יחס המתיחויות ברצועה שטוחה (בלי השפעת טריז):
4. כוח המתיחה בענף הפעיל:
5. המאמצים:
•כפיפה:
•צנטריפוגלי: , ולכן .
למתיחה נשאר: .
6. רוחב הרצועה ():
מעגלים כלפי מעלה: .
בדיקה: .
השוואה לסעיף א: ברצועה השטוחה בלבד, לעומת 28.8 ברצועות הטריזיות. לכן כדי להעביר אותו כוח משיקי נדרשת בה מתיחה גדולה בהרבה.
תשובה: , כלומר רצועה ברוחב .
סעיף ג
(, ).
נתון: מסעיף א, ו-, בהעברת ההספק המרבי. זווית החביקה בגלילון , והחיכוך בגלילון זניח.
מבוקש: הכוח שהגלילון צריך להפעיל על הרצועה.
איפה הגלילון. גלילון מתיחה מורכב תמיד על הענף הרפוי (הסביל) של הרצועה, שבו המתיחה קטנה. לכן בשני צידי הגלילון פועלת מתיחת הענף הרפוי (בלי חיכוך בגלילון היא אינה משתנה לאורכו).
1. המתיחה בענף הרפוי (בארבע הרצועות יחד):
2. הכוח על הגלילון. הרצועה משנה את כיוונה על הגלילון בזווית החביקה , כך שכל ענף נוטה בזווית ביחס לניצב לכוח . הכוח הוא סכום הרכיבים של שתי המתיחויות בכיוון (נוסחת הנוסחאון לגלילון מתיחה):
הקריאה שבחרנו: היא זווית החביקה, כלומר הקשת שבה הרצועה נוגעת בגלילון, וזה מתאים לאיור, שבו הרצועה רק מתכופפת מעט סביב הגלילון. אילו הייתה הזווית בין שני הענפים, היה מתקבל .
הכוח קטן כי ברצועות טריזיות יחס המתיחויות גדול מאוד, ולכן הענף הרפוי כמעט אינו מתוח.
תשובה: .
גלגל 1 מסתובב עם כיוון השעון (לפי האיור): הענף העליון, שעליו הגלילון, הוא הענף הרפוי (), והענף התחתון הוא הענף הפעיל (). הגלילון לוחץ את הענף העליון כלפי מטה בכוח .
מה משרטטים, צעד אחר צעד:
1. התמסורת: גלגל מניע 1 משמאל, גלגל מונע 2 (הגדול) מימין, ושני ענפי הרצועה ביניהם, כמו באיור לשאלה. הגלילון 3 יושב מעל הענף העליון, קרוב לגלגל 1, ולוחץ אותו כלפי מטה, כך שהרצועה מתכופפת סביבו בזווית חביקה .
2. כיוון הסיבוב: הגלילון חייב להיות על הענף הרפוי. הענף הרפוי הוא הענף שהגלגל המניע "משחרר", והענף הפעיל הוא הענף שהגלגל המניע "מושך" אליו. כדי שהענף העליון יהיה רפוי, החלק העליון של גלגל 1 צריך לנוע ימינה, לכיוון גלגל 2. לכן מסמנים על גלגל 1 חץ עם כיוון השעון (כפי שהתמסורת מצוירת באיור). גלגל 2 מסתובב באותו כיוון.
3. הכוחות בענפים (חצים על הרצועה, מתרחקים מכל גלגל לאורך הענף):
•הענף התחתון, הפעיל: (בארבע הרצועות), חץ עבה. הוא מושך את גלגל 2 ומסובב אותו.
•הענף העליון, הרפוי: , חץ דק, באותו ערך משני צידי הגלילון.
•על הגלילון: הכוח כלפי מטה (מהגלילון אל הרצועה), ומולו התגובה של הרצועה על הגלילון, כלפי מעלה.
4. הכוח המשיקי בגלגל 1: .
תשובה: סיבוב גלגל 1 עם כיוון השעון; ענף עליון רפוי עם הגלילון (), ענף תחתון פעיל (), וכוח הגלילון כלפי מטה.
שאלה 5 · תותב מרכזי: שלבי חריטה וקידוח, זמן והספק
באיור לשאלה 5 מוצג החלק תותב מרכזי, העשוי מפלדה SAE 1045 (). מידות המוצא של חומר הגלם הן: .
החלק מיוצר בחריטה וקידוח. תהליך החריטה מבוצע בשני שלבים: עיבוד מוקדם ועיבוד גמר.
לעיבוד הגמר בחריטה יש להשאיר בקוטר ובאורך.
הקדח מבוצע בשני מהלכי קידוח: קדח מכין בקוטר וקדח למידה סופית.
הזניחו את זמני המעבר בין שלבי העיבוד השונים ואת הכנת קדחי המרכוז. היעזרו בנספחים המצורפים: תנאי שיבוב בחריטה, נתוני שיבוב בקידוח.
נתונים:
•התנגדות סגולית בחריטה ובקידוח – .
•קדמה בשלבי העיבוד המוקדם ועיבוד הגמר בחריטה – ו- בהתאמה.
•היגש מרבי בשלב העיבוד המוקדם – .
•תוספת מהלך בכניסה וביציאה של כלי העיבוד –
•כלי העיבוד – סכין חריטה מתק"ש ומקדח מתק"ש בעל 3 להבים מסוג P-40.
•נצילות המחרטה 80%.
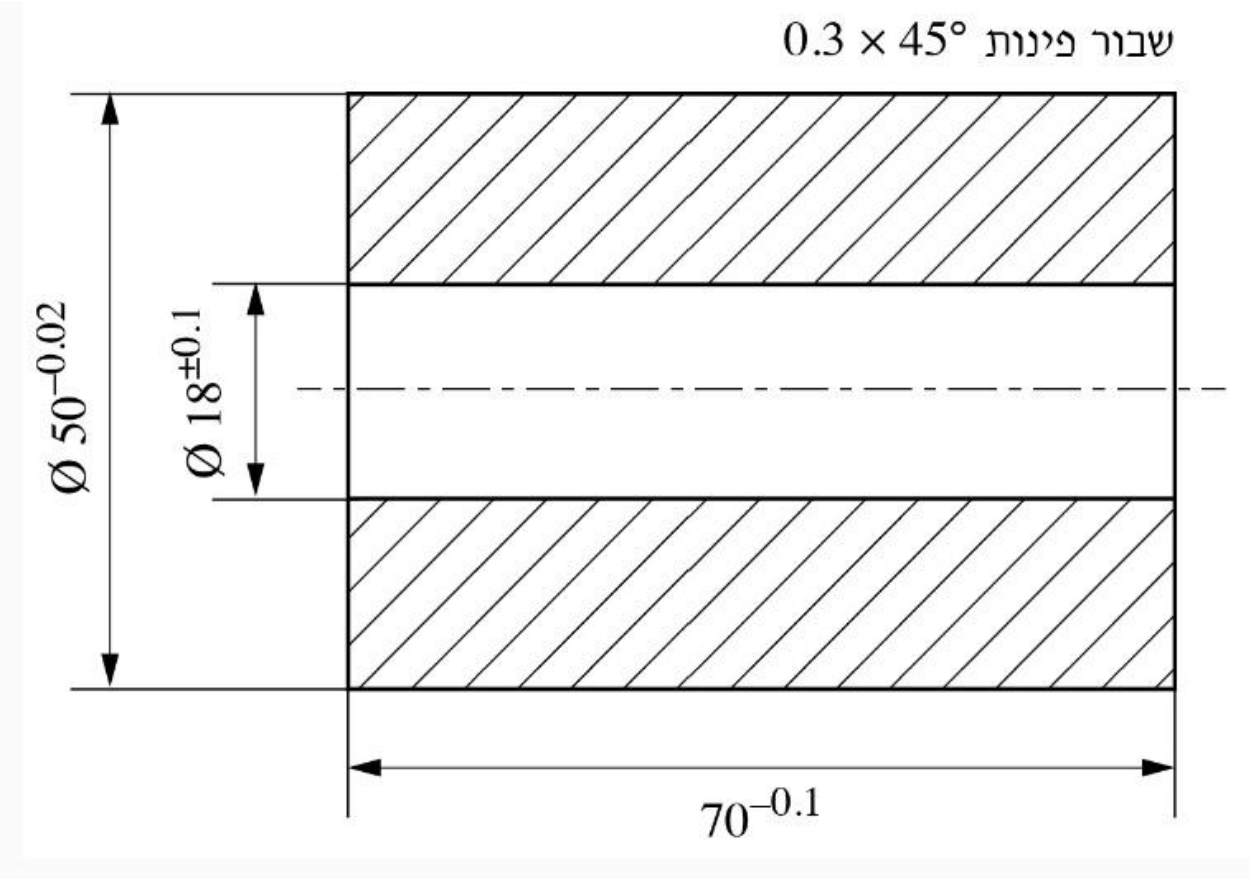
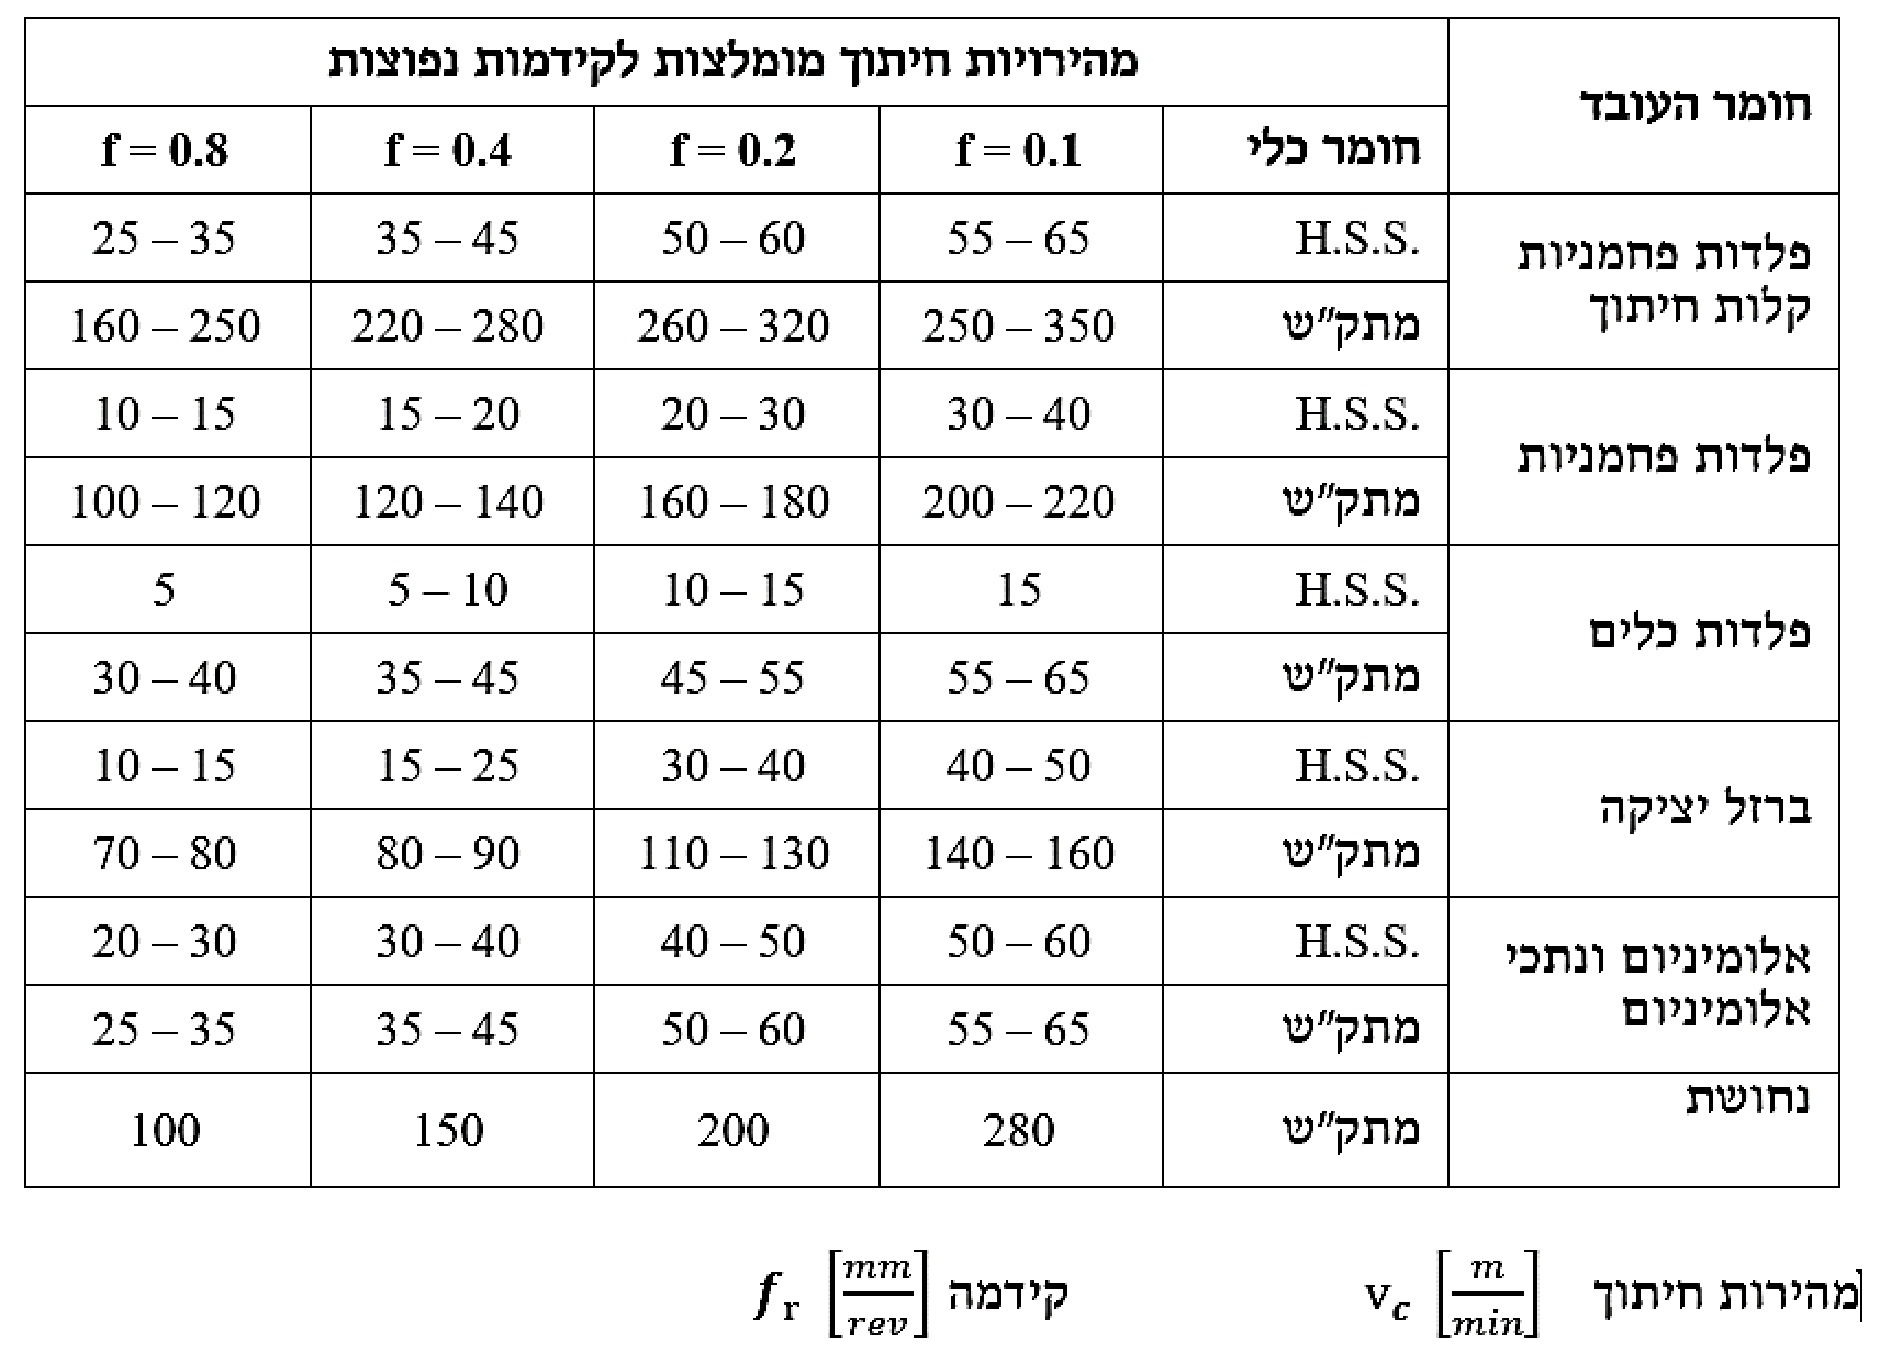
תארו את שלבי העיבוד בחריטה ובקידוח, כולל הקדמות וההיגשים בכל שלב.
חשבו את זמן העיבוד הישיר הכולל הנדרש בחריטה ובקידוח.
חשבו את ההספק המרבי הנדרש בשלב הקידוח.
◂ פתרון מלא לשאלה 5
סעיף א
מוקדם (): חריטת שני המצחים ( בכל צד, 73←71) וחריטה אורכית במהלך אחד, היגש . קידוח (, ) והרחבה ל- (, ). גמר (): שני המצחים, בכל צד (71←70), וחריטה , היגש ; שבירת פינות .
נתון: חומר גלם , חלק מוגמר עם קדח עובר . משאירים לגמר בקוטר ו- באורך, היגש מרבי בעיבוד מוקדם .
מבוקש: שלבי העיבוד, עם קידמה והיגש בכל אחד.
המידות אחרי העיבוד המוקדם: קוטר , אורך .
עיבוד מוקדם בחריטה (קידמה ):
1. חריטת מצח ראשון: מ-73 מסירים (היגש ).
2. חריטה אורכית של הקוטר מ- ל-: ההיגש הכולל , ולכן מהלך אחד בהיגש .
3. היפוך החלק וחריטת המצח השני: עוד (היגש ), לאורך .
קידוח (מקדח מתק"ש P-40, 3 להבים):
4. קידוח קדח מכין עובר: היגש , קידמה .
5. הרחבת הקדח ל-: היגש , קידמה .
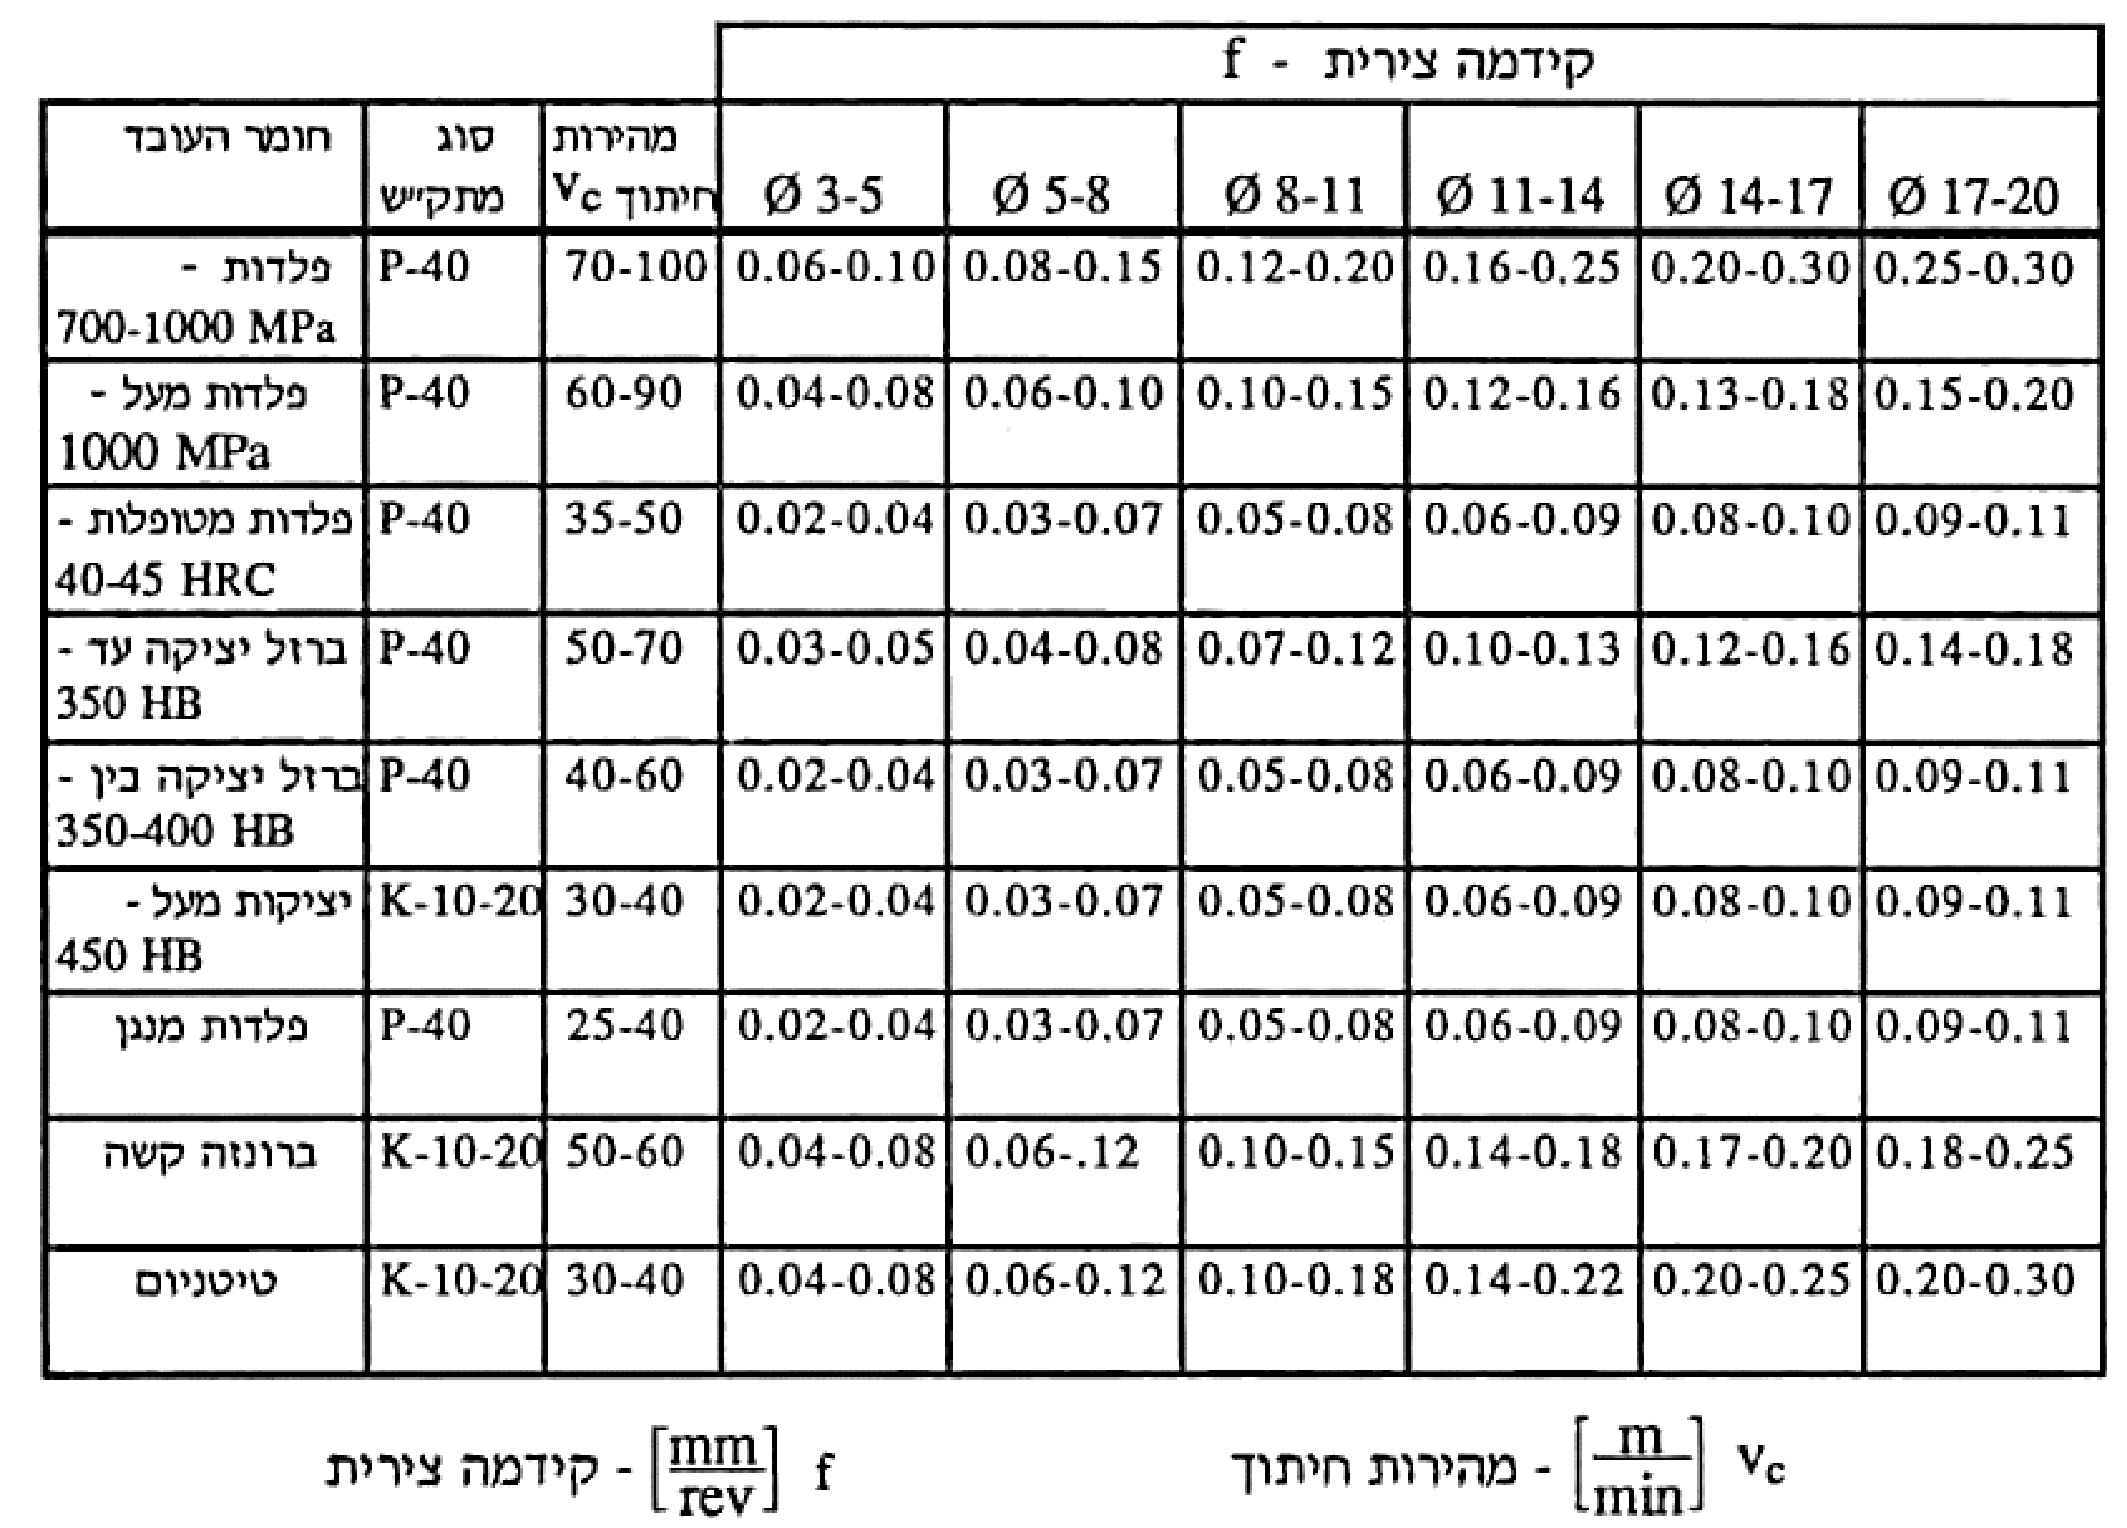
(הקידמות מטבלה 9, "תנאי שיבוב מקדחי מתק"ש", בשורה "פלדות 700-1000 MPa", שאליה שייכת SAE 1045 עם : בעמודה -8 התחום עד , ובעמודה -20 התחום עד .)
עיבוד גמר בחריטה (קידמה ):
6. חריטת גמר של שני המצחים, בכל צד (היגש ), לאורך .
7. חריטת גמר של הקוטר מ- ל-: היגש , מהלך אחד.
8. שבירת פינות .
את הקידוח מבצעים לפני הגמר, כך שהגמר מתקן את המצחים ואת הקוטר אחרי הקידוח.
תשובה: חריטה מוקדמת (): שני מצחים בהיגש וקוטר במהלך אחד בהיגש . קידוח (, ) והרחבה ל- (, ). חריטת גמר (): שני מצחים בהיגש וקוטר בהיגש .
סעיף ב
כ-: חריטה מוקדמת , חריטת גמר , קידוח , הרחבה ל- .
מבוקש: זמן העיבוד הישיר של כל השלבים מסעיף א. בכל מהלך:
( אורך המהלך כולל תוספות, מהירות הסיבוב, הקידמה לסיבוב.) תוספת המהלך היא בכניסה ו- ביציאה.
מהירויות הסיבוב.
1. חריטה מוקדמת. מטבלה 11, "תנאי שיבוב כלליים בחריטה", בשורה "פלדות פחמניות", כלי מתק"ש, בעמודה : עד . לוקחים , בקוטר חומר הגלם:
, בוחרים .
2. חריטת גמר. באותה שורה, בעמודה : עד . לוקחים , בקוטר :
, בוחרים (, בתוך התחום).
3. קידוח. מטבלה 9, בשורה "פלדות 700-1000 MPa": עד . לוקחים :
•: , בוחרים .
•: , בוחרים .
חריטה מוקדמת (, ):
4. מצח ראשון, מההיקף עד המרכז (החלק עדיין מלא):
5. קוטר, לכל אורך החלק:
6. מצח שני, על הקוטר :
7.
קידוח. בקדח עובר אורך המהלך כולל את גובה חוד המקדח , ואת תוספות הכניסה והיציאה: .
8. קדח מכין (, ). גובה החוד :
,
9. הרחבה ל- (, ). בהרחבה החוד חותך רק את הטבעת שבין ל-, ולכן גובה החלק החותך שלו :
,
חריטת גמר (, ):
10. שני המצחים, אחרי הקידוח, מ- עד : לכל מצח.
11. הקוטר, לכל האורך:
12.
הערה: בנספחים יש טווחים של מהירויות וקידמות, ולכן בחירה אחרת בתוך הטווח נכונה, והזמנים ישתנו בהתאם.
תשובה: זמן העיבוד הישיר הכולל כ- (חריטה מוקדמת , קידוח , חריטת גמר ).
סעיף ג
כ-, בהרחבת הקדח ל- (בקדח המכין נדרשים רק ).
נתון: , נצילות , מקדח עם להבים, ותנאי הקידוח מסעיף ב.
מבוקש: ההספק הנדרש בכל אחד משני מהלכי הקידוח, והגדול ביניהם.
הנוסחאות (מהנוסחאון, חישובים בקדיחה):
•כוח החיתוך:
•מומנט הסיבוב של המקדח: , כאשר הרדיוס שבו פועל הכוח (אמצע השפה החותכת).
•ההספק:
1. קדח מכין : , , , .
2. הרחבה ל-: , , , .
3. ההספק המרבי בשלב הקידוח נקבע בהרחבה: . הקידמה, ההיגש והרדיוס גדולים בה יותר מאשר בקדח המכין.
תשובה: כ-, בהרחבת הקדח ל-.
שאלה 6 · לוח ציר: שרשרת מידות ואפיצויות
באיור לשאלה מוצג חלק לוח ציר, העשוי מפלדה. רק חלק מהמידות מוצגות. היעזרו בנספח הסבולות המצורף.
חשבו את המידה המתקבלת, , הנתונה בסרטוט.
חשבו את המידה הטכנולוגית (החליפית), , הנתונה בסרטוט.
לקדח נכנס פין . קיימות שתי אפשרויות התאמה על פי האפיצויות הבאות: ו-
באיזו שיטה רשומה כל אפיצות (קדח אחיד, גל אחיד?)
לאיזה סוג התאמה מיועדת כל אפיצות (מרווח, מעבר, מדחק?)
חשב את המרווחים, המינימלי והמקסימלי, באפיצות .
◂ פתרון מלא לשאלה 6
סעיף א
(כלומר בין ל-).
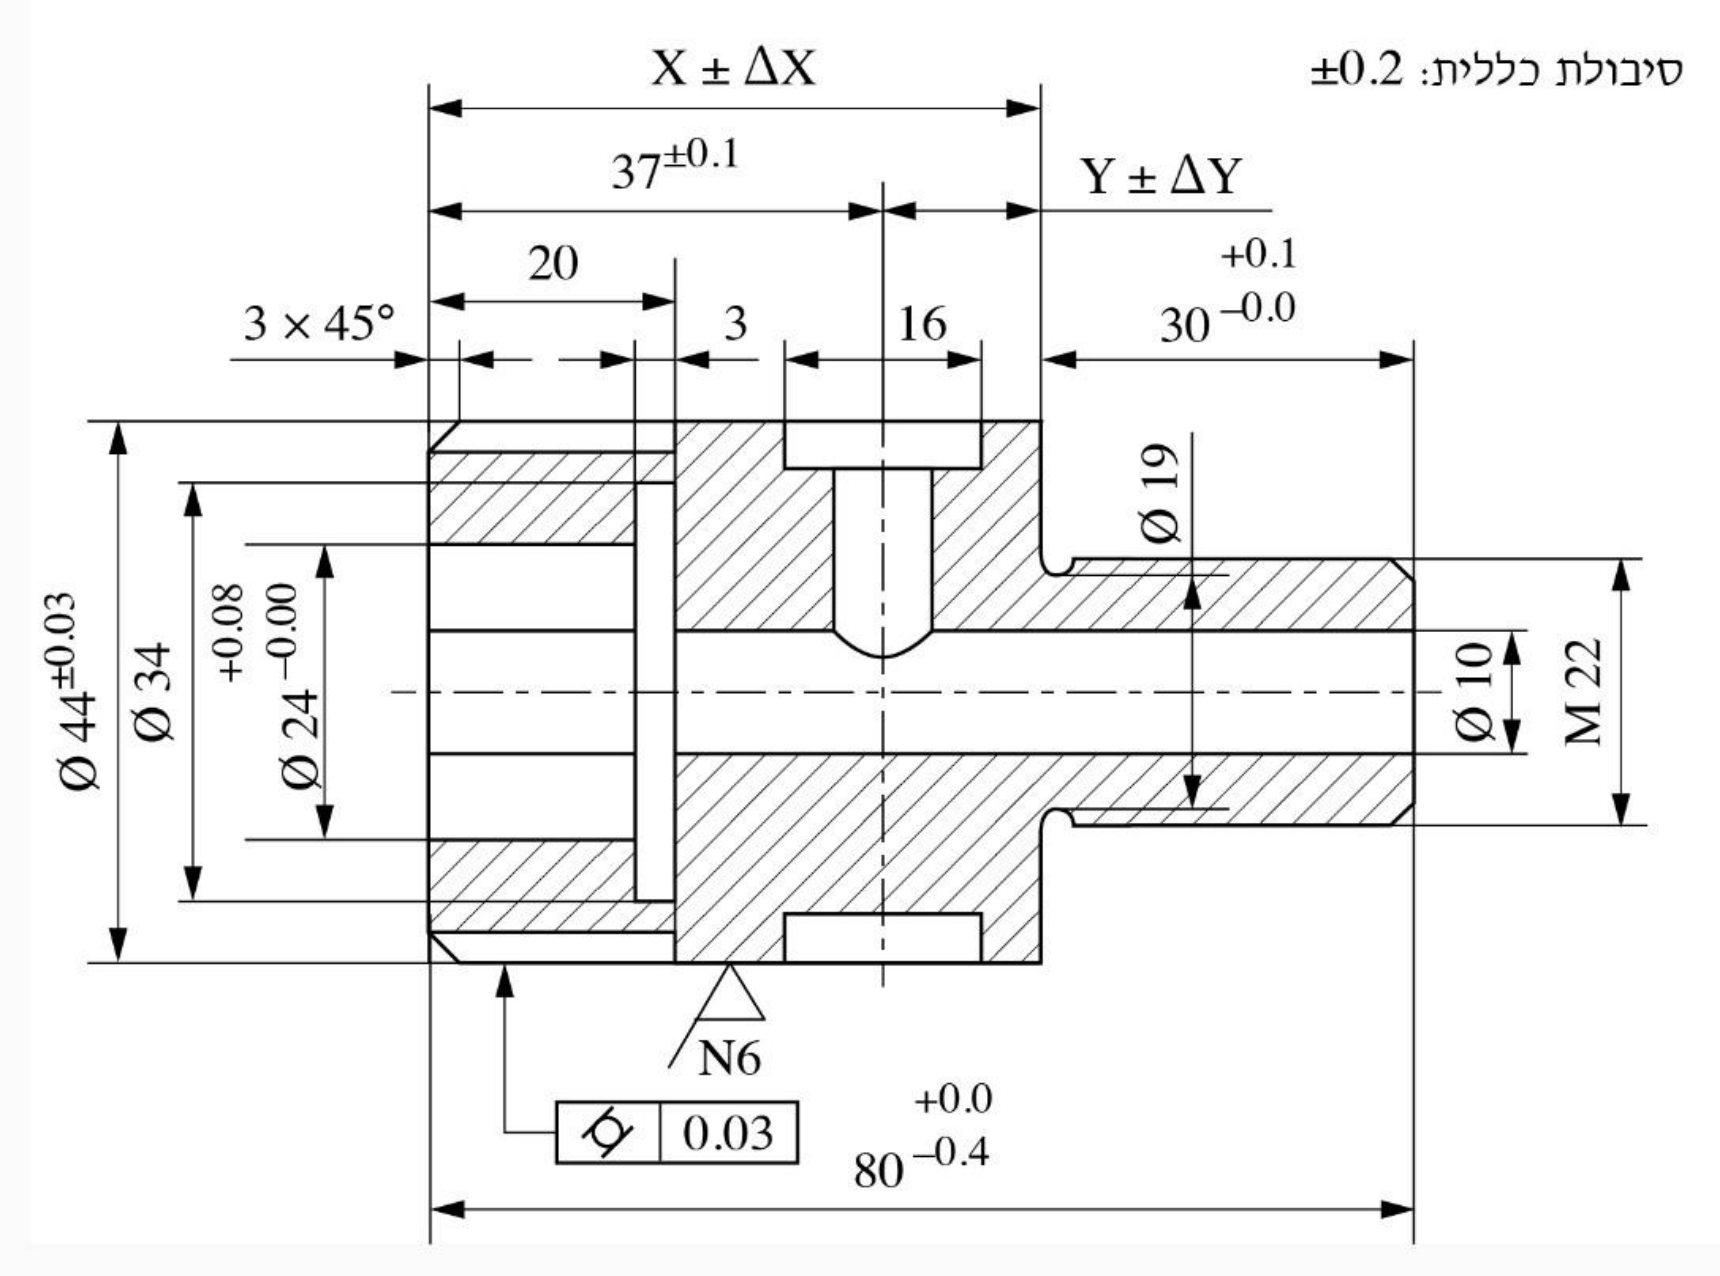
מבוקש: המידה , מהמצח של הצד הרחב (הצד של ) עד הכתף שבה מתחיל הזיז . מידה מתקבלת אינה מבוצעת ישירות: היא נסגרת מעצמה על ידי מידות אחרות.
1. שרשרת המידות. לפי האיור, האורך הכולל מורכב מ- ומאורך הזיז :
2. המידה הנומינלית:
3. המידה המרבית. המידה שבחיבור מקבלת את המרבי שלה, והמידה שבחיסור את המזערי:
4. המידה המזערית:
5. הכתיבה המקוצרת. תחום הסבולת , חציו , והאמצע :
(אותה מידה אפשר לכתוב ).
בדיקה: תחום הסבולת של שווה לסכום התחומים: .
תשובה:
סעיף ב
(בין ל-).
מבוקש: המידה הטכנולוגית , מציר הקדח הרוחבי (החריץ ברוחב 16) עד הכתף של הזיז. מידה טכנולוגית היא מידת ייצור שמחליפה מידה מהסרטוט, וצריך לקבוע לה סבולת כך שהמידה המוחלפת תתקבל בתחום שלה.
1. שרשרת המידות לאורך החלק, לפי האיור:
•: האורך הכולל (תחום ).
•: מהמצח הרחב עד ציר הקדח (תחום ).
•: אורך הזיז (תחום ).
2. איזו מידה מוחלפת? המידה המוחלפת תתקבל מעצמה, ולכן התחום שלה חייב להיות גדול מסכום התחומים של כל האחרות. רק המידה 80 מאפשרת זאת: . (אילו הייתה מחליפה את 37 או את 30, התחום של היה יוצא שלילי.) לכן מבצעים את 37, 30 ו-, והאורך 80 מתקבל מעצמו.
3. המידה הנומינלית:
4. הגבולות של . דורשים שהמידה 80 תישאר בגבולותיה גם במקרים הקיצוניים:
5. הכתיבה המקוצרת: תחום , אמצע :
(או ).
בדיקה: תחום המידה המוחלפת שווה לסכום התחומים של המידות שמבצעים: .
תשובה:
סעיף ג
: שיטת הגל האחיד (הגל h). : שיטת הקדח האחיד (הקדח H).
בסימון אפיצות האות הגדולה שייכת לקדח והאות הקטנה לגל (כאן הפין).
1. : הגל הוא h, כלומר הסטייה העליונה שלו אפס. בשיטת הגל האחיד הגל תמיד h, ואת סוג האפיצות קובעים על ידי בחירת הסבולת של הקדח (כאן S7). לכן זו שיטת הגל האחיד.
2. : הקדח הוא H, כלומר הסטייה התחתונה שלו אפס. בשיטת הקדח האחיד הקדח תמיד H, ואת האפיצות קובעים על ידי בחירת הסבולת של הגל (כאן f7). לכן זו שיטת הקדח האחיד.
תשובה: בשיטת הגל האחיד; בשיטת הקדח האחיד.
: מדחק (מדחק בין ל-). : מרווח (בין ל-).
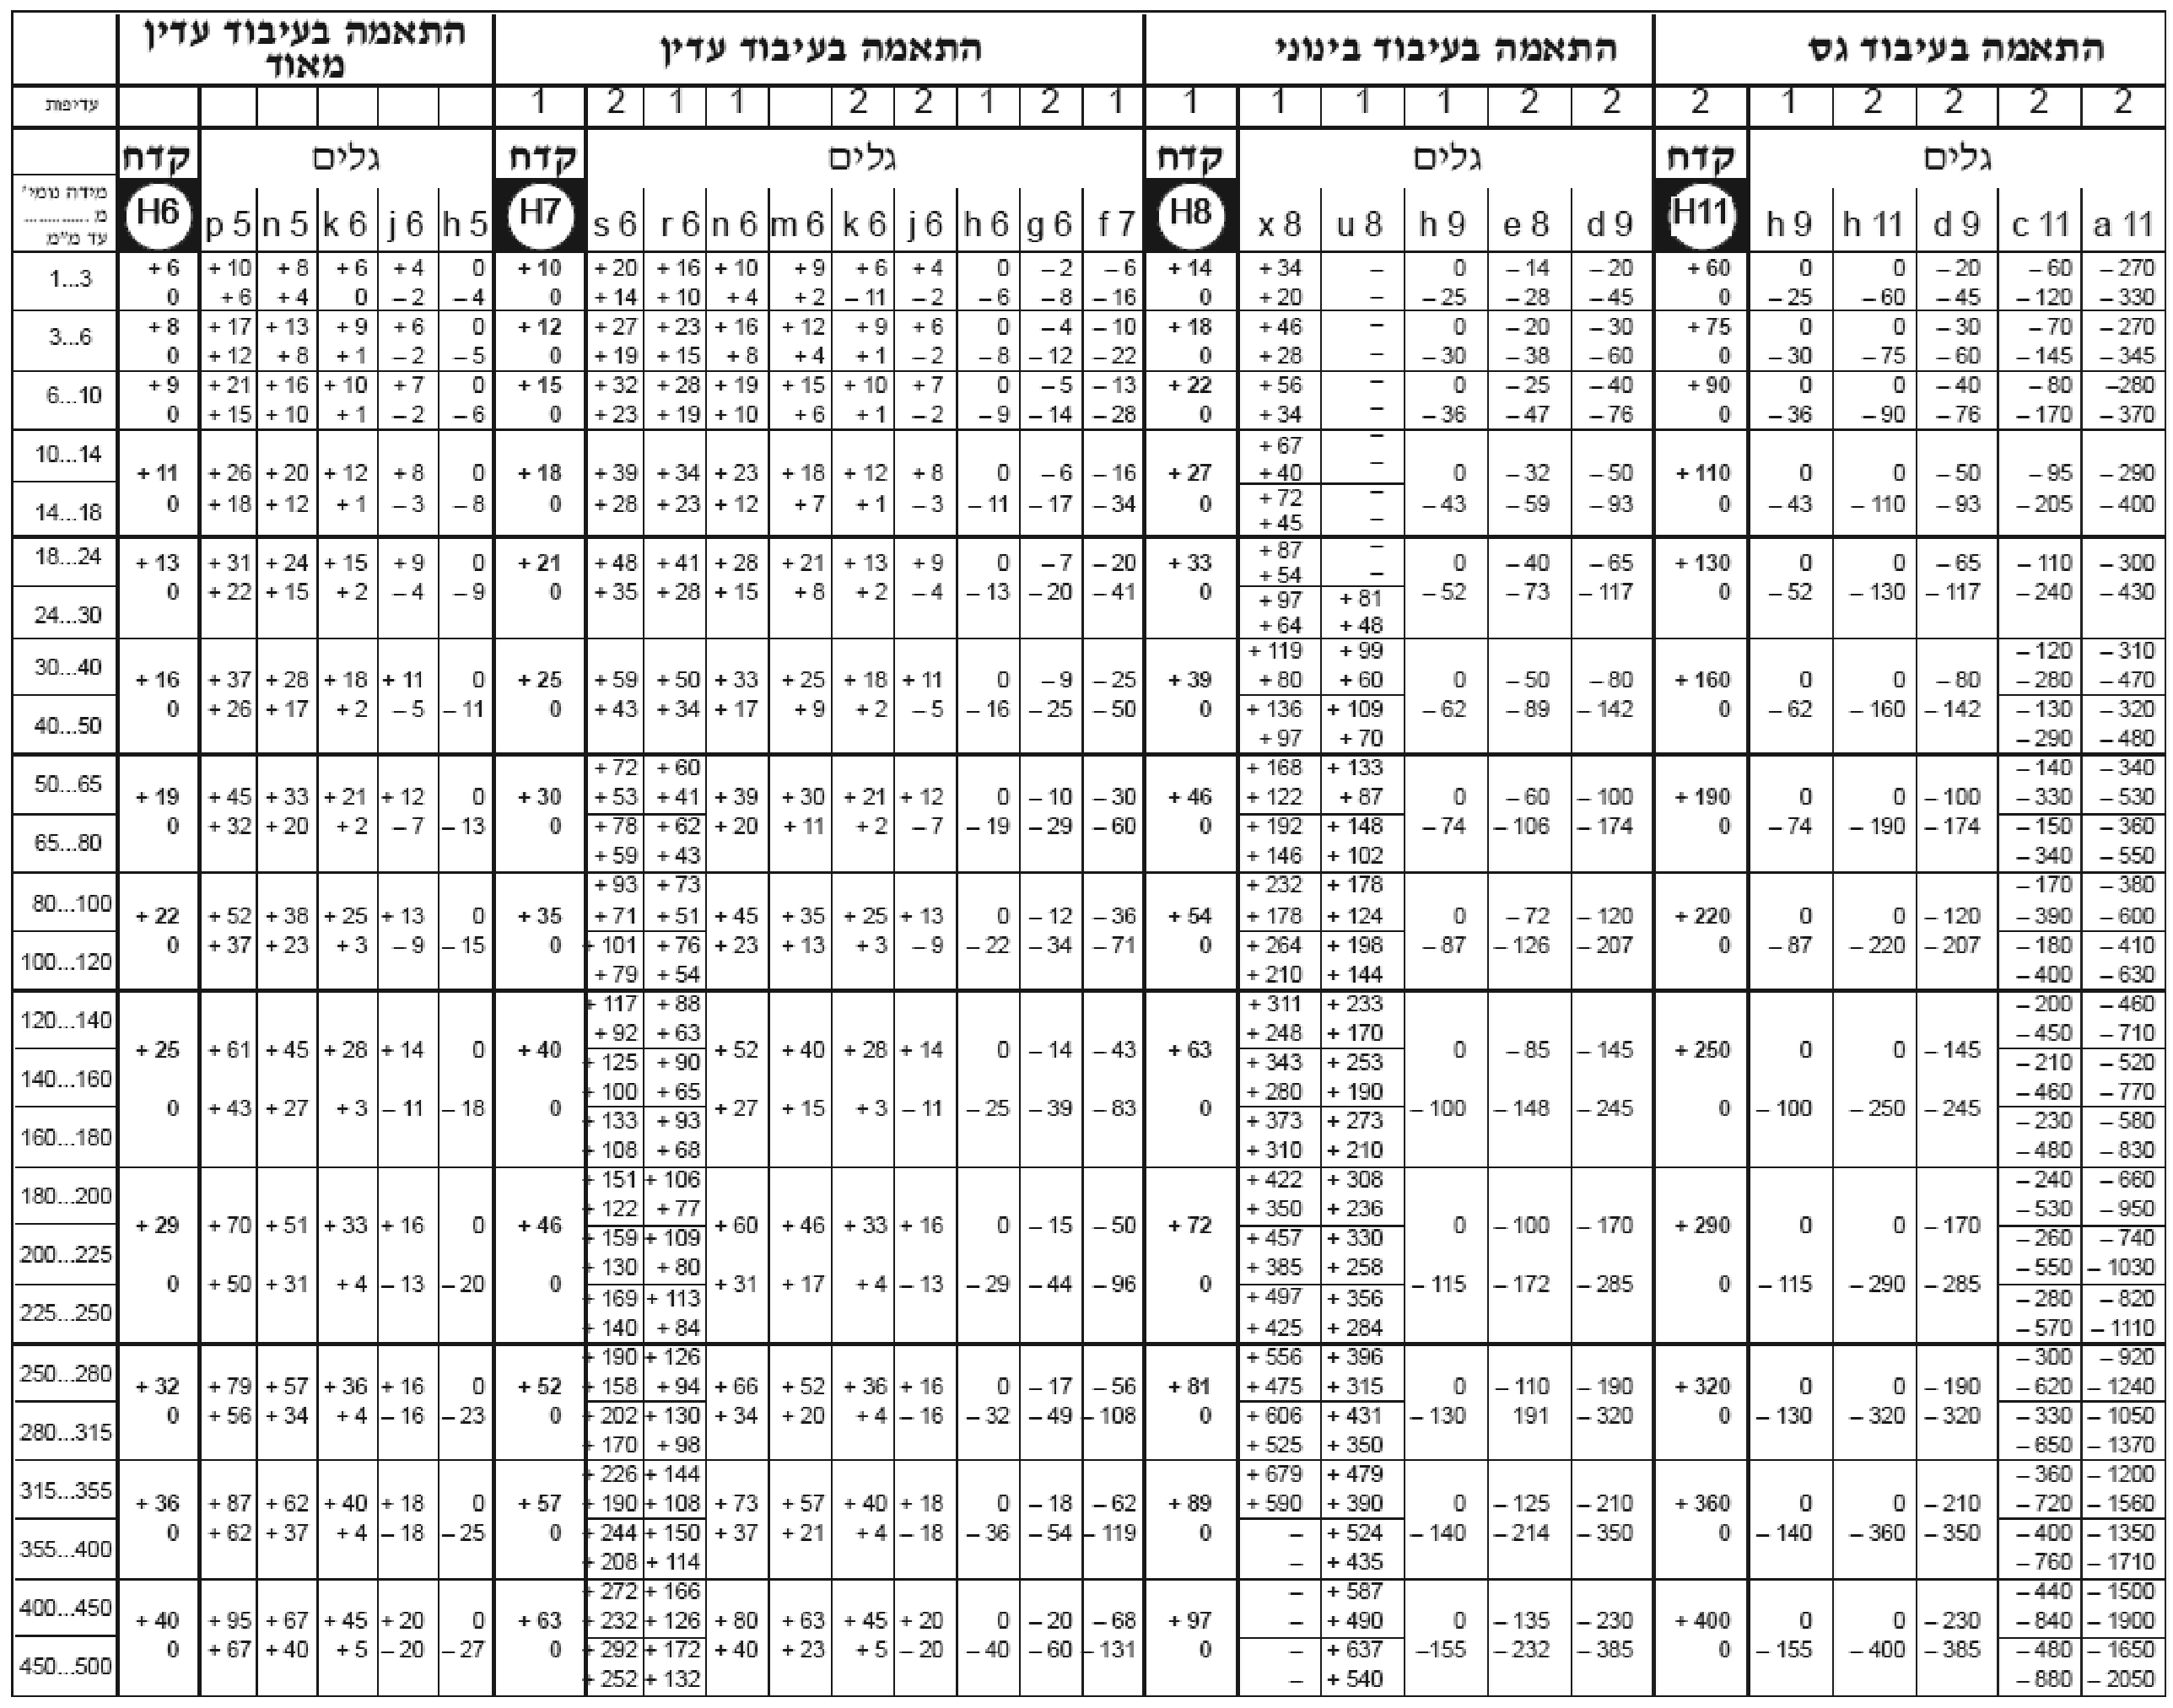
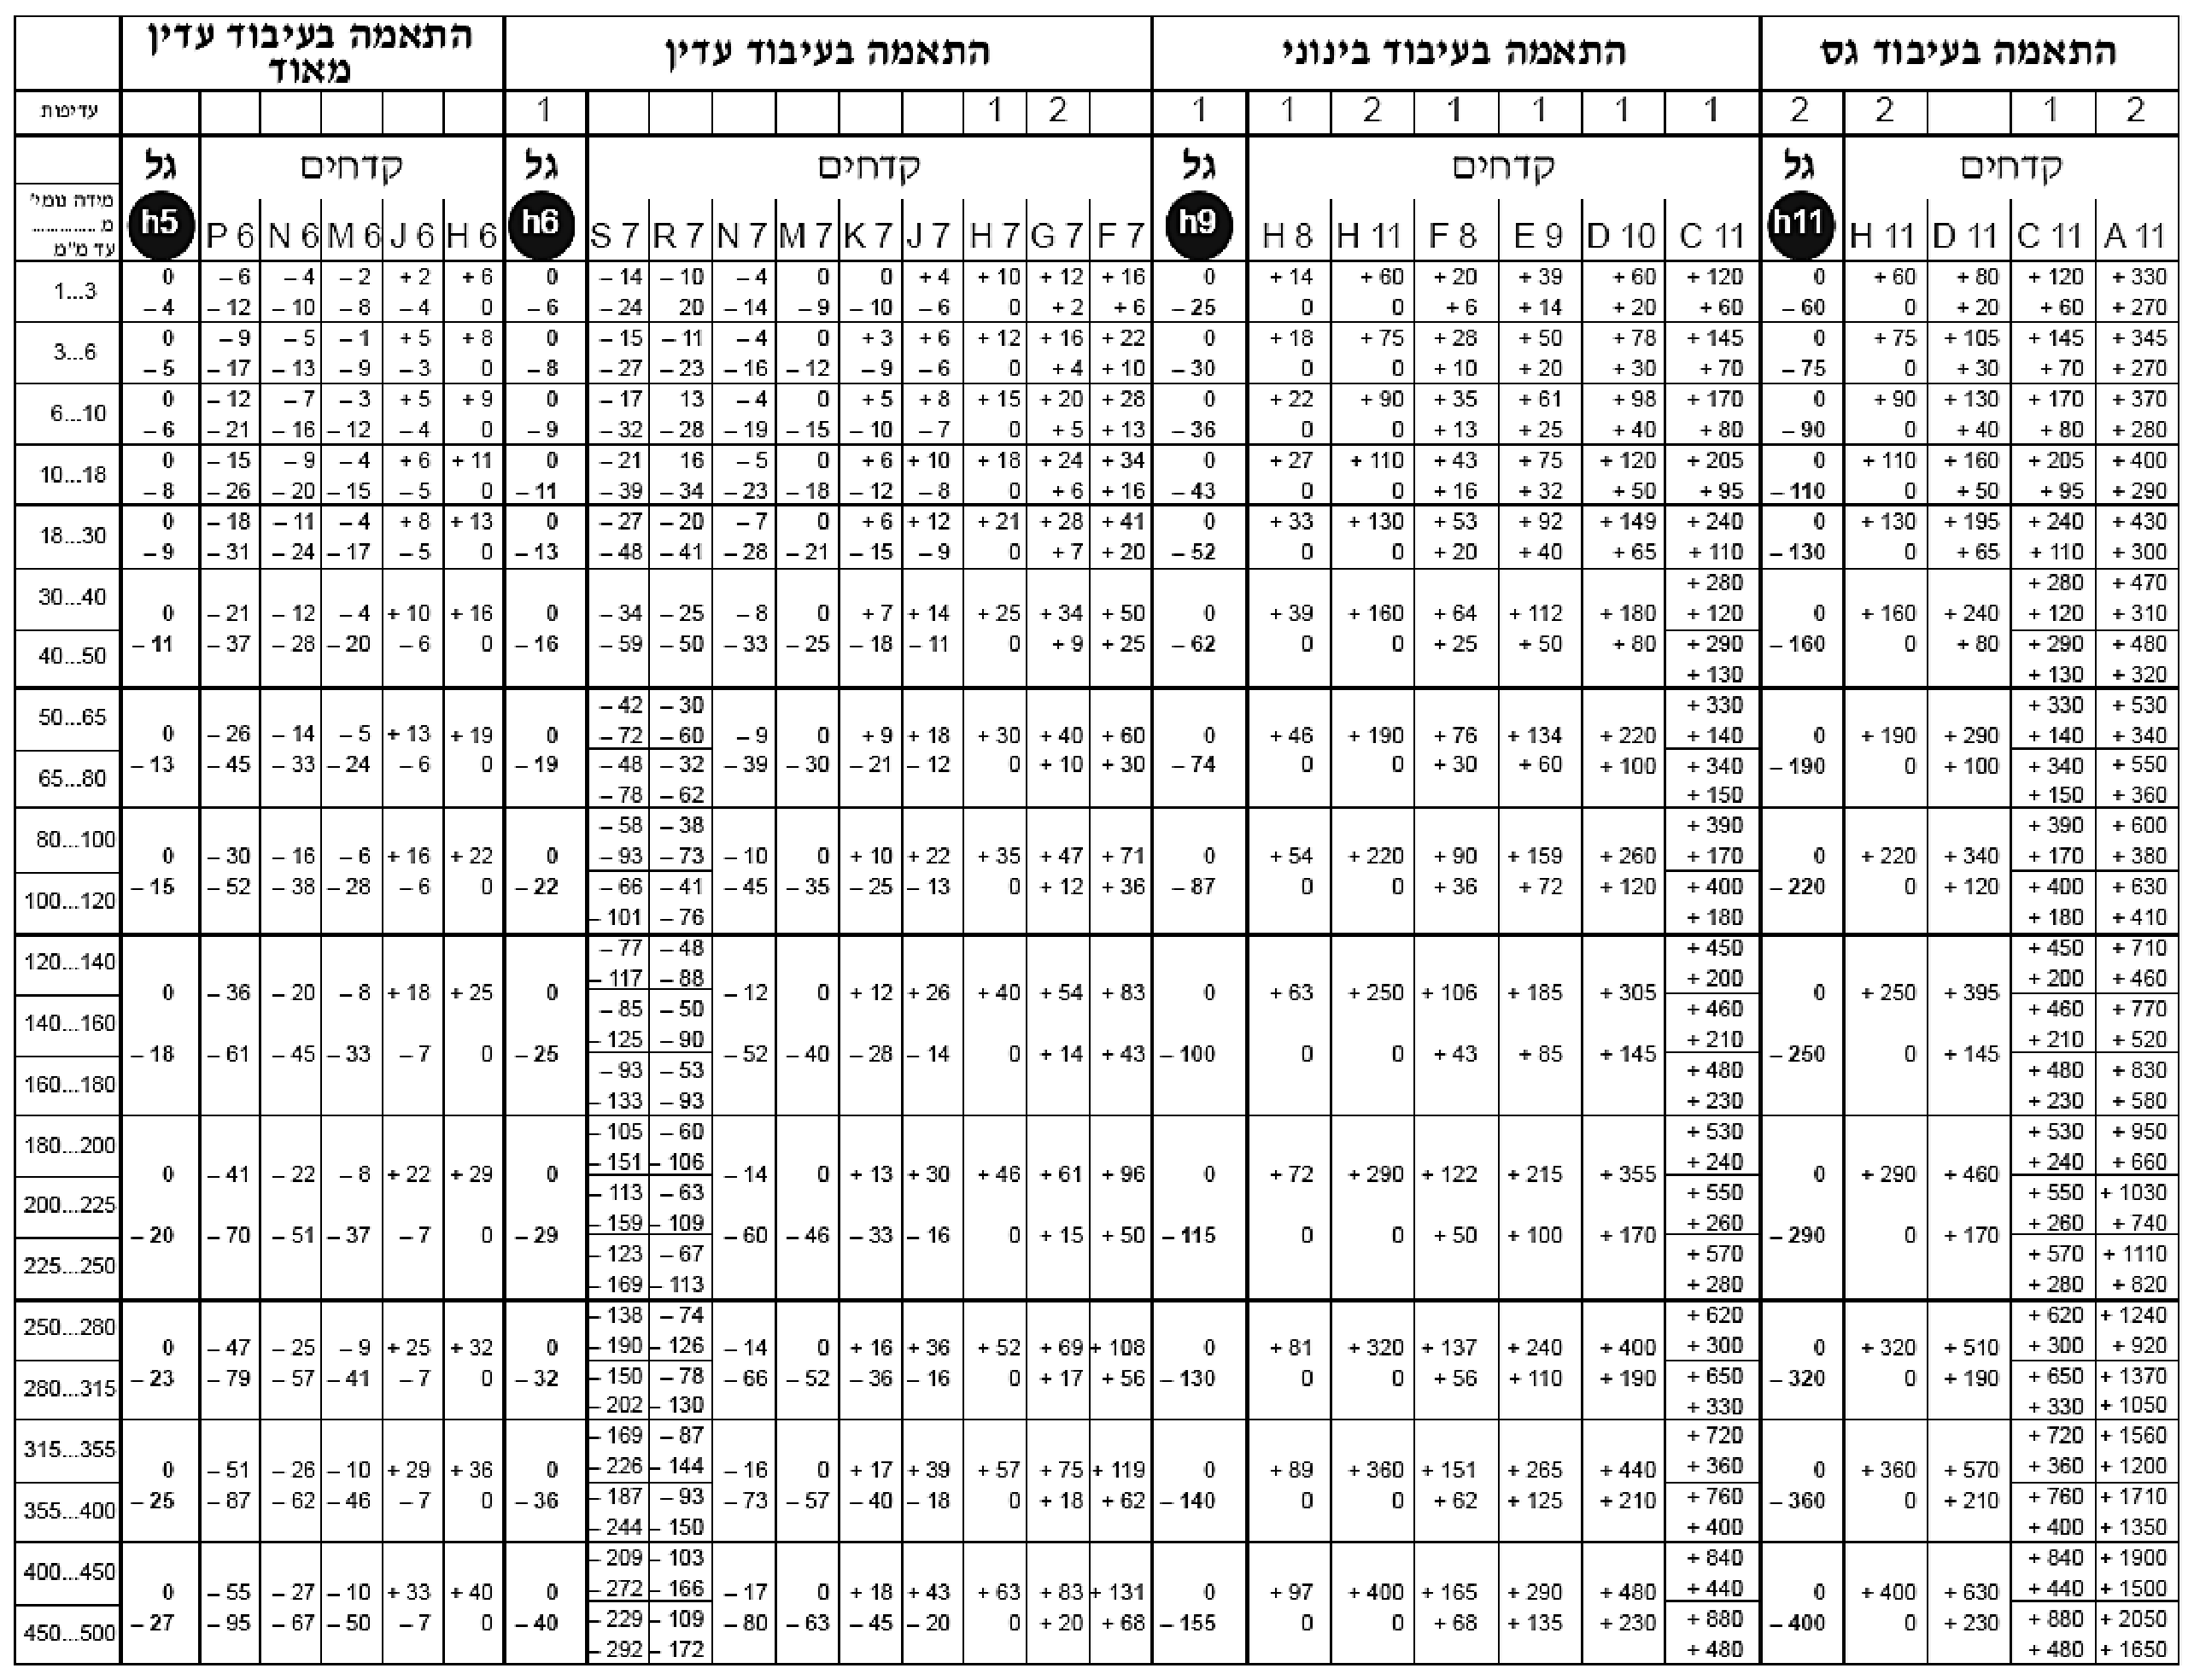
קוראים את הסטיות מהנספח, בשורה של המידות 6...10 (ב-), שאליה שייך הקוטר 10.
(טבלת "סבולות בשיטת הגל האחיד"):
•קדח S7: ו-, כלומר הקדח בין ל-.
•גל h6: ו-, כלומר הפין בין ל-.
•גם הקדח הגדול ביותר () קטן מהפין הקטן ביותר (). בכל צירוף הפין גדול מהקדח: זו אפיצות מדחק.
•מדחק מזערי: ; מדחק מרבי: .
(טבלת "סבולות בשיטת הקדח האחיד"):
•קדח H7: ו-, כלומר הקדח בין ל-.
•גל f7: ו-, כלומר הפין בין ל-.
•גם הפין הגדול ביותר () קטן מהקדח הקטן ביותר (): זו אפיצות מרווח.
תשובה: היא אפיצות מדחק; היא אפיצות מרווח.
,
נתון (מסעיף 2): קדח , בין ל-; פין , בין ל-.
1. המרווח המינימלי: הקדח הקטן ביותר עם הפין הגדול ביותר:
2. המרווח המקסימלי: הקדח הגדול ביותר עם הפין הקטן ביותר:
בדיקה: , שווה לסכום הסבולות: .
תשובה: ,
שאלה 7 · בסיס מדויק: חומר גלם, תהליך ודרישת מקבילות
באיור לשאלה 7 (הנמצא בעמוד הבא) משורטט החלק בסיס מדויק, העשוי מפלדה SAE 1030.
החלק מיוצר בכמויות קטנות.
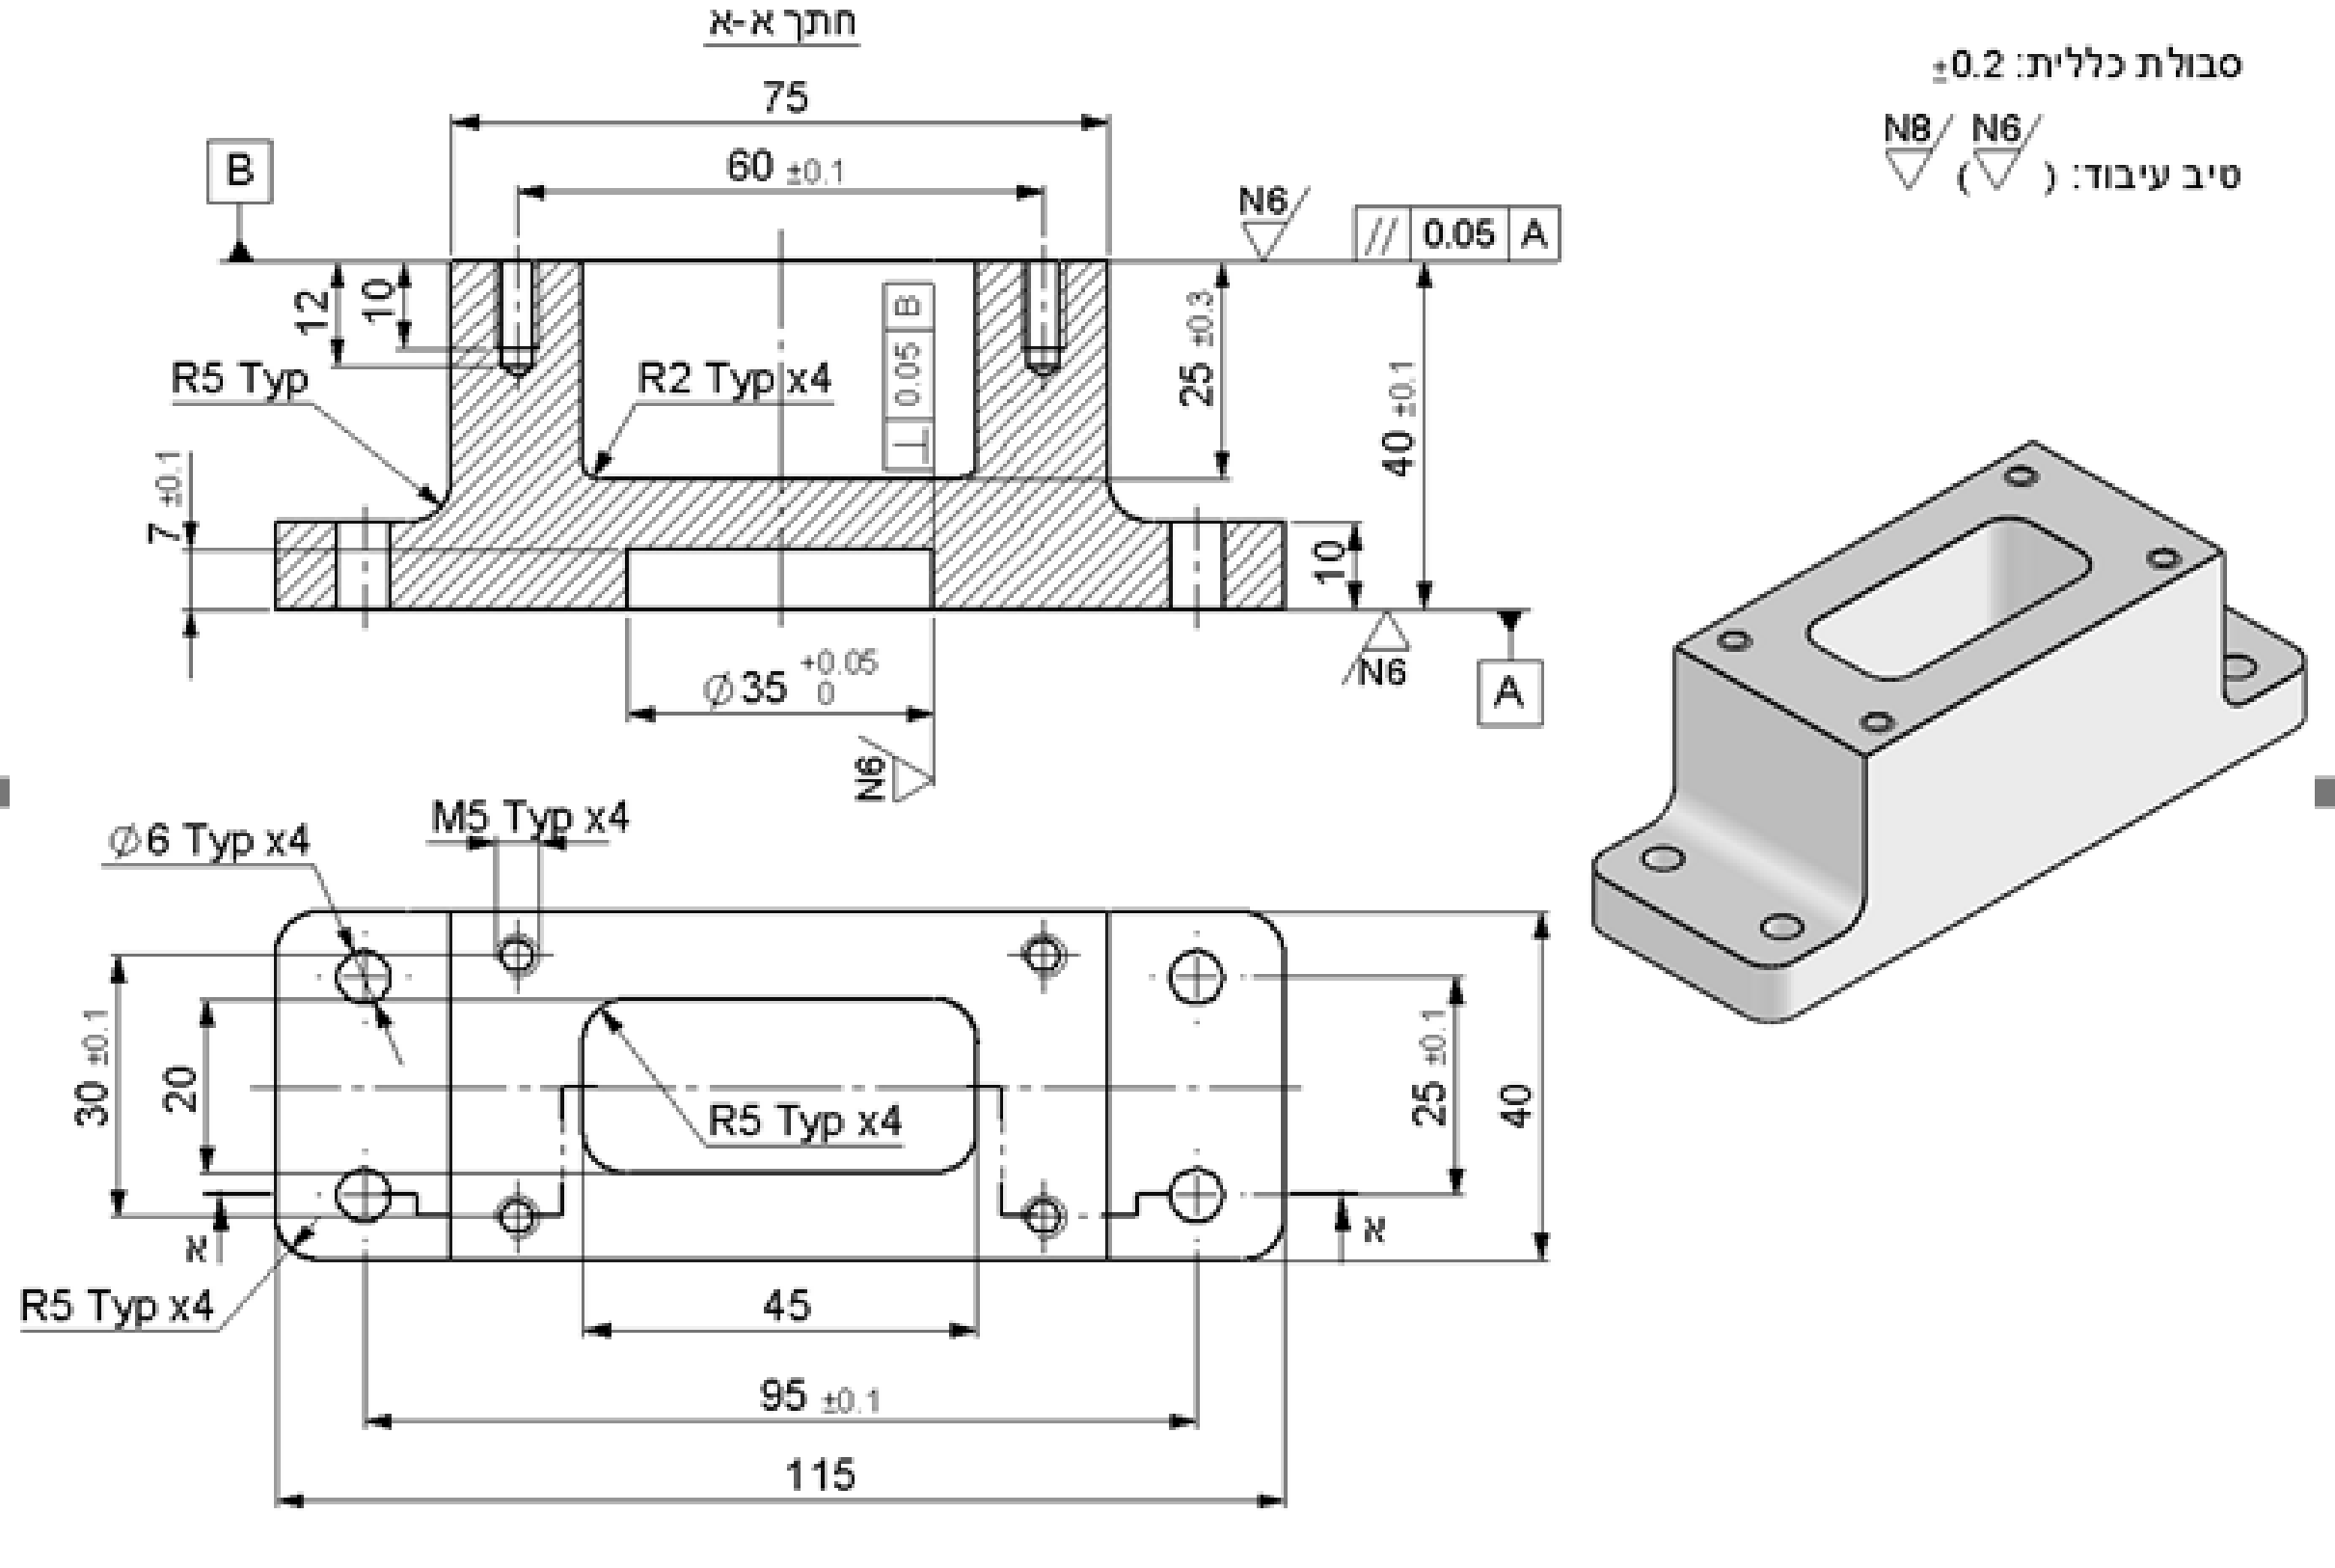
פרטו את השיקולים לבחירת הצורה הגאומטרית של חומר הגלם.
מה יהיו מידות חומר הגלם?
פרטו במחברת את סדר הפעולות הנדרש לייצור החלק. אין צורך בתיאור מפורט של כל פעולה בנפרד.
הסבירו את הדרישה הבאה בסרטוט:
מהו סוג הדרישה? ומה משמעות הרשום בכל אחד משלושת מלבני הדרישה?
כיצד מבטיחים את ביצוע הדרישה בתהליך הייצור?
כיצד בודקים את ביצוע הדרישה בביקורת איכות?
◂ פתרון מלא לשאלה 7
סעיף א
צורת החלק (גוף פריזמתי, מלבני) ומידות המעטפת שלו; תוספת עיבוד מינימלית מכל צד; כמות קטנה, שאינה מצדיקה חישול או יציקה, ולכן מוט מסחרי בחתך מלבני או ריבועי; זמינות מידות תקניות; חיסכון בחומר ובזמן עיבוד.
השיקולים לבחירת חומר הגלם:
1. צורת החלק: הבסיס הוא גוף פריזמתי: כל המשטחים החיצוניים שלו מישוריים וניצבים זה לזה. לכן מתאים חומר גלם בחתך מלבני או ריבועי, ולא מוט עגול (ממוט עגול צריך להסיר הרבה יותר חומר).
2. מידות המעטפת: חומר הגלם צריך להכיל את התיבה החוסמת של החלק: אורך , רוחב וגובה , בתוספת עיבוד קטנה מכל צד, כדי להסיר את שכבת הפני השטח של המוט ולקבל משטחים נקיים, ישרים ומקבילים.
3. כמות הייצור: הכמויות קטנות, ולכן אין הצדקה כלכלית לתבנית חישול או יציקה, שהיו מתקרבות לצורה הסופית (עם האוגנים). חותכים את חומר הגלם ממוט מסחרי.
4. זמינות: בוחרים את החתך התקני הקרוב ביותר שעדיין מכיל את החלק, כדי לחסוך בחומר ובזמן העיבוד.
5. החומר: SAE 1030 זמינה כמוטות משוכים/מעורגלים, וקלה לשיבוב.
תשובה: החלק פריזמתי, ולכן חומר הגלם הוא מוט בחתך ריבועי (או מלבני) תקני, החוסם את מידות החלק עם תוספת עיבוד קטנה; בכמות קטנה אין הצדקה לחישול או ליציקה.
מוט ריבועי מפלדה SAE 1030 בחתך , מנוסר לאורך של כ-.
קוראים מהסרטוט את המידות החיצוניות הגדולות של החלק:
•האורך הכולל (עם האוגנים): .
•הרוחב: .
•הגובה (מהבסיס A עד הפאה העליונה B): .
מוסיפים תוספת עיבוד:
•בחתך: כ- מכל צד, כלומר . מוט ריבועי הוא מידה תקנית.
•באורך: כ- מכל קצה לניסור ולכרסום המצחים: .
תשובה: מוט ריבועי SAE 1030 בחתך , באורך .
סעיף ב
ניסור ; כרסום שש הפאות לתיבה (קודם הבסיס A, אחריו הפאה העליונה במקביל ל-A); כרסום שתי המדרגות ליצירת האוגנים (עובי 10, גוף ברוחב 75, R5) ועיגול פינות האוגנים R5; כרסום הכיס בעומק 25 (R5, R2) מהפאה העליונה; כרסום/עיבוד הקדח בעומק 7 מהבסיס; קידוח ; קידוח והברזה M5; גמר (השחזה) של המשטחים N6; הסרת גרדים וביקורת.
החלק פריזמתי, ולכן כל העיבוד נעשה בכרסומת (אנכית), עם קידוח והברזה. סדר הפעולות נקבע כך שהבסיס A, שממנו נמדדות הדרישות, מעובד ראשון, וכל השאר מעובד בדפינה עליו.
1. ניסור מוט ריבועי לאורך .
כרסום התיבה החיצונית (כרסומת אנכית, מלחציים)
2. כרסום הבסיס A (הפאה התחתונה): מוקדם ואחריו גמר, לקבלת N6. זהו משטח הייחוס של כל העיבוד הבא.
3. היפוך החלק והנחתו על A (על מקבילים), וכרסום הפאה העליונה B לגובה , במקביל ל-A, בגמר N6.
4. כרסום שתי הפאות הצדדיות לרוחב , בניצב ל-A.
5. כרסום שני המצחים לאורך .
6. כרסום שתי המדרגות משני צידי הגוף: הורדת החומר עד שנשאר אוגן בעובי , וגוף מרכזי באורך , עם רדיוס R5 בפינה הפנימית (כרסום אצבע עם רדיוס בקצה, או כרסום רדיוס).
7. כרסום הקונטור של האוגנים: עיגול ארבע הפינות R5 (במבט מלמעלה).
8. כרסום הכיס מהפאה העליונה לעומק : קידוח הכנה, כרסום מוקדם וגמר בכרסום אצבע (שנותן את רדיוסי הפינות R5) עם רדיוס R2 בקצה (לרדיוס שבתחתית). הדפנות מכורסמות בניצב לפאה B (דרישת ניצבות 0.05 ביחס ל-B).
9. היפוך החלק ועיבוד השקע בעומק בבסיס: כרסום מוקדם ואחריו עיבוד גמר בראש קדיחה (בורינג) לקבלת המידה וטיב השטח N6.
10. קידוח ארבעת הקדחים באוגנים, במרחקים ו- (קידוח מרכוז ואחריו קידוח).
11. בפאה העליונה: קידוח ארבעה קדחי גרעין לעומק , במרחקים ו-, פאזה, והברזת M5 לעומק .
12. אם בכרסום לא התקבלו N6 והמקבילות 0.05: השחזה שטוחה של הבסיס A, ואחריה של הפאה העליונה כשהחלק מונח על A.
13. הסרת גרדים, וביקורת מידות, טיב שטח ודרישות התנוחה.
תשובה: ניסור; כרסום הבסיס A ואחריו הפאה העליונה במקביל לו, הצדדים והמצחים; כרסום המדרגות (האוגנים) ועיגול פינות; כרסום הכיס עם R5/R2; עיבוד השקע מהבסיס; קידוח ; קידוח והברזת M5; גמר/השחזה של משטחי N6; הסרת גרדים וביקורת.
סעיף ג
דרישת תנוחה: מקבילות. המלבן הראשון: סמל המקבילות; השני: גודל אזור הסבולת, ; השלישי: הבסיס A (הפאה התחתונה). הפאה העליונה חייבת להימצא בין שני מישורים מקבילים ל-A, שהמרחק ביניהם .
הדרישה מסומנת על הפאה העליונה של החלק (המשטח B, בגמר N6).
1. סוג הדרישה: דרישת תנוחה, מקבילות.
2. שלושת המלבנים:
•המלבן הראשון, : סמל המקבילות.
•המלבן השני, : גודל אזור הסבולת במ"מ.
•המלבן השלישי, A: הבסיס (הייחוס). A הוא הפאה התחתונה של החלק, שעליה החלק יושב.
3. המשמעות: כל נקודות הפאה העליונה חייבות להימצא בין שני מישורים, מקבילים לבסיס A, שהמרחק ביניהם . כלומר, ההפרש בין הגובה הגדול לגובה הקטן של הפאה העליונה מעל A, בכל מקום עליה, לא יעלה על . (המידה קובעת את הגובה עצמו; דרישת המקבילות מגבילה את ה"שיפוע" של הפאה בתוך הסבולת הזאת.)
תשובה: דרישת מקבילות: הפאה העליונה מקבילה לבסיס A בתוך אזור ברוחב . המלבנים: סמל המקבילות, גודל הסבולת , והבסיס A.
מעבדים קודם את הבסיס A, ואת הפאה העליונה מעבדים כשהחלק מונח על A (על מקבילים מדויקים או על שולחן מגנטי) באותה דפינה; את הגמר עושים בכרסום גמר עדין או בהשחזה שטוחה.
1. מעבדים קודם את הבסיס A: כרסום מוקדם וגמר (ואם צריך, השחזה), כך שהוא מישורי ונקי.
2. את הפאה העליונה מעבדים כשהחלק מונח על A עצמו: על מקבילים מדויקים במלחציים, או ישירות על שולחן מגנטי של משחזת שטוחה. כך המשטח שמעובד מקביל למשטח שעליו החלק יושב, כלומר ל-A.
3. מקפידים שהמשטחים נקיים משבבים וגרדים בזמן ההנחה, כי כל שבב מתחת ל-A מטה את החלק.
4. את מעבר הגמר עושים בהיגש וקידמה קטנים, או בהשחזה שטוחה, שנותנת גם את טיב השטח N6 וגם מקבילות טובה מ-.
תשובה: מעבדים את A ראשון, ואז מעבדים את הפאה העליונה כשהחלק מונח ודפון על A (מקבילים או שולחן מגנטי), בגמר עדין או בהשחזה שטוחה.
מניחים את החלק עם הבסיס A על משטח ביקורת (שולחן גרניט), ומעבירים חוגן (שעון מדידה) על מעמד לאורך ולרוחב הפאה העליונה. ההפרש בין הקריאה הגבוהה לנמוכה צריך להיות לכל היותר.
1. מנקים את החלק ומניחים אותו עם הבסיס A על משטח ביקורת מדויק (שולחן גרניט). משטח הביקורת מממש את מישור הבסיס A.
2. מעמידים חוגן (שעון מדידה) על מעמד שמחליק על משטח הביקורת, ומצמידים את המחוג לפאה העליונה.
3. מאפסים את החוגן בנקודה אחת, ומעבירים אותו על פני כל הפאה העליונה: לאורכה, לרוחבה ובאלכסונים.
4. ההפרש בין הקריאה הגדולה לקטנה ביותר הוא הסטייה מהמקבילות. החלק תקין אם ההפרש לכל היותר.
(במכונת מדידה (CMM) אפשר למדוד נקודות על A ועל הפאה העליונה ולחשב את הסטייה.)
תשובה: החלק מונח על A על שולחן ביקורת, וחוגן על מעמד מועבר על כל הפאה העליונה; תנועת המחוג המרבית לא תעלה על .
שאלה 8 · סעפת יניקה: עלויות, נקודת איזון וזמן אספקה
מפעל קיבל הזמנה לאספקת 2,000 יחידות של סעפת יניקה. המפעל שוקל שתי שיטות ייצור לביצוע בשני קווי ייצור נפרדים: עיבוד שבבי, ושילוב של חישול עם עיבוד שבבי. להלן טבלה המפרטת את העלויות בכל שיטה:
חשבו את עלות הייצור הכוללת של הזמנת 2,000 פריטים בכל אחת משיטות הייצור.
חשבו את נקודת האיזון בין שתי שיטות הייצור.
סרטטו עבור שתי שיטות הייצור גרפים המציגים את עלויות הייצור מול כמות היחידות ליצור. הסבירו באיזו שיטת ייצור עדיף לייצר.
כל אחד מהקווים הנ"ל בנפרד, יכול לעבוד 200 שעות עבודה בחודש. בכמה זמן יסיים כל אחד מקווי הייצור את ההזמנה, כאשר הוא עובד עליה בנפרד?
◂ פתרון מלא לשאלה 8
סעיף א
עיבוד שבבי: כ-470,200 ₪. השיטה השנייה (יציקה מדויקת/חישול ועיבוד שבבי): כ-310,500 ₪.
מבוקש: העלות הכוללת של 2,000 יחידות בכל שיטה.
הערה על השמות: בנוסח השאלה השיטה השנייה היא "חישול עם עיבוד שבבי", ובטבלה היא נקראת "יציקה מדויקת ועיבוד שבבי". הנתונים שבשורה השנייה של הטבלה הם של השיטה השנייה, ונקרא לה כאן "השיטה המשולבת".
המודל. העלות הכוללת של סדרה היא :
•: הוצאות ההכנה והמתקנים, קבועות לסדרה.
•: העלות ליחידה (שכר עבודה וחומר גלם), כולל תוספת הפסולים.
•: כמות היחידות.
הפסולים. כשאחוז הפסילה הוא , כדי לקבל יחידה תקינה אחת צריך לייצר יחידות. לכן מכפילים בזה את העלות ליחידה.
1. עיבוד שבבי:
•שכר עבודה ליחידה: ₪
•חומר גלם ליחידה: ₪
₪
₪
2. השיטה המשולבת:
•שכר עבודה ליחידה: ₪
•חומר גלם ליחידה: ₪
₪
₪
3. השוואה: ל-2,000 יחידות השיטה המשולבת זולה בכ-160,000 ₪.
תשובה: עיבוד שבבי: כ-470,200 ₪. השיטה המשולבת: כ-310,500 ₪.
סעיף ב
כ-858 יחידות (עלות של כ-218,900 ₪ בכל שיטה).
בנקודת האיזון העלות הכוללת של שתי השיטות שווה:
1. הצבה (העלויות ליחידה מסעיף א):
2. העלות בנקודת האיזון: ₪.
3. המשמעות: עד כ-858 יחידות העיבוד השבבי זול יותר, ומעל כ-859 יחידות השיטה המשולבת זולה יותר.
תשובה: נקודת האיזון כ-858 יחידות.
סעיף ג
שני קווים ישרים: ו-, שנחתכים ב-. להזמנה של 2,000 יחידות עדיפה השיטה המשולבת (הקו שלה נמוך יותר מעל נקודת האיזון).
1. המשוואות (מסעיף א):
•עיבוד שבבי:
•השיטה המשולבת:
2. הסרטוט: ציר אופקי – הכמות , ציר אנכי – העלות הכוללת. לכל קו מספיקות שתי נקודות:
3. משמעות הגרפים:
•נקודת החיתוך של כל קו עם הציר האנכי היא הוצאות ההכנה והמתקנים. בעיבוד השבבי היא נמוכה (30,000 ₪), ובשיטה המשולבת גבוהה (150,000 ₪), בגלל התבניות.
•השיפוע הוא העלות של יחידה נוספת. בעיבוד השבבי הקו תלול (זמן ייצור ארוך ושכר גבוה), ובשיטה המשולבת מתון.
•הקווים נחתכים בנקודת האיזון, יחידות. משמאל לה הקו של העיבוד השבבי נמוך יותר, ומימין לה הקו של השיטה המשולבת.
4. איזו שיטה עדיפה: ההזמנה היא 2,000 יחידות, הרבה מעל נקודת האיזון, ולכן עדיפה השיטה המשולבת. החיסכון כ-160,000 ₪. (מבחינת עלות בלבד; שיקול נוסף הוא זמן האספקה, בסעיף ד.)
תשובה: שני קווים ישרים שנחתכים בכ-858 יחידות. בכמויות קטנות מ-858 עדיף עיבוד שבבי, ובכמויות גדולות יותר השיטה המשולבת; להזמנה של 2,000 יחידות עדיפה השיטה המשולבת.
סעיף ד
קו העיבוד השבבי: כ-1,579 שעות, כ-7.9 חודשים. קו השיטה המשולבת: כ-859 שעות, כ-4.3 חודשים (כולל ייצור היחידות שייפסלו).
מבוקש: משך הביצוע של ההזמנה בכל קו, ב-200 שעות עבודה בחודש.
כדי לספק 2,000 יחידות תקינות, כל קו צריך לייצר גם את היחידות שייפסלו: .
1. קו העיבוד השבבי (, 45 דקות ליחידה):
יחידות
, ובחודשים: חודשים.
2. קו השיטה המשולבת (, 25 דקות ליחידה):
יחידות
, ובחודשים: חודשים.
(בלי תוספת הפסולים: , כלומר 7.5 חודשים, ו-, כלומר 4.2 חודשים.)
השיטה המשולבת מהירה כמעט פי 2, וזה חיזוק נוסף לבחירה בה.
תשובה: קו העיבוד השבבי יסיים בכ-7.9 חודשים (כ-1,579 שעות), וקו השיטה המשולבת בכ-4.3 חודשים (כ-859 שעות).
שאלה 9 · מאפייני תמסורת חלזונית
להלן תיאור של המאפיינים של תמסורת חלזונית. איזה משפט הוא הנכון ביותר?
א. העברת תנועה ב-90 מעלות.
ב. יחס תמסורת גבוה.
ג. יכולת עצירה עצמית.
ד. כל התשובות נכונות.
◂ פתרון מלא לשאלה 9
פתרון
ד. כל התשובות נכונות.
תמסורת חלזונית בנויה מחלזון (בורג) ומגלגל חלזון. נבדוק כל אחד מהמאפיינים:
•א: הצירים של החלזון ושל הגלגל מצטלבים בזווית של (ואינם נחתכים). לכן התמסורת מעבירה תנועה בין צירים ניצבים. נכון.
•ב: בכל סיבוב של חלזון בעל כניסה אחת הגלגל מתקדם בשן אחת בלבד, ולכן יחס התמסורת שווה למספר שיני הגלגל חלקי מספר הכניסות, ומגיע ל-1:100 ויותר בשלב אחד. נכון.
•ג: כשזווית המעלה של החלזון קטנה מזווית החיכוך, הגלגל אינו יכול לסובב את החלזון. זו עצירה עצמית (נעילה עצמית), שמשמשת למשל במנופים. נכון.
שלושת המאפיינים נכונים, ולכן המשפט הנכון ביותר הוא ד.
תשובה: ד.
שאלה 10 · רצועות טריזיות מול רצועה שטוחה
מה נכון ביחס לתמסורת רצועות טריזיות ותמסורת רצועה שטוחה המעבירות הספק זהה, בסל"ד זהה, והן בעלות רצועות מחומר זהה וגאומטריית תמסורת זהה.
א. כוחות המתיחה ברצועות הטריזיות קטנים יותר מאשר ברצועה השטוחה.
ב. כוחות המתיחה ברצועות הטריזיות גדולים יותר מאשר ברצועה השטוחה.
ג. כוחות המתיחה ברצועות הטריזיות זהים לאלו שברצועה השטוחה.
ד. המומנט שניתן להעביר לצרכן בתמסורת הרצועות הטריזיות יהיה נמוך מזה שברצועה השטוחה.
◂ פתרון מלא לשאלה 10
פתרון
א. כוחות המתיחה ברצועות הטריזיות קטנים יותר מאשר ברצועה השטוחה.
ההספק והסל"ד זהים, ולכן גם הכוח המשיקי שהרצועות צריכות להעביר זהה.
1. כוח המתיחה בענף הפעיל: .
2. ברצועה שטוחה , וברצועה טריזית . כיוון ש- (למשל ), הטריז מגדיל מאוד את יחס המתיחויות: הרצועה נדחקת לתוך החריץ, והכוח הנורמלי על הדפנות, ואיתו כוח החיכוך, גדל.
3. גדול יותר נותן קטן יותר, וגם קטן יותר. לכן באותו כוח משיקי כוחות המתיחה ברצועות הטריזיות קטנים יותר. (בשאלה 4 בשאלון: בטריזית לעומת בשטוחה.)
למה האחרות לא נכונות:
•ב: הפוך מהנכון.
•ג: יחסי המתיחויות שונים, ולכן גם הכוחות שונים.
•ד: ההספק והסל"ד זהים, ולכן המומנט לצרכן זהה.
תשובה: א.
שאלה 11 · קבוע שקול של קפיצים במקביל
מחברים שני קפיצים זהים בחיבור מקביל. מה יהיה הקבוע השקול של מערכת הקפיצים, אם הקבוע של כל קפיץ הוא ?
א.
ב.
ג.
ד.
◂ פתרון מלא לשאלה 11
פתרון
א.
בחיבור מקביל שני הקפיצים מתכווצים באותה מידה , והכוח החיצוני מתחלק ביניהם: . לכן הקבועים מתחברים:
למה האחרות לא נכונות:
•ב: , מכפלה במקום סכום.
•ג: הוא הקבוע השקול בחיבור טורי: .
•ד: זה הקבוע של קפיץ בודד; המערכת המקבילה קשיחה יותר.
תשובה: א.
שאלה 12 · המאמצים בשגם וקוטר הגל
גלגל רצועה מחובר לגל באמצעות שגם ומעביר מומנט נתון לצרכן. איזה משפט נכון ביחס למאמצים בשגם?
א. ככל שנגדיל את קוטר הגל, יגדלו המאמצים בשגם.
ב. ככל שנקטין את קוטר הגל, יגדלו המאמצים בשגם.
ג. ככל שנגדיל את קוטר גלגל הרצועה, יגדלו המאמצים בשגם.
ד. כל התשובות נכונות.
◂ פתרון מלא לשאלה 12
פתרון
ב. ככל שנקטין את קוטר הגל, יגדלו המאמצים בשגם.
השגם מעביר את המומנט בין הגל לרכזת של הגלגל. הכוח על השגם פועל על היקף הגל:
( המומנט, קוטר הגל.) מאמצי הגזירה והמעיכה בשגם הם הכוח הזה חלקי שטחי השגם.
כשהמומנט נתון ומקטינים את קוטר הגל, הכוח על השגם גדל, ואיתו המאמצים. לכן ב נכון.
למה האחרות לא נכונות:
•א: הפוך: הגדלת קוטר הגל מקטינה את הכוח ואת המאמצים.
•ג: קוטר גלגל הרצועה משפיע על כוחות הרצועה, אבל לא על המומנט שעובר דרך השגם, שהוא נתון. לכן הוא אינו משנה את המאמצים בשגם.
•ד: א ו-ג אינם נכונים.
תשובה: ב.
שאלה 13 · הספק המנוע בממסרה דו-שלבית עם הפסדים
בממסרת הפחתת מהירות של שני זוגות גלגלי שיניים – מה יהיה ההספק הנדרש מהמנוע, אם נצילות השילוב של כל זוג גלגלים היא 95%, וההספק המועבר לצרכן הוא ?
א.
ב.
ג.
ד.
◂ פתרון מלא לשאלה 13
פתרון
א.
בממסרה טורית הנצילויות של השלבים מוכפלות:
ההספק מהמנוע צריך להיות גדול מההספק לצרכן, כדי לכסות את ההפסדים:
למה האחרות לא נכונות:
•ב: , הכפלה בנצילות במקום חלוקה, ורק של שלב אחד.
•ג: , הכפלה במקום חלוקה: ההספק מהמנוע יצא קטן מההספק לצרכן, וזה בלתי אפשרי.
•ד: , רק ההפסדים של זוג אחד.
תשובה: א.
שאלה 14 · תפקיד נוזלי חיתוך
מה נכון ביחס לשימוש בנוזלי חיתוך במהלך עיבוד שבבי?
א. השימוש מומלץ רק בקוטרי כרסומים גדולים.
ב. השימוש מאפשר לעבוד במהירויות שיבוב נמוכות.
ג. השימוש מאפשר לעבוד במהירויות שיבוב גבוהות.
ד. השימוש תלוי בסוג פעולת השיבוב.
◂ פתרון מלא לשאלה 14
פתרון
ג. השימוש מאפשר לעבוד במהירויות שיבוב גבוהות.
נוזל החיתוך מקרר ומשמן את אזור החיתוך: הוא מוריד את הטמפרטורה של הכלי ושל העובד, מקטין את החיכוך ומסלק את השבבים. ככל שמהירות החיתוך עולה, נוצר יותר חום, והחום הוא מה שמגביל את מהירות החיתוך (הכלי מתרכך ונשחק). הקירור מאפשר לכן לעבוד במהירויות שיבוב גבוהות יותר, או באותה מהירות עם אורך חיים ארוך יותר של הכלי.
למה האחרות אינן התשובה:
•א: נוזלי חיתוך משמשים בכל סוגי העיבוד ובכל הקטרים: חריטה, כרסום וקידוח.
•ב: לעבוד במהירות נמוכה אפשר גם בלי נוזל. היתרון של הנוזל הוא דווקא בעבודה מהירה.
•ד: ההחלטה אם להשתמש בנוזל, ובאיזה נוזל, אינה נקבעת לפי סוג הפעולה (חריטה, כרסום או קידוח) אלא לפי החומר המעובד, חומר הכלי, מהירות החיתוך (טמפרטורת העבודה) ודרישת טיב השטח. למשל, תחליב משמש באותה מידה בחריטה, בכרסום ובקידוח כשהטמפרטורה גבוהה, ושמן חיתוך משמש במהירויות נמוכות ובחומרים קשים לשיבוב, בכל אחת מהפעולות. לכן המשפט אינו מתאר נכון את השימוש, ואילו ג מתאר את התועלת העיקרית שלו.
תשובה: ג.
שאלה 15 · השגת טיב שטח N7 בקדח
באיזה תהליך עיבוד נשתמש כדי לקבל טיב שטח N7 בקדח ?
א. בקידוח רגיל.
ב. בקידוח בקדמה קטנה.
ג. בהשחזה פנימית.
ד. בקידוד מדויק.
◂ פתרון מלא לשאלה 15
פתרון
ד. בקידוד מדויק.
N7 הוא טיב שטח עדין (). קידוח לבדו אינו מבטיח אותו.
הדרך המקובלת לקבל קדח קטן ומדויק עם טיב שטח טוב היא קידוח קדח קצת קטן מהמידה, ואחריו קידוד (ריימר): המקדד מסיר שכבה דקה (עד כחצי מ"מ) ונותן קדח במידה מדויקת עם טיב שטח עד N6 ואף יותר. לכן ד.
למה האחרות לא נכונות:
•א: קידוח רגיל נותן משטח גס יותר מ-N7, וגם דיוק מידה נמוך.
•ב: קדמה קטנה משפרת מעט את פני השטח, אבל המקדח עדיין משאיר סימנים ואינו מבטיח N7 ודיוק.
•ג: השחזה פנימית נותנת טיב שטח טוב, אבל היא יקרה ומסובכת לקדח קטן כל כך, ומשמשת בעיקר לחלקים מוקשים. לא נבחר בה כשקידוד מספיק.
תשובה: ד.
שאלה 16 · אפיצות בין מסב לגל
באיזו אפיצות נשתמש בין מסב לגל?
א. מדחק.
ב. מעבר.
ג. מרווח.
ד. כל התשובות נכונות.
◂ פתרון מלא לשאלה 16
פתרון
ב. מעבר.
ברוב התמסורות הגל מסתובב יחד עם הטבעת הפנימית של המסב. הטבעת צריכה להיות מקובעת לגל כך שלא תסתובב עליו ולא תשחק (מרווח היה גורם לשחיקה של הגל), אבל גם צריך להרכיב ולפרק את המסב בלי לפגוע בו (מדחק גדול היה מקשה על ההרכבה ומקטין את המרווח הפנימי של המסב).
לכן משתמשים בגל באפיצות מעבר צמודה, למשל או (או בעומס קל), שמתקבל ממנה חיבור הדוק. המסב מגיע עם קדח בסבולת קבועה, ולכן האפיצות היא בשיטת הקדח האחיד, ובוחרים רק את סבולת הגל.
למה האחרות אינן התשובה:
•א: אפיצות מדחק (למשל או ) מחייבת לחיצה בכוח או חימום בהרכבה, מקשה מאוד על הפירוק, ומרחיבה את הטבעת הפנימית הדקה. ההרחבה מקטינה את המרווח הפנימי בין הכדורים לטבעות, המסב מתחמם ונכשל מוקדם. לכן לא בוחרים במדחק אלא במעבר הדוק.
•ג: מרווח בין הטבעת הפנימית לגל המסתובב מאפשר לטבעת "לזחול" על הגל, וזה שוחק את הגל. מרווח מתאים רק לטבעת שאינה מסתובבת ביחס לעומס (בדרך כלל הטבעת החיצונית בבית המסב).
•ד: בכל מושב של מסב נבחרת אפיצות אחת לפי התפקיד, ומרווח על הגל המסתובב שגוי, כמוסבר בג. לכן לא כל התשובות נכונות.
תשובה: ב.
שאלה 17 · דיוק העיבוד ועלויות הייצור
איזה משפט נכון לגבי דיוק העיבוד במכונת שיבוב?
א. דרישות דיוק עיבוד גבוהות יגרמו לעלייה בעלויות הייצור.
ב. דרישות דיוק עיבוד גבוהות יגרמו לירידה בעלויות הייצור.
ג. אין כל קשר בין דרישות הדיוק בעיבוד לבין עלויות הייצור.
ד. חשוב להקפיד שדרישות הדיוק בסרטוט תהיינה גבוהות ככל האפשר.
◂ פתרון מלא לשאלה 17
פתרון
א. דרישות דיוק עיבוד גבוהות יגרמו לעלייה בעלויות הייצור.
סבולת צרה וטיב שטח גבוה דורשים: מעברי גמר נוספים בקידמה ובהיגש קטנים (זמן עיבוד ארוך יותר), מכונות וכלים מדויקים יותר, לפעמים תהליך נוסף (השחזה, קידוד), מדידה וביקורת מדויקות יותר, ואחוז פסילה גבוה יותר. כל אלה מייקרים את הייצור. לכן א.
למה האחרות לא נכונות:
•ב: הפוך מהנכון.
•ג: יש קשר ישיר, כמוסבר.
•ד: דורשים דיוק רק במקום שהתפקוד מחייב אותו. דיוק מיותר מייקר את החלק בלי תועלת.
תשובה: א.
שאלה 18 · קדמה ומהירות קדמה בעיבוד שבבי
איזה משפט נכון לגבי הקדמה בעיבוד שבבי?
א. מהירות הקדמה בחריטה נמדדת ביחידות של מ"מ לדקה.
ב. ככל שיש יותר שיניים בכרסום – תגדל מהירות הקדמה.
ג. הקדמה היא המהירות הסיבובית של הכלי ביחס לעובד.
ד. ככל שתגדל מהירות הקדמה, תגדל איכות טיב השטח.
◂ פתרון מלא לשאלה 18
פתרון
ב. ככל שיש יותר שיניים בכרסום – תגדל מהירות הקדמה.
בכרסום מהירות הקדמה של השולחן היא:
( הקדמה לשן, מספר השיניים, מהירות הסיבוב.) באותה קדמה לשן ובאותו סל"ד, כרסום עם יותר שיניים מאפשר מהירות קדמה גדולה יותר. לכן ב.
למה האחרות אינן התשובה:
•א: בחריטה את הקדמה קובעים ומודדים במ"מ לסיבוב (), וכך היא מופיעה בטבלאות תנאי השיבוב. את הערך במ"מ לדקה () רק מחשבים ממנה, למשל בשביל זמן העיבוד. אם קוראים את המשפט מילולית, אכן מתקבל במ"מ לדקה, ולכן יש כאן מידה של עמימות; אבל המשפט מציג את מ"מ לדקה כיחידה שבה מודדים את הקדמה בחריטה, וזה אינו המצב. ב, לעומת זאת, נובע ישירות מהנוסחה , ולכן הוא התשובה הנכונה.
•ג: הקדמה היא התנועה הקווית של הכלי (או של העובד) לאורך המשטח המעובד. התנועה הסיבובית היא תנועת החיתוך הראשית.
•ד: הפוך: קדמה גדולה משאירה סימנים עמוקים יותר על פני השטח, וטיב השטח יורד. לכן בגמר עובדים בקדמה קטנה.
תשובה: ב.