מבחן מה"ט חלקי מכונות ותהליכי עיבוד שבבי 97002 - אביב 2026 מועד ב'
הנדסת מכונות · סמל 97002 · 18 שאלות · פתרון מלא לכל סעיף
מבחן הגמר הממלכתי של מה"ט בחלקי מכונות ותהליכי עיבוד שבבי, אביב 2026 מועד ב', כל 18 השאלות כמו בשאלון. לכל סעיף יש תשובה סופית ופתרון מלא ומוסבר, צעד אחרי צעד. נסו לפתור לבד, ואז פתחו את הפתרון.
הנחיות הבחינה
משך הבחינה: ארבע שעות.
מבנה השאלון: חלק א' (80 נקודות) – שמונה שאלות פתוחות, יש לענות על ארבע שאלות כמפורט להלן:
שאלות 4-1 בנושא חלקי מכונות – יש לענות על שתי שאלות.
שאלות 8-5 בנושא תהליכי עיבוד שבבי – יש לענות על שתי שאלות.
ערך כל שאלה 20 נקודות.
חלק ב' (20 נקודות) – עשר שאלות ברירה (יש לענות על כולן):
שאלות 13-9 בנושא חלקי מכונות.
שאלות 18-14 בנושא תהליכי עיבוד שבבי.
יש לרשום את תשובות חלק ב' במחברת הבחינה.
ערך כל שאלה שתי נקודות.
חומר עזר: 1. מחשבון מדעי (אין להשתמש במחשב כף יד או במחשבון עם תקשורת חיצונית).
2. קלסר אחד בלבד עם חומר ההרצאות. אין להוציא דפים מהקלסר.
3. שלושה ספרי לימוד.
נוסחאון מה"ט בחלקי מכונות ועיבוד שבבי - להורדה ב-PDF, 505 עמודים.
שאלה 1 · פרופיל חלול מרותך: מאמצים ועובי תפר
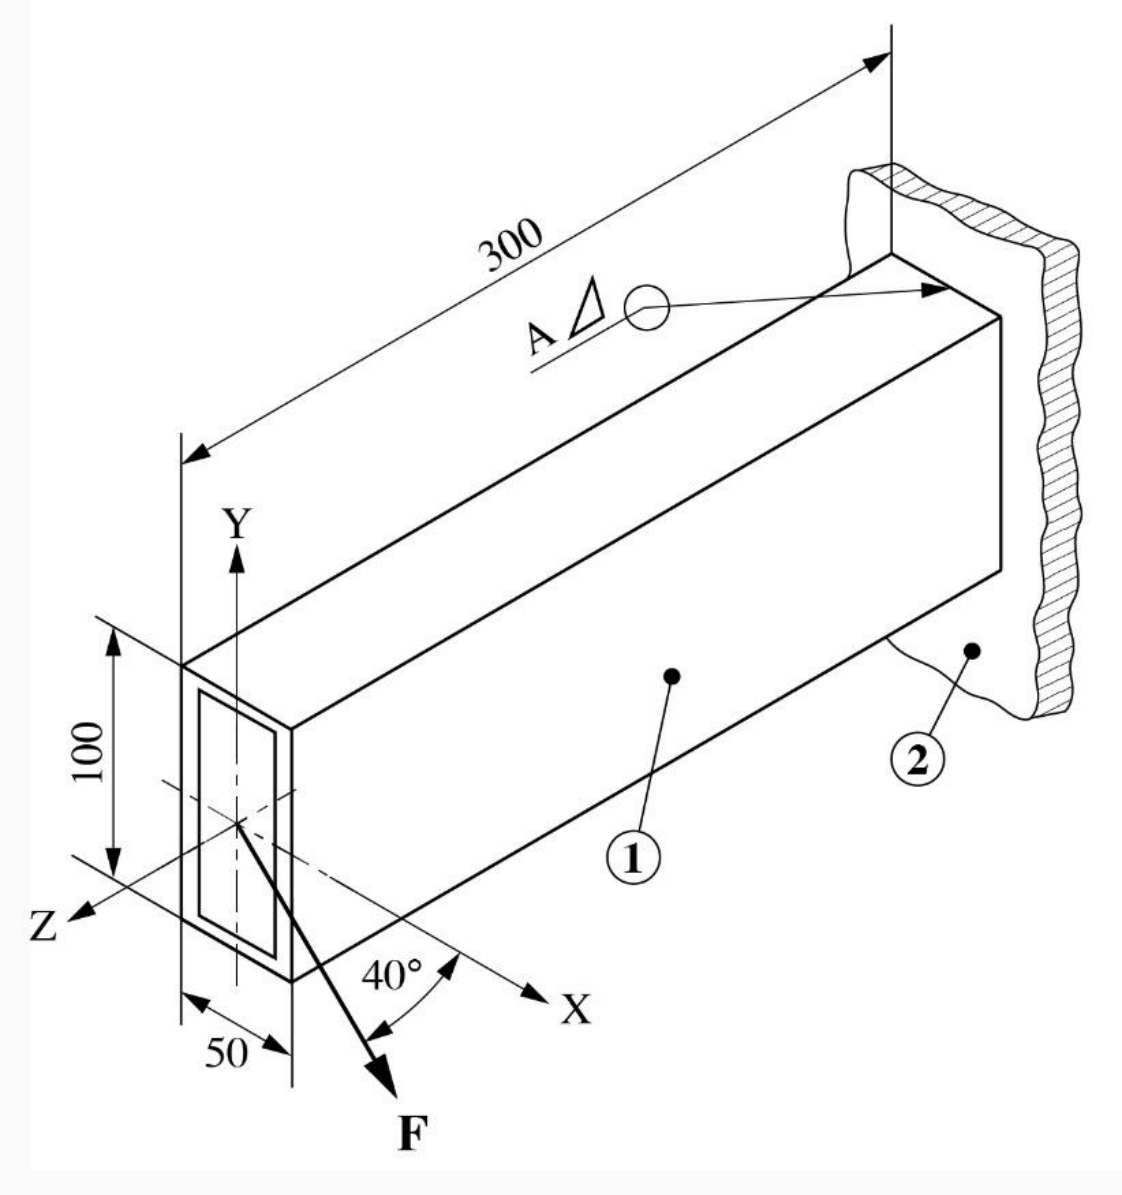
פרופיל פלדה חלול (1) מרותך לבסיס פלדה רתום (2) בריתוך מילאת (פינתי) היקפי A, כמוצג באיור לשאלה.
בקצה הפרופיל פועל כוח . הכוח פועל במישור XY והוא נטוי בזווית ביחס לציר X.
המאמץ המותר בתפר הריתוך הוא . יש להשתמש במערכת הצירים שבאיור לשאלה.
הזניחו את משקל הפרופיל. היעזרו בנספח תפרי ריתוך המצורף.
חשבו את המאמצים הקיימים בתפר הריתוך A.
סרטטו במחברת תרשים של המאמצים הפועלים בתפר הריתוך.
חשבו את המאמץ המרבי ואת עובי תפר הריתוך. היכן פועל המאמץ המרבי בתפר?
מחליפים את הפרופיל שבאיור במוט פלדה בעל חתך מלא בממדים זהים. האם המאמצים בתפר יגדלו, יקטנו, או יישארו ללא שינוי? הסבירו ללא חישוב.
◂ פתרון מלא לשאלה 1
סעיף א
ו- (גזירה, יחד ); (כפיפה מ-) ו- (כפיפה מ-).
נתון: במישור XY, בזווית מתחת לציר X. מהאיור: חתך הפרופיל (100 בכיוון Y, 50 בכיוון X), והכוח פועל במרכז חתך הקצה, במרחק מהבסיס. ציר Z הוא ציר האורך של הפרופיל.
מבוקש: המאמצים שכל רכיב של הכוח יוצר בתפר.
עובדים בשיטת המאמץ הקווי: מתייחסים לתפר כאל קו, ומחשבים לכל עומס כוח ליחידת אורך של התפר, , ביחידות . את עובי התפר מוצאים בסוף (סעיף ג).
1. מפרקים את הכוח לרכיבים. שני הרכיבים נמצאים במישור החתך, כלומר במקביל למישור התפר, ואין רכיב לאורך הפרופיל:
(בכיוון החיובי של X)
(כלפי מטה, בכיוון השלילי של Y)
קו הפעולה של הכוח עובר דרך ציר הפרופיל, ולכן אין מומנט פיתול על התפר.
2. מעבירים את הרכיבים למרכז הכובד של התפר (במישור הבסיס). כל רכיב מוסיף מומנט כפיפה:
• כופף סביב ציר X:
• כופף סביב ציר Y:
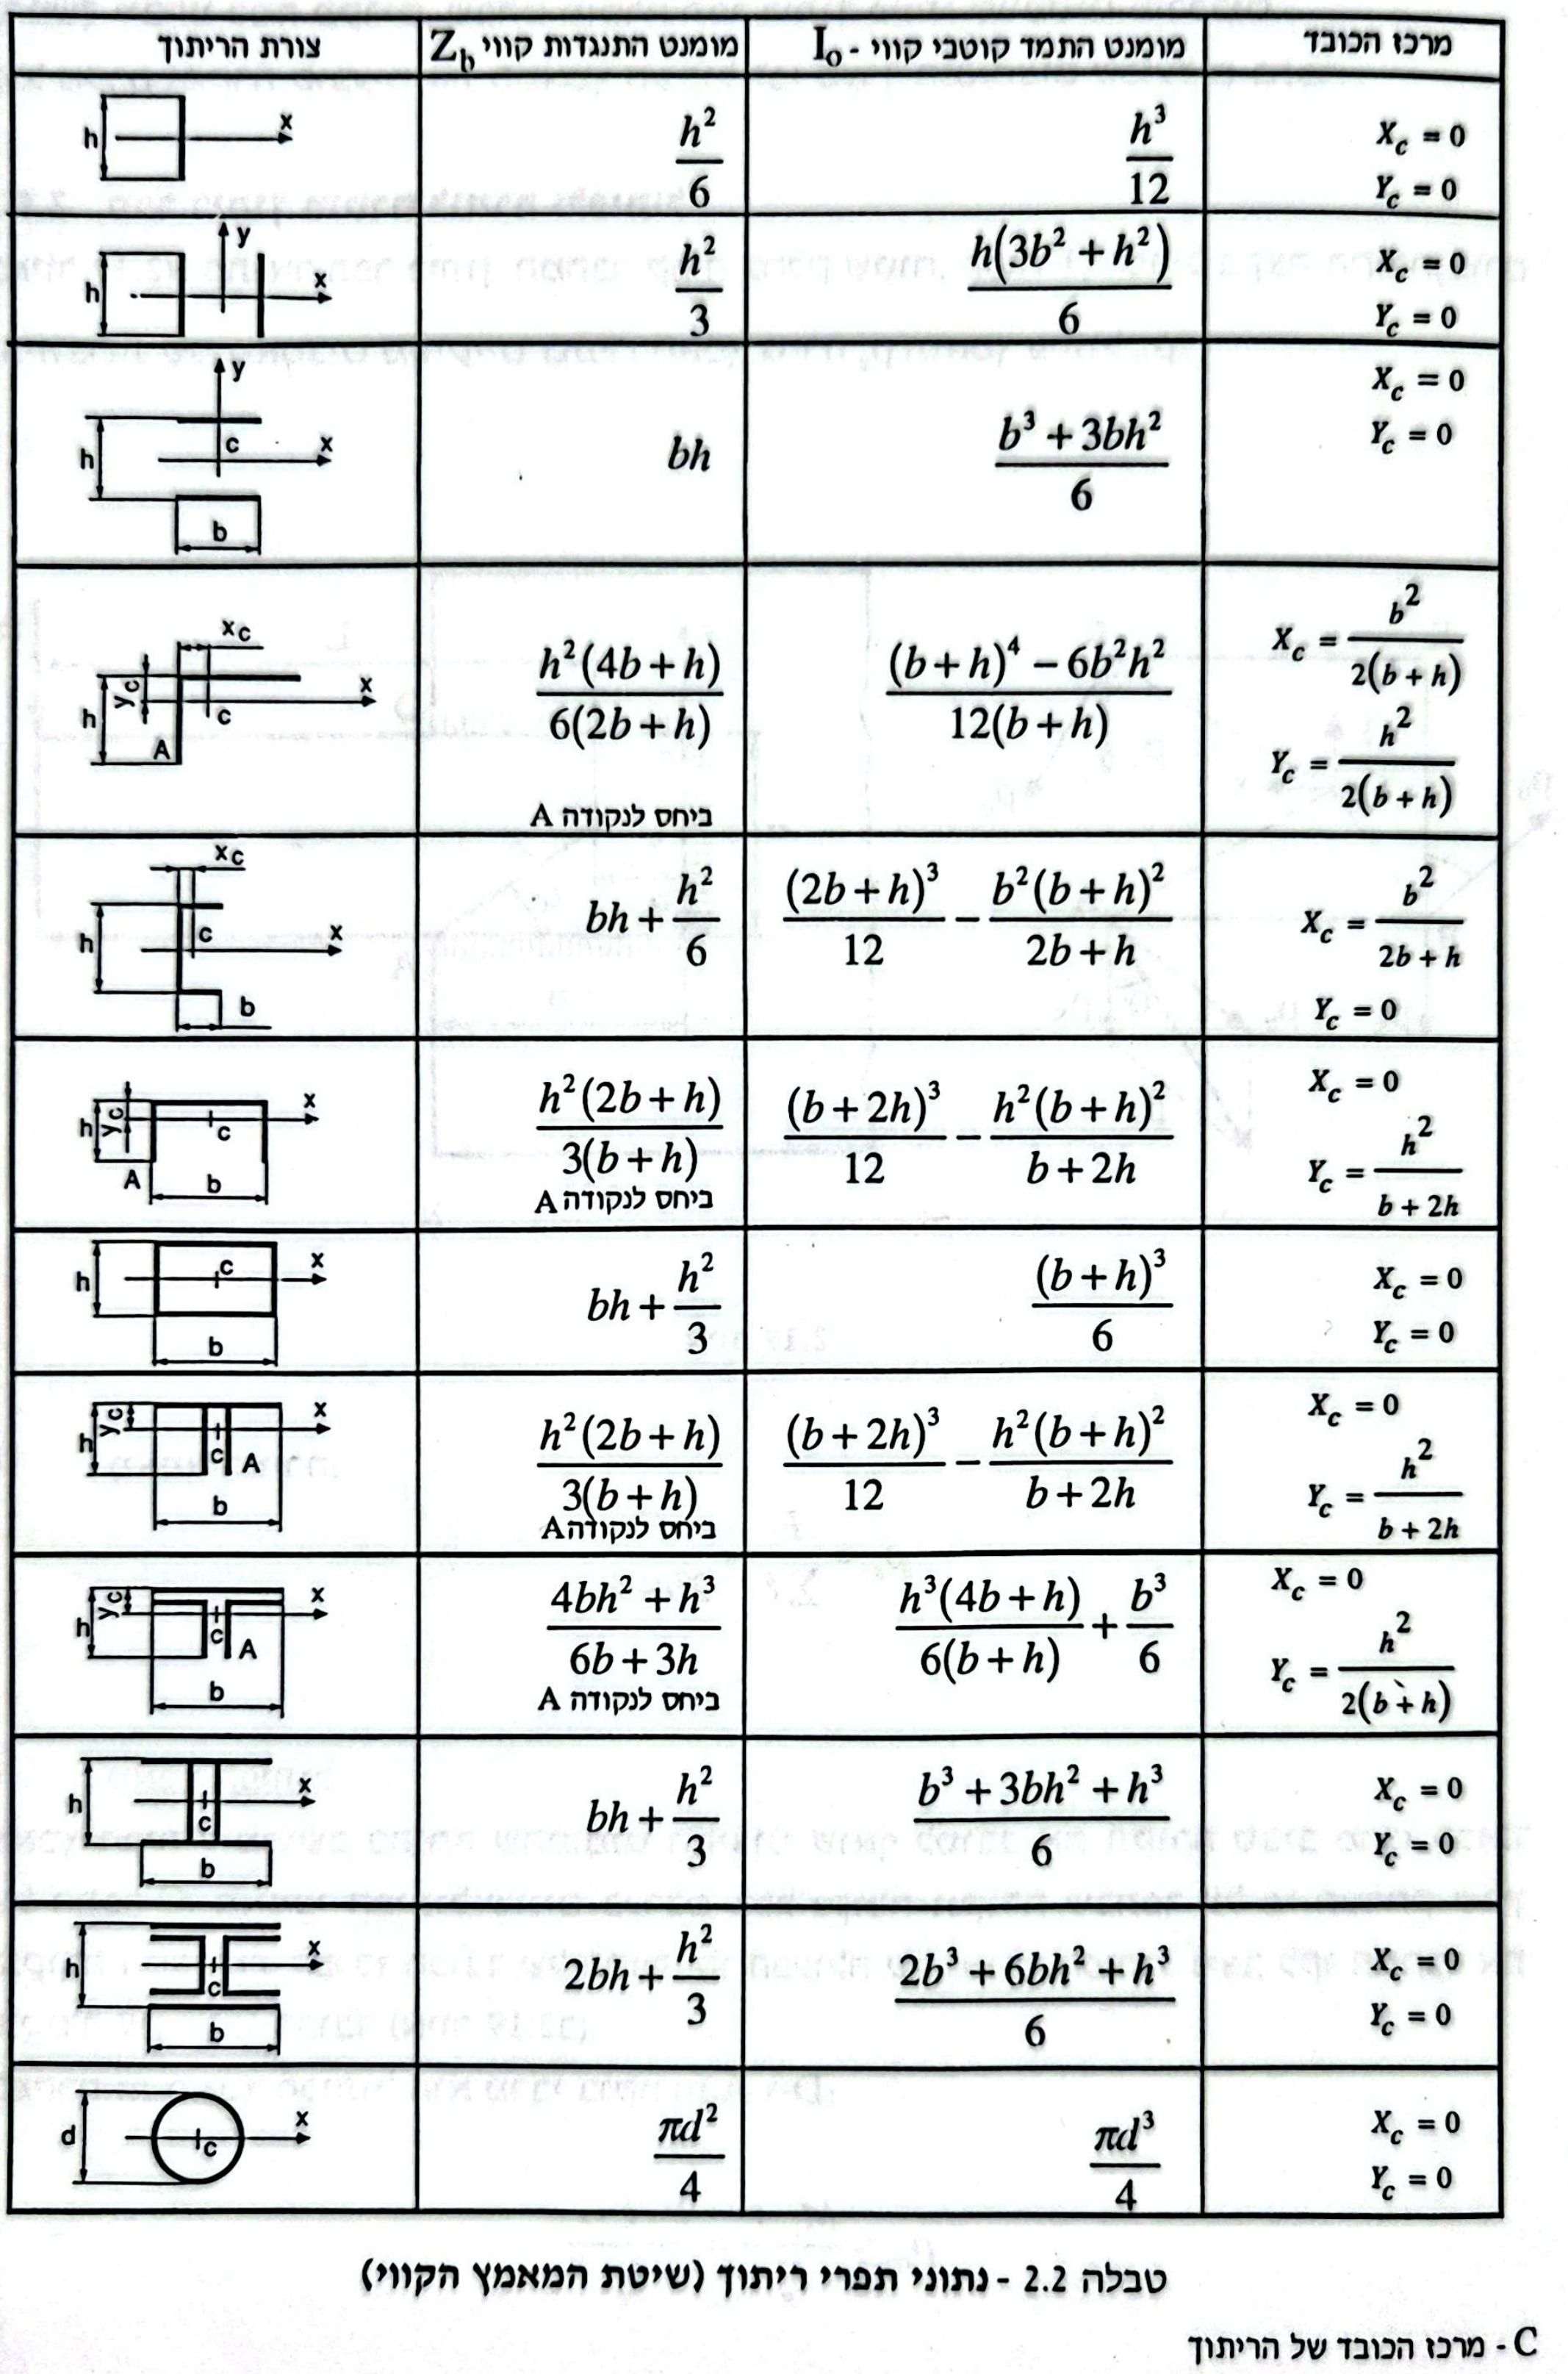
3. נתוני התפר, מטבלה 2.2 שבנספח (נתוני תפרי ריתוך, שיטת המאמץ הקווי), בשורה של מלבן שמרותך לכל היקפו, , כאשר הצלע הניצבת לציר הכפיפה ו- הצלע המקבילה לו:
•אורך התפר:
•כפיפה סביב ציר X (, ):
•כפיפה סביב ציר Y (הצלעות מתחלפות, , ):
4. מאמצי הגזירה הקוויים, אחידים לאורך כל התפר ובכיוון הרכיב:
שני הרכיבים ניצבים זה לזה, והשקול שלהם הוא הכוח כולו חלקי אורך התפר:
5. מאמצי הכפיפה הקוויים, בנקודות הרחוקות ביותר מכל ציר כפיפה. הם ניצבים למישור התפר (בכיוון Z):
(מקסימלי בצלעות העליונה והתחתונה)
(מקסימלי בצלעות הצדדיות)
תשובה: גזירה: , (יחד ). כפיפה: ו-.
סעיף ב
מלבן התפר במישור XY: חיצי גזירה (בכיוון +X) ו- (כלפי מטה) שווים בכל נקודה; מאמצי כפיפה ניצבים למישור, מותח את הצלע העליונה ולוחץ את התחתונה, מותח את הצלע שבצד ולוחץ את הצלע שבצד . הם מצטרפים בפינות: מתיחה מרבית בפינה העליונה שבצד , לחיצה מרבית בפינה התחתונה שבצד .
מסרטטים את קו התפר כמלבן במישור XY (רוחב 50 בכיוון X, גובה 100 בכיוון Y), ומסמנים את ארבע הפינות: 1 עליונה בצד , 2 עליונה בצד , 3 תחתונה בצד , 4 תחתונה בצד .
1. מאמצי הגזירה: בכל נקודה של התפר חץ בכיוון וחץ כלפי מטה. הם אחידים לכל ההיקף, והשקול שלהם בכיוון הכוח F.
2. מאמץ הכפיפה (מ-): ניצב למישור התפר, משתנה בקו ישר עם המרחק מציר X ומתאפס עליו. הכוח פועל כלפי מטה, ולכן הצלע העליונה נמתחת (המאמץ יוצא מהבסיס) והצלע התחתונה נלחצת (נכנס אל הבסיס). בתרשים: משולש מאמצים לאורך הצלעות האנכיות, למעלה ו- למטה.
3. מאמץ הכפיפה (מ-): ניצב למישור התפר, משתנה עם המרחק מציר Y. הכוח פועל בכיוון , ולכן הצלע שבצד נמתחת והצלע שבצד נלחצת: ו-.
4. בפינות שני מאמצי הכפיפה מצטרפים:
•פינה 1 (למעלה, צד ): שניהם מתיחה, .
•פינה 3 (למטה, צד ): שניהם לחיצה, .
•פינות 2 ו-4: הם מנוגדים, .
בתרשים מסמנים מאמץ שיוצא מהבסיס בעיגול עם נקודה, ומאמץ שנכנס אליו בעיגול עם איקס.
תשובה: בכל התפר גזירה אחידה ( בכיוון +X, כלפי מטה). מאמצי הכפיפה ניצבים למישור התפר: מותח את הצלע העליונה ולוחץ את התחתונה, ו- מותח את הצלע שבצד ולוחץ את זו שבצד . הם מצטרפים בפינה העליונה שבצד (מתיחה) ובפינה התחתונה שבצד (לחיצה).
סעיף ג
; עובי התפר (גובה רגל ). המאמץ המרבי בשתי פינות: הפינה העליונה שבצד (מתיחה) והפינה התחתונה שבצד (לחיצה).
מבוקש: המאמץ הקווי המורכב בנקודה המסוכנת, ועובי התפר שיעמוד בו.
1. הנקודה המסוכנת היא פינה שבה שני מאמצי הכפיפה פועלים באותו כיוון (מסעיף ב): הפינה העליונה שבצד והפינה התחתונה שבצד . בשתיהן:
2. מאמץ הגזירה () פועל במישור התפר, בניצב למאמצי הכפיפה, ולכן המאמץ המורכב הוא שורש סכום הריבועים:
3. תנאי החוזק של התפר, מהנוסחאון: , כאשר עובי התפר (גובה משולש התפר) ו-:
4. גובה הרגל של התפר, המידה שרושמים בסרטוט:
תשובה: המאמץ המרבי . עובי התפר הנדרש (גובה רגל ). המאמץ המרבי פועל בפינה העליונה שבצד ובפינה התחתונה שבצד של התפר.
סעיף ד
יישארו ללא שינוי: התפר הוא אותו קו היקפי , והכוח ומרחקו מהבסיס לא השתנו.
המאמצים בתפר תלויים רק בשני דברים: העומס (הכוח והמומנטים שהוא יוצר) והגאומטריה של קו התפר (אורכו ומומנט ההתנגדות הקווי שלו).
1. התפר הוא תפר היקפי על הדופן החיצונית, ובמוט מלא בממדים זהים הוא אותו מלבן . לכן , ו- לא משתנים.
2. הכוח, כיוונו ומרחקו מהבסיס לא השתנו, ולכן גם המומנטים לא השתנו. (משקל המוט הכבד יותר מוזנח, כמו בשאלה.)
3. החומר שבתוך החתך אינו משתתף בהעברת הכוח לבסיס: הכול עובר דרך התפר.
תשובה: המאמצים בתפר יישארו ללא שינוי, כי קו התפר והעומס זהים.
שאלה 2 · שני קפיצים במקביל בשסתום
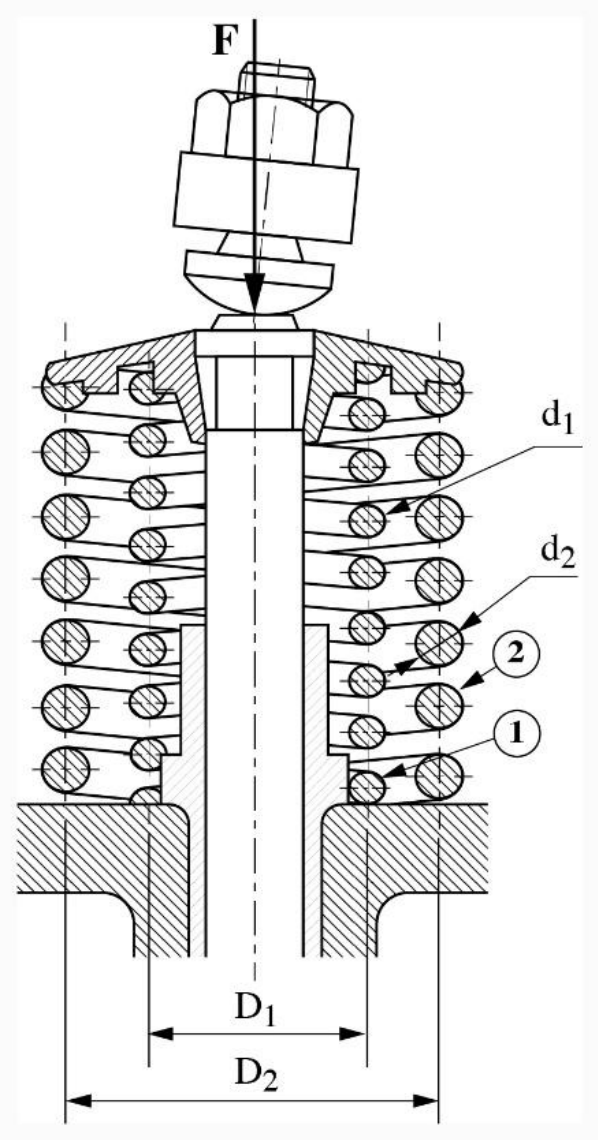
באיור לשאלה מוצג החלק הפנימי של שסתום. השסתום בנוי משני קפיצים בורגיים גליליים: פנימי (1), וחיצוני (2), המורכבים זה בתוך זה. במצב עבודה, לצורך פתיחת השסתום, מופעל כוח מרבי . האורך ההתחלתי של הקפיצים במצב חופשי זהה. לקפיצים יש קצוות רגילים.
היעזרו בנספח הקפיצים המצורף.
•קפיץ פנימי: , ,
•קפיץ חיצוני: , ,
•מאמץ הכניעה של חומר הקפיצים:
•מקדם הביטחון:
•מודול הגזירה:
חשבו את קבוע הקפיץ של מערכת הקפיצים.
חשבו את כוחות העבודה המרביים הפועלים על כל אחד מהקפיצים.
חשבו ובדקו האם הקפיצים עומדים בדרישות החוזק.
חשבו את אורך הקפיצים במצב חופשי, אם נתון שאורכו של הקפיץ הפנימי במצב עבודה גדול ב-25% מאורכו במצב נעול (כריכות נוגעות זו בזו).
◂ פתרון מלא לשאלה 2
סעיף א
, , ולמערכת .
נתון: שני קפיצים שמורכבים זה בתוך זה, באותו אורך חופשי, והכוח F לוחץ את שניהם יחד דרך אותה צלחת.
מבוקש: קבוע הקפיץ (הקשיחות) של המערכת.
1. קבוע הקפיץ של קפיץ בודד, מהנוסחאון:
( מודול הגזירה, קוטר התיל, הקוטר הממוצע של הקפיץ, מספר הכריכות הפעילות.)
2. הקפיץ הפנימי:
3. הקפיץ החיצוני:
4. שני הקפיצים מחוברים במקביל: הם שוקעים באותה מידה, והכוח מתחלק ביניהם. לכן הקבועים מתחברים:
תשובה: קבוע הקפיץ של המערכת .
סעיף ב
שקיעה משותפת ; בקפיץ הפנימי ו- בקפיץ החיצוני.
מבוקש: איך מתחלק הכוח המרבי בין שני הקפיצים.
1. השקיעה של המערכת תחת הכוח המרבי. בחיבור מקבילי היא שווה לשקיעה של כל קפיץ:
2. הכוח בכל קפיץ הוא הקבוע שלו כפול השקיעה המשותפת:
בדיקה: . הקפיץ החיצוני, הקשיח יותר, נושא את רוב הכוח.
תשובה: (קפיץ פנימי), (קפיץ חיצוני).
סעיף ג
. פנימי: ; חיצוני: . שניהם עומדים בדרישות החוזק.
מבוקש: לבדוק בכל קפיץ את מאמץ הפיתול בתיל תחת כוח העבודה המרבי שלו, מול המאמץ המותר.
1. המאמץ המותר. לפי הנוסחאון, מאמץ הכניעה בפיתול הוא , ומקדם הביטחון הוא :
2. אינדקס הקפיץ, :
,
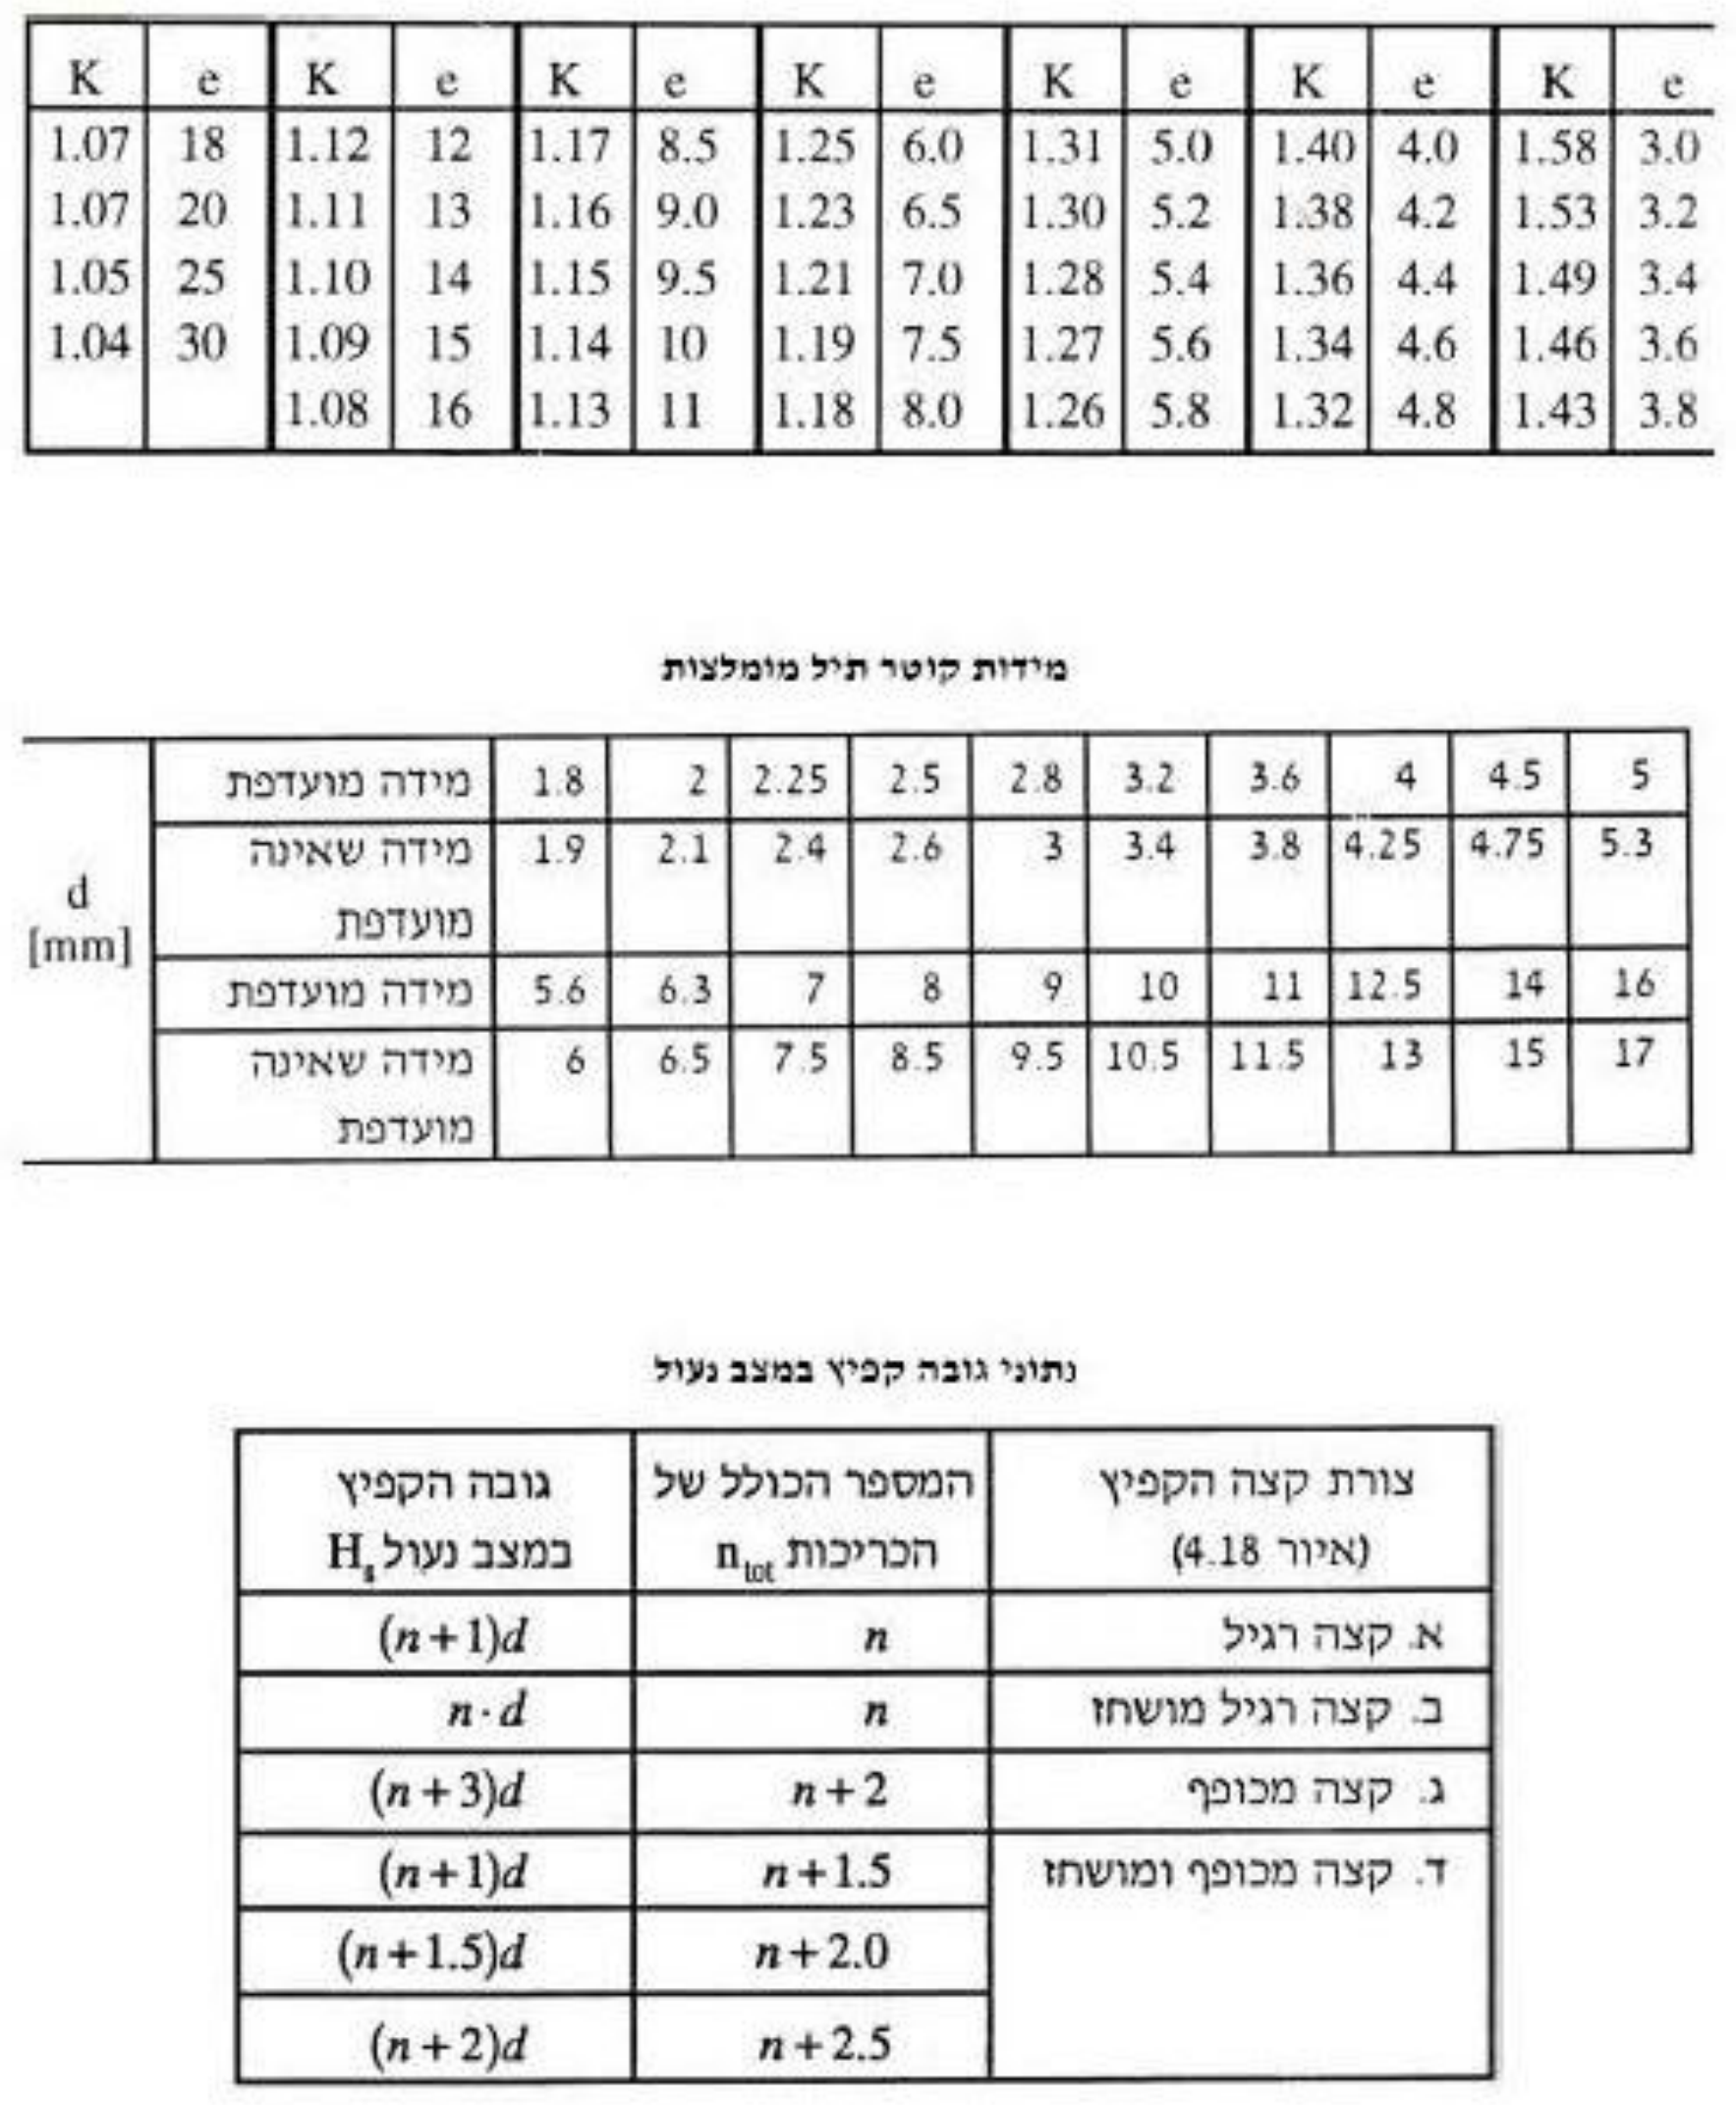
3. מקדם תיקון המאמץ , מהטבלה שבנספח הקפיצים (טבלת K מול e), באינטרפולציה:
•פנימי: נמצא בין () ל- (), ולכן .
•חיצוני: נמצא בין () ל- (), ולכן .
(נוסחת המקדם שבנוסחאון, , נותנת כמעט אותו דבר: 1.176 ו-1.190.)
4. מאמץ הפיתול בתיל, מהנוסחאון:
•קפיץ פנימי:
•קפיץ חיצוני:
5. השוואה: ו-. מקדמי הביטחון בפועל: ו-, שניהם מעל 2.
תשובה: המאמץ המותר . בקפיץ הפנימי ובחיצוני , ולכן שני הקפיצים עומדים בדרישות החוזק.
סעיף ד
, , ואורך חופשי (לשני הקפיצים).
מבוקש: האורך החופשי , שהוא משותף לשני הקפיצים.
1. האורך הנעול של הקפיץ הפנימי. מטבלת "נתוני גובה קפיץ במצב נעול" שבנספח, בשורה "א. קצה רגיל": מספר הכריכות הכולל , והגובה הנעול :
2. האורך במצב עבודה (תחת הכוח המרבי) גדול ב-25% מהאורך הנעול:
3. במצב העבודה הקפיץ שקע ממצבו החופשי בשקיעה שחושבה בסעיף ב, . לפי הנוסחאון :
4. בדיקה לקפיץ החיצוני: הגובה הנעול שלו , קטן מאורך העבודה המשותף , ולכן גם הכריכות שלו אינן נוגעות זו בזו במצב עבודה.
תשובה: אורך הקפיצים במצב חופשי .
שאלה 3 · לוח מחובר בארבעה בורגי הידוק
לוח פלדה (1) מחובר לבסיס פלדה רתום (2) באמצעות ארבעה בורגי הידוק M12x1.75.
על לוח (1) מופעל כוח אנכי , כמתואר באיור.
נתונים:
•מקדם הביטחון הנדרש בחישוב הבורג: .
•דרגת החוזק של הברגים: 8.8
•מקדם החיכוך בתבריג: 0.12.
•מקדם החיכוך בין חלקי המבנה: 0.3.
•מקדם מניעת החלקה בין הלוחות: .
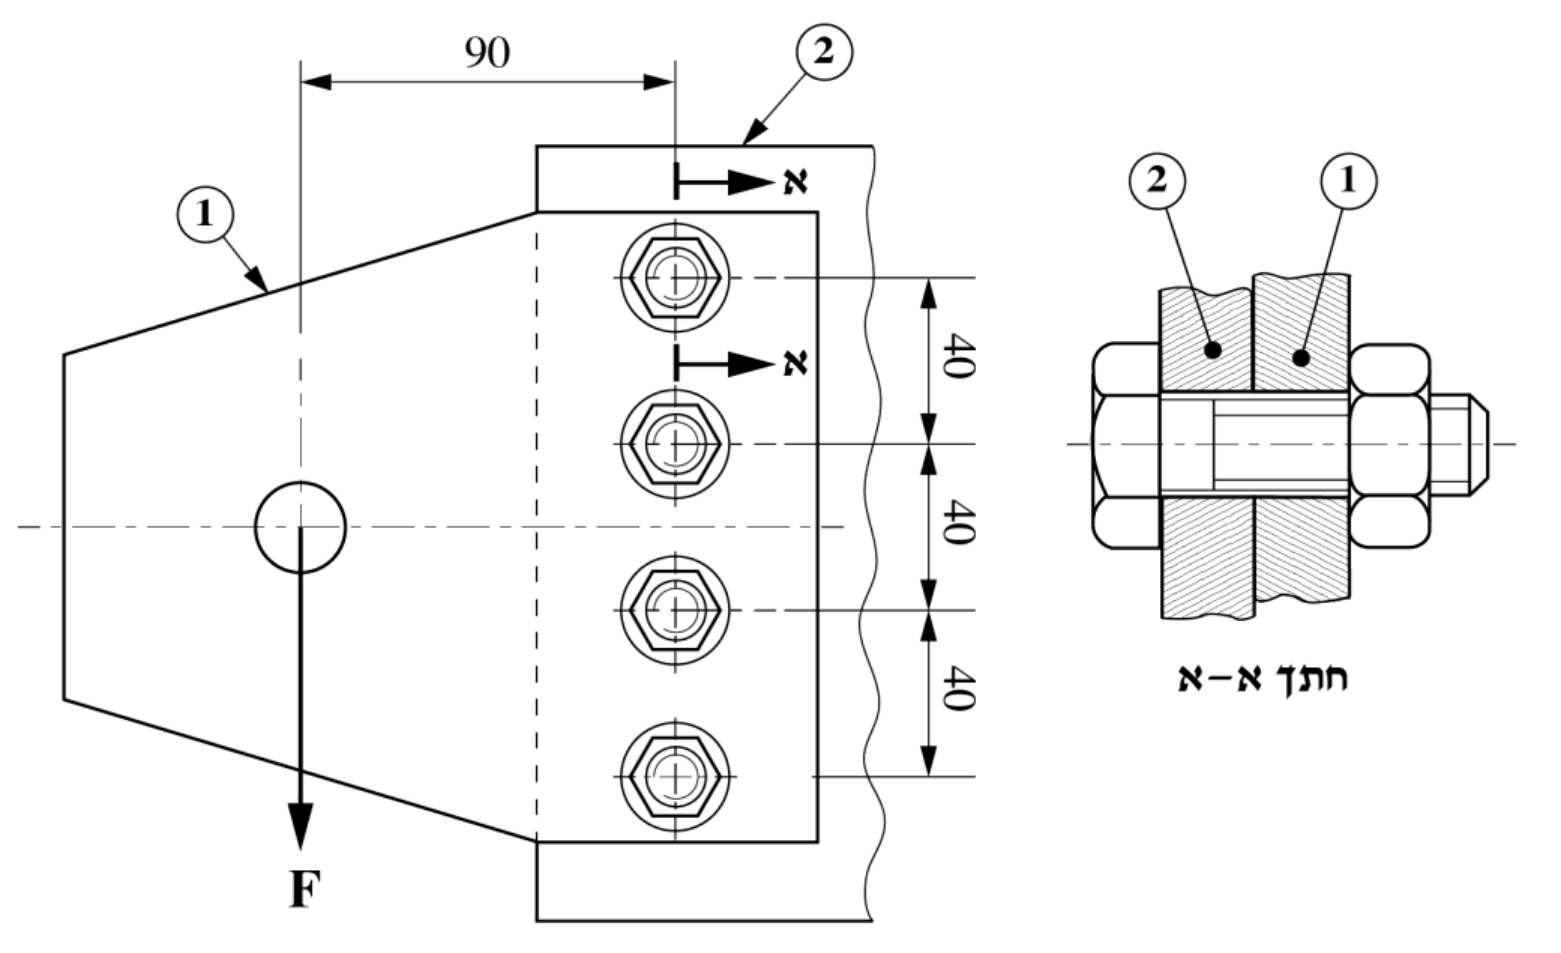
חשבו את כוח המתיחה (ההידוק) המרבי, הנדרש בברגים. באיזה בורג או באילו ברגים נדרש כוח הידוק מרבי זה?
הניחו שכוח המתיחה הקיים בברגים הוא וחשבו את מקדם הביטחון הקיים בתכנון הבורג. האם הברגים עומדים בדרישות החוזק? הסבירו. חשבו למאמץ מורכב (שקול) בברגים.
כיצד ישתנו התשובות לסעיפים א', ב' אם נשנה את מידות הברגים ל-M14x2? הסבירו ללא חישוב.
◂ פתרון מלא לשאלה 3
סעיף א
, בשני הברגים הקיצוניים (העליון והתחתון), הרחוקים ביותר ממרכז קבוצת הברגים.
נתון: , ארבעה ברגים בשורה אנכית אחת במרווחים של , מקדם חיכוך בין הלוחות , . שני חלקים מהודקים, ולכן משטח מגע אחד ().
מבוקש: כוח ההידוק הגדול ביותר ובאילו ברגים.
קריאת האיור. הכוח פועל במישור הלוחות (מקביל למישור ההידוק), ואינו עובר דרך מרכז הברגים: קו הפעולה שלו נמצא במרחק מקו הברגים. מרכז הכובד C של ארבעת הברגים נמצא באמצע השורה, בין שני הברגים הפנימיים. זה המקרה בנוסחאון שבו קו פעולת הכוח עובר במרחק ממרכז הברגים במקביל למישור הברגים. לכוח שתי השפעות:
•החלקה: הוא מנסה להחליק את הלוח כלפי מטה.
•סיבוב: הוא מנסה לסובב את הלוח סביב C במומנט .
כוח ההידוק יוצר חיכוך בין הלוחות שמונע את שתיהן, כך שהברגים עצמם אינם נגזרים.
1. כוח ההידוק למניעת החלקה, שווה בכל הברגים:
( מספר הברגים.)
2. מומנט הסיבוב:
3. המרחקים מ-C: שני הברגים הקיצוניים במרחק , ושני הפנימיים במרחק :
4. כוח ההידוק למניעת הסיבוב, מהנוסחאון. הוא גדל עם המרחק מ-C, ולכן מרבי ב-:
(בשני הברגים הפנימיים: .)
5. כוח ההידוק המורכב, לפי הנוסחאון :
•ברגים קיצוניים:
•ברגים פנימיים:
הערה: הנוסחאון מחבר את שני הכוחות כמספרים, וזו הערכה בטוחה (כלפי מעלה). בבורג הקיצוני כוח ההחלקה (אנכי) וכוח הסיבוב (אופקי, ניצב לרדיוס) ניצבים זה לזה בדיוק, ולכן חיבור וקטורי מדויק נותן כוח הידוק קטן יותר: . כנראה מכאן הערך המעוגל שמופיע בסעיף ב. בבחינה כדאי להציג את החישוב לפי הנוסחאון ולציין גם את החיבור הווקטורי.
תשובה: כוח ההידוק המרבי , ונדרש בשני הברגים הקיצוניים (העליון והתחתון), שהם הרחוקים ביותר ממרכז הסיבוב.
סעיף ב
, , ; מקדם הביטחון הקיים , ולכן הברגים עומדים בדרישות החוזק.
נתון: בכל בורג, M12x1.75, דרגת חוזק 8.8, מקדם חיכוך בתבריג .
מבוקש: המאמץ המורכב בקנה הבורג (מתיחה מכוח ההידוק ופיתול שנוצר בזמן ההידוק), ומקדם הביטחון הקיים.
1. נתוני התבריג M12x1.75 מטבלת התבריגים המטריים שבנוסחאון: , (הקוטר האפקטיבי), (הקוטר הפנימי), .
2. מאמץ הכניעה: לפי טבלת דרגות החוזק (Din 898) בנוסחאון, לדרגה 8.8: .
3. מאמץ המתיחה בקנה הבורג:
4. זוויות התבריג. זווית המעלה:
זווית החיכוך המתוקנת (חצי זווית הפרופיל בתבריג מטרי ):
: מתקיים תנאי הנעילה העצמית.
5. מאמץ הפיתול בקנה הבורג בזמן ההידוק:
6. המאמץ המורכב (השקול):
7. מקדם הביטחון הקיים:
8. מסקנה: (או באותו אופן: ), ולכן הברגים עומדים בדרישות החוזק.
הערה: גם בכוח ההידוק המרבי שחושב בסעיף א () מתקבל ו-, עדיין מעל הנדרש.
תשובה: המאמץ המורכב , ומקדם הביטחון הקיים . הוא גדול מהנדרש (2.5), ולכן הברגים עומדים בדרישות החוזק.
סעיף ג
סעיף א לא ישתנה: כוח ההידוק הנדרש תלוי רק בכוח, במרחקים ובמקדמי החיכוך וההחלקה, לא בגודל הבורג. בסעיף ב שטח החתך של הבורג גדל, המאמצים קטנים, ומקדם הביטחון הקיים יגדל.
1. סעיף א: כוח ההידוק הנדרש נקבע מהנוסחאות ו-. אין בהן אף מידה של הבורג: רק הכוח, מספר הברגים, המרחקים ביניהם, ומקדמי החיכוך וההחלקה. כל אלה לא משתנים, ולכן כוח ההידוק המרבי (14.8 kN) ומיקומו (הברגים הקיצוניים) נשארים כפי שהם.
2. סעיף ב: אותו כוח, , פועל עכשיו על בורג עבה יותר. הקוטר הפנימי גדל, ולכן:
•שטח החתך גדל, ומאמץ המתיחה קטן.
•מאמץ הפיתול, שתלוי ב-, קטן גם הוא.
•לכן המאמץ המורכב קטן, ומקדם הביטחון הקיים גדל. הברגים עומדים בדרישות החוזק בשוליים גדולים יותר.
תשובה: התשובה לסעיף א לא תשתנה. בסעיף ב המאמצים בבורג יקטנו ומקדם הביטחון הקיים יגדל.
שאלה 4 · רצועות טריזיות ורצועה שטוחה מגלגל משותף
באיור לשאלה מתוארת מערכת המורכבת מתמסורת רצועות טריזיות A ותמסורת רצועה שטוחה B, המונעות על ידי גלגל מניע משותף (1). התמסורות מעבירות מומנט לצרכנים באמצעות גלגלים 2 ו-3. תמסורת A מעבירה לצרכן 3 הספק של . המנוע מסתובב במהירות . יחס התמסורת ב-A וב-B הוא .
נתונים:
•קוטר הגלגל המניע -
•זוויות החביקה של הרצועות בגלגל המניע הן .
עובי: , רוחב: , מקדם החיכוך: , המאמץ המותר: , מודול האלסטיות:
גובה הרצועה: , שטח חתך הרצועה: , זווית הטריז: . שאר הנתונים זהים לנתוני הרצועה השטוחה.
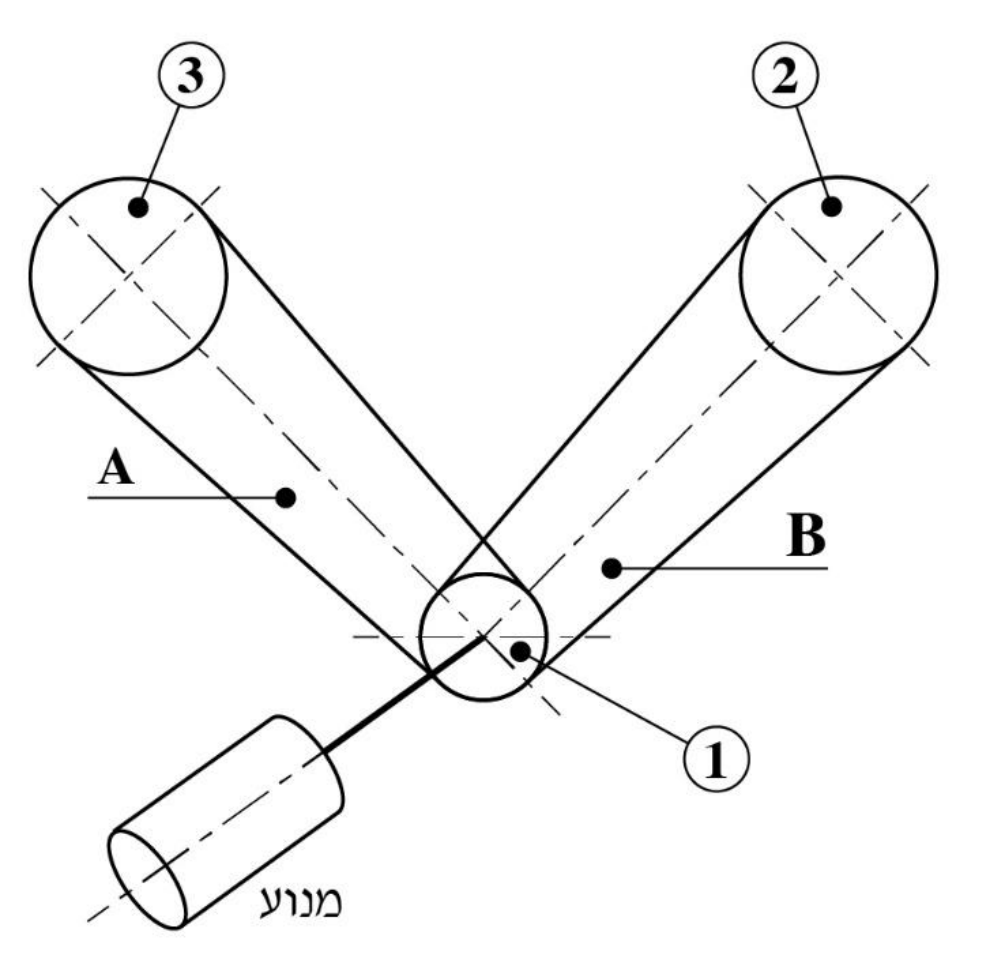
חשב את המתיחויות בענפי תמסורת A.
חשב את כמות הרצועות הנדרשת בתמסורת A.
חשב את המומנט המרבי שאפשר להעביר לצרכן 2 באמצעות תמסורת הרצועה השטוחה B.
הזנח הפסדים בתמסורות.
◂ פתרון מלא לשאלה 4
סעיף א
, , ; בענף הפעיל ובענף הסביל (סך הכול לכל הרצועות).
נתון: בתמסורת A, בגלגל המניע , זווית חביקה , , חצי זווית הטריז .
מבוקש: כוחות המתיחה בענף הפעיל (המתוח) ובענף הסביל (הרפוי).
1. המהירות ההיקפית של הרצועה:
המהירות קטנה מ-, ולכן לפי הנוסחאון המאמץ הצנטריפוגלי זניח.
2. הכוח ההיקפי (המשיקי) שהתמסורת מעבירה:
3. זווית החביקה ברדיאנים:
4. יחס המתיחויות לרצועה טריזית. הרצועה נדחקת לחריץ, ולכן במעריך מחלקים ב-:
5. המתיחות בענף הפעיל:
6. המתיחות בענף הסביל. ההפרש בין הענפים הוא הכוח ההיקפי:
(בדיקה: , כמו .)
אלה הכוחות של כל הרצועות יחד. בסעיף ב מחלקים אותם בין הרצועות.
תשובה: בענף הפעיל , ובענף הסביל .
סעיף ב
כוח מרבי לרצועה אחת , , כלומר 4 רצועות.
מבוקש: מספר הרצועות הטריזיות שיחד יישאו את המתיחות בענף הפעיל בלי לעבור את המאמץ המותר.
1. מאמץ הכפיפה ברצועה על הגלגל המניע (גובה הרצועה ):
2. המאמץ הצנטריפוגלי זניח (), ולכן מה שנשאר מהמאמץ המותר למתיחה:
3. הכוח המרבי שרצועה אחת יכולה לשאת בענף הפעיל (שטח חתך ):
4. מספר הרצועות:
מעגלים כלפי מעלה: 4 רצועות.
בדיקה: בארבע רצועות מאמץ המתיחה , והמאמץ המרבי .
תשובה: נדרשות 4 רצועות טריזיות.
סעיף ג
, , ; בגלגל המניע , ולצרכן 2 (גלגל ) .
מבוקש: המומנט הגדול ביותר שהרצועה השטוחה יכולה להעביר לצרכן 2, לפי המאמץ המותר ולפי תנאי אי-ההחלקה.
1. מאמץ הכפיפה ברצועה על הגלגל המניע ():
2. הכוח המרבי המותר בענף הפעיל (, כמו בסעיף א):
3. יחס המתיחויות לרצועה שטוחה:
4. הכוח ההיקפי המרבי. מ-:
5. קוטר הגלגל של צרכן 2, לפי יחס התמסורת :
6. המומנט לצרכן 2 (ללא הפסדים, אותו כוח היקפי פועל על הגלגל הגדול):
(בגלגל המניע המומנט ; הגלגל הגדול מסתובב לאט פי 2, והמומנט בו גדול פי 2.)
תשובה: המומנט המרבי לצרכן 2 הוא .
שאלה 5 · תותב מפצל: חריטה, קידוח, זמנים והספק
נדרש לעבד תותב מפצל המוצג באיור לשאלה. החלק עשוי מפלדה SAE 1030 ().
מידות המוצא של חומר הגלם הן: .
שני הקדחים מבוצעים כל אחד בשני מהלכים: קדח מכין , וקדח למידה סופית.
החריטה מבוצעת בשני שלבים: עיבוד מוקדם וגמר. לעיבוד הגמר יש להשאיר בקוטר ובאורך.
הזניחו את זמני המעבר בין שלבי העיבוד השונים.
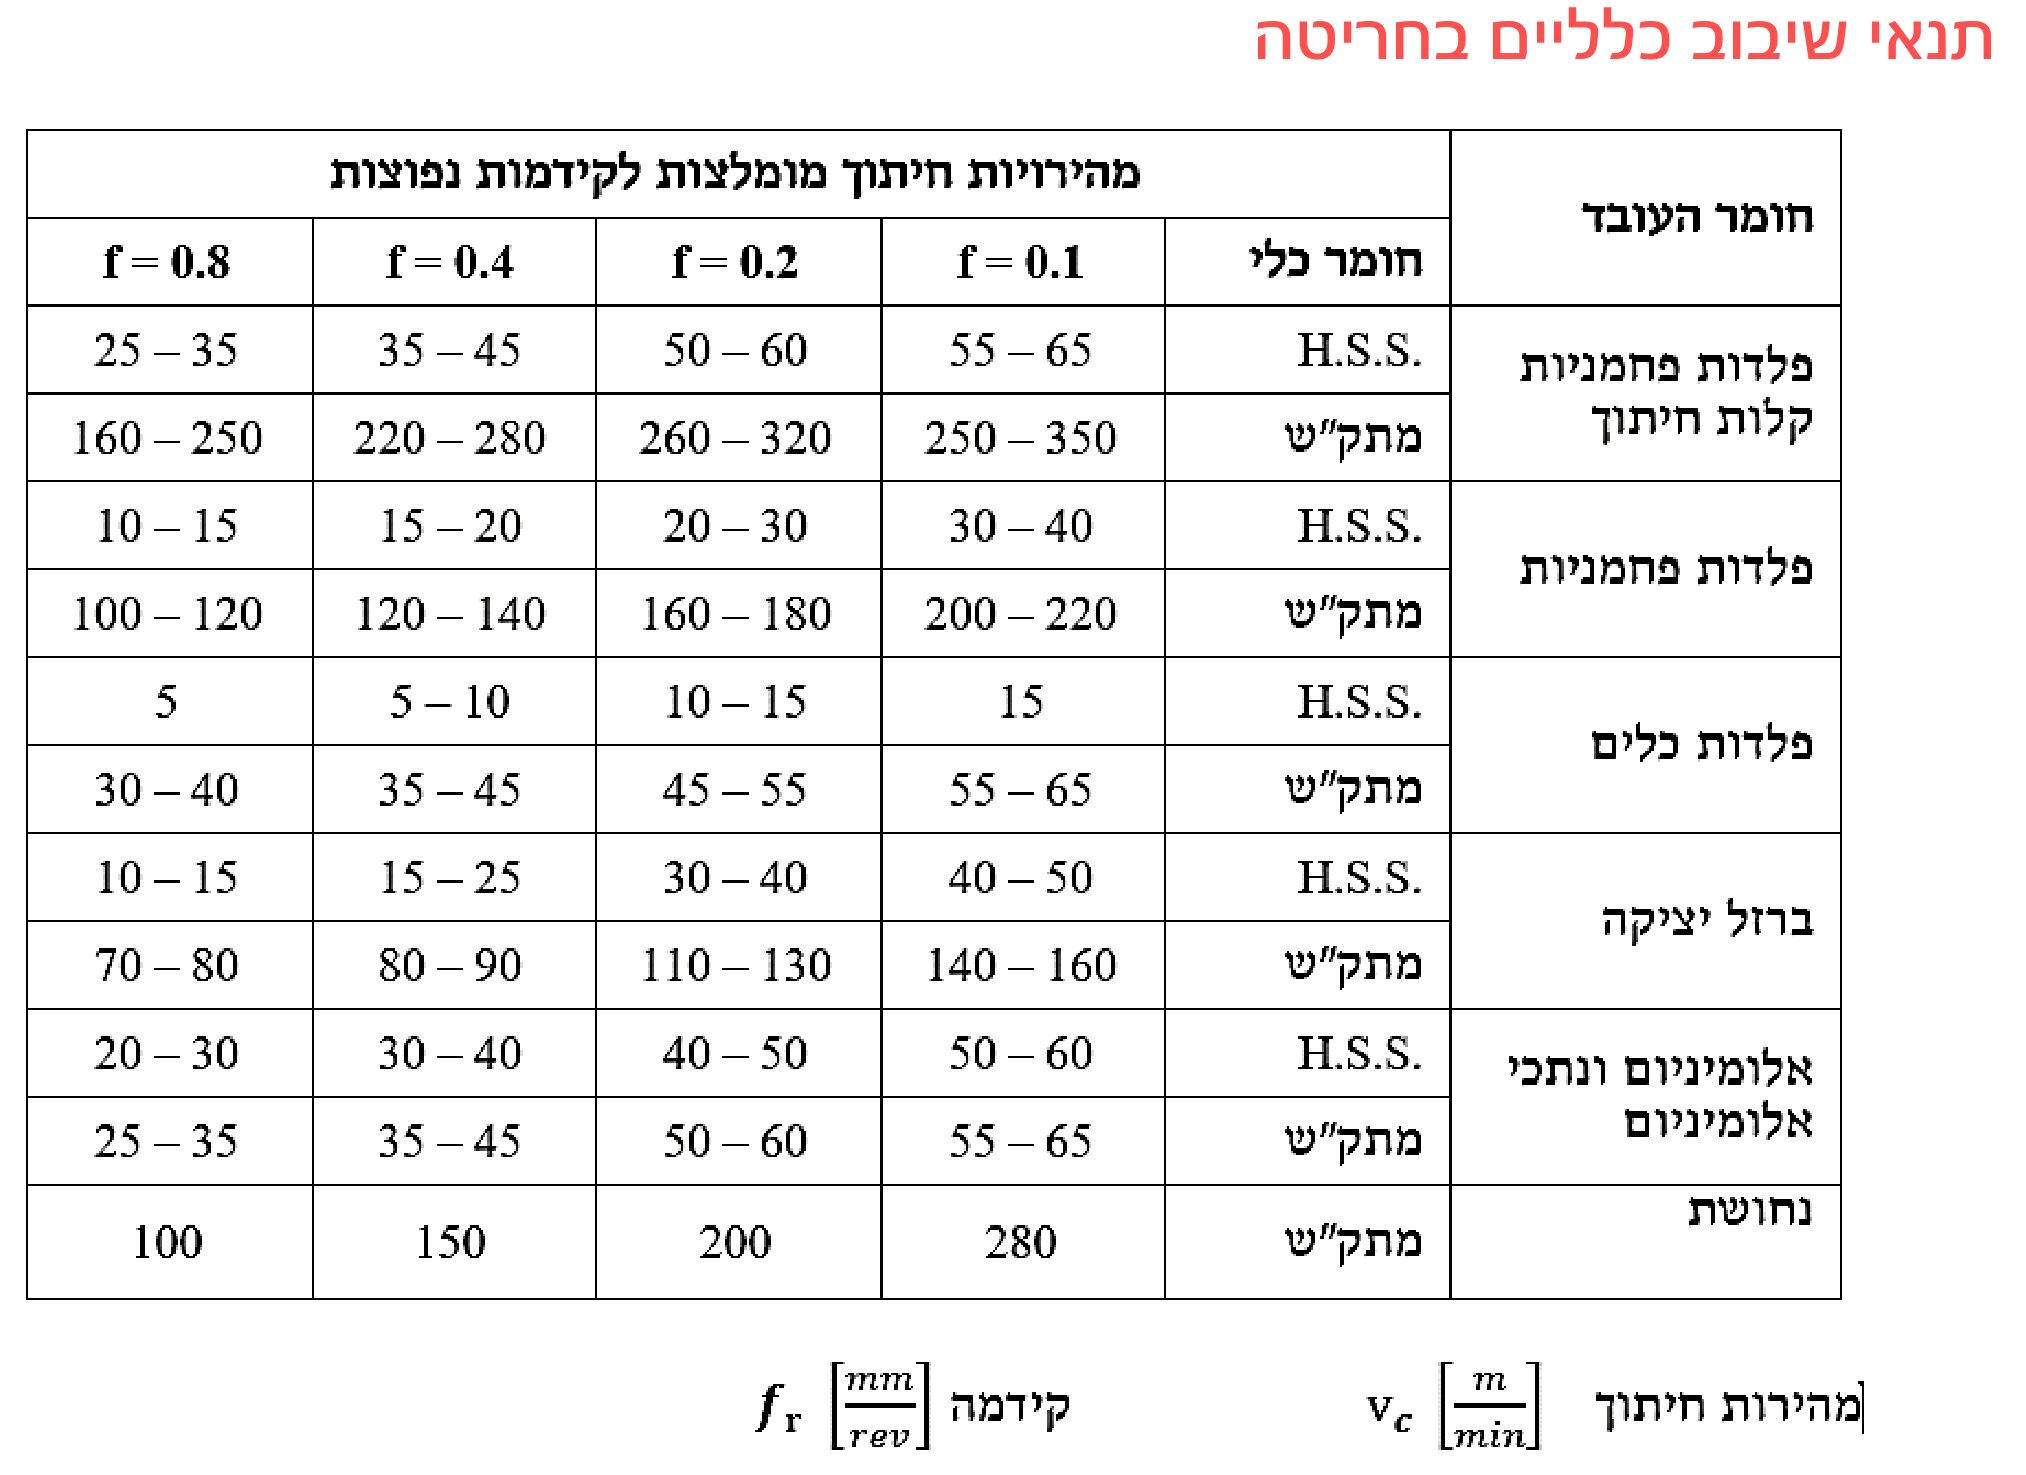
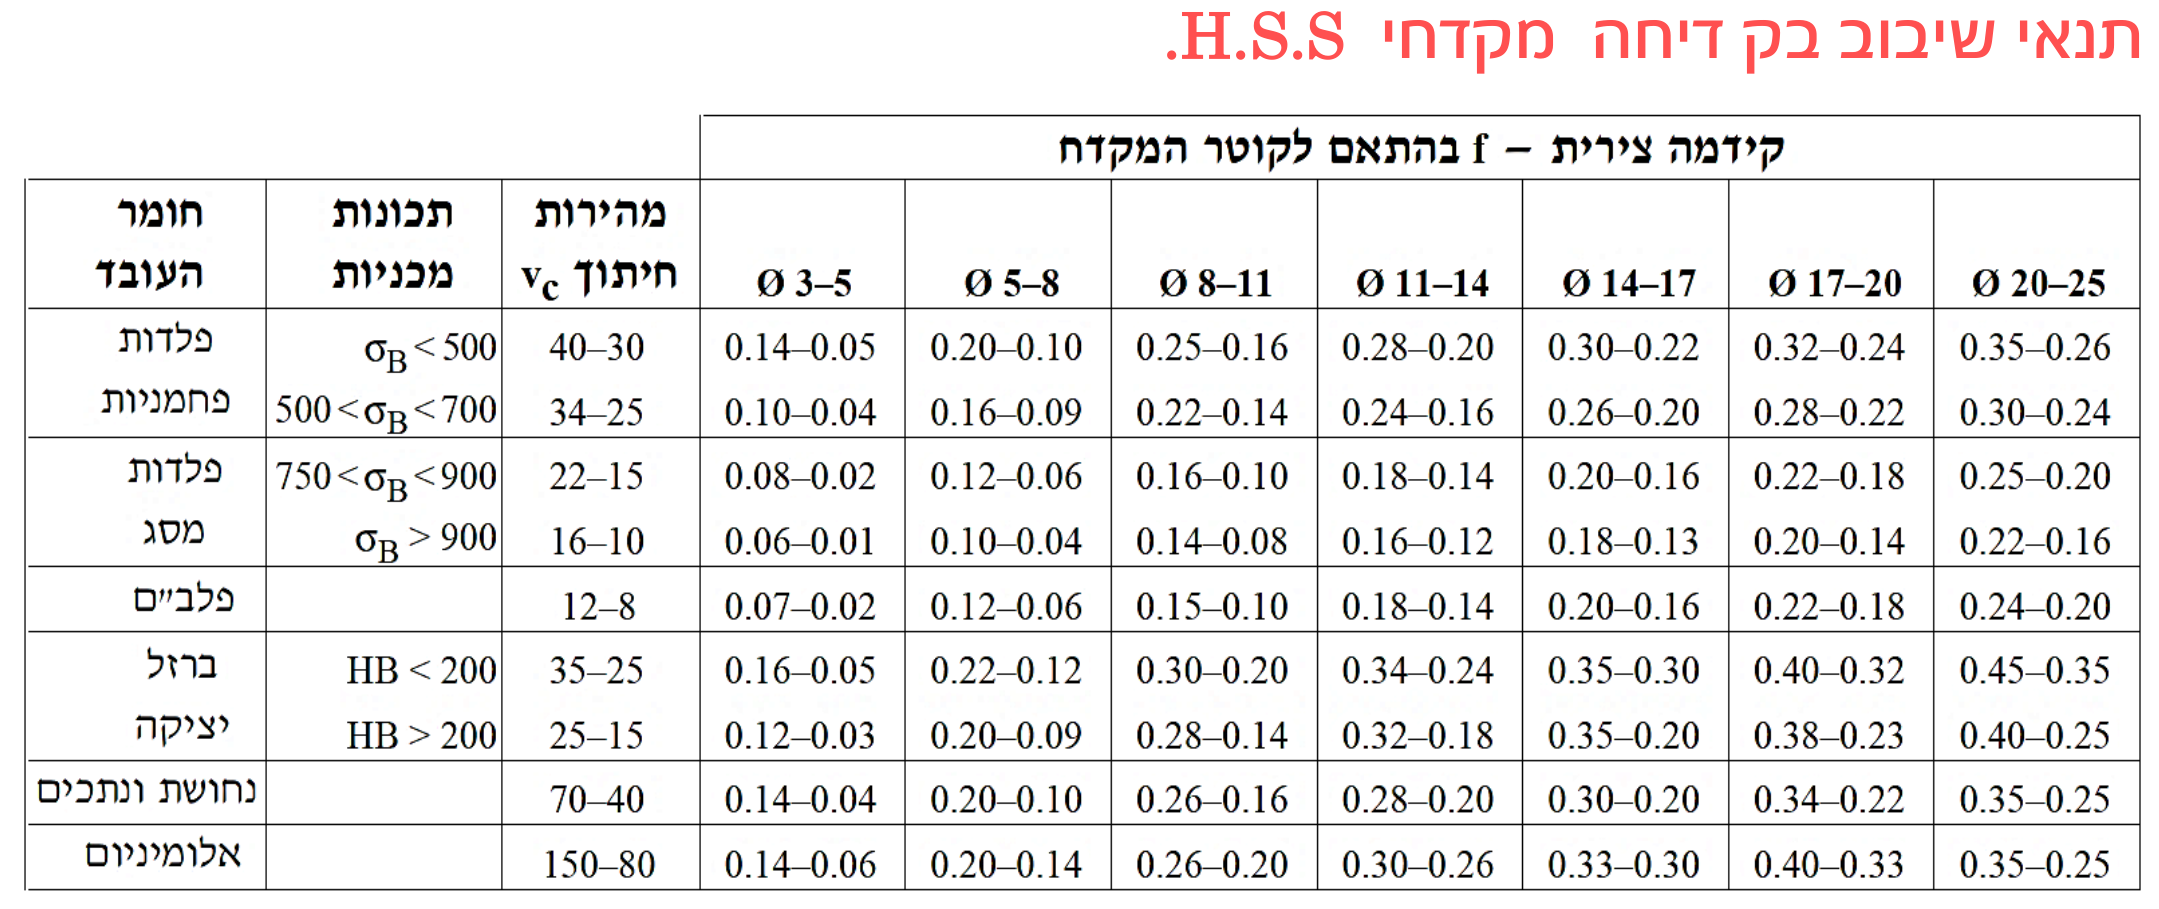
היעזרו בנספחים המצורפים: תנאי שיבוב בחריטה, נתוני שיבוב בקידוח.
נתונים:
•התנגדות סגולית בחריטה ובקידוח – .
•קדמה בשלב עיבוד הגמר בחריטה – .
•היגש מרבי בשלב העיבוד המוקדם – .
•תוספת מהלך בכניסה וביציאה של כלי העיבוד –
•כלי העיבוד – סכין חריטה מתק"ש ומקדח HSS בעל 2 להבים.
•נצילות המחרטה 80%.
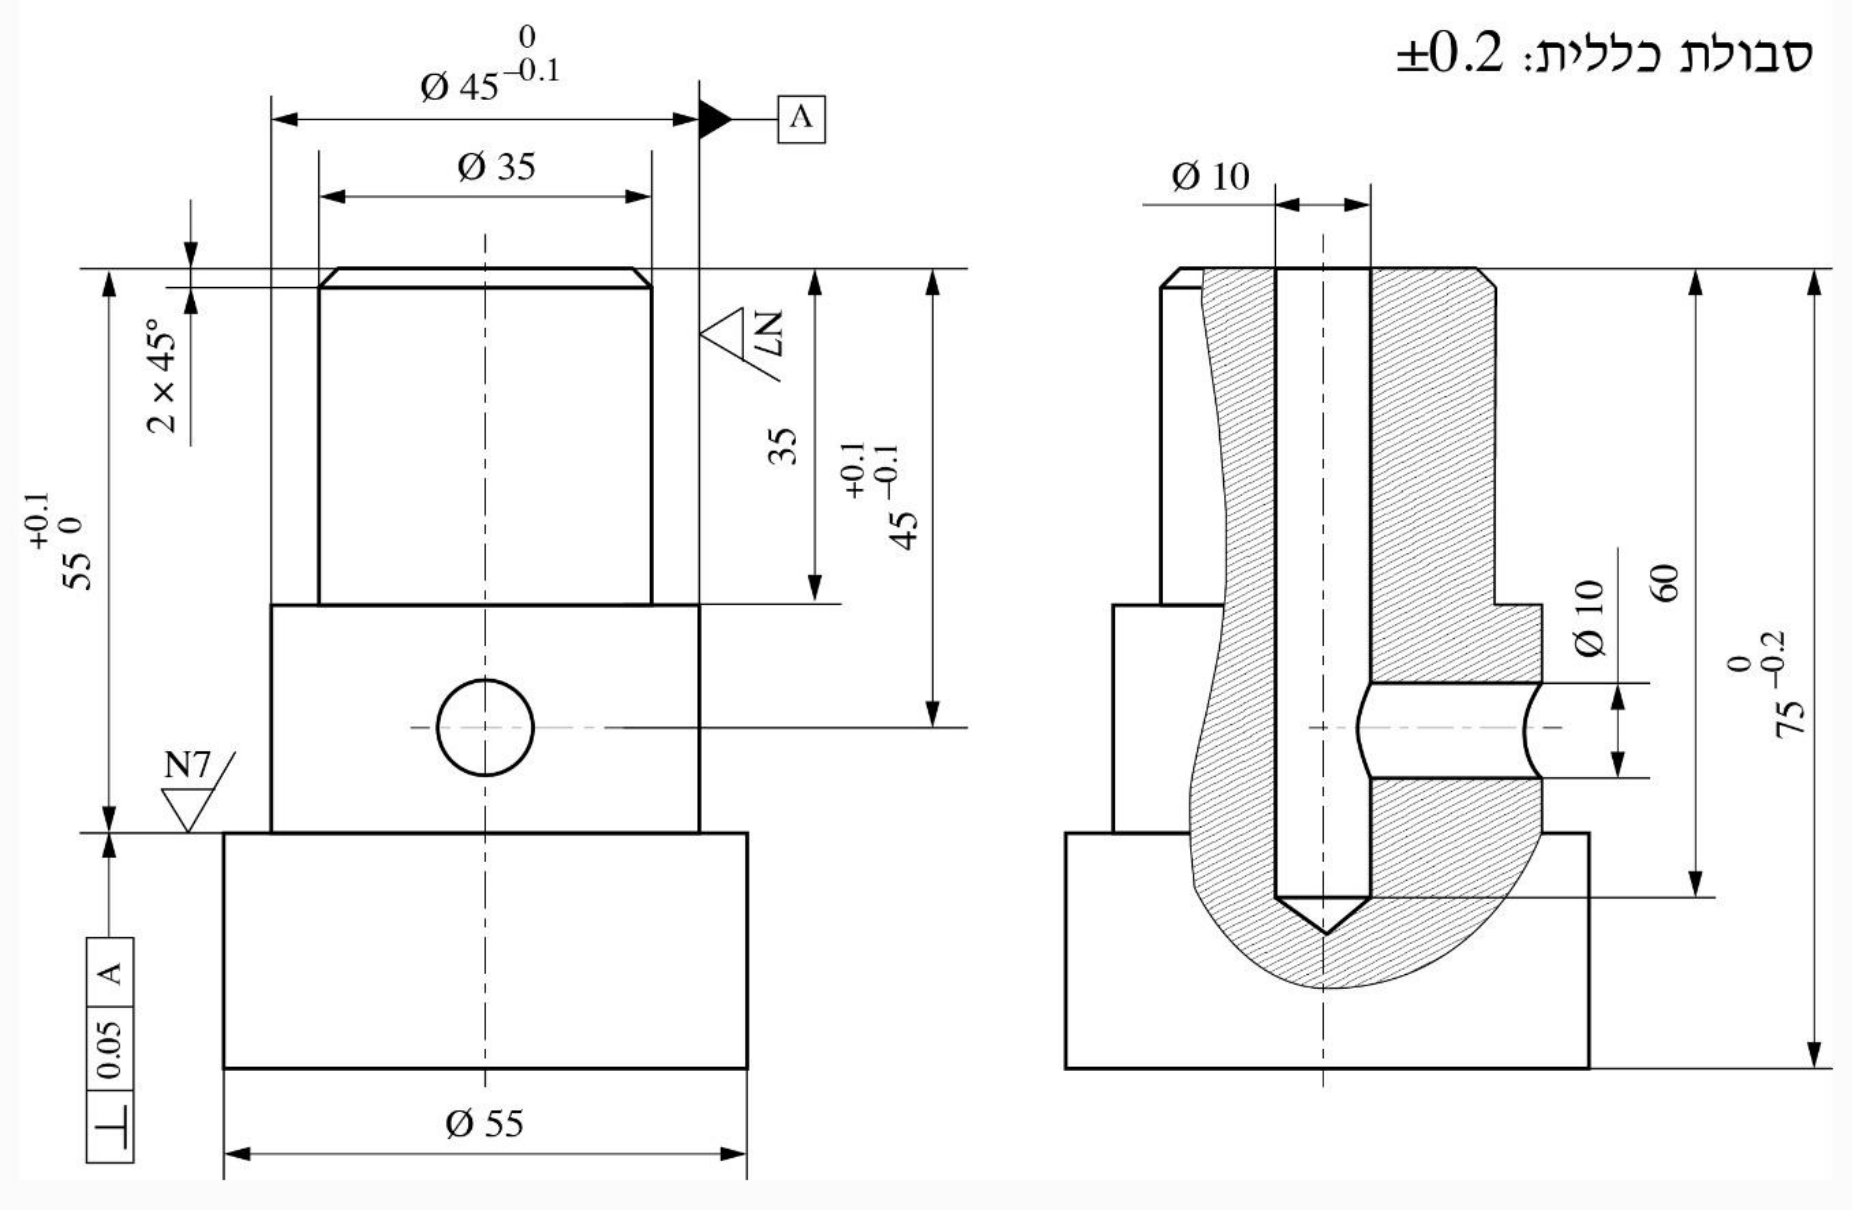
תארו את תהליך העיבוד בשלבי החריטה והקידוח, תוך פרוט המעברים וההגשים בכל שלב.
חשבו את זמני העיבוד הנדרשים בחריטת הגמר ובפעולות הקידוח.
חשבו את ההספק הנדרש בשלב חריטת הגמר.
◂ פתרון מלא לשאלה 5
סעיף א
דפיסה 1: חזיתת קצה ה-, חריטה (מעבר אחד, היגש 1.5) וגמר ל- (היגש 0.5). דפיסה 2 (על ): חזיתה לאורך, ב-4 מעברים של 1.625, ב-3 מעברים של 1.67, גמר ל- ול- (היגש 0.5), חזיתת הכתפיים, מדרון ; קידוח צירי ואחריו לעומק 60. דפיסה 3: קדח רדיאלי ואחריו עד הקדח הצירי.
נתון: חומר גלם . מידות סופיות מהאיור: באורך 20 (הבסיס), באורך 20, באורך 35, אורך כולל 75, מדרון . קדח צירי לעומק 60, וקדח רדיאלי במרחק 45 מהקצה העליון, מדופן ה- עד הקדח הצירי. היגש מרבי בעיבוד מוקדם , ולגמר נשאר בקוטר (כלומר בכל צד) ו- באורך ( בכל מצח).
מספר המעברים בחריטה אורכית: ההיגש הכולל חלקי ההיגש המרבי, מעוגל כלפי מעלה.
1. חזיתת המצח התחתון, מוקדם: מסירים (מעבר אחד).
2. חריטה אורכית מוקדמת של הבסיס, : היגש , מעבר אחד, לאורך כ-21 מ"מ.
3. גמר: חזיתת המצח התחתון (היגש ) וחריטה (היגש ).
4. חזיתת המצח העליון, מוקדם: מסירים (מעבר אחד). אחרי שתי החזיתות האורך .
5. חריטה אורכית מוקדמת , עד כ-0.5 מ"מ לפני כתף הבסיס: היגש כולל , , כלומר 4 מעברים בהיגש .
6. חריטה אורכית מוקדמת לאורך כ-35 מ"מ: היגש כולל , , כלומר 3 מעברים בהיגש .
7. גמר (קדמה ): חזיתת המצח העליון לאורך , חריטה ל-, חזיתת הכתף שבין ל-, חריטה ל-, חזיתת כתף הבסיס (שבין ל-), ומדרון . כל מעברי הגמר בהיגש .
את (בסיס הייחוס A) ואת כתף הבסיס מגמרים באותה דפיסה, כך שמתקבלת דרישת הניצבות של הכתף ביחס ל-A, וטיב השטח N7 בשני המשטחים.
8. קידוח צירי באותה דפיסה (מקדח בכן הזנב): נקודת מרכוז, קדח מכין לעומק 60 (היגש ), והרחבה ל- לעומק 60 (היגש ).
9. קדח רדיאלי במרחק 45 מהמצח העליון: קדח מכין (היגש 2.5) והרחבה ל- (היגש 2.5), מדופן ה- עד שהוא פורץ לקדח הצירי.
10. הסרת גרדים בפתחי הקדחים.
תשובה: חריטה בשתי דפיסות: בבסיס במעבר אחד (היגש 1.5) וגמר ל-; בצד השני ב-4 מעברים (היגש 1.625) ו- ב-3 מעברים (היגש 1.67), ואחר כך גמר ל- ול-, חזיתות לאורך 75 ומדרון, כל הגמר בהיגש 0.5. כל קדח נעשה בשני מהלכים: ואחריו (היגש 2.5 בכל אחד); הצירי במחרטה, והרדיאלי במקדחה.
סעיף ב
חריטת גמר: , , , . קידוח (): צירי , רדיאלי , סך הכול כ-.
מבוקש: זמן העיבוד בכל מהלך, ( אורך המהלך כולל תוספות, מהירות הסיבוב, הקידמה לסיבוב).
1. מהירות החיתוך, מהנספח "תנאי שיבוב כלליים בחריטה". SAE 1030 היא פלדה פחמנית רכה ונוחה לשיבוב, ולכן קוראים בשורה "פלדות פחמניות קלות חיתוך", כלי מתק"ש, בעמודה : עד . בוחרים את אמצע התחום, .
2. מהירות הסיבוב, לפי הקוטר הגדול ביותר שמגמרים ( לפני הגמר):
בוחרים .
3. אורכי מהלכי הגמר (מסעיף א). מהלך שמסתיים בכתף מקבל רק תוספת כניסה, ומהלך חופשי מקבל כניסה ויציאה:
•חזיתת המצח התחתון, מההיקף עד המרכז:
• לאורך 20, עם כניסה ויציאה:
•חזיתת המצח העליון:
• לאורך 35, עד הכתף:
•הכתף שבין ל-:
• לאורך 20, עד כתף הבסיס:
•כתף הבסיס, מ- עד :
4. זמן חריטת הגמר:
5. תנאי השיבוב, מהנספח "תנאי שיבוב בקדיחה מקדחי H.S.S", בשורה "פלדות פחמניות " (): עד . בוחרים . הקידמה:
•מקדח : הקוטר בגבול בין העמודות -5 ( עד ) ו--8 ( עד ). בוחרים , שמתאים לשתיהן.
•מקדח : עמודה -11, עד . בוחרים .
6. מהירויות הסיבוב:
, בוחרים
, בוחרים
7. אורכי המהלכים:
•קדח צירי, עיוור לעומק 60, עם תוספת כניסה:
•קדח רדיאלי, מדופן ה- עד הקדח הצירי: , והמקדח פורץ לקדח הצירי, ולכן כניסה ויציאה:
8. הזמנים:
•צירי :
•צירי :
•רדיאלי :
•רדיאלי :
הערות:
•בנספחים טווחי ערכים, ובחירה אחרת בתוכם משנה את הזמנים בהתאם.
•מי שקורא את מהירות החיתוך בחריטה בשורה "פלדות פחמניות" ( עד ) יקבל סל"ד נמוך בכשליש, וזמן גמר של כ-.
תשובה: חריטת הגמר כ- (, ). הקידוח כ-: צירי , רדיאלי .
סעיף ג
, , .
נתון: , בגמר היגש וקדמה , נצילות .
1. כוח החיתוך הראשי:
2. מהירות החיתוך בפועל, בקוטר וב-:
3. ההספק הנדרש מהמנוע:
תשובה: בחריטת הגמר נדרש הספק של כ-.
שאלה 6 · תותב סעפת יניקה: תהליך ייצור ודרישות צורה
באיור לשאלה 6, החלק תותב סעפת יניקה, העשוי מפלדה SAE1030.
החלק מיוצר בכמויות קטנות.
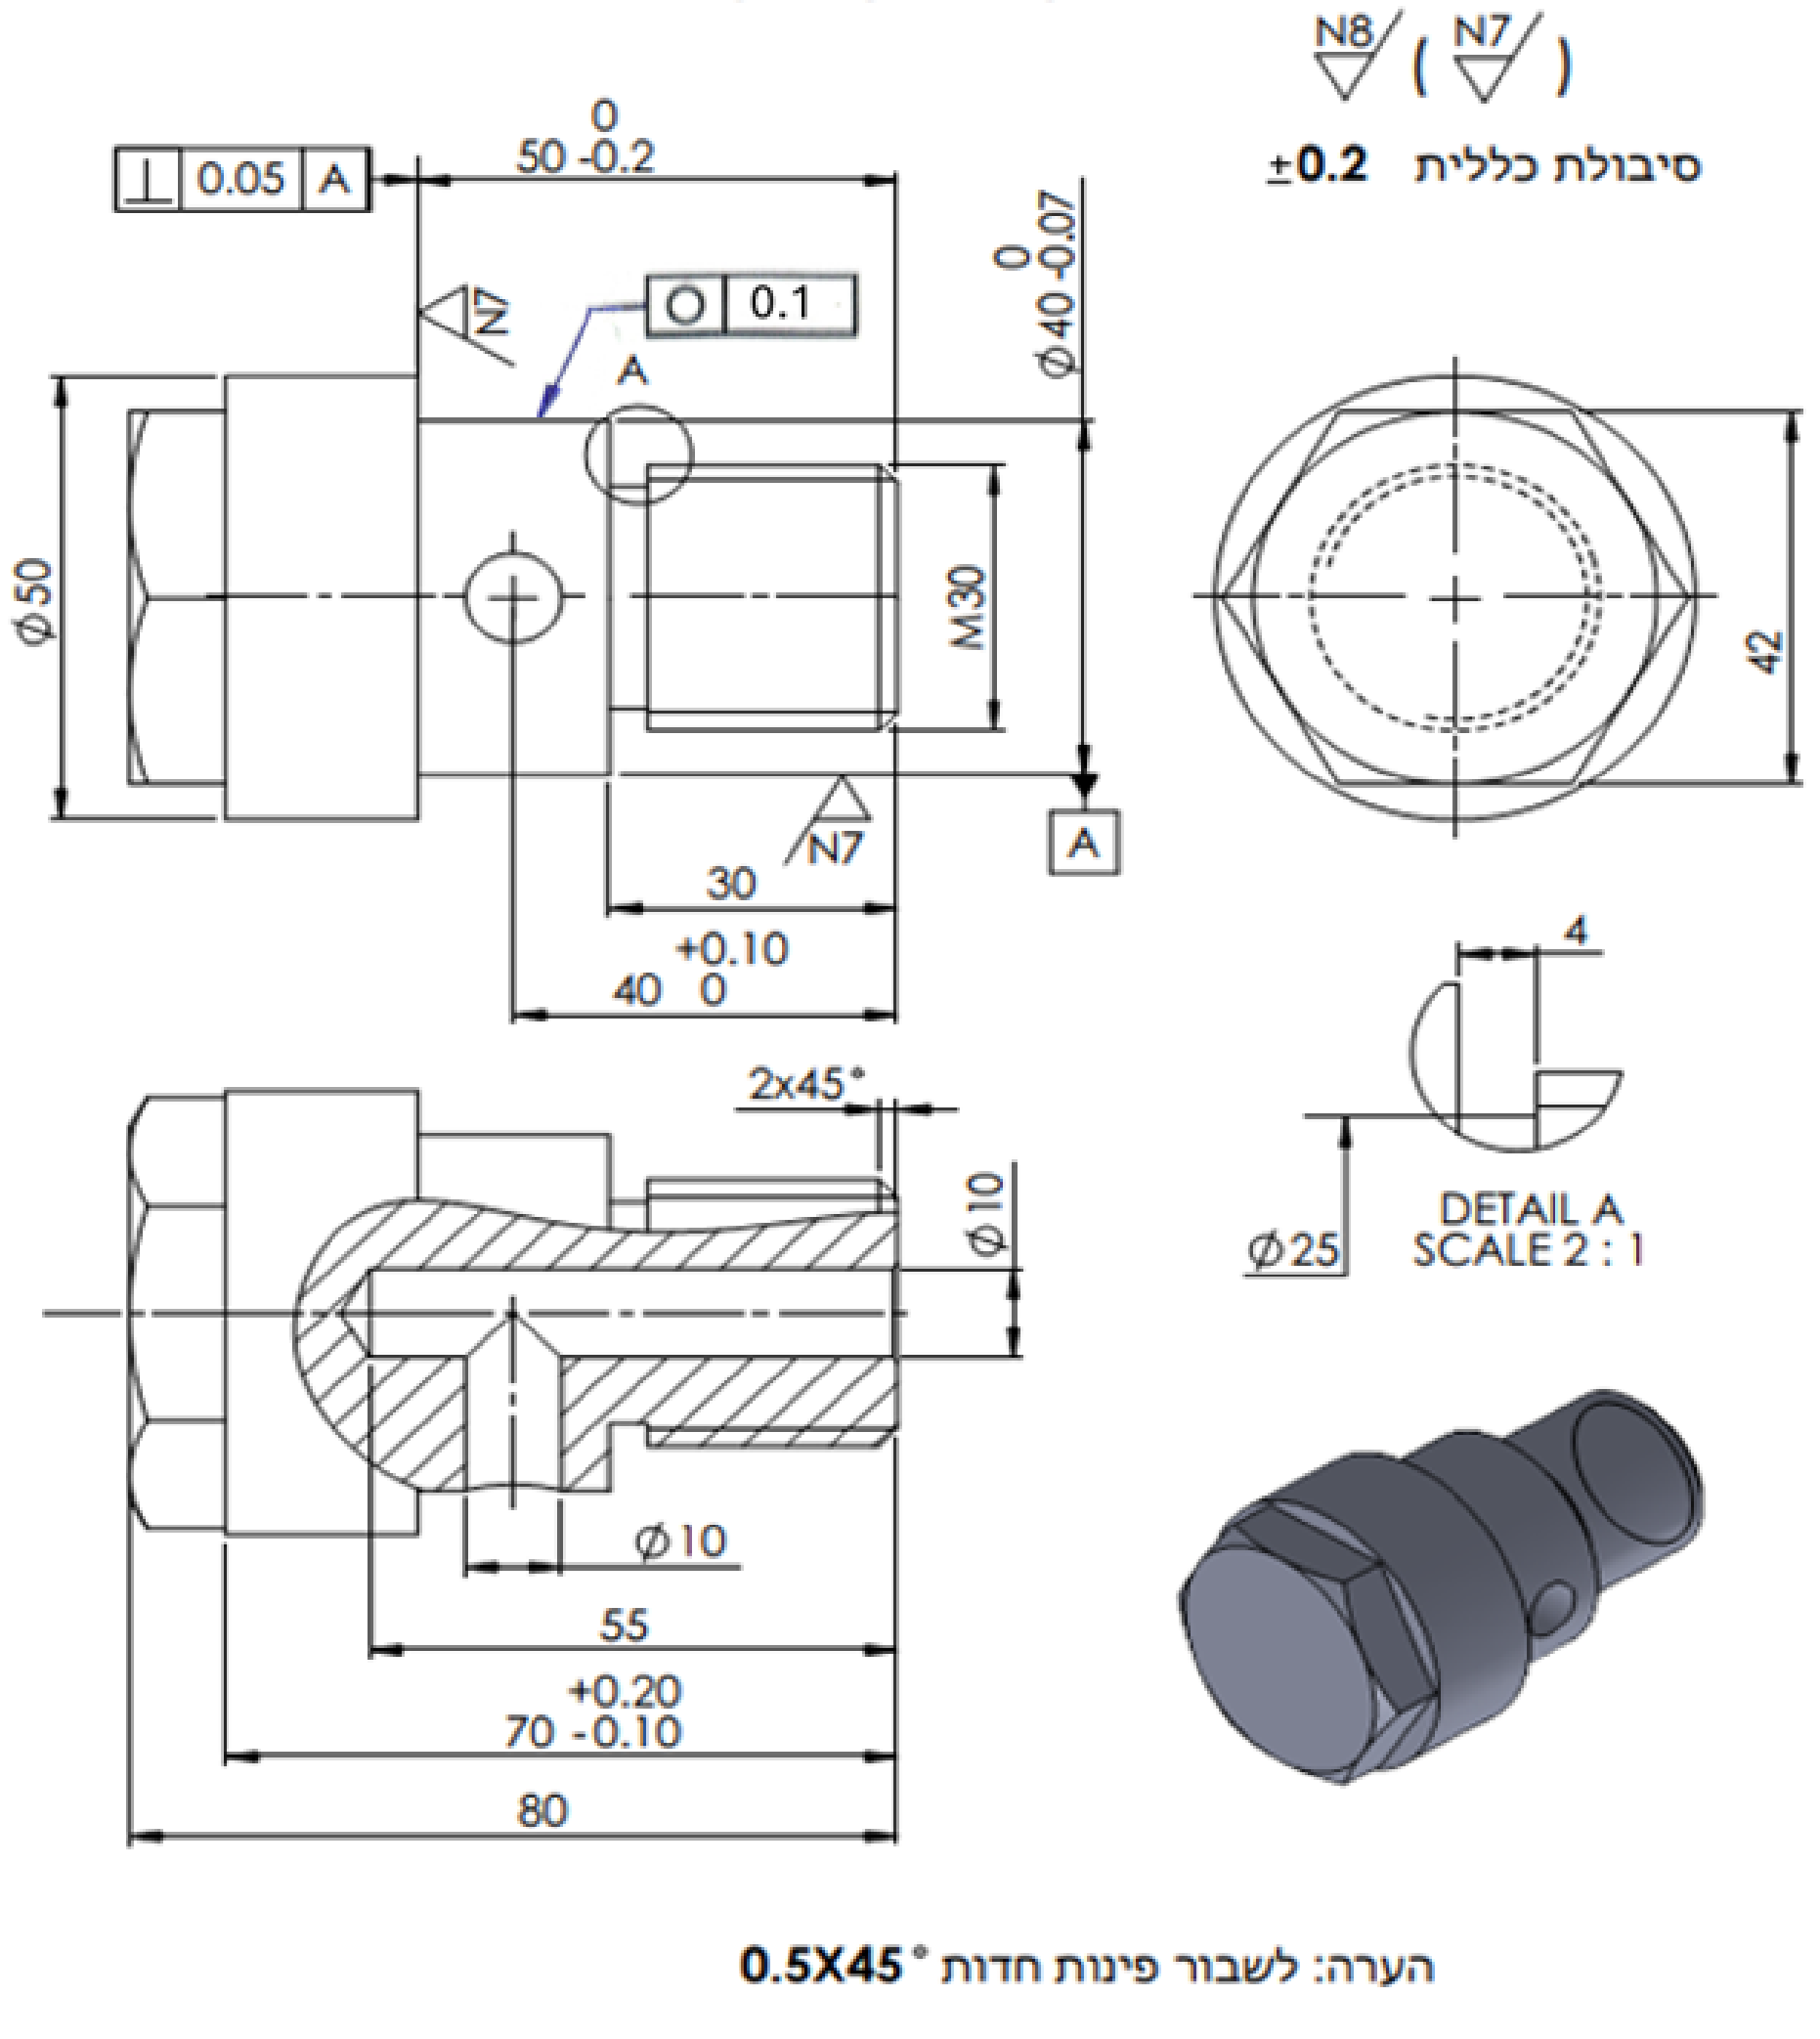
כיצד ישפיע גודל סדרת הייצור (כמות קטנה לעומת סדרת ייצור גדולה) על הדברים הבאים: מכונות ואמצעי העיבוד, סדר פעולות העיבוד?
מה תפקידו של החריץ ברוחב 4 (פרט A)?
פרטו במחברת את סדר הפעולות הנדרש לייצור החלק.
אין צורך בתיאור מפורט של כל פעולה בנפרד. הניחו מידות מוצא חומר גלם .
הסבירו ביחס לדרישות הבאות: - הקיימת בסרטוט ו- - שאינה בסרטוט.
מה משמעות כל דרישה? מהם ההבדלים בין הדרישות?
כיצד בודקים את הביצוע של כל דרישה בביקורת איכות?
◂ פתרון מלא לשאלה 6
סעיף א
בכמות קטנה: מכונות אוניברסליות (מחרטה, כרסומת עם ראש מחלק, מקדחה), כלים ומתקנים סטנדרטיים, הרבה דפיסות ופעולות נפרדות. בסדרה גדולה: מחרטת CNC עם כלים מסתובבים או מחרטה אוטומטית, חומר גלם משושה, מתקנים ייעודיים, ריכוז פעולות בדפיסה אחת וסדר פעולות קבוע ומתוכנן לזמן מחזור קצר.
גודל הסדרה קובע כמה כדאי להשקיע בהכנה (מכונות, מתקנים, תכנות) כדי לקצר את הזמן של כל יחידה.
•כמות קטנה (המצב בשאלה): ההשקעה בהכנה מתחלקת על מעט יחידות, ולכן עובדים במכונות אוניברסליות שיש בכל סדנה: מחרטה אוניברסלית, כרסומת עם ראש מחלק לכרסום המשושה, ומקדחה לקדח הרוחבי. משתמשים בכלים סטנדרטיים, במלחציים ובאבני V, ומודדים בכלים אוניברסליים (קליבר, מיקרומטר).
•סדרה גדולה: כדאי להשקיע. מחרטת CNC עם כלים מסתובבים (כרסום וקידוח במחרטה) או מחרטה אוטומטית רב-צירית, חומר גלם במוט משושה 42 (חוסך את כרסום המשושה), מתקני דפיסה ייעודיים, וכלי בדיקה ייעודיים (מדי גבול "עובר/לא עובר", מד תבריג).
•כמות קטנה: התהליך מחולק לפעולות רבות במכונות שונות, בכמה דפיסות, עם העברה ביניהן (חריטה, אחר כך כרסום, אחר כך קידוח). סדר הפעולות נקבע כך שכל דפיסה נשענת על משטח שכבר עובד.
•סדרה גדולה: מרכזים כמה שיותר פעולות בדפיסה אחת או שתיים (חריטה, הברגה, כרסום וקידוח באותה מכונה), כדי לקצר את זמן המחזור ולשמור על דיוק התנוחה בין המשטחים. סדר הפעולות קבוע ומתועד בתוכנית העבודה.
תשובה: בכמות קטנה עובדים במכונות אוניברסליות עם כלים ומתקנים סטנדרטיים, ובהרבה פעולות ודפיסות נפרדות. בסדרה גדולה משקיעים במכונות CNC או אוטומטיות, בחומר גלם משושה ובמתקנים ייעודיים, ומרכזים את הפעולות בדפיסות מעטות בסדר קבוע.
זה חריץ שחרור (מפלט) לתבריג M30: הוא מאפשר לסכין ההברגה לצאת מהחומר, כך שהתבריג המלא מגיע עד הכתף, והחלק המוברג נצמד לכתף.
החריץ נמצא בסוף התבריג M30, צמוד לכתף של , וקוטרו () קטן מהקוטר הפנימי של התבריג.
1. בהברגה בסכין במחרטה הסכין צריכה מקום לצאת מהחומר בסוף כל מעבר. בלי חריץ היא הייתה פוגעת בכתף, או משאירה בסוף התבריג כריכות לא מלאות.
2. בזכות החריץ התבריג מלא לכל אורכו, והאום או החלק שמוברג על התותב יכול להיכנס עד הסוף ולהיצמד לכתף.
3. החריץ גם מבטל פינה חדה בבסיס התבריג, וכך מקטין ריכוז מאמצים.
תשובה: חריץ שחרור לתבריג: מאפשר לסכין ההברגה לצאת, כך שהתבריג מלא עד הכתף והחלק המוברג נצמד לכתף.
סעיף ב
1) מחרטה, דפיסה ראשונה (על חומר הגלם): חזיתה, חריטת ו-, חזיתת כתף ה-, חריץ , מדרון , הברגת M30, קידוח לעומק 55. 2) מחרטה, דפיסה שנייה (על , לסתות רכות): חזיתה לאורך 80, חריטת ושל צד המשושה לקוטר העובר בפינותיו, מדרון. 3) כרסומת עם ראש מחלק: משושה 42. 4) מקדחה: קדח רוחבי במרחק 40. 5) שבירת פינות והסרת גרדים. 6) ביקורת.
נתון: חומר גלם . מהאיור: משושה 42 באורך 10, צווארון באורך 20, באורך 50 (כולל התבריג), תבריג M30 באורך 30 עם חריץ שחרור ברוחב 4, מדרון , קדח צירי לעומק 55, קדח רוחבי במרחק 40 מהקצה, אורך כולל 80. דרישות: עיגוליות 0.1 על (בסיס A), ניצבות 0.05 של כתף ה- ל-A, N7 על ועל הכתף, והשאר N8.
עיקרון הסדר: כל המשטחים שקשורים זה לזה בדרישת תנוחה מעבדים באותה דפיסה, ועושים את הפעולות המדויקות לפני הפעולות שמחלישות את החלק או מפריעות לדפיסה (משושה, קדח רוחבי).
1. מחרטה, דפיסה 1 (תופסים את חומר הגלם בצד המשושה העתידי, כ-25 מ"מ בלסתות):
•חזיתת המצח הימני (צד התבריג).
•חריטה מוקדמת וגמר של לאורך 50, וחזיתת כתף ה- (N7). באותה דפיסה, ולכן הכתף ניצבת לציר A.
•חריטת לאורך 30 (קוטר חיצוני לתבריג), וחזיתת הכתף שבסופו.
•חריטת חריץ השחרור ברוחב 4 בסכין חריצה.
•מדרון בקצה.
•הברגת M30 בסכין הברגה.
•נקודת מרכוז, קדח מכין וקידוח לעומק 55.
2. מחרטה, דפיסה 2 (הופכים ותופסים על המוגמר בלסתות רכות, צמוד לכתף):
•חזיתת המצח השמאלי לאורך כולל 80.
•חריטת לאורך 20.
•חריטת צד המשושה לאורך 10 לקוטר העובר בפינות המשושה (), ומדרון בקצהו כמו בסרטוט.
3. כרסומת (החלק בראש מחלק, תפוס על ): כרסום שש פאות המשושה למידה 42 על פני 42, בסיבוב של בין פאה לפאה.
4. מקדחה (החלק בתפסנית עם אבן V, משושה מכוון): נקודת מרכוז וקידוח רוחבי במרחק מהקצה, עד הקדח הצירי.
5. עבודת מסגרות: שבירת פינות חדות (לפי ההערה) והסרת גרדים בפתחי הקדחים ובקצה התבריג.
6. ביקורת איכות: מידות ( במיקרומטר, M30 במד תבריג, אורכים בקליבר), עיגוליות , ניצבות הכתף, טיב שטח.
תשובה: מחרטה (דפיסה 1: , כתף, , חריץ, מדרון, הברגה, קדח צירי) ← מחרטה (דפיסה 2: אורך 80, , צד המשושה) ← כרסומת עם ראש מחלק (משושה 42) ← מקדחה (קדח רוחבי ) ← שבירת פינות והסרת גרדים ← ביקורת.
סעיף ג
עיגוליות: בכל חתך ניצב לציר, קו ההיקף נמצא בין שני מעגלים קונצנטריים שהפרש הרדיוסים ביניהם . גליליות: כל המשטח הגלילי נמצא בין שני גלילים קו-ציריים שהפרש הרדיוסים ביניהם . עיגוליות בודקת כל חתך לחוד (דו-ממדי); גליליות בודקת את כל המשטח יחד (תלת-ממדי) וכוללת גם ישרות קווי המעטפת וקוניות, ולכן היא מחמירה יותר.
שתי הדרישות הן דרישות צורה: הן מגבילות את הצורה של המשטח עצמו, ולכן אין בהן בסיס ייחוס. שתיהן מתייחסות כאן לקוטר .
עיגוליות (, מופיעה בסרטוט): חותכים את הגליל בחתך ניצב לציר. קו ההיקף בחתך צריך להימצא בין שני מעגלים קונצנטריים שהפרש הרדיוסים ביניהם . הדרישה חלה על כל חתך בנפרד, וכל חתך יכול להיות עם מרכז משלו. היא מגבילה סגלגלות ו"משולשות" של החתך.
גליליות (, אינה בסרטוט): כל המשטח הגלילי, לכל אורכו, צריך להימצא בין שני גלילים קו-ציריים שהפרש הרדיוסים ביניהם .
1. עיגוליות היא דרישה דו-ממדית (חתך אחרי חתך); גליליות היא דרישה תלת-ממדית (המשטח כולו).
2. גליליות כוללת את העיגוליות, ובנוסף את ישרות קווי המעטפת ואת הקוניות (הבדל קוטר בין קצוות) ואת הכיפוף של הציר. גליל קוני או עקום יכול לעמוד בעיגוליות בכל חתך ולהיכשל בגליליות.
3. לכן גליליות 0.1 מחמירה יותר מעיגוליות 0.1, ומשתמשים בה כשכל אורך המשטח משתתף בתפקוד (למשל משטח שמתאים לקדח לכל אורכו).
תשובה: עיגוליות: בכל חתך ניצב לציר ההיקף בין שני מעגלים קונצנטריים במרחק רדיאלי . גליליות: כל המשטח בין שני גלילים קו-ציריים במרחק רדיאלי . הראשונה דו-ממדית ובודקת כל חתך לחוד; השנייה תלת-ממדית, כוללת גם ישרות וקוניות, ומחמירה יותר.
עיגוליות: מסובבים את החלק סיבוב שלם (במכשיר לבדיקת עגילות, או על אבני V / בין מרכזים) עם חוגן ניצב למשטח, בכמה חתכים; בכל חתך הפרש הקריאות המרבי. גליליות: אותה מדידה בחתכים רבים לאורך כל המשטח, כשהחוגן נע במקביל לציר הייחוס (מכשיר עגילות עם ציר אנכי או מכונת מדידה CMM); ההפרש בין הקריאה הגבוהה לנמוכה בכל המשטח.
1. מעמידים את החלק במכשיר לבדיקת עגילות (שולחן מסתובב מדויק), או תומכים אותו על אבני V או בין מרכזים, ומעמידים חוגן (אינדיקטור) ניצב למשטח .
2. מסובבים את החלק סיבוב שלם ורושמים את הקריאה הגבוהה והנמוכה בחתך הזה.
3. חוזרים בכמה חתכים לאורך המשטח. בכל חתך בנפרד ההפרש (במכשיר עגילות: הפרש הרדיוסים) צריך להיות עד . ההשוואה היא בתוך החתך בלבד.
(בבדיקה על אבן V הקריאה תלויה בצורת הסטייה ובזווית האבן, ולכן היא משמשת בעיקר בבקרה בייצור; הבדיקה המדויקת היא במכשיר העגילות.)
1. מעמידים את החלק כך שהציר שלו מכוון לציר הסיבוב של המכשיר (מכשיר עגילות עם עמוד אנכי, או בין מרכזים).
2. מודדים חתכים רבים לאורך כל המשטח: החוגן נע לאורך קו ישר שמקביל לציר, ובכל גובה מסובבים סיבוב שלם (או מודדים במכונת מדידה CMM נקודות רבות על כל המשטח).
3. משווים בין כל הקריאות יחד, מכל החתכים: ההפרש בין הקריאה הגבוהה ביותר לנמוכה ביותר בכל המשטח (הפרש הרדיוסים בין שני הגלילים הקו-ציריים העוטפים) צריך להיות עד .
ההבדל בבדיקה: בעיגוליות משווים קריאות רק בתוך כל חתך; בגליליות משווים בין כל החתכים, ולכן גם קוניות וכיפוף נכנסים לתוצאה.
תשובה: עיגוליות: סיבוב שלם מול חוגן או במכשיר עגילות, בכמה חתכים, והפרש הקריאות בכל חתך לחוד עד 0.1. גליליות: מדידה בחתכים רבים לכל האורך עם תנועת החוגן במקביל לציר (מכשיר עגילות או CMM), וההפרש בין כל הקריאות יחד עד 0.1.
שאלה 7 · תותב קוני: שרשרת מידות ואפיצות מדחק
באיור לשאלה, החלק תותב קוני, העשוי מפלדה. רק חלק מהמידות מוצגות.
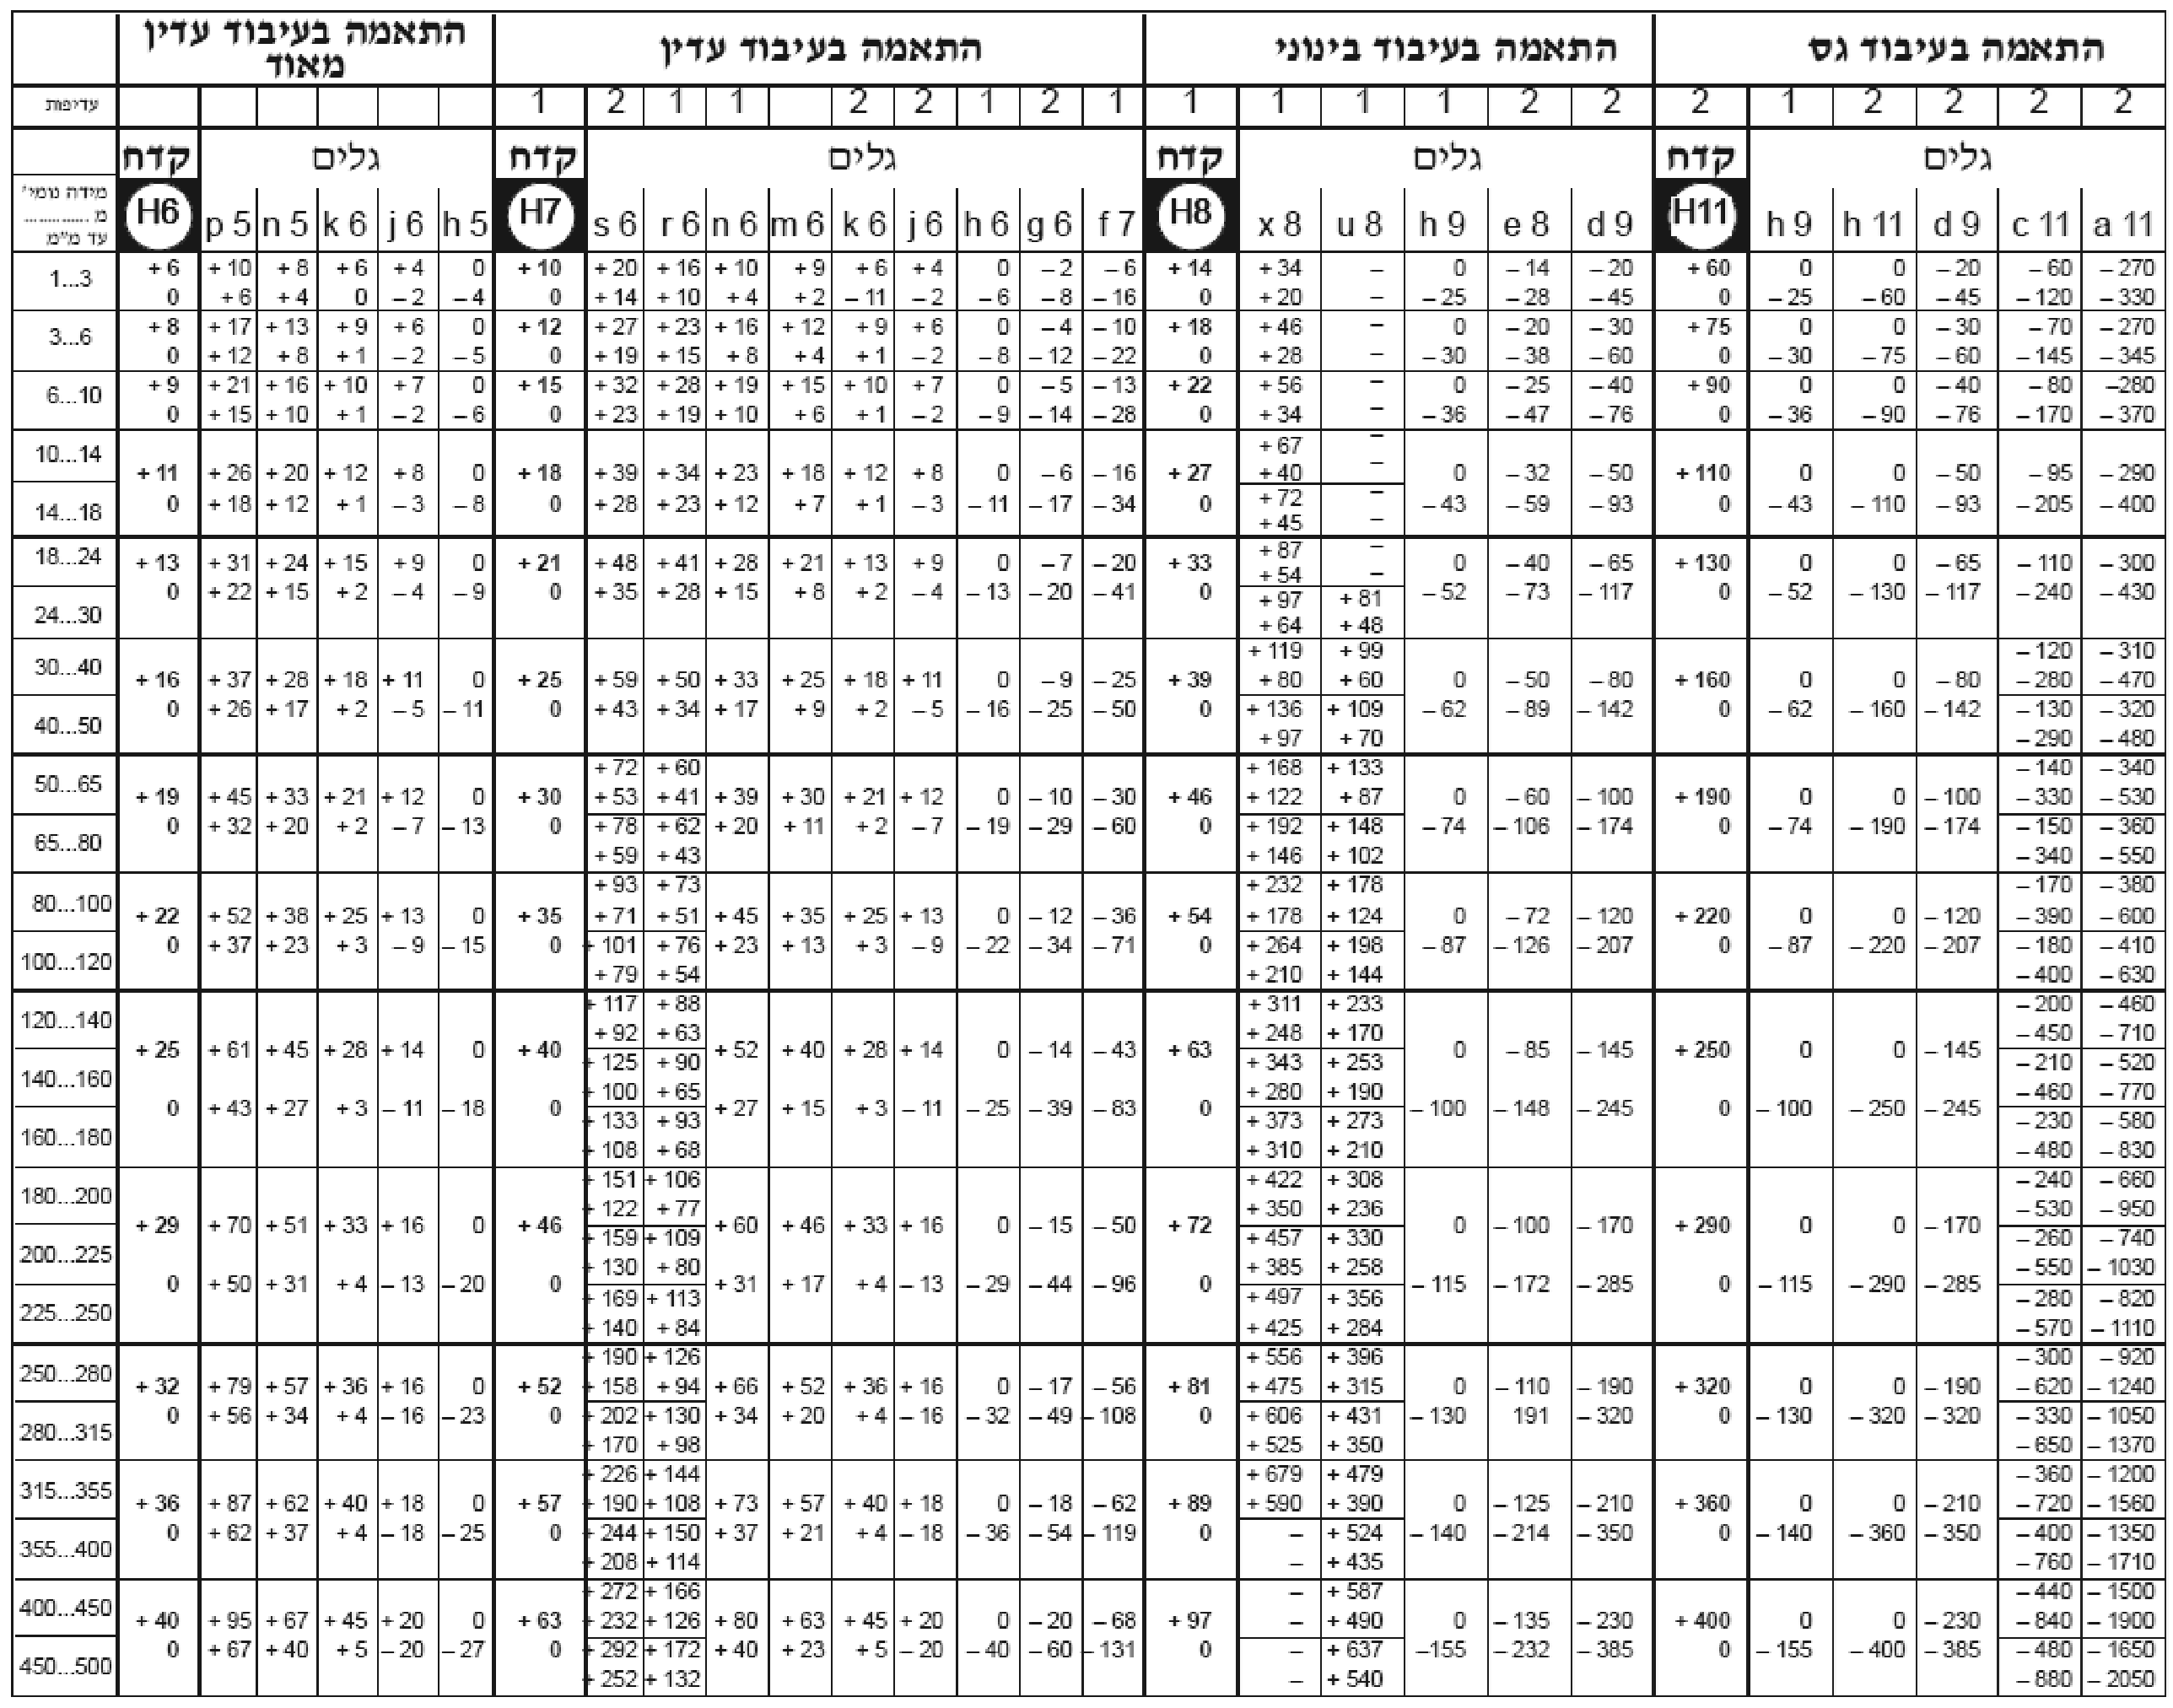
היעזרו בנספח הסבולות המצורף.
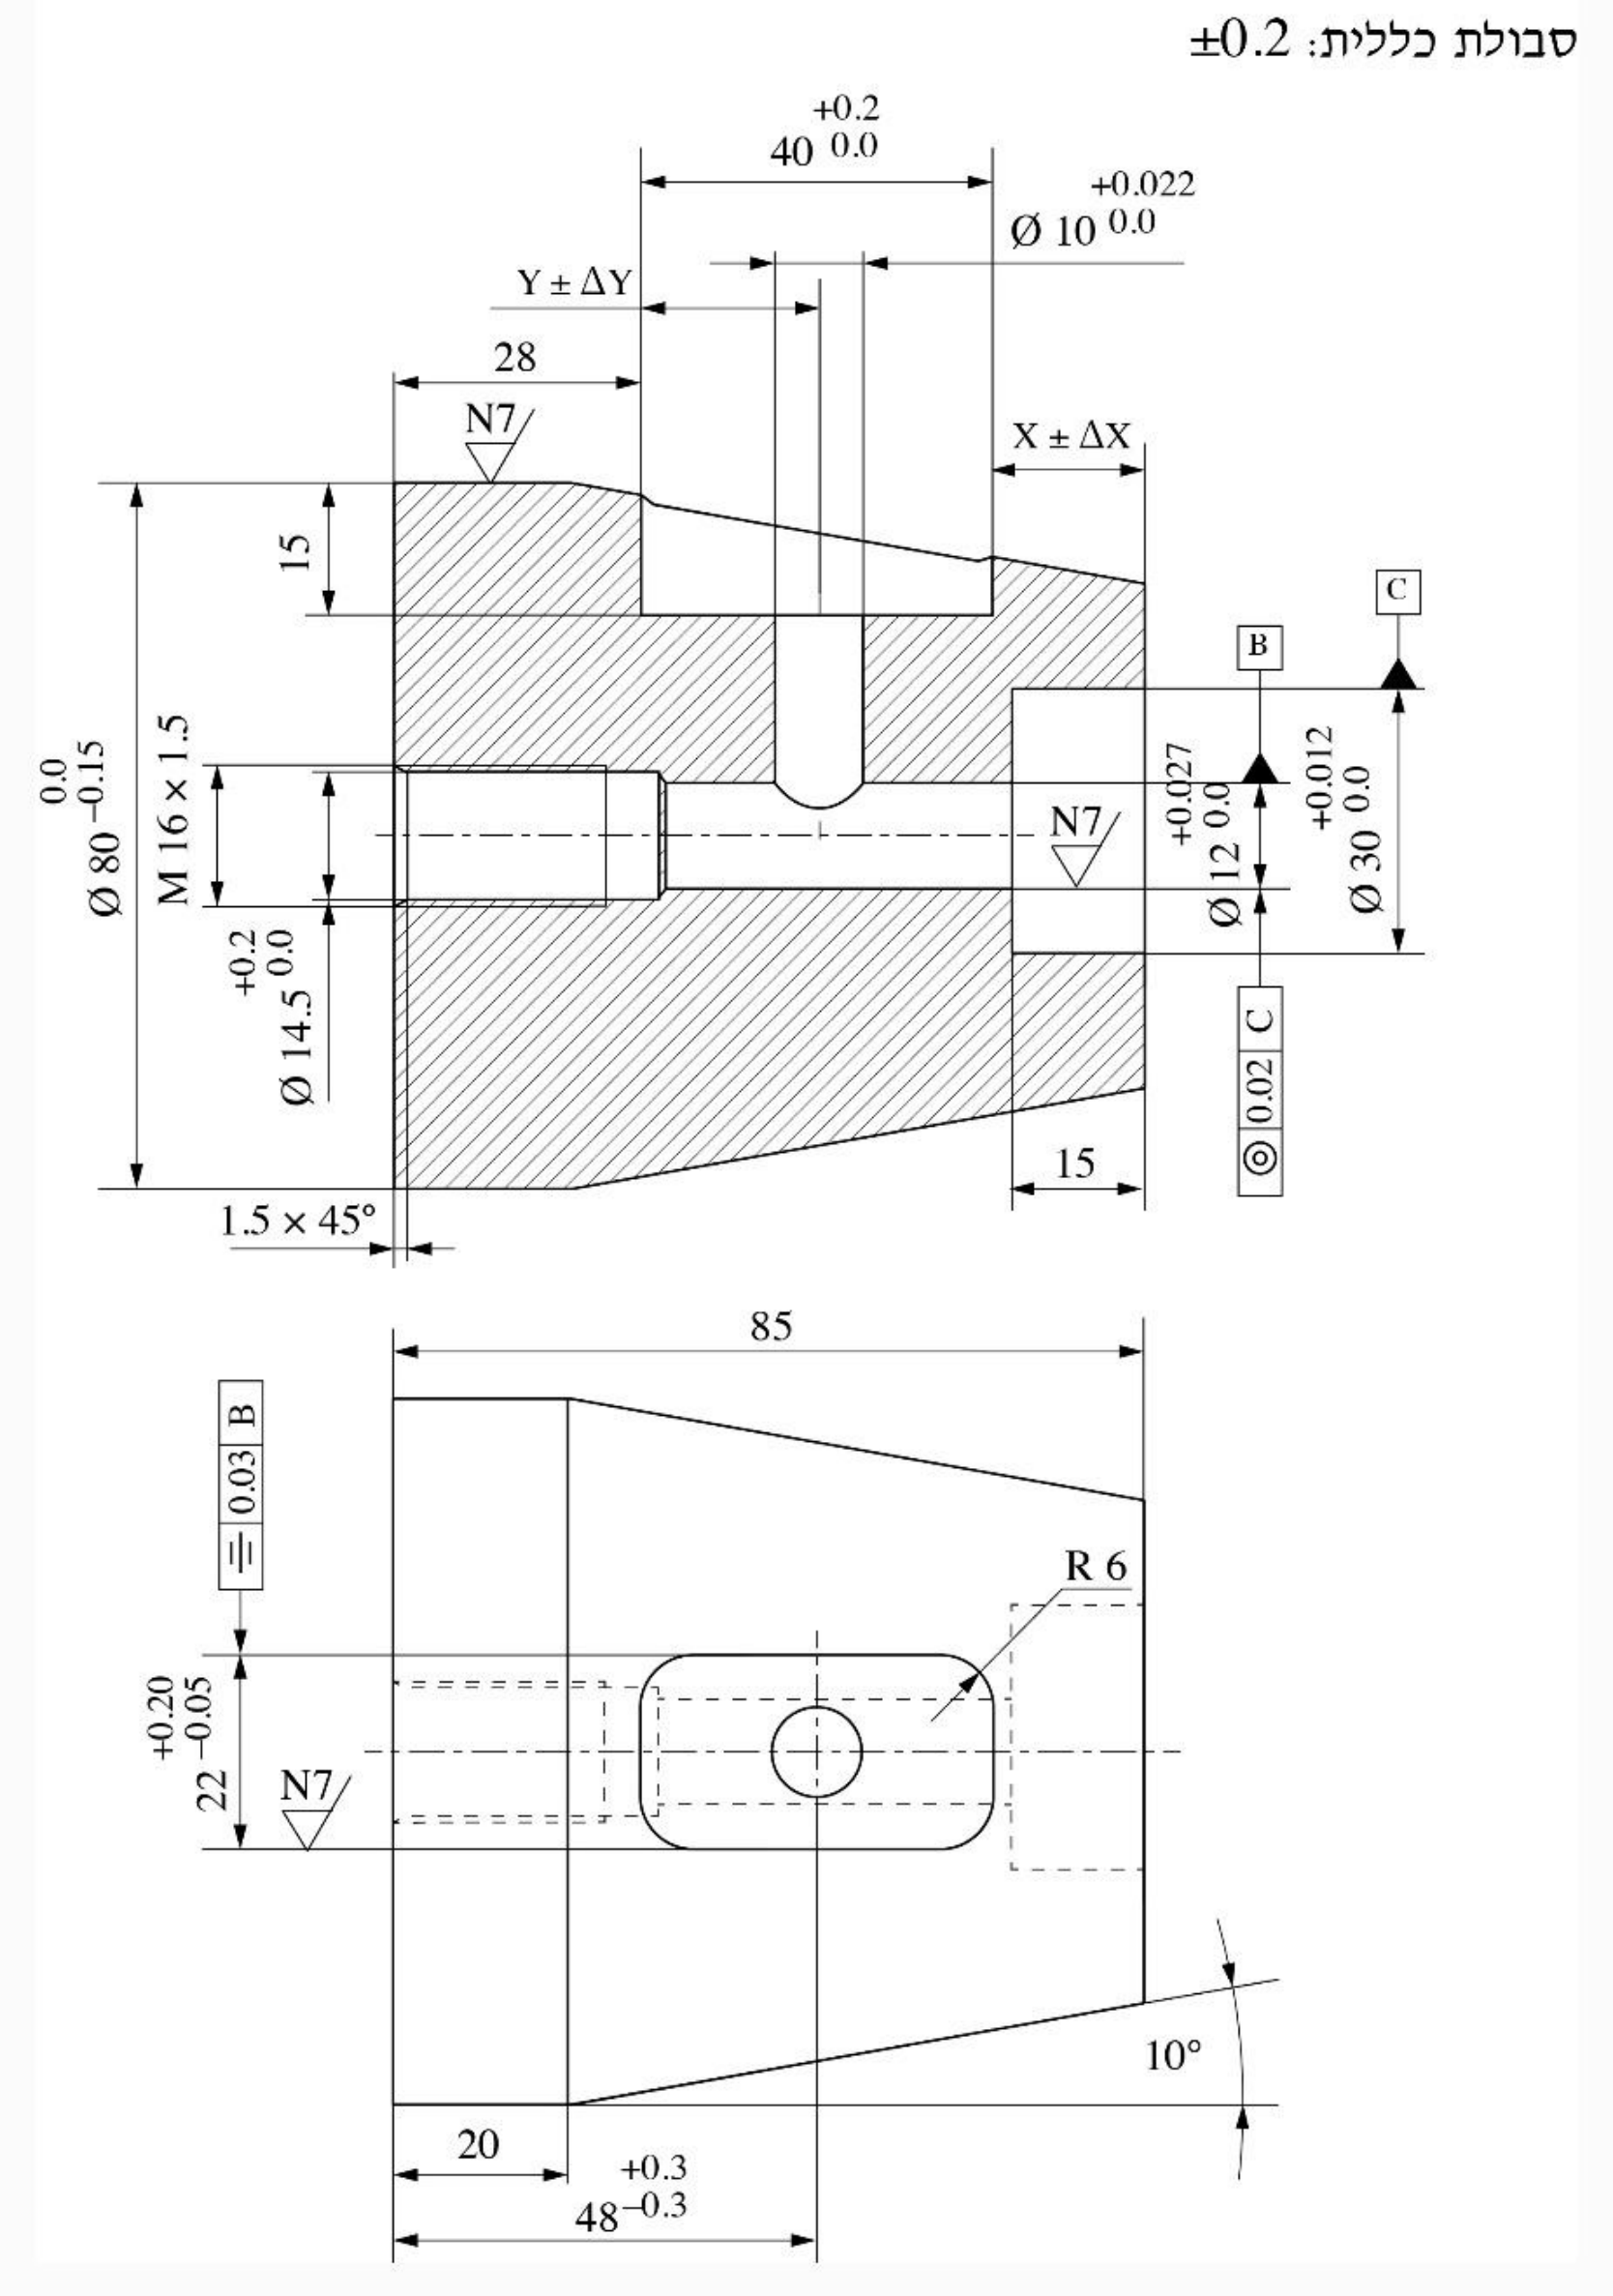
חשבו את המידה המתקבלת, , הנתונה בסרטוט.
חשבו את המידה הטכנולוגית (החליפית), , הנתונה בסרטוט.
לקדח שבאיור לשאלה, נכנס פין באפיצות מדחק.
בחר סיבולת מתאימה לפין, ורשום את האפיצות המתקבלת. האם האפיצות שרשמת היא בשיטת הגל האחיד או הקדח האחיד?
הסבר מהי אפיצות בשיטת הגל האחיד ומהי בשיטת הקדח האחיד? מתי משתמשים בכל אחת מהן?
חשב את המדחקים, המינימלי והמקסימלי, באפיצות שציינת בסעיף (1).
◂ פתרון מלא לשאלה 7
סעיף א
(כלומר )
מבוקש: המידה המתקבלת , מסוף החריץ עד המצח הימני. מידה מתקבלת אינה מיוצרת ישירות: היא נסגרת מעצמה על ידי המידות האחרות, והסבולת שלה היא סכום הסבולות שלהן.
1. שרשרת המידות לאורך החלק, לפי האיור: מהמצח השמאלי 28 עד תחילת החריץ, אחר כך החריץ 40, ואחר כך עד המצח הימני. יחד הם האורך הכולל 85:
• ו-: אין להן סבולת רשומה, ולכן חלה עליהן הסבולת הכללית .
•: אורך החריץ.
2. המידה הנומינלית:
3. המידה המרבית. מידה שבחיבור מקבלת את ערכה המרבי, ומידות שבחיסור את ערכן המזערי:
4. המידה המזערית:
5. הכתיבה המקוצרת: תחום הסבולת , והאמצע :
(או )
בדיקה: תחום הסבולת של שווה לסכום תחומי הסבולת: .
תשובה:
סעיף ב
מבוקש: המידה הטכנולוגית , מתחילת החריץ עד ציר הקדח . מידה טכנולוגית (חליפית) היא מידת ייצור שמחליפה מידה מהסרטוט, וצריך לבחור לה סבולת כך שהמידה המוחלפת תתקבל בתחום שלה.
1. שרשרת המידות: ציר הקדח נמצא במרחק מהמצח השמאלי (במבט התחתון). בייצור מודדים אותו מתחילת החריץ, שנמצאת במרחק מהמצח:
2. המידה המוחלפת היא : היא תתקבל מעצמה מהמידות 28 ו-.
(נומינלי)
3. הגבולות של . דורשים שהמידה 48 לא תצא מהגבולות שלה גם במקרים הקיצוניים:
4. הכתיבה המקוצרת:
בדיקה: תחום הסבולת של המידה המוחלפת שווה לסכום התחומים: . הסבולת של המידה הטכנולוגית () קטנה מזו של המידה שהיא מחליפה (), כנדרש.
תשובה:
סעיף ג
הקדח הוא ; לפין בוחרים (). האפיצות , בשיטת הקדח האחיד.
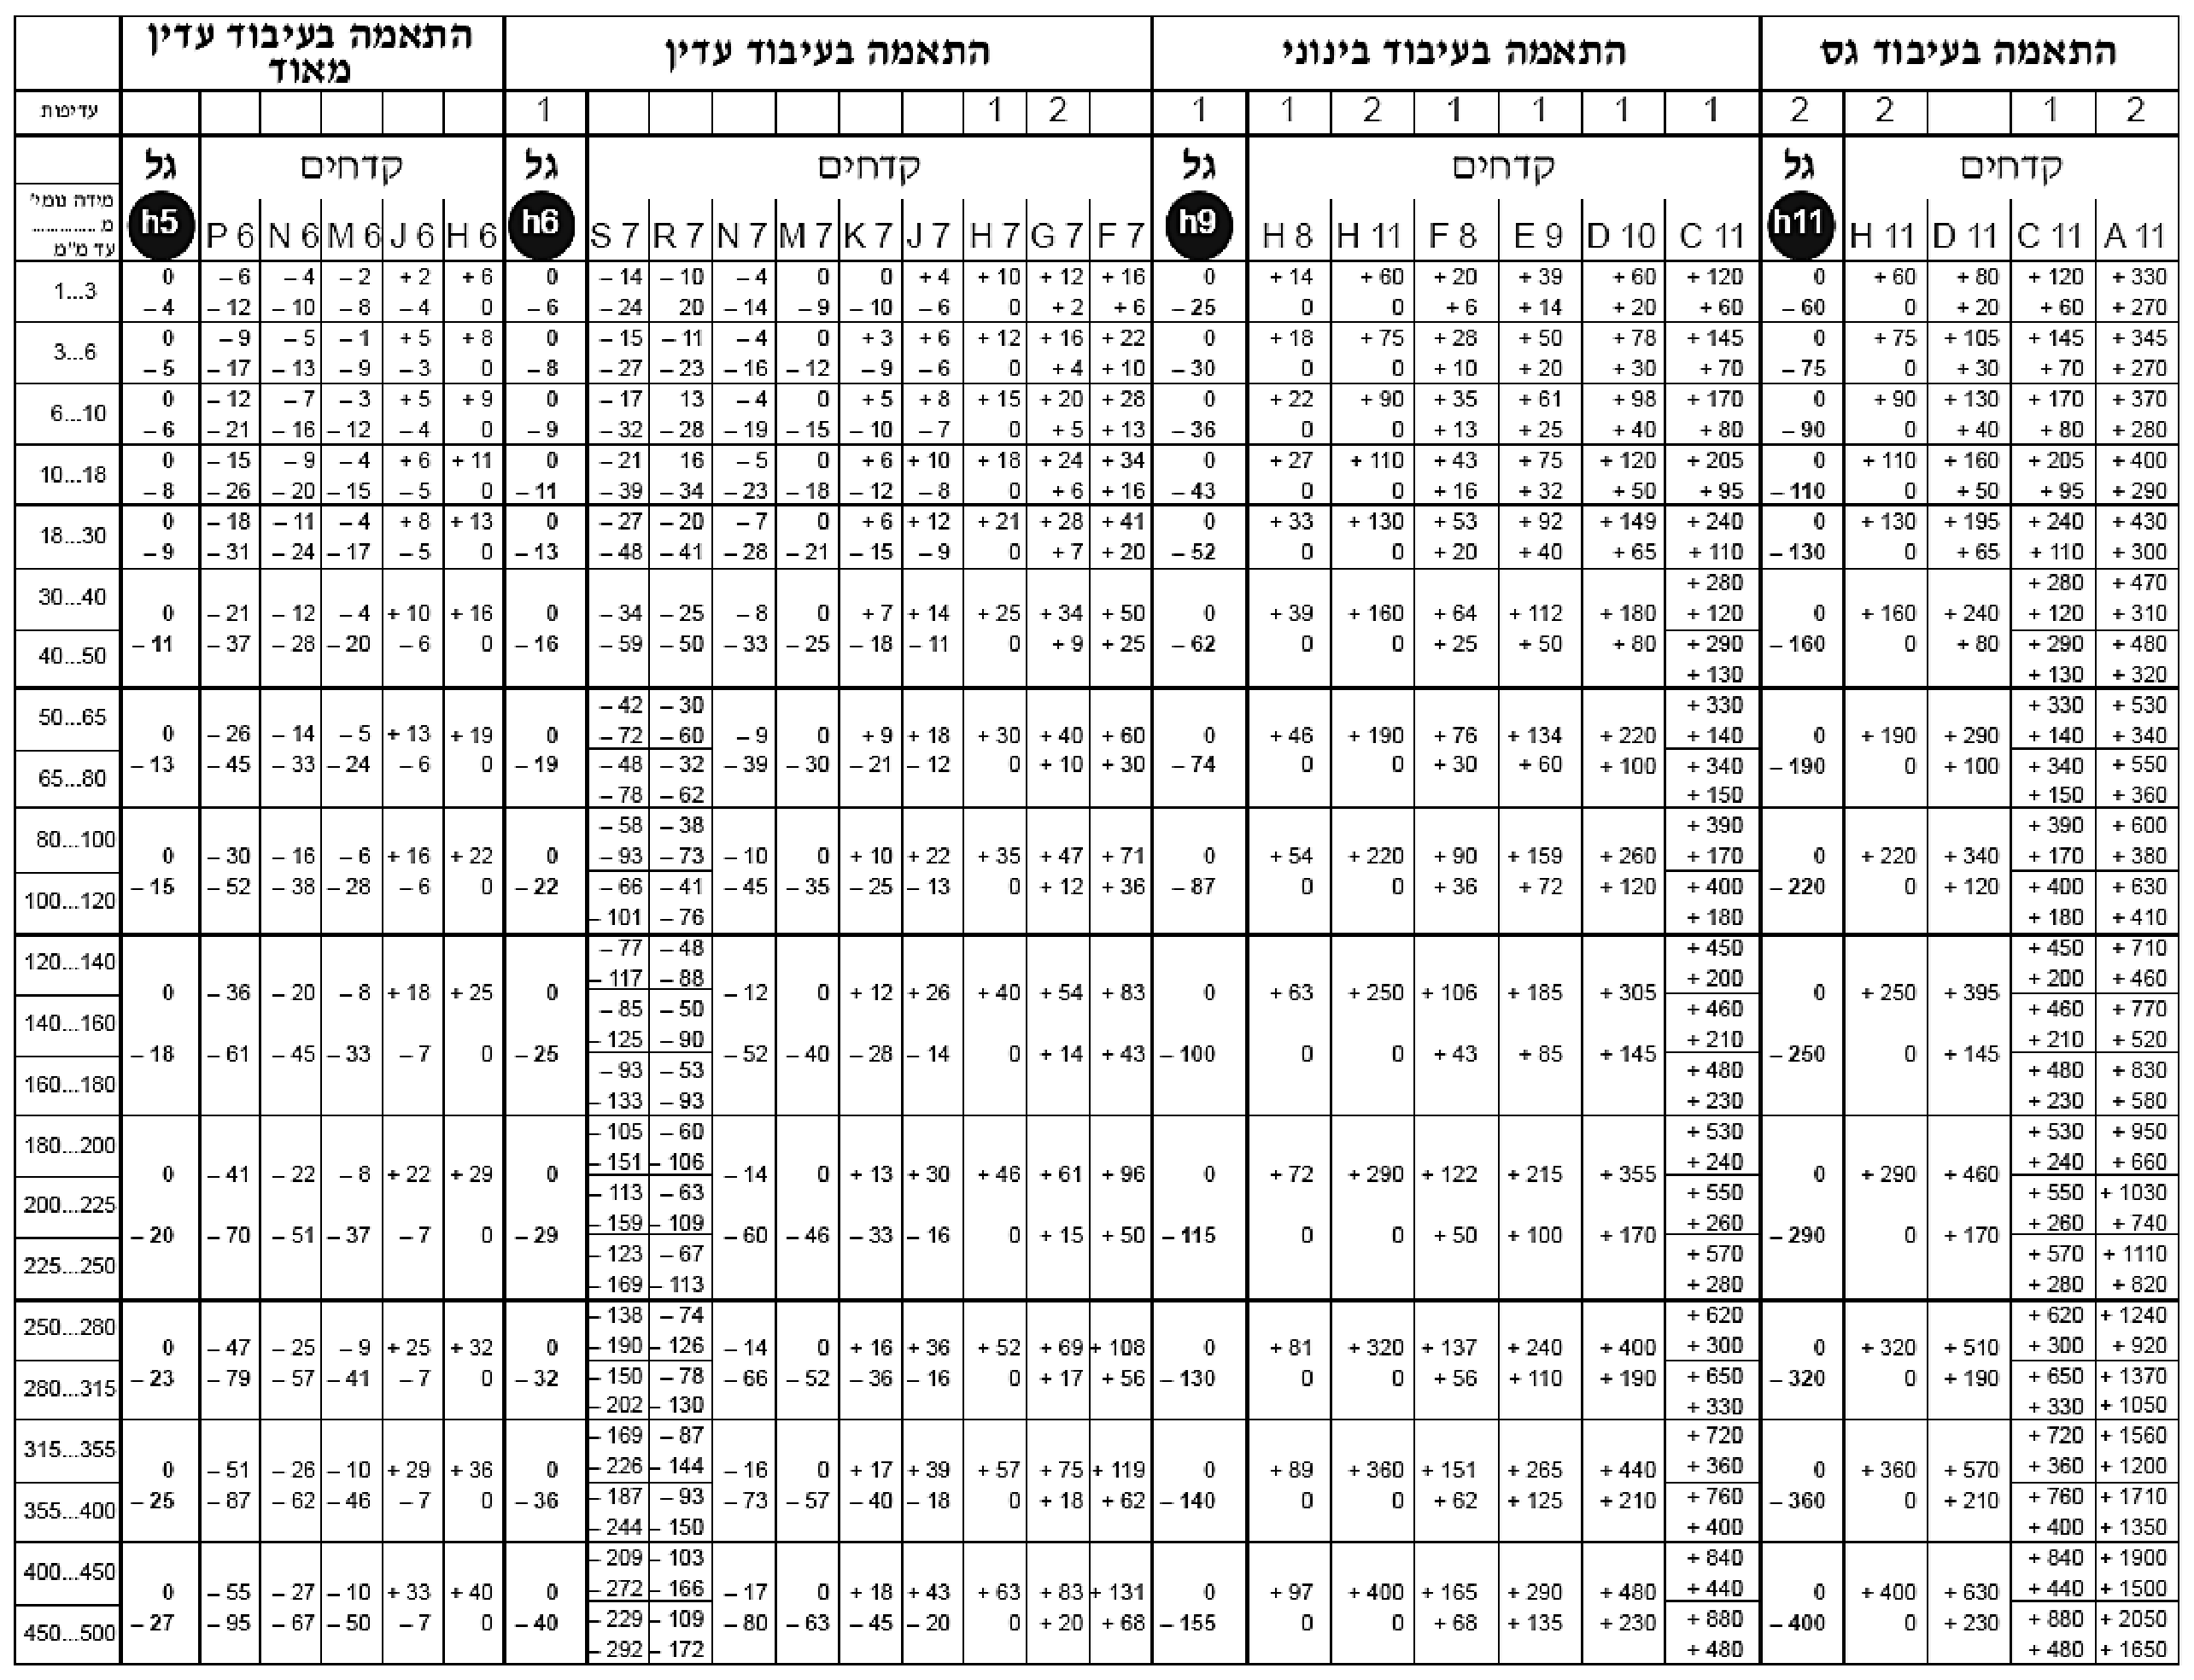
1. מזהים את סבולת הקדח. : הסטייה התחתונה אפס, ולכן זו סבולת H. בטבלת "סבולות בשיטת הקדח האחיד" שבנספח, בשורה 6...10, הקדח H8 הוא . כלומר הקדח הוא .
2. הקדח הוא H, ולכן עובדים בטבלת הקדח האחיד, בקבוצה של H8 ("התאמה בעיבוד בינוני"). הגלים שהיא מציעה: x8, u8, h9, e8, d9.
•h9, e8, d9 קטנים מהקדח (סטיות שליליות או אפס), ונותנים מרווח.
•u8 ו-x8 גדולים מהקדח ונותנים מדחק. בשורה 6...10 אין ערך ל-u8 (מסומן במקף).
לכן בוחרים לפין : בשורה 6...10 , כלומר .
3. בדיקה שזו אכן אפיצות מדחק: הקוטר הקטן ביותר של הפין () גדול מהקוטר הגדול ביותר של הקדח ().
4. השיטה: הקדח הוא H (הסטייה התחתונה שלו אפס), ואת הפין מתאימים אליו, ולכן זו שיטת הקדח האחיד.
תשובה: פין . האפיצות , בשיטת הקדח האחיד.
קדח אחיד: הקדח תמיד H (סטייה תחתונה אפס) וסוג האפיצות נקבע בבחירת סבולת הגל; זו השיטה הנפוצה, כי קל יותר לחרוט גל למידה מאשר לייצר ולבדוק קדחים בהרבה מידות. גל אחיד: הגל תמיד h (סטייה עליונה אפס) וסוג האפיצות נקבע בבחירת סבולת הקדח; משתמשים בה כשעל גל אחד ארוך במידה אחידה (למשל מוט משוך) מורכבים כמה חלקים באפיצויות שונות, או כשהגל הוא חלק תקני (טבעת חיצונית של מסב, פין תקני).
שיטת הקדח האחיד: הקדח מקבל תמיד את הסבולת H: הסטייה התחתונה שלו אפס, כלומר הקוטר הקטן ביותר שלו שווה למידה הנומינלית. את סוג האפיצות (מרווח, מעבר או מדחק) קובעים על ידי בחירת סבולת הגל: גל a עד h נותן מרווח, j עד n בערך מעבר, p עד z מדחק. למשל H7/g6 (מרווח), H7/k6 (מעבר), H7/s6 (מדחק).
שיטת הגל האחיד: הגל מקבל תמיד את הסבולת h: הסטייה העליונה שלו אפס, כלומר הקוטר הגדול ביותר שלו שווה למידה הנומינלית. את סוג האפיצות קובעים על ידי בחירת סבולת הקדח. למשל F8/h9 (מרווח), S7/h6 (מדחק).
•קדח אחיד: זו השיטה הנפוצה בבניית מכונות. קדח מדויק מייצרים בכלים בעלי מידה קבועה (מקדח, מרחיב, קוצץ) ובודקים במדי גבול; כשכל הקדחים במידה H, צריך פחות כלים ומדים. את הגל קל לחרוט ולהשחיז לכל מידה.
•גל אחיד: כשעל גל אחד באותו קוטר מורכבים כמה חלקים באפיצויות שונות (למשל מוט משוך מדויק שלא מעבדים אותו, ועליו גלגל בהידוק ותותב חופשי), או כשהחלק הפנימי הוא חלק תקני קנוי, כמו טבעת חיצונית של מסב גלגול או פינים תקניים, שמתאימים אליהם את הבית.
תשובה: בקדח אחיד הקדח תמיד H ומשנים את סבולת הגל; זו השיטה הרגילה, כי קדחים מדויקים מייצרים ובודקים בכלים בעלי מידה קבועה. בגל אחיד הגל תמיד h ומשנים את סבולת הקדח; משתמשים בה כשגל אחיד אחד נושא כמה חלקים באפיצויות שונות, או כשהגל הוא חלק תקני.
,
נתון: קדח , גבולות עד . פין , גבולות עד .
1. המדחק המינימלי מתקבל כשהפין הקטן ביותר נכנס לקדח הגדול ביותר:
2. המדחק המקסימלי מתקבל כשהפין הגדול ביותר נכנס לקדח הקטן ביותר:
שני הערכים חיוביים (הפין תמיד גדול מהקדח), ולכן זו אכן אפיצות מדחק.
תשובה: ,
שאלה 8 · כלכלת ייצור: עם ובלי אוטומציה
מפעל קיבל הזמנה לאספקת 3,000 יחידות של מפצל זרימה. המפעל שוקל שתי שיטות ייצור לביצוע בשני תהליכי ייצור: תהליך א' ללא אוטומציה, תהליך ב' עם אוטומציה.
בשני התהליכים משולבת ביקורת איכות בתהליך. בנוסף, נדרשת החלפת כלי עיבוד לאחר עיבוד של כל 100 יחידות בכל תהליך.
להלן טבלה המפרטת את העלויות בכל תהליך:
חשבו את עלות הייצור הכוללת של הזמנת 3,000 פריטים בכל אחד מתהליכי הייצור.
חשבו את נקודת האיזון בין שני תהליכי הייצור.
סרטטו עבור שני התהליכים גרפים המציגים את עלויות הייצור מול כמות היחידות לייצור.
הסבירו באיזו שיטת ייצור עדיף לייצר.
התקבלה הזמנה לייצור 2000 יחידות. איזה קו מן השניים על המפעל להפעיל?
בכמה חודשים תושלם ההזמנה? הניחו שהקו עובד 200 שעות בחודש.
◂ פתרון מלא לשאלה 8
סעיף א
תהליך א': ₪ ליחידה, ₪. תהליך ב': ₪ ליחידה, ₪.
מבוקש: העלות הכוללת של 3000 יחידות בכל תהליך.
המודל. העלות הכוללת של סדרה היא :
•: ההוצאות הקבועות (הכנה ומתקנים), שאינן תלויות בכמות.
•: העלות ליחידה: שכר עבודה על זמן הייצור ועל זמן ביקורת האיכות (הביקורת משולבת בתהליך, ולכן גם היא שעת עבודה), חומר גלם, והחלק היחסי של החלפת הכלי.
•: מספר היחידות.
הפסילה. כשאחוז הפסילה הוא , כדי לקבל יחידה תקינה צריך לייצר יחידות, ולכן מכפילים את העלות ליחידה במקדם הזה.
החלפת הכלי: פעם ב-100 יחידות, כלומר העלות חלקי 100 לכל יחידה.
1. תהליך א', ללא אוטומציה:
•שכר עבודה: ₪
•חומר גלם: ₪
•החלפת כלי: ₪
₪
₪
2. תהליך ב', עם אוטומציה:
•שכר עבודה: ₪
•חומר גלם: ₪
•החלפת כלי: ₪
₪
₪
3. השוואה: ל-3000 יחידות תהליך ב' זול בכ- ₪.
תשובה: תהליך א': כ- ₪. תהליך ב': כ- ₪.
סעיף ב
יחידות (עלות של כ- ₪).
בנקודת האיזון העלות הכוללת של שני התהליכים שווה:
כלומר כ-1426 יחידות. העלות בנקודה הזאת: ₪.
תשובה: נקודת האיזון כ-1426 יחידות.
סעיף ג
שני קווים ישרים: ו-, נחתכים ב-. עד כ-1425 יחידות עדיף תהליך א' (ללא אוטומציה); מעל כ-1426 יחידות עדיף תהליך ב' (עם אוטומציה). להזמנה של 3000 יחידות עדיף תהליך ב'.
1. המשוואות מסעיף א:
•תהליך א':
•תהליך ב':
2. הציר האופקי הוא הכמות והציר האנכי העלות הכוללת. לכל קו מספיקות שתי נקודות:
3. משמעות הגרפים:
•נקודת החיתוך של כל קו עם הציר האנכי היא ההוצאות הקבועות. בתהליך ב' (אוטומציה) היא גבוהה פי 5.
•השיפוע הוא העלות של כל יחידה נוספת. בתהליך ב' הקו מתון בהרבה (זמן קצר, שכר נמוך יותר, פחות פסילה).
•הקווים נחתכים בנקודת האיזון, .
4. איזו שיטה עדיפה: בכל כמות עדיף התהליך שהקו שלו נמוך יותר.
•עד כ-1425 יחידות הקו של תהליך א' נמוך יותר: ההשקעה הגבוהה באוטומציה לא מחזירה את עצמה.
•מעל כ-1426 יחידות הקו של תהליך ב' נמוך יותר.
•להזמנה הנוכחית של 3000 יחידות עדיף תהליך ב', עם אוטומציה (כפי שהתקבל בסעיף א).
תשובה: שני קווים ישרים שנחתכים ב-. בכמויות קטנות מנקודת האיזון עדיף תהליך א' (ללא אוטומציה), ובכמויות גדולות ממנה, כולל 3000 היחידות שהוזמנו, עדיף תהליך ב' (עם אוטומציה).
סעיף ד
קו ב' (עם אוטומציה), כי (כ- ₪ מול כ- ₪). צריך לייצר יחידות, דקות כל אחת: כ- שעות, כלומר כ-5.4 חודשים.
1. איזה קו: 2000 יחידות הן יותר מנקודת האיזון (כ-1426), ולכן הקו של תהליך ב' זול יותר. בדיקה:
₪
₪
המפעל צריך להפעיל את קו ב', עם אוטומציה.
2. כמה יחידות מייצרים: 2% נפסלות, ולכן כדי לספק 2000 יחידות תקינות:
יחידות
3. זמן הקו ליחידה: זמן ייצור וזמן ביקורת האיכות שמשולבת בתהליך: דקות.
4. סך שעות העבודה:
שעות
5. מספר החודשים, ב-200 שעות בחודש:
חודשים
כלומר ההזמנה תושלם בחודש השישי (אחרי כ-5.4 חודשים). אם מזניחים את הפסילה ואת זמן הביקורת: חודשים.
תשובה: יש להפעיל את קו ב' (עם אוטומציה). ההזמנה תושלם אחרי כ-5.4 חודשים (בחודש השישי).
שאלה 9 · מומנט כשמהירות המנוע גדלה
בתמסורת זוג גלגלי שיניים. בהספק נתון מגדילים את מהירות המנוע פי 2. איזה משפט נכון?
א. המומנט המועבר לצרכן לא ישתנה.
ב. המומנט המועבר לצרכן יגדל פי 2.
ג. המומנט המועבר לצרכן יקטן פי 4.
ד. המומנט המועבר לצרכן יקטן פי 2.
◂ פתרון מלא לשאלה 9
פתרון
ד. המומנט המועבר לצרכן יקטן פי 2.
ההספק הוא מכפלת המומנט במהירות הזוויתית: , ולכן .
1. יחס התמסורת קבוע, ולכן כשמהירות המנוע גדלה פי 2 גם מהירות גל הצרכן גדלה פי 2.
2. ההספק נתון (לא משתנה), ולכן המומנט בגל הצרכן קטן פי 2.
למה האחרות לא נכונות:
•א: המומנט היה נשאר זהה רק אם ההספק היה גדל יחד עם המהירות.
•ב: הפוך מהנכון: באותו הספק מהירות גבוהה יותר פירושה מומנט קטן יותר.
•ג: המומנט הפוך ביחס למהירות בחזקה ראשונה, לא בריבוע.
תשובה: ד.
שאלה 10 · מתיחה מוקדמת: רצועה טריזית מול שטוחה
מה נכון לגבי תמסורת רצועות טריזיות ותמסורת רצועה שטוחה, בעלות גאומטריה זהה, המעבירות הספק זהה, בסל"ד זהה, והן בעלות רצועות מחומר זהה?
א. כוח המתיחה המוקדם הנדרש בתמסורת הרצועות הטריזיות קטן מזה שבתמסורת הרצועה השטוחה.
ב. כוח המתיחה המוקדם הנדרש בתמסורת הרצועות הטריזיות גדול מזה שבתמסורת הרצועה השטוחה.
ג. כוח המתיחה המוקדם הנדרש בתמסורת הרצועות הטריזיות זהה לזה שבתמסורת הרצועה השטוחה.
ד. המומנט שניתן להעביר לצרכן בתמסורת הרצועה השטוחה יהיה גבוה מזה שבתמסורת הטריזית.
◂ פתרון מלא לשאלה 10
פתרון
א. כוח המתיחה המוקדם הנדרש בתמסורת הרצועות הטריזיות קטן מזה שבתמסורת הרצועה השטוחה.
באותו הספק ובאותה מהירות שתי התמסורות מעבירות את אותו כוח היקפי .
1. ברצועה טריזית הרצועה נדחקת לחריץ, ויחס המתיחויות גדל: במקום . ב- המעריך גדול פי .
2. כשיחס המתיחויות גדול, הענף הסביל כמעט רפוי, ו- קרוב ל-. לכן סכום המתיחויות , שהוא כוח המתיחה המוקדם, קטן בהרבה.
למה האחרות לא נכונות:
•ב, ג: סותרות את ההסבר שלמעלה: החיכוך האפקטיבי ברצועה הטריזית גדול יותר, ולכן נדרשת פחות מתיחה.
•ד: ההספק והסל"ד בשתי התמסורות זהים, ולכן גם המומנט שמועבר לצרכן זהה (). ואם שואלים על המומנט המרבי האפשרי, דווקא הרצועות הטריזיות, עם החיכוך האפקטיבי הגדול, יכולות להעביר יותר.
תשובה: א.
שאלה 11 · בחירת מסב לכוח צירי גבוה
על גל הנתמך בשני מיסבים פועלים שני כוחות: כוח צירי לאורך ציר הגל, כוח רדיאלי בניצב לציר הגל. אם הכוח הצירי גבוה יחסית לכוח הרדיאלי, איזה מסב מתאים למצב המתואר?
א. מסב כדורי רדיאלי.
ב. מסב קוני.
ג. מסב גלילי.
ד. מסב מחטים.
◂ פתרון מלא לשאלה 11
פתרון
ב. מסב קוני.
במסב גלילים קוניים קווי המגע של הגלילים נטויים לציר הגל, ולכן הוא נושא יחד עומס רדיאלי ועומס צירי גבוה (בכיוון אחד; בזוג מסבים מוצלבים - בשני הכיוונים). זה המסב המתאים לעומס משולב עם רכיב צירי גדול.
למה האחרות לא מתאימות:
•א: מסב כדורי רדיאלי נושא בעיקר עומס רדיאלי, וכוח צירי קטן עד בינוני בלבד.
•ג: במסב גלילי רגיל הגלילים מקבילים לציר, והוא אינו מיועד לשאת כוח צירי (או רק כוח קטן מאוד).
•ד: מסב מחטים נושא עומס רדיאלי בלבד.
תשובה: ב.
שאלה 12 · מצמד חיכוך קוני מול שטוח
מה נכון ביחס למצמד חיכוך קוני ומצמד חיכוך שטוח שנתוניהם הבאים זהים: קוטר פנימי, קוטר חיצוני, מקדם חיכוך וכוח הצמדה?
א. המומנט המרבי של המצמד הקוני יהיה גדול יותר מזה של המצמד השטוח.
ב. המומנט המרבי של המצמד הקוני יהיה קטן יותר מזה של המצמד השטוח.
ג. המומנט המרבי של המצמד הקוני יהיה זהה לזה של המצמד השטוח.
ד. להעברת מומנט זהה נדרש במצמד השטוח כוח הצמדה קטן יותר מזה שבמצמד הקוני.
◂ פתרון מלא לשאלה 12
פתרון
א. המומנט המרבי של המצמד הקוני יהיה גדול יותר מזה של המצמד השטוח.
1. במצמד שטוח הכוח הנורמלי על משטח החיכוך שווה לכוח ההצמדה , והמומנט .
2. במצמד קוני כוח ההצמדה הצירי דוחק את החרוט לתוך השקע, והכוח הנורמלי על המשטח הקוני גדל: ( חצי זווית החרוט). לכן המומנט , גדול פי מזה של המצמד השטוח באותם קטרים, מקדם חיכוך וכוח הצמדה.
למה האחרות לא נכונות:
•ב, ג: סותרות את ההגדלה פי .
•ד: הפוך: להעברת אותו מומנט המצמד הקוני צריך כוח הצמדה קטן יותר.
תשובה: א.
שאלה 13 · המאמצים בכריכות התבריג
אילו מאמצים נוצרים בכריכות (שיניים) של התבריג בבורג הידוק?
א. מאמצי מתיחה ופיתול
ב. מאמצי גזירה ומתיחה
ג. מאמצי גזירה וכפיפה
ד. מאמצי גזירה, כפיפה ומעיכה
◂ פתרון מלא לשאלה 13
פתרון
ד. מאמצי גזירה, כפיפה ומעיכה
כוח ההידוק עובר מכריכות הבורג לכריכות האום דרך משטחי המגע של השיניים. כל שן מתנהגת כמו זיז קצר שעמוס בכוח על הפאה שלו:
•מעיכה (לחץ מגע) על פאות השיניים שנוגעות זו בזו.
•כפיפה של השן כזיז שמחובר בבסיסו לגוף הבורג.
•גזירה בבסיס השן, בגליל שקוטרו הקוטר הפנימי.
למה האחרות לא נכונות:
•א: מתיחה ופיתול הם המאמצים בקנה הבורג (בגוף שלו), לא בכריכות.
•ב: מתיחה היא מאמץ של הקנה; בשן יש גם כפיפה ומעיכה.
•ג: חסרה המעיכה על פאות השיניים, שגם אותה בודקים בתכן תבריג.
תשובה: ד.
שאלה 14 · אפיצות להרכבת מסב החלקה
באיזו אפיצות נשתמש להרכבת מסב החלקה בתוך בית מסב?
א. באפיצות מעבר.
ב. באפיצות מדחק.
ג. באפיצות מרווח.
ד. באפיצות מגע.
◂ פתרון מלא לשאלה 14
פתרון
ב. באפיצות מדחק.
מסב החלקה (תותב) מורכב בבית המסב כך שלא יסתובב ולא יזוז בו, וכל התנועה תהיה בין הגל לבין הקדח של התותב. לכן לוחצים אותו לבית באפיצות מדחק (למשל H7/r6 או H7/s6). הגל עצמו, לעומת זאת, מסתובב בתוך התותב באפיצות מרווח.
למה האחרות לא נכונות:
•א: אפיצות מעבר יכולה לצאת עם מרווח קטן, והתותב עלול להסתובב בבית.
•ג: אפיצות מרווח מתאימה לגל בתוך התותב, לא לתותב בתוך הבית.
•ד: "אפיצות מגע" אינה אחד משלושת סוגי האפיצויות (מרווח, מעבר, מדחק).
תשובה: ב.
שאלה 15 · זיהוי האפיצות S7/h6
מה נכון לגבי האפיצות ?
א. זו אפיצות בשיטת הקדח האחיד.
ב. זו אפיצות בשיטת הגל האחיד.
ג. זו אפיצות מרווח.
ד. זו אפיצות מעבר.
◂ פתרון מלא לשאלה 15
פתרון
ב. זו אפיצות בשיטת הגל האחיד.
1. הגל h6: הסטייה העליונה שלו אפס. הגל הוא h ואת הקדח מתאימים אליו, ולכן זו שיטת הגל האחיד.
2. הקדח S7: הסטיות שלו שליליות וגדולות (למשל בטבלת הגל האחיד, ב-10...18: ), כלומר הקדח קטן מהגל בכל מצב, וזו אפיצות מדחק.
למה האחרות לא נכונות:
•א: בשיטת הקדח האחיד הקדח הוא H, וכאן הקדח S.
•ג, ד: S7 עם h6 נותנת מדחק, לא מרווח ולא מעבר.
תשובה: ב.
שאלה 16 · ממה תלוי הספק הקידוח
במה תלוי ההספק הנדרש בפעולת קידוח?
א. בהתנגדות הסגולית של החומר.
ב. בקוטר המקדח
ג. בהיגש ובקדמה.
ד. כל התשובות נכונות.
◂ פתרון מלא לשאלה 16
פתרון
ד. כל התשובות נכונות.
בקידוח כוח החיתוך על כל להב הוא , וההספק הוא , כאשר .
•, ההתנגדות הסגולית של החומר, מופיעה ישירות בכוח (א).
•הקוטר קובע את ההיגש () ואת זרוע המומנט (ב).
•ההיגש והקדמה קובעים את שטח חתך השבב, ולכן את הכוח (ג).
כל אחד מהגורמים משפיע, ולכן התשובה הנכונה היא ד.
תשובה: ד.
שאלה 17 · כלי לבדיקת מרכזיות
במה משתמשים לבדיקת דרישת מרכזיות בין שני משטחים גליליים?
א. מיקרומטר
ב. מד זחיח (זחון, קליבר)
ג. חוגן (אינדיקטור)
ד. מד זווית מדויק
◂ פתרון מלא לשאלה 17
פתרון
ג. חוגן (אינדיקטור)
בבדיקת מרכזיות מעמידים את החלק על המשטח שמשמש בסיס ייחוס (בין מרכזים או על אבני V), מצמידים חוגן למשטח הגלילי השני, ומסובבים את החלק סיבוב שלם. הפרש הקריאות של החוגן מראה כמה הציר של המשטח הנבדק סוטה מציר הבסיס. כלומר הכלי הוא חוגן.
למה האחרות לא מתאימות:
•א, ב: מיקרומטר ומד זחיח מודדים קוטר או אורך, ולא סטייה של ציר אחד ביחס לציר אחר.
•ד: מד זווית מודד זוויות בין משטחים, לא מרכזיות.
תשובה: ג.
שאלה 18 · הגורם לבלאי מוגבר של כלי שיבוב
מהם הגורמים המשפיעים על העלייה בשיעור הבלאי של כלי שיבוב?
א. עיבוד במהירויות שיבוב נמוכות מדי
ב. עיבוד במהירויות שיבוב גבוהות מדי
ג. עיבוד בערכי קדמה נמוכים מדי
ד. שימוש בכמות גדולה מדי של חומר קירור
◂ פתרון מלא לשאלה 18
פתרון
ב. עיבוד במהירויות שיבוב גבוהות מדי
מהירות החיתוך היא הגורם החזק ביותר על אורך חיי הכלי (לפי טיילור, ): כשהמהירות גבוהה מדי, הטמפרטורה בקצה הכלי עולה, הקשיות של חומר הכלי יורדת, והבלאי (שחיקה בפאה ובגב, דיפוזיה) גדל מהר מאוד.
למה האחרות לא נכונות:
•א: במהירות נמוכה הכלי חם פחות והבלאי בדרך כלל קטן יותר (אמנם יכולה להיווצר הצטברות על החוד, אבל זה לא הגורם שמגדיל את שיעור הבלאי).
•ג: קדמה נמוכה מקטינה את העומס על הכלי.
•ד: חומר קירור מוריד את הטמפרטורה ומקטין בלאי; כמות גדולה אינה מזיקה לכלי.
תשובה: ב.